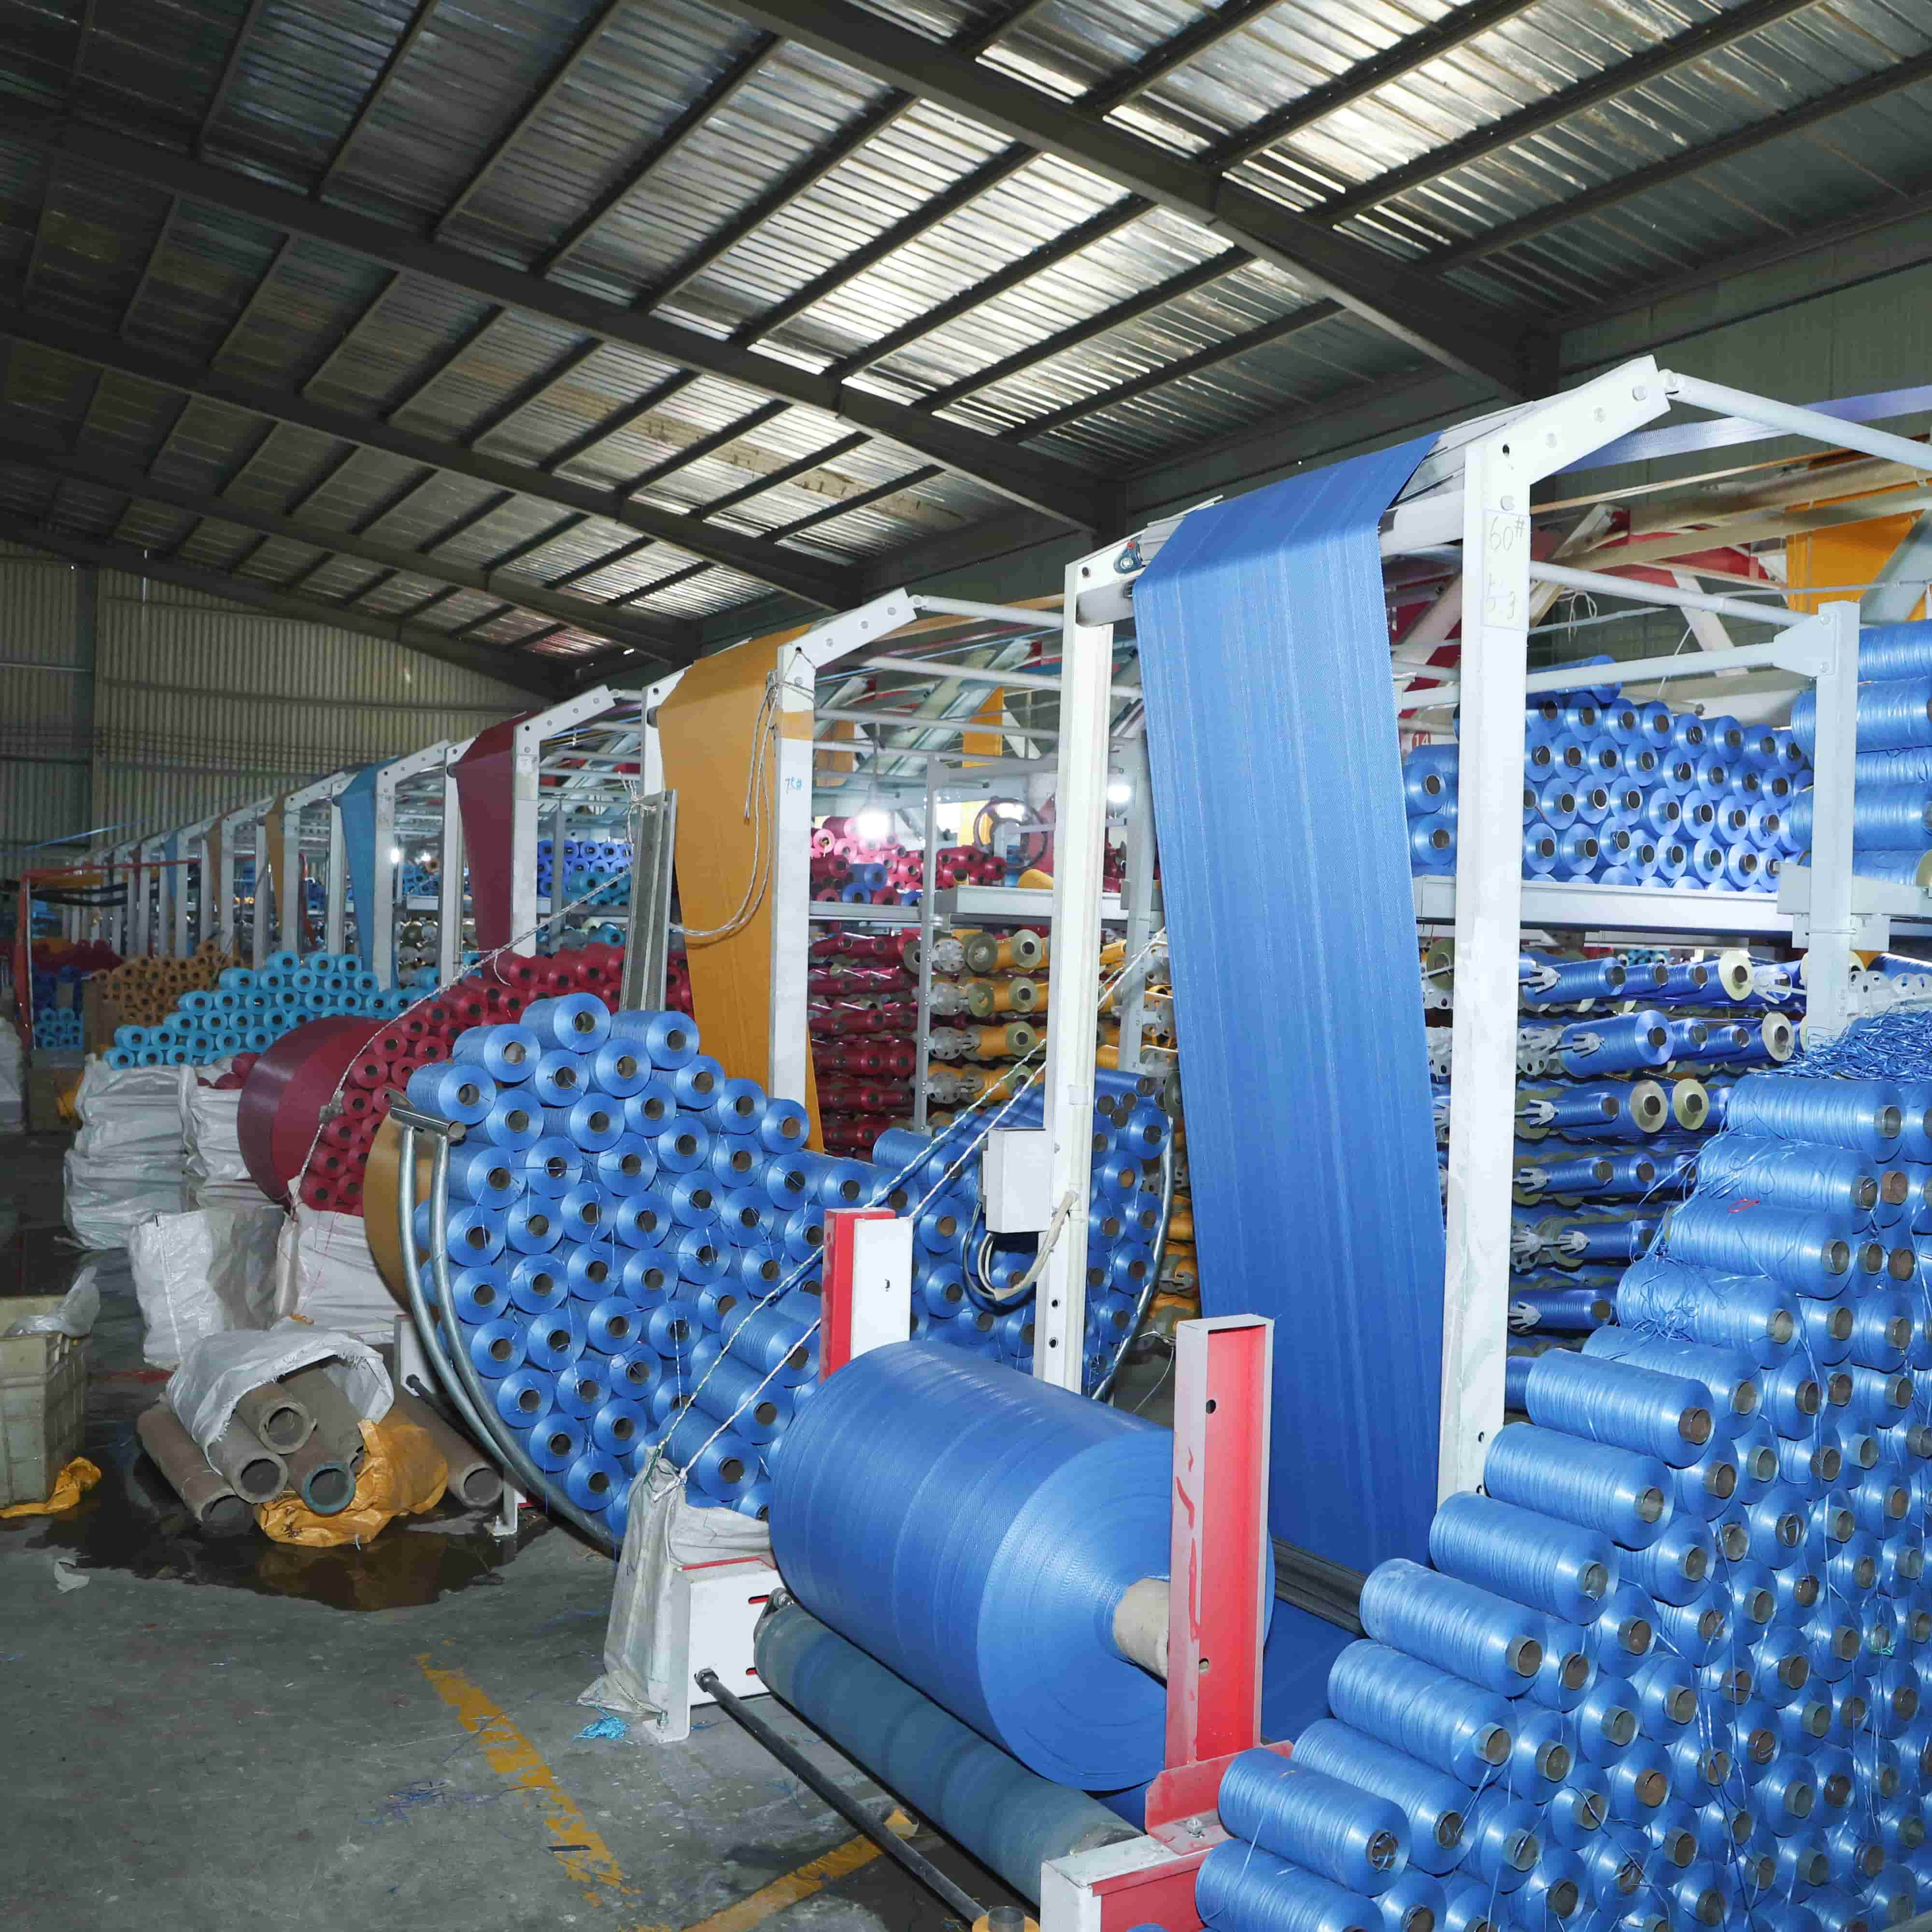
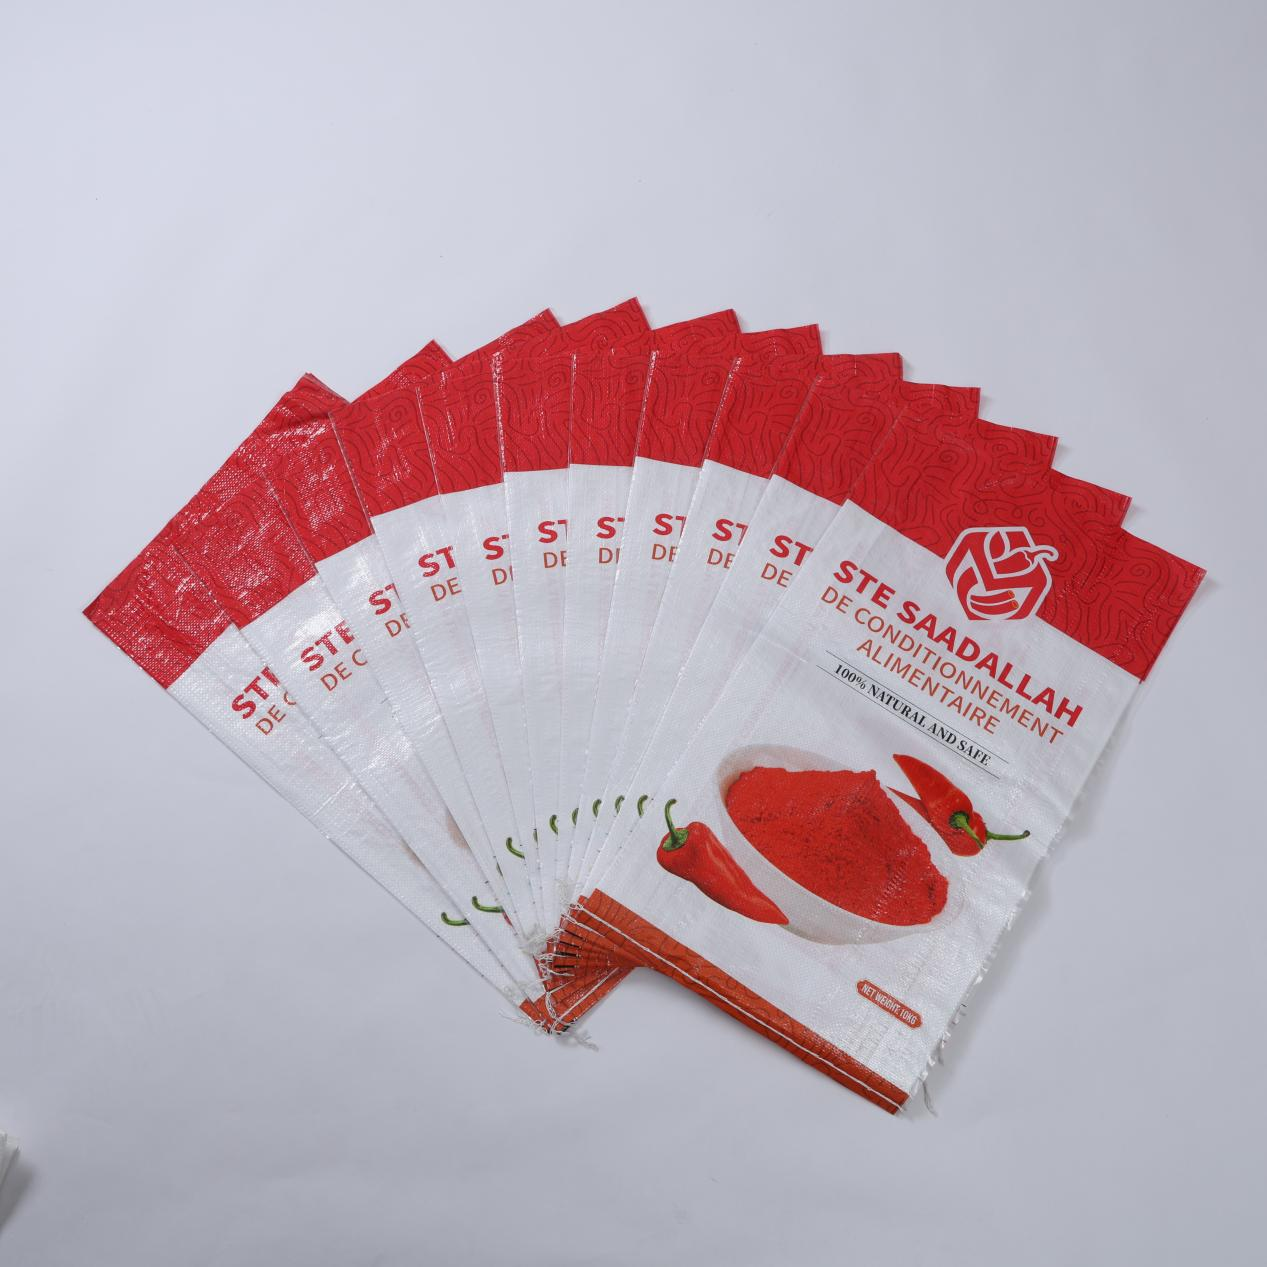
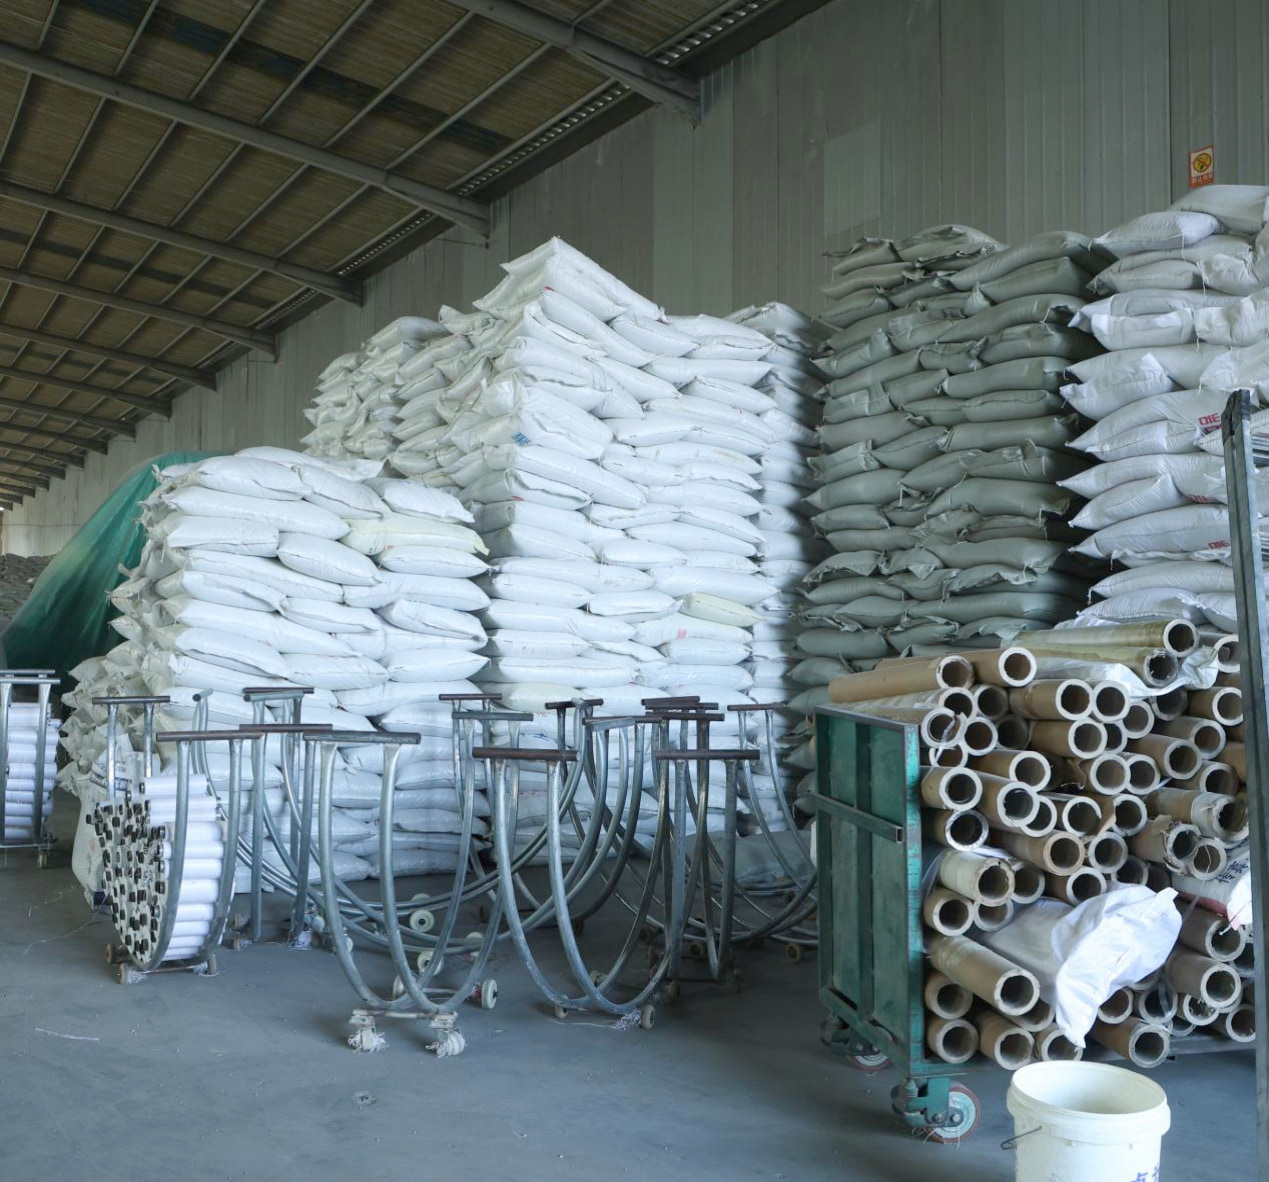
Nhà máy được trang bị đầy đủ các thiết bị tiên tiến như máy đùn dây chuyền tự động hoàn toàn, máy dệt tròn tốc độ cao, máy cắt CNC và nhiều thiết bị hiện đại khác, đạt được tự động hóa toàn bộ quy trình và sản xuất chính xác từ khâu đùn dây, dệt, cắt đến khâu may. Sản phẩm bao gồm đa dạng chủng loại, như túi dệt PP, túi cán màng và túi tải rời (FIBC), với việc kiểm soát nghiêm ngặt về kích thước, định lượng (grammage) và độ chính xác in ấn nhằm đảm bảo đầu ra ổn định và đồng nhất ở mọi lô sản xuất.
Nguyên vật liệu và quá trình đùn dây: Các hạt polypropylen cao cấp được chọn làm vật liệu nền, có nguồn gốc từ các nhà cung cấp được chứng nhận với độ tinh khiết và chỉ số chảy nóng (melt flow index) đã được kiểm chứng, đồng thời được tối ưu hóa cho quá trình sản xuất bao dệt. Các hạt này được trộn với tỷ lệ chính xác của chất độn canxi cacbonat và chất ổn định tia UV theo thông số kỹ thuật riêng của từng sản phẩm, nhằm đảm bảo khả năng chống chịu thời tiết và các đặc tính cơ học về độ bền kéo được tích hợp ngay từ bước đầu tiên trong quy trình. Các máy đùn dải tự động hoàn toàn đưa hỗn hợp đã trộn vào các thùng gia nhiệt, nơi chuyển động xoay đều của trục vít kiểm soát quá trình làm chảy và đồng nhất vật liệu ở nhiệt độ được hiệu chuẩn trong một dải dung sai rất hẹp. Hỗn hợp PP nóng chảy được đùn qua khuôn phẳng vào bể làm nguội bằng nước, nhờ đó làm nguội nhanh giúp cố định sự định hướng phân tử – yếu tố then chốt cho công đoạn kéo giãn tiếp theo. Sau khi làm nguội, các dải phẳng đi qua loạt con lăn gia nhiệt để kéo giãn. Tỷ số kéo — tức mức độ kéo dài của mỗi dải — được giám sát và điều chỉnh cẩn thận nhằm đạt được sự cân bằng tối ưu giữa độ bền kéo và độ giãn dài tại điểm đứt. Giai đoạn ủ cuối cùng giúp giải phóng ứng suất nội tại, tạo ra các dải phẳng có độ dày đồng đều, độ bền kéo ổn định trên toàn bộ chiều dài cuộn và sai lệch cực nhỏ từ mép đến tâm. Mỗi cuộn đều được đo độ dày trực tuyến; bất kỳ sai lệch nào vượt quá giới hạn cho phép sẽ kích hoạt cảnh báo tự động để nhân viên vận hành can thiệp.
Dệt và tạo hình: Các dải phẳng đã được kéo giãn được cuộn lên các trục dọc và đưa vào các khung dệt tròn tốc độ cao, nơi chúng được đan xen với các dải ngang để tạo thành một tấm vải ống liên tục. Các khung dệt này hoạt động ở tốc độ quay cao trong khi vẫn duy trì chuyển động ổn định của đầu dệt nhờ hệ thống truyền động cam được thiết kế chính xác và hệ thống tự động bù lực căng sợi dọc. Việc duy trì lực căng đồng đều trên toàn bộ các sợi dọc là yếu tố then chốt — bất kỳ sự mất cân bằng nào cũng sẽ biểu hiện dưới dạng mép vải cong vênh, các dải dệt lỏng lẻo hoặc các điểm yếu về cấu trúc trên tấm vải thành phẩm. Mật độ dệt, được biểu thị bằng số mũi dọc trên một inch hoặc trên một decimet, được thiết lập trên bộ điều khiển khung dệt dựa theo thông số kỹ thuật túi mục tiêu. Đối với các loại túi tiêu chuẩn, mật độ dọc-ngang cân bằng sẽ mang lại hiệu suất tối ưu giữa chi phí và độ bền. Đối với các ứng dụng yêu cầu tải trọng nặng hoặc túi công nghiệp lớn (FIBC), mật độ dệt được tăng đáng kể, đồng thời tích hợp thêm các dải gia cường dọc theo chiều dài tấm vải tại các khoảng cách xác định. Tấm vải ống thu được có các mẫu dệt chặt, đồng đều và bề mặt mịn, không xuất hiện các khuyết tật phổ biến như thiếu mũi dọc, đứt sợi dọc hoặc mép vải không đều. Các kiểm tra viên chất lượng thực hiện lấy mẫu vải định kỳ tại mỗi vị trí khung dệt, kiểm tra mật độ dệt bằng kính đếm mũi và đối chiếu trọng lượng vải với tiêu chuẩn sản xuất.
Cắt và may: Vải ống dệt sẵn được đưa đến các trạm cắt CNC, nơi các chương trình đã thiết lập trước kiểm soát chiều dài cắt, góc cắt và số lượng lô. Hệ thống CNC lưu trữ các thông số cắt cho từng mã sản phẩm, cho phép người vận hành chuyển đổi giữa các kích thước bao bì một cách nhanh chóng với thời gian chuyển đổi tối thiểu và loại bỏ hoàn toàn nguy cơ sai sót do đo lường thủ công. Các lưỡi cắt điều khiển bằng động cơ servo độ chính xác cao đảm bảo đường cắt sạch, không có ba-vơ, tạo điều kiện thuận lợi cho các công đoạn may tiếp theo. Đối với các bao miệng mở tiêu chuẩn, các tấm vải đã cắt được đưa vào dây chuyền may đáy tự động. Dây chuyền này gấp đáy bao tới độ viền đồng đều, sau đó thực hiện đường may kép kiểu xích hoặc may khóa với mật độ mũi may và lực căng chỉ được điều chỉnh chính xác. Cấu hình may kép cung cấp tính dự phòng thiết yếu cho các ứng dụng chịu tải nặng — ngay cả khi một đường may bị tổn hại, đường may còn lại vẫn duy trì độ bền cấu trúc. Đối với bao có van, một trạm tạo van tự động sẽ gấp sơ bộ và may sẵn lỗ van trước khi thân bao được kín hoàn toàn. Các bao khối FIBC trải qua thêm các bước xử lý phụ trợ. Các quai nâng làm từ dải băng PP hoặc polyester có độ bền cao được cắt theo chiều dài quy định và may cố định vào thân bao tại các điểm gia cố, mỗi quai có khả năng chịu tải đúng tỷ lệ với tải trọng làm việc an toàn. Các tính năng tùy chọn như túi đựng tài liệu, ống xả, váy đổ liệu và vách ngăn cũng được tích hợp tại các trạm làm việc tương ứng dọc theo dây chuyền may.
Kiểm soát Chất lượng và Kiểm tra Cuối cùng: Kiểm soát chất lượng được tích hợp xuyên suốt chuỗi sản xuất thay vì chỉ giới hạn ở khâu kiểm tra cuối cùng. Các điểm kiểm tra nội tuyến giám sát các thông số then chốt tại từng giai đoạn: độ dày và độ bền kéo của băng dính sau công đoạn ép đùn, trọng lượng vải và mật độ dệt sau công đoạn dệt, cũng như độ chắc chắn của đường may sau công đoạn may. Các túi thành phẩm được kiểm tra phá hủy và không phá hủy theo lô. Thử nghiệm rơi (drop test) mô phỏng tác động do quá trình xử lý bằng cách đổ đầy mẫu túi đến dung tích định mức và thả thẳng đứng lặp lại nhiều lần. Thử nghiệm nén chồng (stacking compression test) xác minh khả năng chịu lực nén liên tục từ việc xếp chồng trong kho và container mà không bị biến dạng hay rách vỡ. Thử nghiệm lão hóa dưới tia UV, được thực hiện trong buồng mô phỏng thời tiết tăng tốc, xác nhận rằng các túi có thể lưu trữ ngoài trời vẫn duy trì các đặc tính cơ học trong suốt tuổi thọ sử dụng dự kiến. Đối với sản phẩm đạt tiêu chuẩn thực phẩm, thử nghiệm di chuyển (migration test) được tiến hành theo các tiêu chuẩn quốc tế liên quan nhằm xác minh việc không có sự chuyển dịch các chất gây hại vào sản phẩm được bao bì. Mỗi lô sản phẩm đều đi kèm hồ sơ sản xuất có thể truy xuất nguồn gốc, liên kết số lô nguyên vật liệu, thông số máy móc và kết quả kiểm tra, đảm bảo mọi sai lệch đều có thể được điều tra và khắc phục ngay từ nguyên nhân gốc.

 EN