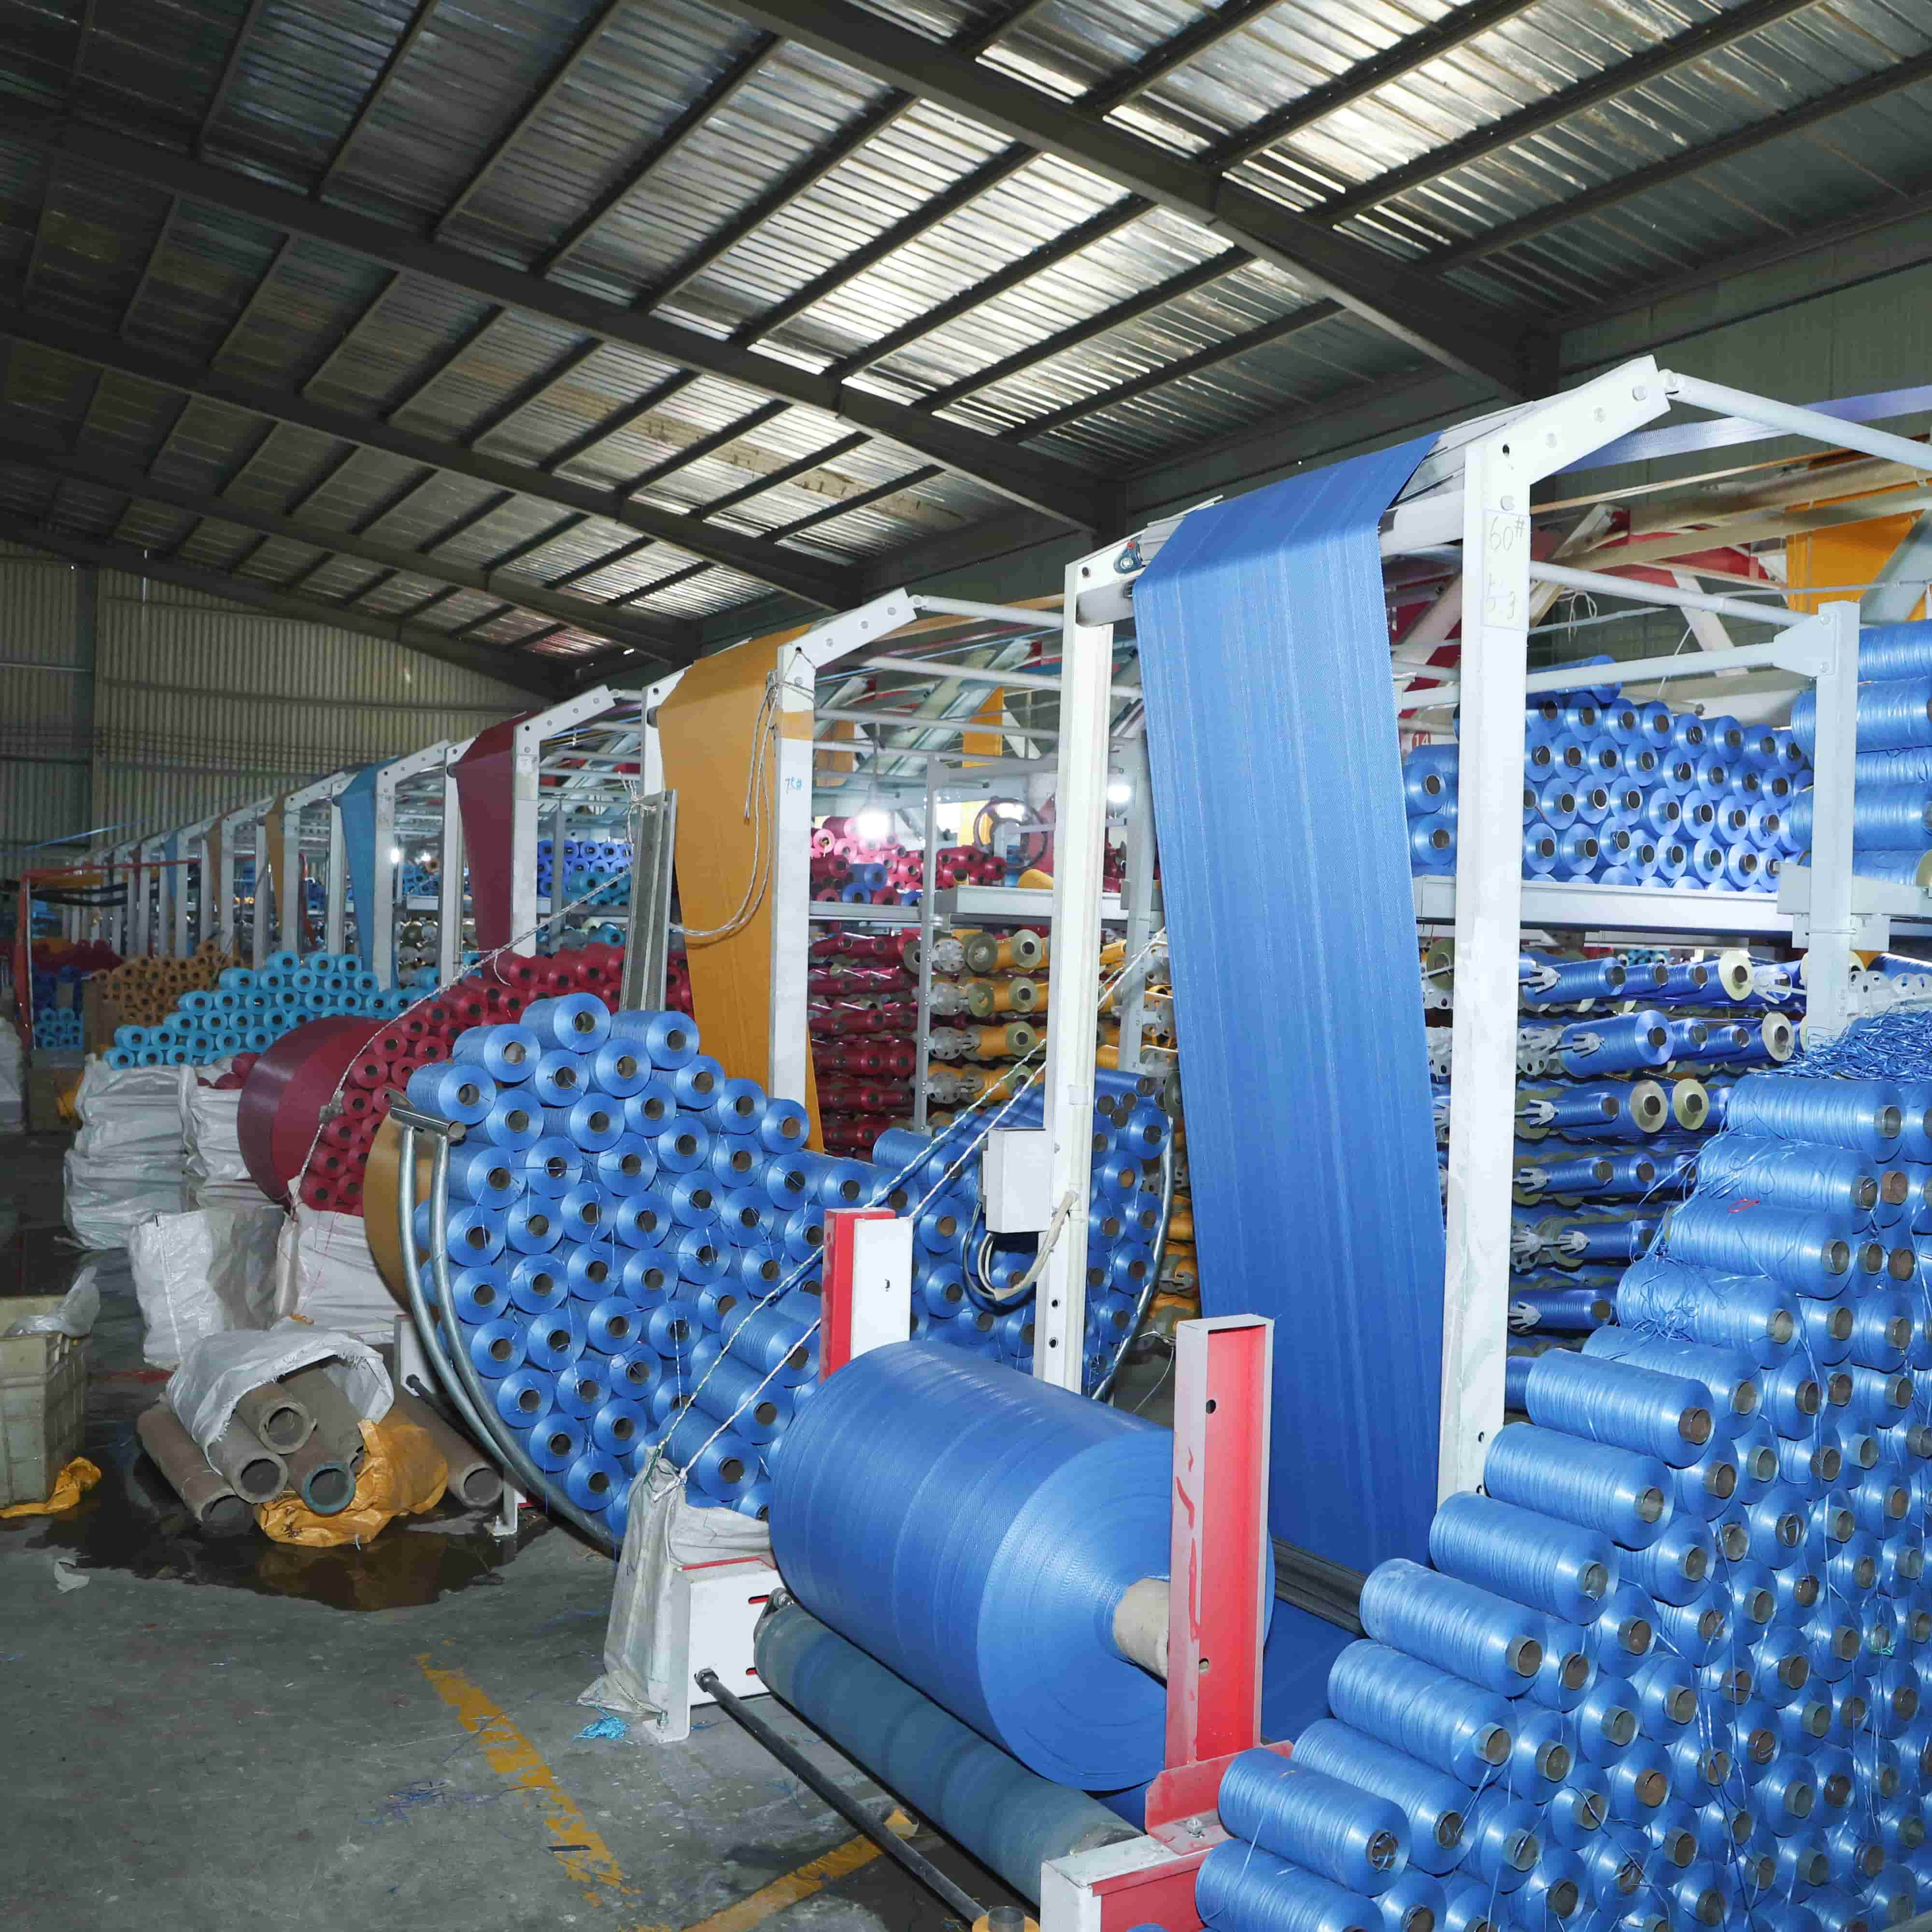
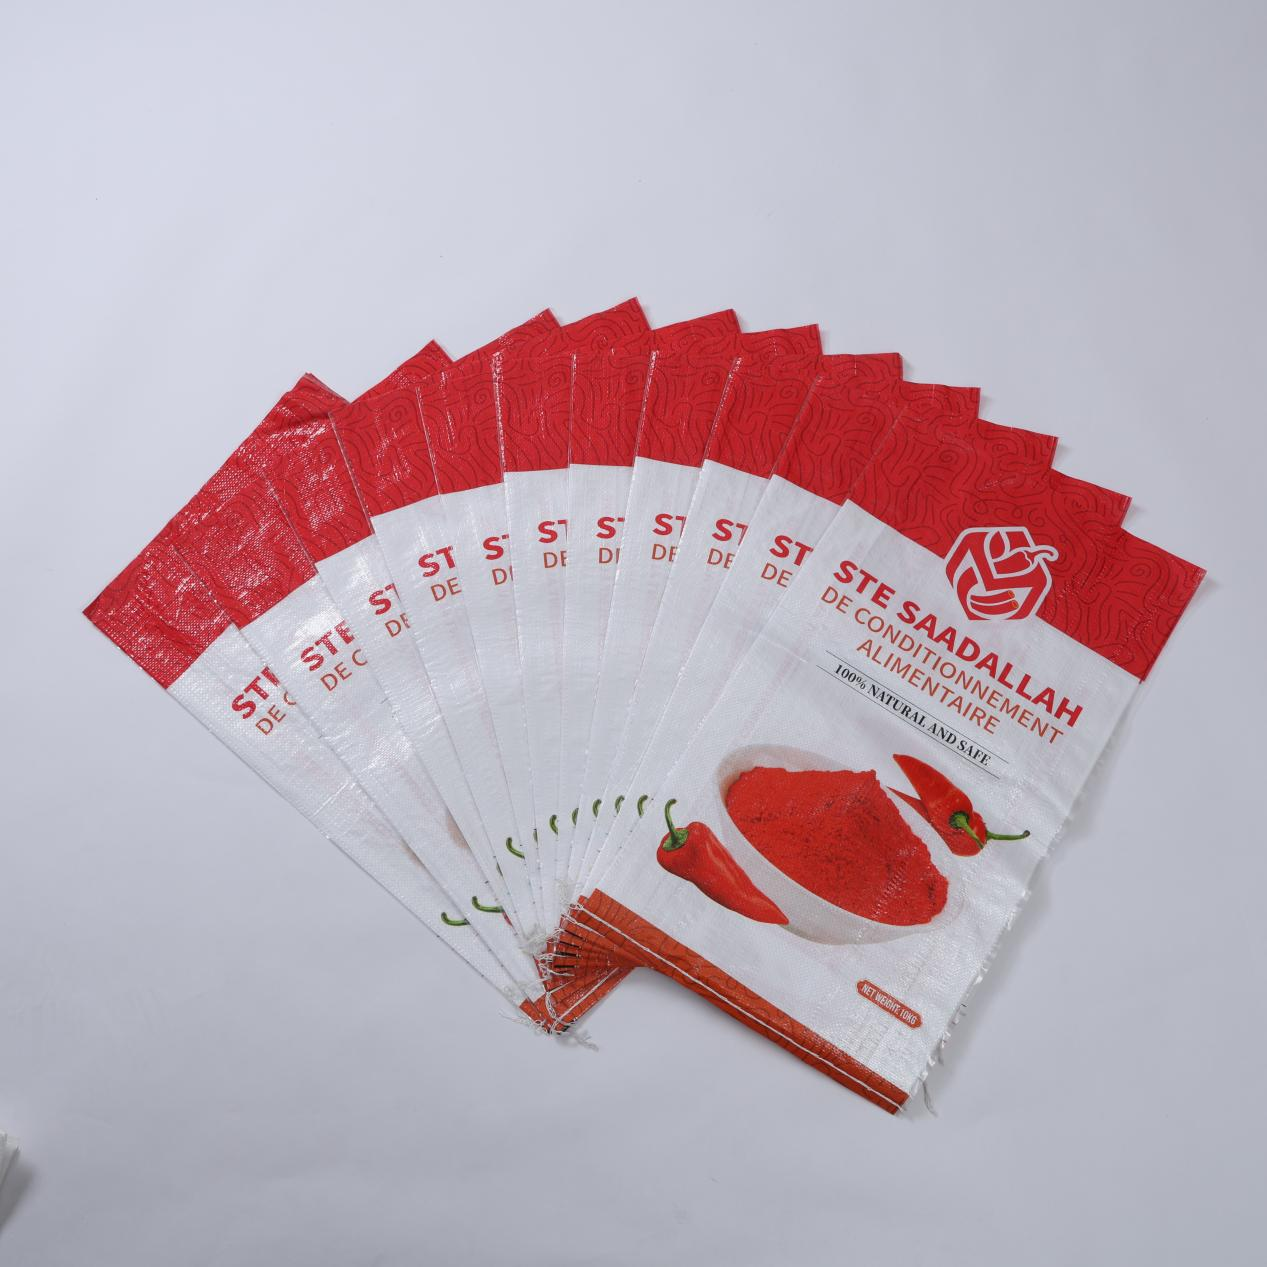
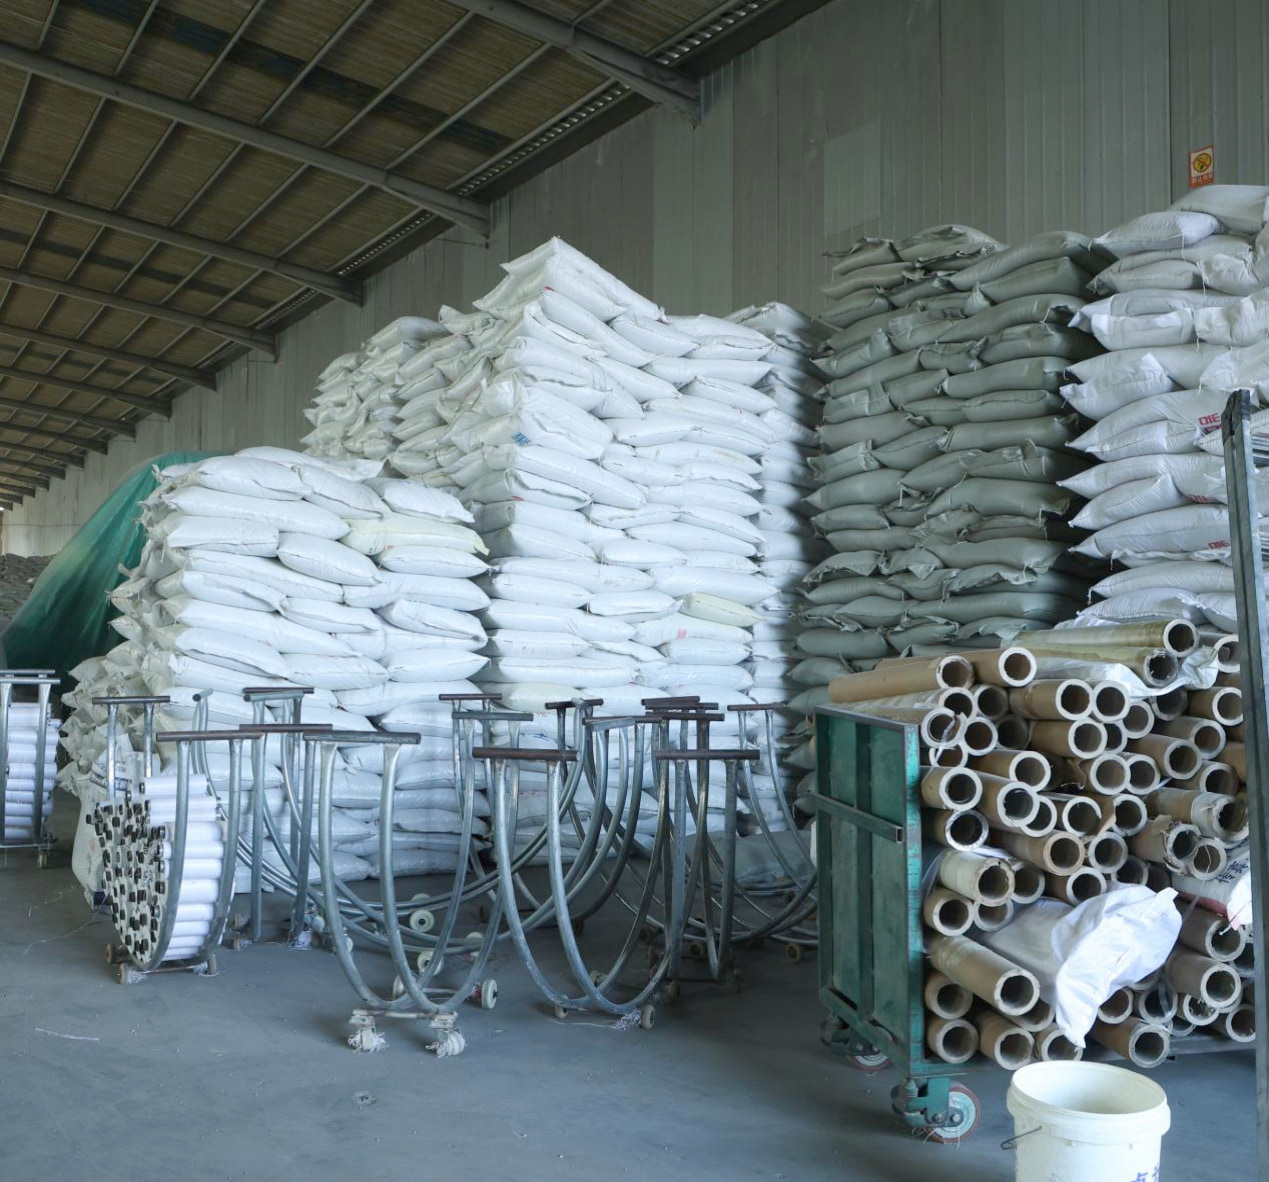
Usine équipée d'extrudeuses de ruban entièrement automatiques, de métiers à tisser circulaires à haute vitesse, de machines de découpe CNC et d'autres équipements avancés complets, permettant une automatisation intégrale et une production de précision, depuis l'extrusion et le tissage du ruban jusqu'à la découpe et la couture. Les produits couvrent une large gamme de spécifications, notamment les sacs tissés en PP, les sacs laminés et les big-bags FIBC, avec un contrôle strict des dimensions, de la grammage et de la précision de l'impression afin d'assurer une sortie constante et stable à chaque lot.
Matières premières et extrusion du ruban : Des granulés de polypropylène haut de gamme sont sélectionnés comme matériau de base, provenant de fournisseurs certifiés dont la pureté et les indices de fluidité à la fusion ont été vérifiés et optimisés pour la production de sacs tissés. Les granulés sont mélangés avec des proportions précises de charge de carbonate de calcium et de stabilisants UV, conformément aux spécifications de chaque produit, afin d’intégrer dès la première étape les propriétés de résistance aux intempéries et de résistance à la traction. Des extrudeuses entièrement automatiques pour bandes alimentent le composé mélangé dans des cylindres chauffés, où une rotation contrôlée de la vis fond et homogénéise le matériau à des températures calibrées dans une fenêtre de tolérance étroite. Le PP fondu est extrudé à travers une filière plate vers un bain de trempe à l’eau, où le refroidissement rapide fige l’orientation moléculaire essentielle à l’étirage ultérieur. Après la trempe, les bandes plates passent par une série de rouleaux chauffés destinés à l’étirage. Le rapport d’étirage — c’est-à-dire le degré d’allongement de chaque bande — est soigneusement surveillé et ajusté afin d’atteindre l’équilibre souhaité entre résistance à la traction et allongement à la rupture. Une étape finale d’annealing permet de soulager les contraintes internes, produisant ainsi des bandes plates d’épaisseur uniforme, dotées d’une résistance à la traction constante sur toute la longueur de la bobine et présentant une variation minimale entre les bords et le centre. Chaque bobine fait l’objet d’un contrôle en ligne de son épaisseur, et tout écart dépassant les limites acceptables déclenche une alerte automatique nécessitant une intervention de l’opérateur.
Tissage et formage : Les bandes plates étirées sont enroulées sur des barres de chaîne puis chargées dans des métiers à tisser circulaires à haute vitesse, où elles sont entrelacées avec des bandes de trame afin de former un tissu tubulaire continu. Ces métiers fonctionnent à des vitesses de rotation élevées tout en maintenant un déplacement stable de la navette, grâce à des entraînements à cames de précision et à des systèmes automatiques de compensation de la tension de chaîne. Une tension uniforme sur l’ensemble des fils de chaîne est essentielle : tout déséquilibre se traduirait par des bords ondulés, des bandes de tissage lâches ou des points faibles structurels dans le tissu fini. La densité de tissage, exprimée en passes par pouce ou par décimètre, est configurée via la commande du métier en fonction des spécifications cibles du sac. Pour les sacs standard, une densité équilibrée entre chaîne et trame assure des performances optimales rapport coût/résistance. Pour les applications lourdes ou destinées aux grands sacs soulevables (FIBC), la densité est nettement augmentée, avec l’intégration de bandes de renfort supplémentaires le long de la longueur du tissu à des intervalles prédéfinis. Le tissu tubulaire obtenu présente des motifs de tissage serrés et uniformes ainsi qu’une finition de surface lisse, exempte des défauts courants tels que passes manquantes, fils de chaîne cassés ou bords irréguliers. Des inspecteurs qualité effectuent périodiquement des prélèvements d’échantillons de tissu à chaque poste de métier, vérifient la densité de tissage à l’aide d’un loupe à passes et contrôlent le poids du tissu par rapport aux normes de production.
Découpe et couture : Le tissu tubulaire tissé est acheminé vers des postes de découpe CNC, où des programmes prédéfinis contrôlent la longueur de coupe, l’angle de coupe et la quantité par lot. Le système CNC stocke les paramètres de découpe pour chaque code produit, permettant aux opérateurs de passer d’un format de sac à un autre en un temps de changement minimal et sans risque d’erreurs de mesure manuelle. Des lames à entraînement servo haute précision garantissent des découpes nettes, sans bavures, facilitant ainsi les opérations de couture ultérieures. Pour les sacs à ouverture standard, les pièces de tissu découpées sont alimentées dans des lignes automatiques de couture du fond. Ces lignes plient le fond du sac à une profondeur de ourlet constante, puis appliquent des points en chaînette double ou en point verrouillé, avec une densité de points et une tension du fil précisément régulées. La configuration à double piqûre assure la redondance indispensable pour les applications supportant de lourdes charges : même si l’une des lignes de piqûres est endommagée, la seconde maintient l’intégrité structurelle. Pour les sacs à valve, un poste automatique de formation de valve préplie et coud l’ouverture de la valve avant que le corps du sac ne soit scellé. Les grands sacs FIBC subissent des étapes de traitement supplémentaires. Des anses de levage, fabriquées en sangle en polypropylène (PP) ou en polyester à haute ténacité, sont découpées à la longueur requise et cousues au corps du sac en des points d’attache renforcés, chaque anse étant capable de supporter sa part proportionnelle de la charge de travail sécuritaire. Des options telles que des pochettes pour documents, des orifices de vidange, des jupes de remplissage et des cloisons sont intégrées à des postes de travail dédiés le long de la ligne de couture.
Contrôle qualité et inspection finale : Le contrôle qualité est intégré à l’ensemble de la chaîne de production, plutôt que d’être limité à une étape finale d’inspection. Des points de contrôle en ligne surveillent les paramètres clés à chaque étape : épaisseur et résistance à la traction de la bande après l’extrusion, masse surfacique et densité de tissage du tissu après le tissage, et solidité des coutures après la confection. Les sacs finis font l’objet de tests destructifs et non destructifs au niveau des lots. Les essais de chute simulent les chocs liés à la manutention en remplissant des échantillons de sacs à leur capacité nominale, puis en les laissant tomber verticalement plusieurs fois. Les essais de compression par empilement vérifient que les sacs pleins peuvent résister à la pression continue exercée lors de l’empilement en entrepôt ou dans des conteneurs, sans déformation ni rupture. Les essais de vieillissement aux UV, réalisés dans des chambres de vieillissement accéléré, confirment que les sacs destinés au stockage en extérieur conservent leurs propriétés mécaniques tout au long de leur durée de service prévue. Pour les produits destinés à l’emballage alimentaire, des essais de migration, conformes aux normes internationales applicables, permettent de s’assurer qu’aucune substance nocive n’est transférée vers le contenu emballé. Chaque lot est accompagné d’un registre de production traçable reliant les numéros de lot des matières premières, les paramètres des machines et les résultats des inspections, garantissant ainsi qu’un écart éventuel puisse être investigué et corrigé à sa source.

 EN