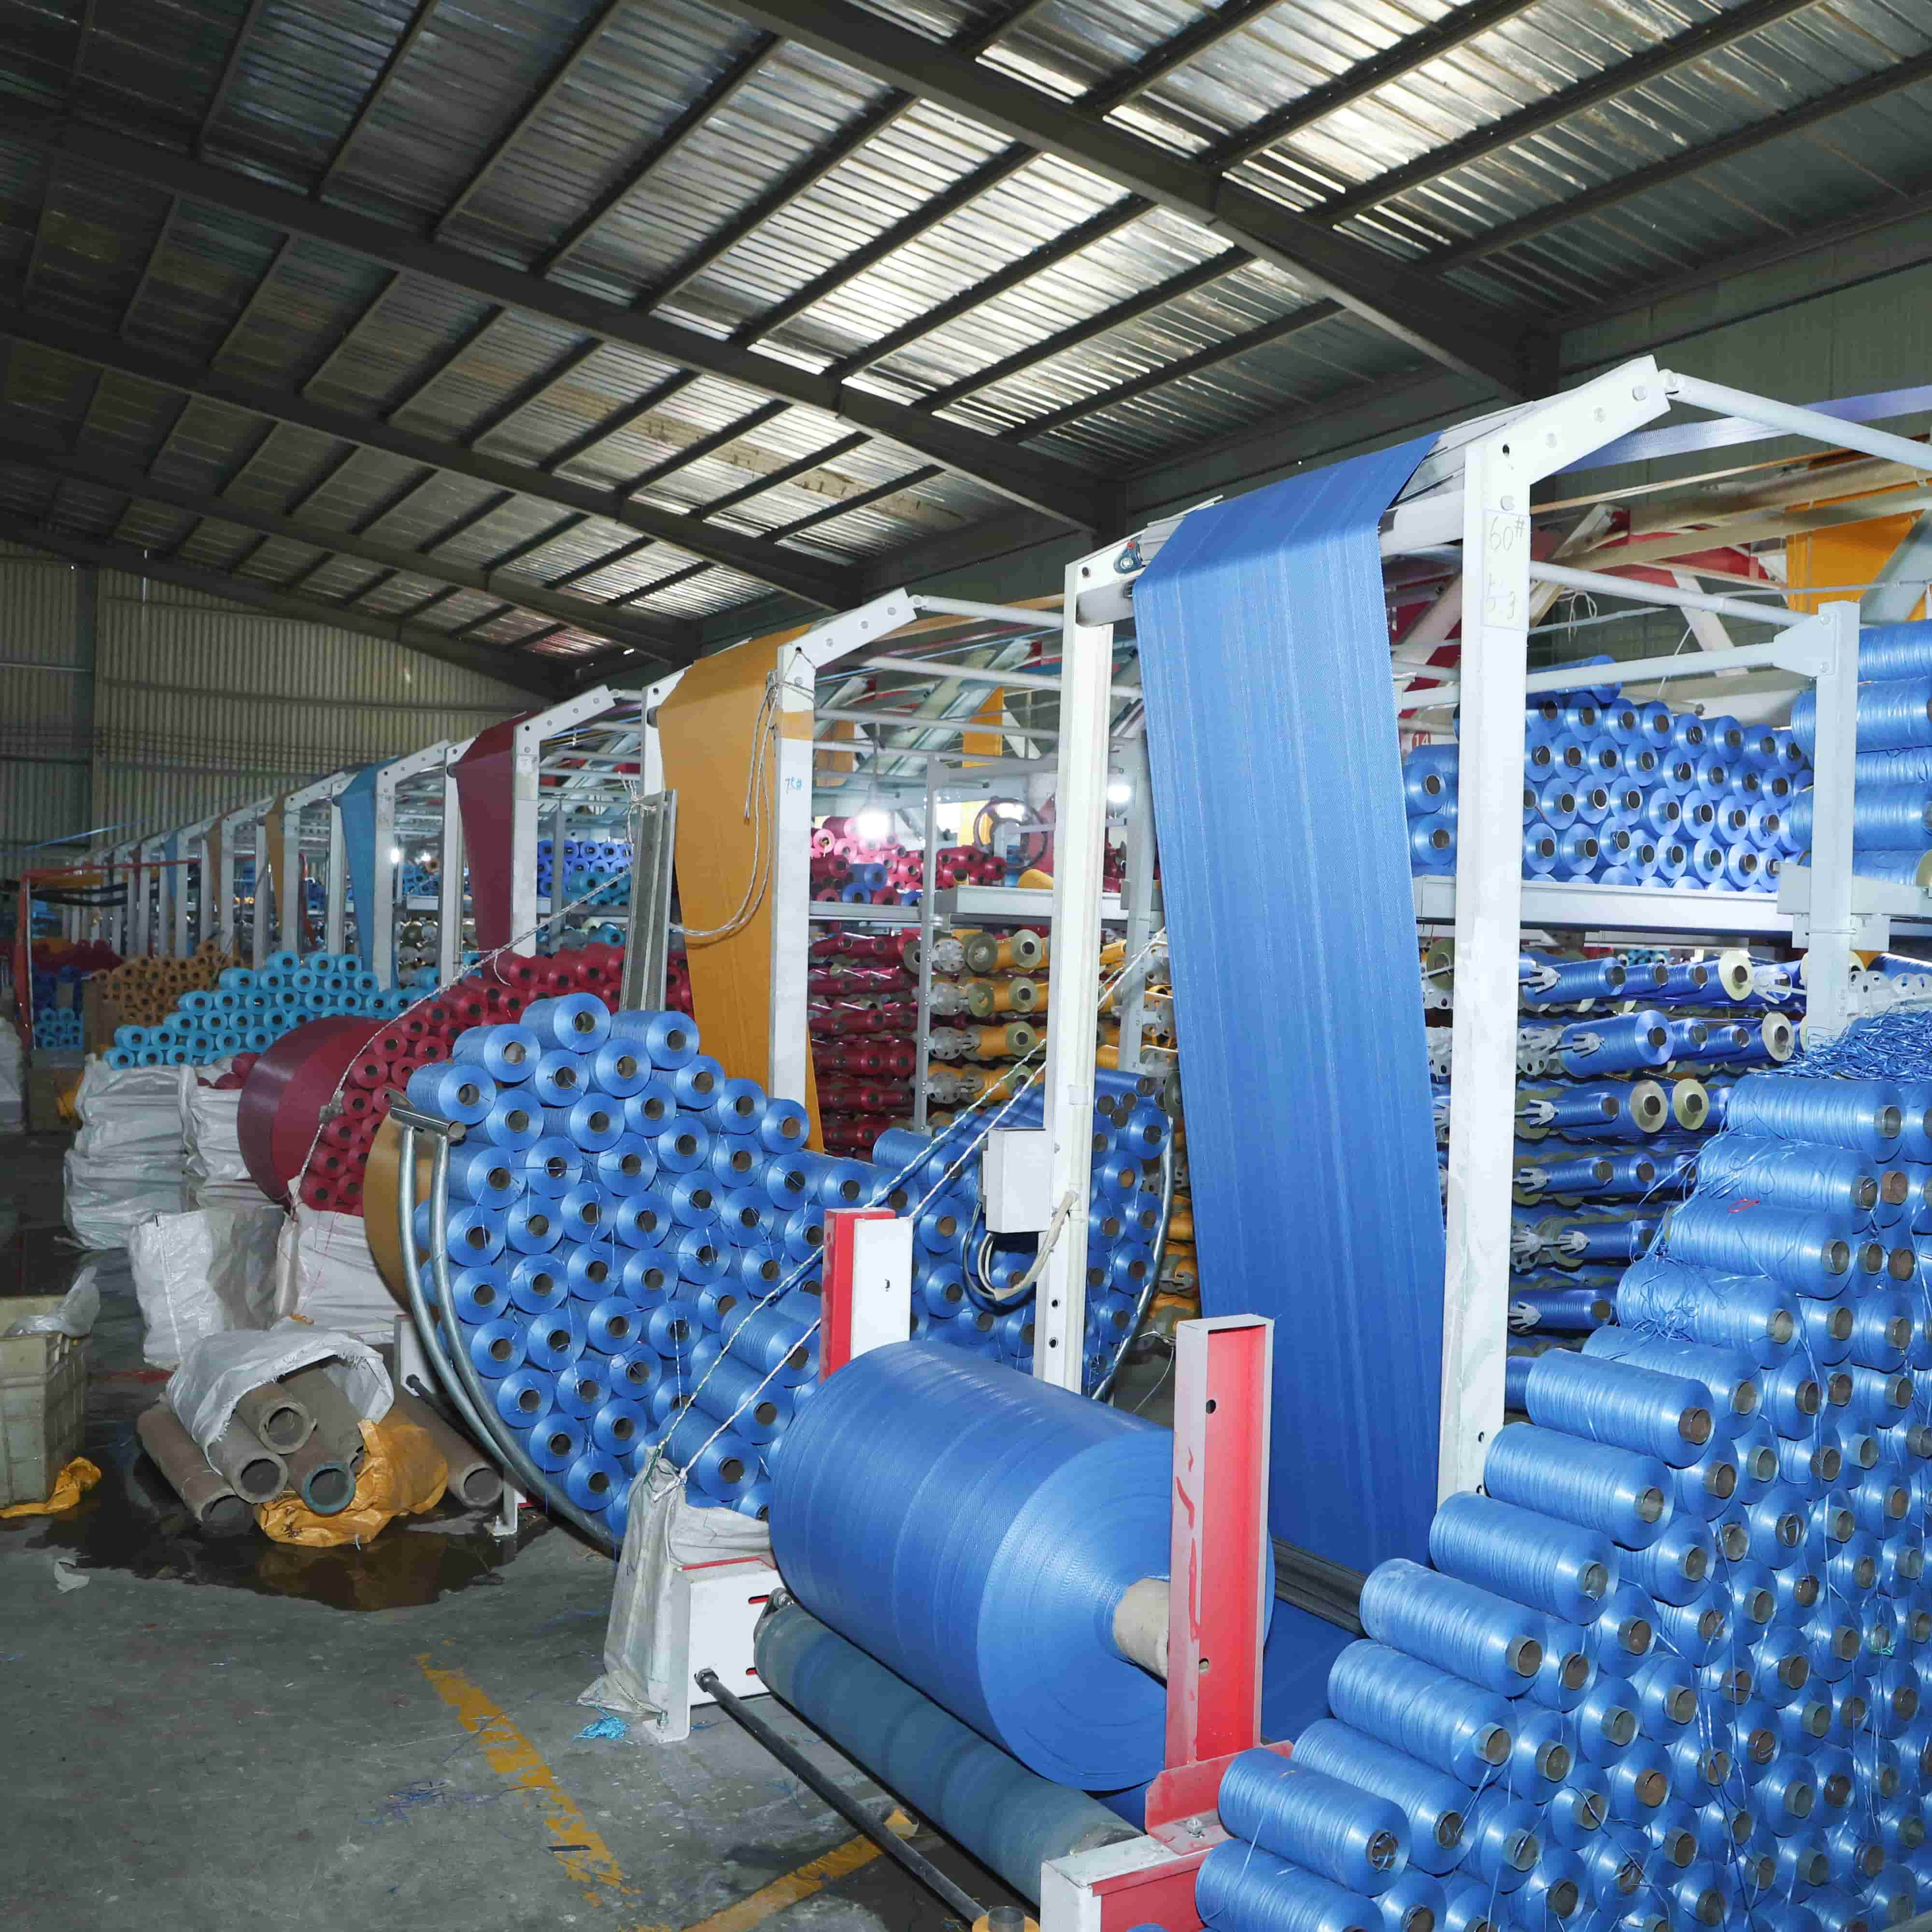
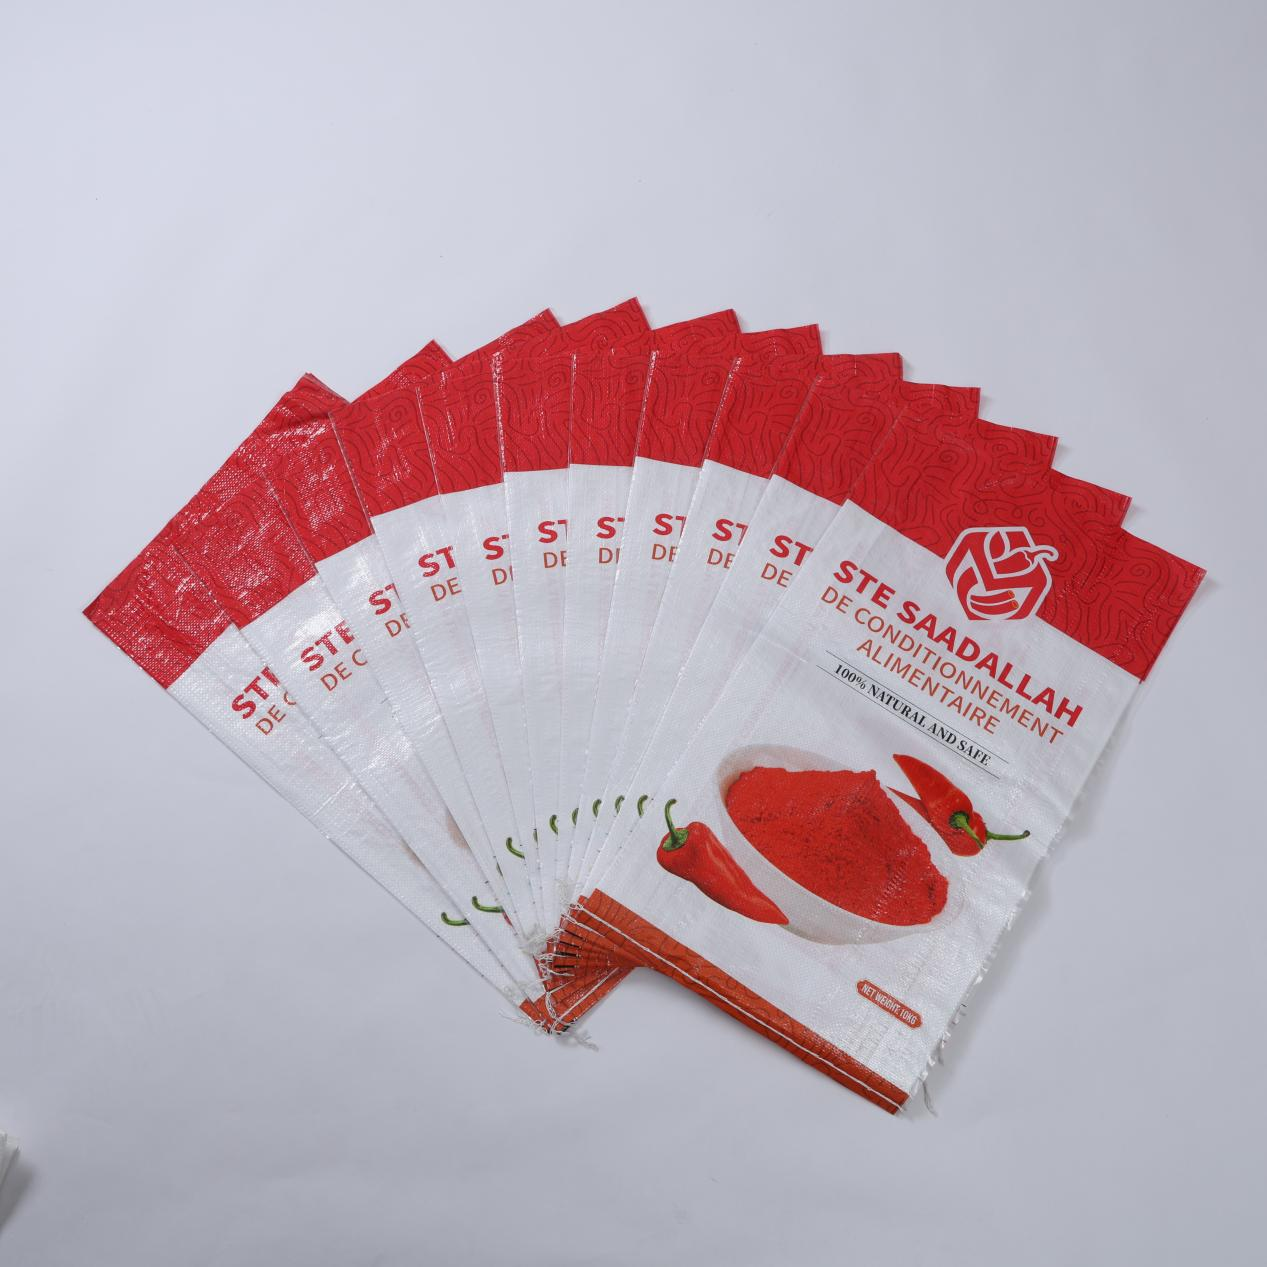
Գործարանը սարքավորված է ամբողջությամբ ավտոմատացված ժապավենի էքստրուդերներով, բարձրարագ շրջանաձև մեքենաներով, CNC կտրման մեքենաներով և այլ ամբողջական առաջադեմ սարքավորումներով, ինչը հնարավորություն է տալիս ապահովել ժապավենի էքստրուզիայից մինչև գործվածքի և կտրման ու կարման ամբողջ գործընթացի ավտոմատացումը և ճշգրտությունը։ Արտադրանքները ներառում են լայն տեսականի սպեցիֆիկացիաներ՝ այդ թվում PP գործվածքե պայուսակներ, լամինավորված պայուսակներ և FIBC մեծ ծավալի պայուսակներ, իսկ չափսերի, գրամաժի և տպագրության ճշգրտության վրա խիստ վերահսկողություն է իրականացվում՝ յուրաքանչյուր շարքի համասեռ և կայուն արտադրանք ապահովելու համար։
Կ сыրյակ նյութեր և ժապավենի էքստրուզիա՝ caրգավորված պոլիպրոպիլենի գրանուլները ընտրվում են որպես հիմնական նյութ՝ ստացված սերտիֆիկացված մատակարարներից, որոնք ունեն ստուգված մաքրություն և հարթ պարկերի արտադրության համար օպտիմալացված հալման հոսքի ինդեքսներ: Գրանուլները խառնվում են ճշգրիտ չափաբաժնված կալցիումի կարբոնատի լցոնիչի և ՈՒՖ կայունացուցիչների հետ՝ յուրաքանչյուր արտադրանքի սպեցիֆիկացիային համապատասխան, ինչը ապահովում է եղանակային դիմացկունության և ձգման հատկությունների ինժեներական նախագծումը նյութի մեջ ամենաառաջին քայլից: Ամբողջովին ավտոմատացված ժապավենի էքստրուդերները խառնուրդը մատակարարում են տաքացված բարելներին, որտեղ վերահսկվող պտտման շառավիղը հալում է և համասեռացնում նյութը ջերմաստիճաններով, որոնք ճշգրիտ կարգավորված են սահմանափակ ստուգման սահմաններում: Հալված ՊՊ-ն արտամղվում է հարթ մատրիցի միջով ջրի սառեցման բաղնիք, որտեղ արագ սառեցումը ամրապնդում է մոլեկուլային ուղղվածությունը, որը անհրաժեշտ է հետագա ձգման համար: Սառեցմանից հետո հարթ ժապավենները անցնում են տաքացված ձգման գլանների միջով: Ձգման հարաբերակցությունը՝ յուրաքանչյուր ժապավենի երկարացման աստիճանը՝ մշտապես վերահսկվում է և ճշգրիտ կարգավորվում, որպեսզի ձեռք բերվի ձգման ամրության և կոտրման ժամանակ ձգման միջև նպատակային հավասարակշռությունը: Վերջնական աննեյլինգի փուլը վերացնում է ներքին լարվածությունը և արտադրում հարթ ժապավեններ՝ միատարր հաստությամբ, ամբողջ գլանի երկայնքով հաստատուն ձգման ամրությամբ և եզրից մինչև կենտրոն նվազագույն տատանումներով: Յուրաքանչյուր գլանը ենթարագվում է առցանց հաստության չափման, և ընդունելի սահմաններից ցանկացած շեղում ավտոմատ զգուշացում է առաջացնում օպերատորի միջամտության համար:
Պարանների գործումը և ձևավորումը. Երկարացված հարթ ժապավենները մուտքագրվում են թելատար բեռնավորված սարքերի մեջ և տեղադրվում են բարձրահաճախականության շրջանաձև մեքենաներում, որտեղ դրանք միջադիրվում են մեկը մյուսի հետ՝ ստեղծելով անընդհատ խողովակաձև մատյան: Այս մեքենաները աշխատում են բարձր պտտման արագությամբ՝ պահպանելով կայուն շարժում մեքենայի շարժիչի մեջ, ինչը հնարավոր է ճշգրտորեն մշակված կամերային շարժիչների և ինքնաշխատ թելատար լարման համակարգերի շնորհիվ: Բոլոր թելատար ծայրերում հավասարաչափ լարումը կարևորագույնն է. ցանկացած անհավասարակշռություն կդրսևորվի որպես ալիքավորված եզրեր, թույլ մատյանի շերտեր կամ վերջնական մատյանում կառուցվածքային թույլ կետեր: Մատյանի խտությունը, որը արտահայտվում է մեկ դյույմ կամ մեկ դեցիմետր երկայնքով մեկ շարքի թվով, կարգավորվում է մեքենայի կառավարիչում՝ հիմնված թակարդի նպատակային սպեցիֆիկացիայի վրա: Ստանդարտ օգտագործման թակարդների համար հավասարակշռված թելատար-մեկնատար խտությունը ապահովում է օպտիմալ արժեք-ամրություն հարաբերակցություն: Բարձր բեռնվածության կամ FIBC-ում օգտագործվող թակարդների համար խտությունը զգալիորեն մեծացվում է՝ մատյանի երկայնքով սահմանված միջակայքերով լրացուցիչ ամրացնող ժապավեններ ներառելով: Ստացված խողովակաձև մատյանը բնութագրվում է խիտ, հավասարաչափ մատյանի նախշերով և հարթ մակերեսով, առանց տարածված սխալների, ինչպես օրինակ՝ բացակայող շարքեր, կոտրված թելատար թելեր կամ անհամաչափ եզրեր: Որակի ստուգողները կատարում են պարբերաբար մատյանի նմուշառում յուրաքանչյուր մեքենայի կայանում՝ ստուգելով մատյանի խտությունը շարքի ապակու միջոցով և համեմատելով մատյանի քաշը արտադրական ստանդարտների հետ:
Կտրում և կարում. Պարուրաձև խողովակավոր մատերիալը շարունակում է իր շարժումը դեպի CNC կտրման կայաններ, որտեղ նախնական ծրագրավորված համակարգերը վերահսկում են կտրման երկարությունը, կտրման անկյունը և սերիայի քանակը: CNC համակարգը պահպանում է յուրաքանչյուր ապրանքային կոդի համար կտրման պարամետրերը, ինչը հնարավորություն է տալիս օպերատորներին նվազագույն փոխարկման ժամանակով և առանց ձեռքով չափման սխալների անցնել մեկ տոպրակի չափից մյուսին: ճշգրիտ սերվոշարժիչներով աշխատող սրածայր սայրերը ապահովում են մաքուր, առանց բարձրացվածքների կտրումներ, որոնք հեշտացնում են հետագա կարման գործողությունները: Ստանդարտ բաց բերանով տոպրակների համար կտրված մատերիալի մասերը մուտք են գործում ինքնաշարժ տակի կարման գծեր: Այդ գծերը տոպրակի տակը ծալում են միատեսակ եզրի խորությամբ, այնուհետև կիրառում են կրկնակի կարի շղթայակար կամ փակ կարի նախշեր՝ ճշգրիտ կարգավորված կարի խտությամբ և թելի լարմամբ: Կրկնակի կարի կառուցվածքը ապահովում է ծանր բեռնվածության տակ աշխատելու համար անհրաժեշտ պաշտպանությունը. նույնիսկ եթե մեկ կարի գիծը վնասվի, երկրորդը պահպանում է կառուցվածքային ամրությունը: Վալվուլավոր տոպրակների համար ինքնաշարժ վալվուլի ձևավորման կայանը նախնական ծալում է և կարում է վալվուլի բացվածքը՝ մինչև տոպրակի մարմինը լիարժեք կնքվի: FIBC մեծ ծավալի տոպրակները ենթարկվում են լրացուցիչ մշակման փուլերի: Բարձր ամրության PP կամ պոլիէսթերային ժապավեններից պատրաստված բարձրացման օղակները կտրվում են անհրաժեշտ երկարությամբ և կարվում են տոպրակի մարմնի մեջ ամրացված կից կետերում, որտեղ յուրաքանչյուր օղակ կարող է կրել անվտանգ աշխատանքային բեռնվածության իր մասնաբաժինը: Փաստաթղթերի պայուսակներ, դուրսբերման խողովակներ, լցման թաղանթներ և բաֆլեր նման ընտրովի հատկանիշները ինտեգրվում են կարման գծի վրա նշված աշխատատեղերում:
Որակի վերահսկում և վերջնական ստուգում Գործընթացի որակի վերահսկումը ներդրված է ամբողջ արտադրական շղթայում՝ այն սահմանափակելով միայն վերջնական ստուգման դարպասով: Արտադրության յուրաքանչյուր փուլում ներգծված ստուգման կետերը վերահսկում են հիմնական ցուցանիշները. էքստրուզիայից հետո՝ ժապավենի հաստությունն ու ձգման ամրությունը, մեքենայացված գործվածքի արտադրությունից հետո՝ գործվածքի քաշը և խճճվածության խտությունը, կարման հետո՝ կարի ամրությունը: Վերջնական պայուսակները ենթարագում են սերիայի մակարդակով վնասվող և անվնասվող փորձարկումների: Անկման փորձարկումները նմանակում են տեղափոխման հարվածները՝ նմուշային պայուսակները լցնելով դրանց նշված տարողությամբ և ենթարագում այնքան ուղղահայաց անկման, որքան անհրաժեշտ է: Բեռնավորված պայուսակների վրա կատարվող ստեղնավորման սեղմման փորձարկումները հաստատում են, որ դրանք կարող են դիմանալ պահեստներում և արտադրամասերում ստեղնավորման ժամանակ առաջացող շարունակական ճնշմանը՝ առանց ձևափոխվելու կամ պատռվելու: Արագացված եղանակային խումբներում կատարվող ՈՒՖ ավարտական փորձարկումները հաստատում են, որ արտաքին օգտագործման համար նախատեսված պայուսակները պահպանում են իրենց մեխանիկական հատկությունները նախատեսված ծառայության ամբողջ ժամանակահատվածում: Սննդային նշանակությամբ արտադրանքի համար միգրացիայի փորձարկումները՝ համապատասխան միջազգային ստանդարտների համաձայն, հաստատում են փաթեթավորված արտադրանքի մեջ վնասակար նյութերի տեղափոխման բացակայությունը: Յուրաքանչյուր սերիա ուղեկցվում է հետևելի արտադրական գրառումներով, որոնք կապում են հումքի սերիայի համարները, մեքենայի պարամետրերը և ստուգման արդյունքները, ապահովելով այն, որ ցանկացած շեղում կարող է հետաքննվել և ուղղվել դրա արմատային պատճառի մակարդակում:

 EN