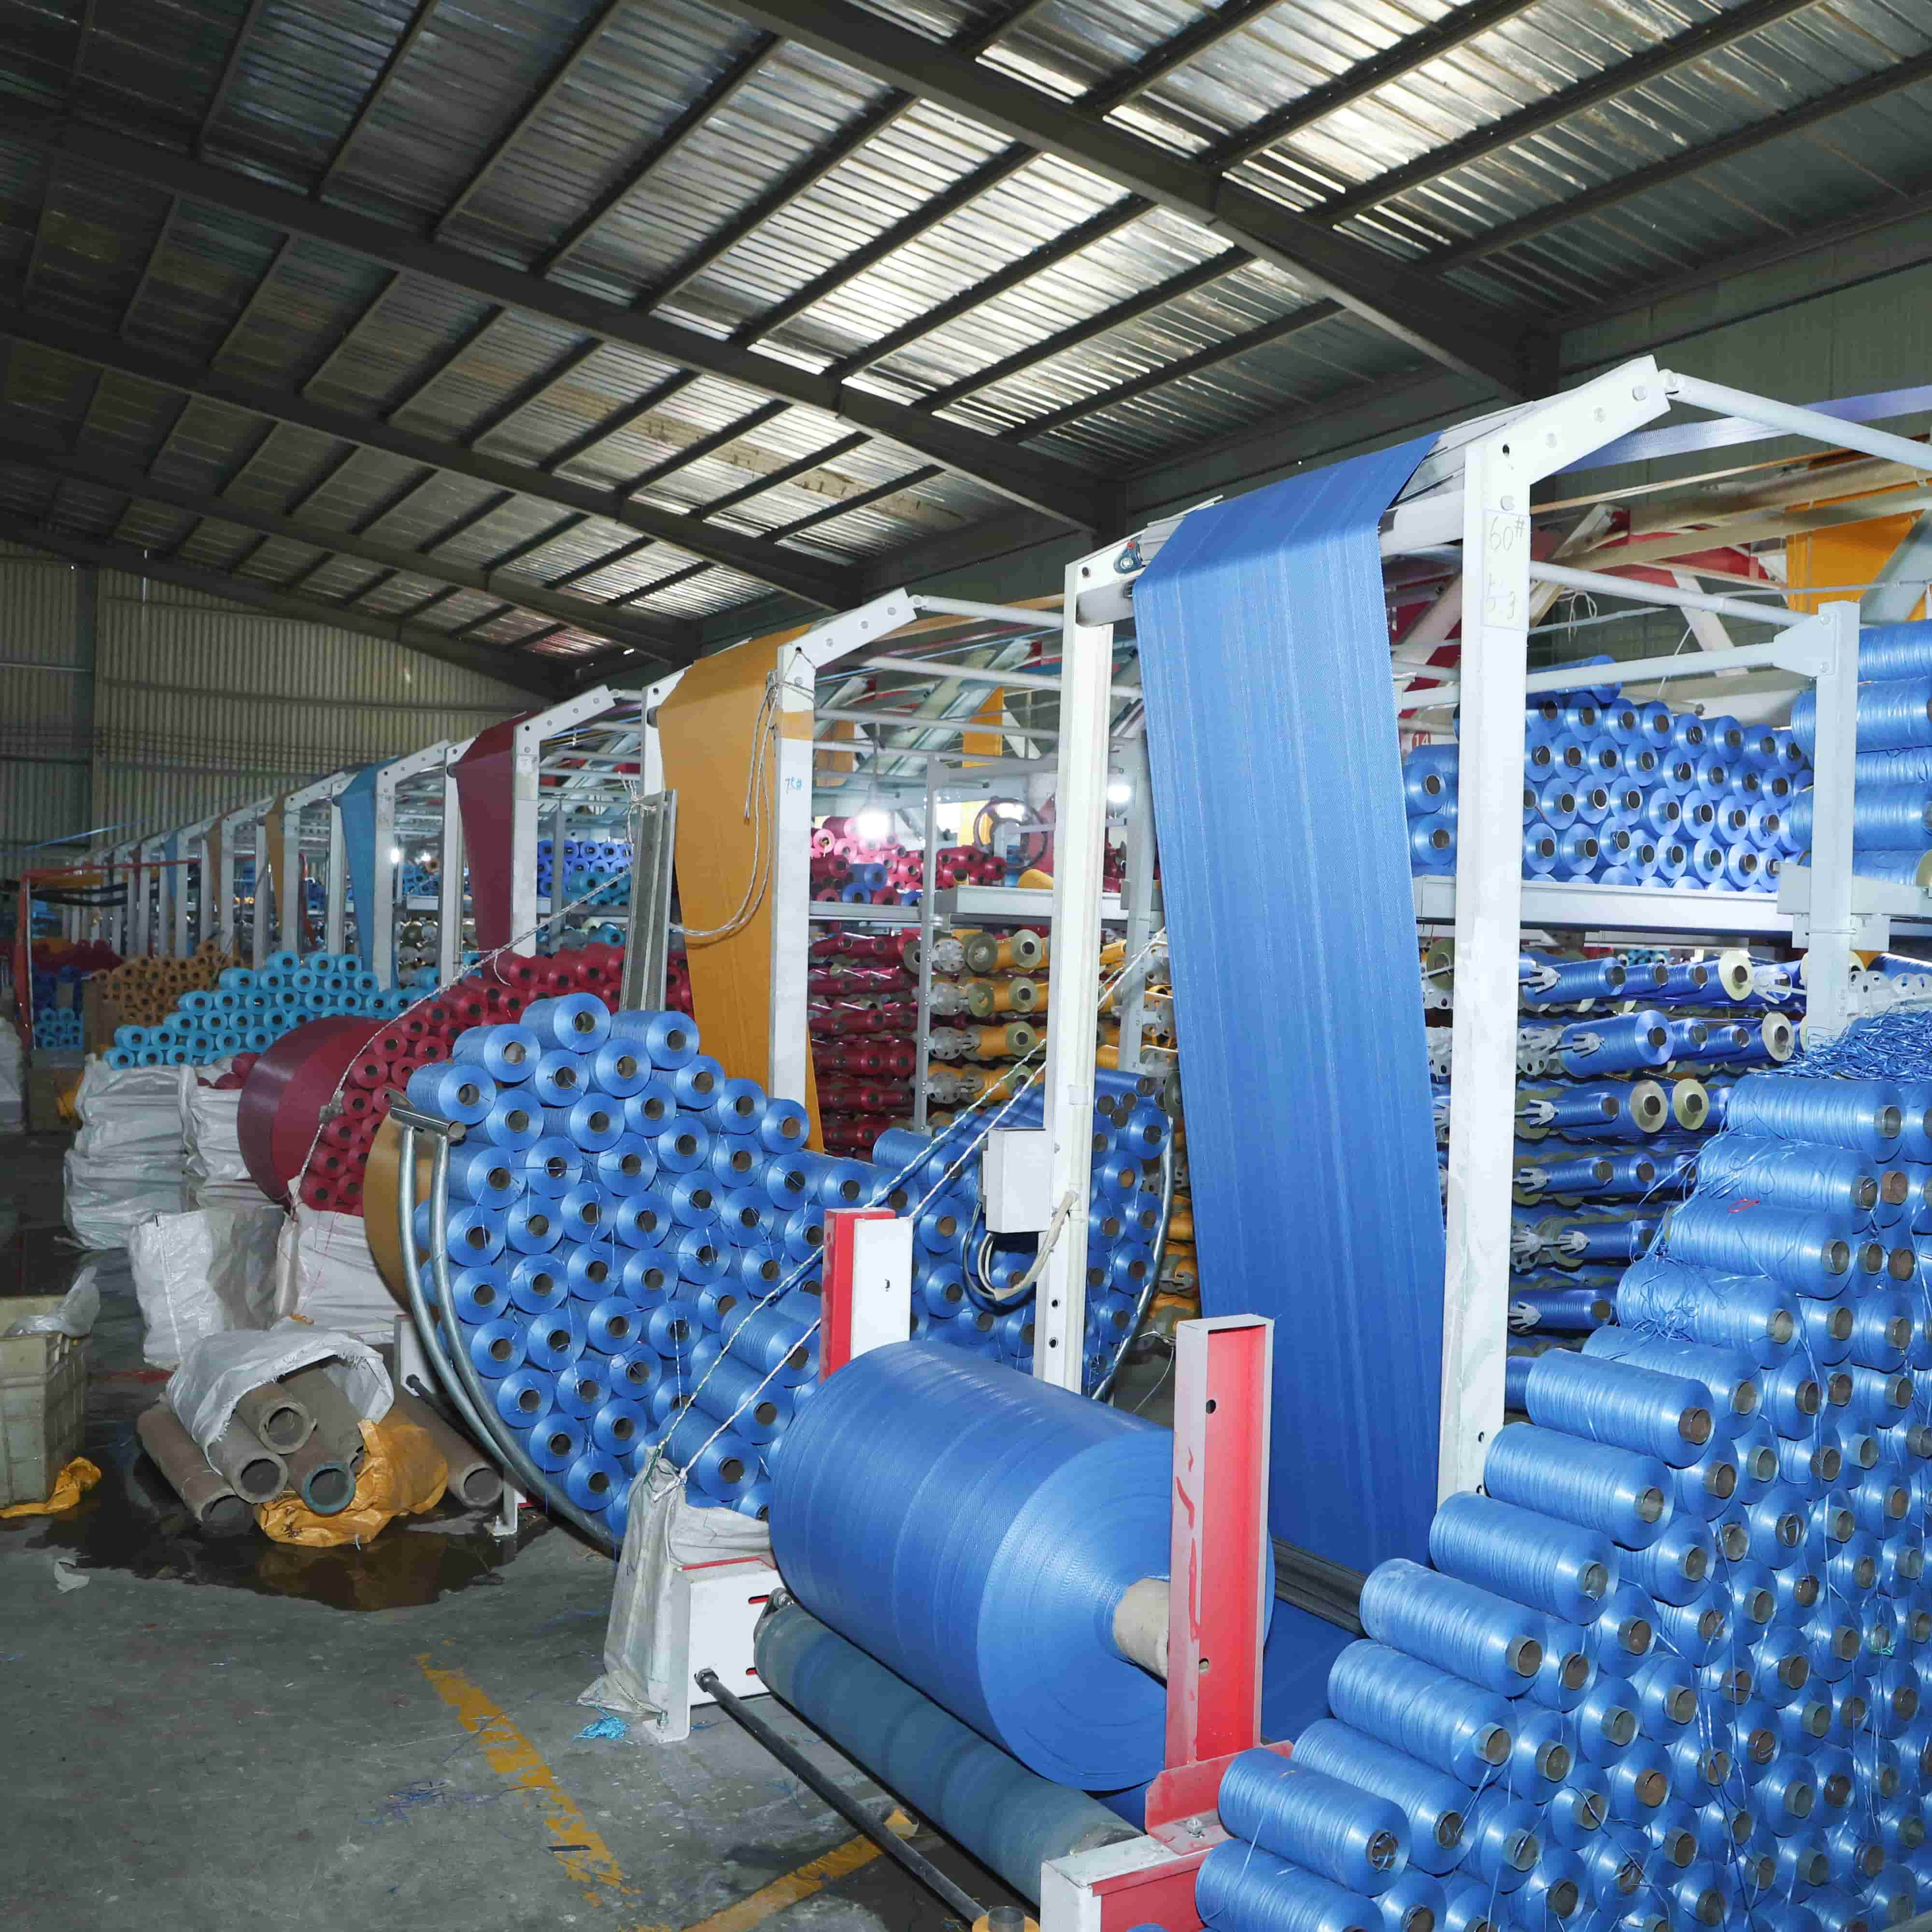
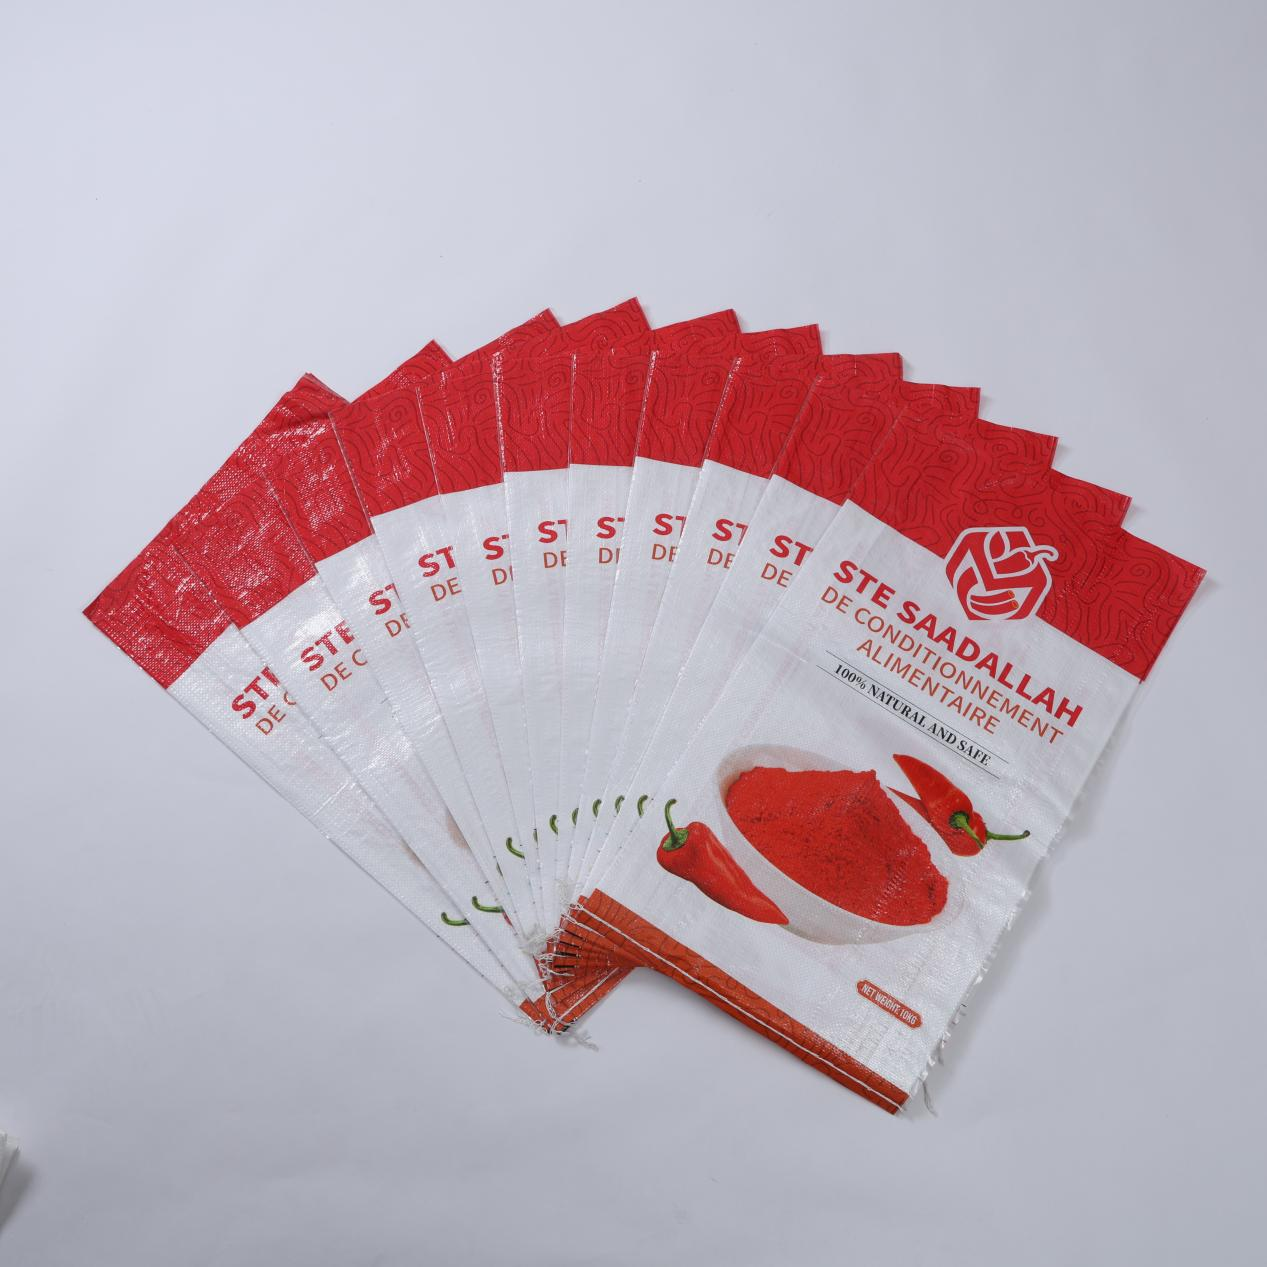
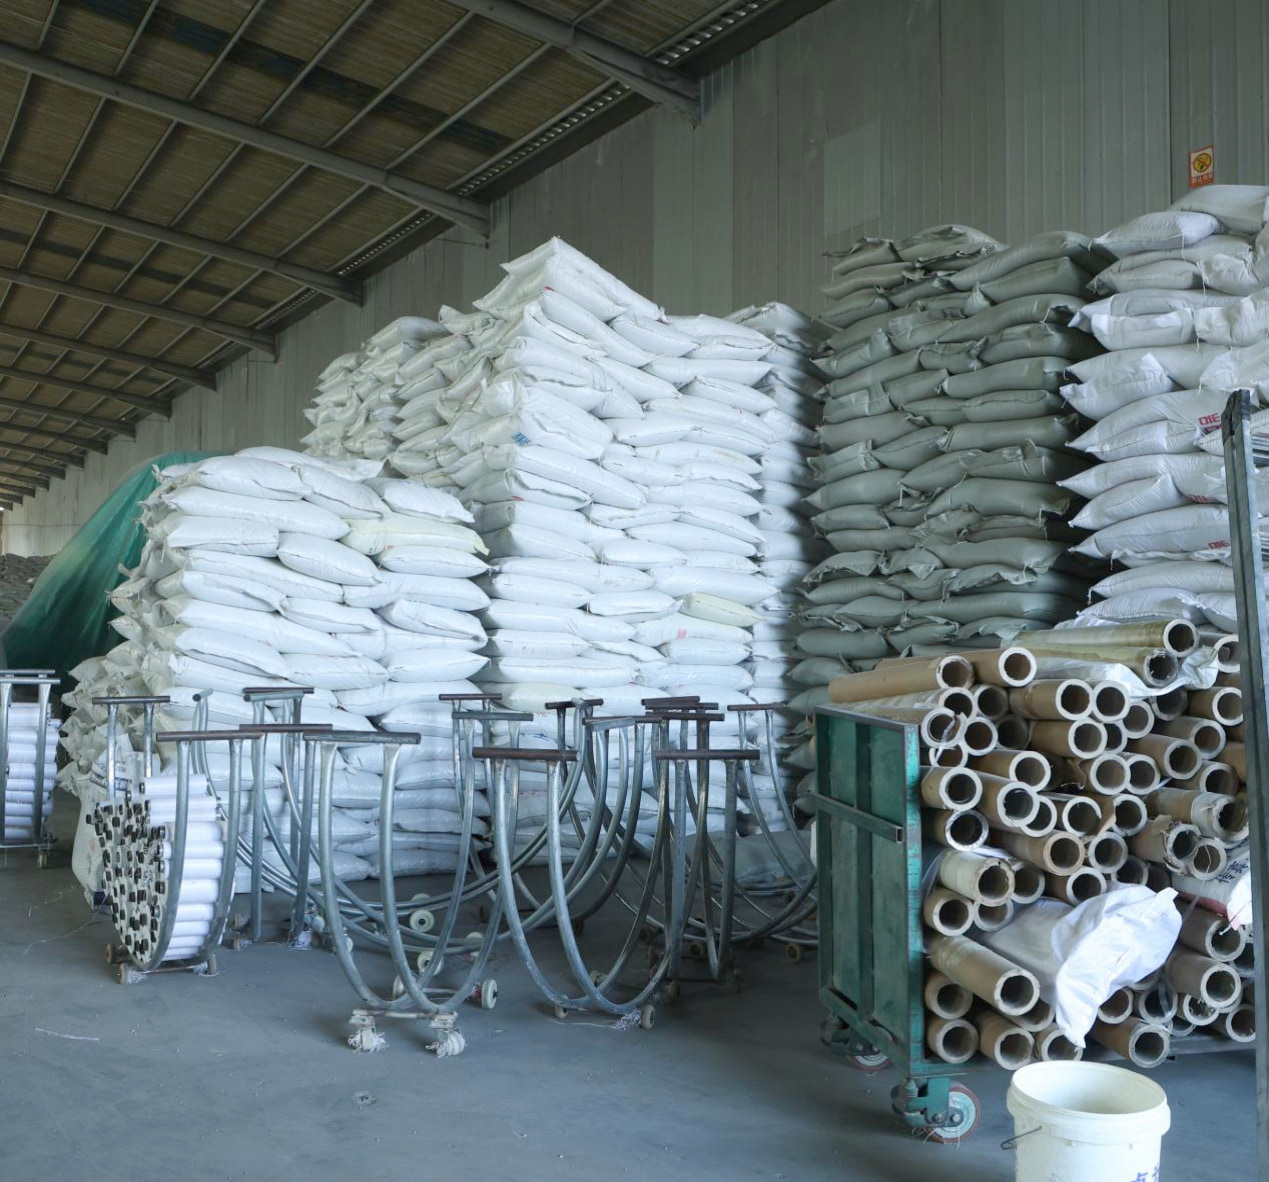
कारखाना पूर्ण स्वचालित टेप एक्सट्रूडर्स, उच्च-गति वृत्ताकार करघों, सीएनसी कटिंग मशीनों और अन्य संपूर्ण उन्नत उपकरणों से सुसज्जित है, जो टेप एक्सट्रूजन और बुनाई से लेकर कटिंग और सिलाई तक पूर्ण प्रक्रिया स्वचालन और सटीक उत्पादन प्राप्त करता है। उत्पादों के विनिर्देशों की विस्तृत श्रृंखला शामिल है, जिसमें पीपी बुने हुए बैग, लैमिनेटेड बैग और फिबीसी बल्क बैग शामिल हैं, जिनके आकार, ग्रामेज और मुद्रण की सटीकता पर कड़ी नियंत्रण रखा जाता है ताकि प्रत्येक बैच में सुसंगत और स्थिर आउटपुट सुनिश्चित किया जा सके।
कच्चा माल और टेप एक्सट्रूजन: प्रीमियम पॉलीप्रोपिलीन ग्रैन्यूल्स को आधार सामग्री के रूप में चुना जाता है, जो प्रमाणित आपूर्तिकर्ताओं से प्राप्त किए जाते हैं और जिनकी शुद्धता और पिघलने की प्रवाह सूचकांक (मेल्ट फ्लो इंडेक्स) की जाँच की गई होती है, जो बुने हुए बैग के उत्पादन के लिए अनुकूलित होती है। ग्रैन्यूल्स को प्रत्येक उत्पाद विनिर्देश के अनुसार कैल्शियम कार्बोनेट भराव और यूवी स्थायीकारकों के सटीक मापित अनुपात में मिलाया जाता है, ताकि मौसम प्रतिरोधकता और तन्यता गुणों को पहले ही चरण से सामग्री में डिज़ाइन किया जा सके। पूर्णतः स्वचालित टेप एक्सट्रूडर्स मिश्रित यौगिक को गर्म किए गए बैरल में भेजते हैं, जहाँ नियंत्रित स्क्रू घूर्णन द्वारा सामग्री को एक संकीर्ण सहिष्णुता सीमा के भीतर कैलिब्रेट किए गए तापमान पर पिघलाया और समांगीकृत किया जाता है। गर्म पिघला हुआ पॉलीप्रोपिलीन एक सपाट डाई के माध्यम से एक जल शमन स्नान (वॉटर क्वेंचिंग बाथ) में एक्सट्रूड किया जाता है, जहाँ तीव्र ठंडक अगले खिंचाव के लिए आवश्यक आणविक अभिविन्यास को स्थिर कर देती है। शमन के बाद, सपाट टेप्स श्रृंखला में व्यवस्थित गर्म खिंचाव रोलर्स से गुजरते हैं। खिंचाव अनुपात — जिसमें प्रत्येक टेप को लंबाई में कितना खींचा जाता है — को सावधानीपूर्वक निगरानी की जाती है और तन्य सामर्थ्य और टूटने पर विस्तार के लक्ष्य संतुलन को प्राप्त करने के लिए समायोजित किया जाता है। अंतिम ऐनीलिंग चरण में आंतरिक तनाव को दूर किया जाता है, जिससे समान मोटाई, पूरे रील की लंबाई में सुसंगत तन्य सामर्थ्य और किनारे से केंद्र तक न्यूनतम विचरण के साथ सपाट टेप्स तैयार होते हैं। प्रत्येक रील के लिए ऑनलाइन मोटाई मापन किया जाता है, और कोई भी अस्वीकार्य सीमा से अधिक विचलन ऑपरेटर हस्तक्षेप के लिए स्वचालित अलर्ट को ट्रिगर करता है।
बुनाई और आकार देना: लंबी की गई सपाट टेप्स को वॉर्प बीम्स पर लपेटा जाता है और उच्च-गति वृत्ताकार बुनाई मशीनों में लोड किया जाता है, जहाँ उन्हें हमेशा के लिए एक नलीकार वस्त्र बनाने के लिए वेफ्ट टेप्स के साथ अंतर्गत किया जाता है। ये बुनाई मशीनें उच्च आवर्तन गति पर संचालित होती हैं, जबकि सटीक इंजीनियरिंग वाले कैम ड्राइव और स्वचालित वॉर्प तनाव समायोजन प्रणालियों के धन्यवाद शटल की स्थिर गति बनाए रखी जाती है। सभी वॉर्प अंतों पर समान तनाव आवश्यक है — कोई भी असंतुलन तैयार वस्त्र में लहरदार किनारों, ढीले बुनाई बैंडों या संरचनात्मक कमजोर बिंदुओं के रूप में प्रकट होगा। बुनाई घनत्व, जिसे प्रति इंच या प्रति डेसीमीटर में पिक्स के रूप में व्यक्त किया जाता है, को लक्ष्य बैग विनिर्देश के आधार पर लूम नियंत्रक पर कॉन्फ़िगर किया जाता है। मानक-उपयोग बैग के लिए, एक संतुलित वॉर्प-वेफ्ट घनत्व अनुकूल लागत-से-शक्ति प्रदर्शन प्रदान करता है। भारी उपयोग या एफआईबीसी-ग्रेड अनुप्रयोगों के लिए, घनत्व को काफी बढ़ा दिया जाता है, और वस्त्र की लंबाई के निश्चित अंतराल पर अतिरिक्त मजबूती वाली टेप्स को एकीकृत किया जाता है। परिणामी नलीकार वस्त्र में कसे हुए, समान बुनाई पैटर्न और चिकनी सतह समाप्ति होती है, जो गायब पिक्स, टूटे हुए वॉर्प या अनियमित सेल्वेज जैसे सामान्य दोषों से मुक्त होती है। गुणवत्ता निरीक्षक प्रत्येक लूम स्टेशन पर नियमित रूप से वस्त्र के नमूने लेते हैं, पिक ग्लास के साथ बुनाई घनत्व की पुष्टि करते हैं और उत्पादन मानकों के आधार पर वस्त्र के भार की जाँच करते हैं।
काटने और सिलाई: बुनी हुई नलीदार वस्त्र सीएनसी कटिंग स्टेशनों की ओर आगे बढ़ता है, जहाँ पूर्व-निर्धारित कार्यक्रम कटिंग की लंबाई, कटिंग का कोण और बैच की मात्रा को नियंत्रित करते हैं। सीएनसी प्रणाली प्रत्येक उत्पाद कोड के लिए कटिंग पैरामीटर संग्रहीत करती है, जिससे ऑपरेटर न्यूनतम परिवर्तन समय के साथ बैग के आकारों के बीच स्विच कर सकते हैं और मैनुअल मापन की गलतियों के किसी भी जोखिम के बिना। सटीक सर्वो-चालित ब्लेड साफ, बर्र-मुक्त कट देते हैं, जो अगले चरण की सिलाई कार्यवाहियों को सुविधाजनक बनाते हैं। मानक खुले-मुँह वाले बैगों के लिए, कटे हुए वस्त्र के टुकड़ों को स्वचालित तल-सिलाई लाइनों में फीड किया जाता है। ये लाइन बैग के तल को एक स्थिर हेम गहराई तक मोड़ती हैं, फिर सटीक नियंत्रित सिलाई घनत्व और धागे के तनाव के साथ डबल-स्टिच चेन-स्टिच या लॉक-स्टिच पैटर्न लगाती हैं। डबल-स्टिच विन्यास भारी भार वाले अनुप्रयोगों के लिए आवश्यक अतिरेक प्रदान करता है — यदि एक सिलाई लाइन क्षतिग्रस्त हो जाती है, तो दूसरी संरचनात्मक अखंडता को बनाए रखती है। वाल्व बैगों के लिए, एक स्वचालित वाल्व-निर्माण स्टेशन बैग के शरीर को सील करने से पहले वाल्व खुलने को पूर्व-मोड़ता है और सिलाई करता है। एफआईबीसी बल्क बैगों के अतिरिक्त प्रसंस्करण चरणों के माध्यम से गुजरते हैं। उच्च-तन्यता वाले पॉलीप्रोपिलीन या पॉलिएस्टर वेबिंग से बने उठाने के लूप्स को लंबाई में काटा जाता है और बैग के शरीर में मजबूती वाले संलग्न बिंदुओं पर सिला जाता है, जिसमें से प्रत्येक लूप सुरक्षित कार्य भार के अपने समानुपातिक हिस्से को सहन करने में सक्षम होता है। दस्तावेज़ पॉच, निर्वहन स्पाउट, भरने की स्कर्ट और बैफल जैसी वैकल्पिक सुविधाएँ सिलाई लाइन के निर्दिष्ट कार्यस्थलों पर एकीकृत की जाती हैं।
गुणवत्ता नियंत्रण और अंतिम निरीक्षण: गुणवत्ता नियंत्रण अंतिम निरीक्षण गेट तक सीमित नहीं है, बल्कि यह उत्पादन श्रृंखला के पूरे दौरान एकीकृत किया गया है। ऑनलाइन जाँच बिंदु प्रत्येक चरण में महत्वपूर्ण पैरामीटर्स की निगरानी करते हैं: एक्सट्रूज़न के बाद टेप की मोटाई और तन्य शक्ति, लूमिंग के बाद कपड़े का भार और बुनावट की घनत्व, तथा सिलाई के बाद सिलाई की अखंडता। पूर्ण बैग्स के बैच-स्तरीय विनाशकारी और अविनाशकारी परीक्षण किए जाते हैं। ड्रॉप परीक्षण नमूना बैग्स को उनकी नामित क्षमता तक भरकर और उन्हें बार-बार ऊर्ध्वाधर रूप से गिराकर हैंडलिंग प्रभावों का अनुकरण करते हैं। स्टैकिंग संपीड़न परीक्षण सत्यापित करते हैं कि भरे हुए बैग्स गोदाम और कंटेनर में स्टैकिंग के दौरान लगाए गए लगातार दबाव को विकृति या फटने के बिना सहन कर सकते हैं। त्वरित मौसमीकरण कक्षों में संचालित यूवी एजिंग परीक्षणों से पुष्टि होती है कि बाहर भंडारित किए जा सकने वाले बैग्स अपने निर्धारित सेवा जीवन के दौरान अपने यांत्रिक गुणों को बनाए रखते हैं। खाद्य-श्रेणी के उत्पादों के लिए, प्रासंगिक अंतर्राष्ट्रीय मानकों के अनुसार प्रवासन परीक्षण से यह सत्यापित किया जाता है कि पैकेज की गई सामग्री में हानिकारक पदार्थों का स्थानांतरण नहीं होता है। प्रत्येक बैच के साथ एक ट्रेस करने योग्य उत्पादन रिकॉर्ड प्रदान किया जाता है, जो कच्चे माल के लॉट नंबरों, मशीन पैरामीटर्स और निरीक्षण परिणामों को जोड़ता है, जिससे कोई भी विचलन उसके मूल कारण पर जांचा और सुधारा जा सके।

 EN