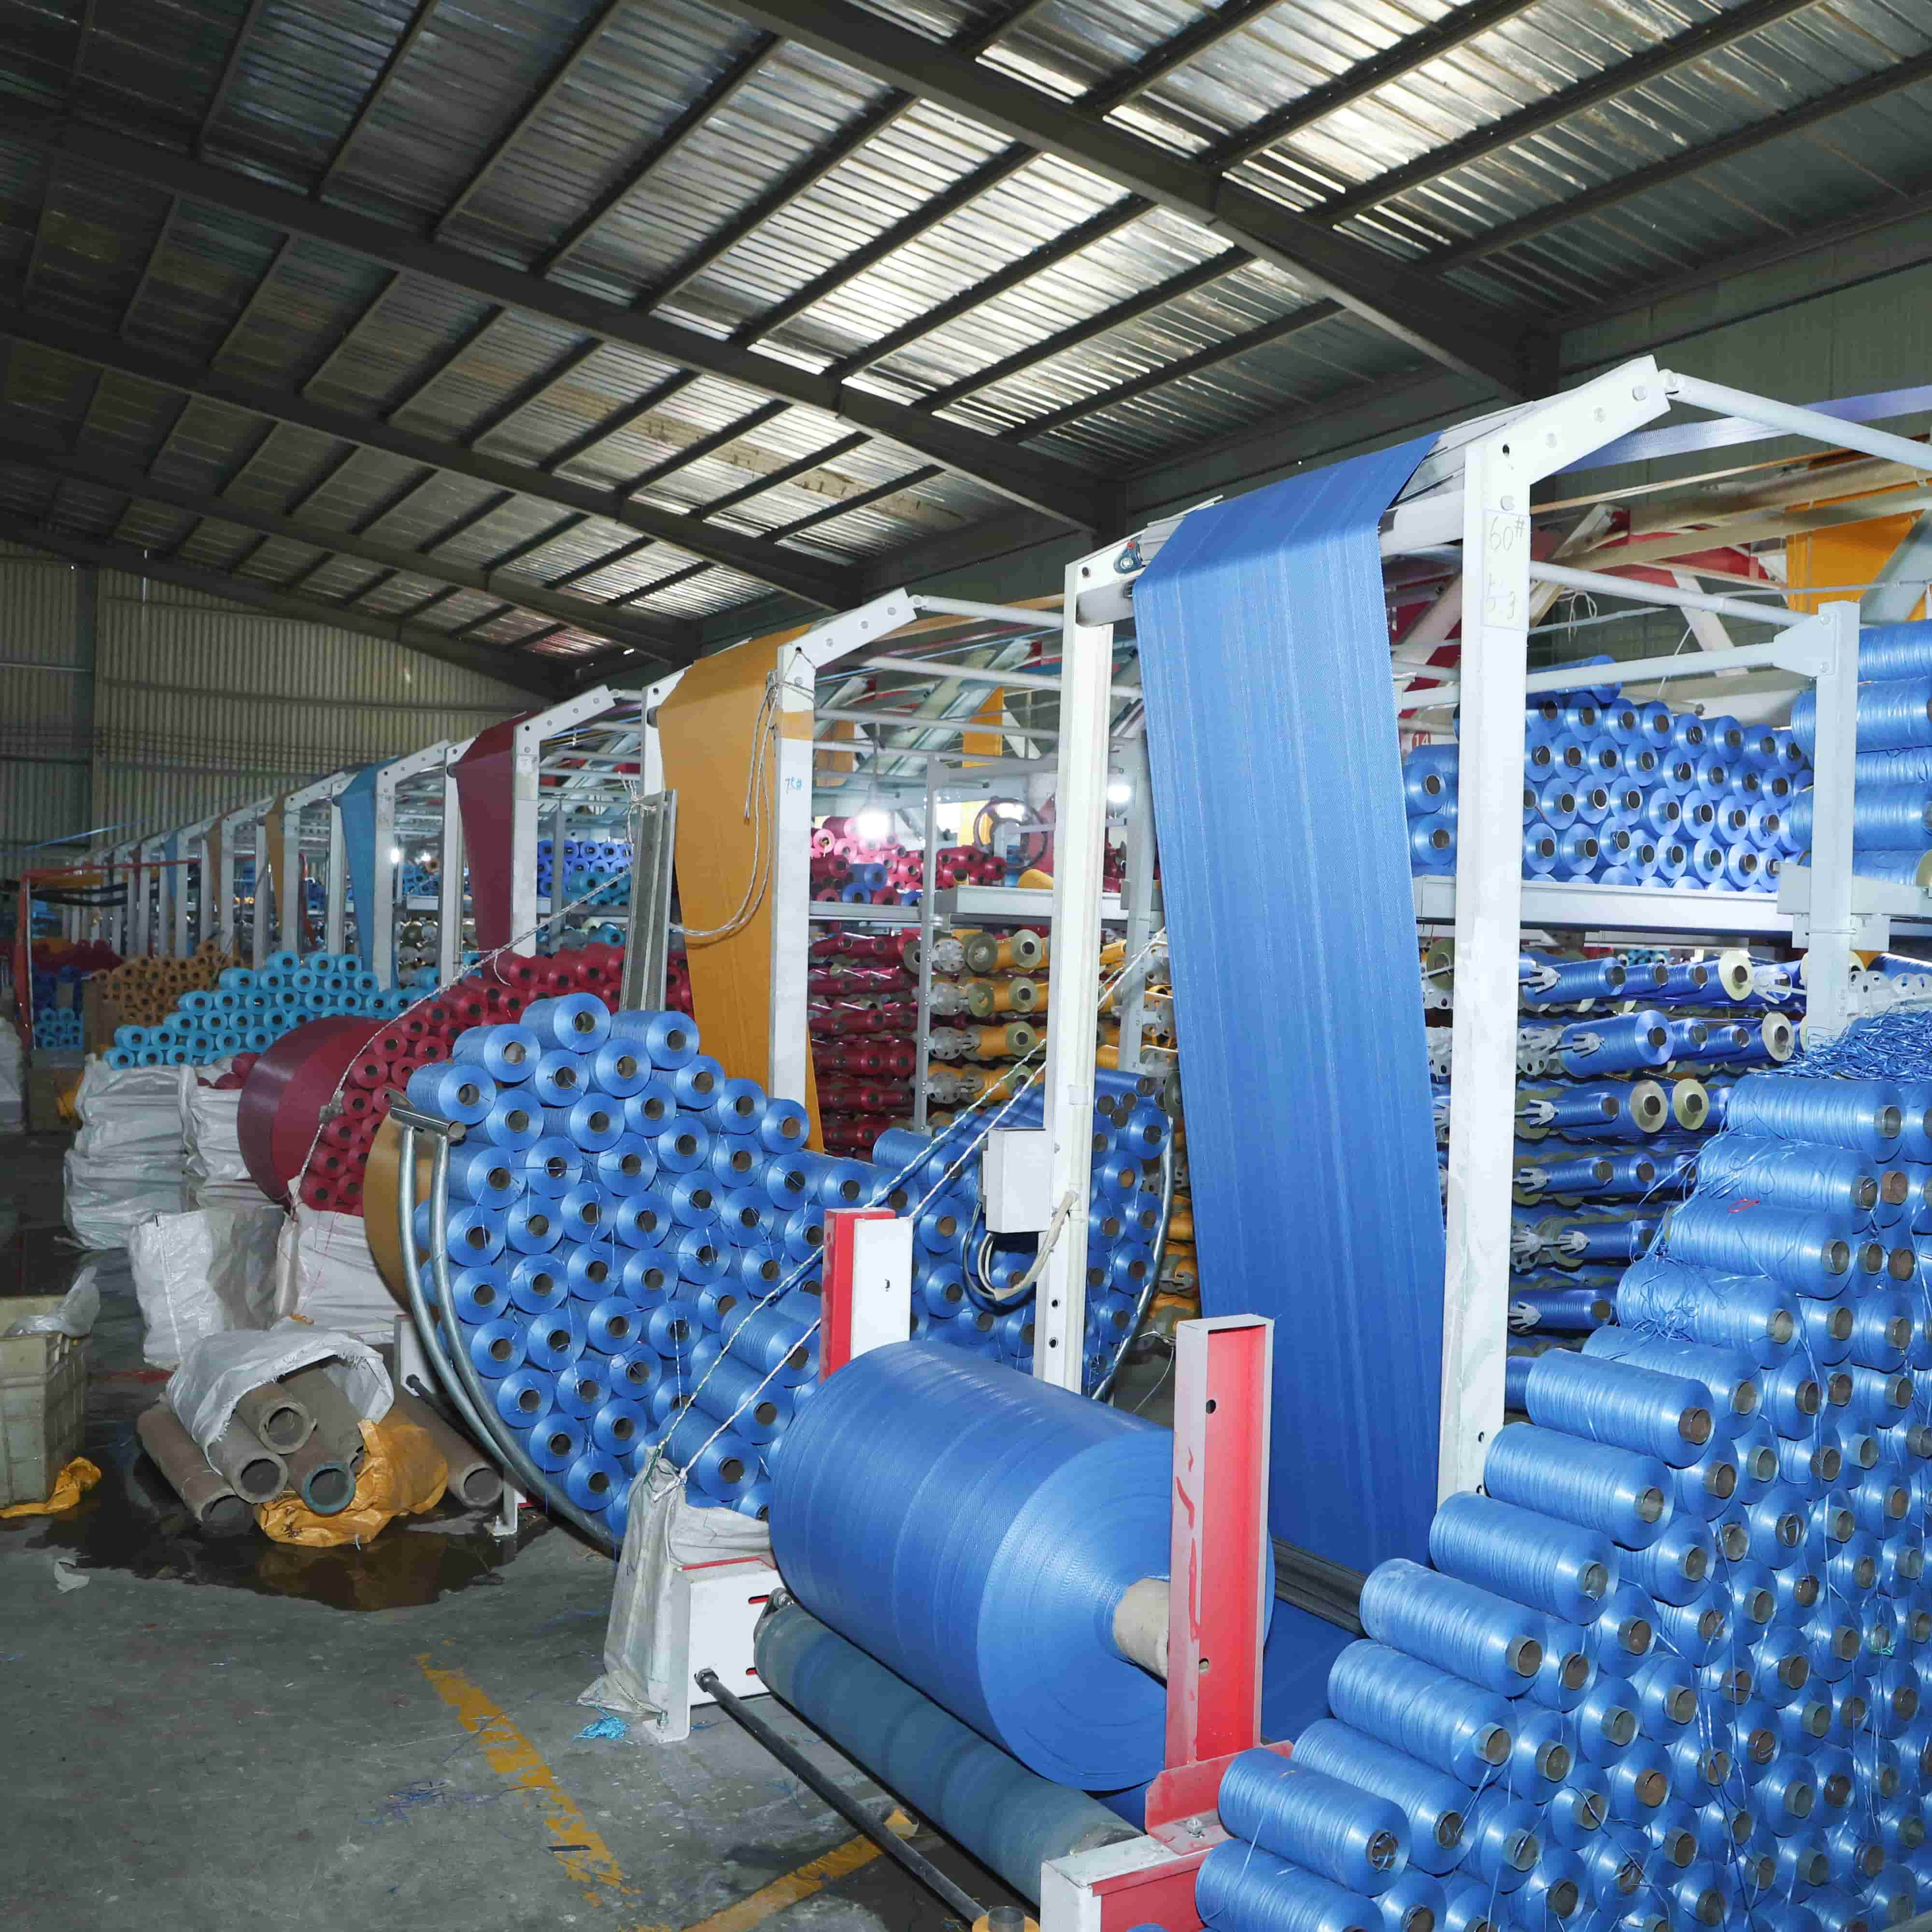
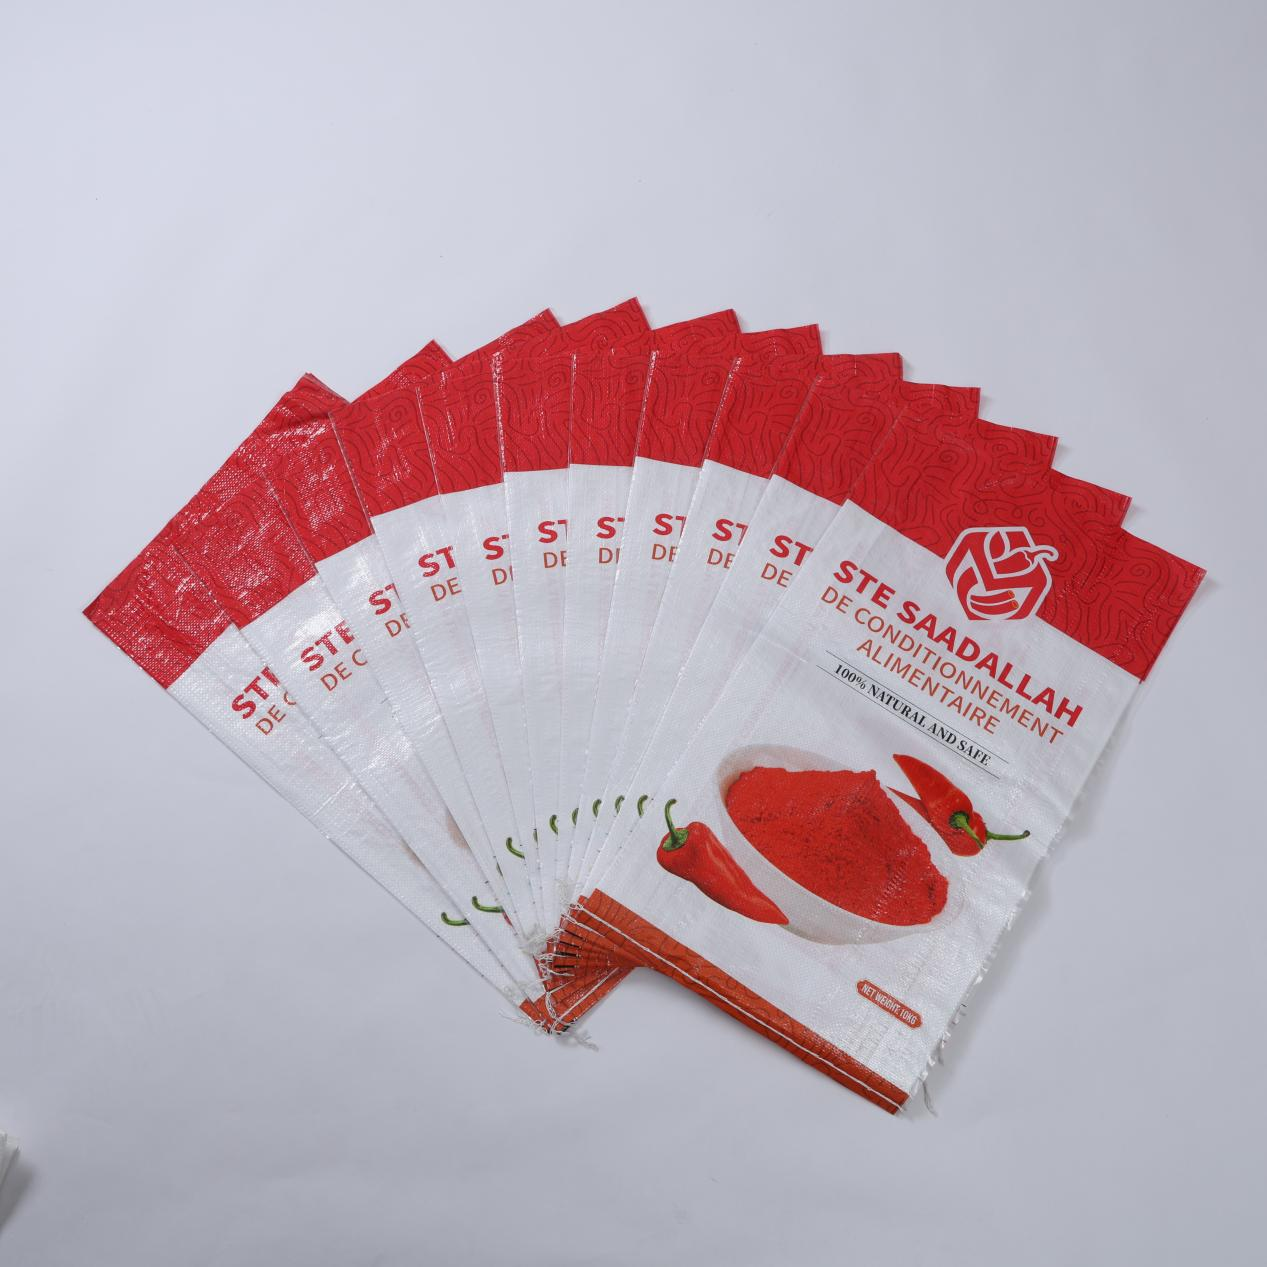
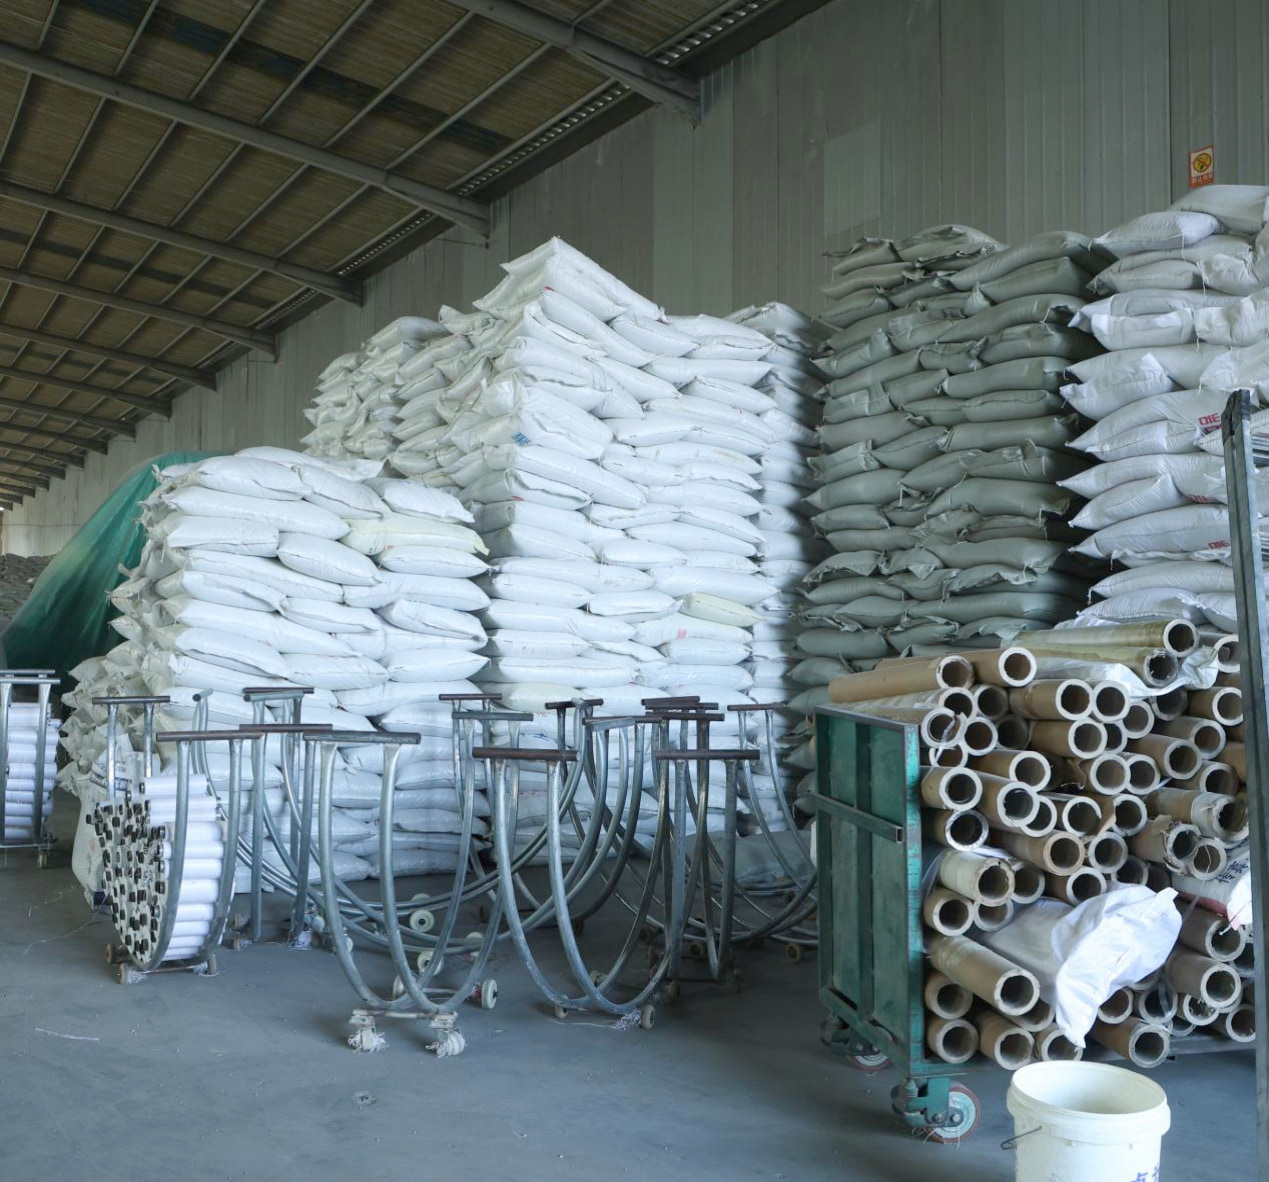
Tehas on varustatud täielikult automaatsete liimtapeeritsejatega, kõrgkiiruselistega ringkujulisteks kudumiseks mõeldud kudumismasinatega, CNC-lõikega masinatega ja muude täielikult arenenud seadmetega, mis võimaldavad täielikku protsessiautomaatikat ja täpsust tootmisprotsessis – alates liimtapeeritsemisest ja kudumisest kuni lõike- ja õmbluseni. Tootevalik hõlmab laia spektrit erinevaid spetsifikatsioone, sealhulgas polüpropüleenist (PP) kootud kotid, laminaaditud kotid ja FIBC-suurtõukid, kus mõõtmed, grammiaž ja trükkimise täpsus on range kontrolli all, et tagada iga partii kohta ühtlane ja stabiilne väljund.
Lähteained ja liimtapeeritus: Premiumtasemel polüpropüleeni granulid valitakse alusmaterjaliks, need pärinevad sertifitseeritud tarnijatelt ning nende puhtus ja sulamisvooluindeks on kinnitatud ning optimeeritud köisepõhiste kotide tootmiseks. Granulid segatakse täpselt mõõdetud kogustes kaltsiumkarbonaadi täitematerjaliga ja UV-stabilisaatoritega vastavalt iga toote spetsifikatsioonile, tagades, et ilmastikukindlus ja tõmbetugevus on materjali omadusteks juba esimesest tootmisetasemest alates. Täielikult automaatsed lindilõike ekstruuderid toimetavad segu soojendatud torude sisse, kus kontrollitud kruvi pöörlemine sulatab ja ühtlustab materjali temperatuuril, mis on kalibreeritud väga kitsa tolerantsiakna piires. Sulanud PP ekstrudeeritakse tasase läbipääsu kaudu veejahutusvanni, kus kiire jahutamine fikseerib molekulaarse orientatsiooni, mis on oluline järgmise venitamise jaoks. Jahutamise järel läbivad tasased lindid mitme soojendatud venitusrulli. Venituskoefitsient – see, kui palju iga lint venitatakse – jälgitakse täpselt ja kohandatakse, et saavutada sihttasakaal tõmbetugevuse ja murdumisel tekkiva venitumise vahel. Lõpuletöötlemise etapis eemaldatakse sisemised pinged, mille tulemusena saadakse tasased lindid ühtlase paksusega, pideva tõmbetugevusega kogu rulli pikkuses ja minimaalse erinevusega äärest keskkohani. Iga rull läbib reaalses ajas paksusmõõtmise ja kui kõrvalekalle ületab lubatavaid piire, aktiveeritakse automaatne hoiatus, mis nõuab operaatori sekkumist.
Kudumine ja kujutamine: Venitatud tasased ribad keerutatakse põikumistel ja paigutatakse kõrgkiiruselistesse ringkujulistesse kudumisloomadesse, kus need kudutakse ristumisse põikribadega, et moodustada pidev torukujuline kangas. Need loomad töötavad kõrgel pöörlemiskiirusel, säilitades stabiilse kandja liikumise täpselt konstrueeritud kammejuhtimise ja automaatse põikumiste pingutuskompensatsioonisüsteemi abil. Ühtlane pinge kõigil põikumitel on kriitiliselt oluline – iga ebavõrdsus ilmneks valmis kanga servade lainetumisena, lahtiste kudumiribadena või struktuursete nõrkade kohtadena. Kudumistihedus, mida väljendatakse tollis või detsimeetris pikkel, seadistatakse looma juhtseadmes vastavalt sihtkotti spetsifikatsioonile. Standardsete kasutustingimustega kotide puhul tagab tasakaalustatud põikumi-põikriba tihedus optimaalse suhte hind–tugevus. Raskekoormusega või FIBC-klassi rakenduste puhul suurendatakse tihedust oluliselt ning lisatakse kanga pikkuses kindlaksmääratud intervallides täiendavaid tugevdusribu. Saadud torukujuline kangas omab tihti ja ühtlast kudumismustrit ning siledat pinnakatte, mis on vaba levinud puudustest, nagu puuduvad põikribad, katkenud põikumid või ebaregulaarsed äärised. Kvaliteedikontrollijad teevad perioodiliselt kanga proove igas looma jaamas, kontrollides kudumistihedust pick-glassi abil ja võrreldes kanga kaalu tootmismeetmetega.
Lõike ja õmblus: Kudutud torukujuline materjal liigub edasi CNC-lõikestatsioonidele, kus eelnevalt määratud programmide abil reguleeritakse lõikepikkust, lõike nurka ja partii kogust. CNC-süsteem salvestab iga tootekoodi jaoks lõikeparameetrid, mis võimaldab operaatortel vahetada koti suurusi minimaalse üleminekuajaga ja ilma manuaalse mõõtmise veadeta. Täpsed servojuhtimisega noad tagavad puhtad, teravnurga puudumisega lõiked, mis soodustavad järgnevaid õmblusoperatsioone. Standardsete avatud suu kottide puhul viiakse lõigatud materjali osad automaatsesse põhjaõmblusliini. See liin painutab koti põhja ühtlase serva sügavusele ja teeb seejärel topeltõmbluselise ahelõmbluse või lukkõmbluse, mille õmbluste tihedus ja niidipinge on täpselt reguleeritud. Topeltõmbluse konfiguratsioon tagab täiendava turvalisuse raskelt koormatud rakendustes – isegi kui üks õmblusjoon läheb katki, säilitab teine struktuuri terviklikkuse. Ventiilkottide puhul moodustab automaatselt ventiili moodustav seadmeskoht enne koti keha hermetiseerimist ventiili avause ja õmmeldab selle. FIBC-suurtõukkottide puhul toimub täiendavaid töötlemisoperatsioone. Kõrgtugevusega polüpropüleenist (PP) või polüesterist lintidest valmistatud tõstmisrihmad lõigatakse sobivasse pikkusesse ja õmmeldakse koti kehasse tugevdatud kinnituspunktidesse nii, et iga rihm suudab kanda oma osa lubatud töökoormusest. Valikuliselt saab lisada dokumendikotid, tühjendusava, täitmiskülgede ja eraldusplaatid, mille integreerimine toimub kindlaksmääratud töökohtades õmblusliini mööda.
Kvaliteedikontroll ja lõplik kontroll: Kvaliteedikontroll on integreeritud kogu tootmisahelasse, mitte piirdudes lõppkontrolliga. Reas asuvad kontrollipunktid jälgivad igas etapis olulisi parameetreid: paela paksust ja tõmbetugevust pärast ekstrudeerimist, riide kaalu ja köitumistihedust pärast kudumist ning õmbluse terviklikkust pärast õmblemist. Lõpetatud kotid läbivad partii tasemel hävitavaid ja mittelahutavaid teste. Langemisproovidega simuleeritakse käsitsemisel tekkivaid lööke, täites proovikotid nende märgistatud mahuni ja andes neile korduvalt vertikaalseid langemisi. Kuhjatamise surveproovid kinnitavad, et täidetud kotid taluvad ladu- ja konteinerikuhjatamisel tekkivat pidevat survet ilma deformatsioonita või purunemiseta. UV-vananemisproovid, mida teostatakse kiirendatud ilmastiku tingimuste simulatsiooniseadmetes, kinnitavad, et välistingimustes säilitatavate kotide mehaanilised omadused säilivad ette nähtud kasutusajaga. Toitumise eesmärgil kasutatavate toodete puhul kinnitab migratsiooniproov vastavalt asjakohastele rahvusvahelistele standarditele, et pakendatud sisu ei saa kahjulikke aineid. Iga partii kohta koostatakse jälgitav tootmisdokument, mis seob toorainete partii numbri, masinaparameetrid ja kontrollitulemused, tagades, et iga kõrvalekalle saab uurida ja parandada selle juurpõhjuseni.

 EN