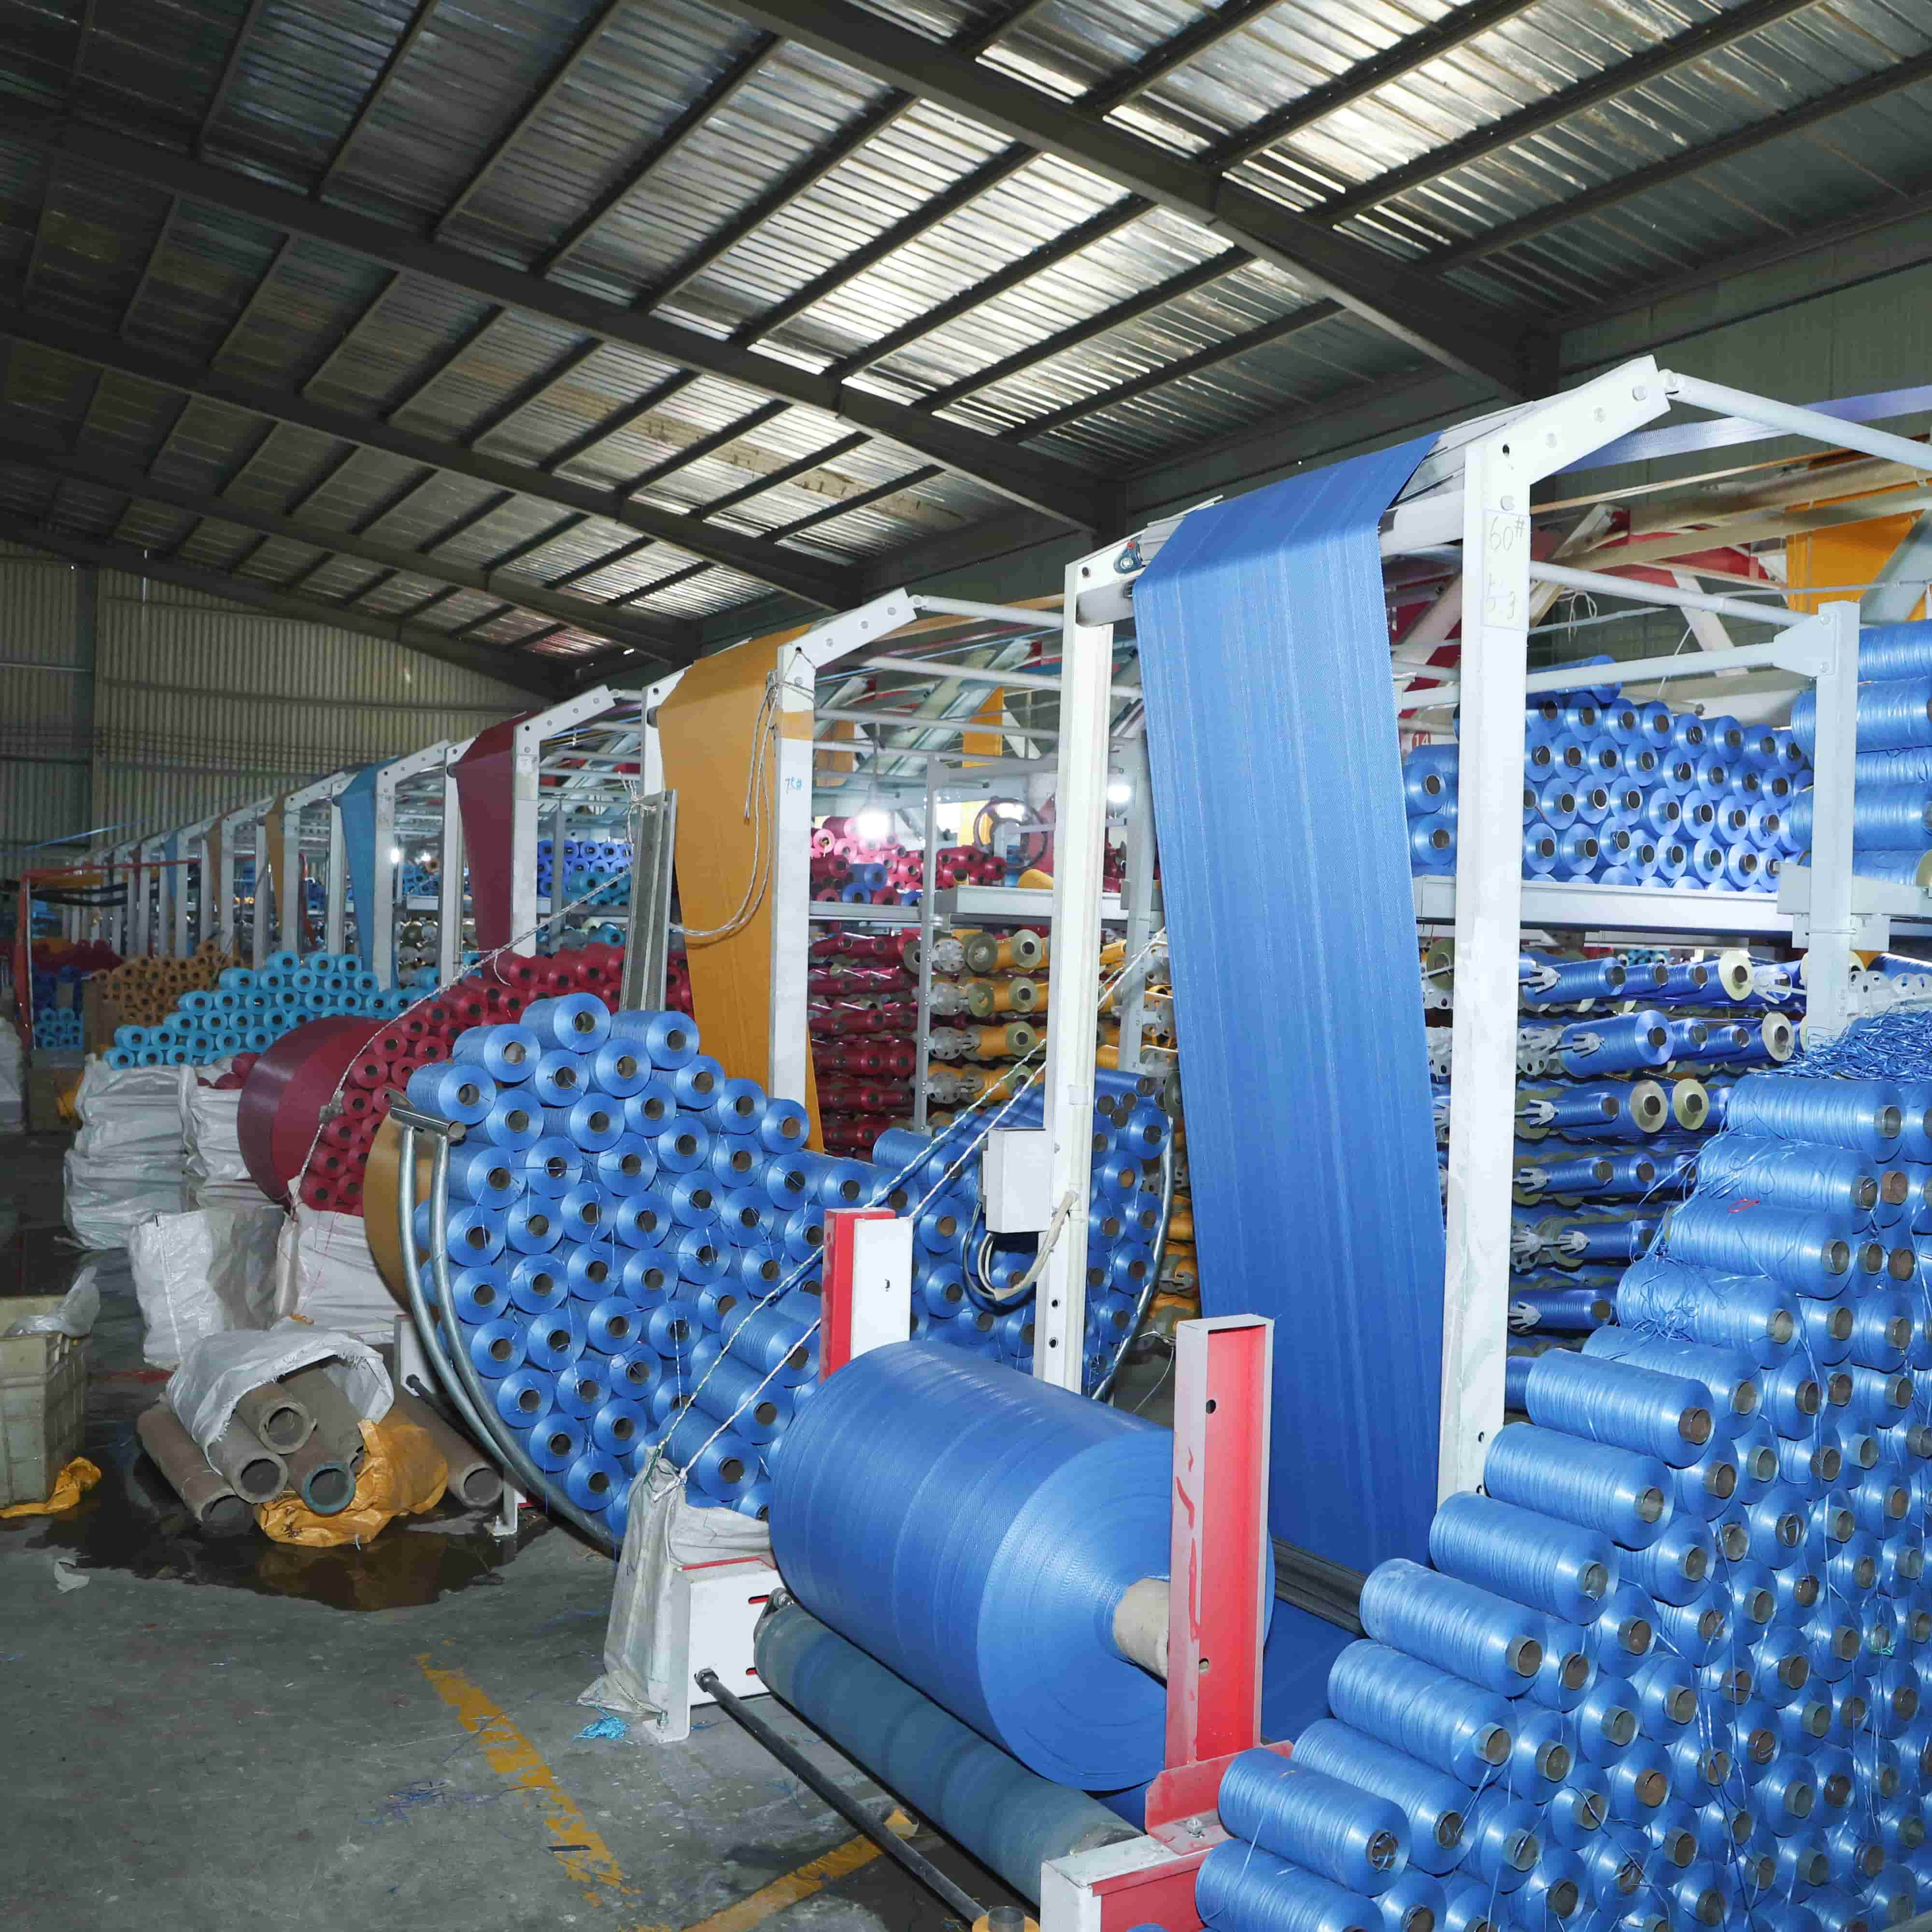
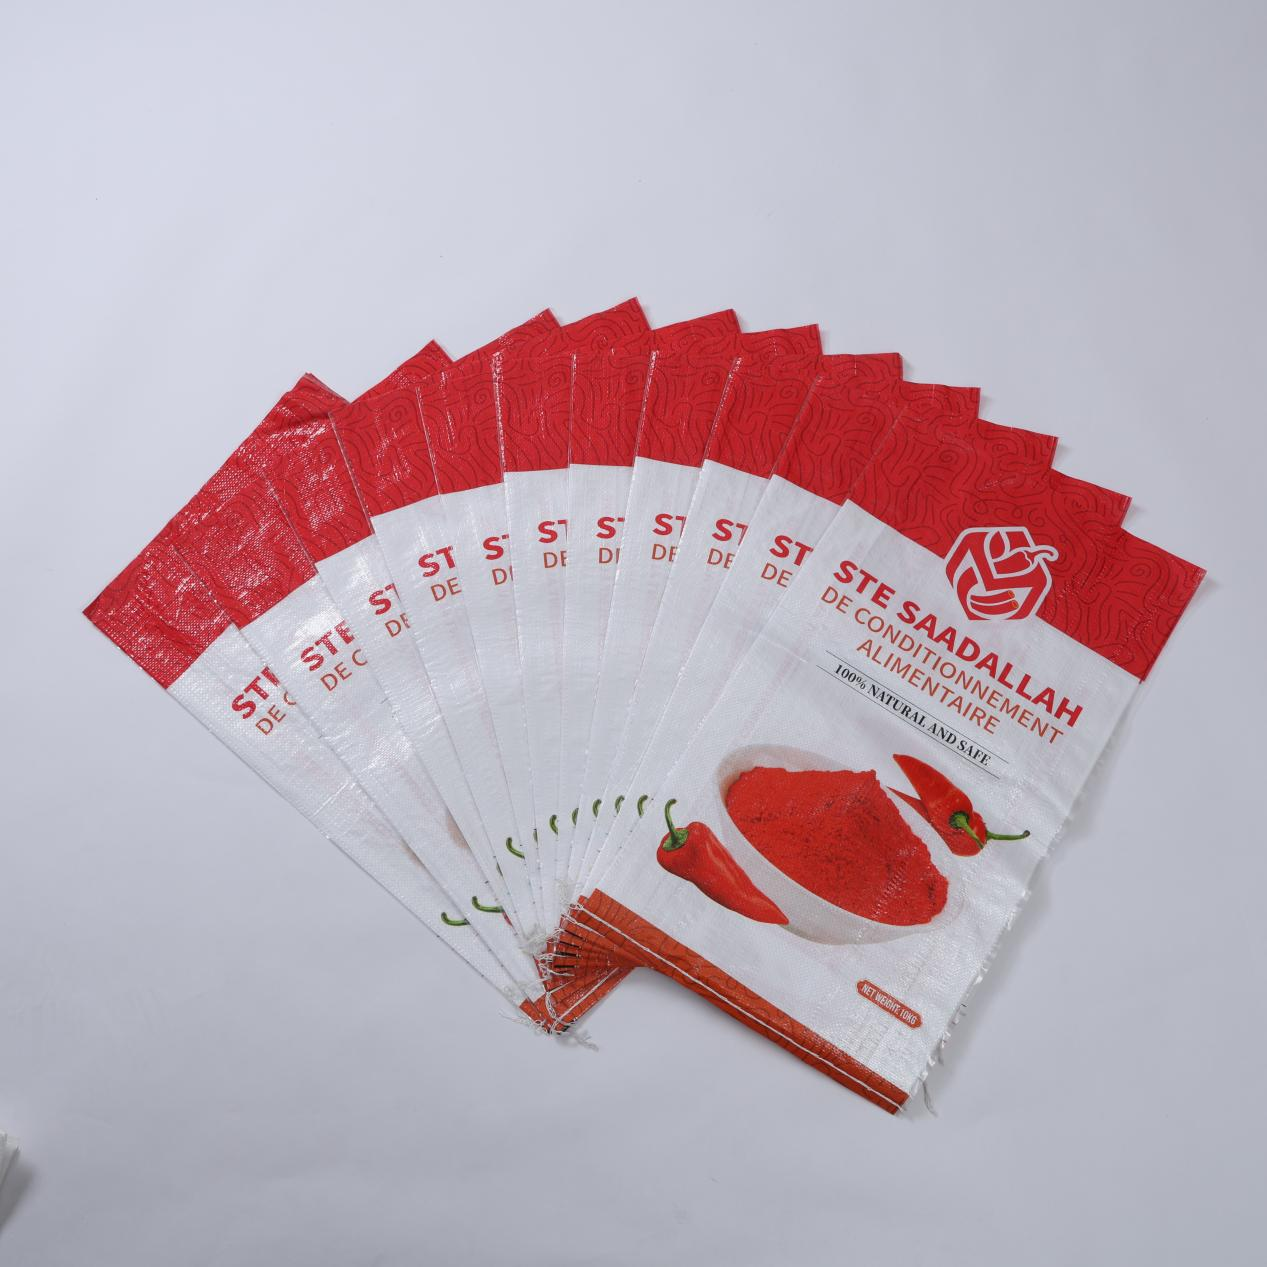
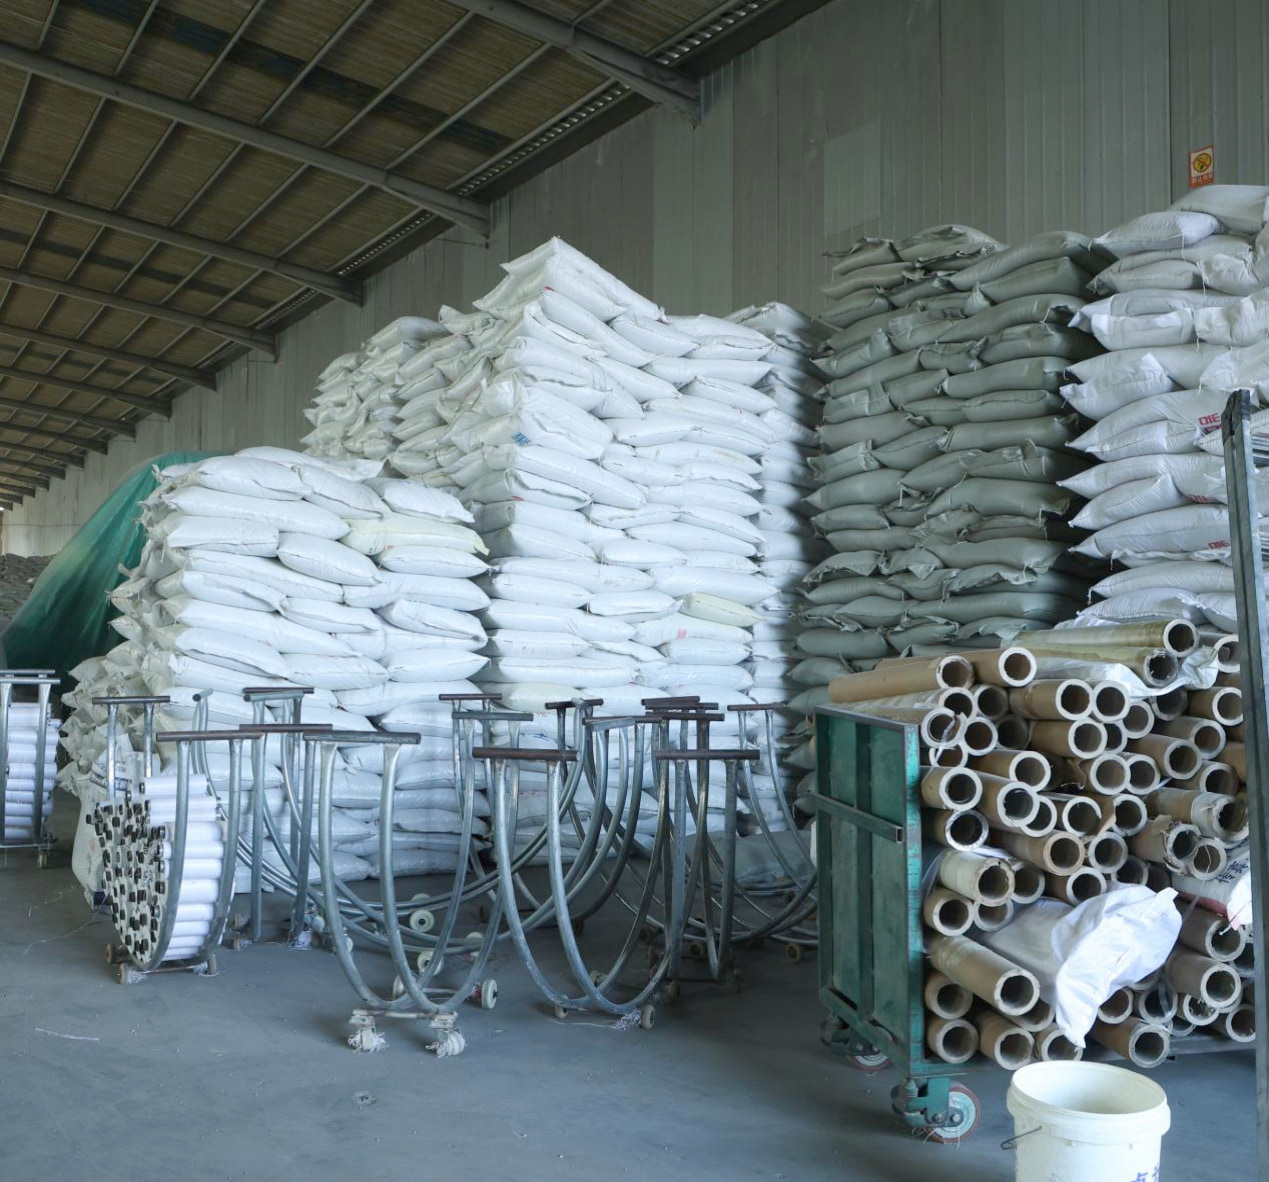
Pabrik dilengkapi dengan ekstruder pita otomatis penuh, alat tenun melingkar berkecepatan tinggi, mesin pemotong CNC, dan peralatan canggih lengkap lainnya, sehingga mewujudkan otomatisasi proses penuh dan produksi presisi mulai dari ekstrusi pita, penenunan, hingga pemotongan dan penjahitan. Produk mencakup berbagai spesifikasi, termasuk kantong anyaman PP, kantong laminasi, dan kantong curah FIBC, dengan pengendalian ketat terhadap dimensi, gramatur, serta akurasi pencetakan guna memastikan keluaran yang konsisten dan stabil pada setiap batch.
Bahan Baku dan Ekstrusi Pita: Butiran polipropilena premium dipilih sebagai bahan dasar, yang diperoleh dari pemasok bersertifikat dengan kemurnian terverifikasi dan indeks alir leleh yang dioptimalkan khusus untuk produksi karung anyaman. Butiran tersebut dicampur dengan proporsi tepat pengisi kalsium karbonat dan penstabil UV sesuai spesifikasi masing-masing produk, sehingga ketahanan terhadap cuaca dan sifat tarik telah direkayasa ke dalam material sejak tahap pertama. Ekstruder pita otomatis sepenuhnya mengumpankan campuran tersebut ke dalam laras berpemanas, di mana rotasi sekrup terkendali melelehkan dan menghomogenkan material pada suhu yang dikalibrasi dalam jendela toleransi yang sangat sempit. Polipropilena cair diekstrusi melalui die datar ke dalam bak pendingin air, di mana pendinginan cepat mengunci orientasi molekuler yang esensial untuk peregangan selanjutnya. Setelah pendinginan, pita datar melewati serangkaian rol peregangan berpemanas. Rasio regang—tingkat pemanjangan setiap pita—dipantau dan disesuaikan secara cermat guna mencapai keseimbangan target antara kekuatan tarik dan elongasi saat putus. Tahap anil akhir menghilangkan tegangan internal, menghasilkan pita datar dengan ketebalan seragam, kekuatan tarik konsisten sepanjang gulungan penuh, serta variasi minimal dari tepi ke tengah. Setiap gulungan menjalani pengukuran ketebalan secara daring (inline), dan setiap penyimpangan di luar batas yang dapat diterima akan memicu peringatan otomatis guna intervensi operator.
Tenun dan pembentukan: Pita datar yang telah diregangkan digulung ke dalam beam lungsin dan dimuat ke dalam alat tenun melingkar berkecepatan tinggi, di mana pita-pita tersebut saling terjalin dengan pita pakan guna membentuk kain berbentuk tabung kontinu. Alat tenun ini beroperasi pada kecepatan putar tinggi sambil mempertahankan gerakan peluncur (shuttle) yang stabil, berkat sistem penggerak cam yang dirancang presisi serta sistem kompensasi ketegangan lungsin otomatis. Ketegangan seragam di seluruh benang lungsin sangat krusial—ketidakseimbangan apa pun akan tampak sebagai tepi bergelombang, jalur tenunan kendur, atau titik lemah struktural pada kain jadi. Kerapatan tenun, yang dinyatakan dalam jumlah pakan per inci atau per desimeter, dikonfigurasi pada pengendali alat tenun berdasarkan spesifikasi tas target. Untuk tas berkapasitas standar, kerapatan lungsin-pakan yang seimbang memberikan kinerja optimal antara biaya dan kekuatan. Untuk aplikasi berkapasitas tinggi atau kelas FIBC, kerapatan ditingkatkan secara signifikan, dengan pita penguat tambahan yang diintegrasikan sepanjang kain pada interval tertentu. Kain tabung hasil akhir memiliki pola tenun yang rapat dan seragam serta permukaan yang halus, bebas dari cacat umum seperti pakan yang hilang, benang lungsin putus, atau tepi kain (selvage) tidak teratur. Inspektur kualitas melakukan pengambilan sampel kain secara berkala di setiap stasiun alat tenun, memverifikasi kerapatan tenun menggunakan kaca pembesar khusus (pick glass) serta memeriksa berat kain terhadap standar produksi.
Pemotongan dan penjahitan: Kain tabung tenun berlanjut ke stasiun pemotongan CNC, di mana program yang telah diatur sebelumnya mengontrol panjang pemotongan, sudut pemotongan, dan jumlah batch. Sistem CNC menyimpan parameter pemotongan untuk setiap kode produk, memungkinkan operator beralih antar ukuran kantong dengan waktu pergantian minimal dan tanpa risiko kesalahan pengukuran manual. Pisau presisi yang digerakkan oleh servo menjamin pemotongan bersih tanpa burr, sehingga memudahkan operasi penjahitan tahap selanjutnya. Untuk kantong mulut terbuka standar, potongan kain hasil pemotongan diumpankan ke jalur penjahitan dasar otomatis. Jalur-jalur ini melipat dasar kantong hingga kedalaman lipatan yang konsisten, kemudian menerapkan pola jahitan rantai ganda atau jahitan kunci dengan kerapatan jahitan dan ketegangan benang yang diatur secara presisi. Konfigurasi jahitan ganda memberikan redundansi yang esensial untuk aplikasi beban berat—bahkan jika salah satu baris jahitan rusak, baris jahitan kedua tetap mempertahankan integritas struktural. Untuk kantong katup, stasiun pembentuk katup otomatis melakukan pra-lipat dan penjahitan bukaan katup sebelum tubuh kantong disegel. Kantong curah FIBC menjalani langkah-langkah pemrosesan tambahan. Loop pengangkat yang terbuat dari anyaman PP atau poliester berkekuatan tinggi dipotong sesuai panjang yang diperlukan dan dijahit ke tubuh kantong pada titik pemasangan yang diperkuat, dengan masing-masing loop mampu menahan bagian proporsional dari beban kerja aman. Fitur opsional seperti kantong dokumen, corong pembuangan, rok pengisian, dan sekat (baffles) diintegrasikan di stasiun kerja tertentu sepanjang jalur penjahitan.
Kontrol Kualitas dan Inspeksi Akhir: Kontrol kualitas diintegrasikan secara menyeluruh dalam rantai produksi, bukan hanya dibatasi pada pemeriksaan akhir. Titik pemeriksaan secara langsung memantau parameter kunci pada setiap tahap: ketebalan dan kekuatan tarik pita setelah ekstrusi, berat kain dan kerapatan tenunan setelah proses penenunan, serta integritas jahitan setelah proses penjahitan. Kantong jadi menjalani pengujian destruktif dan non-destruktif berdasarkan kelompok (batch). Uji jatuh mensimulasikan dampak penanganan dengan mengisi contoh kantong hingga kapasitas nominalnya dan menjatuhkannya secara vertikal berulang kali. Uji tekanan tumpukan memverifikasi bahwa kantong yang telah terisi mampu menahan tekanan terus-menerus akibat penumpukan di gudang maupun kontainer tanpa mengalami deformasi atau pecah. Uji penuaan UV, yang dilakukan dalam ruang penuaan cuaca terakselerasi, memastikan bahwa kantong yang dirancang untuk penyimpanan di luar ruangan tetap mempertahankan sifat mekanisnya selama masa pakai yang ditentukan. Untuk produk bermutu pangan, uji migrasi sesuai standar internasional yang berlaku memverifikasi tidak adanya perpindahan zat berbahaya ke dalam isi kemasan. Setiap kelompok (batch) dilengkapi catatan produksi yang dapat dilacak, yang menghubungkan nomor lot bahan baku, parameter mesin, dan hasil pemeriksaan, sehingga setiap penyimpangan dapat diselidiki dan diperbaiki dari akar masalahnya.

 EN