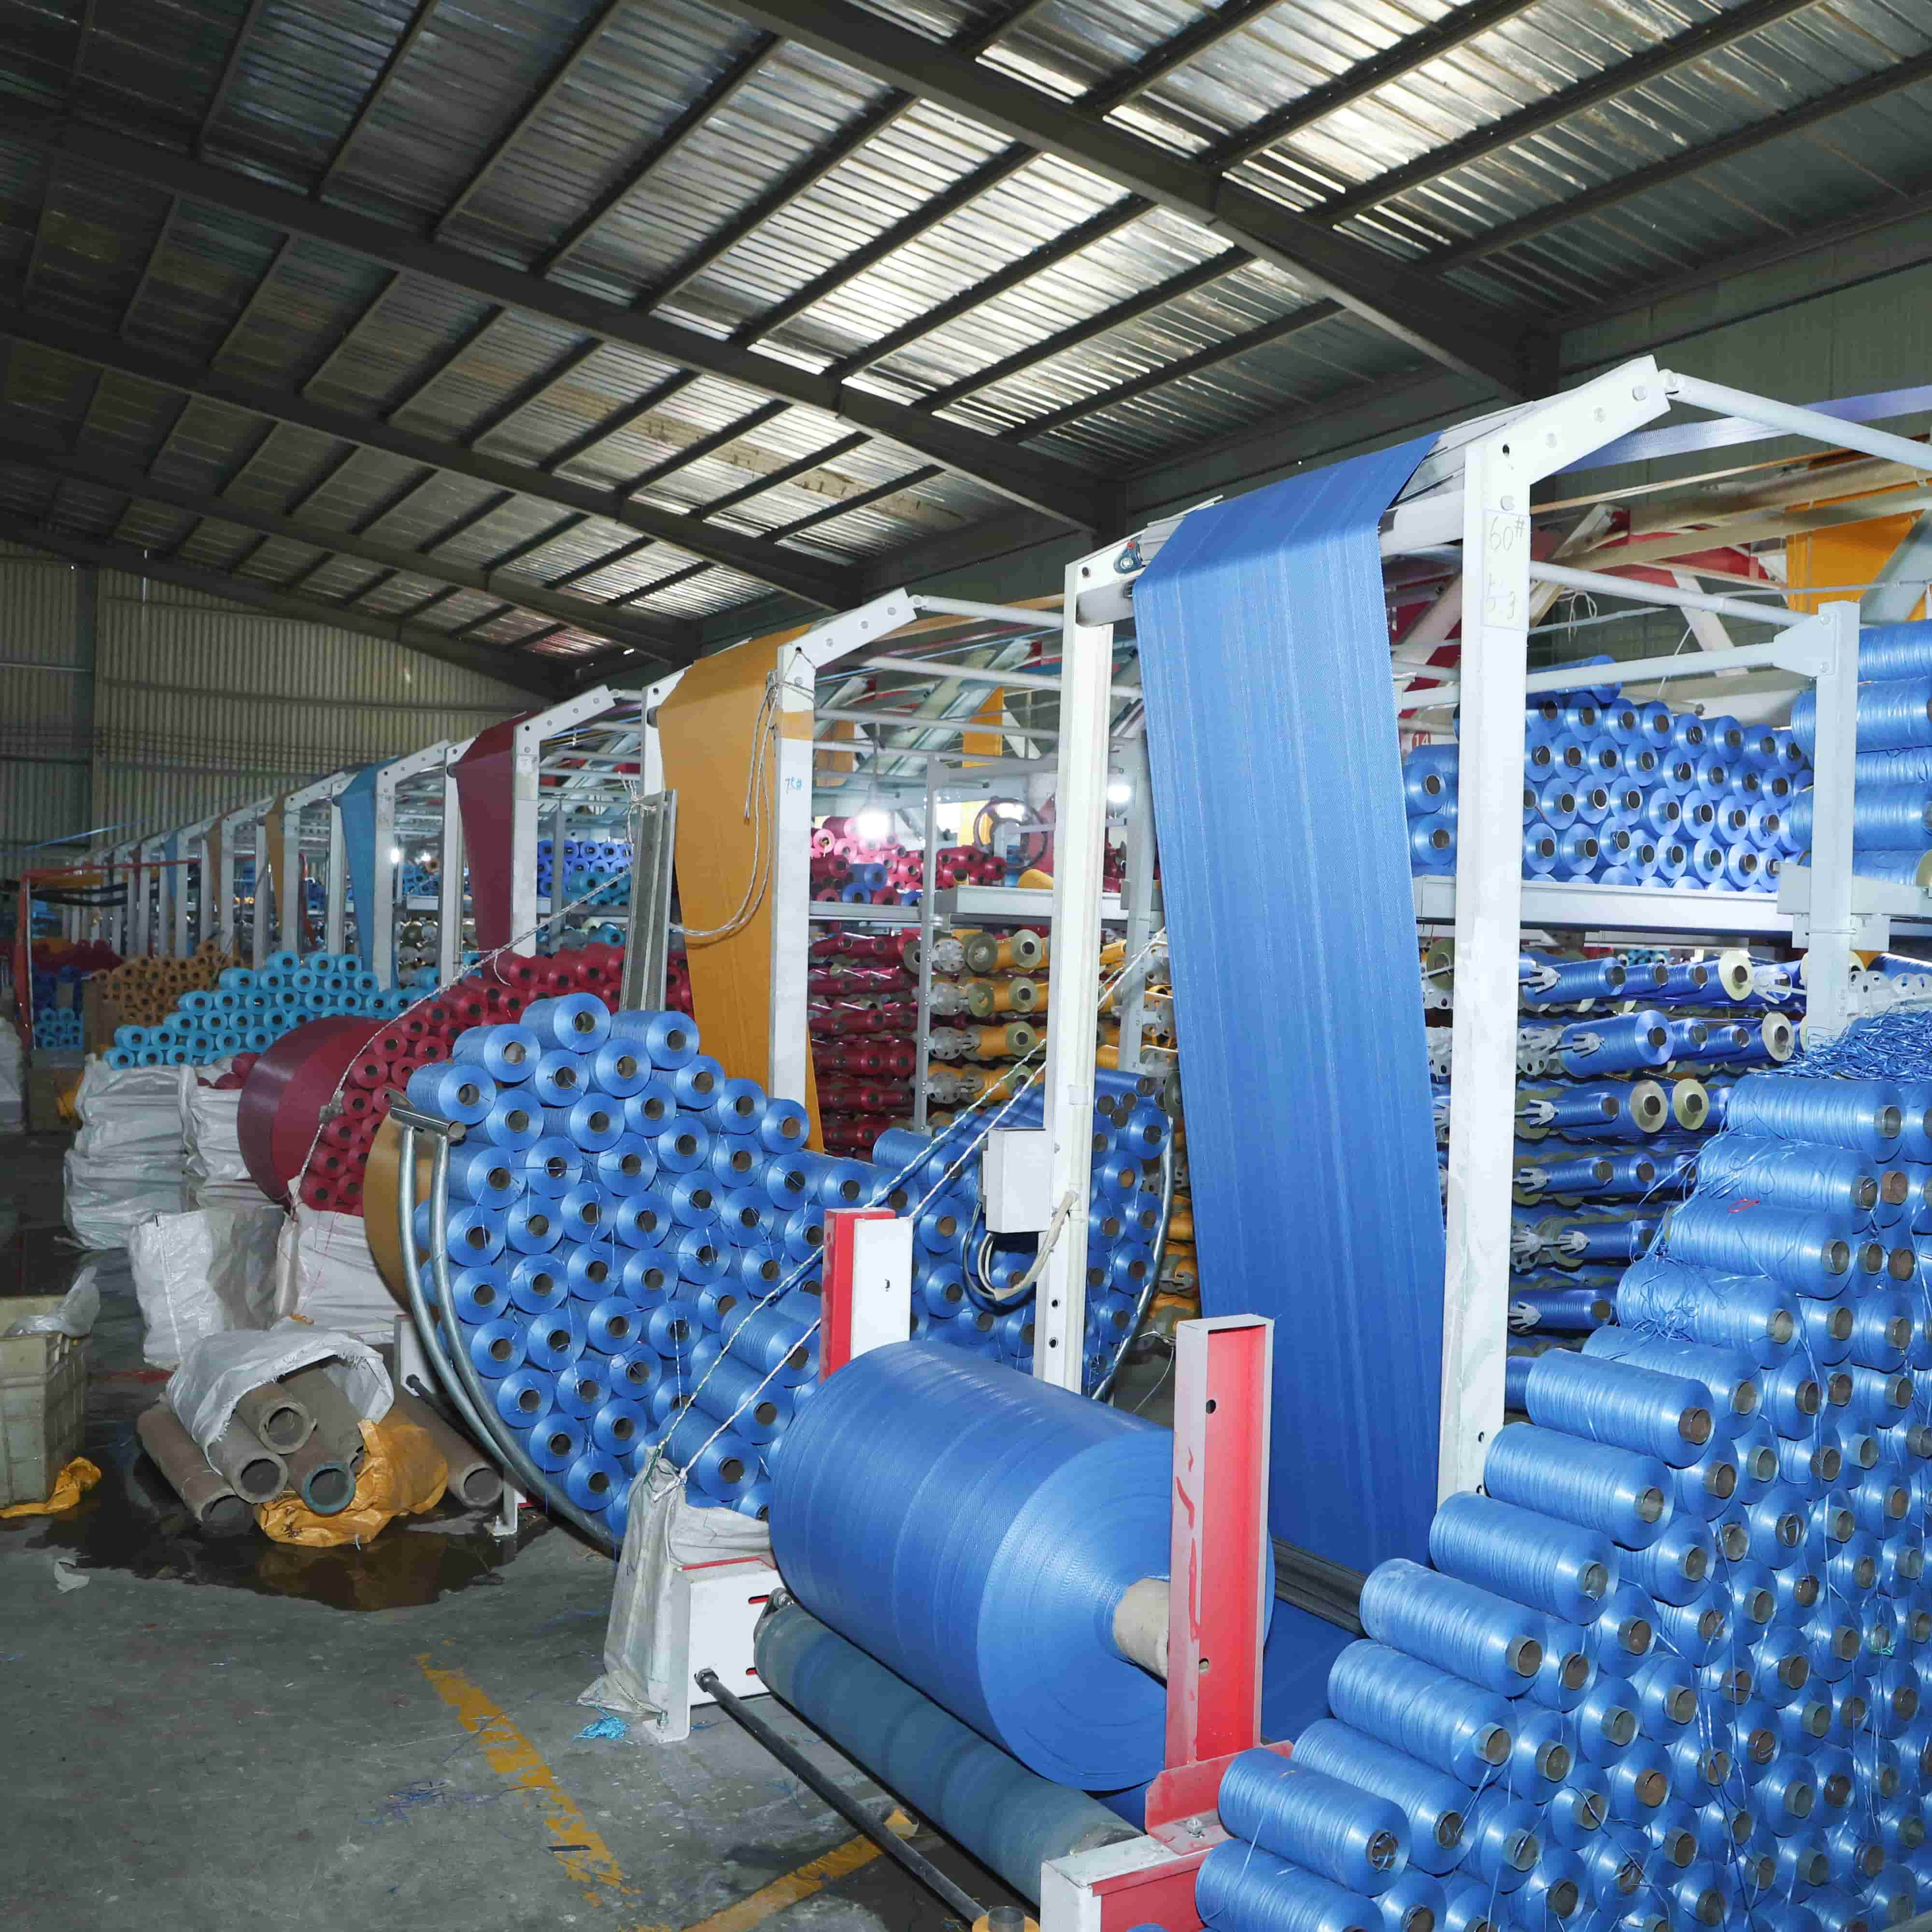
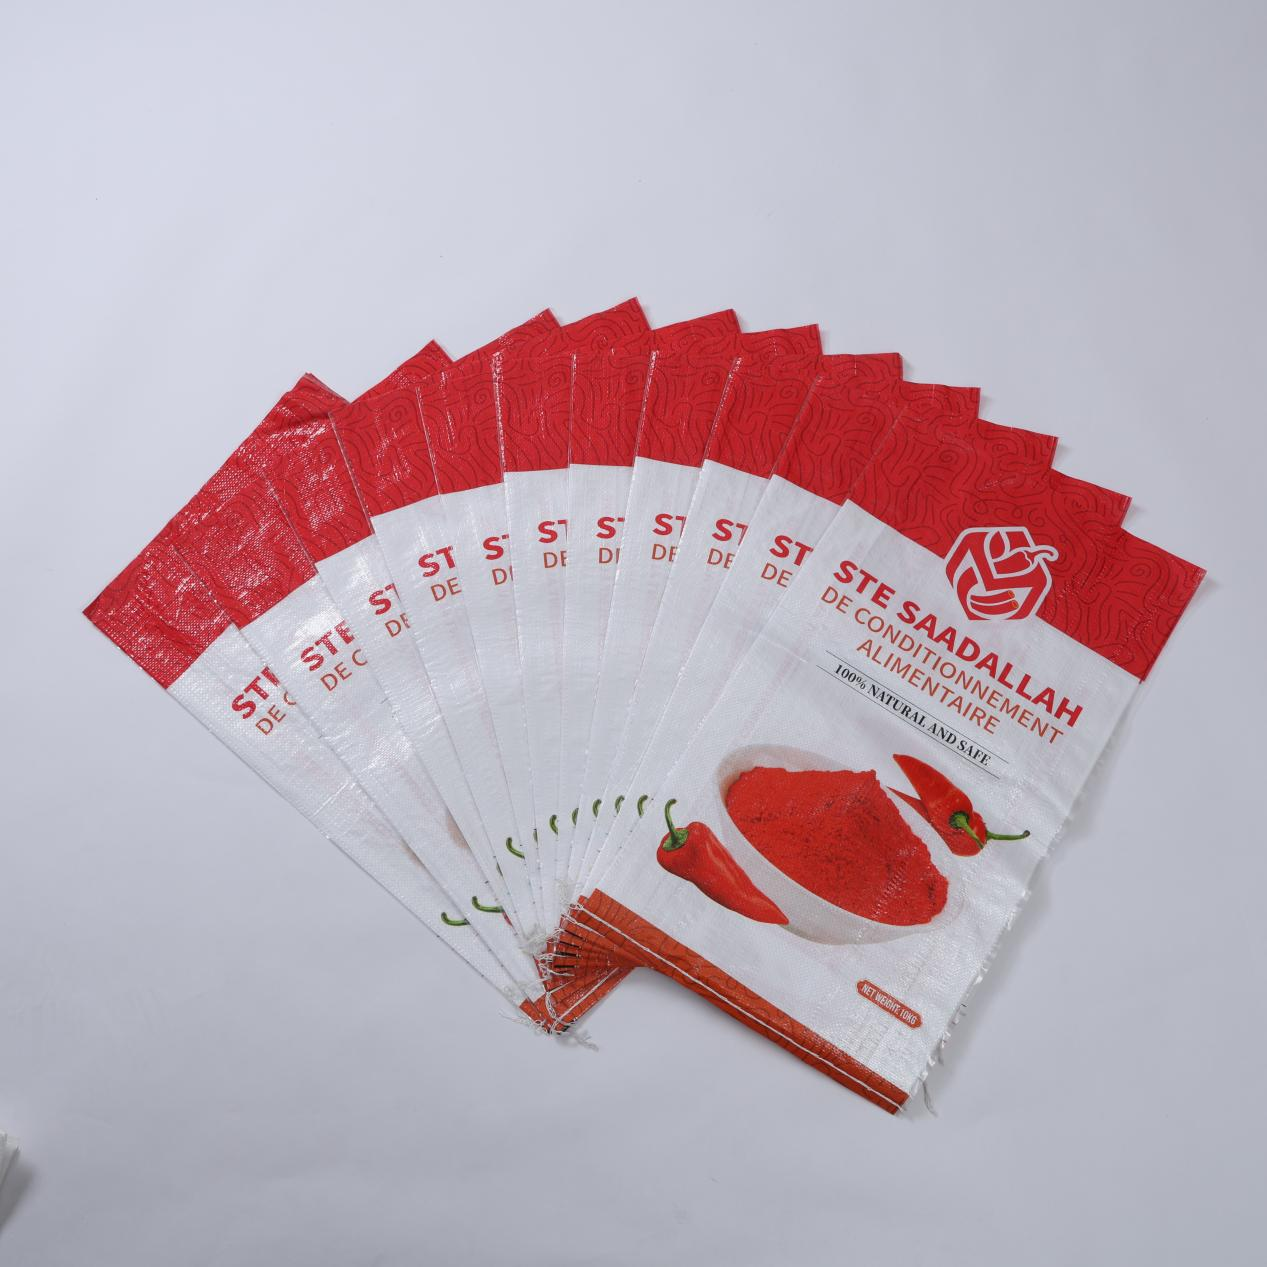
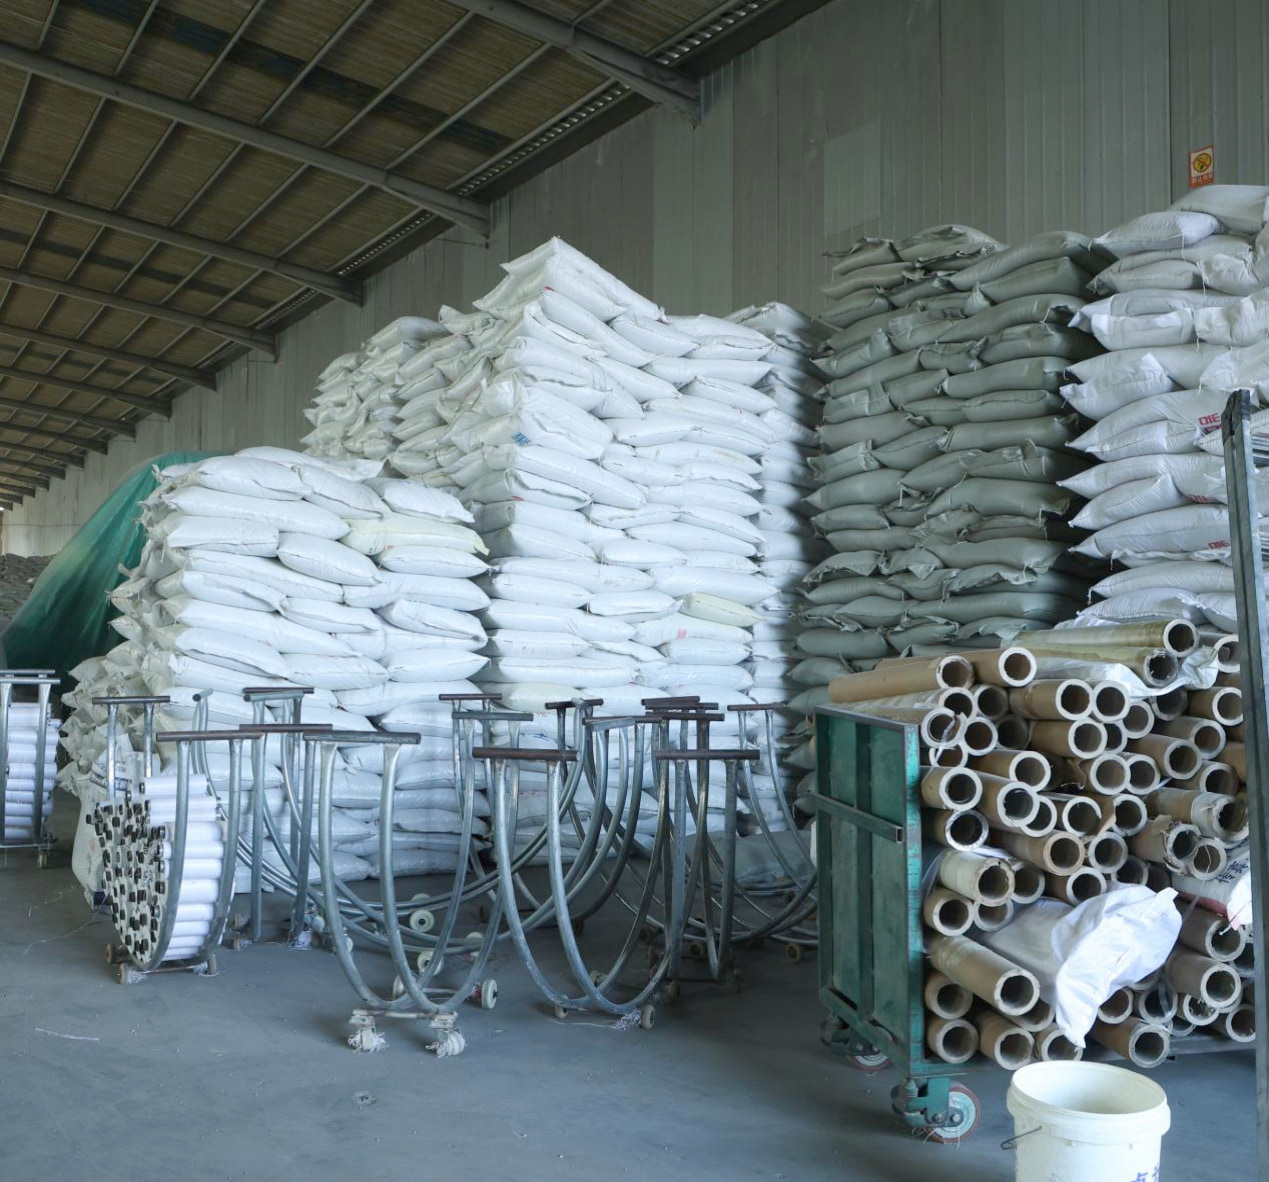
완전 자동화 테이프 압출기, 고속 원형 직조기, CNC 절단기 등 최첨단 장비를 갖춘 공장으로, 테이프 압출 및 직조에서부터 절단 및 봉제에 이르기까지 전 공정 자동화와 정밀 생산을 실현합니다. 제품은 PP 바구니백, 라미네이트 백, FIBC 대용량 백 등 다양한 규격을 포괄하며, 치수, 면적당 중량(g/m²), 인쇄 정확도를 엄격히 관리하여 모든 로트에서 일관되고 안정적인 품질을 보장합니다.
원자재 및 테이프 압출: 프리미엄 폴리프로필렌 그라뉼을 기저 재료로 선택하며, 이는 순도와 용융 유동 지수(MFI)가 검증된 인증 공급업체에서 조달된 것으로, 짠 자루 생산에 최적화되어 있습니다. 그라뉼은 각 제품 사양에 따라 정밀하게 계량된 탄산칼슘 필러와 자외선 안정제와 혼합되어, 내후성과 인장 특성이 제조의 첫 단계부터 재료 자체에 설계되도록 합니다. 완전 자동화된 테이프 압출기에서 혼합된 화합물을 가열된 배럴로 공급하며, 제어된 스크류 회전으로 재료를 특정 온도 범위 내에서 정밀하게 가열·용융·균질화합니다. 용융된 PP는 평판 다이를 통해 압출되어 급속 냉각 수조로 유입되며, 이 과정에서 분자 배향이 고정되어 후속 인장 공정에 필수적인 구조를 확보합니다. 냉각 후 평편 테이프는 일련의 가열된 인장 롤러를 통과합니다. 인장비(Draw ratio)—즉, 각 테이프가 늘어나는 정도—는 목표 인장 강도 및 파단 신율 간 균형을 달성하기 위해 정밀히 모니터링되고 조정됩니다. 최종 어닐링 공정에서는 내부 응력을 해소하여 두께가 균일하고, 전체 리ール 길이에 걸쳐 인장 강도가 일관되며, 가장자리에서 중심까지의 변동이 최소화된 평편 테이프를 생산합니다. 모든 리ール은 실시간 두께 측정 장치를 통해 검사되며, 허용 한계를 벗어난 경우 자동 경고가 발생하여 작업자의 개입이 유도됩니다.
직조 및 성형: 신축된 평편 테이프는 경사빔(warp beams)에 감겨 고속 원형 직기(high-speed circular looms)에 장착되며, 여기서 위사 테이프(weft tapes)와 교차되어 연속적인 관형 직물(tubular fabric)을 형성한다. 이러한 직기는 정밀 설계된 캠 드라이브(cam drives) 및 자동 경사장력 보정 시스템(automatic warp tension compensation systems) 덕분에 높은 회전 속도로 안정적으로 작동하며, 셔틀(shuttle)의 움직임도 일정하게 유지된다. 모든 경사 실(ends)에 걸쳐 균일한 장력이 매우 중요하다—어떤 불균형이라도 완성된 직물에서 물결 모양의 가장자리, 느슨한 직조 밴드 또는 구조적 약점으로 나타날 수 있다. 직조 밀도(weaving density)는 인치 또는 데시미터당 피크(picks per inch or per decimeter)로 표현되며, 목표 백(bag) 사양에 따라 직기 제어기(loom controller)에서 설정된다. 일반용 백의 경우, 균형 잡힌 경사-위사 밀도가 비용 대비 강도 면에서 최적의 성능을 제공한다. 중량급 또는 FIBC 등급 용도의 경우, 밀도를 상당히 높이고, 직물 길이 방향에 정해진 간격으로 추가 보강 테이프(reinforcement tapes)를 삽입한다. 이 과정을 통해 얻어지는 관형 직물은 조밀하고 균일한 직조 패턴을 가지며 매끄러운 표면 마감을 특징으로 하며, 누락된 피크(missing picks), 끊어진 경사 실(broken warps), 불규칙한 셀바지(irregular selvages) 등의 일반적인 결함이 없다. 품질 검사원은 각 직기 공정 지점에서 주기적으로 직물을 샘플링하여 피크 유리(pick glass)로 직조 밀도를 확인하고, 생산 기준과 비교하여 직물 중량을 검사한다.
재단 및 봉제: 직조된 관형 원단이 CNC 절단 공정으로 이동하며, 사전 설정된 프로그램에 따라 절단 길이, 절단 각도, 배치 수량을 제어합니다. CNC 시스템은 각 제품 코드별 절단 파라미터를 저장하므로, 작업자는 최소한의 세트업 시간만으로 가방 크기를 전환할 수 있으며, 수작업 측정 오류의 위험도 없습니다. 정밀 서보 구동 블레이드를 사용해 톱니나 터짐 없이 깔끔하게 절단함으로써 후속 봉제 공정을 용이하게 합니다. 표준 개구식 가방의 경우, 절단된 원단 조각을 자동 바닥 봉제 라인에 공급합니다. 이 라인은 가방 바닥을 일정한 헴 깊이로 접은 후, 정확히 조절된 봉합 밀도와 실 장력을 적용하여 이중 봉합 체인 스티치 또는 록 스티치 패턴을 형성합니다. 이중 봉합 구조는 중량물 운반용 애플리케이션에 필수적인 중복성을 제공합니다—한쪽 봉합선이 손상되더라도 다른 봉합선이 구조적 완전성을 유지합니다. 밸브 가방의 경우, 자동 밸브 성형 공정에서 밸브 개구부를 미리 접고 봉합한 후 가방 본체를 밀봉합니다. FIBC 대용량 가방은 추가 공정 단계를 거칩니다. 고인장력 PP 또는 폴리에스터 웨빙으로 제작된 리프팅 루프를 지정된 길이로 절단한 후, 강화된 부착 지점에 가방 본체에 봉제합니다. 각 루프는 안전 작동 하중의 비례 분담량을 지지할 수 있습니다. 문서 포켓, 배출 스풀트, 충진 스커트, 배플 등과 같은 옵션 기능은 봉제 라인 상의 지정된 워크스테이션에서 통합됩니다.
품질 관리 및 최종 검사: 품질 관리는 최종 검사 단계에 국한되지 않고, 생산 전 과정에 내재화되어 있습니다. 공정 내 점검 지점에서는 각 단계의 핵심 파라미터를 실시간으로 모니터링합니다: 압출 후 테이프 두께 및 인장 강도, 제직 후 직물 중량 및 조직 밀도, 봉제 후 봉합 강도 등입니다. 완제품 가방은 배치 단위로 파괴 시험 및 비파괴 시험을 실시합니다. 낙하 시험은 샘플 가방을 정격 용량까지 채운 후 반복적인 수직 낙하를 통해 취급 중 발생할 수 있는 충격을 시뮬레이션합니다. 적재 압축 시험은 가득 채워진 가방이 창고 및 컨테이너 적재 시 지속적으로 작용하는 압력을 견디며 변형이나 파열 없이 유지되는지를 확인합니다. 자외선 노화 시험은 가속화된 기상 조건 시험실에서 수행되며, 실외 보관이 가능한 가방이 설계된 사용 수명 동안 기계적 특성을 유지함을 입증합니다. 식품용 제품의 경우 관련 국제 표준에 따라 이행되는 이행 시험을 통해 포장된 내용물로 유해 물질이 이동하지 않음을 확인합니다. 모든 배치는 원자재 로트 번호, 기계 설정 파라미터, 검사 결과를 연계한 추적 가능한 생산 기록과 함께 제공되며, 이를 통해 발생하는 어떠한 편차라도 근본 원인에서 조사하고 시정할 수 있도록 합니다.
 EN