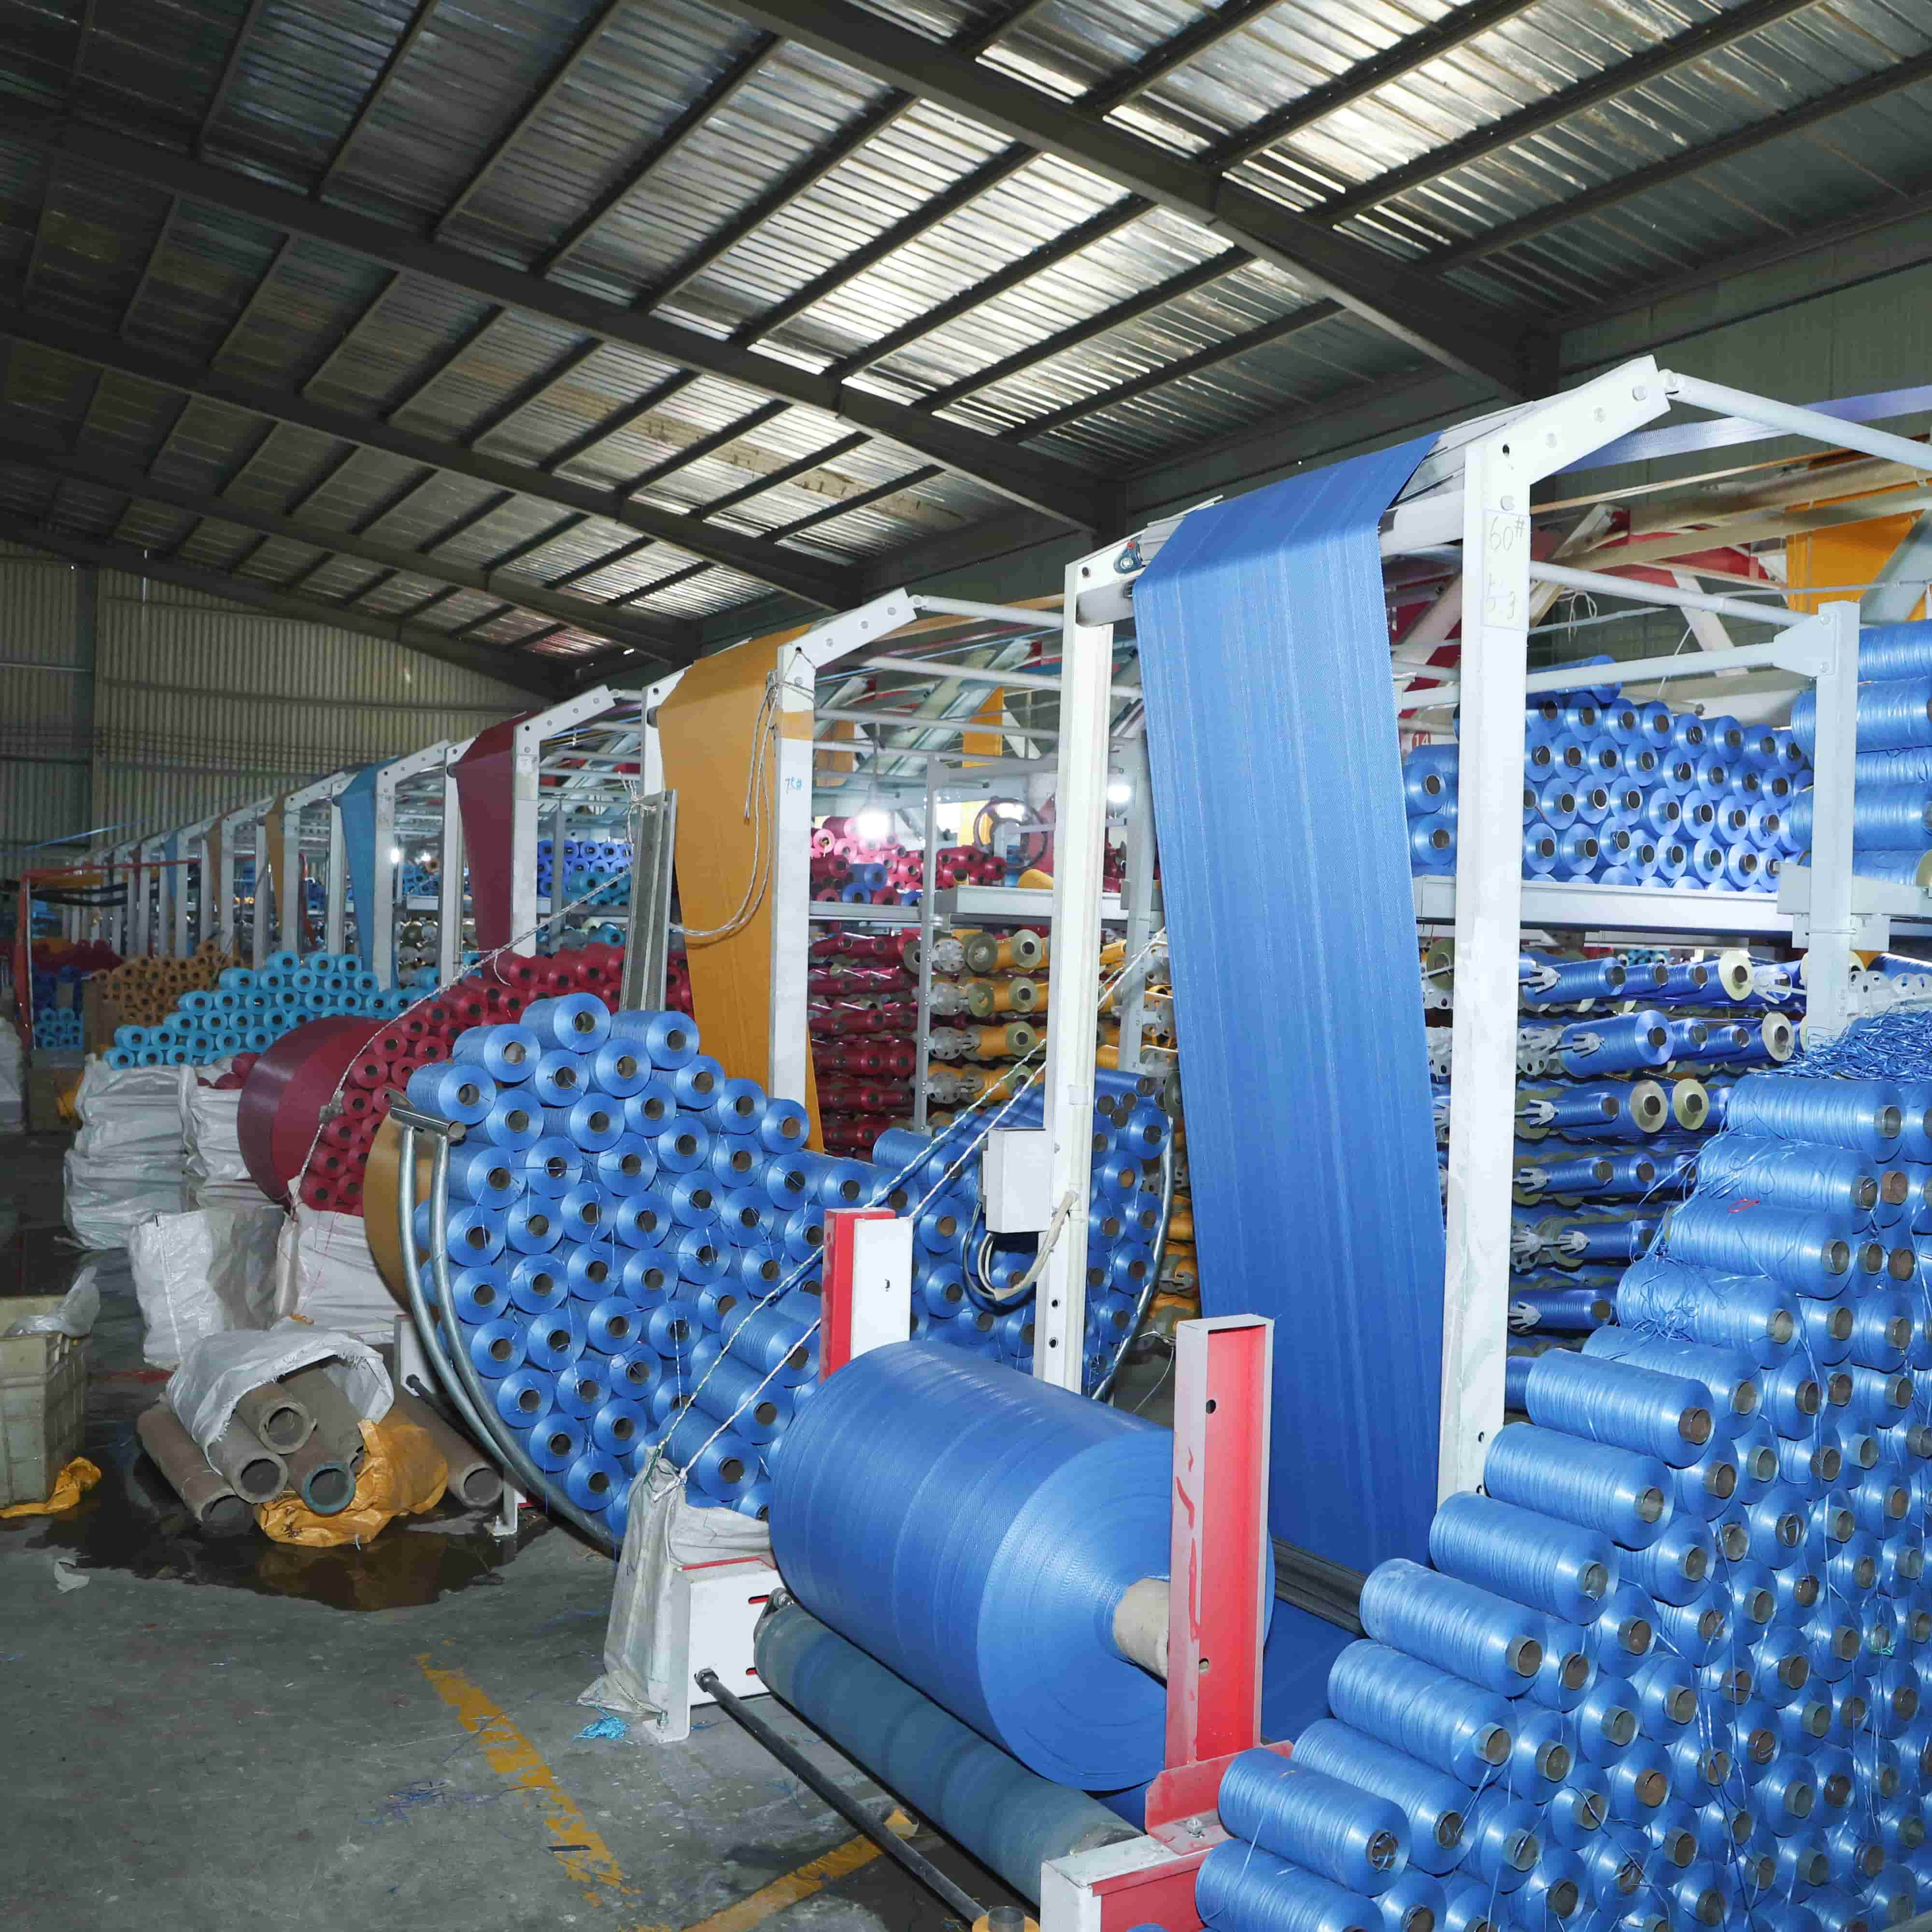
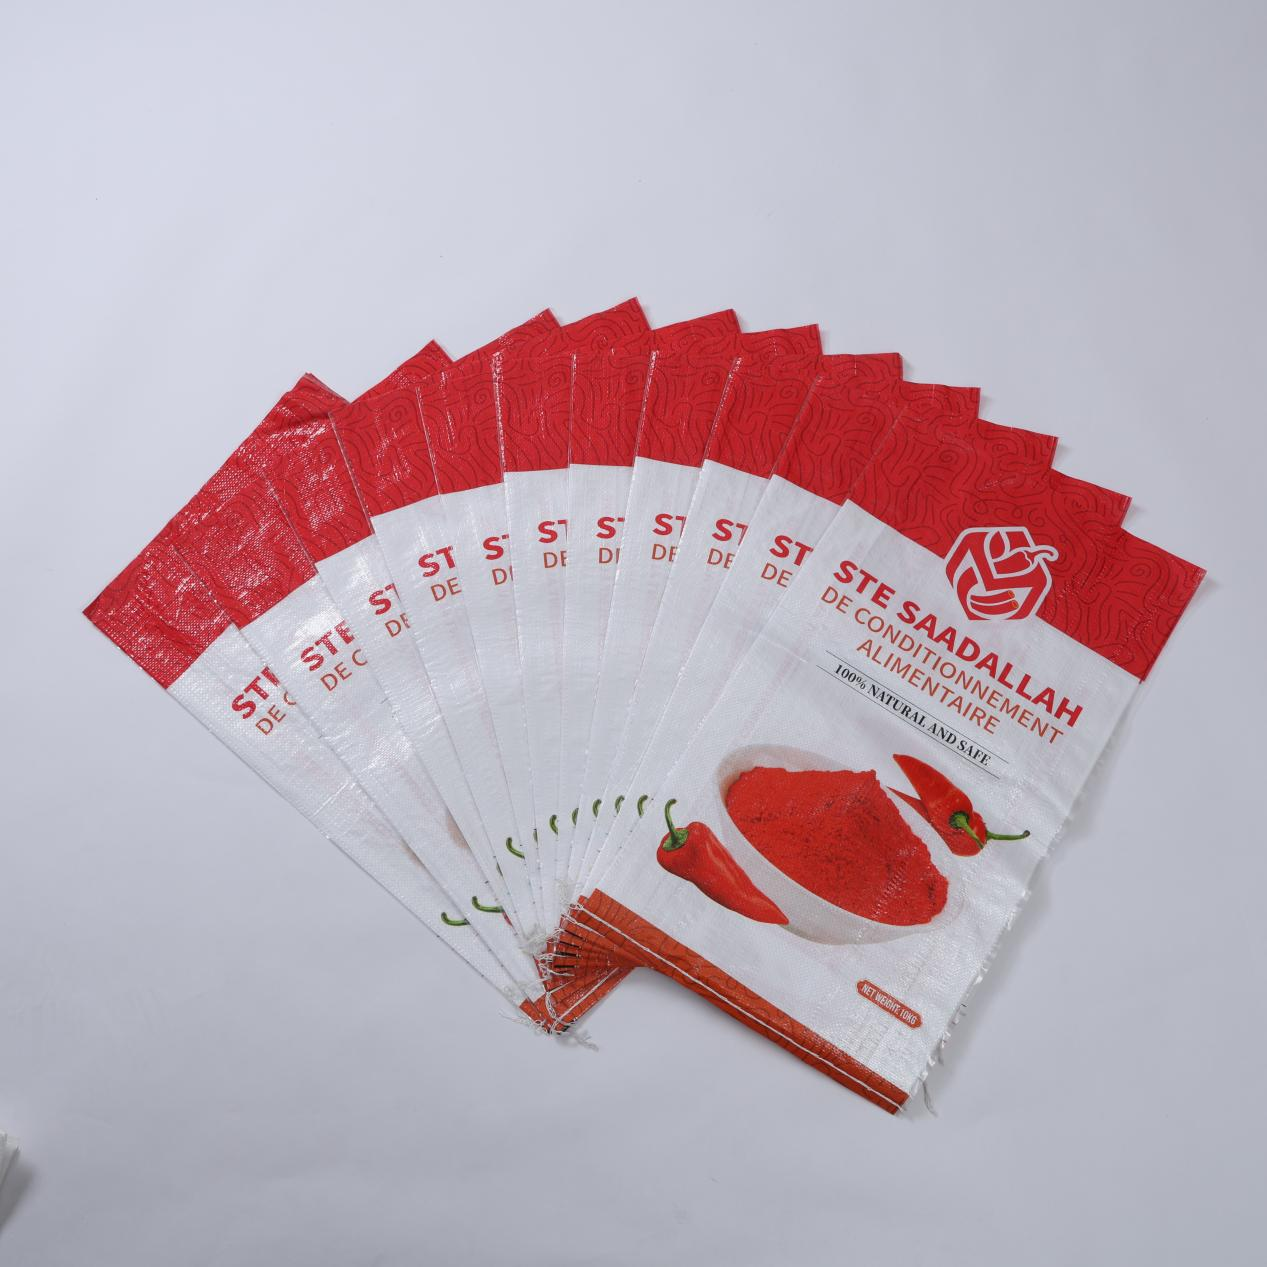
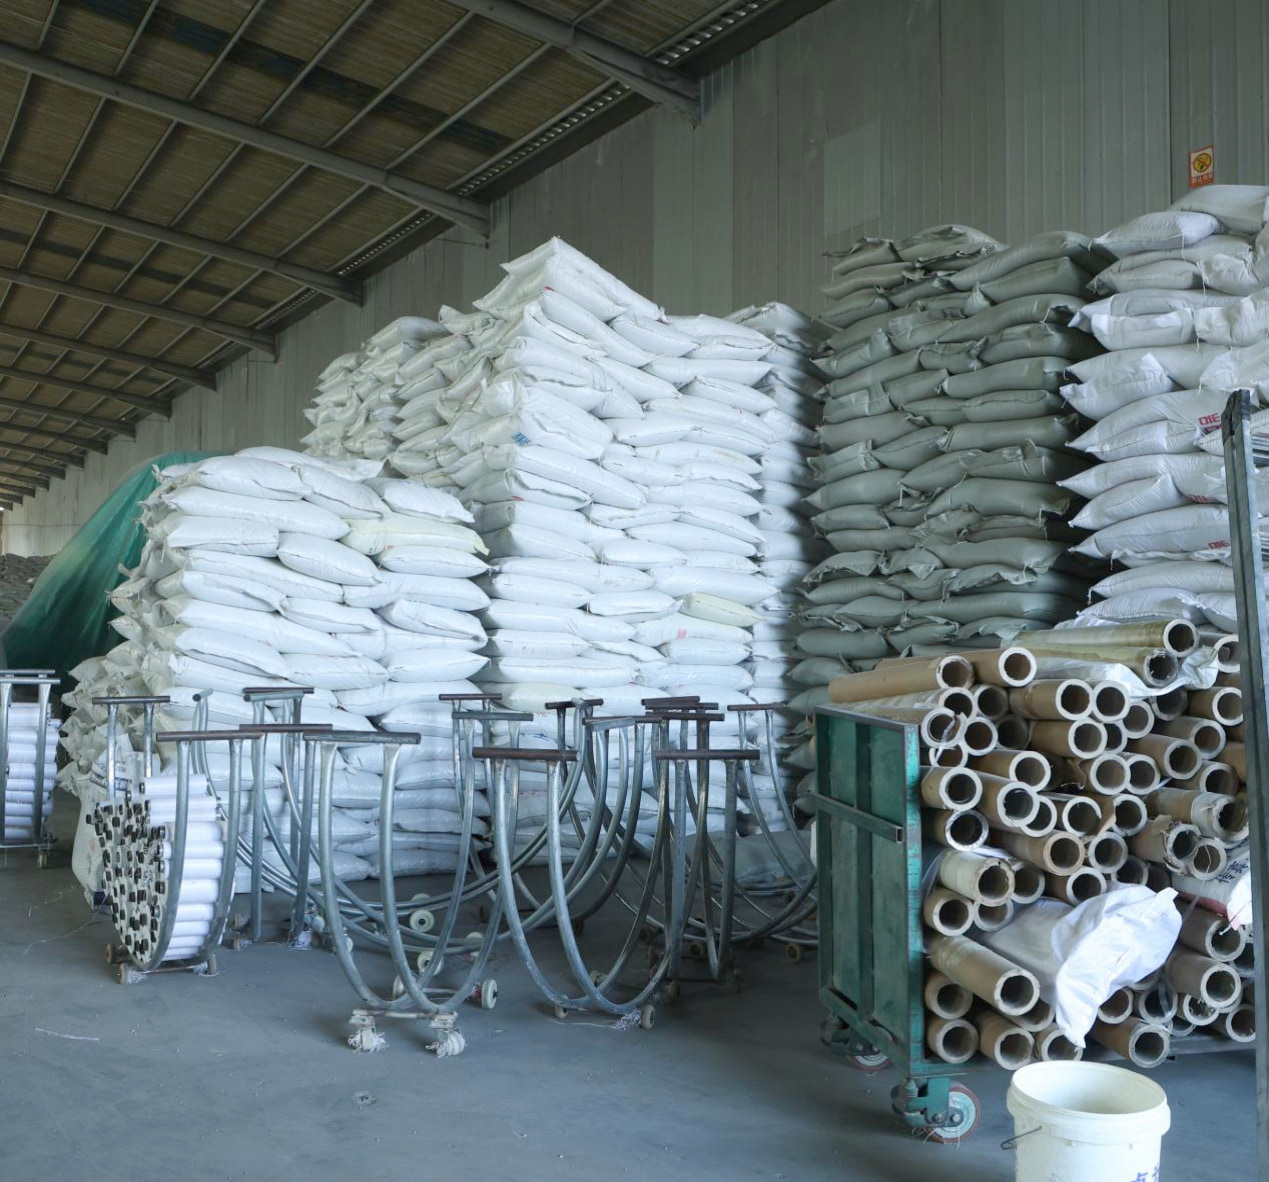
Fabrika e pajisur me ekstrudera të tapeve plotësisht automatike, tela rrethore me shpejtësi të lartë, makina CNC për prerje dhe pajisje të tjera të përsosura të plotë, duke arritur automatizimin e plotë të procesit dhe prodhimin e saktë nga ekstrudimi i tapeve dhe anasjelltas, deri te prerja dhe mbushja. Produktet përfshijnë një gamë të gjerë specifikimesh, përfshirë çantat e përbëra nga PP, çantat me shtresë dhe çantat e madhe FIBC, me kontroll të ngushtë të dimensioneve, masës së gramazhit dhe saktësisë së shtypit për të siguruar prodhim të konzistentë dhe të qëndrueshëm në çdo partisë.
Lënda e parë dhe ekstrudimi i tapeve: Granulatet premium polipropilenike përzgjidhen si material bazë, të cilat rrjedhin nga furnizues të certifikuar me pastërti të verifikuar dhe indekse të rrjedhjes së shkrirjes optimizuar për prodhimin e çantave të përgjera. Granulatet përzieren me përqindje të sakta të ngjeshësit kalcium karbonat dhe stabilizatorëve UV sipas specifikimeve të secilit produkt, duke siguruar që rezistenca ndaj kohës së keqë dhe vetitë e tensionit tërhiqës integrohen në material që nga hapi i parë. Ekstruduesit automatikë të plotë të tapeve ushqejnë përbërësin e përzier në tuba të ngrohur, ku rrotullimi i kontrolluar i skruisë shkrihet dhe homogjenizon materialin në temperaturë të kalibruar brenda një dritare të ngushtë tolerancash. PP-ja e shkrirë ekstrudohet përmes një die të sheshtë në një banyjë uji për ftohje, ku ftohja e shpejtë fikson orientimin molekular të nevojshëm për zgjatimin e mëvonshëm. Pas ftohjes, tape-të e sheshta kalojnë nëpër një seri rrotullash të ngrohura për zgjatim. Raporti i zgjatimit — shkalla në të cilën secili tape zgjatet — monitorohet me kujdes dhe rregullohet për të arritur ekuilibrin e synuar të forcës së tensionit tërhiqës dhe zgjatimit në pikën e thyerjes. Një fazë finale e anelimit heq stresat e brendshme, duke prodhuar tape të sheshta me trashësi uniforme, forcë të tensionit tërhiqës konstante në gjithë gjatësinë e rrotullës dhe variacion minimal nga skaji në qendër. Çdo rrotullë i nënshtrohet matjeve të trashësisë në linjë, dhe çdo devijim jashtë kufijve të lejuar aktivizon një alarm automatik për intervencionin e operatorit.
Përzierja dhe formimi: Tape të shtrirë të rrafshëta janë mbështjellur në rrotat e treguesit të trefshit dhe ngarkuar në llarë të rrumbullakëta me shpejtësi të lartë, ku ndërlikohen me tape të trefshit për të formuar një material tubular të vazhdueshëm. Këto llarë funksionojnë me shpejtësi të lartë rrotullimi, duke ruajtur lëvizjen e qëndrueshme të shuttle-it, falë sistemeve të përdorura me saktësi të lartë të drejtimit me kamë dhe sistemeve automatike të kompensimit të tensionit të trefshit. Tensioni i njëjtë në të gjitha skajet e trefshit është kritik — çdo papërbërje do të shprehej si skaje valëzuese, bandë të lira të trefshit ose pika të dobëta strukturore në materialin e përfunduar. Densiteti i trefshit, i shprehur në numrin e përsëritjeve për inç ose për decimetër, konfigurohet në kontrolerën e llarës sipas specifikimeve të çantës së synuar. Për çanta me përdorim standard, një densitet i balancuar i trefshit dhe i trefshit të kryqëzuar ofron performancë optimale në raportin kosto-forcë. Për aplikime me përdorim të rëndë ose të klasës FIBC, densiteti rritet në mënyrë të konsiderueshme, me tape shtesë forcuese të integruara gjatë gjatësisë së materialit në intervale të përcaktuara. Materiali tubular i rezultuar ka modele të ngushta dhe të njëjta të trefshit me një përfundim të lëmuar të sipërfaqes, pa defekte të zakonshme si përsëritje të munguara, trefshe të prera ose skaje të papërcaktuara. Inspektoret e cilësisë kryejnë mostrime periodike të materialit në secilën stacion llare, duke verifikuar densitetin e trefshit me një xham përsëritjesh dhe duke kontrolluar peshën e materialit në krahasim me standartet e prodhimit.
Prerja dhe mbështjellja: Materiali tekstil tubular i përgatitur me anë të ndërrimit vazhdimësht (woven) udhëzohet drejt stacioneve të prerjes me CNC, ku programet e paracaktuara kontrollojnë gjatësinë e prerjes, këndin e prerjes dhe sasinë në partia. Sistemi CNC ruajnë parametrat e prerjes për çdo kod produkti, duke lejuar operatorët të kalojnë nga një madhësi çante në tjetrën me kohë minimale ndërrimi dhe pa rrezikun e gabimeve të bëra me dorë gjatë matjeve. Thikat e drejtuara me saktësi nga motorët servo sigurojnë prerje të pastër, pa skaje (burr-free), që lehtësojnë operacionet e mëtejshme të mbështjelljes.
Për çantet me hapje të lirë (standard open-mouth bags), copat e prerura të materialit tekstil ushqehen automatikisht në vijat e mbështjelljes së fundit. Këto vija përdorin një përkulje të fundit të çantes me thellësi të pandryshueshme të brinjës (hem depth), pastaj aplikojnë modele dyshkurtore zinxhir-stitch ose lock-stitch me dendësi të pikave dhe tension të thread-it të rregulluar me saktësi. Konfigurimi dyshkurtor ofron redundancën e nevojshme për aplikimet me ngarkesë të rëndë — edhe nëse njëra prej vijave të pikave dëmtohet, vija e dytë mban integritetin strukturor. Për çantet me valvulë, një stacion automatik i formimit të valvulës përkul paraprakisht dhe mbështjell hapjen e valvulës para se trupi i çantes të hermetizohet.
Çantet e madhe FIBC (bulk bags) përfundojnë procese shtesë përpunimi. Unazat për ngjitje, të bëra nga shirit PP ose poliester me rezistencë të lartë, priten në gjatësi të caktuar dhe mbështjellen në trupin e çantes në pikat e forcuar të bashkëngjitur, ku secila unazë është e aftë të mbajë pjesën e saj proporcionale të ngarkesës së sigurt operative. Veçoritë opsionale si xhepat për dokumente, tuba për nxjerrje të lëndës, gjerka për mbushje dhe baflet (baffles) integrohen në stacionet e caktuara përgjatë vijës së mbështjelljes.
Kontrolli i Cilësisë dhe Inspektimi Final: Kontrolli i cilësisë është integruar në të gjithë zinxhirin e prodhimit, në vend që të kufizohet vetëm në një pikë përfundimtare kontrolli. Pika kontrolli në linjë monitorojnë parametrat kryesorë në çdo fazë: trashësia e shiritit dhe forca e tij e terheqjes pas ekstruzionit, pesha e materialit tekstil dhe dendësia e përshtatjes pas përpunimit me llarë, dhe integriteti i marrëdhënies pas mbushjes me thellësi. Çantët e përfunduara i nënshtrohen testimet të dëmtueshme dhe jo të dëmtueshme në nivel grupe. Testet e rënies simulohen ndikimet e manipulimit duke mbushur çantët e mostrave deri në kapacitetin e tyre të deklaruar dhe duke i nënshtroar ato rënies vertikale të përsëritur. Testet e shtypjes së ngarkuar verifikojnë se çantët e mbushura mund të rezistojnë shtypjen e vazhdueshme të stivimit në depo dhe kontenerë pa deformime apo rrëzime. Testet e moshësimit nga UV, të kryera në kamerat e shpejtësimit të kohës, konfirmojnë se çantët që mund të ruhen jashtë mbajnë vetitë mekanike të tyre për gjatësi të parashikuar të jetës së shfrytëzimit. Për produktet e përshtatshme për ushqim, testet e migrimit sipas standardeve ndërkombëtare të përshtatshme verifikojnë mungesën e transferimit të substancave të dëmshme në lëndën e paketuar. Çdo grup i shoqëruhet nga një regjistrim i prodhimit të gjurmeueshëm që lidh numrat e partive të materialeve të para, parametrat e makinarisë dhe rezultatet e inspektimit, duke siguruar që çdo variancë mund të hulumtohet dhe korrigjohet në shkakun e saj të rrënjës.

 EN