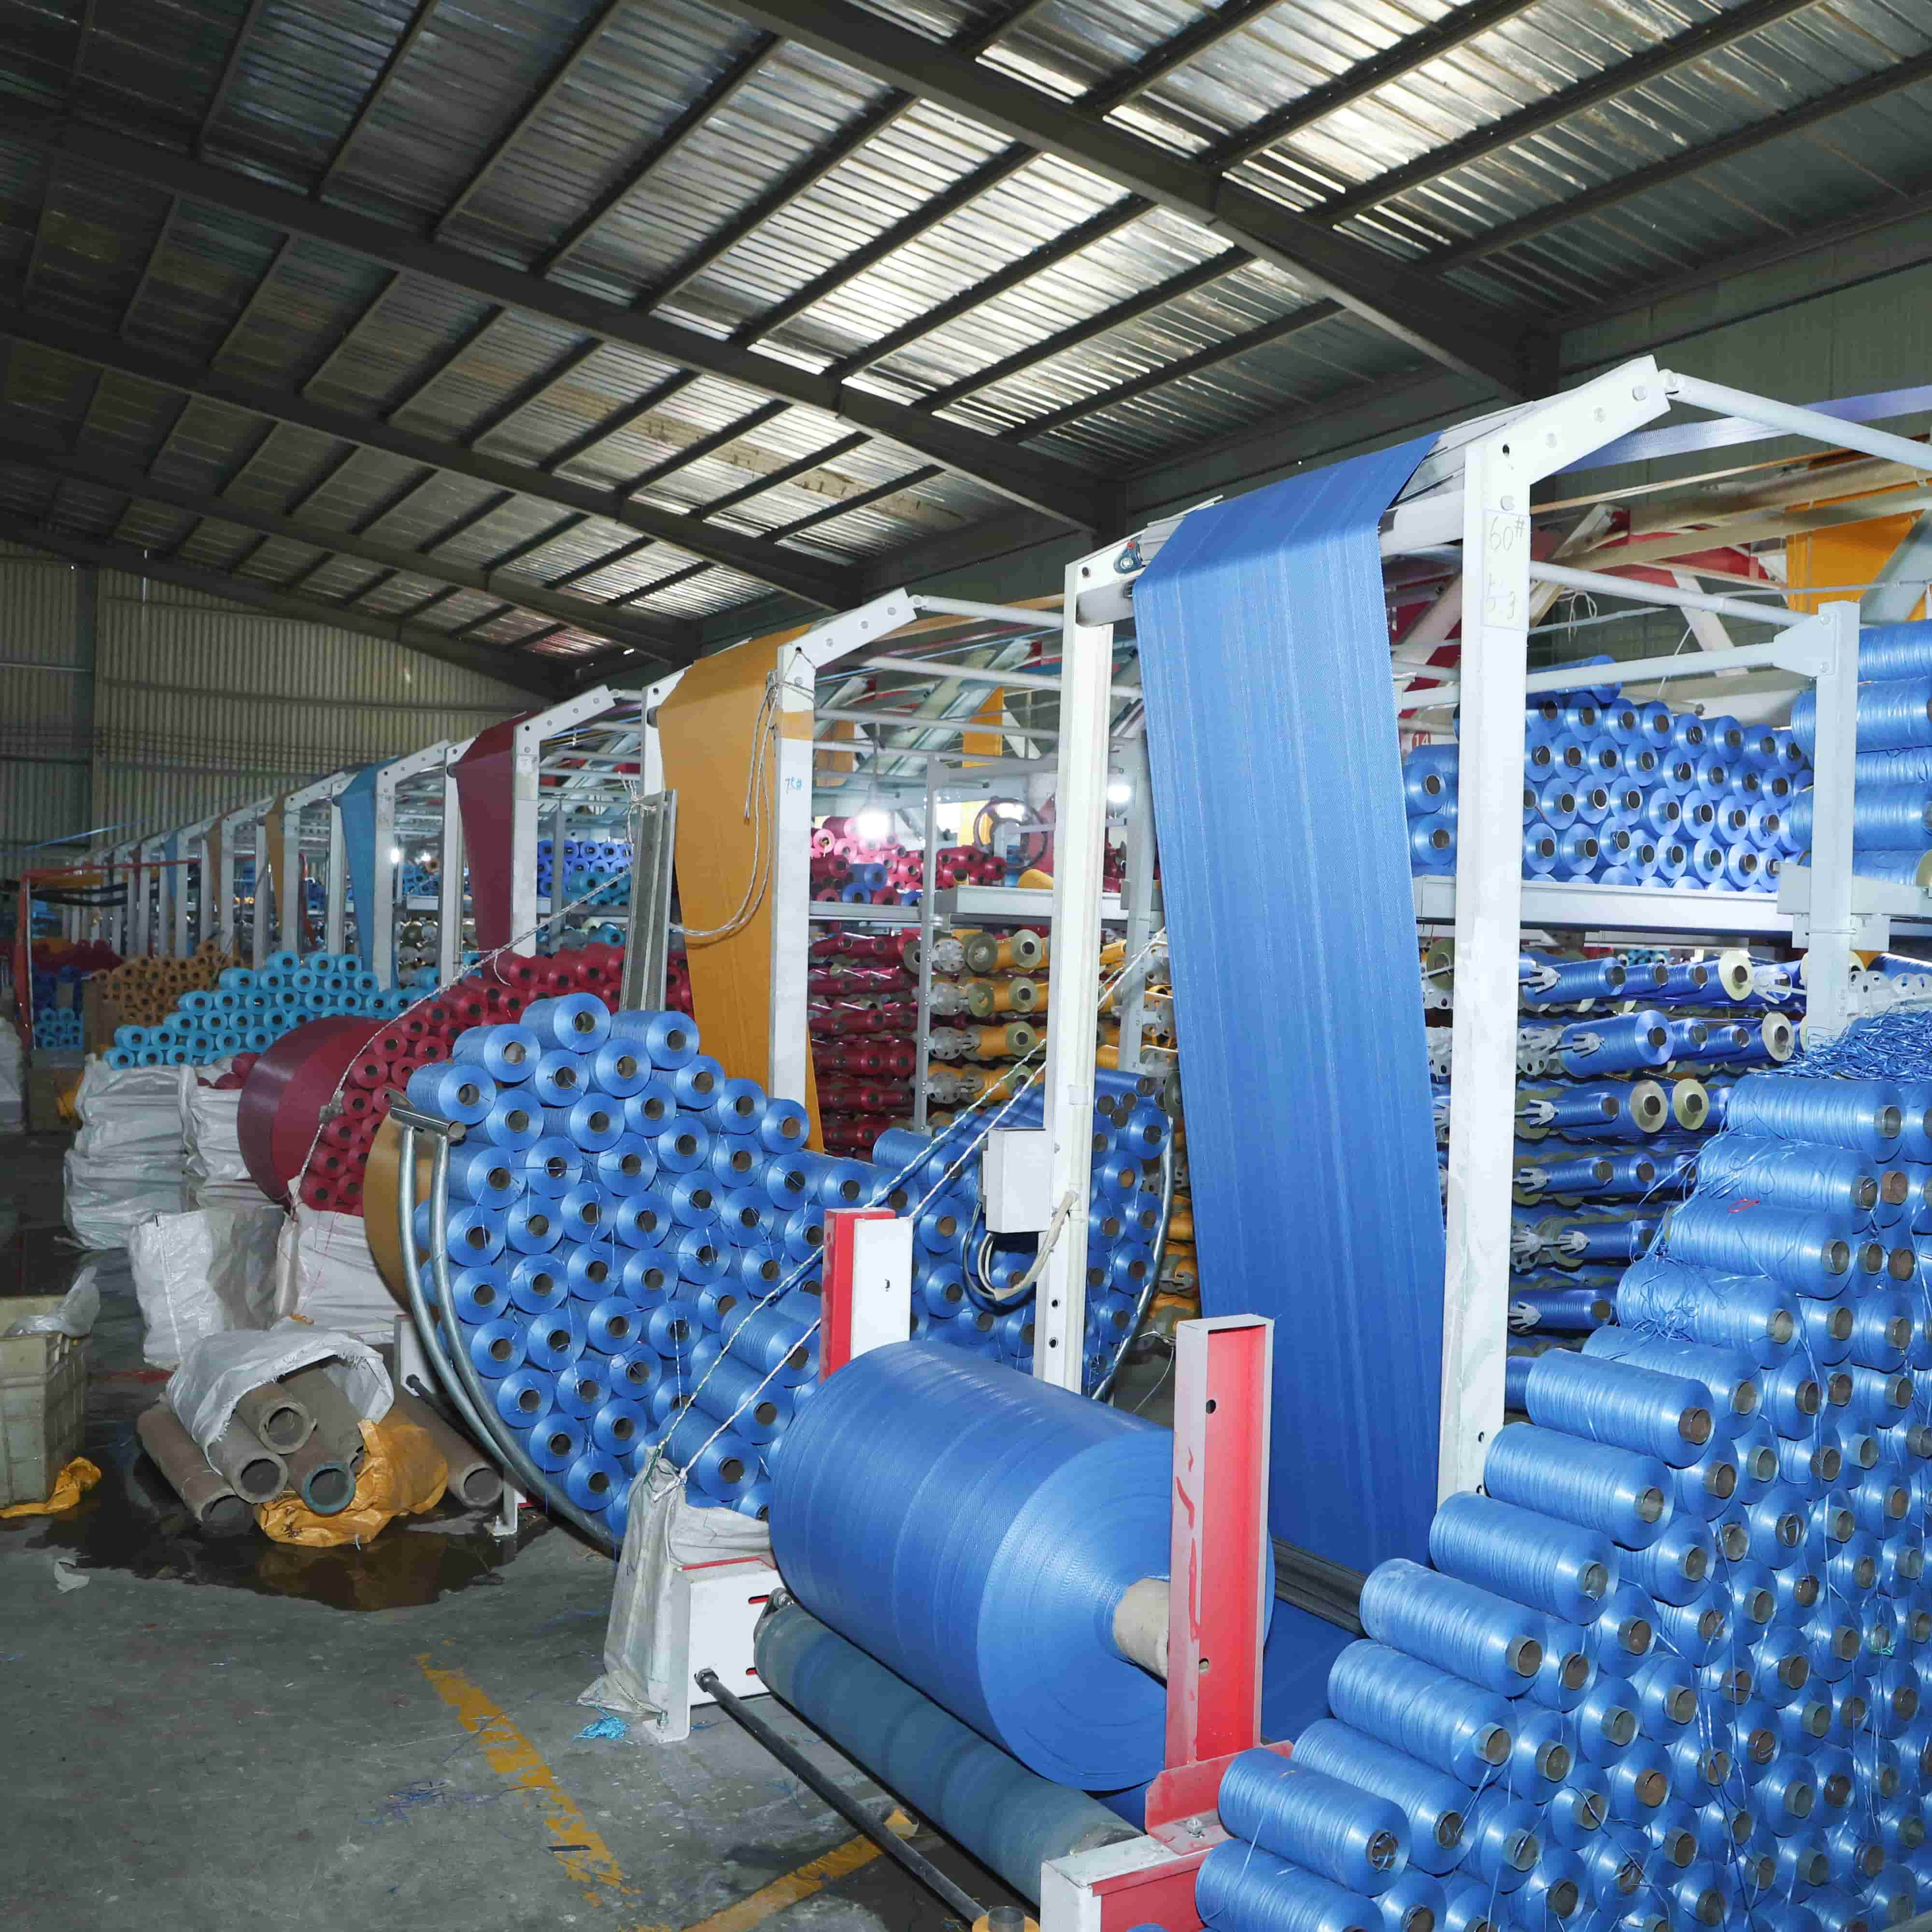
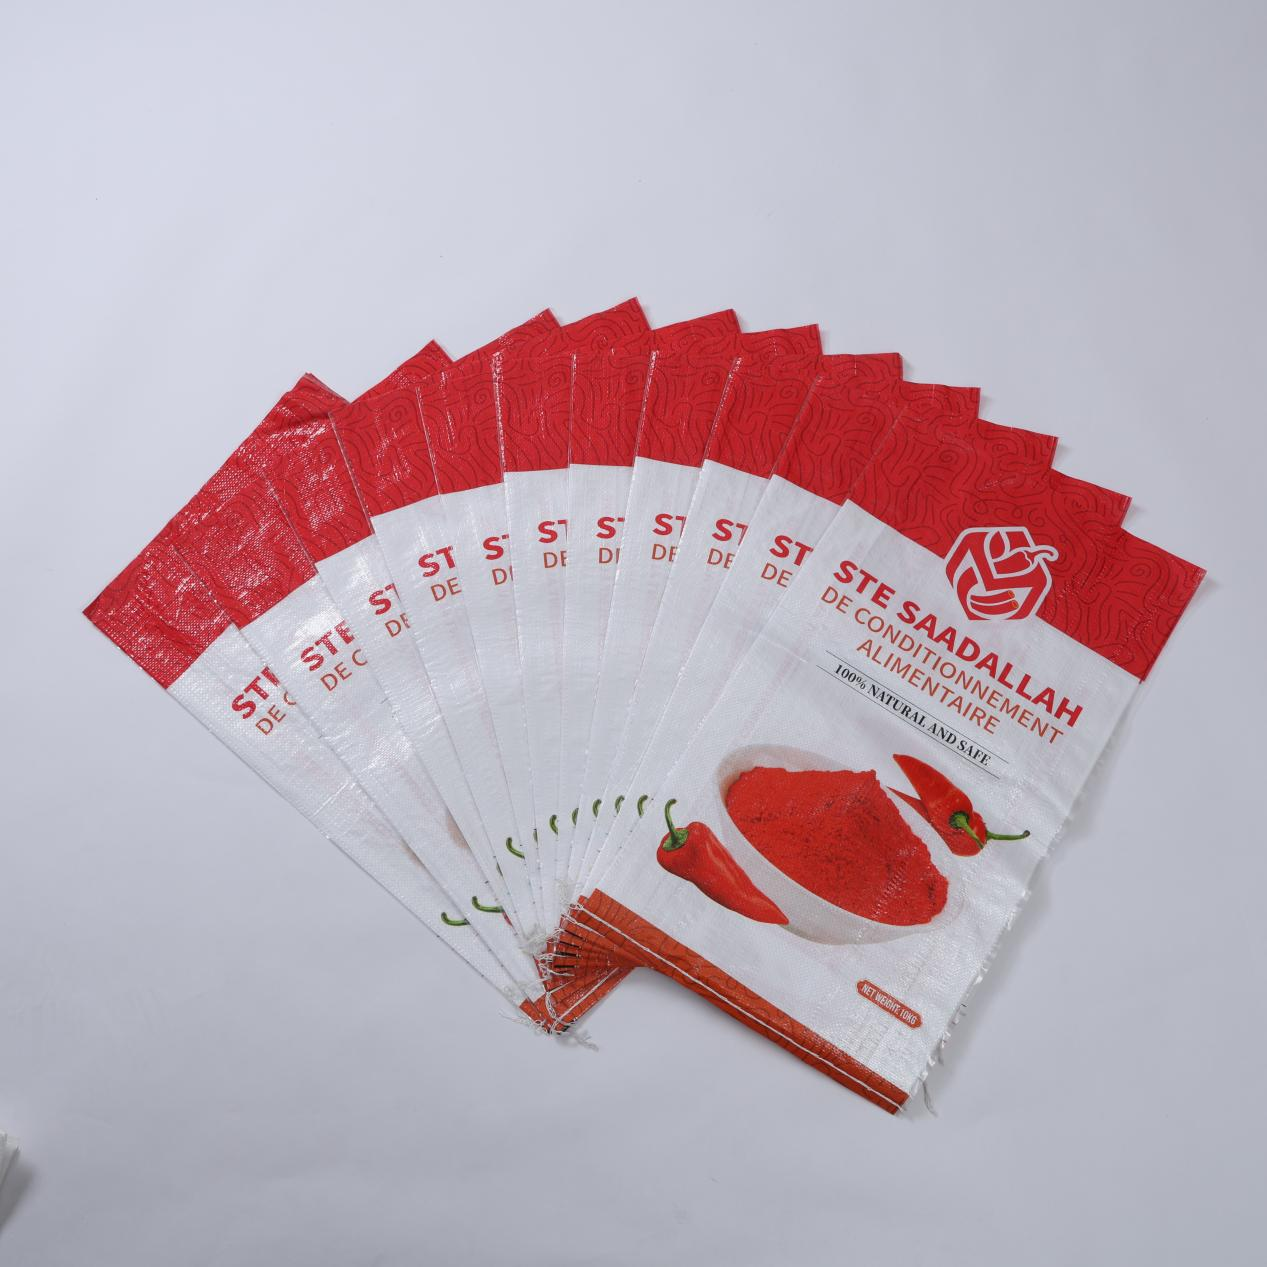
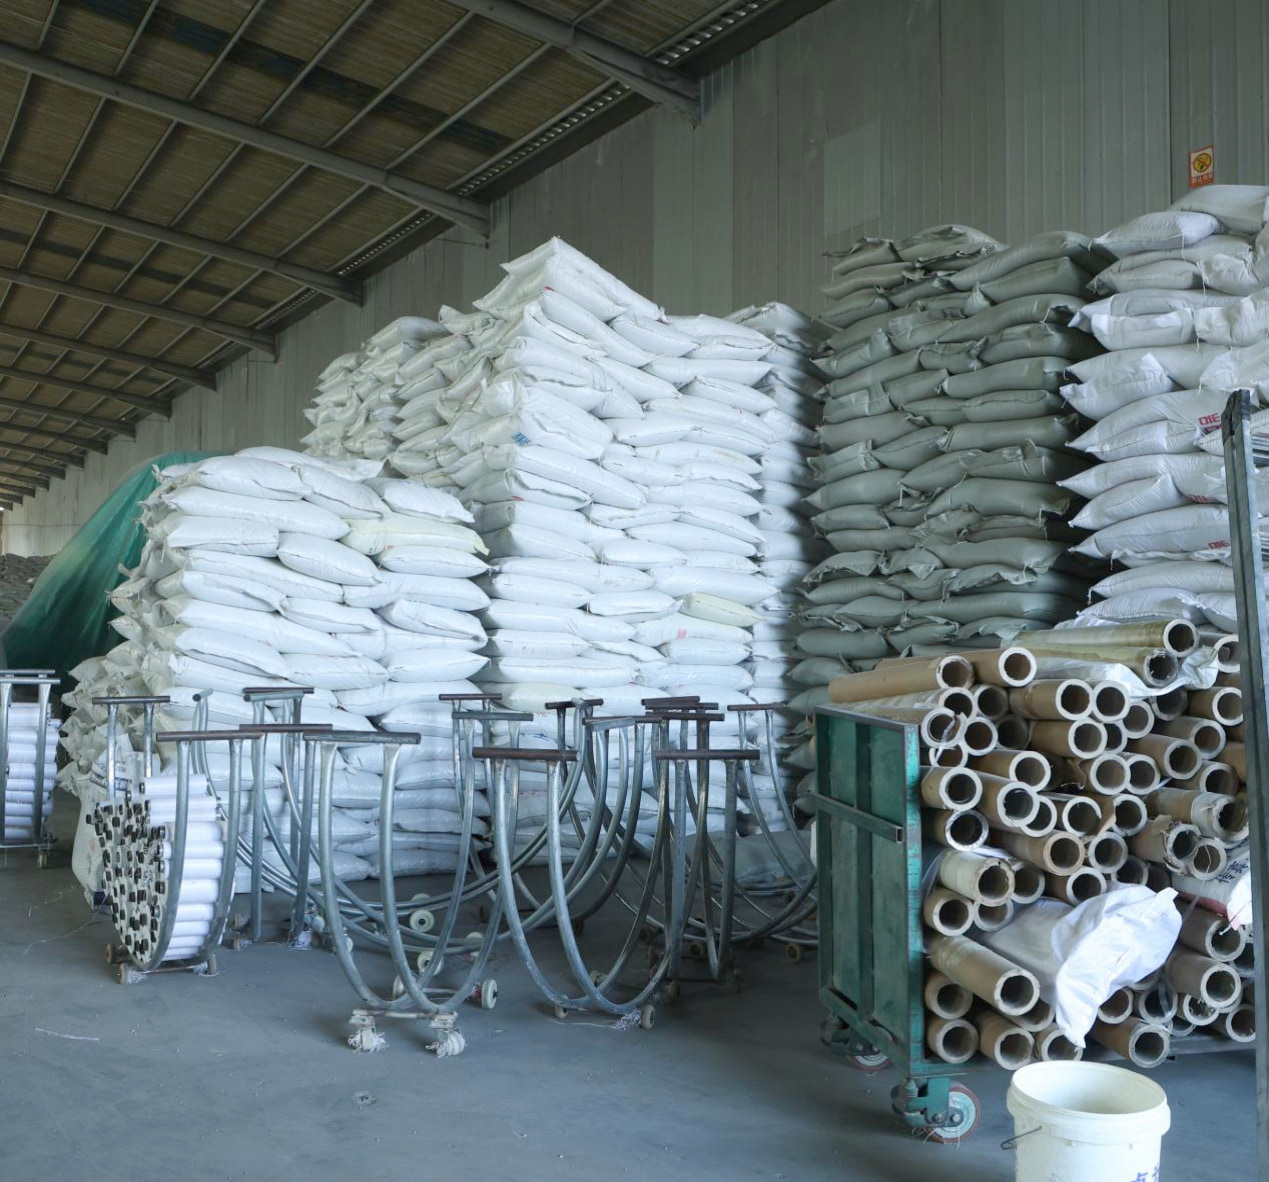
कारखाना पूर्ण स्वचालित टेप एक्सट्रूडरहरू, उच्च-गति वृत्ताकार बुनाइ मेशिनहरू, सीएनसी काट्ने मेशिनहरू र अन्य पूर्ण उन्नत उपकरणहरूसँग सुसज्जित छ, जसले टेप एक्सट्रूजन र बुनाइदेखि काट्ने र सिलाईसम्मको सम्पूर्ण प्रक्रियामा स्वचालन र सटीक उत्पादन प्राप्त गर्न सक्छ। उत्पादनहरूमा पीपी बुनिएका ब्यागहरू, लैमिनेटेड ब्यागहरू र फिबिसी बल्क ब्यागहरू सहित विभिन्न विशिष्टताहरूको विस्तृत दायरा समावेश छ, जहाँ आकार, ग्रामेज र मुद्रणको सटीकतामा कडा नियन्त्रण राखिएको छ ताकि प्रत्येक ब्याचमा सुसंगत र स्थिर उत्पादन सुनिश्चित गर्न सकियोस्।
कच्चा पदार्थ र टेप एक्सट्रूजन: प्रीमियम पोलीप्रोपिलिन ग्रैन्युलहरूलाई आधार सामग्रीको रूपमा चयन गरिएको छ, जुन प्रमाणित आपूर्तिकर्ताबाट स्रोत गरिएको छ जसको शुद्धता र पिघाउने प्रवाह सूचकांकहरू प्रमाणित छन् र बुनिएका ब्याग उत्पादनका लागि अनुकूलित गरिएका छन्। प्रत्येक उत्पादन विशिष्टताअनुसार ग्रैन्युलहरूमा क्याल्सियम कार्बोनेट भराव र यूवी स्थायीकर्ताहरूको सटीक मापित अनुपातमा मिश्रण गरिन्छ, जसले वातावरण प्रतिरोध र तन्य गुणहरूलाई पहिलो चरणदेखि नै सामग्रीमा इन्जिनियर गर्न सक्छ। पूर्ण स्वचालित टेप एक्सट्रूडरहरूले मिश्रित यौगिकलाई तापित बैरलमा फीड गर्छन्, जहाँ नियन्त्रित स्क्रू घूर्णनले सामग्रीलाई गर्मीमा पिघाउँछ र समान बनाउँछ, जसको तापमान सँगै सङ्कीर्ण सहनशीलता सीमा भित्र क्यालिब्रेट गरिएको हुन्छ। पिघाएको PP लाई एउटा समतल डाइ (die) मार्फत पानीको ठण्डा बाथमा एक्सट्रूड गरिन्छ, जहाँ छिटो ठण्डा हुँदा आणविक अभिविन्यास तत्काल नै स्थिर हुन्छ जुन पछिको खिचाइका लागि आवश्यक हुन्छ। ठण्डा हुन पछि, समतल टेपहरू श्रृंखलाका तापित खिचाइ रोलरहरू मार्फत जान्छन्। खिचाइ अनुपात — जुन प्रत्येक टेपलाई कति लामो बनाइएको छ — लाई सावधानीपूर्वक निगरानी गरिन्छ र लक्ष्य तन्य शक्ति र टूट्ने समयमा लम्बाइमा वृद्धिको सन्तुलन प्राप्त गर्न अनुकूलित गरिन्छ। अन्तिम एनिलिंग चरणले आन्तरिक तनावहरूलाई कम गर्छ, जसले समान मोटाइ, पूर्ण रील लम्बाइमा स्थिर तन्य शक्ति र किनाराबाट केन्द्रसम्म न्यूनतम भिन्नता भएका समतल टेपहरू उत्पादन गर्छ। प्रत्येक रीलमा ऑनलाइन मोटाइ मापन गरिन्छ, र स्वीकार्य सीमाभन्दा बाहिरको कुनै पनि विचलनले स्वचालित रूपमा अपरेटरको हस्तक्षेपका लागि चेतावनी सक्रिय गर्छ।
बुनाइ र आकार दिने: तनाइएको सपाट टेपहरूलाई वार्प बीममा लपेटिएर उच्च-गति वृत्ताकार बुनाइ मेसिनमा लगाइन्छ, जहाँ तिनीहरूलाई हाम्रो टेपहरूसँग अन्तर्गत गरेर निरन्तर ट्यूबुलर कपडा बनाइन्छ। यी बुनाइ मेसिनहरू उच्च घूर्णन गतिमा सञ्चालित हुन्छन् जबकि सटीक इन्जिनियर गरिएको क्याम ड्राइभ र स्वत: वार्प तनाव समायोजन प्रणालीको कारण शटलको स्थिर गति कायम राखिन्छ। सबै वार्प अन्त्यमा एकसमान तनाव आवश्यक छ— कुनै पनि असन्तुलनले अन्तिम कपडामा लहरदार किनारा, ढिलो बुनाइका पट्टीहरू वा संरचनात्मक कमजोर बिन्दुहरूको रूपमा प्रकट हुनेछ। बुनाइ घनत्व, जुन प्रति इन्च वा प्रति डेसिमिटरमा पिक्सको रूपमा व्यक्त गरिन्छ, लोम नियन्त्रकमा लक्ष्य ब्याग विशिष्टताको आधारमा कन्फिगर गरिन्छ। मानक-कार्य ब्यागहरूको लागि सन्तुलित वार्प-वेफ्ट घनत्वले अनुकूल लागत-प्रतिरोध प्रदर्शन प्रदान गर्दछ। भारी कार्य वा एफआईबीसी-ग्रेड अनुप्रयोगहरूको लागि घनत्व धेरै बढाइन्छ, र कपडाको लम्बाइमा निर्धारित अन्तरालमा अतिरिक्त प्रबलन टेपहरू समावेश गरिन्छन्। परिणामस्वरूप प्राप्त ट्यूबुलर कपडामा टाँसिएको, एकसमान बुनाइ पैटर्नहरू र चिकनो सतह समाप्ति हुन्छ, जुन गायब पिक्स, टुटेका वार्पहरू वा अनियमित सेल्भेजहरू जस्ता सामान्य दोषहरूबाट मुक्त हुन्छ। गुणस्तर निरीक्षकहरूले प्रत्येक लोम स्टेशनमा कपडाको नियमित नमूना लिन्छन्, र पिक ग्लास प्रयोग गरेर बुनाइ घनत्व पुष्टि गर्छन् र उत्पादन मापदण्डहरूसँग तुलना गरेर कपडाको वजन जाँच गर्छन्।
काट्ने र सिउने: बुनिएको ट्यूबुलर कपडा सीएनसी काट्ने स्टेशनहरूमा पुग्छ, जहाँ पूर्वनिर्धारित कार्यक्रमहरूले काट्ने लम्बाइ, काट्ने कोण र ब्याच मात्रा नियन्त्रण गर्छन्। सीएनसी प्रणालीले प्रत्येक उत्पादन कोडका लागि काट्ने पैरामिटरहरू सँग्रह गर्छ, जसले अपरेटरहरूलाई न्यूनतम परिवर्तन समयमा ब्यागका आकारहरू बीच स्विच गर्न अनुमति दिन्छ र हातले मापन गर्दा हुने त्रुटिहरूको कुनै जोखिम नहुने गर्छ। सटीक सर्भो-चालित ब्लेडहरूले सफा, बर्र-मुक्त काट्ने कार्य सुनिश्चित गर्छन् जसले नामिल्ने सिलाइ अपरेशनहरूलाई सुविधाजनक बनाउँछ। मानक खुला-मुख ब्यागहरूका लागि, काटिएका कपडाका टुक्राहरू स्वचालित तल-सिलाइ लाइनहरूमा प्रवेश गर्छन्। यी लाइनहरूले ब्यागको तल्लो भागलाई स्थिर हेम गहिराइमा भाँच्छन्, त्यसपछि सटीक नियन्त्रित सिलाइ घनत्व र धागो तनावसँगै डबल-स्टिच चेन-स्टिच वा लक-स्टिच प्याटर्नहरू लगाउँछन्। डबल-स्टिच विन्यासले भारी भारका अनुप्रयोगहरूका लागि आवश्यक अतिरिक्त सुरक्षा प्रदान गर्छ — यदि एउटा सिलाइ रेखा क्षतिग्रस्त भए पनि, दोस्रो रेखाले संरचनात्मक अखण्डता कायम राख्छ। भाल्भ ब्यागहरूका लागि, स्वचालित भाल्भ-गठन स्टेशनले ब्यागको शरीर सील गर्नु अघि भाल्भ खुलाइको पूर्व-भाँच र सिलाइ गर्छ। एफआईबीसी बल्क ब्यागहरूमा अतिरिक्त प्रसोधन चरणहरू समावेश गरिन्छन्। उच्च-टेनासिटी पीपी वा पोलिएस्टर वेबिङबाट बनाइएका उठाउने लूपहरू लम्बाइमा काटिएर ब्यागको शरीरमा सुदृढीकृत संलग्न बिन्दुहरूमा सिलिन्छन्, जसमा प्रत्येक लूपले सुरक्षित कार्य लोडको आपूर्ति गर्ने आफ्नो समानुपातिक हिस्सा बहन सक्छ। दस्तावेज पाउचहरू, निकासी स्पाउटहरू, भर्ने स्कर्टहरू र बफलहरू जस्ता वैकल्पिक विशेषताहरू सिलाइ लाइनमा निर्धारित कार्यस्थलहरूमा एकीकृत गरिन्छन्।
गुणस्तर नियन्त्रण र अन्तिम निरीक्षण: गुणस्तर नियन्त्रण अन्तिम निरीक्षण गेटमा सीमित नभएर उत्पादन शृंखलाको सम्पूर्ण प्रक्रियामा एम्बेडेड गरिएको छ। इनलाइन चेकपोइन्टहरूले प्रत्येक चरणमा मुख्य पैरामिटरहरूको निगरानी गर्छन्: एक्सट्रूजन पछि टेपको मोटाइ र तन्य शक्ति, लुमिङ पछि कपडाको वजन र बुनाइ घनत्व, र सिउइँग पछि सिउइँगको अखण्डता। समाप्त ब्यागहरूमा ब्याच-स्तरीय विनाशात्मक र गैर-विनाशात्मक परीक्षण गरिन्छ। ड्रप परीक्षणहरूले नमुना ब्यागहरूलाई उनीहरूको निर्धारित क्षमतासम्म भरेर र बारम्बार उर्ध्वाधर ड्रपमा राखेर ह्यान्डलिङ प्रभावहरूको अनुकरण गर्छन्। स्ट्याकिङ कम्प्रेसन परीक्षणहरूले भरिएका ब्यागहरूले भण्डार र कन्टेनरमा स्ट्याक गर्दा हुने निरन्तर दबाव सहन गर्न सक्छन् भनेर पुष्टि गर्छन्, जसले विकृति वा फुट्ने जोखिम कम गर्छ। यूवी एजिङ परीक्षणहरू त्वरित मौसमी कक्षहरूमा सञ्चालन गरिन्छन् र बाहिरी भण्डारणका लागि उपयुक्त ब्यागहरूले आयु अवधिसम्म आफ्ना यान्त्रिक गुणहरू कायम राख्न सक्छन् भनेर पुष्टि गर्छन्। खाद्य-ग्रेड उत्पादनहरूका लागि, प्रासंगिक अन्तर्राष्ट्रिय मानकहरू अनुसार प्रवासन परीक्षणले प्याकेज गरिएको सामग्रीमा हानिकारक पदार्थहरूको स्थानान्तरण नहुने कुरा पुष्टि गर्छ। प्रत्येक ब्याचसँग एउटा ट्रेसेबल उत्पादन रेकर्ड हुन्छ जसले कच्चा सामग्रीको लट नम्बर, मेसिन पैरामिटर र निरीक्षण परिणामहरू जोड्छ, जसले कुनै पनि विचलनको जाँच र मूल कारणमा सुधार गर्न सकिन्छ।

 EN