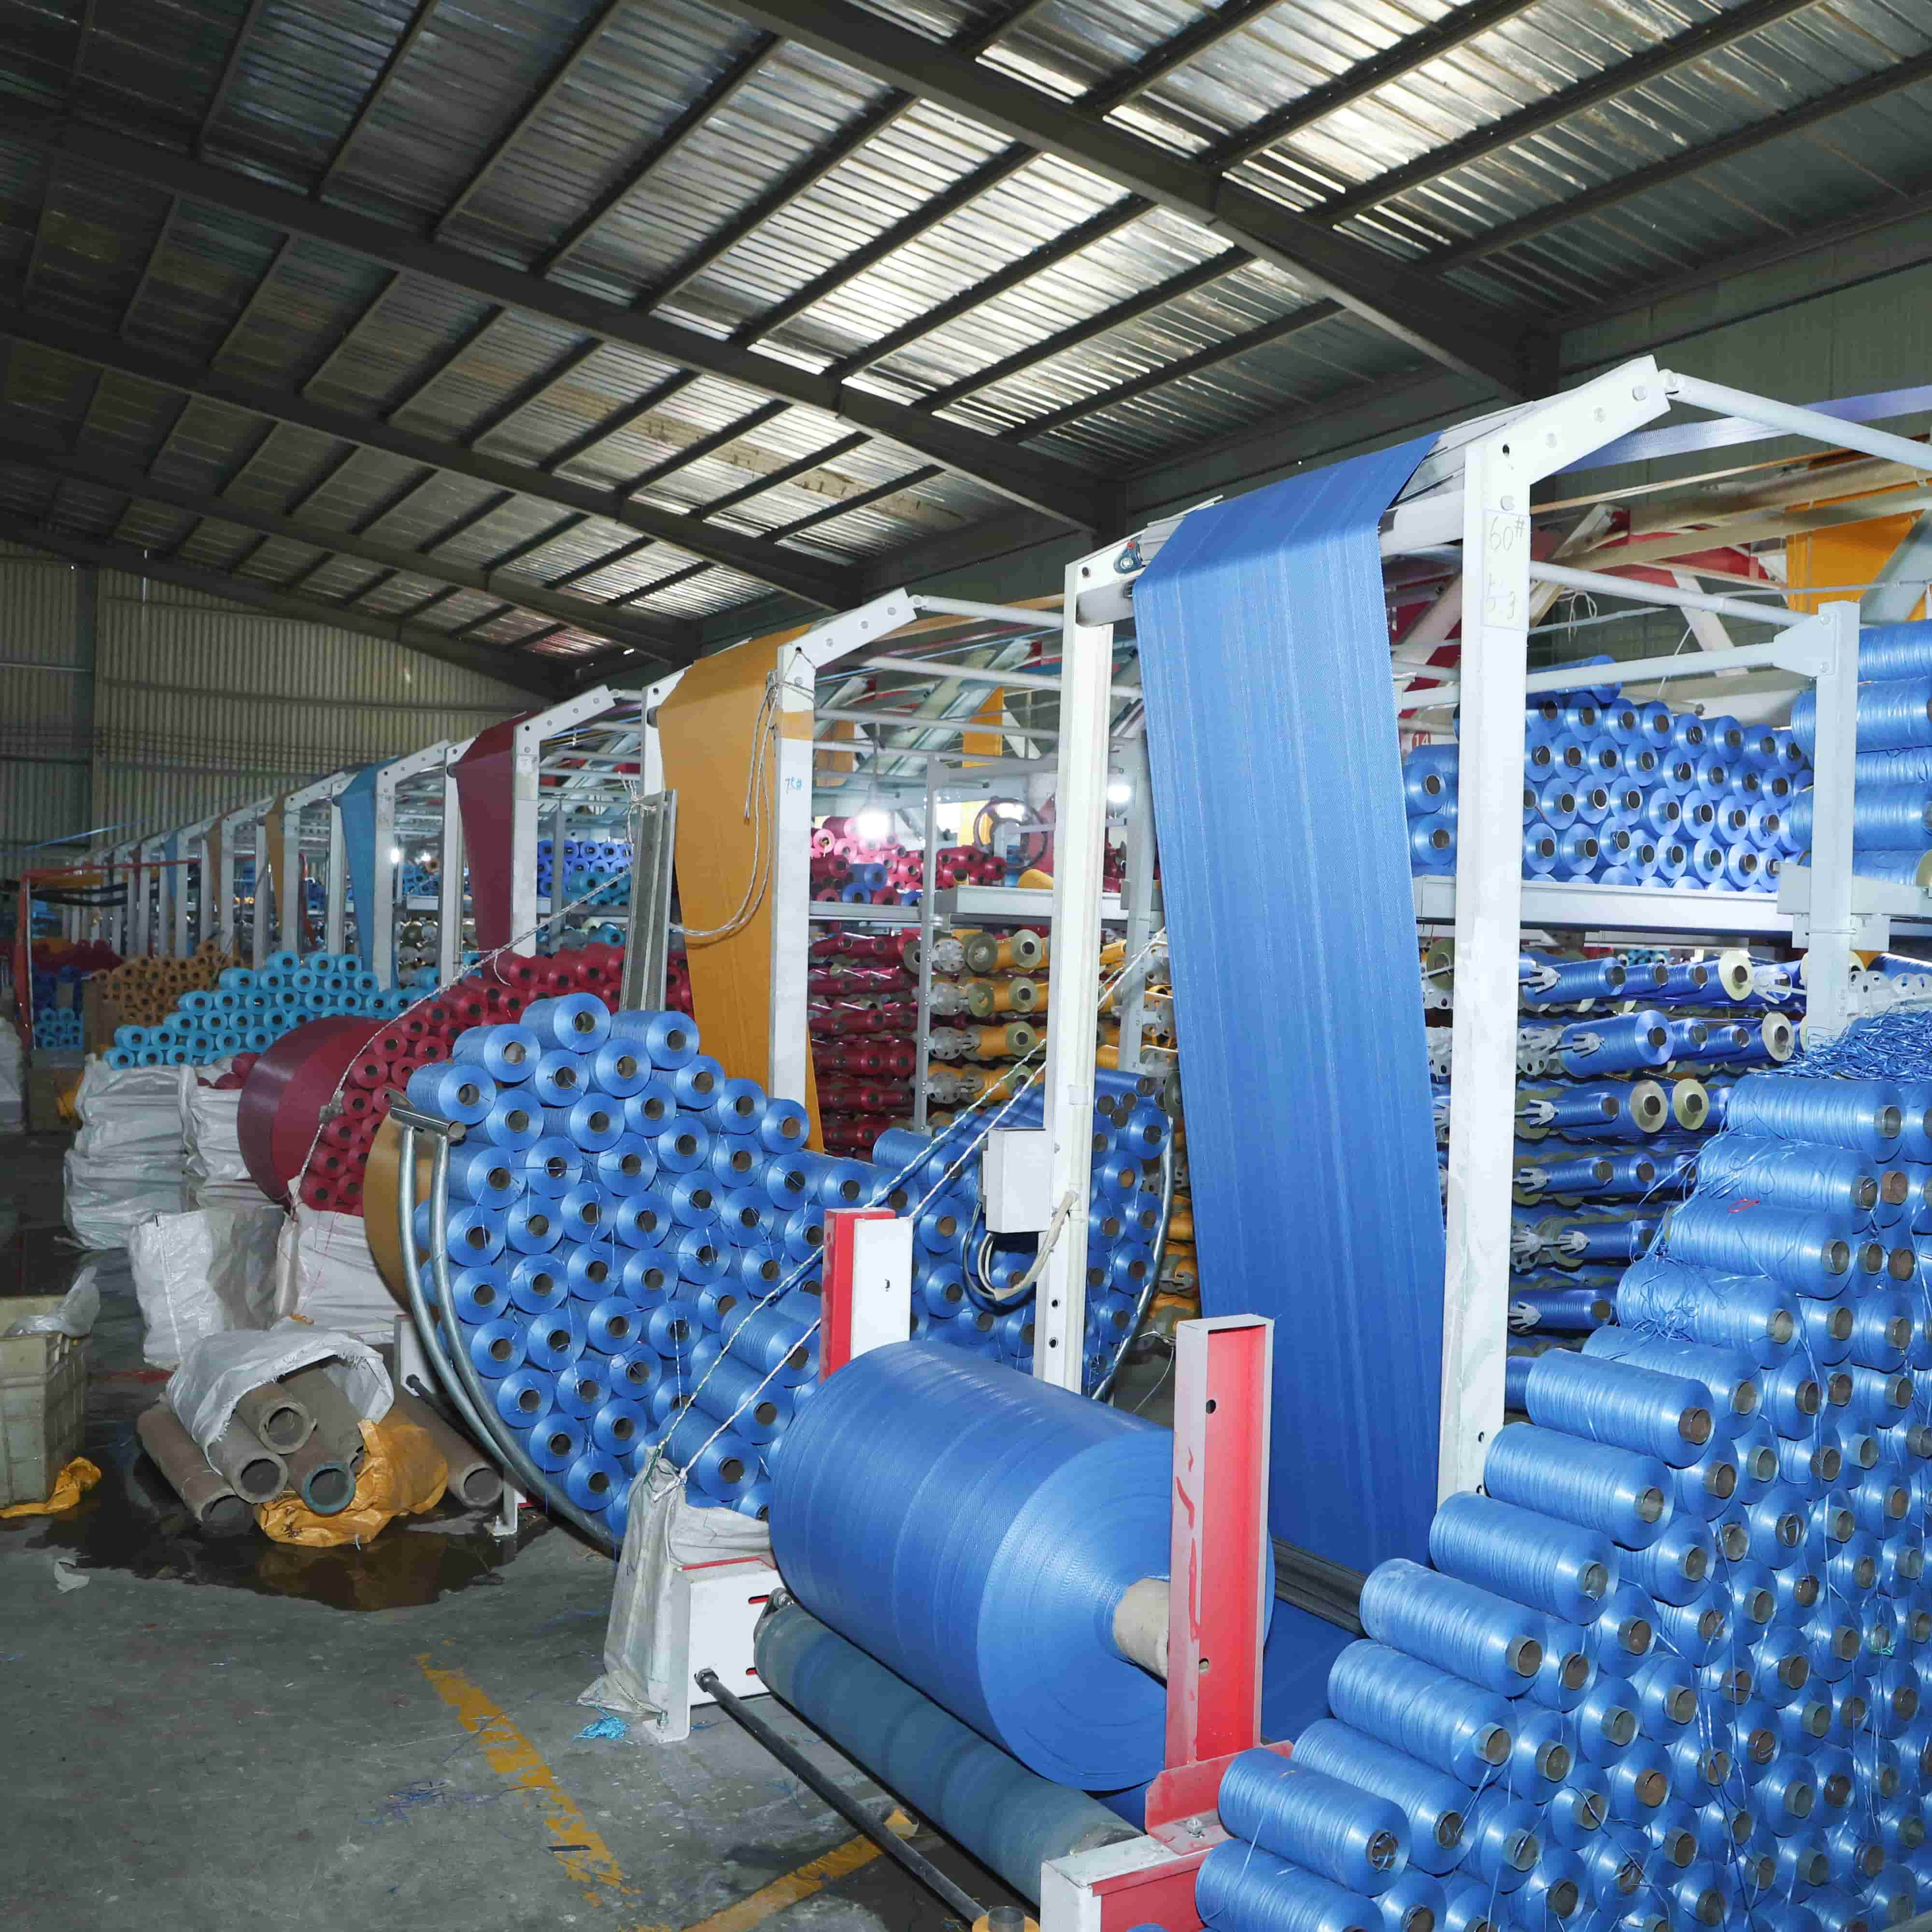
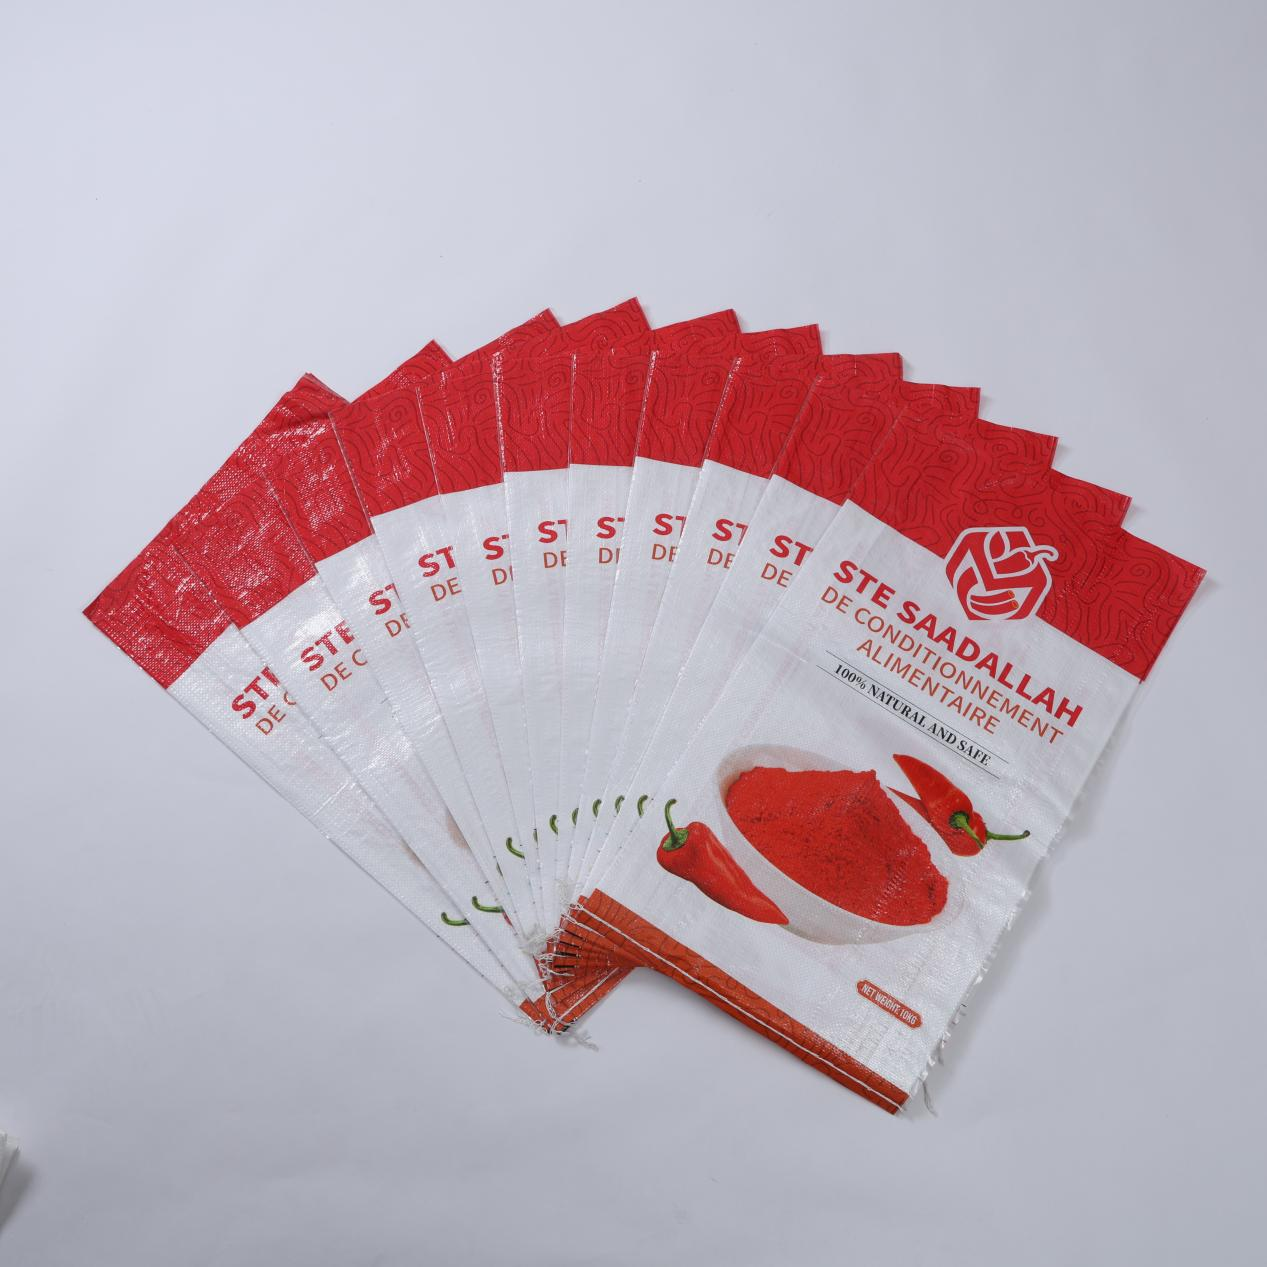
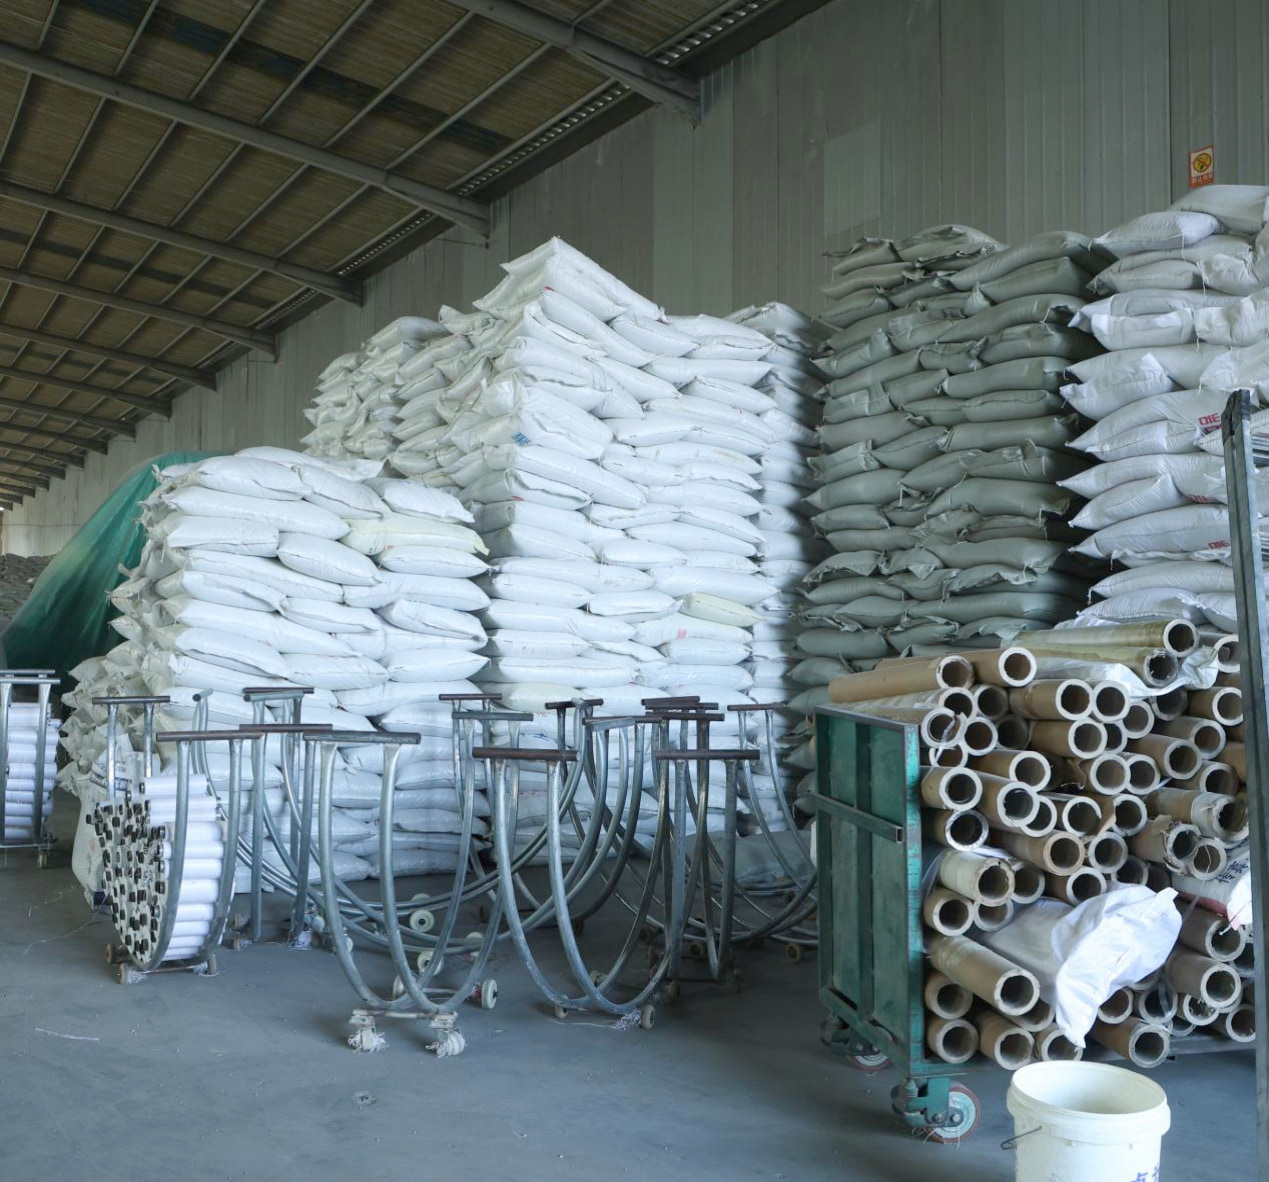
Gamykla įrengta visiškai automatiniais juostų ekstruzijos įrenginiais, didelės našumo apskritaisiais audimo staklėmis, CNC pjovimo staklėmis ir kitais visapusiškais pažangiais įrenginiais, kurie leidžia visą gamybos procesą – nuo juostų ekstruzijos ir audimo iki pjovimo ir siuvimo – automatizuoti ir tiksliai vykdyti. Gaminiai apima įvairias specifikacijas, tarp jų PP audinius maišus, laminuotus maišus ir FIBC krūvinius maišus; griežtai kontroliuojami matmenys, svoris vienetui ir spaudimo tikslumas, kad kiekvienoje partijoje būtų pasiekiamas nuolatinis ir stabilus rezultatas.
Žaliavos ir juostų ekstruzija: Premiuminės polipropileno granulės pasirenkamos kaip pagrindinė žaliava, kurią tiekia sertifikuoti tiekėjai, patvirtinusieji jos grynumą ir lydymosi srauto indeksus, optimizuotus audiniams gaminti. Granulės sumaišomos su tiksliai nustatyta kalcio karbonato pildyklės ir UV stabilizatorių dalimis, atsižvelgiant į kiekvieno produkto specifikacijas, kad nuo pat pirmojo žingsnio medžiagoje būtų įdiegtos oro sąlygų atsparumo ir tempimo savybės. Visiškai automatiniai juostų ekstruzijos įrenginiai įveda sumaišytąją kompoziciją į šildomus cilindrus, kur kontroliuojama sraigto sukimosi greičio lyginama temperatūroje, tiksliai kalibruotoje siauroje leistino nuokrypio riboje. Lydytasis PP ekstruduojamas per plokščią diegą į vandens aušinimo vonią, kur greitas aušinimas „užfiksuoja“ molekulinę orientaciją, būtiną tolesniam ištempimui. Po aušinimo plokščiosios juostos praeina per kelių šildomų ištempimo ritinėlių seriją. Ištempimo santykis – kiekvienos juostos ištempimo laipsnis – tiksliai stebimas ir reguliuojamas, kad būtų pasiektas reikiamas tempimo stiprio ir nutrūkimo pailgėjimo pusiausvyros taškas. Galutinis termoapdorojimo etapas pašalina vidines įtempiamas, todėl gaunamos plokščiosios juostos su vienodais storio matmenimis, nuolatiniu tempimo stipriu viso ritinio ilgyje ir minimaliais nuokrypiais nuo krašto iki centro. Kiekvienas ritinys tikrinamas tiesioginės storio kontrolės metu, o bet koks nuokrypis už leistinų ribų automatiškai suaktyvina įspėjimą, reikalaujantį operatoriaus įsikišimo.
Audimas ir formavimas: Ištemptos plokščios juostos suvynamos į ilginės siūlų bumbulines ritės ir įkeliamos į greitaveikos apskritojo veisto stakles, kur jos supintos su skersinėmis juostomis, kad susidarytų nepertraukiamas vamzdinis audinys. Šios staklės veikia labai dideliu apsisukimų dažniu, tuo pat metu užtikrindamos stabilų šaudyklės judėjimą dėka tiksliai suprojektuotų kampinių pavara ir automatinės ilginės siūlų įtempimo kompensavimo sistemų. Vienodas visų ilginių siūlų įtempimas yra būtinas – bet koks nesuderintumas pasireikštų banguotais kraštais, atlaisvinusiais audimo juostomis arba struktūrinėmis silpnosiomis vietomis baigiamajame audinyje. Audimo tankis, išreiškiamas siūlių skaičiumi viename colyje arba viename decimetre, nustatomas staklių valdymo įrenginyje pagal tikslinės maišo specifikaciją. Standartinės našumo maišams reikalingas subalansuotas ilginių ir skersinių siūlų tankis, kuris užtikrina optimalų sąnaudų ir stiprumo santykį. Sunkiojo naudojimo arba FIBC klasės taikymo atveju tankis žymiai padidinamas, o audinio ilgyje tam tikrais intervalais įvedamos papildomos sustiprinamosios juostos. Gautasis vamzdinis audinys turi tankų, vienodą audimo raštą ir lygią paviršiaus baigtį, be įprastų defektų, tokių kaip trūkstami siūliai, sulūžę ilginiai siūlai arba netolygūs kraštiniai kraštai. Kokybės inspektoriai periodiškai atlieka audinio bandymus prie kiekvienos staklių vietos, patikrindami audimo tankį naudodami siūlių skaitiklį ir tikrindami audinio svorį pagal gamybos standartus.
Pjovimas ir siuvimas: Pleštinė vamzdinė medžiaga patenka į CNC pjovimo stotis, kur nustatyti programos valdo pjovimo ilgį, pjovimo kampą ir partijos kiekį. CNC sistema saugo pjovimo parametrus kiekvienam produktų kodui, leisdama operatoriams per minimalų laiką pereiti nuo vieno maišo dydžio prie kito be rankinio matavimo klaidų rizikos. Tikslūs servoriedliai peiliai užtikrina švarų, be kraštų šiukšlių pjūvį, kuris palengvina tolesnius siuvimo procesus. Standartiniai atviru galu maišai yra tiekiami į automatinę dugno siuvimo liniją. Šios linijos sulanksto maišo dugną iki nuolatinio krašto gylio, tada taiko dvigubo siūlmo grandininį arba užrakinantį siūlmo modelį su tiksliai reguliuojamu siūlmo tankumu ir siūlų įtempimu. Dvigubo siūlmo konfigūracija suteikia būtiną atsarginę funkciją sunkiai naudojamoms aplikacijoms – net jei viena siūlmo eilė yra pažeista, kita išlaiko konstrukcinę vientisumą. Ventiliuotiems maišams automatinė ventilio formavimo stotis iš anksto sulanksto ir pasiūlo ventilio angą prieš užsiuvant maišo kūną. FIBC didelio talpumo maišai yra papildomai apdorojami. Iš didelės stiprybės polipropileno arba poliesterio juostos pagaminti pakėlimo žiedai yra supjaustomi į reikiamą ilgį ir prišiuojami prie maišo kūno sustiprintose tvirtinimo vietose, o kiekvienas žiedas gali išlaikyti savo dalinę saugios darbo apkrovos dalį. Papildomos funkcijos, tokios kaip dokumentų kišenės, išleidimo vamzdeliai, pildymo apykaklės ir pertvaros, integruojamos specialiai numatytose darbo vietose siuvimo linijoje.
Kokybės kontrolė ir galutinė inspekcija: Kokybės kontrolė įkomponuota į visą gamybos grandinę, o ne ribojama tik galutinės patikros vartais. Tiesioginės kontrolės taškai stebi pagrindinius parametrus kiekviename etape: juostos storį ir tempimo stiprumą po ekstruzijos, audinio svorį ir pynimo tankumą po audimo ir siūlų vientisumą po siuvimo. Galutiniai maišai yra tiriami naikinant ir nenaikinant kiekvienos partijos mastu. Kritimo bandymai imituoja apdorojimo smūgius – pavyzdžio maišai pripildomi iki jų nustatytos talpos ir kelis kartus numetami vertikaliai. Krūvos spaudimo bandymai patvirtina, kad pripildyti maišai gali atlaikyti nuolatinį sandėlių ir konteinerių krūvos slėgį be deformacijos ar plyšimo. UV senėjimo bandymai, atliekami pagreitintose orų veikiamumo kamerose, patvirtina, kad lauke saugoti maišai išlaiko savo mechanines savybes visą numatytą eksploatavimo laiką. Maistui skirtiems produktams atliekami migracijos bandymai pagal atitinkamus tarptautinius standartus, kurie patvirtina, kad į pakuočiame saugomą turinį neperduodamos pavojingos medžiagos. Kiekvienos partijos pridėta sekama gamybos dokumentacija, susiejanti žaliavų partijų numerius, įrangos parametrus ir patikros rezultatus, kad bet kuri nuokrypis būtų galima ištirti ir pašalinti jos šaknyje.

 EN