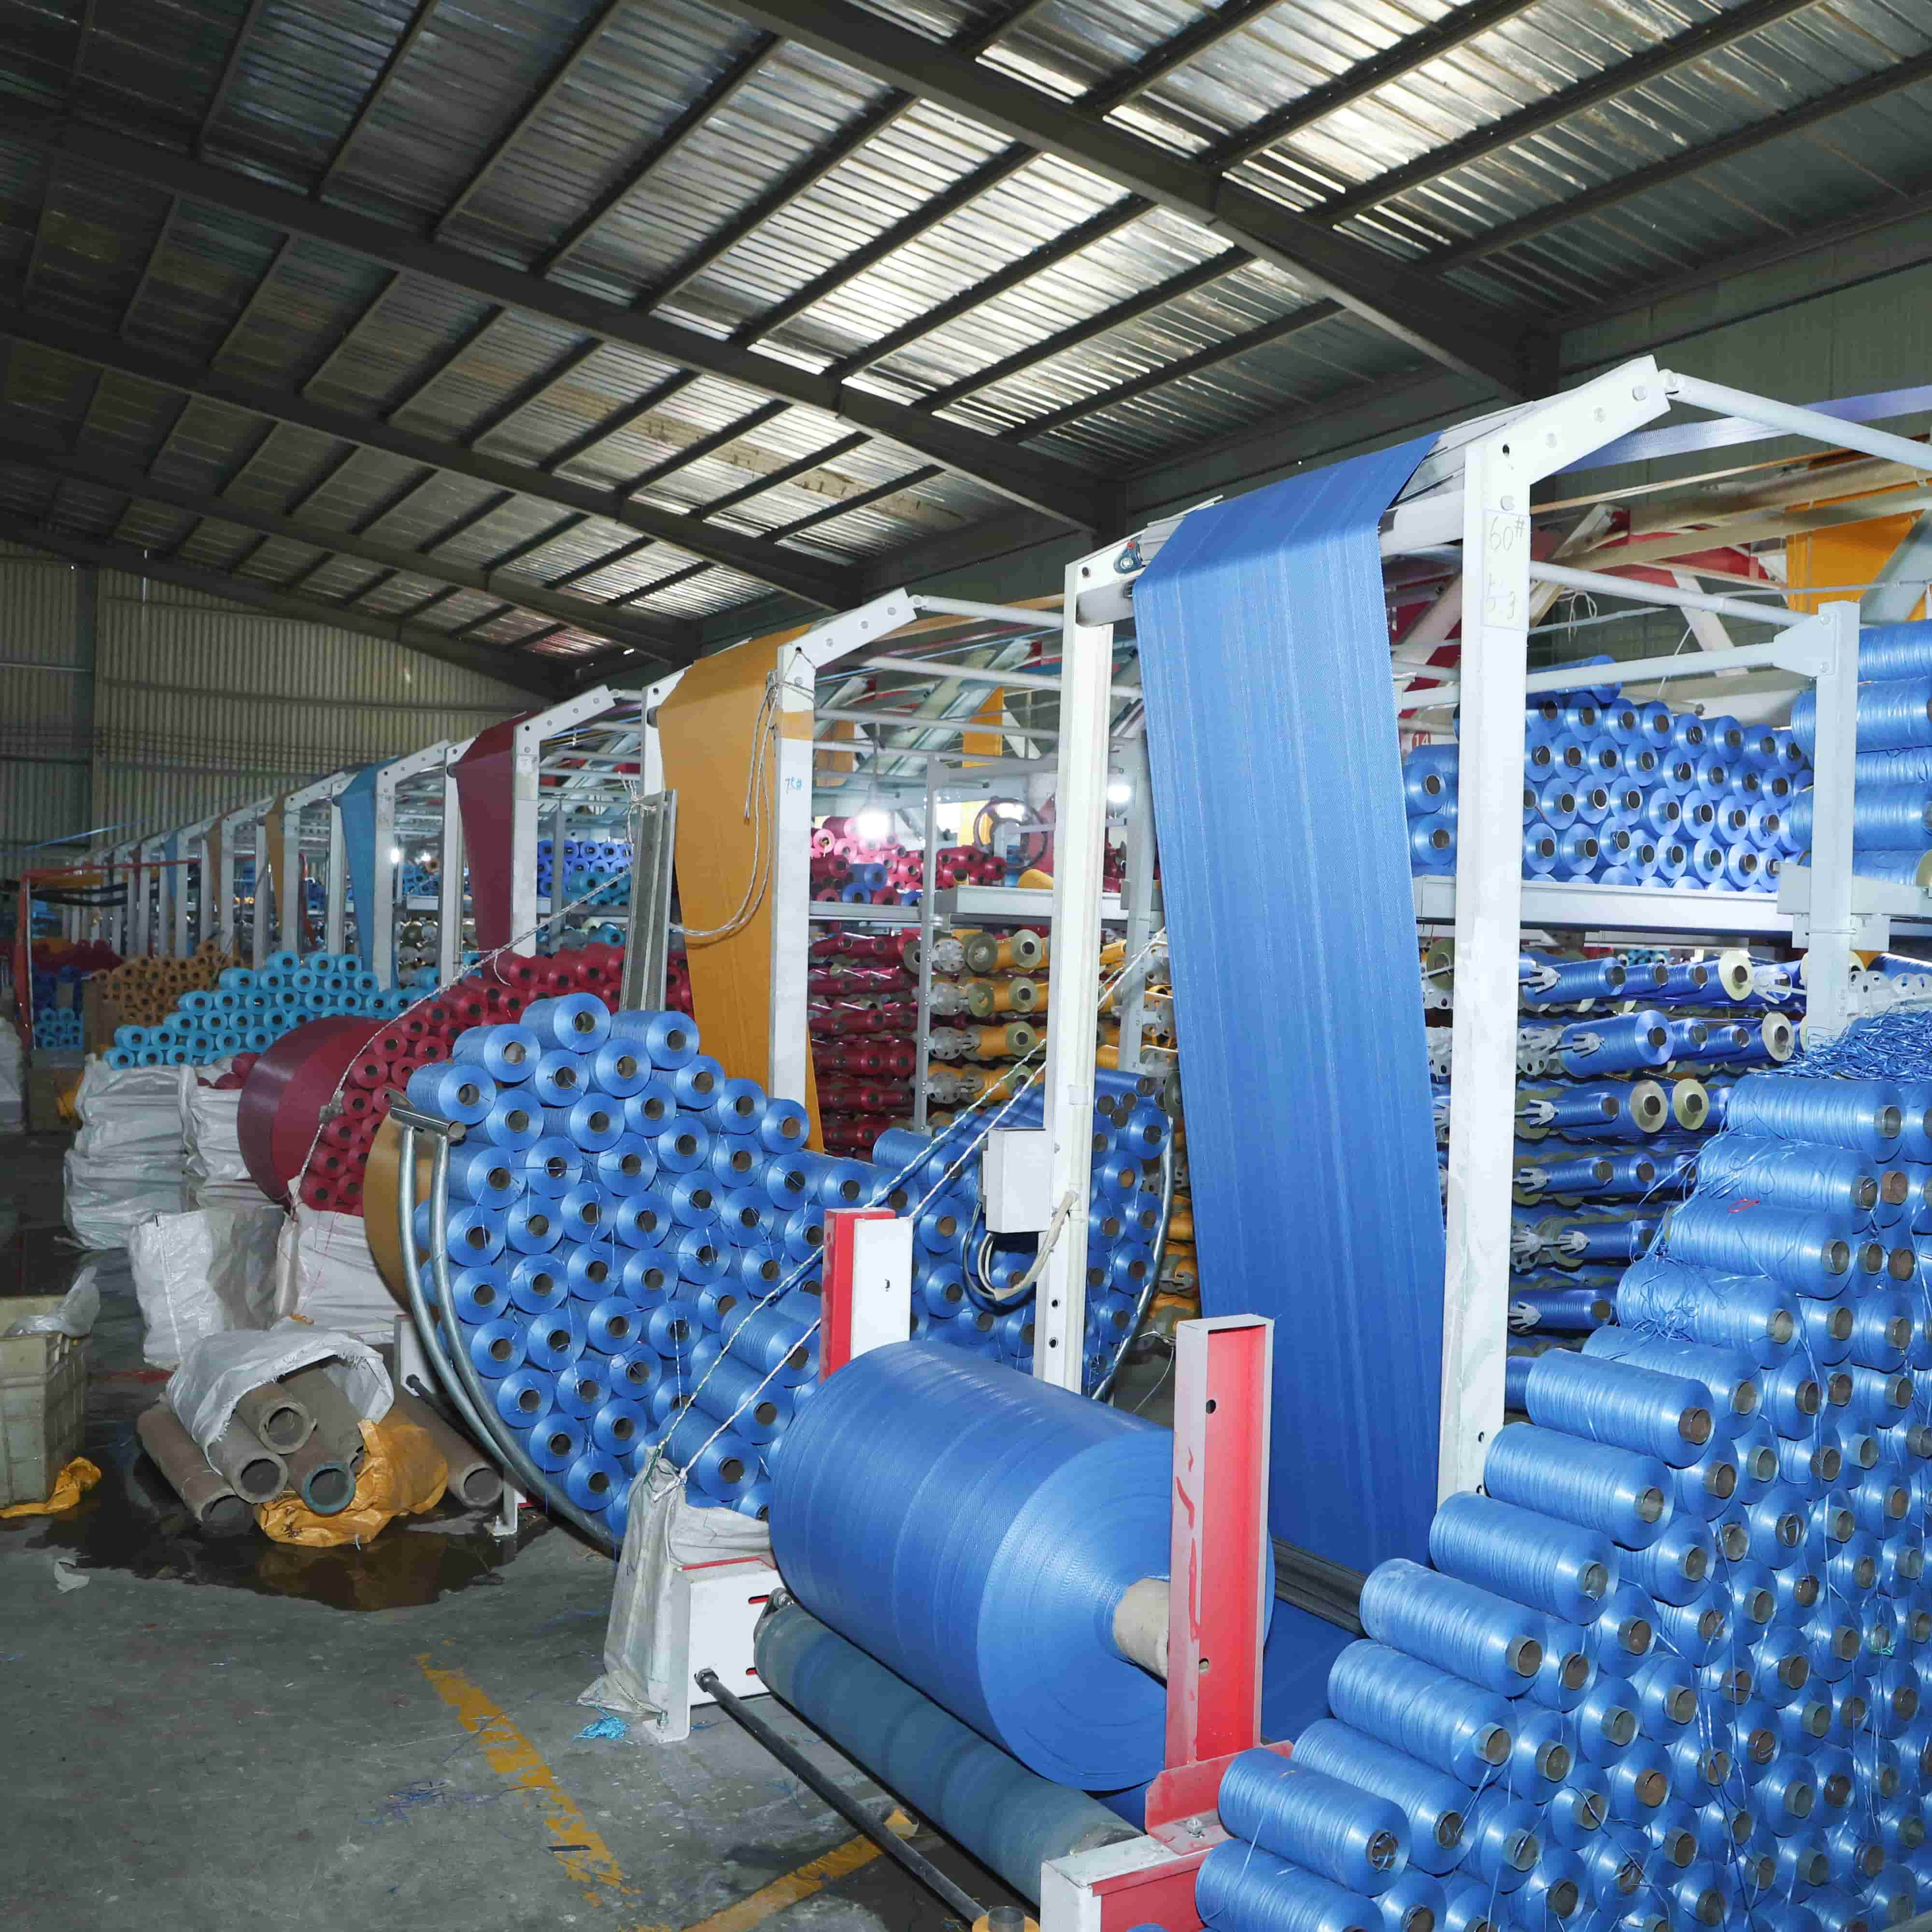
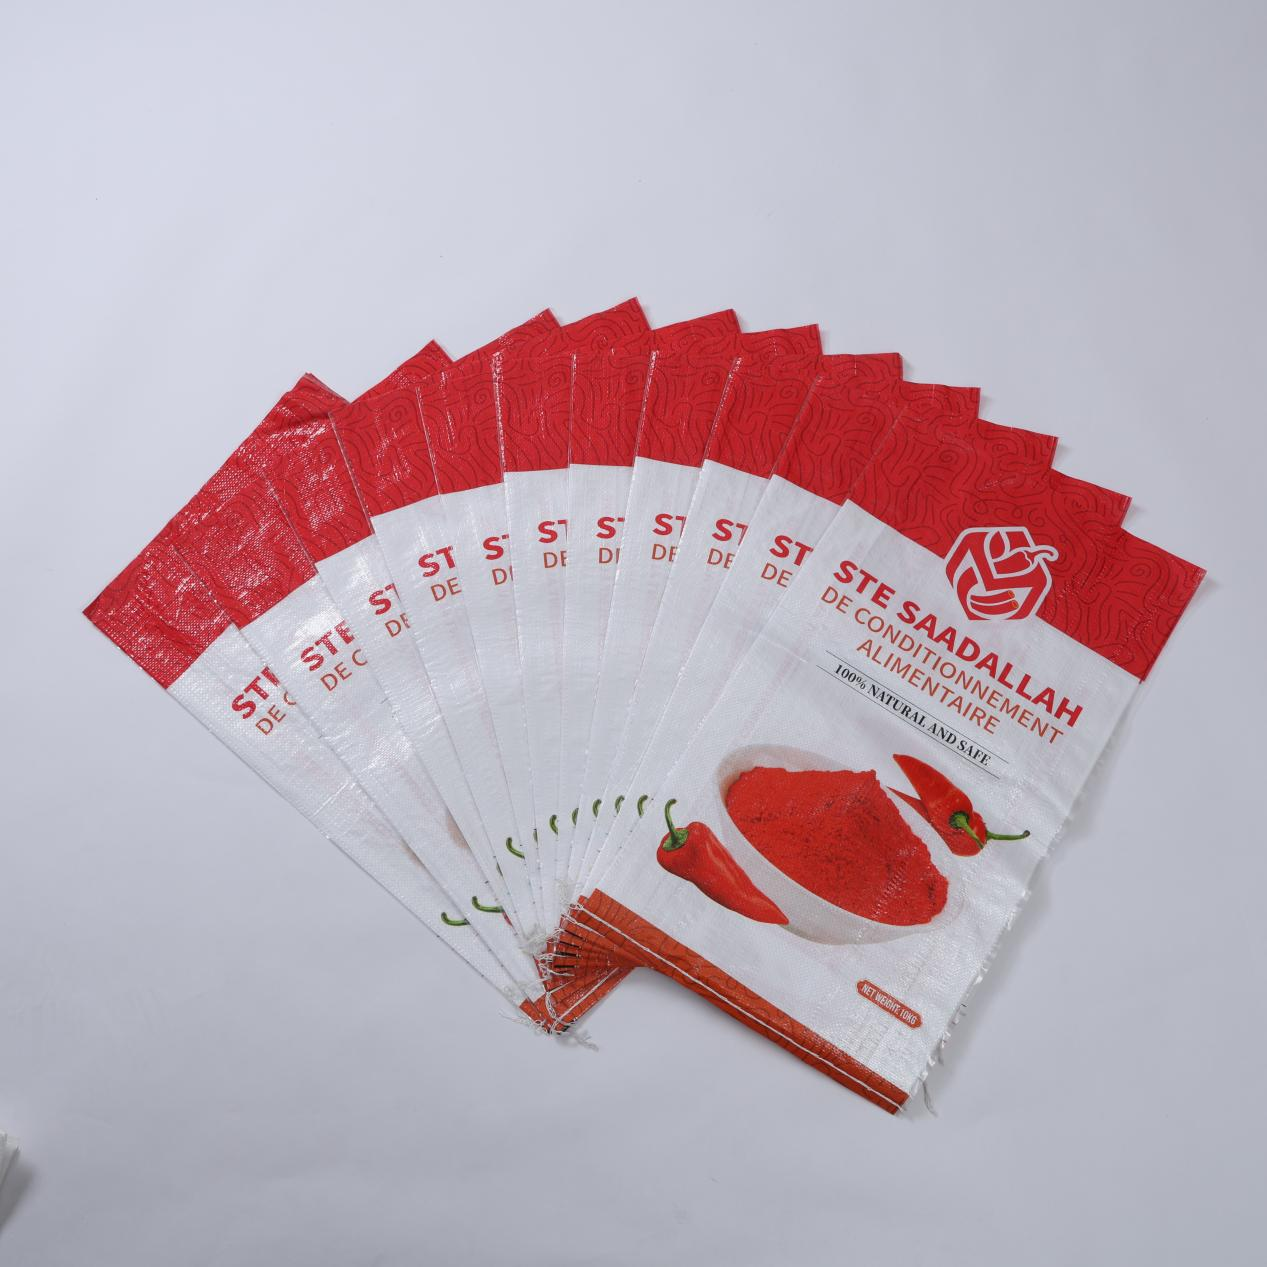
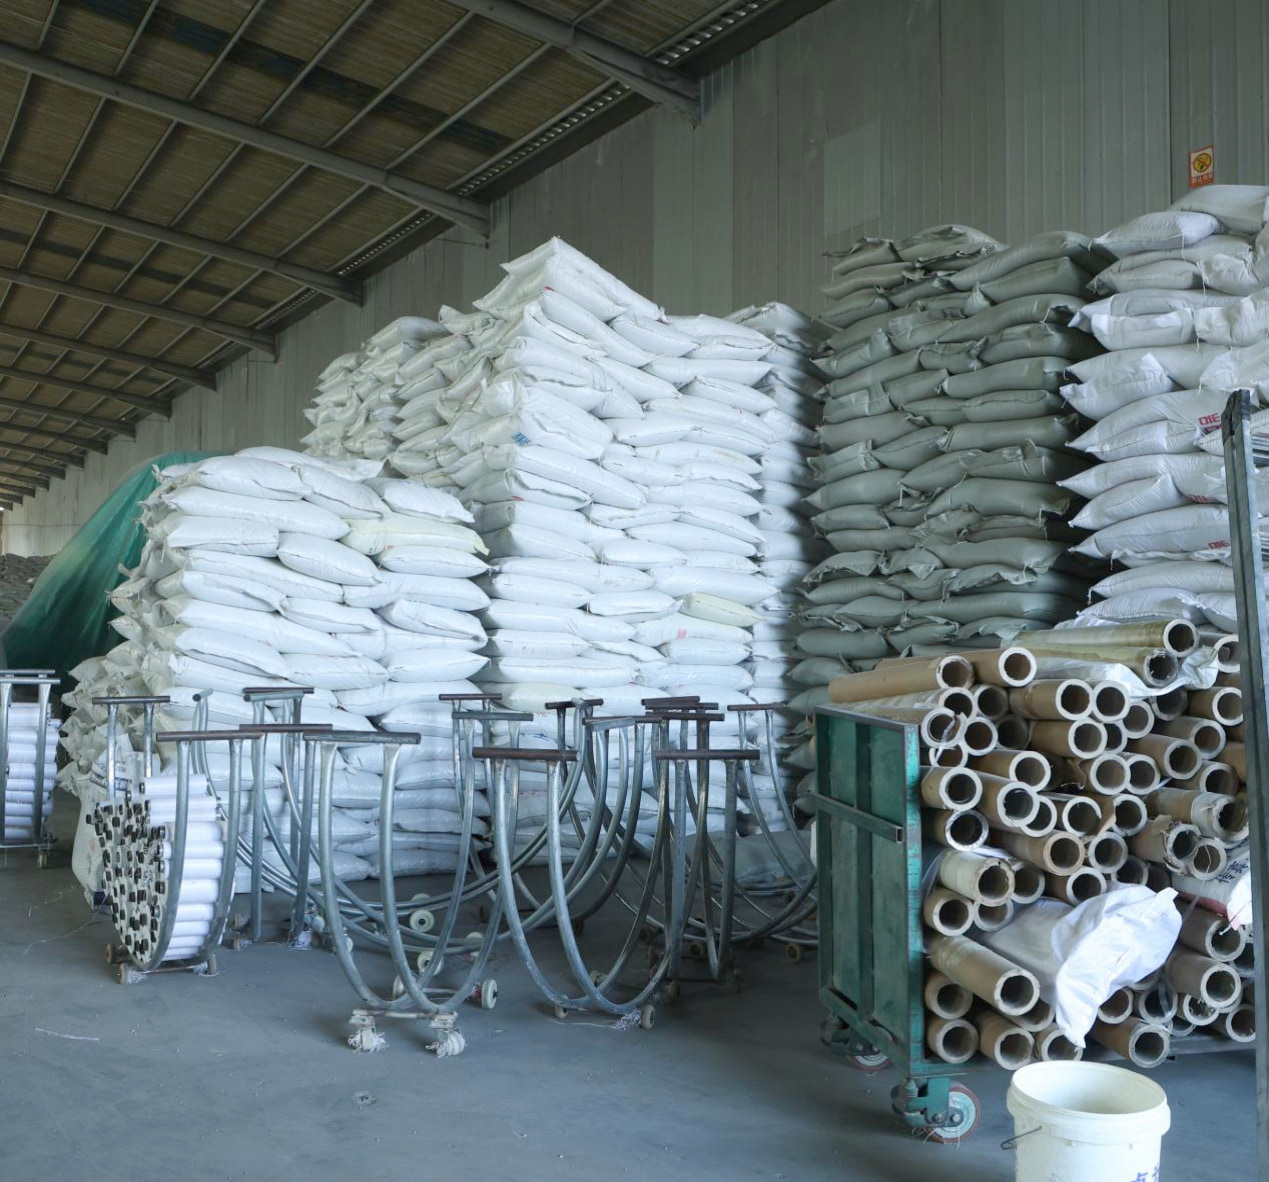
Ang pabrika ay kagamitan ng ganap na awtomatikong tape extruders, mataas na bilis na bilog na habiin, CNC cutting machines, at iba pang kumpletong advanced na kagamitan, na nagtataguyod ng awtomatikong proseso at eksaktong produksyon mula sa pag-extrude ng tape at paghabi hanggang sa pag-cut at pag-sew. Ang mga produkto ay sumasaklaw sa malawak na hanay ng mga sukat, kabilang ang PP woven bags, laminated bags, at FIBC bulk bags, na may mahigpit na kontrol sa mga dimensyon, timbang (grammage), at kahusayan sa pag-print upang matiyak ang pare-pareho at matatag na output sa bawat batch.
Mga Hilaw na Materyales at Pag-extrude ng Tape: Ang premium na polypropylene granules ang pinipili bilang pangunahing materyales, na galing sa mga kredibleng tagapag-suplay na may napatunayang kalidad at melt flow indices na optimizado para sa produksyon ng mga woven bag. Ang mga granules ay inihahalo sa tiyak na proporsyon ng calcium carbonate filler at UV stabilizers ayon sa bawat teknikal na espesipikasyon ng produkto, upang matiyak na ang resistensya sa panahon at mga katangian ng tensile ay isinasaayos na sa unang hakbang ng proseso. Ang ganap na awtomatikong tape extruders ang nagpapakain ng nabuong compound sa mga mainit na barrel, kung saan ang kontroladong pag-ikot ng screw ay tumutunaw at nagpapahomogenize ng materyales sa mga temperatura na na-calibrate sa loob ng isang maliit na saklaw ng toleransya. Ang tinunaw na PP ay inilalabas sa pamamagitan ng isang flat die papasok sa isang water quenching bath, kung saan ang mabilis na paglamig ay nagkakabit sa molecular orientation na mahalaga para sa susunod na pag-stretch. Pagkatapos ng quenching, ang mga flat tape ay dumaan sa serye ng mainit na stretching rollers. Ang draw ratio—ang antas kung saan bawat tape ay inilalabas—ay maingat na sinusubaybayan at ina-adjust upang makamit ang target na balanse ng tensile strength at elongation at break. Ang huling yugto ng annealing ay nagpapawala ng panloob na stress, na nagreresulta sa mga flat tape na may pare-parehong kapal, pare-parehong tensile strength sa buong habas ng reel, at napakaliit na pagkakaiba mula sa gilid hanggang sa gitna. Bawat reel ay sinusuri gamit ang inline thickness gauging, at anumang pagkakaiba na lumalampas sa naaaplikang limitasyon ay nagpapakilos ng awtomatikong alerto para sa interbensyon ng operator.
Pagkakabit at pagbuo: Ang mga pinahabang patag na tape ay iwinind sa mga warp beam at iniloload sa mga high-speed circular loom, kung saan sila isinasalit-salit sa mga weft tape upang makabuo ng isang tuloy-tuloy na tubular na tela. Ang mga loom na ito ay gumagana sa mataas na bilis ng pag-ikot habang pinapanatili ang matatag na galaw ng shuttle, dahil sa mga cam drive na may precision engineering at mga awtomatikong sistema ng kompensasyon ng tension ng warp. Mahalaga ang pantay na tension sa lahat ng mga warp end — anumang hindi pagkakapantay ay magpapakita bilang mga ugat na may alon-alon, mga banda ng maluwag na panahi, o mga mahinang bahagi ng istruktura sa natapos na tela. Ang density ng pananahi, na ipinapahayag sa picks per inch o per decimeter, ay nakakonfigure sa loom controller batay sa target na spec ng bag. Para sa mga standard-duty na bag, ang balanseng warp-weft density ay nagbibigay ng optimal na cost-to-strength performance. Para sa mga heavy-duty o FIBC-grade na aplikasyon, ang density ay pinaaangat nang malaki, kasama ang dagdag na mga reinforcement tape na isinasali sa haba ng tela sa mga tiyak na interbal. Ang resultang tubular na tela ay may siksik at pantay na pattern ng panahi, na may makinis na surface finish, at walang karaniwang depekto tulad ng nawawalang picks, nabasag na warp, o di-regular na selvages. Ang mga quality inspector ay gumagawa ng periodic fabric sampling sa bawat loom station, sinusuri ang weave density gamit ang pick glass, at tinitignan ang timbang ng tela laban sa mga production standards.
Paggupit at pananahi: Ang hinabi na tubular na tela ay ipinapadala sa mga estasyon ng CNC cutting, kung saan ang mga nakatakda nang programa ay sumusuri sa haba ng pagputol, anggulo ng pagputol, at dami ng batch. Ang sistema ng CNC ay nag-iimbak ng mga parameter ng pagputol para sa bawat code ng produkto, na nagpapahintulot sa mga operator na magpalit ng sukat ng mga bag na may pinakamababang oras ng pagbabago at walang panganib ng mga kamalian sa manu-manong pagsukat. Ang mga eksaktong blade na pinapagana ng servo ay nag-aasiguro ng malinis at walang burr na pagputol na nakakatulong sa mga sumunod na operasyon sa pananahi. Para sa karaniwang mga bag na bukas sa bibig, ang mga putol na piraso ng tela ay ipinapasok sa mga awtomatikong linya ng pananahi sa ilalim. Ang mga linyang ito ay bumubuhat ng ilalim ng bag sa isang pare-parehong lalim ng hem, pagkatapos ay isasagawa ang double-stitch chain-stitch o lock-stitch pattern na may tiyak na regulasyon sa density ng tahi at tension ng sinulid. Ang double-stitch configuration ay nagbibigay ng redundancy na mahalaga para sa mga aplikasyong may mabigat na karga — kahit na ang isa sa mga linya ng tahi ay nasira, ang pangalawa pa rin ang nananatiling responsable sa istruktural na integridad. Para sa mga valve bag, ang awtomatikong estasyon ng pagbuo ng valve ay unang bumubuhat at tinatahi ang bukasan ng valve bago isara ang katawan ng bag. Ang mga FIBC bulk bag ay dumaan sa karagdagang hakbang sa proseso. Ang mga lifting loop na gawa sa mataas na tensilyon na PP o polyester webbing ay pinuputol sa tamang haba at tinatahi sa katawan ng bag sa mga pinalakas na puntos ng pag-attach, kung saan ang bawat loop ay kakayahang magdala ng kaukulang bahagi ng safe working load. Ang mga opsyonal na tampok tulad ng mga document pouch, discharge spouts, filling skirts, at baffles ay isinasama sa mga itinakdang estasyon sa linya ng pananahi.
Pangkontrol ng Kalidad at Panghuling Pagsusuri: Ang pagkontrol sa kalidad ay nakapaloob sa buong kadena ng produksyon imbes na nakatuon lamang sa huling inspeksyon. Ang mga pangsukat na checkpoint sa loob ng proseso ay sinusubaybayan ang mga pangunahing parameter sa bawat yugto: kapal ng tape at lakas ng paghila matapos ang extrusion, timbang ng tela at densidad ng pagkakahabi matapos ang looming, at integridad ng tahi matapos ang pag-sew. Ang mga natapos na supot ay dinaanan ng destruktibong at hindi destruktibong pagsusulit sa antas ng batch. Ang mga pagsusulit sa pagbagsak ay kumakatawan sa mga epekto ng paghawak sa pamamagitan ng pagpuno ng mga sample na supot hanggang sa kanilang pinakamataas na kakayahan at pagpapabagsak nito nang paulit-ulit nang patayo. Ang mga pagsusulit sa compression mula sa pag-stack ay sinusuri kung ang mga punong supot ay kayang tumagal sa tuloy-tuloy na presyon mula sa pag-stack sa garahe at kontainer nang walang anumang deformasyon o sirain. Ang mga pagsusulit sa pagtanda dahil sa UV, na isinasagawa sa mga accelerated weathering chamber, ay nagpapatunay na ang mga supot na maaaring itago sa labas ay nananatiling may katumbas na mekanikal na katangian sa buong inaasahang buhay ng serbisyo. Para sa mga produkto na may karapatang gamitin sa pagkain, ang migration testing ay isinasagawa ayon sa mga kaugnay na pandaigdigang pamantayan upang mapatunayan na wala namang nakakasamang sangkap na naipapasa sa nilalaman ng supot. Kasama sa bawat batch ang isang dokumentong record ng produksyon na may kakayahang subaybayan, na nag-uugnay sa numero ng lot ng hilaw na materyales, mga parameter ng makina, at mga resulta ng inspeksyon, na nagpapaguarantiya na ang anumang pagkakaiba ay maaaring imbestigahan at ayusin sa ugat ng sanhi nito.

 EN