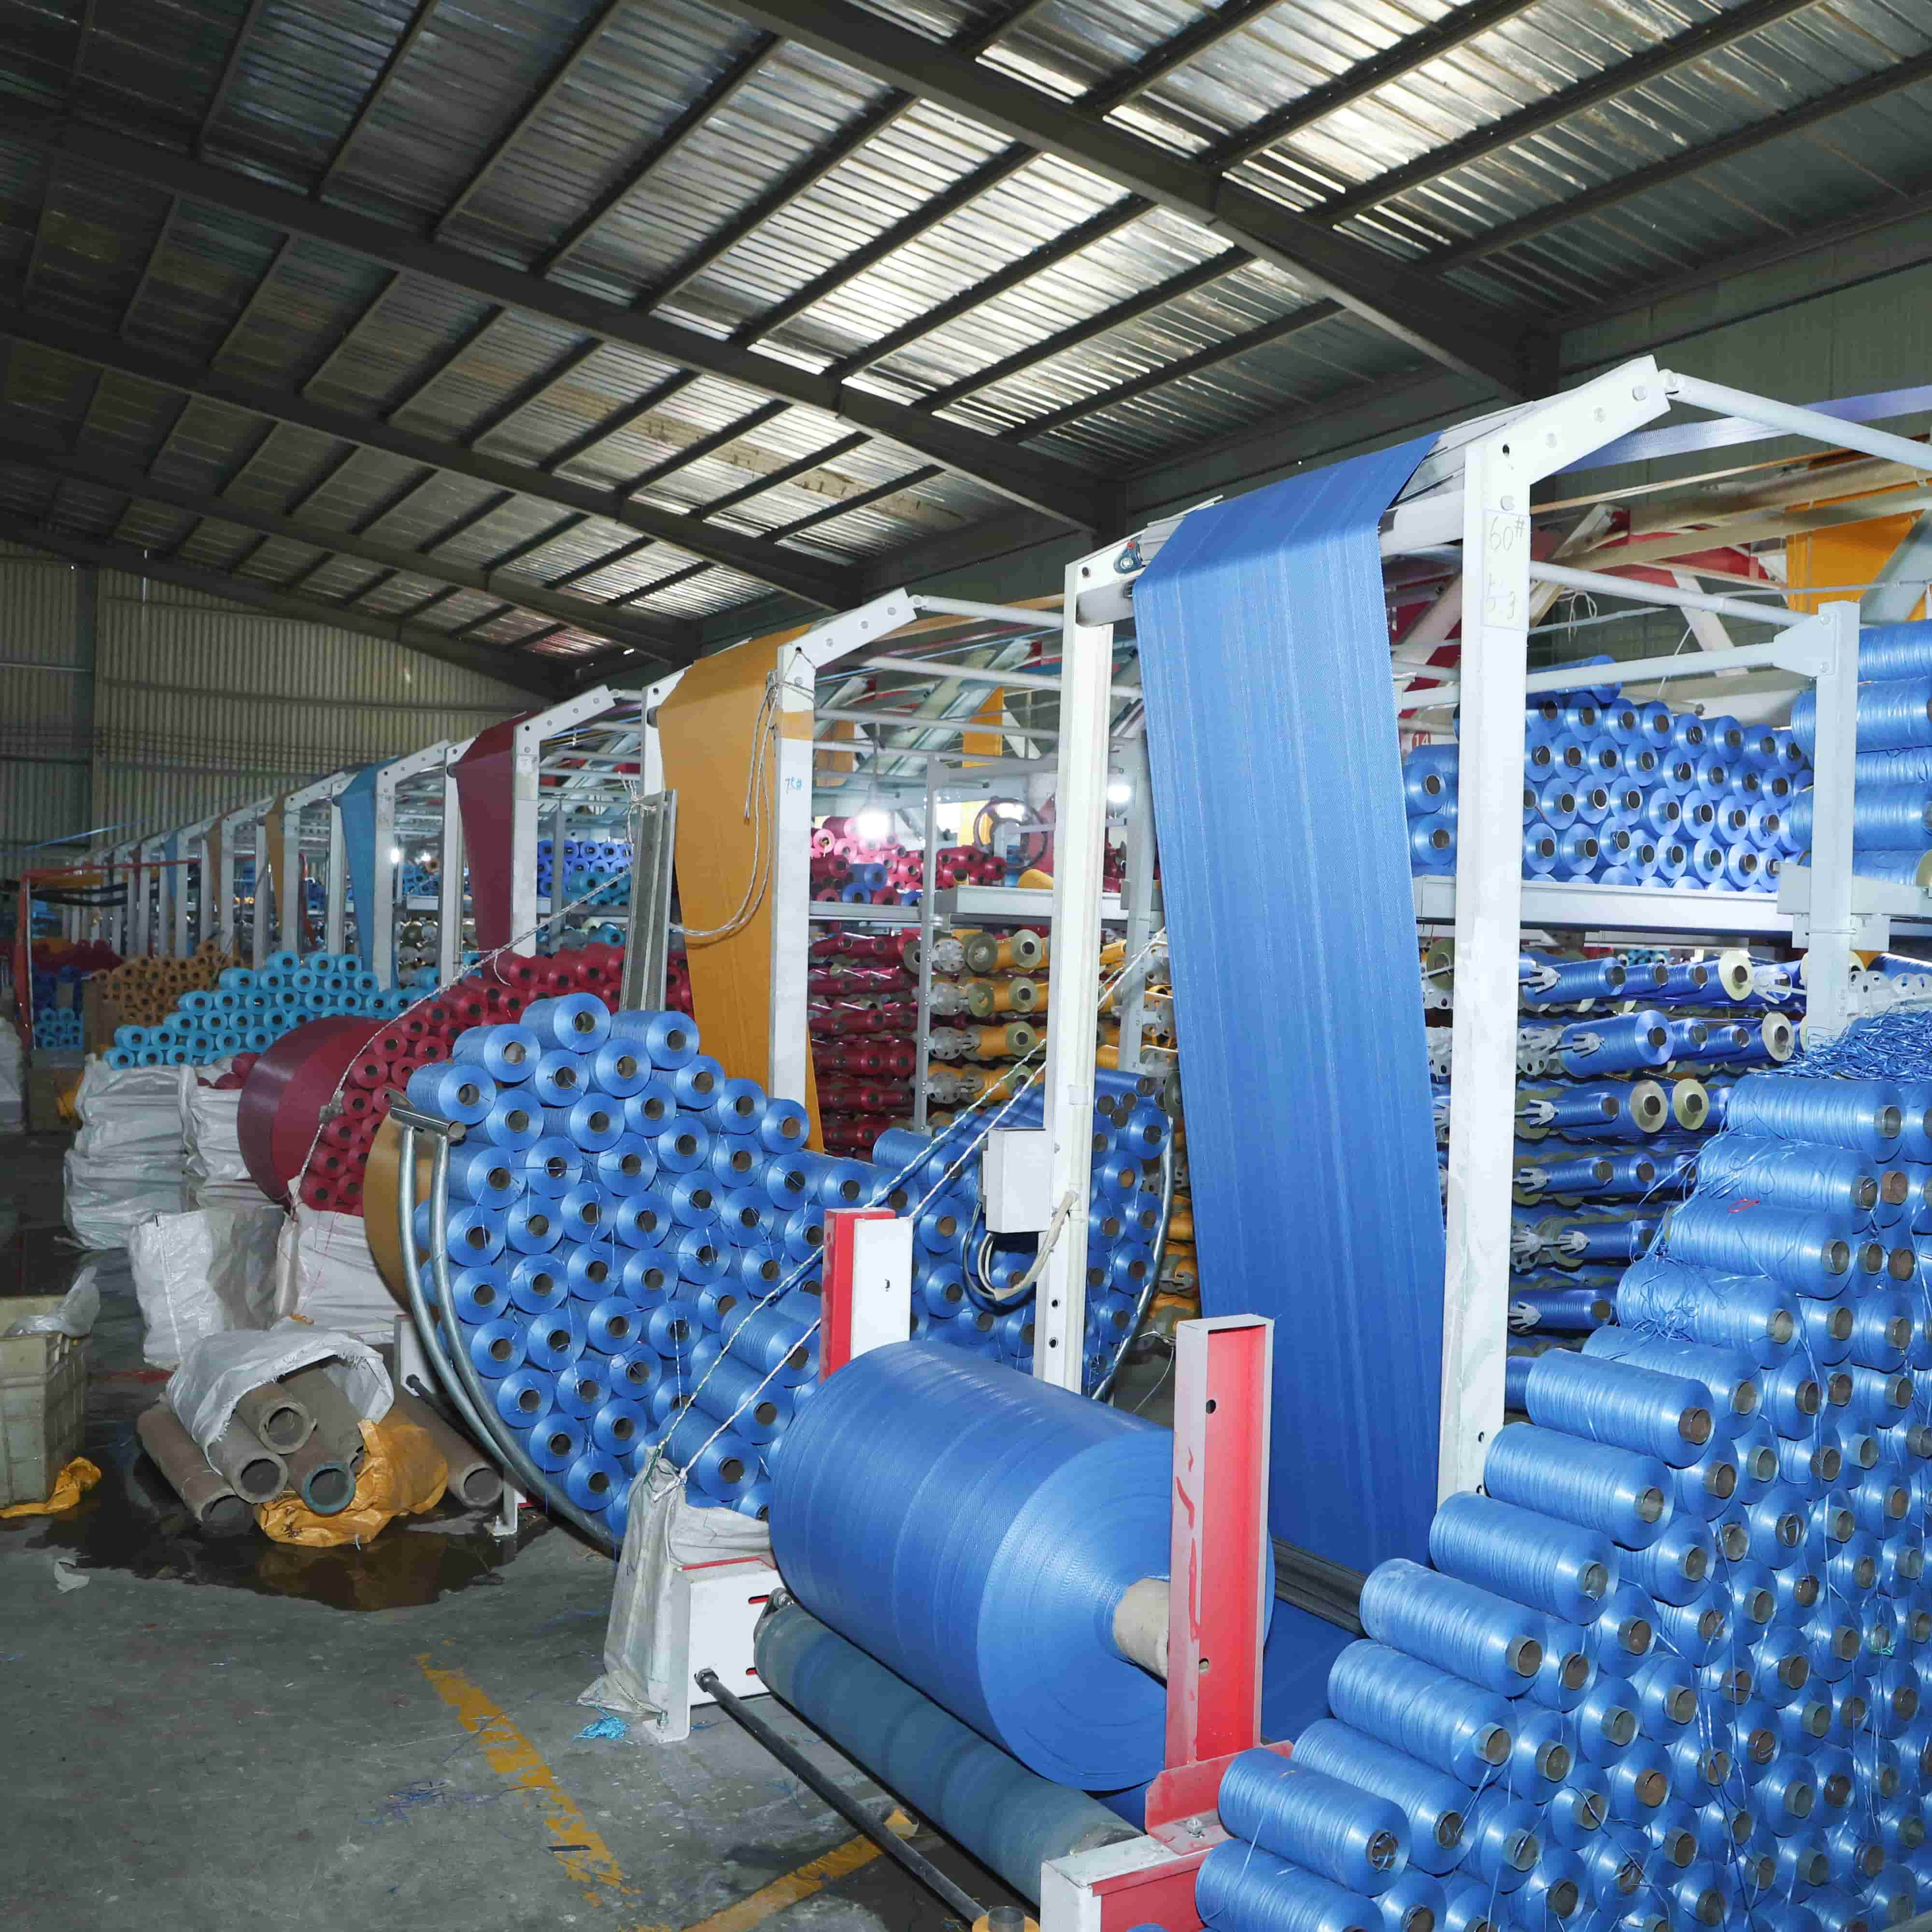
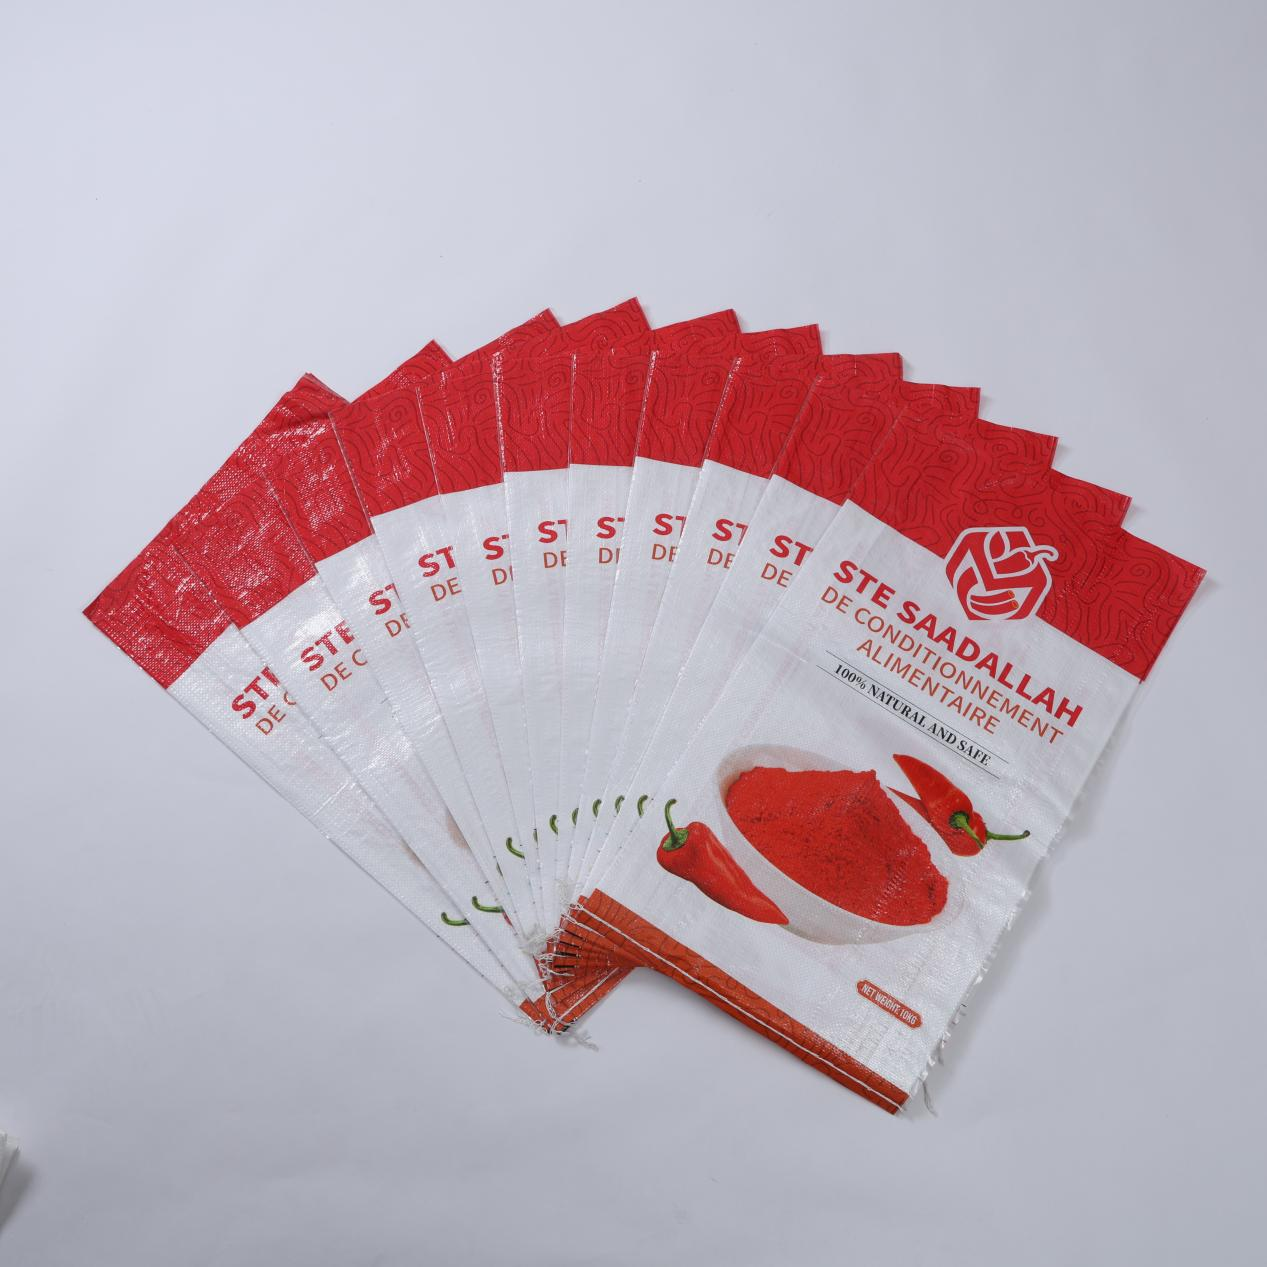
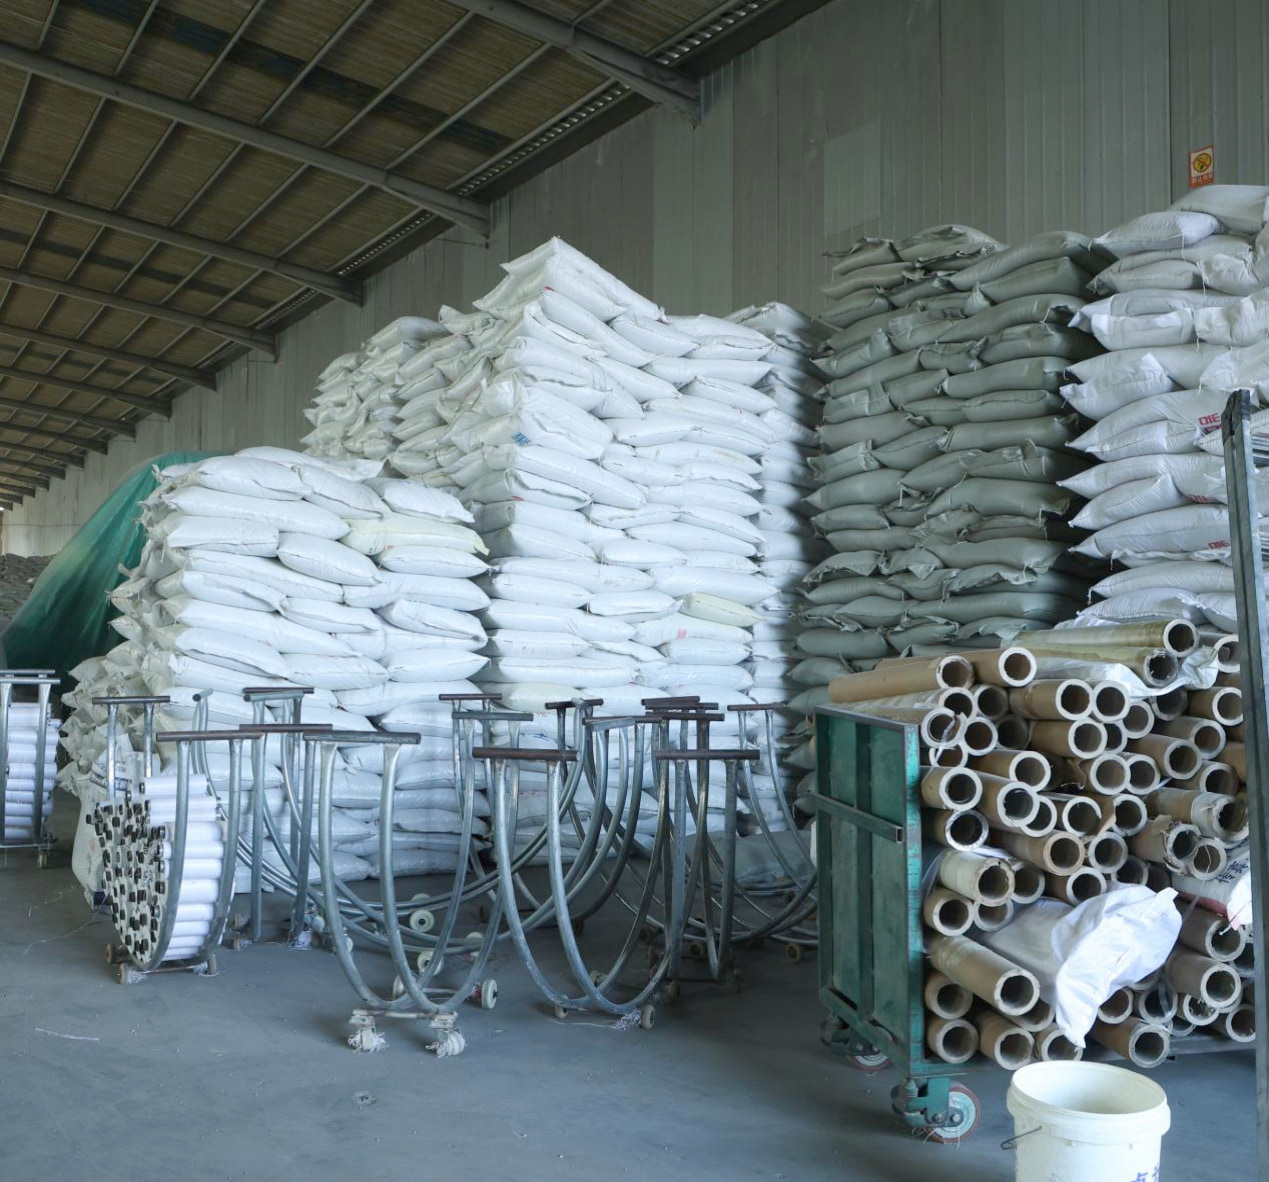
Bengkel dilengkapi dengan pengeluar pita automatik penuh, tenun bulat berkelajuan tinggi, mesin pemotong CNC, dan peralatan maju lengkap lain, mencapai automasi proses penuh dan pengeluaran tepat dari pengekstrusi pita, penenunan, hingga pemotongan dan penjahitan. Produk merangkumi pelbagai spesifikasi, termasuk beg tenun PP, beg berlapis, dan beg longgok FIBC, dengan kawalan ketat terhadap dimensi, berat gram, dan ketepatan pencetakan untuk memastikan output yang konsisten dan stabil dalam setiap kelompok.
Bahan Mentah dan Pengekstrusi Pita: Butiran polipropilena premium dipilih sebagai bahan asas, diperoleh daripada pembekal bersijil dengan ketulenan dan indeks aliran lebur yang disahkan serta dioptimumkan untuk pengeluaran beg tenunan. Butiran tersebut dicampurkan dengan nisbah kalsium karbonat pengisi dan penstabil UV yang diukur secara tepat mengikut spesifikasi setiap produk, memastikan rintangan cuaca dan sifat tegangan tarik direkabentuk ke dalam bahan sejak langkah pertama lagi. Pengeluar pita sepenuhnya automatik menyalurkan campuran sebatian tersebut ke dalam laras berpanas, di mana putaran skru yang dikawal memanaskan dan menghomogenkan bahan pada suhu yang dikalibrasi dalam julat toleransi yang sempit. Polipropilena cair diekstrud melalui acuan rata ke dalam takungan pendinginan air, di mana penyejukan pantas mengunci orientasi molekul yang penting bagi peregangan seterusnya. Selepas pendinginan, pita rata melalui siri penggelek peregangan berpanas. Nisbah regangan — iaitu tahap pemanjangan setiap pita — dipantau dan diselaraskan secara teliti untuk mencapai keseimbangan sasaran antara kekuatan tegangan tarik dan pemanjangan pada pecahan. Tahap penganealan akhir melepaskan tekanan dalaman, menghasilkan pita rata dengan ketebalan seragam, kekuatan tegangan tarik yang konsisten sepanjang gulungan penuh, dan variasi minimum dari tepi ke tengah. Setiap gulungan menjalani pengukuran ketebalan dalam talian, dan sebarang penyimpangan di luar had yang diterima akan mencetuskan amaran automatik untuk campur tangan operator.
Menenun dan membentuk: Tali rata yang diregangkan digulung ke atas gelendong lusin dan dimuat ke dalam alat tenun bulat berkelajuan tinggi, di mana ia dikaitkan dengan tali pakan untuk membentuk fabrik bersalur berterusan. Alat tenun ini beroperasi pada kelajuan putaran tinggi sambil mengekalkan pergerakan penghantar yang stabil, berkat sistem pemacu kamea yang direkabentuk secara tepat dan sistem pampasan ketegangan lusin automatik. Ketegangan seragam di sepanjang semua benang lusin adalah kritikal — sebarang ketidakseimbangan akan memanifestasikan diri sebagai tepi bergelombang, jalur tenunan longgar, atau titik lemah struktural pada fabrik siap. Ketumpatan tenunan, yang dinyatakan dalam bilangan pakan per inci atau per desimeter, dikonfigurasikan pada pengawal alat tenun berdasarkan spesifikasi beg yang ditetapkan. Bagi beg jenis standard, ketumpatan lusin-pakan yang seimbang memberikan prestasi kos-kepada-kekuatan yang optimum. Bagi aplikasi berat atau gred FIBC, ketumpatan tersebut ditingkatkan secara ketara, dengan tali penguat tambahan diintegrasikan sepanjang fabrik pada selang jarak tertentu. Fabrik bersalur yang dihasilkan menampilkan corak tenunan yang ketat dan seragam dengan permukaan licin, bebas daripada cacat biasa seperti pakan hilang, benang lusin putus, atau pinggir tidak sekata. Pemeriksa kualiti menjalankan pensampelan fabrik berkala di setiap stesen alat tenun, mengesahkan ketumpatan tenunan menggunakan kaca pakan dan memeriksa berat fabrik berbanding piawaian pengeluaran.
Pemotongan dan jahitan: Fabrik tiub berjalin bergerak ke stesen pemotongan CNC, di mana program pra-tetap mengawal panjang pemotongan, sudut pemotongan, dan kuantiti kelompok. Sistem CNC menyimpan parameter pemotongan untuk setiap kod produk, membolehkan operator bertukar antara saiz beg dengan masa penukaran yang minimum dan tanpa risiko ralat pengukuran secara manual. Bilah berpemandu servo yang tepat memastikan pemotongan yang bersih dan bebas cebisan, memudahkan operasi jahitan seterusnya. Bagi beg mulut terbuka piawai, kepingan fabrik yang telah dipotong dimasukkan ke dalam talian jahitan dasar automatik. Talian ini melipat dasar beg kepada kedalaman hem yang konsisten, kemudian mengaplikasikan corak jahitan rantai dua-jahit atau jahitan kunci dengan ketumpatan jahitan dan ketegangan benang yang dikawal secara tepat. Konfigurasi dua-jahit memberikan keluwesan penting untuk aplikasi beban berat—walaupun satu baris jahitan rosak, baris kedua tetap mengekalkan integriti struktur. Bagi beg injap, stesen pembentukan injap automatik melakukan lipatan awal dan menjahit bukaan injap sebelum badan beg dikimpal. Beg pukal FIBC mengalami langkah pemprosesan tambahan. Gelung angkat yang diperbuat daripada tali leher PP atau poliester berketahanan tinggi dipotong mengikut panjang yang diperlukan dan dijahit ke badan beg pada titik pelekatan yang diperkukuh, dengan setiap gelung mampu menanggung bahagian beban kerja selamat yang sepadan. Ciri pilihan seperti poket dokumen, saluran pembuangan, rok pengisian, dan sekatan (baffles) diintegrasikan di stesen kerja tertentu sepanjang talian jahitan.
Kawalan Kualiti dan Pemeriksaan Akhir: Kawalan kualiti diintegrasikan secara menyeluruh dalam rantai pengeluaran, bukan hanya terhad kepada pintu pemeriksaan akhir. Semasa proses berlangsung, titik semakan dalaman memantau parameter utama pada setiap peringkat: ketebalan dan kekuatan tegangan pita selepas proses ekstrusi, berat fabrik dan ketumpatan tenunan selepas proses penenunan, serta integriti jahitan selepas proses menjahit. Beg-beg siap diuji secara merosakkan dan tidak merosakkan pada tahap kelompok. Ujian jatuh mensimulasikan impak penanganan dengan mengisi sampel beg hingga kapasiti maksimum yang ditetapkan dan menjatuhkannya secara menegak berulang kali. Ujian mampatan susun mengesahkan bahawa beg yang diisi mampu menahan tekanan berterusan akibat penyusunan dalam gudang dan kontena tanpa mengalami deformasi atau pecah. Ujian penuaan UV, yang dijalankan dalam bilik penuaan cuaca berkelajuan tinggi, mengesahkan bahawa beg yang boleh disimpan di luar bangunan mengekalkan sifat mekanikalnya sepanjang jangka hayat perkhidmatan yang dirancang. Bagi produk bermutu makanan, ujian migrasi mengikut piawaian antarabangsa yang berkaitan mengesahkan ketiadaan pemindahan bahan berbahaya ke dalam kandungan yang dibungkus. Setiap kelompok dilengkapi rekod pengeluaran yang boleh dilacak, yang menghubungkan nombor kelompok bahan mentah, parameter mesin, dan keputusan pemeriksaan, memastikan sebarang variasi boleh disiasat dan diperbetulkan pada punca asalnya.

 EN