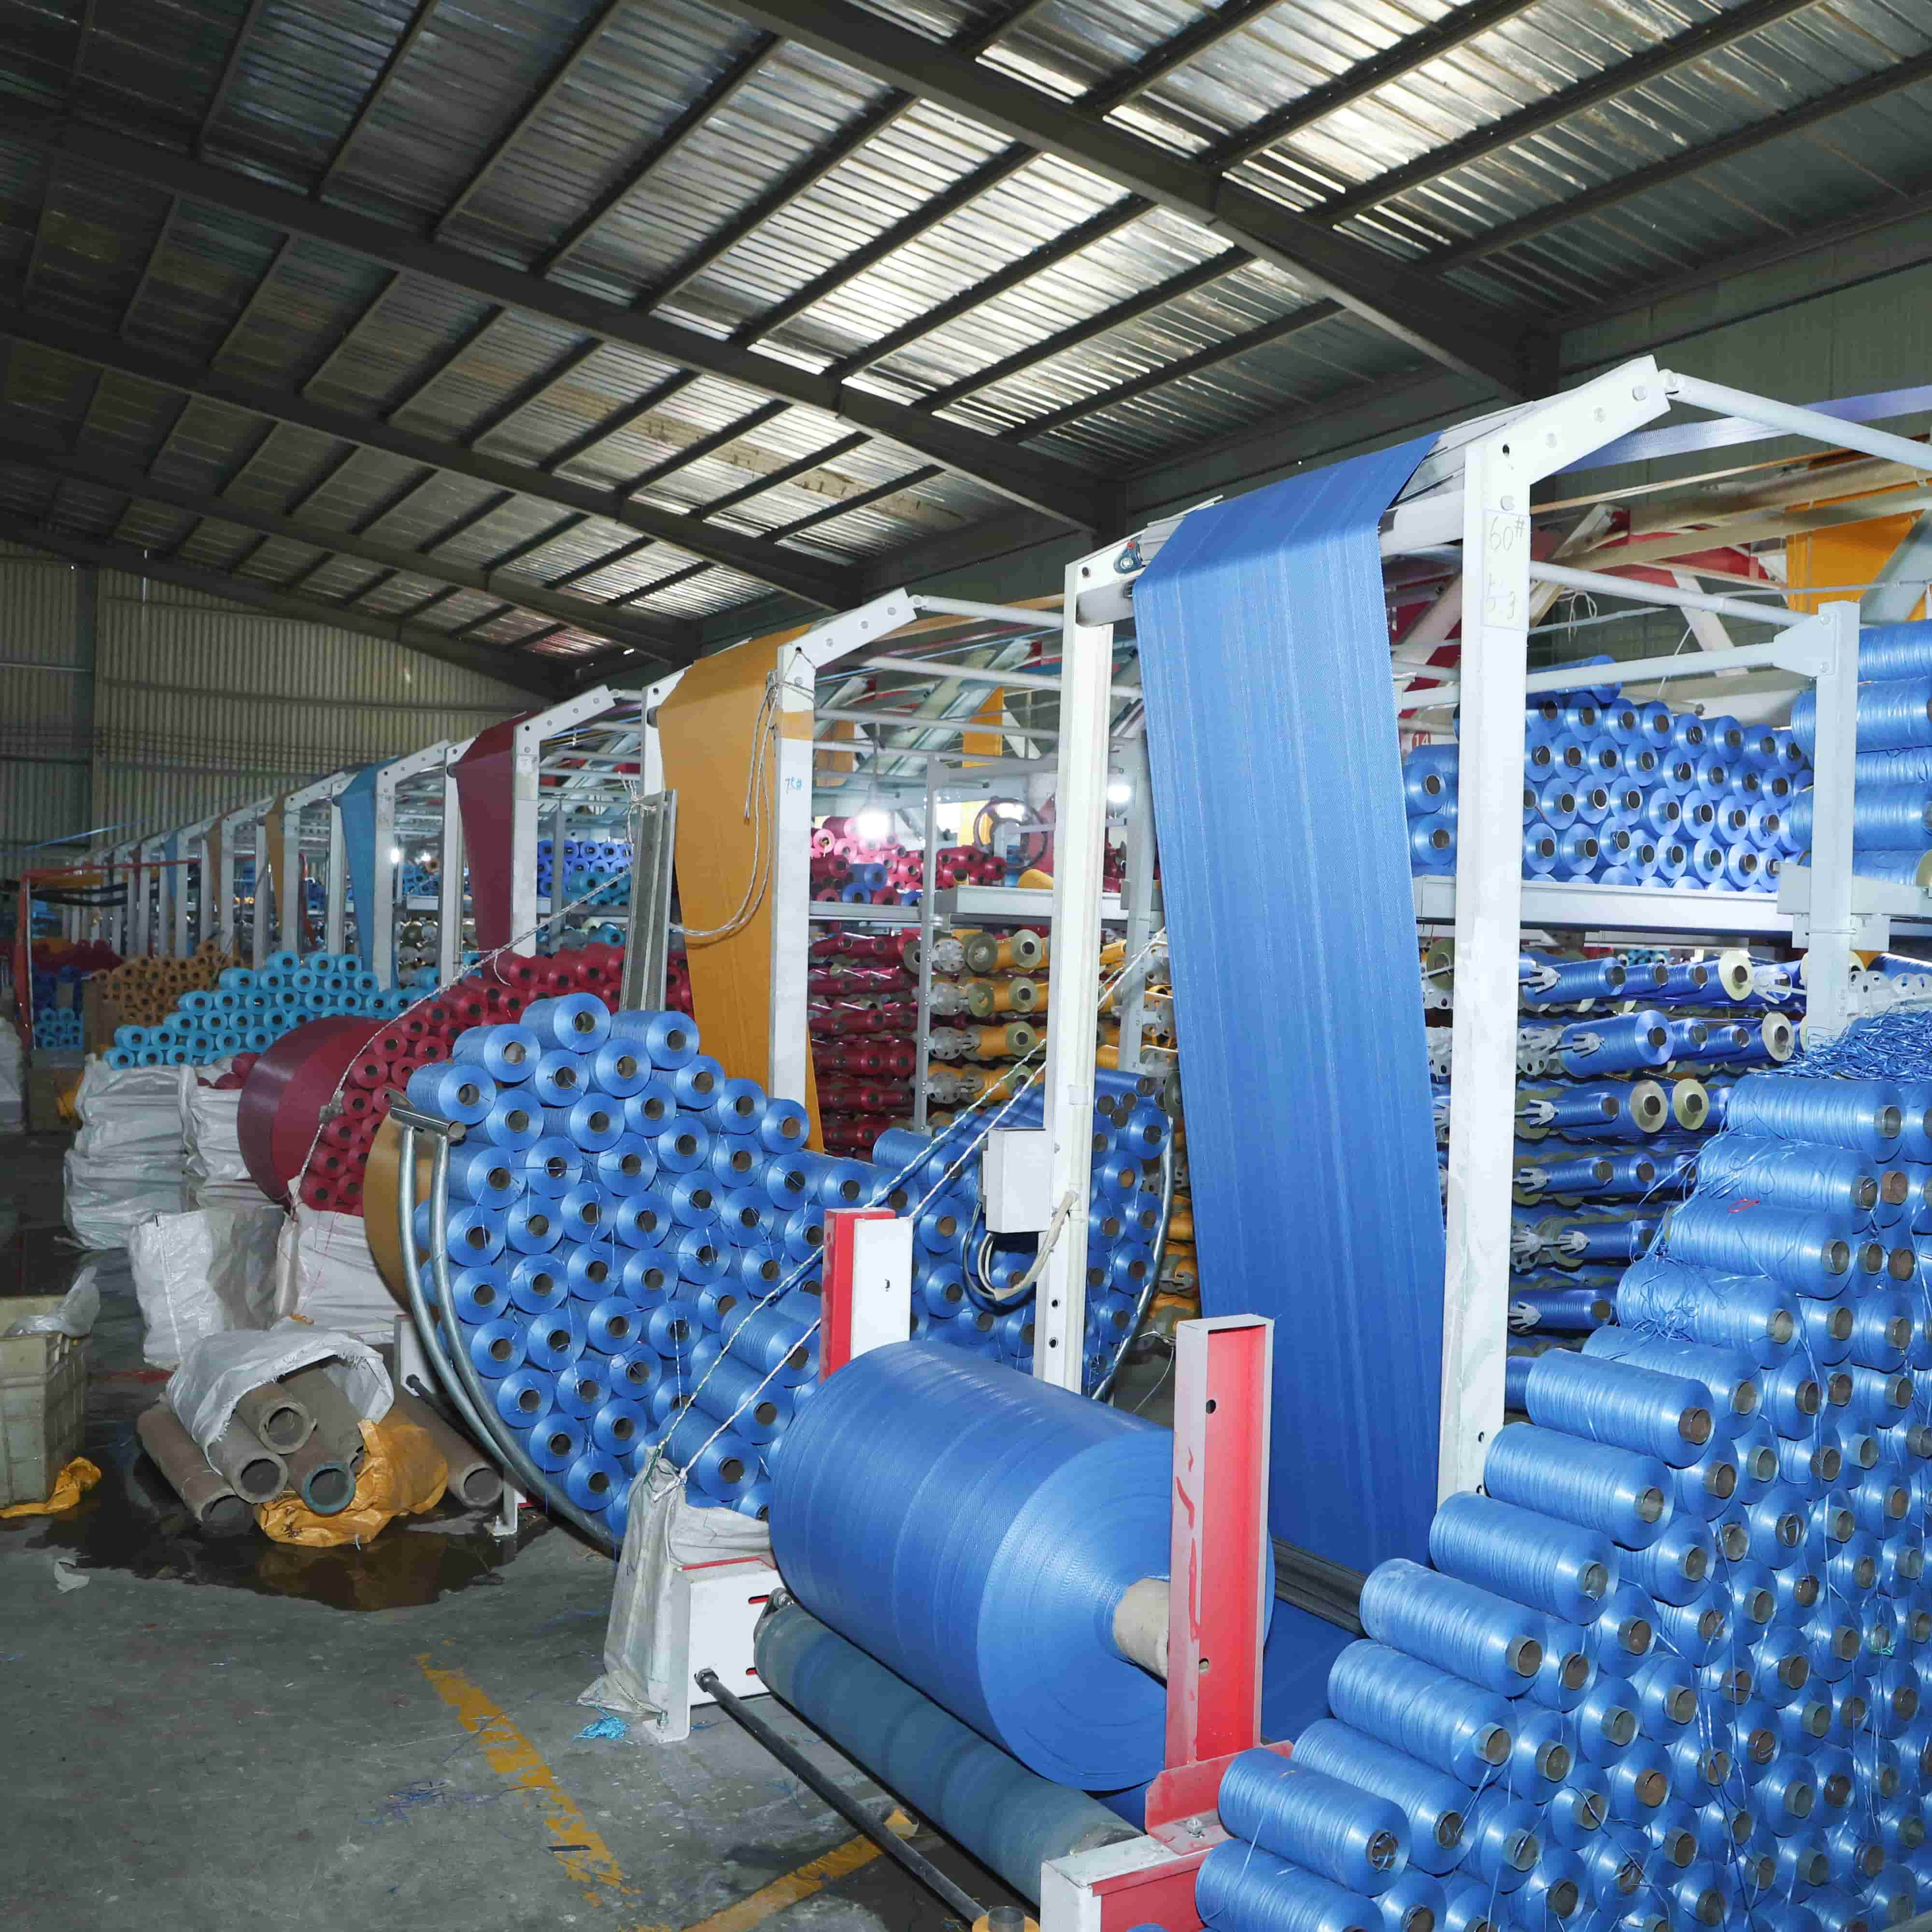
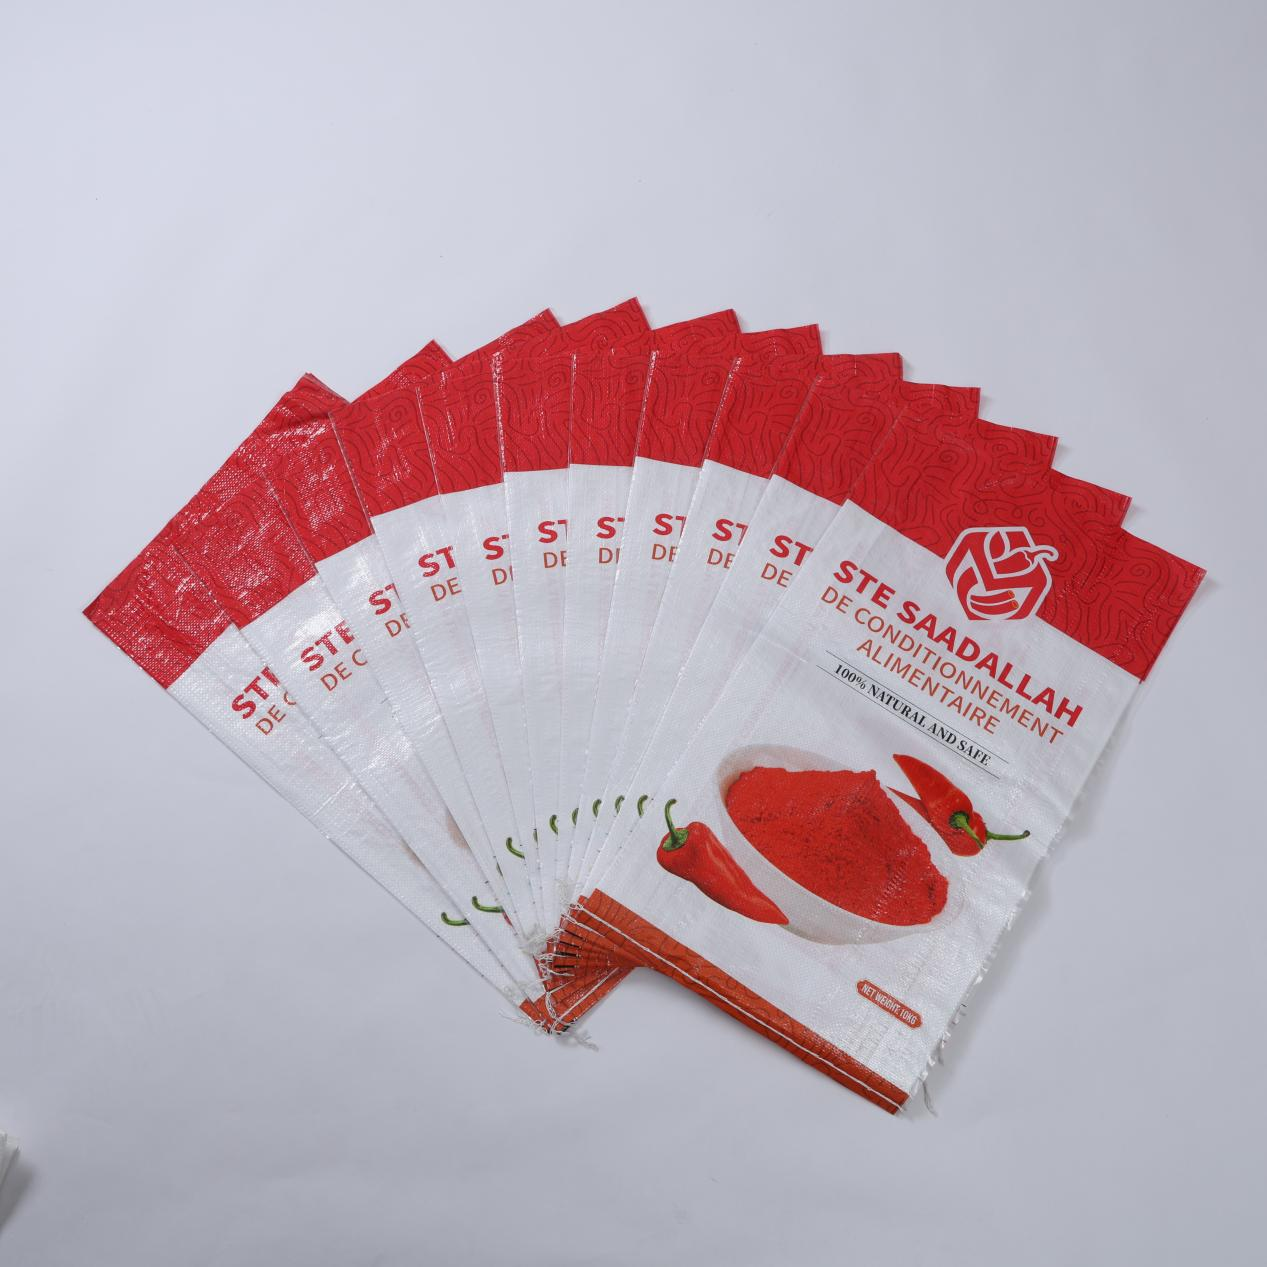
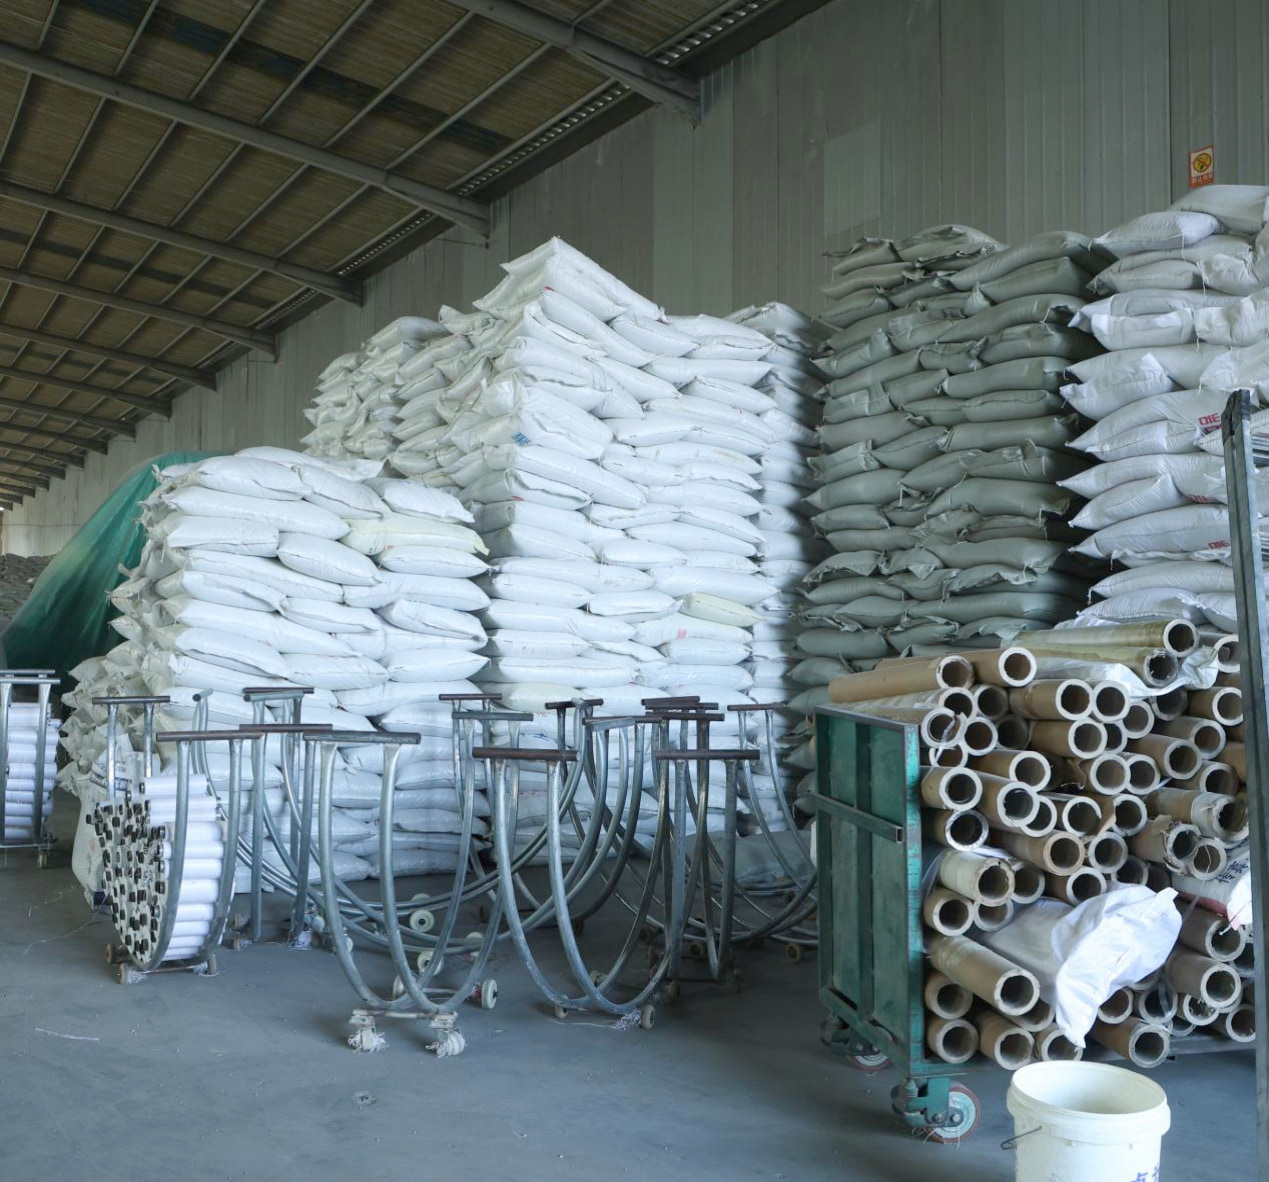
کارخانه مجهز به اکسترودرهاي نواری کاملاً خودکار، بافتنیهای دایرهای پرسرعت، ماشینهای برش CNC و سایر تجهیزات پیشرفته و کامل، که امکان خودکارسازی کامل فرآیند و تولید دقیق از مرحله اکستروژن نوار و بافت تا برش و دوخت را فراهم میکند. محصولات طیف گستردهای از مشخصات را پوشش میدهند، از جمله کیسههای بافتهشده از پلیپروپیلن (PP)، کیسههای لامینیتشده و کیسههای انباری بULK (FIBC)، با کنترل دقیق ابعاد، گرمبندی (گرممتری) و دقت چاپ بهمنظور تضمین خروجی یکنواخت و پایدار در هر سری تولید.
مواد اولیه و اکستروژن نوار: گرانولهای پلیپروپیلن از ردهی بالا بهعنوان مادهی اولیه انتخاب میشوند و از تأمینکنندگان مورد تأیید و با خلوص تأییدشده و شاخص جریان ذوب (MFI) بهینهشده برای تولید کیسههای بافتهشده تأمین میگردند. این گرانولها با مقادیر دقیقاً اندازهگیریشدهی پرکنندهی کربنات کلسیم و پایدارکنندههای فرابنفش، مطابق با مشخصات هر محصول، مخلوط میشوند تا مقاومت در برابر عوامل جوی و خواص کششی از ابتدا در ساختار ماده طراحی و تعبیه شوند. اکسترودرهای نواری کاملاً خودکار، ترکیب مخلوطشده را به داخل سیلندرهای گرمشده تزریق میکنند؛ جایی که چرخش کنترلشدهی پیچها، مواد را در دماهایی با دقت بالا و در محدودهی باریکی از تنظیمشده ذوب و همگن میسازد. پلیپروپیلن مذاب از طریق دیای تخت اکستروده شده و به حمام خنککنندهی آب هدایت میشود، جایی که خنکسازی سریع جهتگیری مولکولی ضروری برای کشش بعدی را ثابت میکند. پس از خنکسازی، نوارهای تخت از مجموعهای از غلطکهای گرمکشش عبور میکنند. نسبت کشش — یعنی میزان افزایش طول هر نوار — با دقت پایش و تنظیم میشود تا تعادل مطلوب بین استحکام کششی و ازدیاد طول در نقطهی شکست حاصل گردد. مرحلهی نهایی پخت (آنیلینگ)، تنشهای داخلی را از بین میبرد و نوارهای تختی را تولید میکند که دارای ضخامت یکنواخت، استحکام کششی ثابت در سراسر طول پیچ، و تغییرات بسیار جزئی از لبه تا مرکز هستند. هر پیچ از طریق سیستم اندازهگیری ضخامت در خط تولید بررسی میشود و هر انحرافی از حدود مجاز، بهطور خودکار هشداری را برای مداخلهی اپراتور فعال میکند.
بافت و شکلدهی: نوارهای تخت کشیدهشده روی بوبینهای طولی پیچیده میشوند و در بافندگیهای دایرهای سریعکار قرار میگیرند، جایی که با نوارهای عرضی (پود) بهصورت متقاطع بافته میشوند تا پارچهای لولهای و پیوسته ایجاد شود. این بافندگیها با سرعت بالای چرخشی کار میکنند، در حالی که حرکت پایدار شاتل را حفظ میکنند؛ این امر بدانخاطر ممکن است که از سیستمهای محرک کام دقیقسازیشده و سیستمهای جبران خودکار کشش طولی استفاده میشود. کشش یکنواخت در تمام نخهای طولی امری حیاتی است — هرگونه عدم تعادل در کشش منجر به ایجاد لبههای موجدار، نوارهای بافت شل یا نقاط ضعف ساختاری در پارچهٔ نهایی میشود. تراکم بافت، که بر حسب تعداد پود در هر اینچ یا هر دسیمتر بیان میشود، در کنترلکنندهٔ بافندگی بر اساس مشخصات هدف کیسه تنظیم میگردد. برای کیسههای معمولی، تراکم متوازن طولی-عرضی عملکردی بهینه از نظر نسبت هزینه به مقاومت ایجاد میکند. برای کاربردهای سنگین یا کیسههای FIBC، این تراکم بهطور قابلتوجهی افزایش مییابد و نوارهای تقویتی اضافی در فواصل مشخصی در طول پارچه تعبیه میشوند. پارچهٔ لولهای حاصل دارای الگوهای بافتی محکم و یکنواخت و سطحی صاف است و از عیوب رایجی مانند پودهای از قلم افتاده، نخهای طولی پارهشده یا لبههای نامنظم (سلواژ) آزاد است. بازرسان کیفیت نمونهبرداری دورهای از پارچه را در هر ایستگاه بافندگی انجام میدهند و تراکم بافت را با استفاده از ذرهبین بافت (پیکگلاس) و وزن پارچه را در مقایسه با استانداردهای تولید بررسی میکنند.
بریدن و دوختن: پارچه لولهای بافتی به ایستگاههای برش CNC هدایت میشود، جایی که برنامههای از پیش تعیینشده طول برش، زاویه برش و تعداد قطعات هر دسته را کنترل میکنند. سیستم CNC پارامترهای برش را برای هر کد محصول ذخیره میکند، بهگونهای که اپراتورها میتوانند با حداقل زمان تغییر تنظیمات، بین اندازههای مختلف کیسهها جابهجا شوند و خطر خطاهای ناشی از اندازهگیری دستی وجود ندارد. تیغههای دقیق محرک سروو، برشهایی تمیز و بدون لبههای ناهموار ایجاد میکنند که عملیات دوخت بعدی را تسهیل مینمایند. برای کیسههای استاندارد با دهانه باز، قطعات پارچه برشخورده به خطوط اتوماتیک دوخت کف کیسه تغذیه میشوند. این خطوط کف کیسه را به عمق یکنواختی تا میزنند و سپس الگوهای دوخت زنجیری دوبل یا دوخت قفلی را با چگالی دوخت و کشش نخ بهدقت تنظیمشده اعمال میکنند. پیکربندی دوخت دوبل، اطمینانبخشی لازم برای کاربردهای حمل بار سنگین را فراهم میکند؛ بهگونهای که حتی اگر یکی از خطوط دوخت آسیب ببیند، خط دوم همچنان استحکام ساختاری کیسه را حفظ میکند. برای کیسههای شیرآلاتی، ایستگاه اتوماتیک تشکیل شیرآلات، قبل از درز شدن بدنه کیسه، دهانه شیرآلات را از پیش تا زده و میدوشد. کیسههای عمدهفروشی FIBC مراحل پردازش اضافی را طی میکنند. حلقههای بالابر ساختهشده از نوارهای پلیپروپیلن یا پلیاستر با استحکام بالا، به طول مشخصی برش داده شده و در نقاط تقویتشده اتصال به بدنه کیسه دوخته میشوند؛ بهطوری که هر حلقه قادر است سهم متناسبی از بار کاری ایمن را تحمل کند. ویژگیهای اختیاری مانند جیب اسناد، شیر تخلیه، یقه پرکنی و صفحات تقسیمکننده در ایستگاههای مشخصشده در طول خط دوخت ادغام میشوند.
کنترل کیفیت و بازرسی نهایی: کنترل کیفیت در سرتاسر زنجیره تولید، نه صرفاً در یک دروازه بازرسی نهایی، ادغام شده است. نقاط بازرسی درونخطی پارامترهای کلیدی را در هر مرحله تحت نظارت قرار میدهند: ضخامت و مقاومت کششی نوار پس از اکستروژن، وزن پارچه و تراکم بافت آن پس از بافندگی، و صحت دوخت پس از دوخت. کیسههای تمامشده تحت آزمونهای تخریبی و غیرتخریبی در سطح دستهها قرار میگیرند. آزمونهای رهاکردن (Drop tests) ضربات ناشی از عملیات بارگیری و حملونقل را شبیهسازی میکنند؛ بدین منظور نمونههایی از کیسهها تا ظرفیت اسمی تعیینشده پر شده و تحت اثر رهاکردنهای عمودی مکرر قرار میگیرند. آزمونهای فشار انباشتگی (Stacking compression tests) تأیید میکنند که کیسههای پر شده میتوانند فشار مداوم ناشی از انباشت در انبار و کانتینر را بدون تغییر شکل یا پارگی تحمل کنند. آزمونهای پیرشدگی ناشی از اشعه فرابنفش (UV aging tests)، که در محفظههای شتابدهنده پیرشدگی آبوهوایی انجام میشوند، تضمین میکنند که کیسههای قابل نگهداری در فضای باز، ویژگیهای مکانیکی خود را در طول عمر مورد نظر حفظ میکنند. برای محصولات مورد استفاده در بستهبندی مواد غذایی، آزمونهای مهاجرت مواد (migration testing) مطابق با استانداردهای بینالمللی مربوطه، عدم انتقال مواد مضر به محتوای بستهبندیشده را تأیید میکنند. هر دسته همراه با سند تولید قابل ردیابی ارائه میشود که شماره دسته مواد اولیه، پارامترهای ماشین و نتایج بازرسی را به یکدیگر پیوند میزند؛ این امر امکان بررسی و اصلاح هرگونه انحراف را در ریشه علت آن فراهم میکند.

 EN