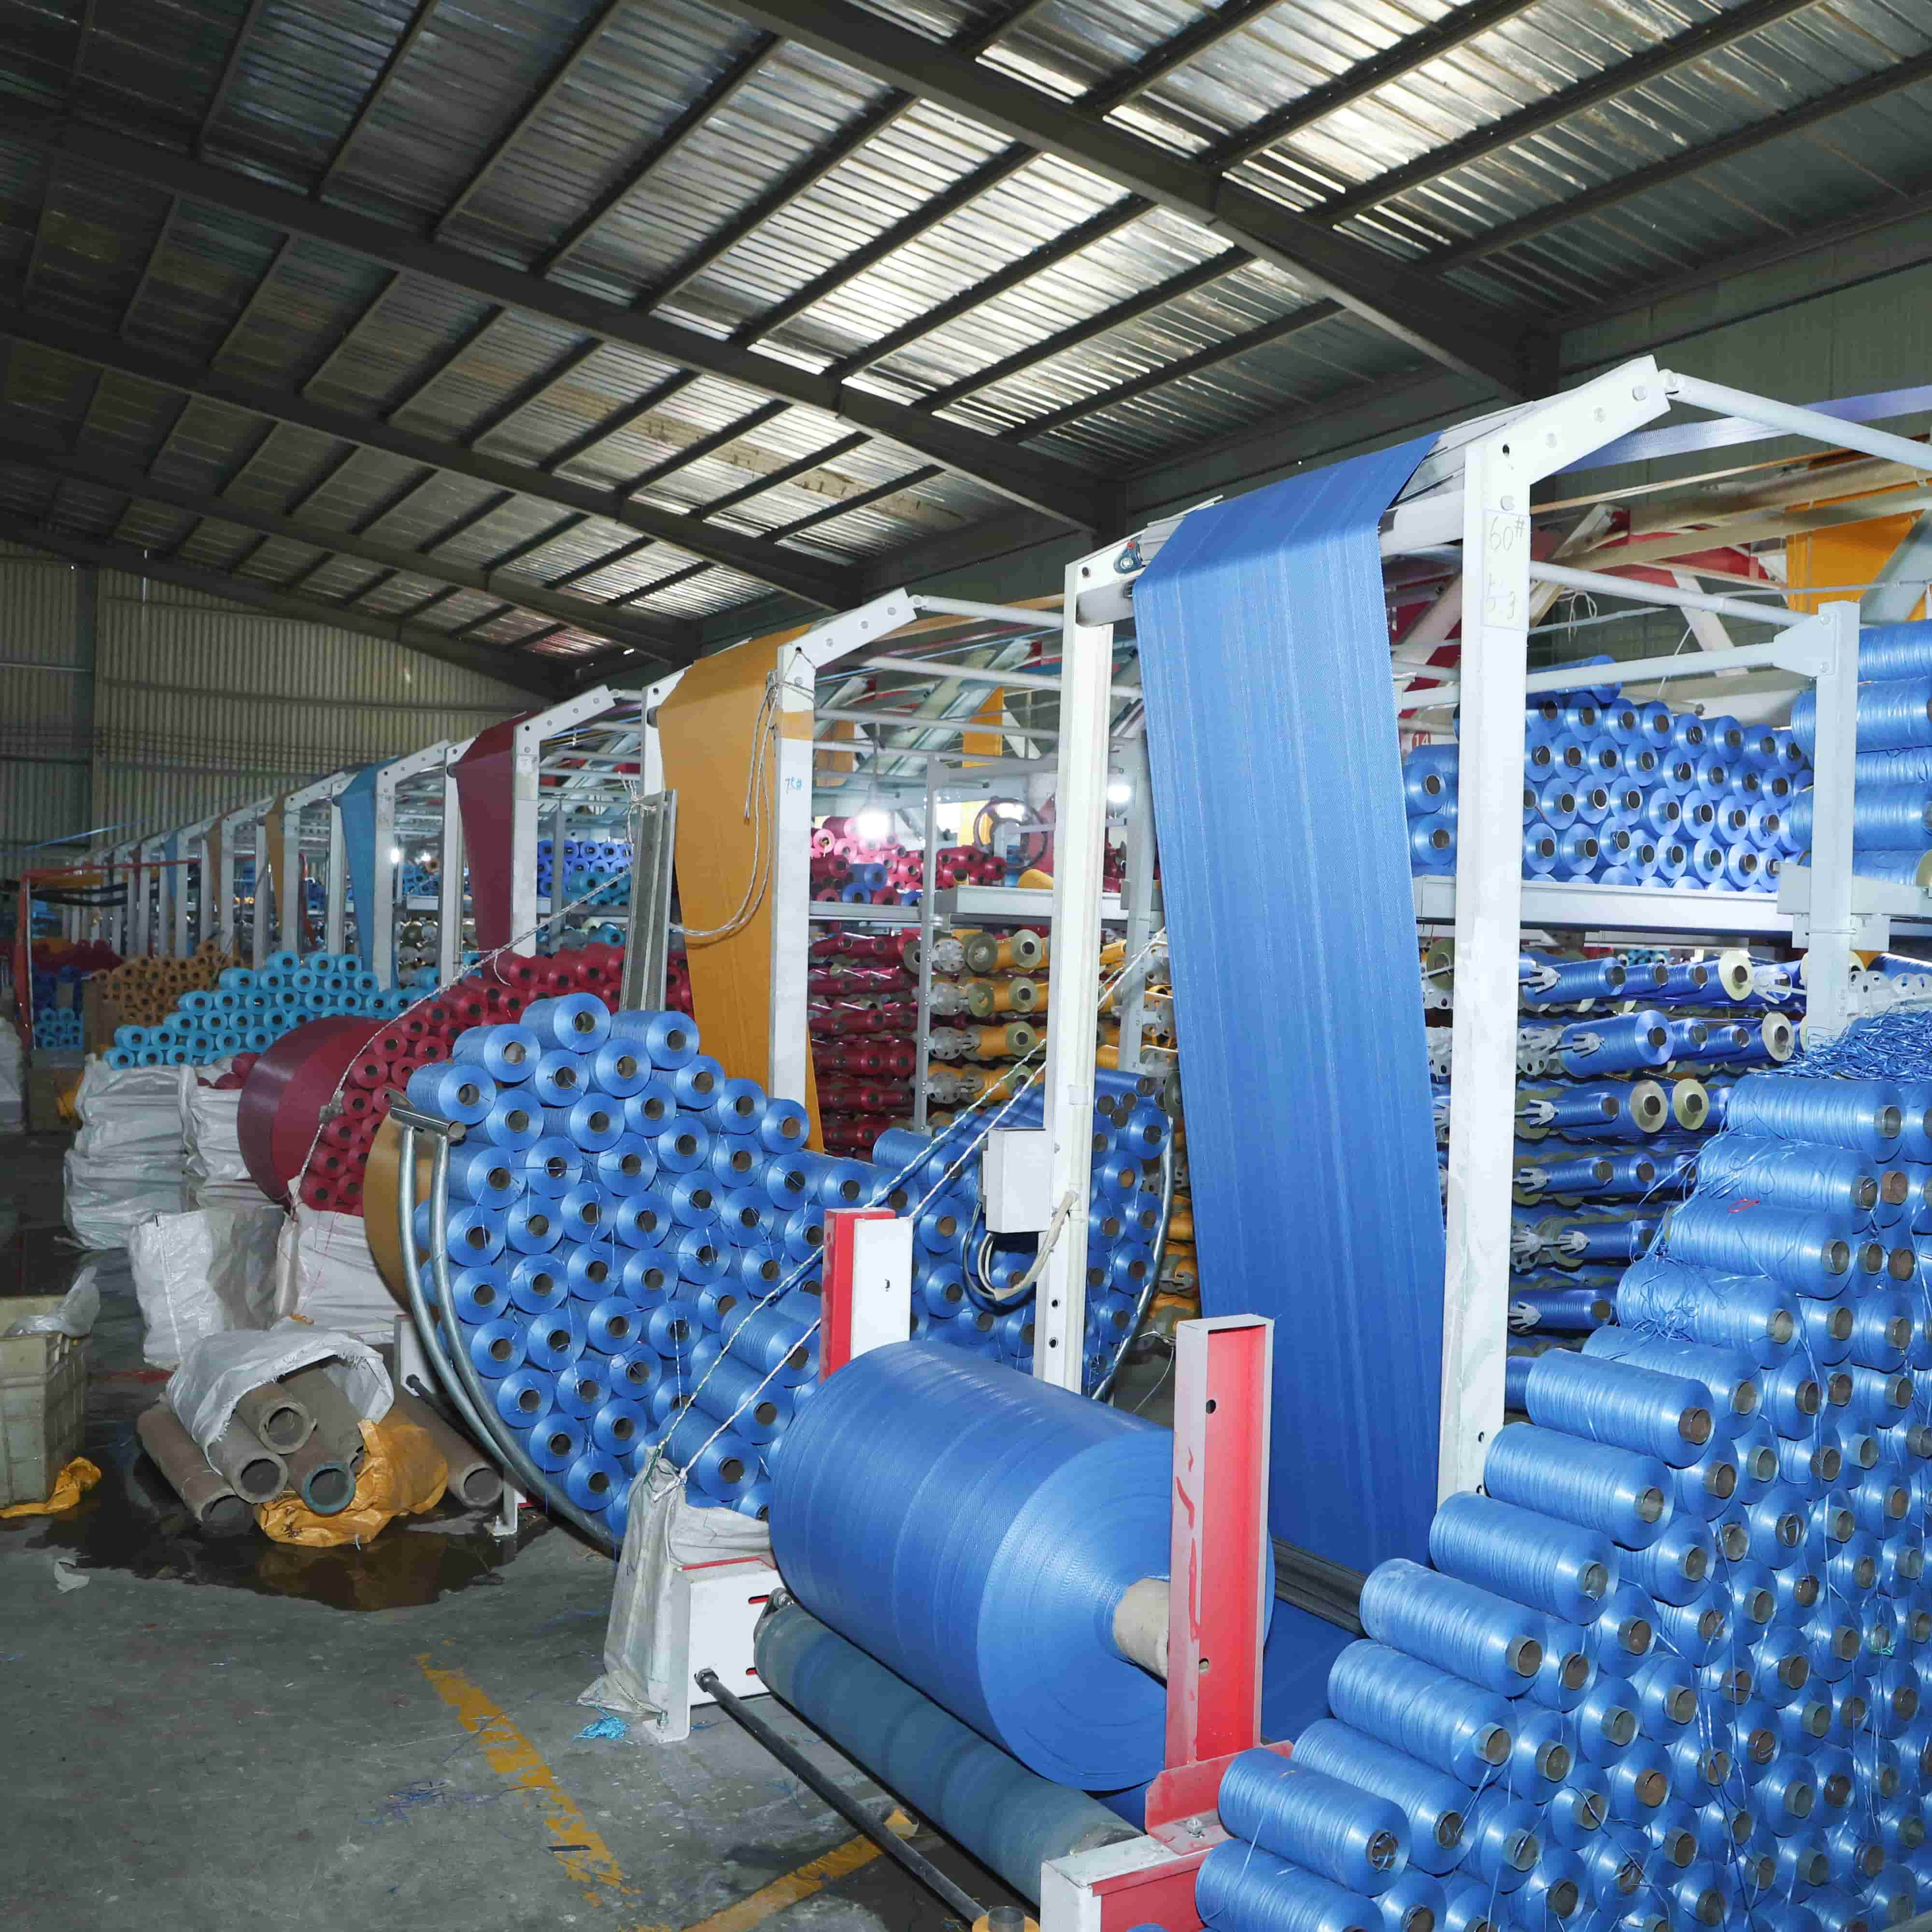
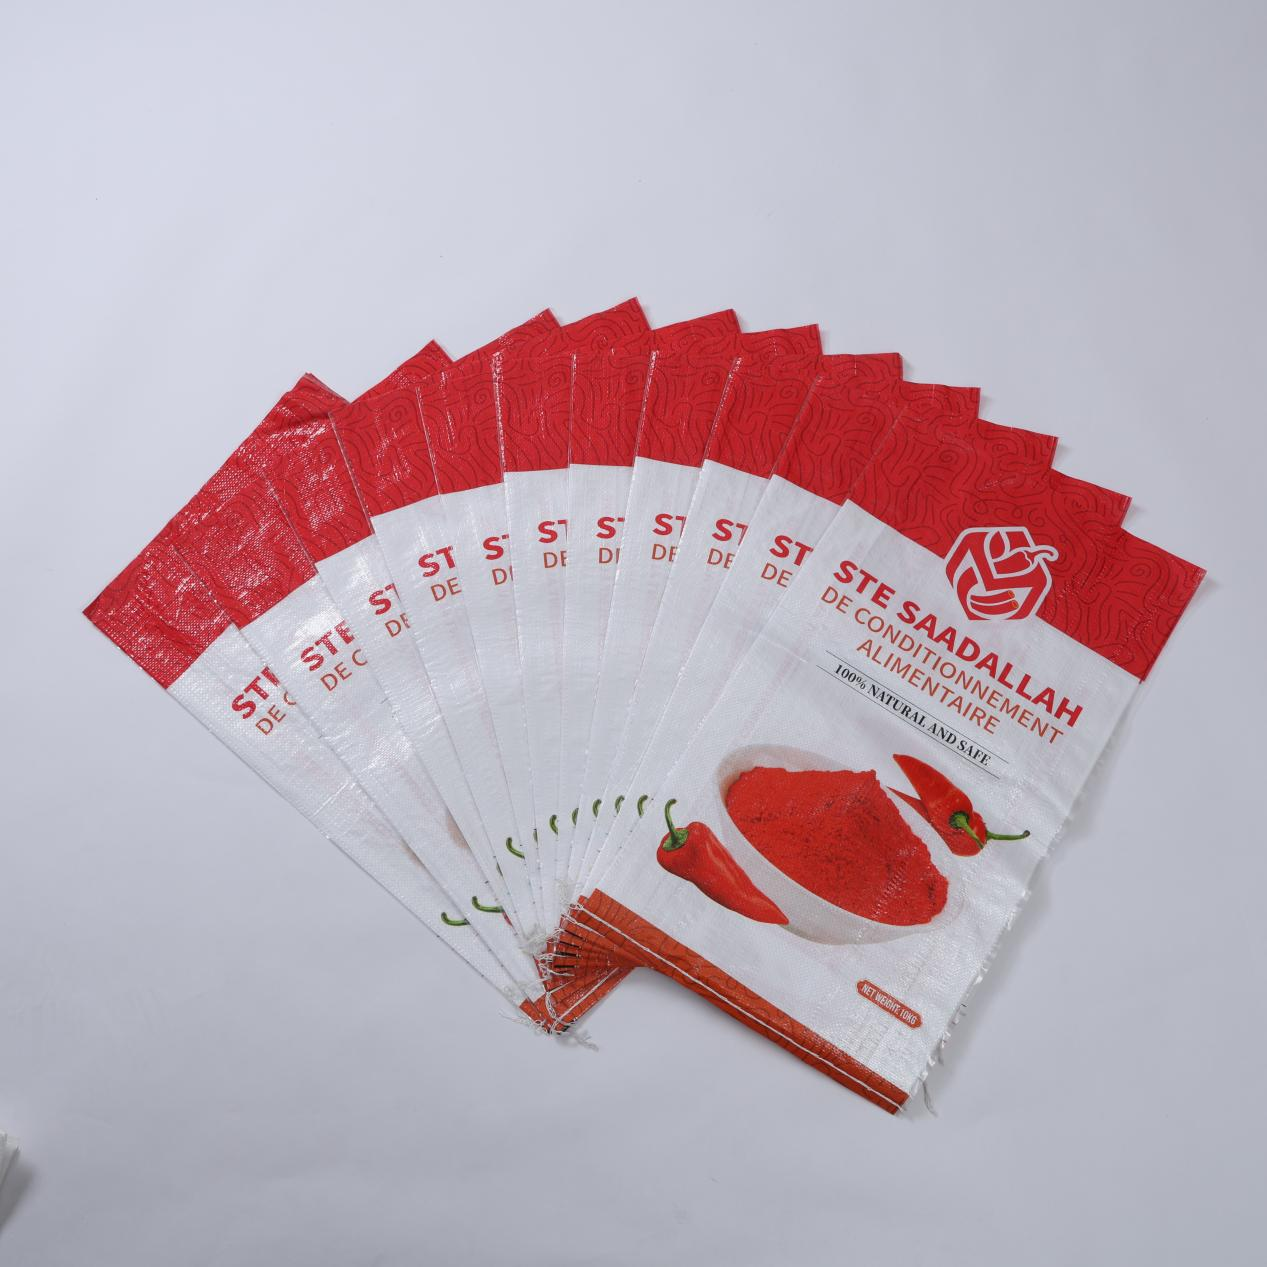
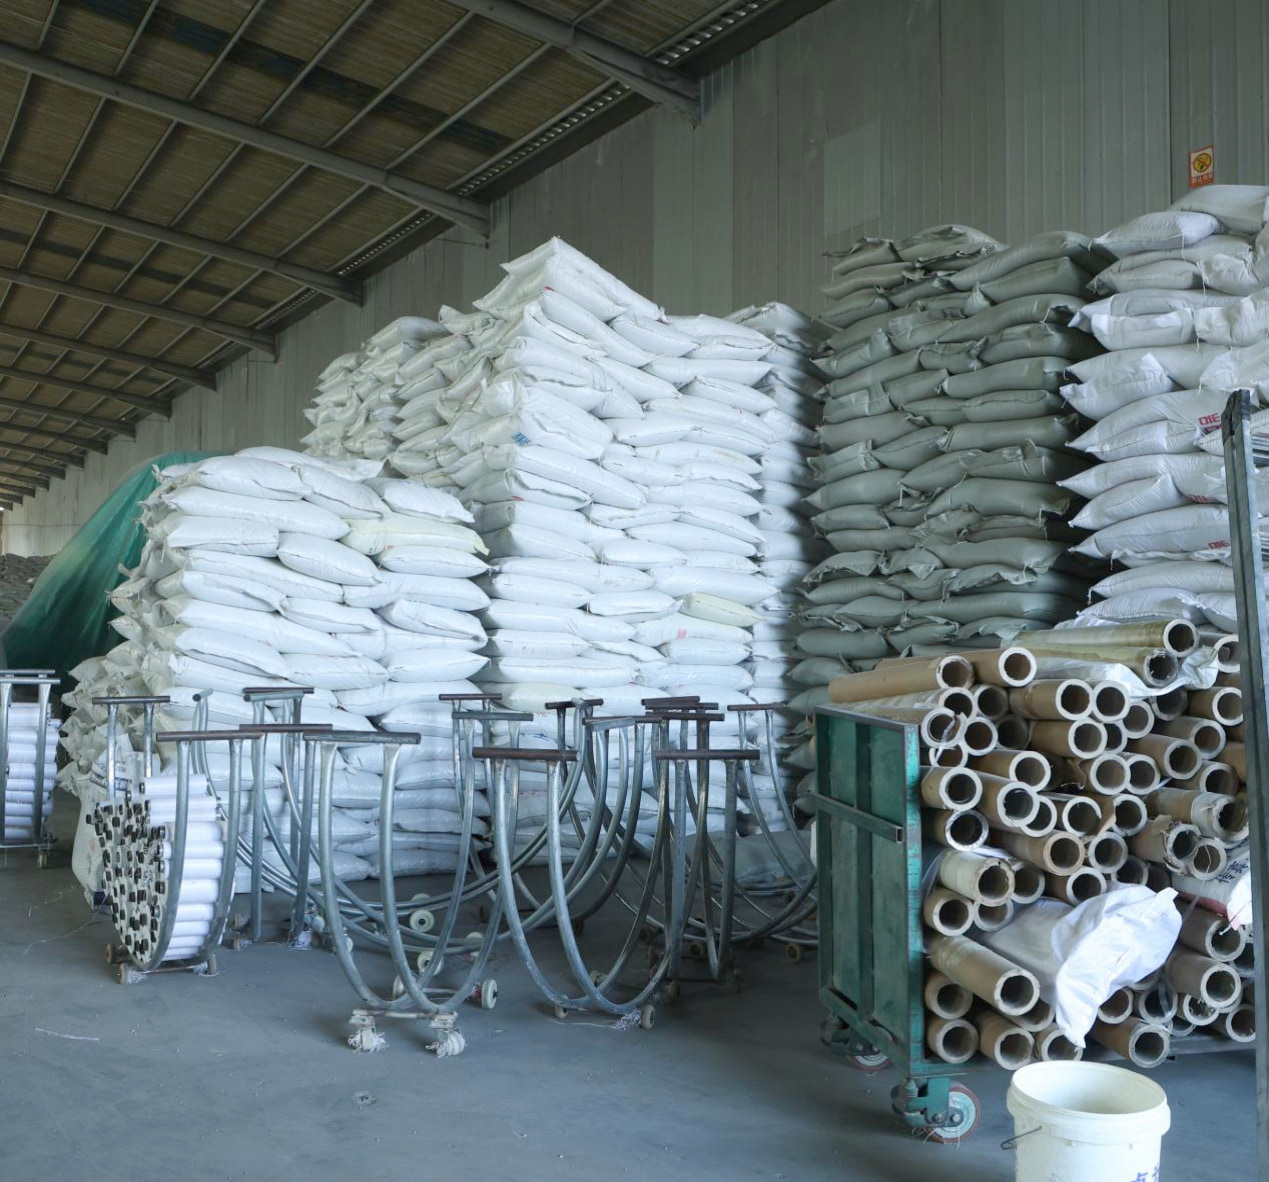
Fabriek wat toegerus is met volledig outomatiese band-ekstruders, hoëspoed-sirkelweefmasjiene, CNC-snymasjiene en ander volledige gevorderde toerusting, wat volprosesoutomatisering en presisieproduksie vanaf bandekstrusie en -weef tot sny en -naai bereik. Produkte dek ’n wye reeks spesifikasies, insluitend PP-geweefde sakke, gelamineerde sakke en FIBC-bulk sakke, met streng beheer oor afmetings, gramgewig en drukakkuraatheid om konsekwente, stabiele uitset in elke partjie te verseker.
Grondstof en bandekstrusie: Premium polipropileenkorrels word as basismateriaal gekies en kom van sertifiseerde verskaffers met geverifieerde suiwerheid en smeltvloei-indeks wat geoptimeer is vir die vervaardiging van geweefde sakke. Die korrels word gemeng met presies gemeette hoeveelhede kalsiumkarbonaatvulstof en UV-stabiliseerders volgens elke produkspesifikasie, wat verseker dat weerbestandheid en trek-eienskappe reeds vanaf die eerste stap in die materiaal ingebou word. Volledig outomatiese band-ekstruders voer die gemengde verbinding na verhitte silinders waar beheerde skroefrotasie die materiaal smelt en homogeniseer teen temperature wat binne ’n nou toleransievenster gekalibreer is. Die gesmelte PP word deur ’n plat dop uitgepers na ’n waterverkoelbad waar vinnige verkoeling die molekulêre oriëntasie vaslê wat noodsaaklik is vir die daaropvolgende uitrekking. Na verkoeling gaan die plat bande deur ’n reeks verhitte uitrekk rollers. Die trekverhouding — die mate waartoe elke band uitgerek word — word noukeurig gemeet en aangepas om die teikenbalans tussen treksterkte en rekbaarheid by breuk te bereik. ’n Laaste anneesproses verlig interne spanninge en lewer plat bande met ’n eenvormige dikte, konstante treksterkte oor die volle rol-lengte en minimale variasie van rand tot middel. Elke rol ondergaan ’n lyn-diktemeting en enige afwyking buite aanvaarbare grense aktiveer ’n outomatiese waarskuwing vir operateur-intervensie.
Weef en vorm: Die uitgerekte plat bande word op omslagdrums gewikkel en in hoëspoed-sirkelweefskote gelaai, waar hulle met inslagbande verweef word om ’n aaneenlopende buisvormige materiaal te vorm. Hierdie weefskote werk teen hoë omwentelingstempo’s terwyl ’n stabiele skutterbeweging gehandhaaf word, dank sy aan presisie-ontwerpte kam-aandrywings en outomatiese omslagspanningskompensasiesisteme. Ewewigtige spanning oor al die omslagdrade is krities — enige onbalans sou as golwende rande, los weefbande of strukturele swakpunte in die voltooide materiaal verskyn. Die weefdigtheid, uitgedruk in inslae per duim of per desimeter, word by die weefskotbeheerder ingestel volgens die doel sakspesifikasie. Vir standaardgebruik-sakke lewer ’n gebalanseerde omslag-inslagdigtheid optimale koste-teen-sterkteprestasie. Vir swaar-gebruik- of FIBC-graadtoepassings word die digtheid beduidend verhoog, met addisionele verstewigingsbande wat teen gedefinieerde intervals langs die materiaallengte geïntegreer word. Die resulterende buisvormige materiaal het styf, ewevormige weefpatrone met ’n gladde oppervlakafwerking, vry van algemene defekte soos ontbrekende inslae, gebroke omslagdrade of onreëlmatige rande. Kwaliteitstoetsers voer periodieke materiaalmonsterneming by elke weefskotstasie uit, waar hulle die weefdigtheid met ’n inslaaglas verifieer en die materiaalgewig teen produksiestandaarde toets.
Sny en nou: Die geweefde buisvormige materiaal beweeg na CNC-snystasies, waar voorinstelde programme die snylengte, snyhoek en partyskoot beheer. Die CNC-stelsel stoor snyparameters vir elke produkkode, wat operateurs in staat stel om vinnig tussen verskillende sakgroottes te wissel met minimale omskakelingstyd en geen risiko van handmatige meetfoute nie. Presiese servo-aangedrewe snyblaaie verseker skoon, sonder-gering-snye wat downstream-naaioperasies vergemaklik. Vir standaard oopmond-sakke word die gesnyde materiaalstukke na outomatiese onderkant-naailyne gevoer. Hierdie lyne vou die onderkant van die sak na ’n konsekwente hemptdiepte en pas dan dubbelsteek-kettingsteke of sluitsteekpatrone toe met presies gereëlde steekdigtheid en draadspanning. Die dubbelsteekkonfigurasie verskaf die noodsaaklike redondansie vir swaarlas-toepassings — selfs as een steeklyn beskadig word, behou die tweede steeklyn strukturele integriteit. Vir klepsakke word ’n outomatiese klepvormstasie gebruik om die klepopening vooraf te vou en te naai voordat die sakliggaam versaal word. FIBC-bulk sakke ondergaan addisionele verwerkingsstappe. Liglooplusse wat uit hoë-tensiwiteit PP- of poliesterband gemaak is, word tot lengte gesny en by versterkte aanhegtingspunte in die sakliggaam ingenaai, met elke lus wat sy proporsionele deel van die veilige werkbelasting kan dra. Opsionele funksies soos dokumentpoeie, afskakelmonde, vulrokke en bafels word by toegewyse werksstasies langs die naailyne geïntegreer.
Kwaliteitsbeheer en finale inspeksie: Kwaliteitsbeheer is deur die hele vervaardigingsketting ingebed eerder as dat dit tot ’n finale inspeksiepoort beperk word. Lynkontrolepunte monitor sleutelparameters by elke stadium: banddikte en treksterkte na ekstrusie, weefselgewig en weefdigtheid na weef, en steekintegriteit na nouing. Voltooide sakke ondergaan lotvlak-verstommende en nie-verstommende toetse. Valtoetse simuleer hanteringimpakte deur monster-sakke tot hul nomynse kapasiteit te vul en hulle aan herhaalde vertikale valle te onderwerp. Stapelkompressietoetse bevestig dat gevulde sakke die volgehoue druk van pakhuise- en konteinerverstap sonder vervorming of bars kan weerstaan. UV-ouerdomstoetse, wat in versnelde weerbestendige kamers uitgevoer word, bevestig dat buite-opslaande sakke hul meganiese eienskappe gedurende die bedoelde dienslewe behou. Vir voedselgraadprodukte bevestig migrasietoetse volgens relevante internasionale standaarde die afwesigheid van oordrag van skadelike stowwe na die verpakkinginhoud. Elke lot word met ’n opsporebare vervaardigingsrekord verskaf wat roumateriaalpartytjies, masjienparameters en inspeksieresultate koppel, wat verseker dat enige variasie tot sy worteloorSAK ondersoek en reggestel kan word.

 EN