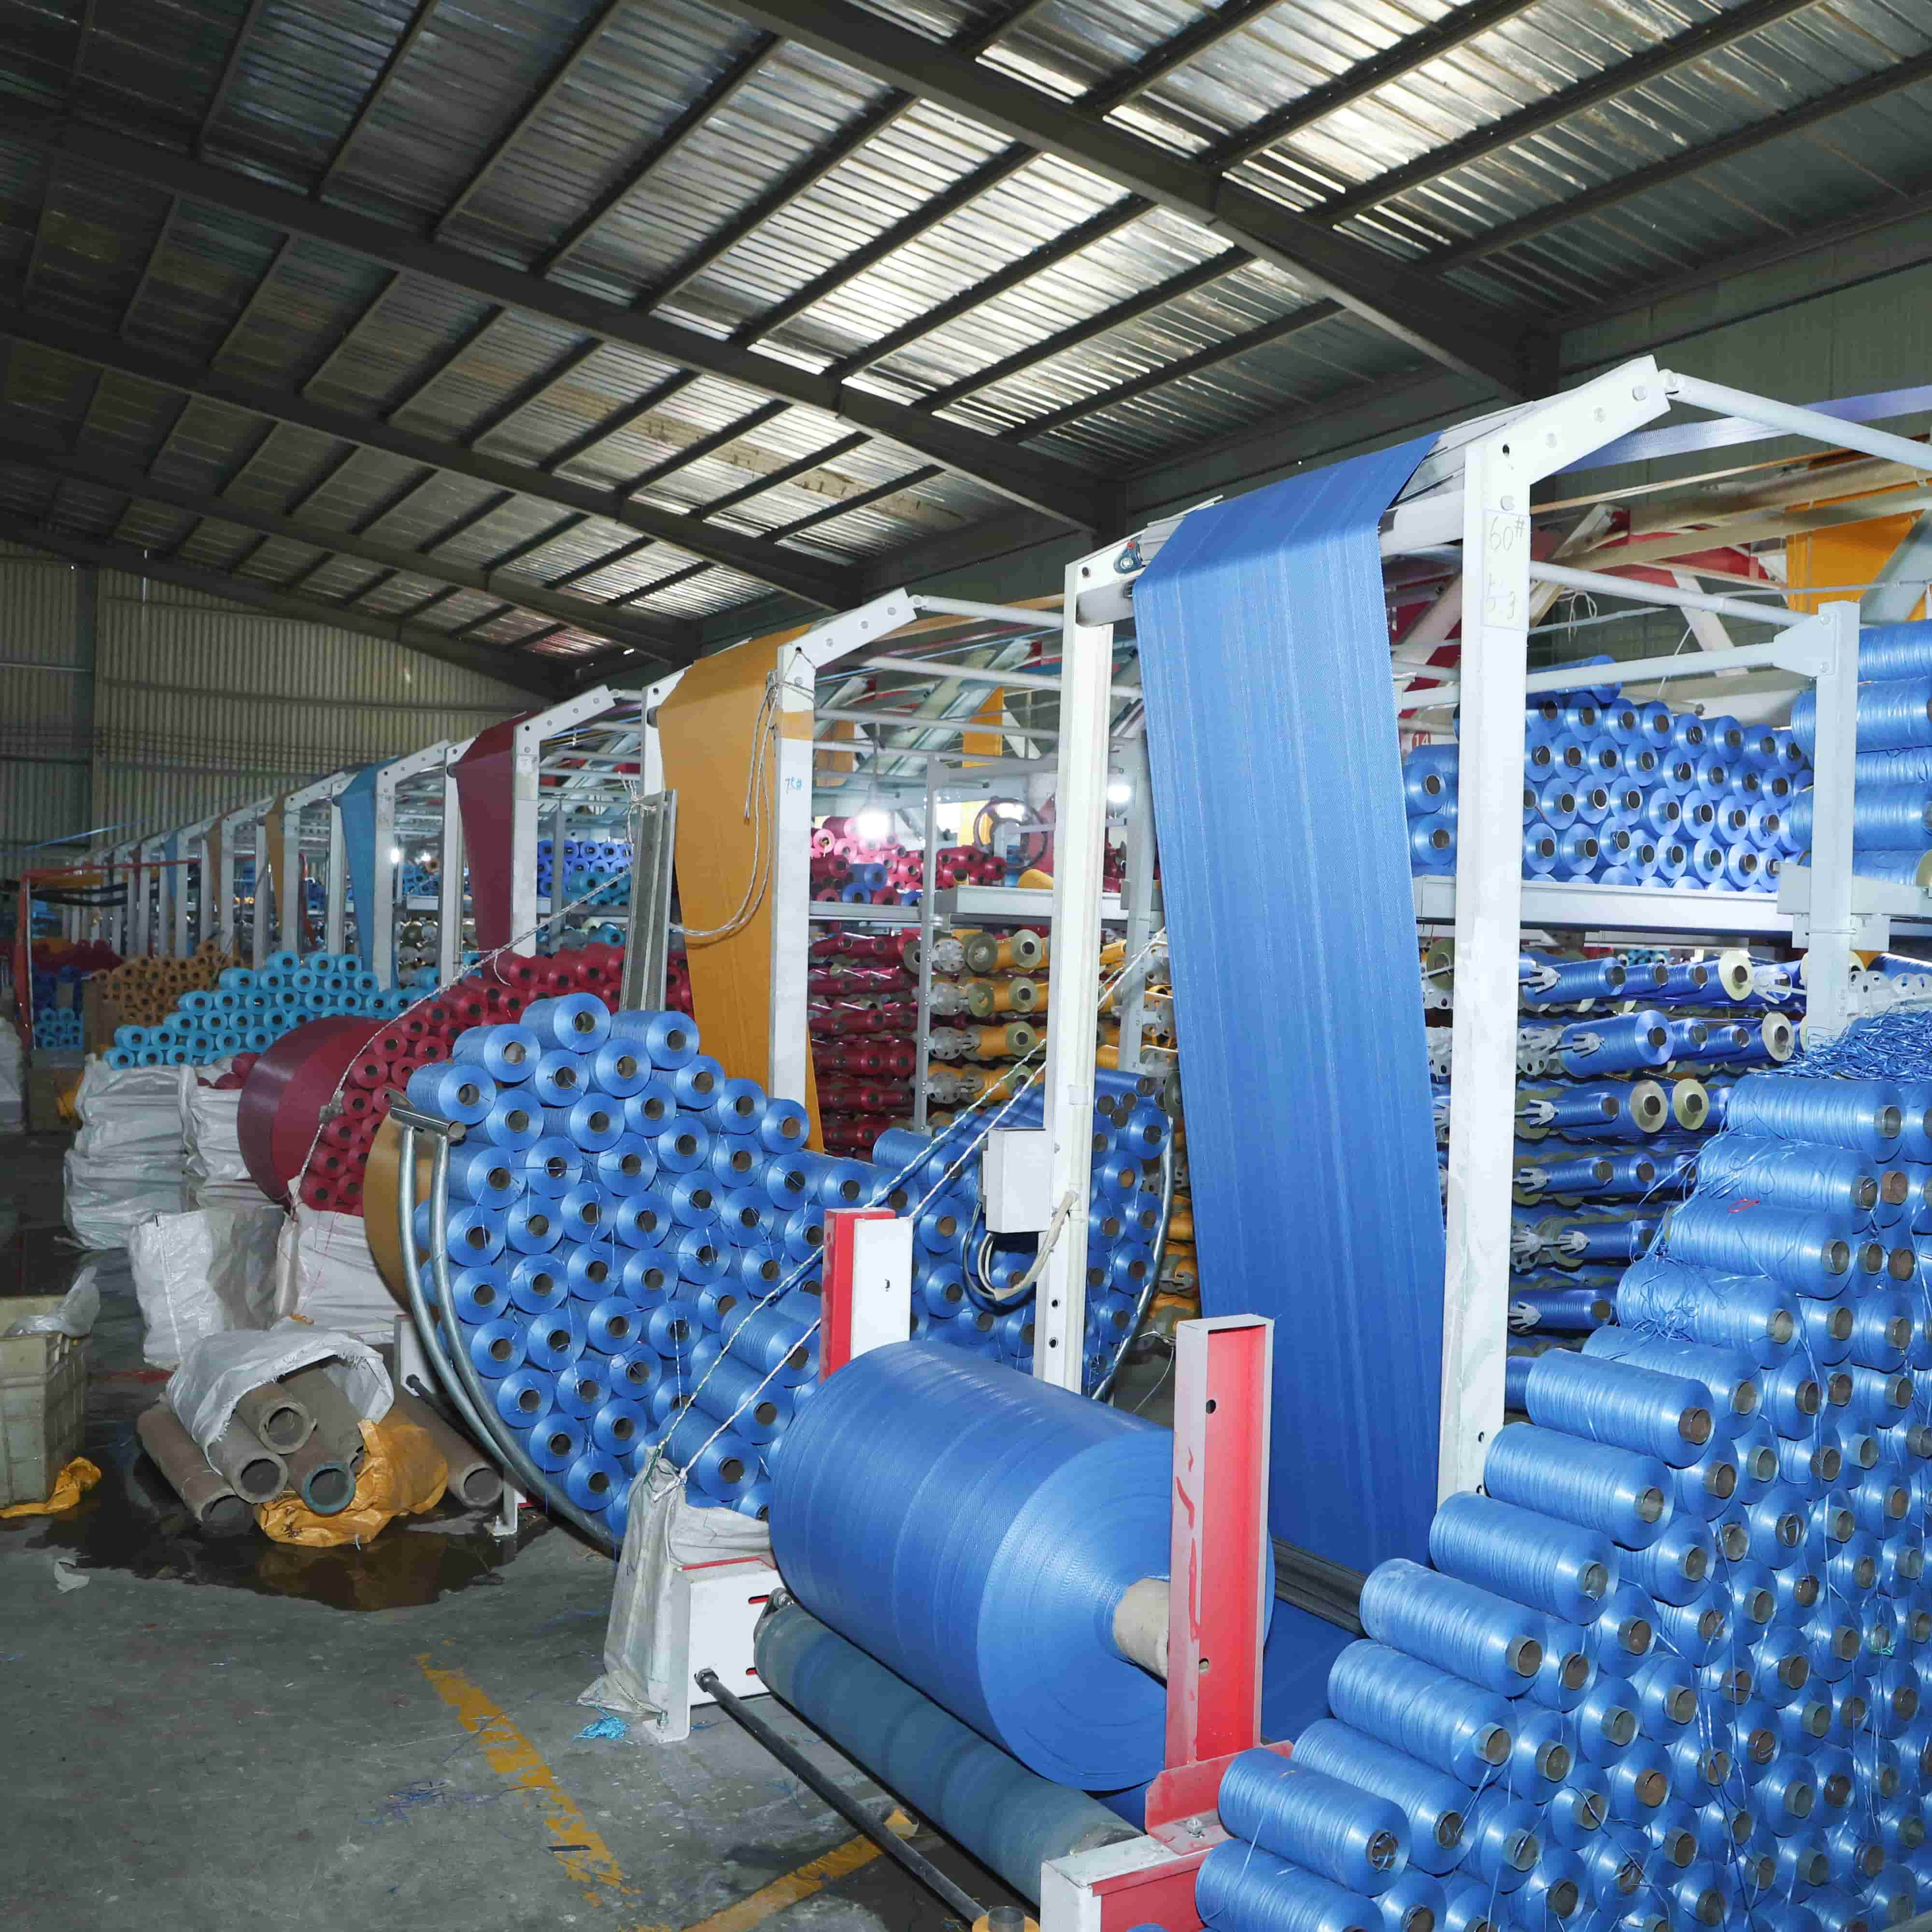
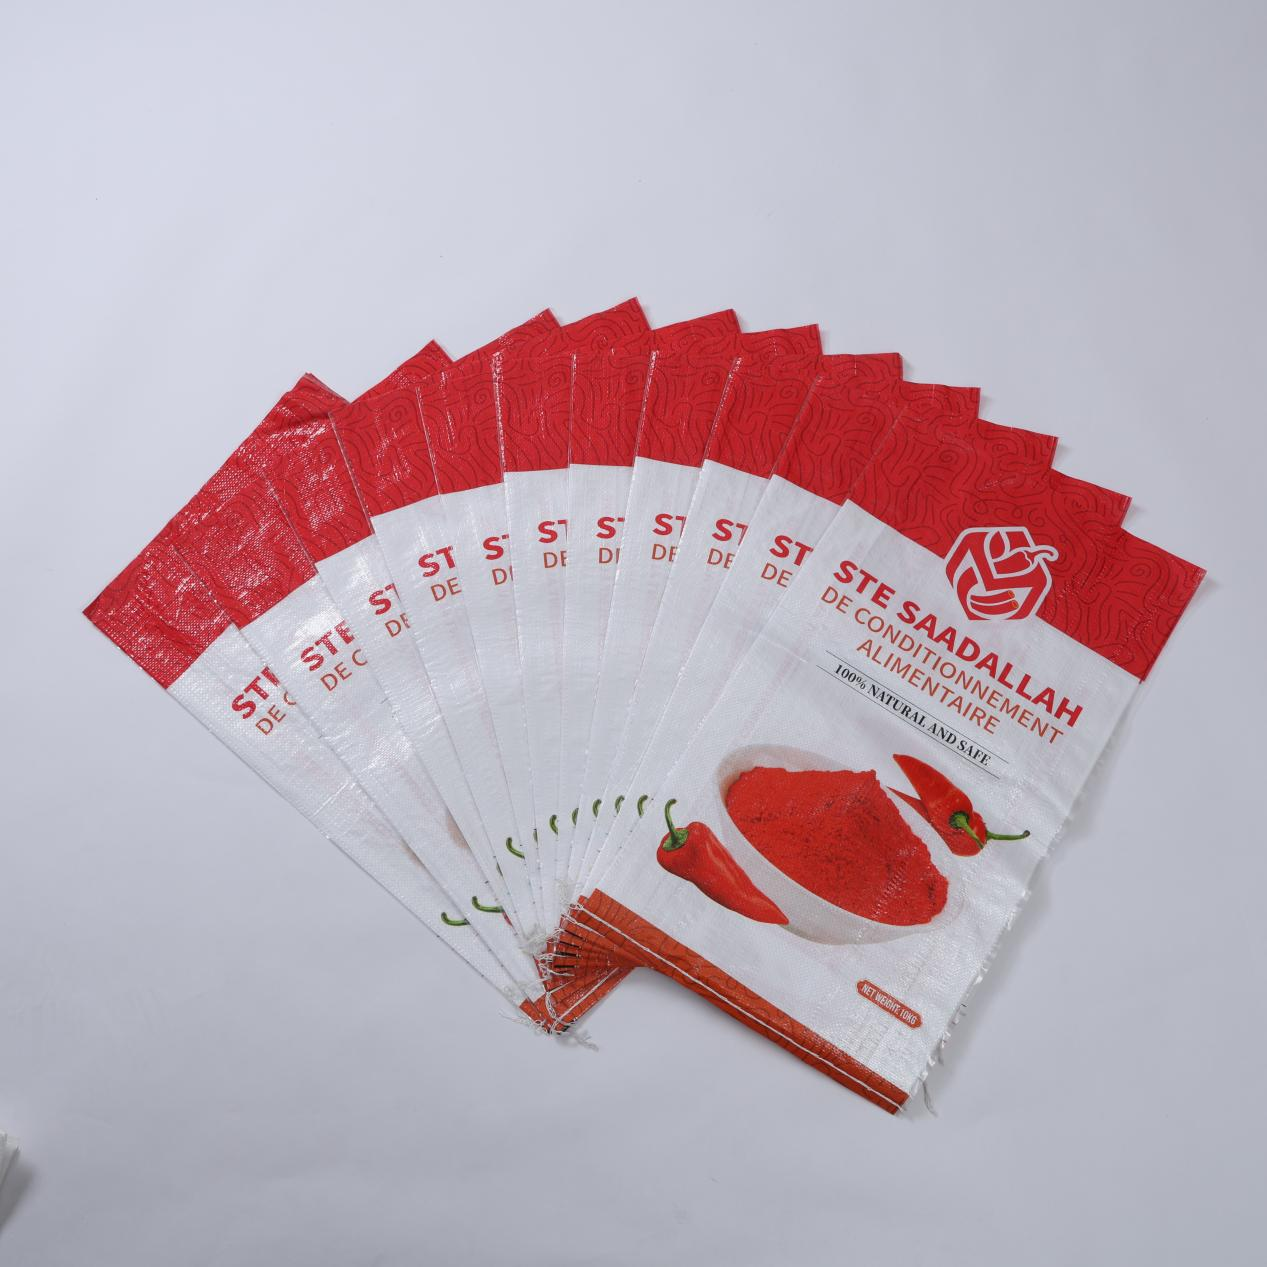
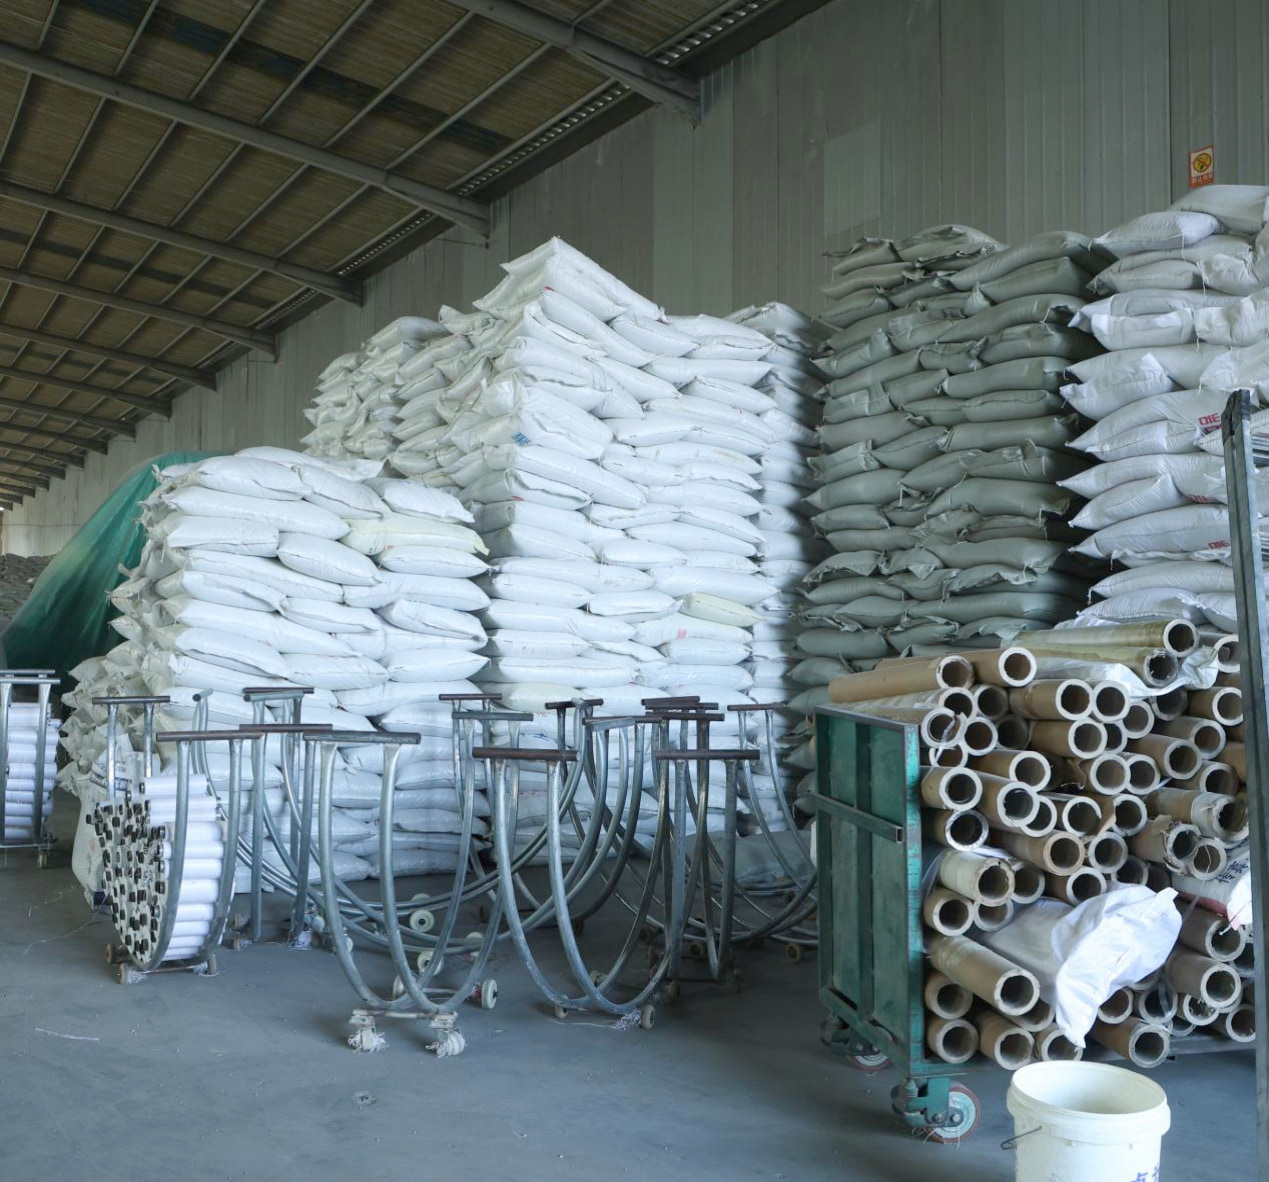
工場には、完全自動テープ押出機、高速円形織機、CNC切断機など、一連の先進設備が導入されており、テープ押出・編織から切断・縫製に至るまでの全工程を自動化・高精度化しています。製品はPP編み袋、ラミネート袋、FIBCバルクバッグなど多様な仕様に対応し、寸法・単位面積質量(グラム目)・印刷精度を厳密に管理することで、すべてのロットで一貫性と安定性を確保しています。
原材料およびテープ押出: 高級ポリプロピレングランulesが基材として選定され、純度および溶融流動性指数(MFI)が検証済みの認証済みサプライヤーから調達されます。これらのグランulesは、各製品仕様に応じて、厳密に計量された炭酸カルシウム充填剤および紫外線安定剤と混合され、耐候性および引張特性を最初の工程から材料に組み込むことを保証します。完全自動テープ押出機により、混合されたコンパウンドが加熱されたバレルへ供給され、制御されたスクリュー回転によって、狭い許容範囲内に精密に調整された温度で材料が溶融・均質化されます。溶融したPPはフラットダイから押し出され、水槽による急冷処理を経て、その後の延伸に不可欠な分子配向が固定されます。急冷後、フラットテープは一連の加熱ローラーを通過し、延伸が行われます。延伸倍率(各テープが延伸される度合い)は厳密に監視・調整され、所定の引張強度と破断伸びのバランスを実現します。最終的なアニーリング工程では内部応力が緩和され、厚さ均一で、全リール長にわたり引張強度が一定であり、端部から中央部にかけてのばらつきが極めて小さいフラットテープが得られます。各リールはオンライン厚さ測定装置により検査され、許容限界を超える厚さの変動が検出された場合、自動的にアラートが発せられ、オペレーターによる対応が促されます。
編み込みおよび成形: 延長された平織りテープは、経糸ビームに巻き取られ、高速円形織機に装填されます。ここで、緯糸テープと交差して連続的な筒状生地が形成されます。これらの織機は、高回転速度で運転されながらも、精密設計されたカム駆動装置および自動経糸張力補償システムにより、シャトルの安定した動きを維持します。すべての経糸端における均一な張力は極めて重要であり、わずかな不均衡でも、生地の端部に波打ちや緩い織り帯、あるいは構造上の弱点として現れます。織り密度(ピック/インチまたはピック/デシメートル)は、対象となるバッグ仕様に基づき、織機のコントローラーで設定されます。標準用途のバッグでは、経糸・緯糸のバランスの取れた密度が、コスト対強度性能において最適な結果をもたらします。一方、耐荷重用またはFIBC(フレキシブル・インターメディエイト・バルク・コンテナ)グレードの用途では、密度を大幅に高めるとともに、所定の間隔で生地長手方向に追加の補強テープを組み込みます。こうして得られる筒状生地は、きめ細かく均一な織りパターンを持ち、表面は滑らかで、欠落ピック、経糸切れ、不規則な端縁といった一般的な欠陥がありません。品質検査員は各織機ステーションで定期的に生地サンプルを採取し、ピックグラスで織り密度を確認するとともに、生地の重量が製造基準に合致しているかを検証します。
裁断および縫製: 編み込みチューブ状の生地は、CNC切断ステーションへと送られ、あらかじめ設定されたプログラムにより切断長さ、切断角度、およびロット数量が制御されます。CNCシステムは各製品コードに対応する切断パラメーターを記憶しており、オペレーターは最小限のセットアップ時間で異なるバッグサイズ間を切り替えることが可能であり、手動による計測ミスのリスクもありません。高精度サーボ駆動式ブレードにより、バリのないクリーンな切断面が得られ、後工程の縫製作業を容易にします。標準のオープンマウスバッグの場合、切断された生地部品は自動ボトム縫製ラインへ供給されます。このラインでは、バッグ底部を一定のヘム深さに折りたたんだ後、縫い目密度および糸張力が厳密に制御された二重ステッチ(チェーンステッチまたはロックステッチ)を施します。二重ステッチ構成は、高荷重用途において不可欠な冗長性を提供します。つまり、一方のステッチラインが損傷した場合でも、もう一方のステッチラインが構造的完全性を維持します。バルブバッグの場合、自動バルブ形成ステーションにて、バッグ本体の密封前にバルブ開口部を事前に折りたたみ・縫製します。FIBC(フレキシブル・インターメディエイト・バルク・コンテナ)バルクバッグには、追加の加工工程が適用されます。高強度ポリプロピレン(PP)またはポリエステル製ウェビングから作られたリフティングループは、所定の長さに切断され、補強された取付部にバッグ本体に縫い付けられます。各ループは、安全作業荷重の割合に応じた負荷を支えることができます。書類ポーチ、排出スパウト、充填スカート、バッフルなどのオプション機能は、縫製ライン上の指定されたワークステーションで統合されます。
品質管理および最終検査: 品質管理は、最終検査工程に限定されるのではなく、生産工程全体に組み込まれています。各工程では、ライン内チェックポイントにより主要なパラメーターが監視されます。押出後のテープの厚さおよび引張強度、織機工程後の布地の単位面積当たり質量(重量)および織り密度、縫製後のステッチの完全性です。完成品のバッグは、ロット単位で破壊試験および非破壊試験を実施します。ドロップテストでは、サンプルバッグを定格容量まで充填し、反復的な垂直落下を加えることで、実際の取扱い衝撃を模擬します。スタッキング圧縮試験では、充填済みバッグが倉庫およびコンテナ内での積み重ねによる持続的な圧力を受けても変形や破裂を起こさないことを確認します。UV老化試験は、加速耐候性試験装置内で実施され、屋外保管可能なバッグが所定の使用期間中に機械的特性を維持することを確認します。食品用製品については、関連する国際規格に基づく移行試験を実施し、包装内容物への有害物質の移行がないことを検証します。すべてのロットには、原材料のロット番号、機械設定パラメーター、検査結果を関連付けたトレーサビリティのある生産記録が付随しており、万一のばらつきが発生した場合でも、その根本原因を特定・是正できるようになっています。
 EN