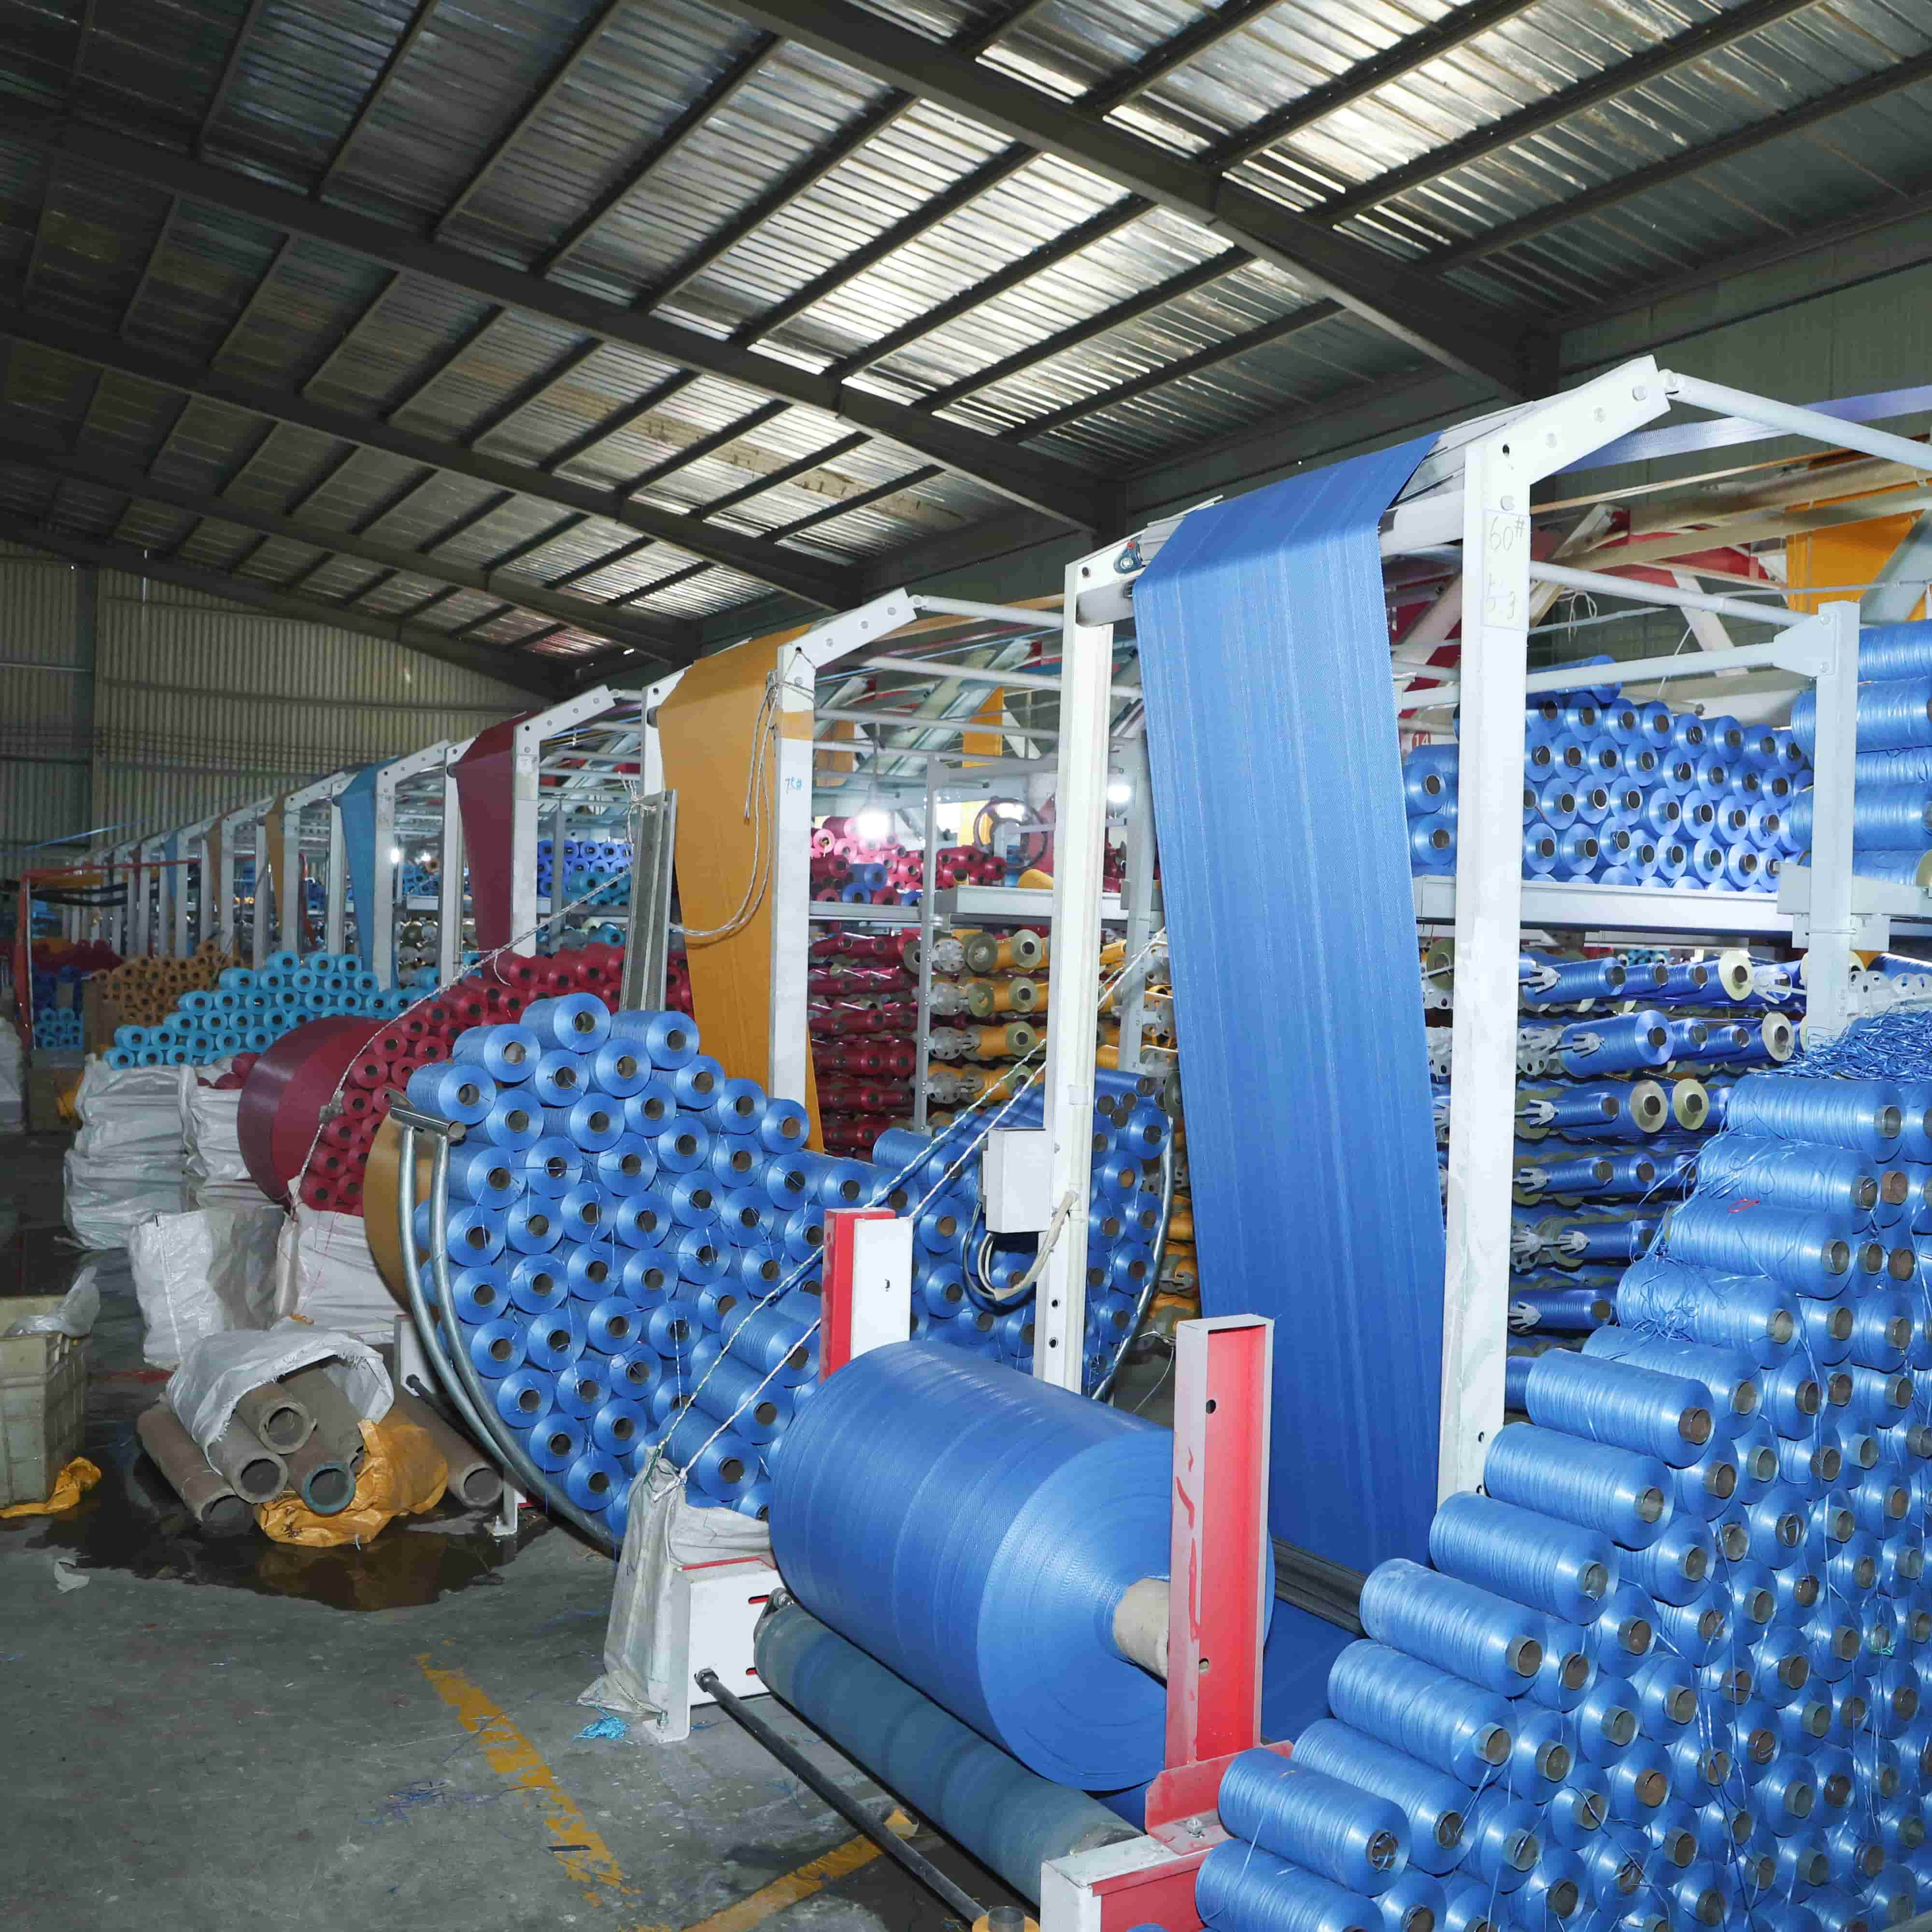
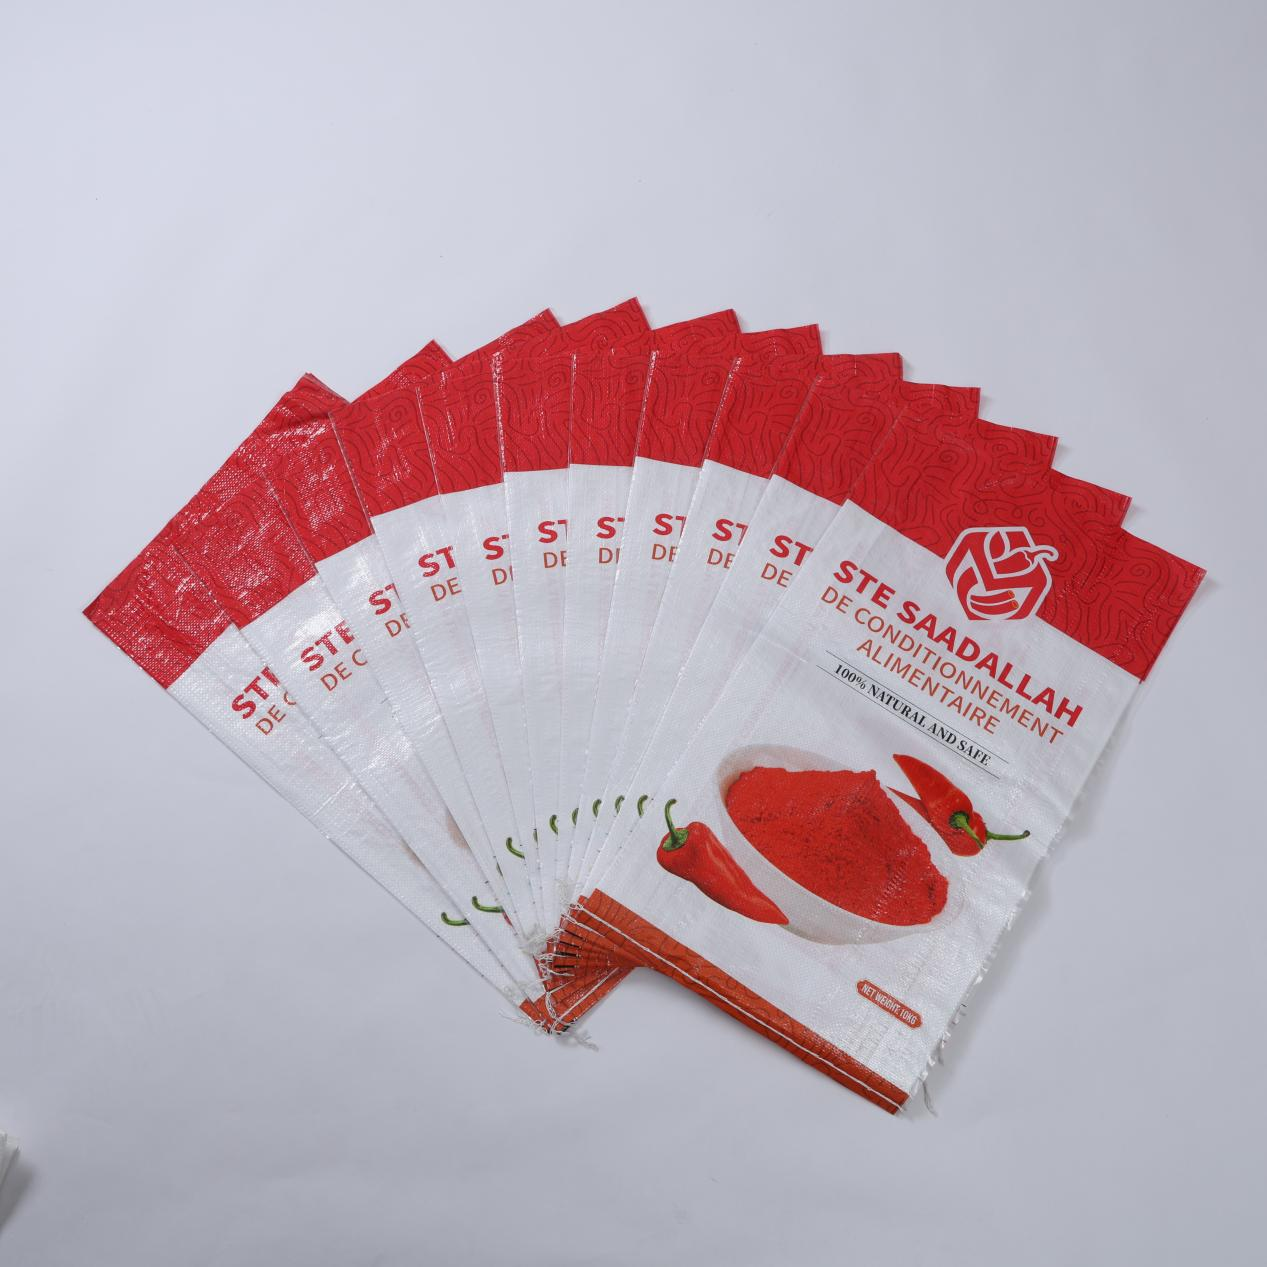
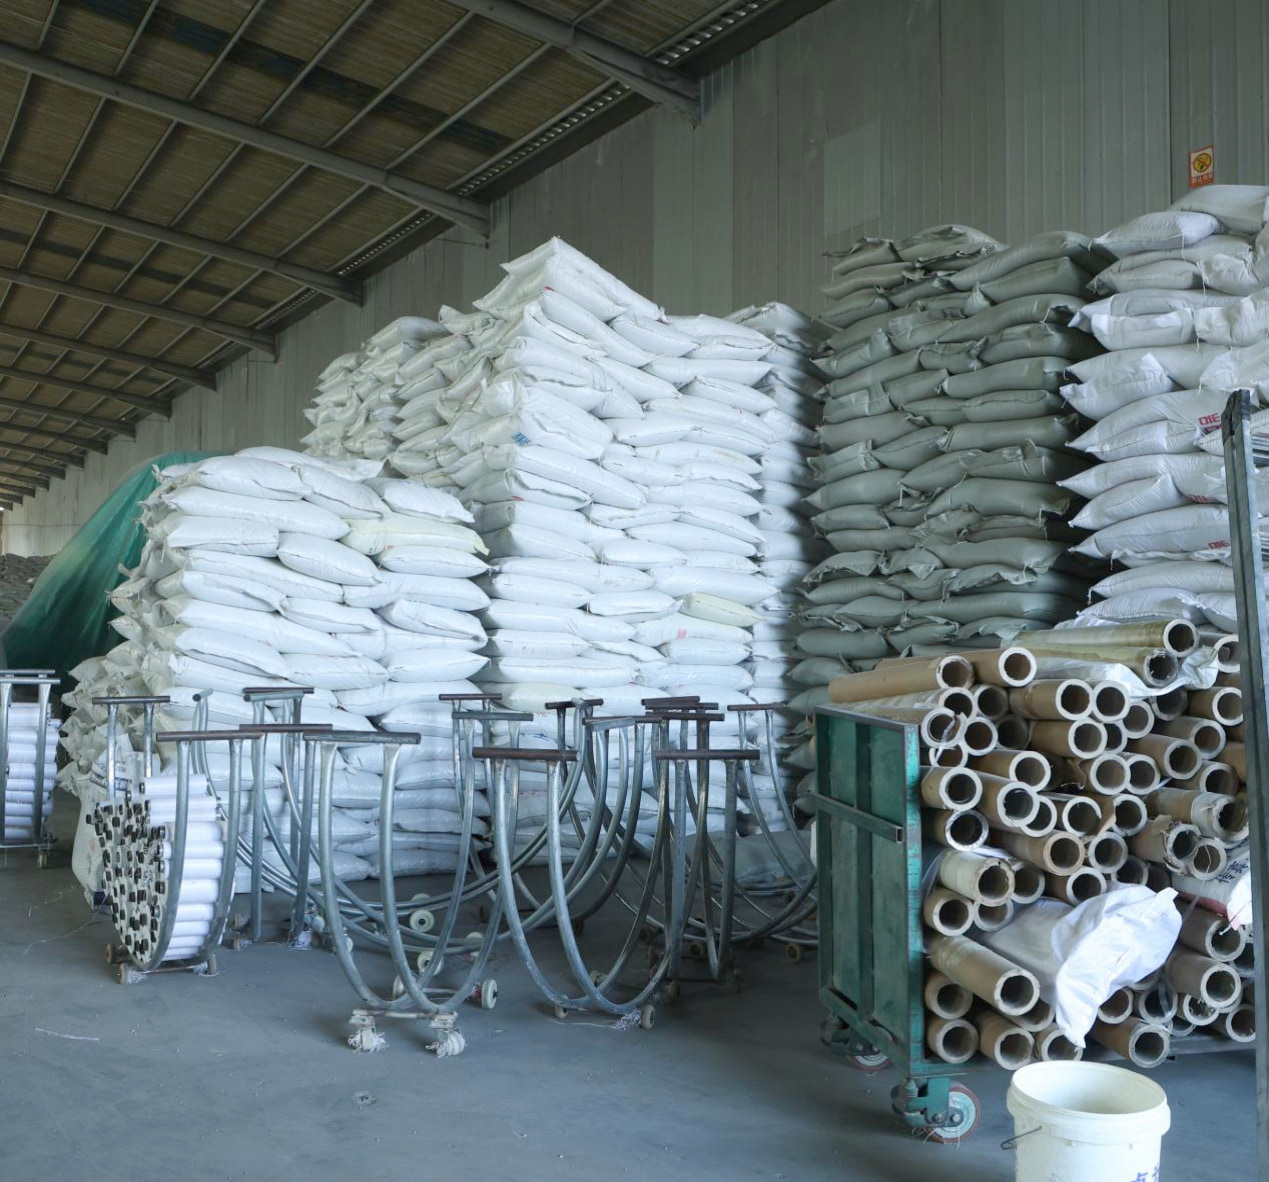
Tam otomatik bant ekstrüderleri, yüksek hızlı dairesel dokuma tezgâhları, CNC kesim makineleri ve diğer tam donanımlı ileri düzey ekipmanlarla donatılmış fabrika; bant ekstrüzyonu ve dokumadan kesime ve dikime kadar tam süreç otomasyonunu ve hassas üretimini sağlamaktadır. Ürünler, PP dokuma çuvallar, lamineli çuvallar ve FIBC büyük hacimli çuvallar olmak üzere geniş bir özellik yelpazesi kapsamaktadır; boyutlar, gramaj ve baskı doğruluğu sıkı bir şekilde kontrol edilerek her partide tutarlı ve kararlı çıktı sağlanmaktadır.
Ham Madde ve Bant Ekstrüzyonu: Premium polipropilen granülleri, dokuma çuval üretimi için optimize edilmiş doğrulanmış saflık ve erime akış indeksine sahip sertifikalı tedarikçilerden temin edilen temel malzeme olarak seçilir. Granüller, her ürün spesifikasyonuna göre hassas ölçüde kalsiyum karbonat dolgu maddesi ve UV stabilizatörleriyle karıştırılır; böylece hava direnci ve çekme özellikleri, üretim sürecinin ilk adımından itibaren malzemenin iç yapısına entegre edilir. Tam otomatik bant ekstrüderleri, karıştırılmış bileşimi ısıtılmış silindirlere besler; burada kontrol edilen vida dönme hızı, dar bir tolerans aralığında kalibre edilen sıcaklıklarda malzemeyi eritir ve homojenleştirir. Eritilmiş PP, düz bir kalıptan geçirilerek soğutma suyu banyosuna ekstrüde edilir; burada hızlı soğutma, sonraki gerilme işlemi için gerekli moleküler yönelimi sabitler. Soğutmadan sonra düz bantlar, ısıtılmış gerilme silindirlerinden geçer. Gerilme oranı — yani her bandın ne kadar uzatıldığı — hedef çekme dayanımı ve kopma uzaması dengesi elde edilecek şekilde dikkatle izlenir ve ayarlanır. Son aşamada uygulanan tavlama işlemi, iç gerilmeleri giderir ve düz bantlara rulo boyunca eşit kalınlık, tutarlı çekme dayanımı ve kenar ile orta arasındaki değişimin en aza indirgenmesi sağlar. Her rulo, satır içi kalınlık ölçümünden geçirilir ve kabul edilebilir sınırların dışına çıkan herhangi bir sapma, operatör müdahalesi için otomatik uyarı tetikler.
Dokuma ve şekillendirme: Uzatılmış düz bantlar, çembere (dairesel) dokuma tezgâhlarına yüklenmeden önce boyutlu çubuklara sarılır; burada çözgü bantları ile atkı bantları birbirleriyle iç içe geçerek sürekli bir boru şeklinde kumaş oluşturur. Bu dokuma tezgâhları, hassas mühendislikle tasarlanmış kam tahrik sistemleri ve otomatik çözgü gerilimi dengeleme sistemleri sayesinde yüksek devir hızlarında çalışırken durağan bir atkılama hareketi sağlar. Tüm çözgü uçlarında eşit gerilim sağlamak hayati öneme sahiptir; herhangi bir dengesizlik, bitmiş kumaşta dalgalı kenarlar, gevşek dokuma bantları veya yapısal zayıf noktalar şeklinde kendini gösterebilir. Dokuma yoğunluğu, hedef torba spesifikasyonuna göre tezgâh kontrolcüsünde inç başına veya desimetre başına atkılama sayısı olarak ayarlanır. Standart kullanım amaçlı torbalar için dengeli bir çözgü-atkı yoğunluğu, maliyet-çekme dayanımı oranı açısından en iyi performansı sağlar. Ağır iş yüküne dayanıklı veya FIBC sınıfı uygulamalar için yoğunluk önemli ölçüde artırılır ve kumaş uzunluğu boyunca belirlenmiş aralıklarla ekstra güçlendirme bantları entegre edilir. Elde edilen boru şeklindeki kumaş, eksik atkılama, kopuk çözgü veya düzensiz kenar gibi yaygın kusurlardan arınmış, sık ve homojen bir dokuma yapısı ile pürüzsüz bir yüzey bitişine sahiptir. Kalite kontrolcüleri, her dokuma tezgâhı istasyonunda periyodik olarak kumaş örneklemesi yapar; dokuma yoğunluğunu bir atkılama camı ile doğrular ve kumaş ağırlığını üretim standartlarıyla karşılaştırır.
Kesim ve dikim: Dokuma boru şeklindeki kumaş, CNC kesim istasyonlarına iletilir; burada önceden ayarlanmış programlar kesim uzunluğunu, kesim açısını ve parti miktarını kontrol eder. CNC sistemi, her ürün kodu için kesim parametrelerini saklar; bu da operatörlerin torba boyutları arasında minimum değişim süresiyle geçiş yapmalarını ve elle ölçüm hataları riskini ortadan kaldırmalarını sağlar. Hassas servo tahrikli bıçaklar, aşağı akıştaki dikim işlemlerini kolaylaştıran temiz ve kenar dikişsiz (keskin kenarlı olmayan) kesimler sağlar. Standart açık ağızlı torbalar için kesilen kumaş parçaları otomatik alt kenar dikim hatlarına beslenir. Bu hatlar torbanın alt kenarını sabit bir kıvrım derinliğine katlar ve ardından tam olarak ayarlanmış dikiş yoğunluğu ile iplik gerilimiyle çift iplikli zincir dikiş veya kilitleme dikişi desenleri uygular. Çift iplikli dikiş konfigürasyonu, ağır yük uygulamaları için gerekli yedekliliği sağlar — tek bir dikiş hattı zarar görse bile ikinci dikiş hattı yapısal bütünlüğü korur. Valflü torbalar için otomatik valf oluşturma istasyonu, torba gövdesi mühürlenmeden önce valf açıklığını önceden katlar ve diker. FIBC büyük hacimli torbalar ek işlem adımlarından geçer. Yüksek dayanımlı PP veya poliester şeritlerden üretilen kaldırma halkaları, belirlenen uzunlukta kesilir ve torba gövdesine güçlendirilmiş bağlantı noktalarına dikilir; her halka güvenli çalışma yükünün orantılı payını taşıyabilir. Belge cebi, boşaltım memesi, doldurma eteği ve bölme duvarı gibi isteğe bağlı özellikler, dikim hattındaki belirlenmiş iş istasyonlarında entegre edilir.
Kalite Kontrolü ve Nihai Muayene: Kalite kontrolü, son inceleme kapısına sınırlı kalmak yerine üretim zincirinin tamamında entegre edilmiştir. Satır içi kontrol noktaları, her aşamada kritik parametreleri izler: ekstrüzyondan sonra bant kalınlığı ve çekme dayanımı, dokumadan sonra kumaş ağırlığı ve dokuma yoğunluğu ile dikimden sonra dikiş bütünlüğü. Tamamlanmış çuvallar, parti bazlı yıkıcı ve yıkıcı olmayan testlere tabi tutulur. Düşürme testleri, örnek çuvalları nominal kapasitelerine kadar doldurarak ve bunları tekrarlanan dikey düşürmelerle zorlayarak taşıma sırasında oluşan darbe etkilerini simüle eder. Yığma sıkıştırma testleri, dolu çuvalların depo ve konteyner yığınlarında uzun süreli basınca maruz kaldıklarında şekil değiştirmeden veya patlamadan dayanabildiklerini doğrular. UV yaşlandırma testleri, hızlandırılmış hava koşullandırma odalarında gerçekleştirilerek dış mekânda saklanabilen çuvalların belirlenen kullanım ömrü boyunca mekanik özelliklerini koruduğu teyit edilir. Gıda sınıfı ürünler için geçerli uluslararası standartlara göre gerçekleştirilen göçme testleri, paketlenen içeriklere zararlı maddelerin geçmediğini doğrular. Her parti, ham madde parti numaralarını, makine parametrelerini ve muayene sonuçlarını birbirine bağlayan izlenebilir bir üretim kaydıyla birlikte verilir; bu da herhangi bir sapmanın kök nedeninde araştırılmasını ve düzeltilmesini sağlar.

 EN