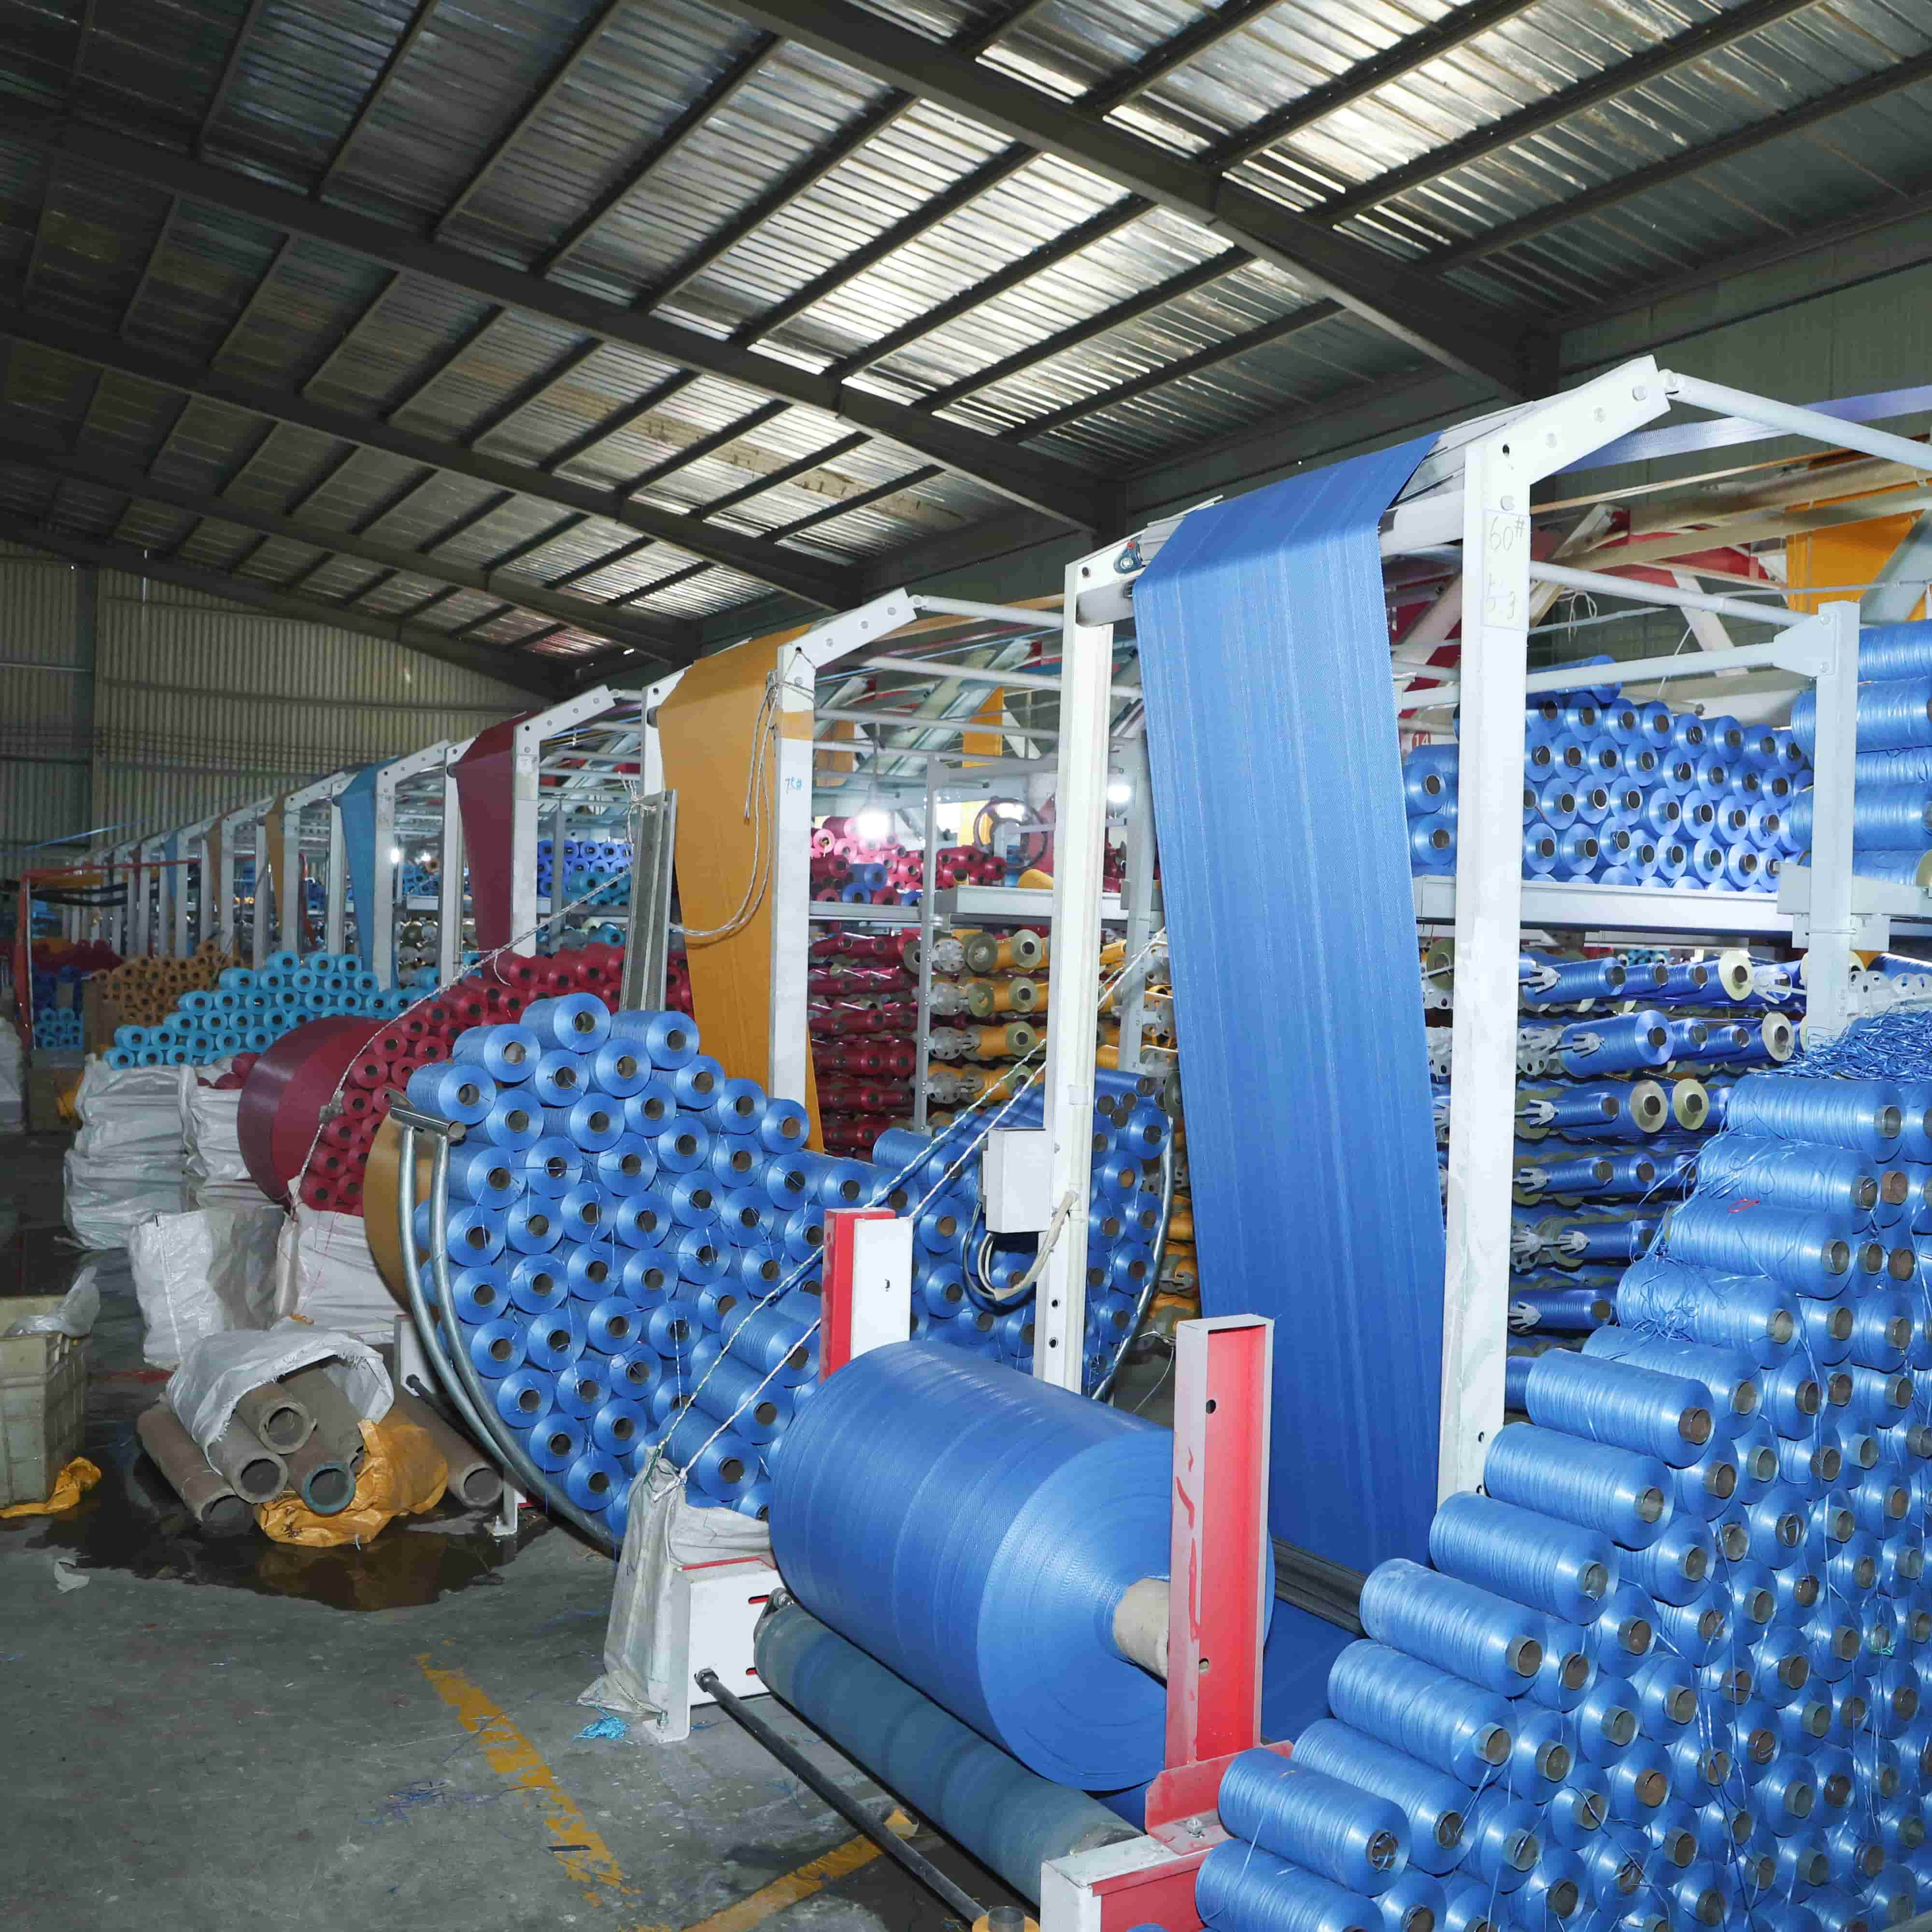
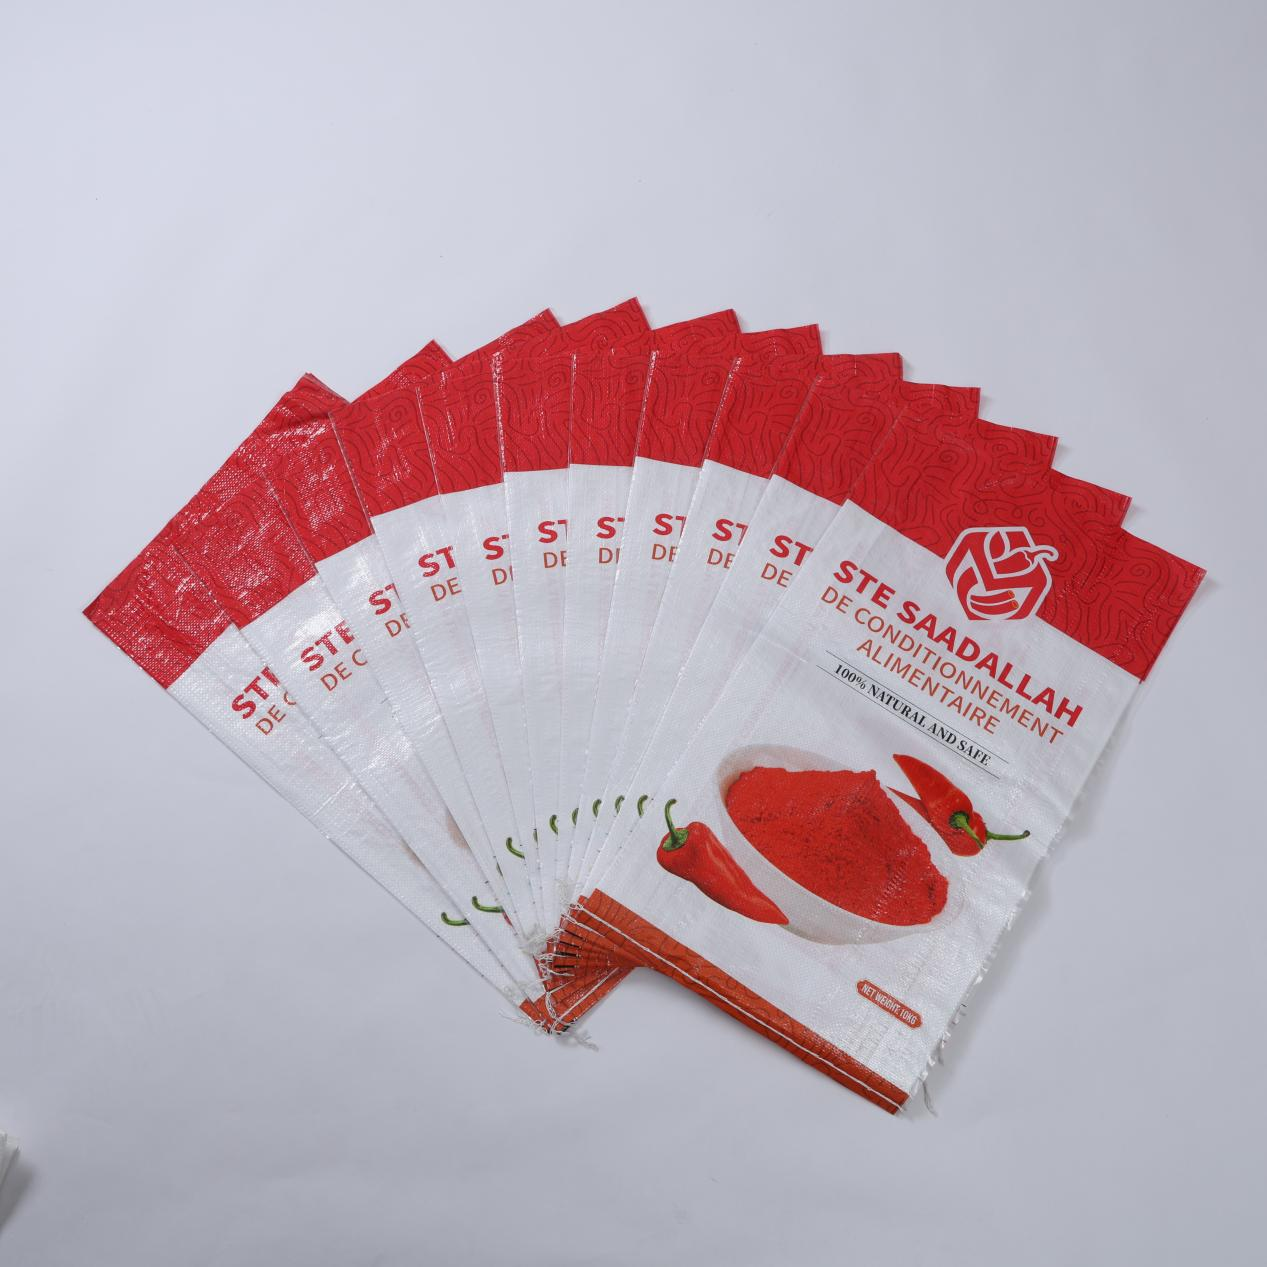
Fábrica equipada con extrusoras de cinta totalmente automáticas, telares circulares de alta velocidad, máquinas de corte CNC y otros equipos avanzados completos, logrando la automatización integral y la producción precisa desde la extrusión y tejido de cintas hasta el corte y la costura. Los productos abarcan una amplia gama de especificaciones, incluidas las bolsas tejidas de PP, las bolsas laminadas y las bolsas de gran capacidad (FIBC), con un control estricto sobre las dimensiones, el gramaje y la precisión de la impresión para garantizar una salida consistente y estable en cada lote.
Materia prima y extrusión de cinta: Se seleccionan gránulos de polipropileno premium como material base, procedentes de proveedores certificados con pureza verificada e índices de flujo fundido optimizados para la producción de bolsas tejidas. Los gránulos se mezclan con proporciones precisamente medidas de cargas de carbonato de calcio y estabilizadores UV según cada especificación de producto, garantizando que la resistencia a la intemperie y las propiedades de tracción se incorporen al material desde el primer paso. Extrusoras automáticas de cinta alimentan el compuesto mezclado a cilindros calentados, donde la rotación controlada del tornillo funde y homogeneiza el material a temperaturas calibradas dentro de una estrecha ventana de tolerancia. El PP fundido se extruye a través de una boquilla plana hacia un baño de enfriamiento con agua, donde el enfriamiento rápido fija la orientación molecular esencial para el estirado posterior. Tras el enfriamiento, las cintas planas pasan por una serie de rodillos calentados para su estirado. La relación de estirado —el grado en que cada cinta se alarga— se supervisa y ajusta cuidadosamente para lograr el equilibrio deseado entre resistencia a la tracción y elongación en rotura. Una etapa final de recocido libera las tensiones internas, produciendo cintas planas con espesor uniforme, resistencia a la tracción constante a lo largo de toda la longitud del rollo y mínima variación entre los bordes y el centro. Cada rollo pasa por una medición en línea del espesor, y cualquier desviación fuera de los límites aceptables activa automáticamente una alerta para la intervención del operario.
Tejido y conformado: Las cintas planas estiradas se enrollan sobre los bastidores de urdimbre y se cargan en telares circulares de alta velocidad, donde se entrelazan con las cintas de trama para formar una tela tubular continua. Estos telares operan a altas velocidades de rotación mientras mantienen un movimiento estable de la lanzadera, gracias a sistemas de accionamiento por levas de precisión y a sistemas automáticos de compensación de la tensión de la urdimbre. Una tensión uniforme en todos los hilos de urdimbre es fundamental: cualquier desequilibrio se manifestaría como bordes ondulados, bandas de tejido flojo o puntos estructuralmente débiles en la tela terminada. La densidad de tejido, expresada en pasadas por pulgada o por decímetro, se configura en el controlador del telar según la especificación objetivo de la bolsa. Para bolsas de uso estándar, una densidad equilibrada entre urdimbre y trama ofrece un rendimiento óptimo relación costo-resistencia. Para aplicaciones de alta resistencia o de grado FIBC, la densidad aumenta considerablemente, integrándose cintas de refuerzo adicionales a lo largo de la longitud de la tela a intervalos definidos. La tela tubular resultante presenta patrones de tejido apretados y uniformes, con un acabado superficial liso y libre de defectos comunes tales como pasadas faltantes, hilos de urdimbre rotos o orillos irregulares. Los inspectores de calidad realizan muestreos periódicos de la tela en cada estación del telar, verificando la densidad de tejido con una lupa de conteo de pasadas y comprobando el peso de la tela frente a los estándares de producción.
Corte y costura: El tejido tubular trenzado avanza hacia las estaciones de corte CNC, donde programas preestablecidos controlan la longitud de corte, el ángulo de corte y la cantidad por lote. El sistema CNC almacena los parámetros de corte para cada código de producto, lo que permite a los operarios cambiar entre tamaños de bolsas con un tiempo de cambio mínimo y sin riesgo de errores manuales en las mediciones. Cuchillas de precisión accionadas por servomotores garantizan cortes limpios y sin rebabas, lo que facilita las operaciones posteriores de costura. Para las bolsas estándar de boca abierta, las piezas de tejido cortadas se alimentan en líneas automáticas de costura de fondos. Estas líneas doblan el fondo de la bolsa a una profundidad de dobladillo constante y luego aplican patrones de puntada en cadena doble o puntada de bloqueo, con densidad de puntada y tensión del hilo reguladas con precisión. La configuración de doble puntada proporciona la redundancia esencial para aplicaciones de carga pesada: incluso si una línea de puntadas resulta dañada, la segunda mantiene la integridad estructural. Para las bolsas con válvula, una estación automática de formación de válvulas dobla y cose previamente la abertura de la válvula antes de sellar el cuerpo de la bolsa. Las bolsas tipo FIBC (big bags) pasan por etapas adicionales de procesamiento. Los asas de elevación, fabricadas con cintas de polipropileno (PP) o poliéster de alta tenacidad, se cortan a la longitud requerida y se cosen al cuerpo de la bolsa en puntos de fijación reforzados, siendo cada asa capaz de soportar su parte proporcional de la carga de trabajo segura. Características opcionales, como bolsillos para documentos, espitas de descarga, faldones de llenado y tabiques, se incorporan en estaciones de trabajo específicas a lo largo de la línea de costura.
Control de calidad e inspección final: El control de calidad está integrado en toda la cadena de producción, en lugar de limitarse a una inspección final. Los puntos de control en línea supervisan los parámetros clave en cada etapa: espesor y resistencia a la tracción de la cinta tras la extrusión, peso del tejido y densidad de la urdimbre tras el telar, y resistencia de las costuras tras la confección. Las bolsas terminadas se someten a ensayos destructivos y no destructivos a nivel de lote. Las pruebas de caída simulan los impactos derivados de la manipulación al llenar muestras de bolsas hasta su capacidad nominal y someterlas a caídas verticales repetidas. Las pruebas de compresión por apilamiento verifican que las bolsas llenas puedan soportar la presión sostenida del apilamiento en almacenes y contenedores sin deformarse ni reventar. Las pruebas de envejecimiento UV, realizadas en cámaras de envejecimiento acelerado, confirman que las bolsas aptas para almacenamiento al aire libre conservan sus propiedades mecánicas durante la vida útil prevista. Para productos aptos para contacto con alimentos, las pruebas de migración, conforme a las normas internacionales aplicables, verifican la ausencia de transferencia de sustancias nocivas al contenido embalado. Cada lote va acompañado de un registro de producción trazable que vincula los números de lote de las materias primas, los parámetros de la maquinaria y los resultados de las inspecciones, garantizando así que cualquier desviación pueda investigarse y corregirse en su causa raíz.

 EN