 EN
ວິທີການປະເມີນປະສິດທິພາບການຜະລິດໃນໂຮງງານຜະລິດຖົງ PP woven
ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

2026/09/01
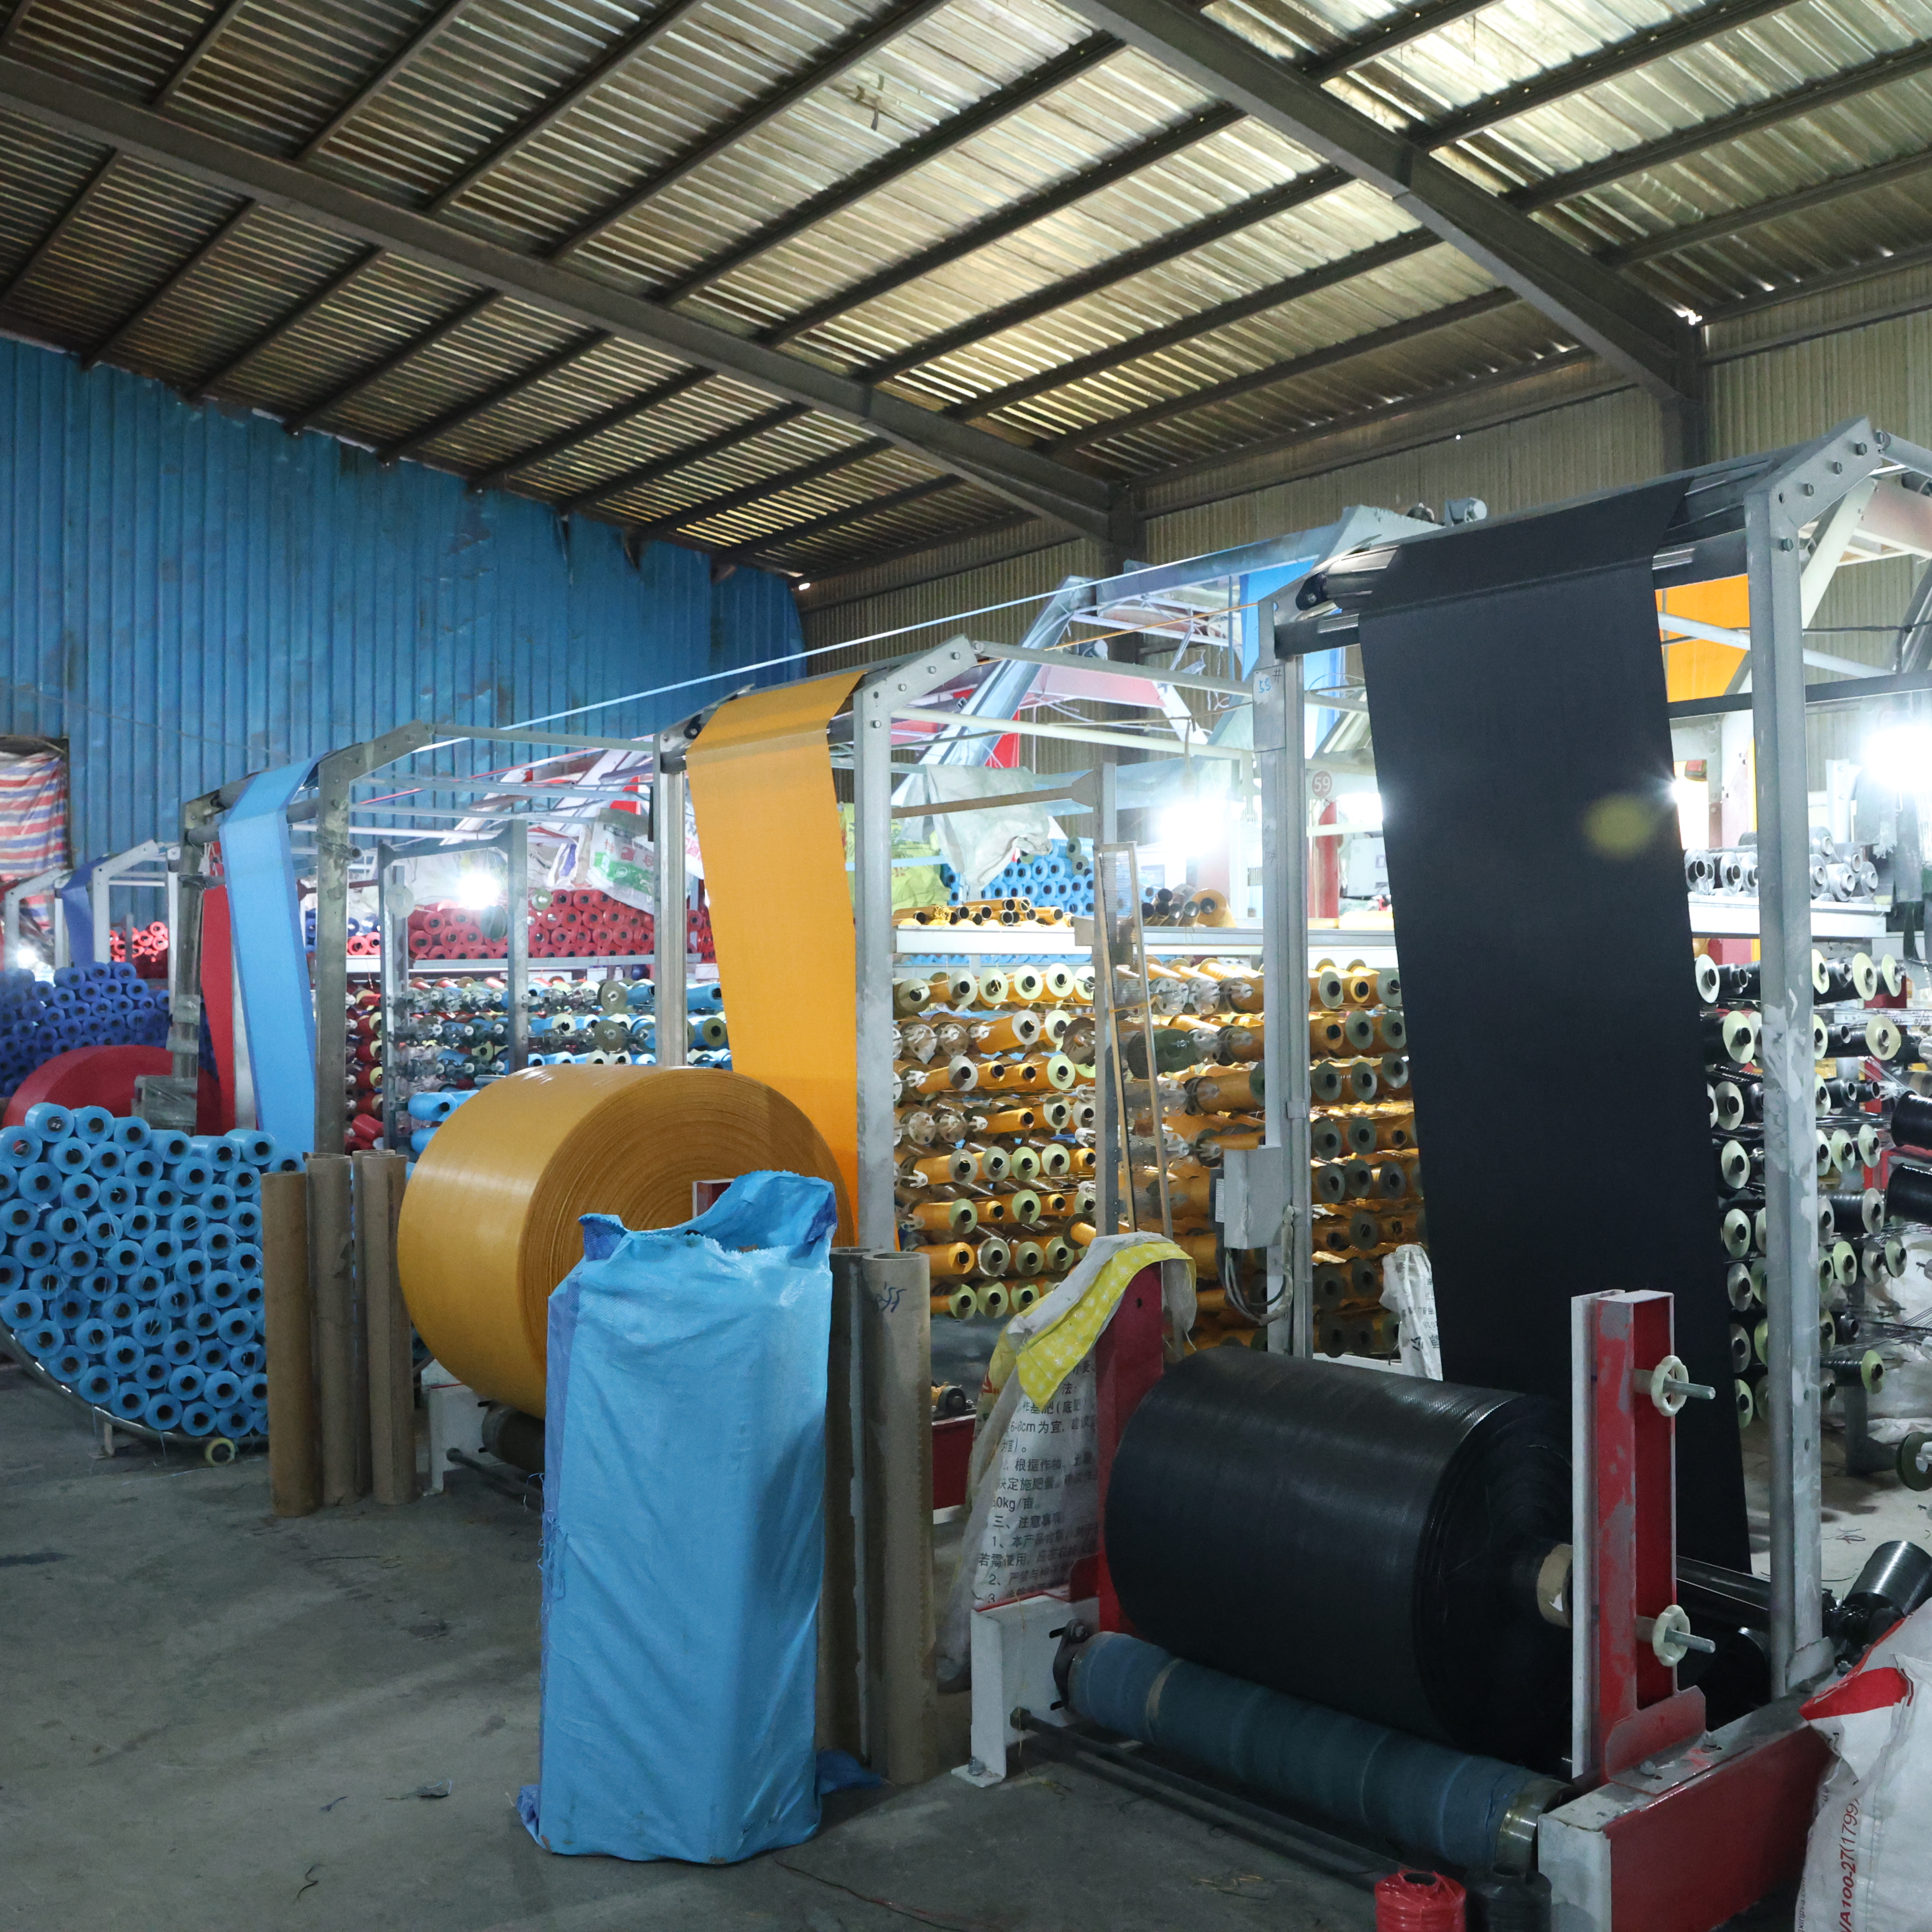
ຂະໜາດຖົງທີ່ບໍ່ເປັນເອກະພາບລະຫວ່າງຊຸດສິນຄ້າຈາກຜູ້ສະໜອງແຕ່ລະຊຸດ ແມ່ນໜຶ່ງໃນບັນຫາຄຸນນະພາບທີ່ເຮັດໃຫ້ເກີດຄວາມເຄີຍຍາກທີ່ສຸດໃນການດຳເນີນງານດ້ານການຫໍ່ຫຸ້ມ. ເມື່ອຖົງມາຮອດດ້ວຍຄວາມກວ້າງ, ຄວາມສູງ, ຄວາມເລິກຂອງສ່ວນທີ່ພັບ, ຫຼື ຕຳແໜ່ງຂອງແຖວແຕກຕ່າງກັນ, ການຜະລິດຈະຖືກຢຸດຊົ່ວຄາວ, ຄຳຕິຕຽນຈາກລູກຄ້າຈະເພີ່ມຂື້ນ, ແລະ ຄ່າໃຊ້ຈ່າຍຈະເພີ່ມຂື້ນຢ່າງໄວວາ. ບັນຫານີ້ສົ່ງຜົນຕໍ່ຜູ້ຜະລິດ, ຜູ້ຈັດຈາກ, ແລະ ຜູ້ຈຳ່ຍທີ່ເປີດໃຊ້ການຫໍ່ຫຸ້ມທີ່ເຊື່ອຖືໄດ້ເພື່ອປ້ອງກັນສິນຄ້າ ແລະ ຮັກສາມາດຕະຖານຂອງຍີ່ຫໍ້. ການເຂົ້າໃຈເຫດຜົນທີ່ເກີດຂື້ນຈາກຮາກເຫງົາ ແລະ ການປະຕິບັດການປັບປຸງຢ່າງເປັນລະບົບຮ່ວມກັບ ຜູ້ສະໜອງຖົງທີ່ເຮັດຈາກ PP ທີ່ຖືກ woven ປ່ຽນການຄວບຄຸມຄຸນນະພາບຈາກການແກ້ໄຂບັນຫາຢ່າງເປັນການฉຸກເຈີນ ໃຫ້ເປັນຄວາມຮ່ວມມືທີ່ເປັນການເປີດກວ້າງເພື່ອປ້ອງກັນບັນຫາ

ຄວາມແຕກຕ່າງຂອງຂະໜາດເກີດຈາກການປ່ຽນແປງຂອງການຕັ້ງຄ່າອຸປະກອນ, ຄວາມແຕກຕ່າງໃນການຫົດຕົວຂອງວັດຖຸດິບ, ຂໍ້ບົກຜ່ອງໃນເອກະສານຂະບວນການ, ແລະ ການປ່ຽນແປງບຸກຄະລາກອນຈາກຜູ້ສະໜອງ. ເມື່ອສັ່ງຊື້ຖົງ PP ສຳລັບການສ่งອອກ ຫຼື ຖົງທໍາດ້ວຍເສັ້ນໄຍຈຳນວນຫຼາຍ, ຄຳແນະນຳດ້ານຂະໜາດຕ້ອງຊັດເຈນຢ່າງສົມບູນ, ວິທີການກວດສອບຕ້ອງມາດຕະຖານ, ແລະ ຊ່ອງທາງການສື່ສານຕ້ອງເປັນກົງ. ຄູ່ມືນີ້ຈະນຳທ່ານໄປຜ່ານວິທີການວິເຄາະທີ່ເປັນປະຈັກ, ຍຸດທະສາດໃນການຮ່ວມມືກັບຜູ້ສະໜອງ, ແລະ ວິທີການວັດແທກທີ່ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຂະໜາດປ່ຽນແປງເພື່ອບໍ່ໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ການດຳເນີນງານຂອງທ່ານ.
ການຜະລິດຖົງທີ່ຈັກເປັນອຸດສາຫະກຳ ຕ້ອງອີງໃສ່ການຕັ້ງຄ່າເຄື່ອງຈັກຢ່າງແນ່ນອນ ເພື່ອການຕັດ ການຈັກ ການປິດຜົນ ແລະ ການປະມວນຜົນ. ເມື່ອຜູ້ສະໜອງຖົງຈັກໃນຈຳນວນຫຼາຍດຳເນີນການເຄື່ອງຈັກໂດຍບໍ່ມີການກວດສອບການປັບຄ່າຢ່າງເປັນປະຈຳ ຄວາມຄາດເຄື່ອນຈະເລີ່ມເปลີ່ນແປງຢ່າງຊ້າໆ. ມີດຕັດຈະເລີ່ມທື້, ຄວາມໄວຂອງເທິງເຄື່ອງສົ່ງຈະເລີ່ມເບິ່ງເຄື່ອນ ແລະ ອຸນຫະພູມຂອງການປິດຜົນດ້ວຍຄວາມຮ້ອນຈະປ່ຽນແປງ, ເຊິ່ງທັງໝົດນີ້ເຮັດໃຫ້ເກີດການປ່ຽນແປງທີ່ວັດແທກໄດ້ໃນຂະໜາດ. ແຕ່ງການຜະລິດຖົງຈັກ PP ທີ່ມີການດຳເນີນການບໍາລຸງຮັກສາເປັນປະຈຳຈະສາມາດຈັບເອົາຮູບແບບການເບິ່ງເຄື່ອນເຫຼົ່ານີ້ໄດ້ກ່ອນທີ່ມັນຈະສົ່ງຜົນຕໍ່ການຜະລິດທັງໝົດ.
ບັນຫາຂະໜາດສ່ວນຫຼາຍເກີດຂຶ້ນຢ່າງຊ້າໆ ໃນຫຼາຍຊຸດການຜະລິດ ແທນທີ່ຈະເກີດຂຶ້ນທັນທີໃນການຈັດສົ່ງຄັ້ງດຽວ. ການປ່ຽນແປງຢ່າງຊ້າໆນີ້ບອກເຖິງການເບິ່ງເຄື່ອນຂອງເຄື່ອງຈັກ ແທນທີ່ຈະເປັນຂໍ້ຜິດພາດຂອງຜູ້ປະຕິບັດງານເພີ່ງເກີດຂຶ້ນ. ຂໍໃຫ້ຜູ້ສະໜອງຂອງທ່ານບັນທຶກວັນທີ່ປັບຄ່າເຄື່ອງຈັກ ບັນທຶກການບໍາລຸງຮັກສາ ແລະ ໃບຢືນຢັ້ງການປັບຄ່າ. ການດຳເນີນການສະໜອງຖົງຈັກໃນຈຳນວນຫຼາຍບໍ່ມີການແບ່ງປັນເອກະສານເຫຼົ່ານີ້ຢ່າງເປັນທາງການ, ສະນັ້ນການຂໍເອກະສານເຫຼົ່ານີ້ຈະສະແດງເຖິງຄວາມເອົາໃຈໃສ່ດ້ານຄຸນນະພາບ ແລະ ມັກຈະເຮັດໃຫ້ມີການຕິດຕາມພາຍໃນທີ່ດີຂຶ້ນ.
ຜ້າ polypropylene ຫົດຕົວໃນຂະນະທີ່ປຸງແຕ່ງແລະເຢັນ, ແຕ່ອັດຕາການຫົດຕົວແຕກຕ່າງກັນໄປຕາມແຫຼ່ງທີ່ມາຂອງວັດຖຸດິບ, ຄວາມໜາຂອງເສັ້ນໄຍ, ຄວາມໜາແໜ້ນຂອງການທໍາຜ້າ, ແລະສະພາບແວດລ້ອມໃນເວລາຜະລິດ. ເມື່ອຜູ້ສົ່ງອອກຖົງ pp ສັ່ງຊື້ polypropylene ຈາກໂຮງງານຜະລິດທີ່ແຕກຕ່າງກັນ ຫຼື ໃຊ້ວັດຖຸດິບຈາກສາງທີ່ເກັບຮັກສາໄວ້ໃນສະພາບຄວາມຊື້ນທີ່ແຕກຕ່າງກັນ, ຄວາມປ່ຽນແປງຂອງການຫົດຕົວຈະເພີ່ມຂຶ້ນເຮັດໃຫ້ຄວາມບໍ່ສອດຄ່ອງລະຫວ່າງແຕ່ລະຊຸດຜະລິດມີຫຼາຍຂຶ້ນ. ອຸນຫະພູມແລະຄວາມຊື້ນໃນເວລາທີ່ຜ້າຖືກແຫ້ງມີຜົນກະທົບຢ່າງມີນັກຕໍ່ຂະໜາດສຸດທ້າຍ, ແຕ່ຜູ້ປະກອບການຈຳໜ່າຍຖົງ woven ໃນຈຳນວນຫຼາຍມັກຈະຖືວ່າເຫຼົ່ານີ້ເປັນປັດໄຈທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້.
ຄວາມແຕກຕ່າງຂອງຂະໜາດລະຫວ່າງຊຸດຜະລິດມັກຈະເກີດຮ່ວມກັບເວລາການຜະລິດຕາມລະດູການ ຫຼື ການປ່ຽນແປງຜູ້ສະໜອງວັດຖຸດິບ. ສອບຖາມຄູ່ຮ່ວມງານຂອງທ່ານທີ່ຈັດສົ່ງຖົງທໍາດ້ວຍເສັ້ນໄຍເປັນຈຳນວນຫຼາຍວ່າເຂົາເຈົ້າຕິດຕາມທີ່ມາຂອງວັດຖຸດິບ, ວັນທີຜະລິດ, ແລະ ສະພາບແວດລ້ອມໃນຂະບວນການປະມວນຜົນສຸດທ້າຍສຳລັບແຕ່ລະຊຸດຜະລິດຫຼືບໍ່. ການຕິດຕາມນີ້ຈະເປີດເຜີຍວ່າການປ່ຽນແປງຂະໜາດເກີດຂຶ້ນຮ່ວມກັບການປ່ຽນແປງລຸ້ມວັດຖຸດິບຫຼືບໍ່, ເຊິ່ງຈະຊ່ວຍໃຫ້ທ່ານກຳນົດໄດ້ວ່າບັນຫາເກີດຈາກວັດຖຸດິບຫຼືອຸປະກອນການຜະລິດ.
ບັນຫາທີ່ເກີດຈາກຄວາມແຕກຕ່າງດ້ານຂະໜາດເກີດຂຶ້ນເມື່ອວິທີການວັດແທກແຕກຕ່າງກັນລະຫວ່າງການດຳເນີນງານຂອງທ່ານ ແລະ ໂຮງງານຜະລິດຖົງໃບຢືນທີ່ເຮັດຈາກເສັ້ນໄຍ PP. ຈຸດທີ່ໃຊ້ວັດແທກ, ຄວາມຕຶງທີ່ໃຊ້ໃນເວລາວັດແທກ, ແລະ ເວລາທີ່ວັດແທກເມື່ອປຽບທຽບກັບຂະບວນການຜະລິດ ສາມາດເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງທີ່ບໍ່ຈຳເປັນ. ຄວນຈັດຕັ້ງຂະບວນການວັດແທກຮ່ວມກັນ ໂດຍລະບຸຢ່າງຊັດເຈນວ່າຈຸດໃດທີ່ຈະວັດແທກຄວາມກວ້າງ, ຄວາມສູງ ແລະ ສ່ວນທີ່ເປີດຂ້າງ (gusset) ຂອງຖົງທີ່ສຳເລັດແລ້ວ. ຄວນບັນທຶກວ່າການວັດແທກດຳເນີນເມື່ອໃດ: ທັນທີຫຼັງຈາກການຜະລິດ ຫຼື ຫຼັງຈາກຖົງຖືກທິ້ງໄວ້ເປັນເວລາໜຶ່ງຄືນ, ເນື່ອງຈາກຖົງອາດຈະເບົາລົງ ຫຼື ແຄບລົງເລັກນ້ອຍຕາມເວລາ.
ສັນຍາສ່ວນຫຼາຍທີ່ກ່ຽວຂ້ອງກັບການສົ່ງຖົງໃບຢືນຈຳນວນຫຼາຍ ມັກບໍ່ມີການລະບຸລາຍລະອຽດດ້ານການວັດແທກ, ເຮັດໃຫ້ເກີດຄວາມເຫັນແຕກຕ່າງກັນວ່າຖົງດັ່ງກ່າວເຂົ້າເກນຂະໜາດທີ່ອະນຸຍາດຫຼືບໍ່. ຄວນຈັດຕັ້ງຂະບວນການທີ່ເປັນເອກະສານເປັນລາຍລັກອັກສອນ ແລະ ທັງສອງຝ່າຍ (ທ່ານ ແລະ ຜູ້ສະໜອງ) ຕ້ອງລົງນາມຢືນຢັນ, ໂດຍລວມເຖິງຮູບແຕ້ມທີ່ສະແດງຈຸດວັດແທກ, ເຄື່ອງມືທີ່ອະນຸຍາດໃຫ້ໃຊ້ວັດແທກ, ແລະ ຊ່ວງຄວາມແຕກຕ່າງທີ່ອະນຸຍາດໄດ້. ສິ່ງນີ້ຈະຊ່ວຍຫຼຸດຜ່ອນການຕີຄວາມເຫັນທີ່ອີງໃສ່ຄວາມເຫັນສ່ວນບຸກຄົນ ແລະ ໃຫ້ເປົ້າໝາຍທີ່ຊັດເຈນແກ່ຜູ້ສະໜອງຂອງທ່ານໃນຂະນະທີ່ດຳເນີນການກວດສອບຄຸນນະພາບ.
ການອີງໃສ່ການກວດສອບຈຸດຕື່ມຈາກຖົງທຳອິດ ແລະ ຖົງສຸດທ້າຍໃນແຕ່ລະການຈັດສົ່ງຈະຂາດເວລາການປ່ຽນແປງທີ່ເກີດຂື້ນຢ່າງເປັນລະບົບຕໍ່ການຜະລິດໃນສ່ວນກາງ. ຄວນນຳໃຊ້ວິທີການເລືອກຕົວຢ່າງແບບສຸ່ມທີ່ມີການຈັດຊັ້ນ (stratified random sampling) ໂດຍເອົາຕົວຢ່າງຈາກຈຸດເລີ່ມຕົ້ນ ກາງ ແລະ ສິ້ນສຸດຂອງແຕ່ລະລຸ້ນການຜະລິດ ແລ້ວຈຶ່ງເອົາຈາກຕຳແໜ່ງຕ່າງໆພາຍໃນແຕ່ລະກ່ອງ. ຕິດຕາມຄ່າທີ່ວັດແທກໄວ້ໃນແຜ່ນແຕ່ງ (spreadsheets) ຫຼື ໂປຣແກຣມຈັດການຄຸນນະພາບເພື່ອຊອກຫາແນວໂນ້ມ—ເຊັ່ນ: ມີການເພີ່ມຂື້ນຂອງຂະໜາດ ຫຼື ລົດຕ່ຳລົງຂອງຂະໜາດ ຫຼື ການປ່ຽນແປງເປັນວຟົງ (cyclic variation) ທີ່ເຊື່ອມໂຍງກັບການປ່ຽນການເຮັດວຽກ ຫຼື ເວລາການຜະລິດ.
ເມື່ອທ່ານນຳເອົາຂໍ້ມູນແນວໂນ້ມໄປສະເໜີໃຫ້ຜູ້ສະໜອງຖົງ PP ຂອງທ່ານ ສຳລັບການສົ່ງອອກ ການສົນທະນາຈະປ່ຽນຈາກການຮ້ອງທຸກໄປເປັນການຮ່ວມມືກັນແກ້ໄຂບັນຫາ. ສະແດງໃຫ້ເຂົາເຫັນຮູບແບບ histogram ຫຼື ກາຟິກຄວບຄຸມ (control charts) ເພື່ອເປີດເຜີຍວ່າການປ່ຽນແປງເກີດຂື້ນແບບສຸ່ມ ຫຼື ມີທິດທາງ. ຂໍ້ມູນເຫຼົ່ານີ້ຈະຊ່ວຍໃຫ້ເຂົາເລືອກເອົາສິ່ງທີ່ຈຳເປັນຕ້ອງເຮັດກ່ອນ ເຊັ່ນ: ການບຳລຸງຮັກສາອຸປະກອນ ຫຼື ການຝຶກອົບຮົມໃໝ່ ໂດຍອີງໃສ່ຈຸດເລີ່ມຕົ້ນຂອງການເບິ່ງຂະໜາດທີ່ເລີ່ມເปลີ່ນແປງ.
ການກຳນົດຂະໜາດທີ່ບໍ່ຊັດເຈນຈະເຮັດໃຫ້ຂະໜາດຂອງຜະລິດຕະພັນແຕກຕ່າງກັນໄປໃນແຕ່ລະຊຸດທີ່ຜູ້ສະໜອງຈັດສົ່ງ. ແທນທີ່ຈະຂໍຖົງທີ່ມີຂະໜາດມາດຕະຖານ, ກະລຸນາສະເໜີແຜນຜັງວິສະວະກຳທີ່ມີຂອບເຂດຄວາມຄາດເຄື່ອນ (tolerance bands), ຂໍ້ກຳນົດວັດສະດຸ, ແລະ ຂໍ້ກຳນົດການປະມວນຜົນສຸດທ້າຍ. ກະລຸນາລະບຸຢ່າງຊັດເຈນວ່າ ຂອບເຂດຄວາມຄາດເຄື່ອນນັ້ນເປັນປະເພດທີ່ມີທັງສອງດ້ານ (±X) ຫຼື ດ້ານດຽວ (ຢ່າງໜ້ອຍ Y ເຖິງ ສູງສຸດ Z), ແລະ ລະບຸຄວາມໝາຍຂອງຄຳວ່າ 'ຍອມຮັບໄດ້' ໃນແງ່ຂອງສະຖິຕິ. ຜູ້ປະຕິບັດງານໂຮງງານຜະລິດຖົງ PP woven ສ່ວນຫຼາຍຈະສົມມຸດເອົາຄ່າຄວາມຄາດເຄື່ອນເລີ່ມຕົ້ນໂດຍບໍ່ໄດ້ຢືນຢັນວ່າສອດຄ່ອງກັບຄວາມຕ້ອງການການຜະລິດຂອງທ່ານ.
ລວມເອົາຕົວຢ່າງຖົງທີ່ສະແດງເຖິງຂອບເຂດຂະໜາດທີ່ຍອມຮັບໄດ້ໄວ້ໃນເອກະສານການສັ່ງຊື້ຂອງທ່ານ, ເພື່ອໃຫ້ຜູ້ສະໜອງສາມາດອ້າງອີງຕົວຢ່າງທາງຮ່າງກາຍໄດ້ ແທນທີ່ຈະຕີຄວາມເຂົ້າໃຈຈາກຄຳອະທິບາຍທີ່ເຂີຍ. ຂໍໃຫ້ເກັບຮັກສາຕົວຢ່າງເຫຼົ່ານີ້ໄວ້ ແລະ ອ້າງອີງໃນທັງໝົດຂອງການຜະລິດ, ເພື່ອໃຫ້ຖົງທັງໝົດເຂົ້າເຖິງມາດຕະຖານດຽວກັນ. ການມີຕົວຢ່າງທີ່ຈັບຕ້ອງໄດ້ນີ້ຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມເຂົ້າໃຈທີ່ແຕກຕ່າງກັນ ແລະ ສະແດງເຖິງຄວາມຊຳນິຊຳນານທີ່ຜູ້ສະໜອງຖົງ woven ທີ່ຂາຍສົ່ງສ່ວນຫຼາຍຈະເຫັນຄຸນຄ່າ ແລະ ສະແດງຄວາມເຄົາລົບຕອບແທນ.
ການສອບສອງທີ່ເກີດຂຶ້ນໃນສະຖານທີ່ຈິງຈະເປີດເຜີຍສະພາບຂອງອຸປະກອນ, ວິທີການດູແລຮັກສາ, ແລະ ຂະບວນການຄຸນນະພາບທີ່ອธິບາຍເຖິງຄວາມແຕກຕ່າງຂອງຂະໜາດ. ໃຫ້ເດີນທາງໄປທົ່ວເຂດຜະລິດຮ່ວມກັບຄູ່ຮ່ວມງານຂອງທ່ານທີ່ສະໜອງຖົງທໍາຈາກເສັ້ນໄຍ PP, ສັງເກດເຄື່ອງມືວັດແທກ, ຕິດຕາມບັນທຶກການດູແລຮັກສາ, ແລະ ເຂົ້າໃຈຂະບວນການສົ່ງຕໍ່ງານລະຫວ່າງການປ່ຽນການເຮັດວຽກ. ບັນຫາຂະໜາດສ່ວນໃຫຍ່ເກີດຈາກການປ່ຽນແປງຂະບວນການທີ່ບໍ່ໄດ້ບັນທຶກ ຫຼື ວິທີທຳງານທີ່ບໍ່ເປັນທາງການ ເຊິ່ງຈະບໍ່ສາມາດເຫັນໄດ້ຈາກການສົນທະນາທາງໂທລະສັບທີ່ເກີດຂຶ້ນເປັນປົກກະຕິ.
ການແກ້ໄຂບັນຫາຮ່ວມກັນຈະສ້າງຄວາມເຊື່ອໝັ້ນ ແລະ ຊ່ວຍຄົ້ນພົບວິທີທຳງານທີ່ເໝາະສົມ. ຖ້າຄູ່ຮ່ວມງານຂອງທ່ານທີ່ຜະລິດຖົງ PP ມີຂໍ້ຈຳກັດດ້ານອຸປະກອນທີ່ເຮັດໃຫ້ຄວາມຖືກຕ້ອງຂອງຂະໜາດບໍ່ສູງພໍ, ທ່ານຄວນຮ່ວມກັນສຳຫຼວດທາງເລືອກອື່ນໆ—ເຊັ່ນ: ການປັບຄ່າຄວາມເປັນໄປໄດ້ຂອງຄວາມແຕກຕ່າງ, ການເອົາຕົວຢ່າງຈາກການຜະລິດໄວຂຶ້ນ, ຫຼື ການລົງທຶນໃນເຄື່ອງມືວັດແທກທີ່ດີຂຶ້ນ. ເມື່ອຜູ້ສະໜອງຮູ້ສຶກວ່າເປັນຄູ່ຮ່ວມງານ ມິໄດ້ຖືກເບິ່ງວ່າເປັນພຽງຜູ້ຂາຍທີ່ຕ້ອງຖືກສົງໄສ, ພວກເຂົາຈະໃຫ້ຄວາມສຳຄັນກັບການສັ່ງຊື້ຂອງທ່ານ ແລະ ສື່ສານບັນຫາທີ່ເກີດຂຶ້ນໃນເວລາທີ່ເໝາະສົມ ມິໄດ້ເຮັດໃຫ້ເກີດການຈັດສົ່ງຊຸດຜະລິດທີ່ບໍ່ໄດ້ມາດຕະຖານ.
ການປ່ຽນແປງຄວາມຊື້ນແລະອຸນຫະພູມຕາມລະດູການມີຜົນຕໍ່ອັດຕາການຫຼຸດລົງຂອງໂປລີໂพรໄລເລນຢ່າງມີນັກ. ໃນລະດູທີ່ມີຄວາມຊື້ນສູງ, ຜ້າແຫ້ງຊ້າລົງ, ເຮັດໃຫ້ເວລາແລະຂະໜາດຂອງການຫຼຸດລົງປ່ຽນແປງ. ການຜະລິດໃນລະດູໜາວມັກຈະໃຫ້ຂະໜາດທີ່ແຕກຕ່າງຈາກການຜະລິດໃນລະດູຮ້ອນ, ເຖິງແມ່ນວ່າຈະໃຊ້ໂຮງງານຜະລິດຖົງ woven ຈາກ polypropylene ເດີມເດີມ ແລະຕັ້ງຄ່າເທົ່າກັນ. ຜູ້ສະໜອງຖົງ woven ໃນຈຳນວນຫຼາຍບໍ່ໄດ້ປັບເວລາແລະອຸນຫະພູມໃນການແຫ້ງຕາມລະດູການ, ເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງຕາມລະດູການທີ່ຄາດໄດ້. ທ່ານຄວນຖາມຜູ້ສະໜອງຖົງ woven ຂອງທ່ານວ່າມີການບັນທຶກຂໍ້ມູນຄວາມຊື້ນ ແລະ ອຸນຫະພູມໃນເວລາຜະລິດຫຼືບໍ່, ແລ້ວນຳຂໍ້ມູນເຫຼົ່ານີ້ມາເປີຽບທຽບກັບຂໍ້ມູນແນວໂນ້ມຂະໜາດຂອງທ່ານ.
ຜູ້ສະໜອງຖົງ PP ມາດຕະຖານສຳລັບການສົ່ງອອກ ມັກຈະຮັກສາຄວາມເປີດກວ້າງທີ່ອະນຸຍາດໄດ້ (tolerances) ຂອງບວກຫຼືລົບ 0.5 ຫຼື 1 ນິ້ວ ສຳລັບມິຕິຫຼັກເຊັ່ນ: ຄວາມກວ້າງ ແລະ ຄວາມສູງ, ໃນຂະນະທີ່ຄວາມເປີດກວ້າງທີ່ອະນຸຍາດໄດ້ສຳລັບສ່ວນກຸ້ມ (gusset depth) ແມ່ນປະມານບວກຫຼືລົບ 0.25 ນິ້ວ. ຄວາມເປີດກວ້າງທີ່ເຂັ້ມງວດຂຶ້ນຈະຕ້ອງການການຄວບຄຸມຄຸນນະພາບເພີ່ມເຕີມ ແລະ ອຸປະກອນວັດແທກທີ່ມີຄວາມຖືກຕ້ອງສູງຂຶ້ນ, ເຊິ່ງຈະເຮັດໃຫ້ຕົ້ນທຶນເພີ່ມຂຶ້ນ. ຜູ້ສະໜອງຖົງ PP ທີ່ເຖິງຈະເປັນເນື້ອໃຍ (woven) ຂອງທ່ານ ຄວນໃຫ້ຄຳແນະນຳກ່ຽວກັບຄວາມເປີດກວ້າງທີ່ສາມາດບັນລຸໄດ້ ໂດຍອີງໃສ່ຄວາມຕ້ອງການເພີ່ມເຕີມຂອງທ່ານ ແລະ ປະລິມານການຜະລິດ. ຄວາມເປີດກວ້າງທີ່ເຂັ້ມງວດເກີນໄປຈະເຮັດໃຫ້ເກີດຕົ້ນທຶນທີ່ບໍ່ຈຳເປັນໂດຍບໍ່ມີປະໂຫຍດດ້ານການຜະລິດທີ່ສອດຄ່ອງກັນ, ໃນຂະນະທີ່ຄວາມເປີດກວ້າງທີ່ກວ້າງເກີນໄປຈະຮັບປະກັນວ່າຈະເກີດບັນຫາດ້ານມິຕິເຊິ່ງທ່ານກຳລັງປະສົບຢູ່.
ມາດຕະຖານຄຸນນະພາບແນະນຳໃຫ້ປັບຄ່າເຄື່ອງມືວັດແທກທຸກໆປີ ຫຼື ທຸກໆສອງປີ, ຂຶ້ນກັບປະເພດອຸປະກອນ ແລະ ຄວາມຖີ່ໃນການໃຊ້ງານ. ເຄື່ອງວັດແທກເຊັ່ນ: ເຄື່ອງວັດແທກຄີມ, ເຄື່ອງວັດແທກແບບເສັ້ນ, ແລະ ເຄື່ອງວັດແທກແບບມູນ (tape measure) ທີ່ໃຊ້ໃນການຈັດສົ່ງຖົງທໍາດ້ວຍເສັ້ນໃຍຄວນໄດ້ຮັບການຢືນຢັນຄວາມຖືກຕ້ອງຕາມມາດຕະຖານທີ່ໄດ້ຮັບການຮັບຮອງຢ່າງເປັນທາງການຢ່າງເປັນປົກກະຕິ. ກະລຸນາຂໍໃຫ້ຄູ່ຮ່ວມງານດ້ານການຈັດສົ່ງຖົງທໍາດ້ວຍເສັ້ນໃຍຂອງທ່ານສະເໜີໃບຢືນຢັນການປັບຄ່າ (calibration certificates) ສຳລັບເຄື່ອງມືວັດແທກທັງໝົດທີ່ໃຊ້ໃນການຢືນຢັນຄວາມຖືກຕ້ອງຂອງການສັ່ງຊື້ຂອງທ່ານ. ເອກະສານດັ່ງກ່າວເປັນຫຼັກຖານທີ່ສະແດງເຖິງຄວາມມຸ່ງໝັ້ນດ້ານຄຸນນະພາບ ແລະ ຊ່ວຍອธິບາຍວ່າບັນຫາທີ່ເກີດຈາກຄວາມແຕກຕ່າງຂອງຂະໜາດນັ້ນເກີດຈາກຄວາມບໍ່ຖືກຕ້ອງຂອງການວັດແທກຈາກຝ່າຍຜູ້ສະໜອງ ຫຼື ເກີດຈາກຄວາມແຕກຕ່າງທີ່ເກີດຂື້ນຈິງໃນຂະບວນການຜະລິດ.

ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

ຮັບປະກັນການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ແລະ ຄວາມປອດໄພຂອງພະນັກງານດ້ວຍວິທີທີ່ພິສູດແລ້ວສຳລັບຖົງ woven ທີ່ໃຊ້ໃນເຄມີ—ການເລືອກວັດຖຸດິບ, ການຕິດປ້າຍ, ການຈັດເກັບ ແລະ ການຝຶກອົບຮົມ.

ຄົ້ນພົບຂະບວນການຜະລິດຖົງ woven PP ທັງໝົດ—ຈາກການອັດ & ການທໍາຖົງ ໄປຈົນເຖິງການພິມ & ການຄວບຄຸມຄຸນນະພາບ. ເພີ່ມປະສິດທິພາບ, ຄວາມສອດຄ່ອງຕາມຂໍ້ກຳນົດ, ແລະ ອັດຕາຜົນຕອບແທນການລົງທຶນ. ດາວໂຫຼດແນວທາງຂະບວນການດຽວນີ້!

ມີບັນຫາກັບຖົງທີ່ອ່ອນແອ ຫຼື ວັດຖຸດິບເສຍຫຼາຍເກີນໄປບໍ? ເຂົ້າໃຈເທັກໂນໂລຢີການອັດແລະການດຶງເສັ້ນຢ່າງລະອຽດເພື່ອຜະລິດຖົງ woven PP ທີ່ແຂງແຮງຂຶ້ນ ແລະ ຖືກກວ່າ. ປັບປຸງປະສິດທິພາບແຖວຜະລິດຂອງທ່ານຕັ້ງແຕ່ວັນນີ້!

ມີບັນຫາກັບຂໍ້ບົກເບື່ອນ ຫຼື ການຄືນສິນຄ້າຈາກລູກຄ້າບໍ? ຄົ້ນພົບຈຸດການກວດສອບຄຸນນະພາບທີ່ບໍ່ສາມາດຕົກລົງກັນໄດ້ 5 ຈຸດທົ່ວທັງເສັ້ນທາງການຜະລິດຖົງ woven ຂອງທ່ານ
ເລື່ອນອັດຕະໂນມັດໃດທີ່ເໝາະສົມກັບໂຮງງານຜະລິດຖົງ PP ທີ່ຈັກເວົ້າ? ເປີຽບທຽບລະບົບແບບເຄື່ອງຈັກກັບລະບົບອຸດສາຫະກຳ 4.0 ເພື່ອຄວາມຄຸ້ມຄ່າ ຄຸນນະພາບ ແລະ ຄວາມສາມາດໃນການຂະຫຍາຍຂະໜາດ
ຕິດຕໍ່ພວກເຮົາເພື່ອຂໍລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກຈັກ, ແລະ ວິທີແກ້ໄຂການຫໍ່ຫຸ້ມທີ່ມີຄວາມຫຼິ້ນລ່ອນ.
ເບີໂທລະສັບ
ອີເມວ
ວີແຮັດ
ທີ່ຢູ່
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

