 EN
چگونه بهصورت مؤثر کارایی تولید را در کارخانهٔ کیسههای بافتهشده پلیپروپیلن ارزیابی کنیم
چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

2026/09/01
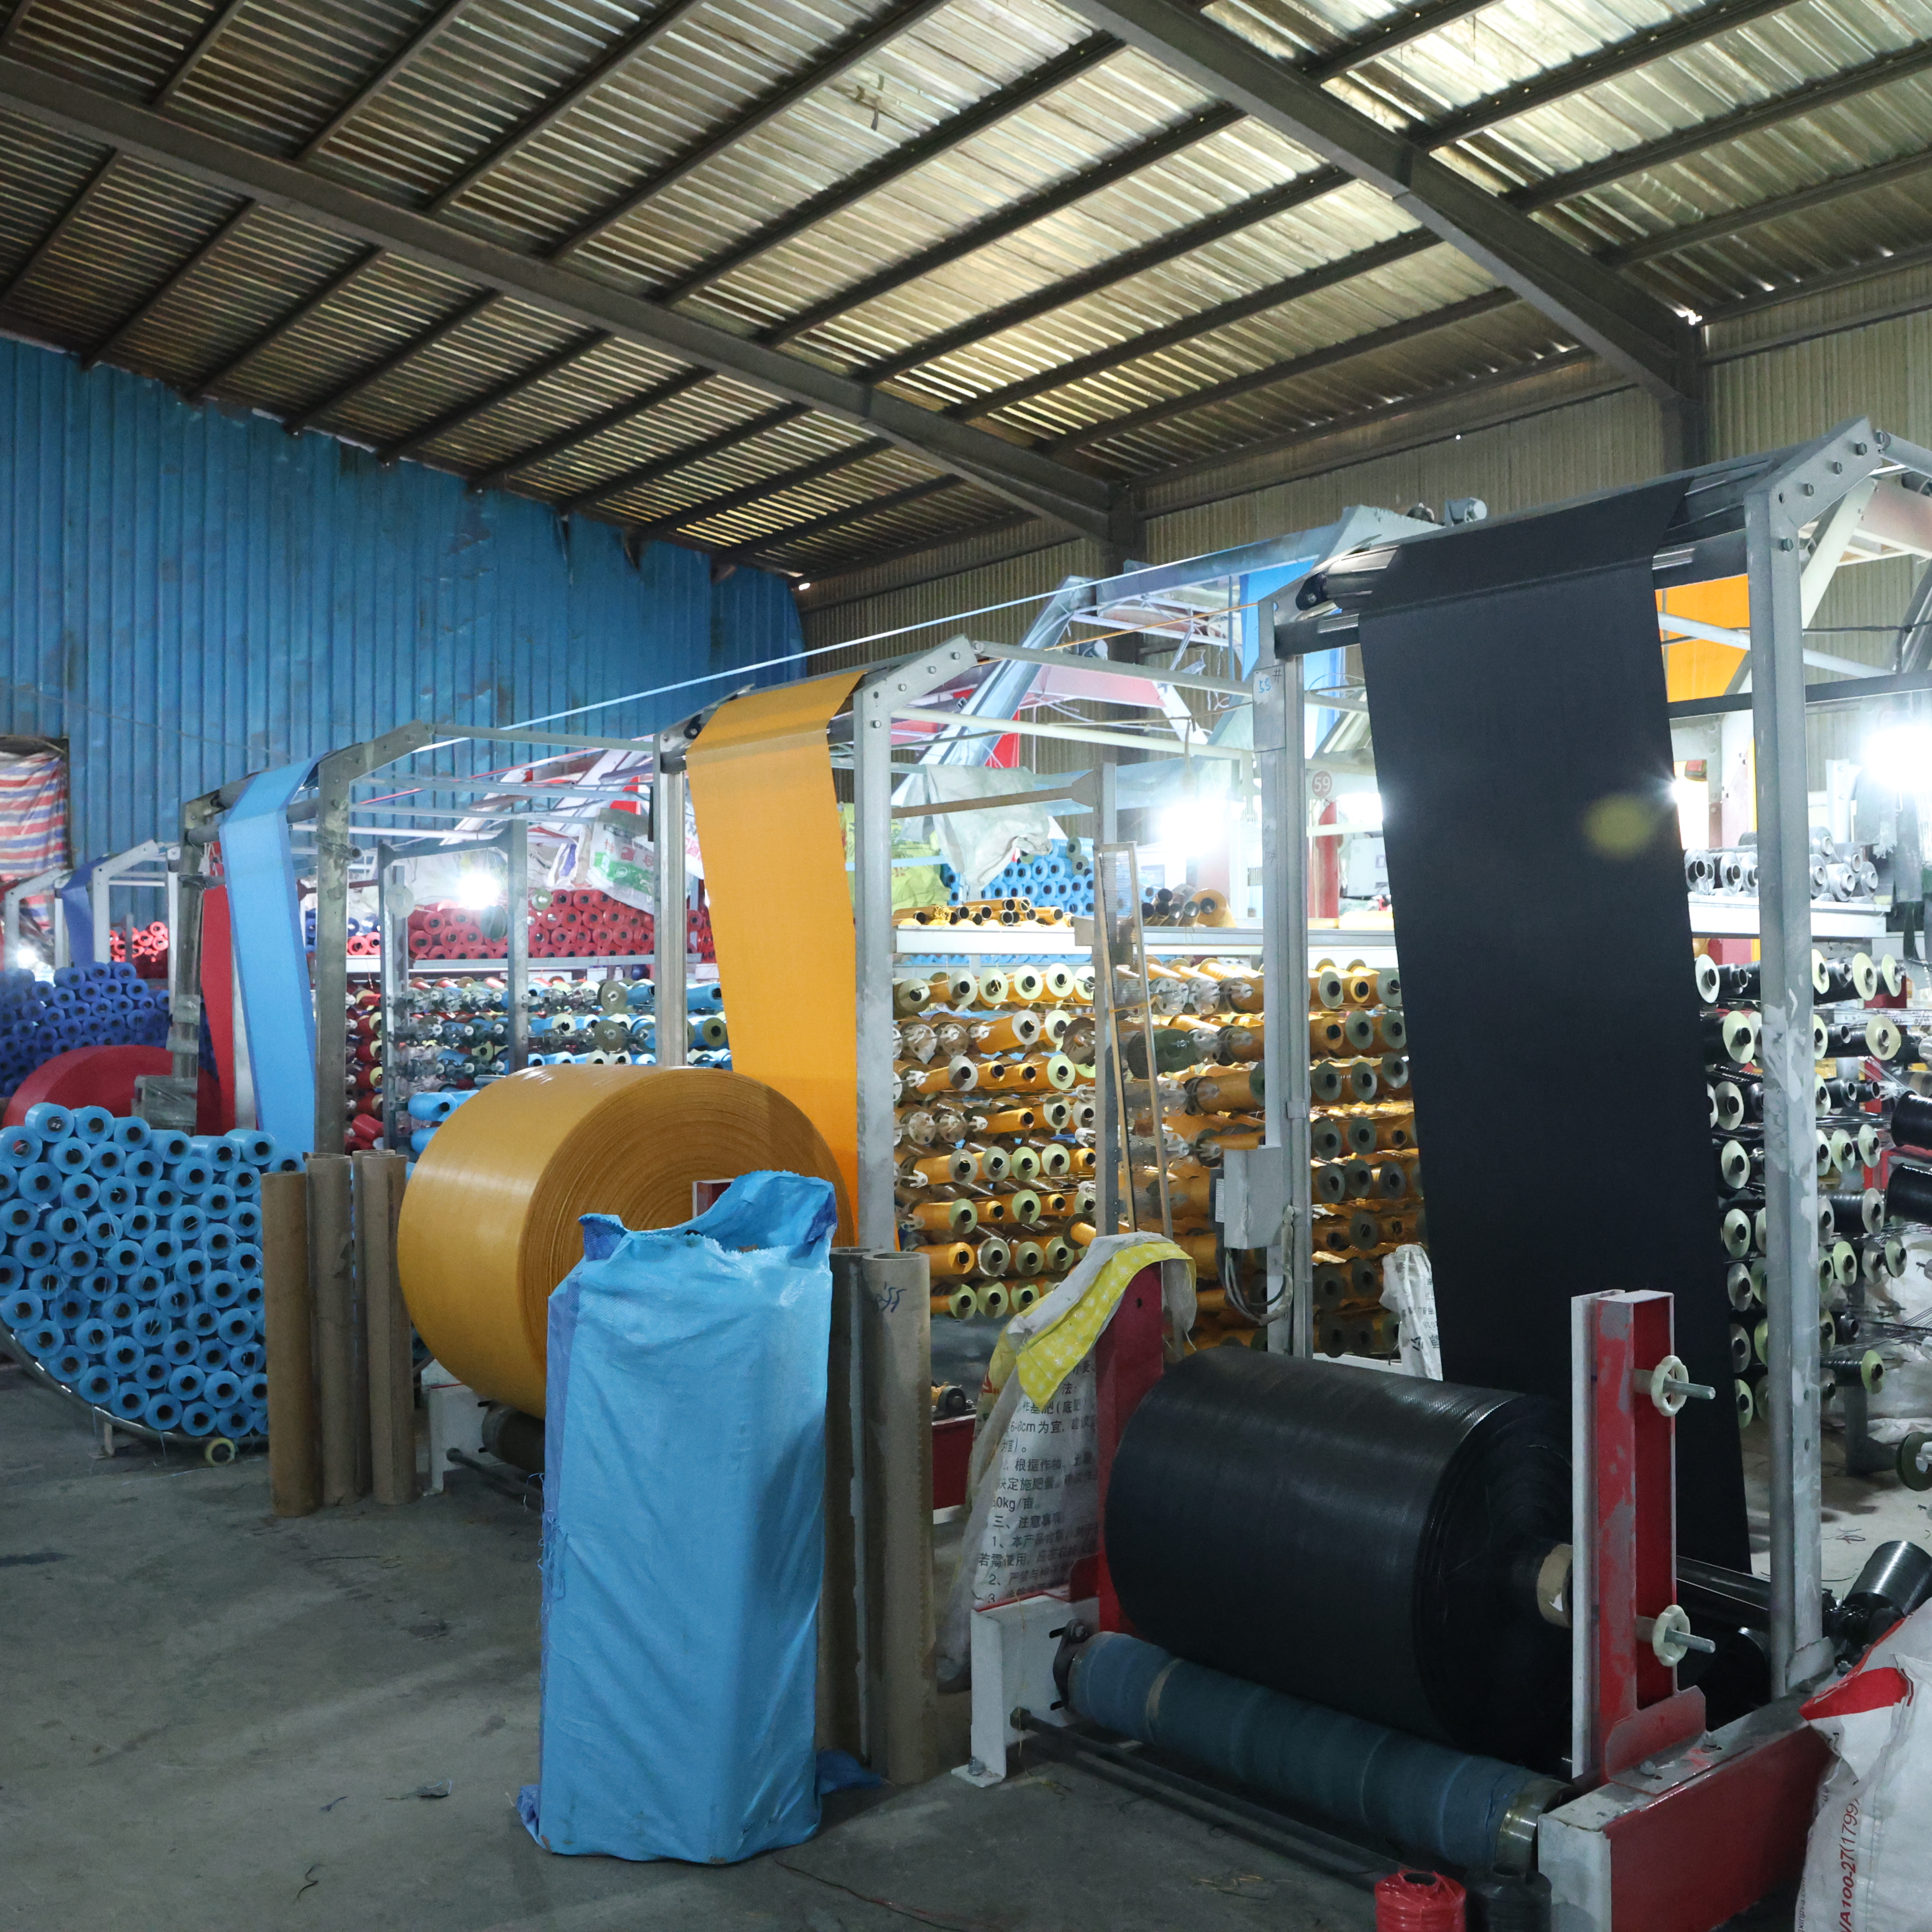
تفاوت در ابعاد کیسهها در سفارشات مختلف تأمینکنندگان، یکی از آزاردهندهترین چالشهای کیفیت در عملیات بستهبندی محسوب میشود. هنگامی که کیسهها با عرضها، ارتفاعها، عمق چینها یا محل درزهای متفاوت تحویل داده میشوند، خطوط تولید متوقف میشوند، شکایات مشتریان افزایش مییابد و هزینهها به سرعت روند صعودی پیدا میکنند. این مشکل تولیدکنندگان، توزیعکنندگان و خردهفروشانی را تحت تأثیر قرار میدهد که بر بستهبندی قابل اعتمادی تکیه دارند تا محصولات را محافظت کنند و استانداردهای برند خود را حفظ نمایند. درک عوامل بنیادین این مسئله و اجرای اصلاحات سیستماتیک با تأمینکنندهٔ کیسهٔ پلیپروپیلن بافتشده تبدیل کنترل کیفیت از واکنشی و اطفای حریقی به همکاری پیشگیرانه میشود.

تفاوت در ابعاد ناشی از انحراف در کالیبراسیون تجهیزات، تفاوتهای انقباض مواد، شکافهای موجود در مستندسازی فرآیند و تغییرات در نیروی کار تأمینکنندگان است. هنگام سفارش حمل و نقل کیسههای پلیپروپیلن یا تأمین عمده کیسههای بافتهشده، مشخصات باید کاملاً شفاف، روشهای تأیید استاندارد و کانالهای ارتباطی مستقیم باشند. این راهنما به بررسی عملی روشهای تشخیص، استراتژیهای همکاری با تأمینکنندگان و پروتکلهای اندازهگیری میپردازد که از افزایش تدریجی خطا در ابعاد جلوگیری کرده و عملیات شما را محافظت میکند.
تولید کیسههای بافتنی صنعتی به تنظیمات دقیق ماشینآلات برای برش، بافت، درزگیری و پایاندهی متکی است. هنگامی که تأمینکنندهٔ عمدهفروش کیسههای بافتنی از تجهیزات بدون بررسیهای منظم کالیبراسیون استفاده میکند، دقتها بهتدریج تغییر میکنند. تیغههای برش کند میشوند، سرعت نوار نقاله انحراف پیدا میکند و دمای درزگیری حرارتی نوسان مییابد؛ هر یک از این موارد منجر به تغییرات قابل اندازهگیری در ابعاد میشود. کارخانهٔ تولید کیسههای بافتنی پلیپروپیلن که برنامههای نگهداری پیشگیرانه دارد، این الگوهای انحراف را پیش از آنکه بر کل تولید تأثیر بگذارند شناسایی میکند.
بیشتر مشکلات ابعادی بهصورت تدریجی در طول چندین دستهٔ تولیدی ظاهر میشوند، نه اینکه ناگهان در یک محموله مشخص رخ دهند. این تغییر تدریجی نشاندهندهٔ انحراف تجهیزات است، نه خطای منفرد اپراتور. از تأمینکنندهتان بخواهید تاریخهای کالیبراسیون ماشینآلات، سوابق نگهداری و گواهیهای کالیبراسیون را ثبت کند. بسیاری از عملیات تأمین کیسههای بافتنی بهصورت عمده این اسناد را بهصورت خودکار به اشتراک نمیگذارند؛ بنابراین درخواست آنها نشاندهندهٔ جدیگرفتن کیفیت است و اغلب منجر به پیگیری داخلی دقیقتر میشود.
پارچه پلیپروپیلن در فرآیند تکمیل و خنکسازی منقبض میشود، اما نرخهای انقباض بسته به منبع ماده، دنیِر الیاف، چگالی بافت و شرایط محیطی در حین تولید متفاوت است. هنگامی که تأمینکننده کیسههای صادراتی پلیپروپیلن از کارخانههای مختلف تهیه میکند یا از مواد موجود در انبار با سن رطوبتی متفاوت استفاده میکند، تغییرپذیری انقباض باعث افزایش ناسازگانی بین دستهها میشود. دما و رطوبت در حین خشککردن پارچه تأثیر قابلتوجهی بر ابعاد نهایی دارد، اما بسیاری از اپراتورهای عمدهفروشی کیسههای بافتهشده این عوامل را متغیرهای غیرقابل کنترل در نظر میگیرند.
تفاوت ابعادی بین دستههای مختلف اغلب با زمانبندی فصلی تولید یا تغییر تأمینکنندگان مواد اولیه همبستگی دارد. از شریک عمدهفروش کیسههای بافتی خود بپرسید که آیا منبع مواد، تاریخ تولید و محیط پایانی هر دسته را ثبت میکند یا خیر. این قابلیت ردیابی نشان میدهد که آیا تغییرات ابعادی با انتقال به دستههای جدید مواد همراستا هستند یا نه و به شناسایی این موضوع کمک میکند که مشخص شود مشکل از مواد اولیه یا از تجهیزات فرآوری ناشی شده است.
اختلاف در ابعاد زمانی رخ میدهد که روشهای اندازهگیری در عملیات شما و کارخانهٔ کیسههای بافتنی pp متفاوت باشند. تفاوت در نقاط اندازهگیری، فشار واردشده هنگام اندازهگیری و زمان انجام آن نسبت به تولید، منجر به نوسانهای غیرواقعی میشود. پروتکلی مشترک برای اندازهگیری تدوین کنید که دقیقاً مشخص کند عرض، ارتفاع و بخش گاسِت کیسهٔ تمامشده در کدام نقاط اندازهگیری میشوند. مشخص کنید که آیا اندازهگیری بلافاصله پس از تولید انجام میشود یا پس از استراحت کیسهها در طول شب، زیرا کیسهها ممکن است با گذشت زمان کمی شل یا سفت شوند.
بیشتر توافقنامههای تأمین کیسههای بافتنی بهصورت عمده، مشخصات دقیق اندازهگیری را در بر ندارند و این امر منجر به اختلاف نظر دربارهٔ انطباق کیسه با محدودهٔ مجاز ابعاد میشود. پروتکلی کتبی تهیه کنید که هم شما و هم تأمینکننده امضا کنید و شامل نمودارهای نقاط اندازهگیری، ابزارهای مجاز برای اندازهگیری و محدودههای پذیرفتنی نوسان باشد. این کار تفسیرهای ذهنی را حذف میکند و اهداف روشنی را برای تأمینکننده در بازرسیهای کیفیت فراهم میسازد.
استفاده از بازرسیهای تصادفی از کیسههای اول و آخر هر محموله، ناهنجاریهای سیستماتیک مؤثر بر دفعات تولید میانی را از قلم میاندازد. روش نمونهگیری تصادفی لایهبندیشده را اجرا کنید که در آن نمونهها از ابتدا، وسط و انتهای هر دسته تولیدی و همچنین از مواضع مختلف درون هر جعبه انتخاب شوند. اندازهگیریها را در صفحات گسترده یا نرمافزارهای مدیریت کیفیت ثبت کنید تا روندها شناسایی شوند — مانند افزایش ابعاد، کاهش ابعاد یا نوسان دورهای که با تغییر شیفتها یا زمان تولید همبستگی دارد.
هنگامی که دادههای روند را به تأمینکننده صادراتی کیسههای pp خود ارائه میکنید، گفتوگو را از شکایت به حل مشترک مسئله تبدیل میکنید. به آنها نمودارهای هیستوگرام یا نمودارهای کنترلی نشان دهید که مشخص کند آیا ناهنجاری تصادفی است یا جهتدار. این شواهد به آنها کمک میکند تا نگهداری تجهیزات یا تمرینهای مجدد را در جایی که انحراف ابعاد ریشه دارد، اولویتبندی کنند.
مشخصات مبهم، ناسازگاری ابعادی را در سفارشات مختلف تأمینکنندگان تضمین میکند. به جای درخواست «کیسههای با اندازه استاندارد»، نقشههای مهندسی حاوی محدوده تحملها، مشخصات مواد و الزامات پرداخت را ارائه دهید. مشخص کنید که آیا تحملها دوطرفه (±X) یا یکطرفه (حداقل Y تا حداکثر Z) هستند و معیار «قابل قبول بودن» را از دیدگاه آماری تعریف نمایید. بسیاری از اپراتورهای کارخانههای تولید کیسههای بافتنی پلیپروپیلن، بدون تأیید همسویی با نیازهای تولیدی شما، تحملهای پیشفرض را فرض میکنند.
کیسههای نمونهای که حدود مجاز ابعادی را نشان میدهند را همراه با اسناد سفارش خود ارسال کنید تا تأمینکننده بتواند به جای تفسیر توصیفات نوشتاری، به نمونههای فیزیکی مراجعه کند. از تأمینکننده بخواهید که این نمونهها را در طول کل دوره تولید نگهداری و مورد استناد قرار دهد تا اطمینان حاصل شود تمامی کیسهها به همان استاندارد مطابقت دارند. این مرجع عینی از انحراف در تفسیر جلوگیری میکند و حرفهایبودنی را نشان میدهد که اغلب تأمینکنندگان عمدهفروش کیسههای بافتنی قدردانی کرده و پاسخ مناسبی میدهند.
حسابرسیهای محلی شرایط تجهیزات، روشهای نگهداری و فرآیندهای کیفیت را آشکار میسازند که علت انحراف ابعاد را توضیح میدهند. در کارخانهٔ تولید کیسههای بافت Bulk همراه با شریک تأمینکنندهٔ خود بگردید، تجهیزات اندازهگیری را مشاهده کنید، سوابق نگهداری را بررسی نمایید و رویههای تحویل شیفتها را درک کنید. بسیاری از مشکلات ابعادی به تغییرات فرآیندی بدون مستندسازی یا راهحلهای غیررسمی برمیگردند که در گفتوگوهای تلفنی معمولی نامشخص میمانند.
حل مشترک مسائل، اعتماد را تقویت میکند و در عین حال راهحلها را آشکار میسازد. اگر کارخانهٔ تأمینکنندهٔ کیسههای PP بافت شما به دلیل محدودیت تجهیزات قادر به دستیابی به دقت لازم نباشد، گزینههای جایگزین را با هم بررسی کنید—مثلاً تنظیم مجازاتهای ابعادی، نمونهبرداری سریعتر از تولید یا سرمایهگذاری در ابزارهای دقیقتر اندازهگیری. وقتی تأمینکنندگان خود را شریک و نه صرفاً فروشندهای مشکوک تلقی کنند، سفارشهای شما را اولویت قرار میدهند و چالشها را زودتر اعلام میکنند تا اینکه دستههای نامناسب را ارسال کنند.
تغییرات فصلی رطوبت و دما بهطور قابلتوجهی بر نرخهای انقباض پلیپروپیلن تأثیر میگذارند. در فصول مرطوب، خشکشدن پارچه کندتر انجام میشود و زمان و میزان انقباض را تغییر میدهد. تولید زمستانی اغلب ابعاد متفاوتی نسبت به تولید تابستانی از یک کارخانهٔ واحد کیسههای بافتهشدهٔ pp با تنظیمات یکسان ایجاد میکند. بسیاری از تأمینکنندگان عمدهفروش کیسههای بافتهشده این زمانها یا دماهای خشککردن را بر اساس فصل تنظیم نمیکنند، که منجر به وقوع تغییرپذیری فصلی قابلپیشبینی میشود. از شریک تأمینکنندهٔ کیسههای بافتهشدهٔ عمدهتان بپرسید آیا در طول تولید سوابق رطوبت و دما را ثبت میکند یا خیر، سپس این دادهها را با دادههای روند ابعادی شما همبستگی دهید.
تامینکنندگان معمولی کیسههای استاندارد پلیپروپیلن برای صادرات، معمولاً تلورانسهایی در حدود مثبت یا منفی ۰٫۵ تا ۱ اینچ برای ابعاد اصلی مانند عرض و ارتفاع را رعایت میکنند و تلورانس عمق گاسِت نیز حدود مثبت یا منفی ۰٫۲۵ اینچ است. تلورانسهای سختتر نیازمند کنترلهای کیفی اضافی و تجهیزات اندازهگیری پیشرفتهتر بوده و هزینهها را افزایش میدهند. تامینکنندهٔ شما از کیسههای بافتشدهٔ پلیپروپیلن باید بر اساس نیازهای خاص و حجم تولید شما، تلورانسهای قابل دستیابی را مشخص کند. تلورانسهایی که بهصورت غیرواقعی سخت تعیین شوند، بدون ایجاد مزیت تولیدی معادل، هزینههای اضافی ایجاد میکنند؛ در مقابل، تلورانسهای بسیار شل، مشکلات ابعادی که شما با آنها مواجه هستید را تضمین میکنند.
استانداردهای کیفیت توصیه میکنند که ابزارهای اندازهگیری سالانه یا نیمسالانه، بسته به نوع تجهیزات و شدت استفاده، کالیبره شوند. کالیپرها، خطکشها و نوارهای اندازهگیری که در عملیات عمدهفروشی کیسههای بافتی به کار میروند، باید بهطور منظم در برابر استانداردهای مورد تأیید بررسی شوند. از شریک تأمینکنندهٔ عمدهٔ کیسههای بافتی خود بخواهید گواهیهای کالیبراسیون تمام ابزارهای اندازهگیری مورد استفاده برای تأیید سفارشهای شما را ارائه دهد. این اسناد، تعهد به کیفیت را نشان میدهند و توضیح میدهند که آیا اختلافات مربوط به ابعاد از نادرستی اندازهگیری تأمینکننده ناشی شدهاند یا اینکه واقعاً ناشی از تغییرات تولیدی هستند.

چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

با روشهای اثباتشده — انتخاب مواد، برچسبزنی، انبارداری و آموزش — انطباق با مقررات و ایمنی کارگران را تضمین کنید

فرآیند کامل تولید کیسههای بافتهشده PP را کشف کنید — از اکسترودر و بافندگی تا چاپ و کنترل کیفیت. بهرهوری، انطباق با استانداردها و بازده سرمایه را افزایش دهید. اکنون راهنمای فرآیند را دانلود کنید.

با کیسههای ضعیف یا ضایعات بالای مواد دست و پنجه نرم میکنید؟ فناوری اکسترودر و کشیدن نوار را تسلط کنید تا کیسههای بافتهشده PP محکمتر و ارزانتری تولید کنید. اکنون خط تولید خود را بهینهسازی کنید.

با نقصها یا بازگشتهای مشتری دستوپنجه نرم میکنید؟ پنج نقطهٔ غیرقابلمذاکرهٔ بازرسی کیفیت در سراسر خط تولید کیسههای بافتهشده را کشف کنید
کدام سطح اتوماسیون برای کارخانهٔ کیسههای بافتنی PP شما مناسب است؟ مقایسهٔ سیستمهای دستی با سیستمهای صنعت ۴٫۰ از نظر هزینه، کیفیت و قابلیت مقیاسپذیری.
برای اطلاعات بیشتر دربارهی کیسههای بافتشده پلیپروپیلن و راهحلهای بستهبندی انعطافپذیر با ما تماس بگیرید.
تلفن
ایمیل
واتساپ
نشانی
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

