 EN
PP वेव्हन बॅग फॅक्टरीमध्ये उत्पादन कार्यक्षमता कशी मूल्यांकन करावी
उत्पादनाचे चार महत्त्वाचे मेट्रिक्स—थ्रूपुट, दोष दर, उपकरणांचा अपटाइम आणि वेळेवर डिलिव्हरी—शोधा, ज्यांच्या आधारे तुम्ही कारखान्यांची विश्वासास्पद पडताळणी करू शकता.

2026/09/01
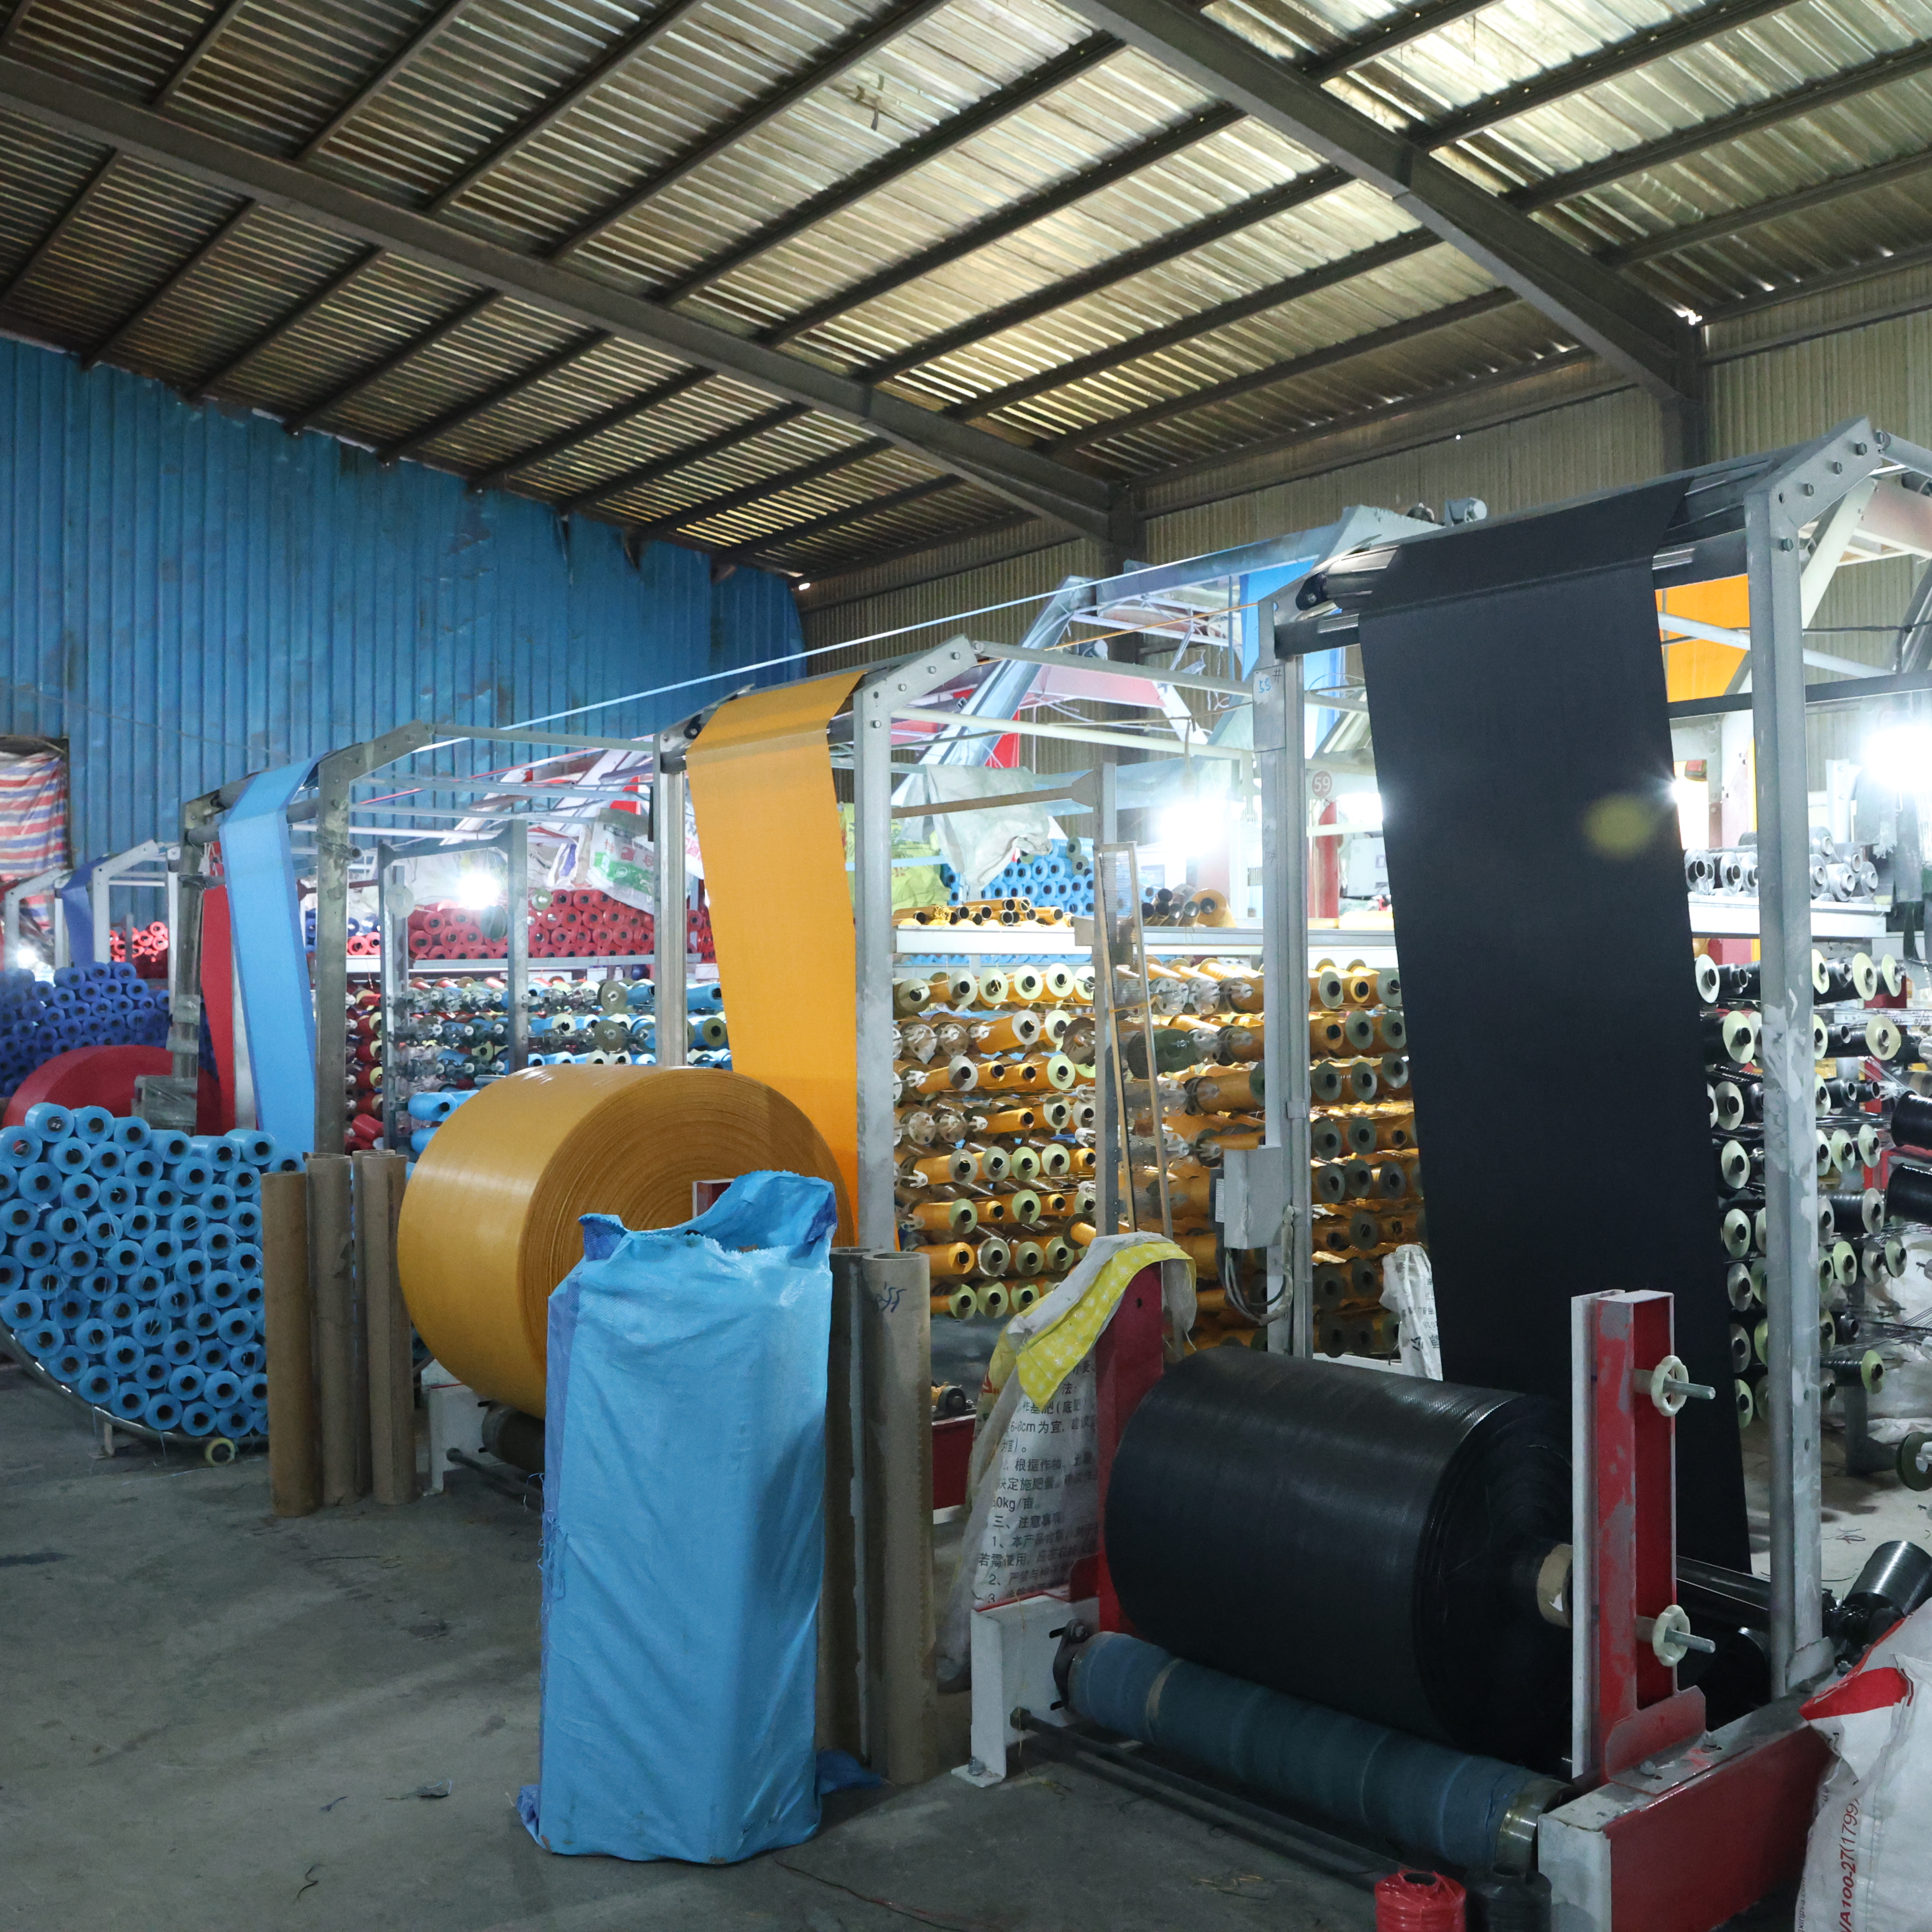
पुरवठादाराच्या बॅचमध्ये पोट्यांच्या मापांची असंगतता ही पॅकेजिंग कार्यांमध्ये सर्वात त्रासदायक गुणवत्ता आव्हानांपैकी एक आहे. जेव्हा पोट्या वेगवेगळ्या रुंदी, उंची, गसेट खोली किंवा सीम ठिकाणांसह पोहोचतात, तेव्हा उत्पादन ओळी थांबतात, ग्राहकांच्या तक्रारी वाढतात आणि खर्च लवकरच वाढतो. ही समस्या उत्पादकांना, वितरकांना आणि खुद्द खोमटांना लागू होते, जे विश्वासार्ह पॅकेजिंगवर अवलंबून असतात ज्यामुळे उत्पादनांचे संरक्षण केले जाते आणि ब्रँड मानके राखली जातात. मूळ कारणांचे समजून घेणे आणि तुमच्या पीपी विणलेला पिशवी पुरवठादार गुणवत्ता नियंत्रणाला प्रतिक्रियाशील आग विझवण्यापासून सक्रिय भागीदारीमध्ये रूपांतरित करते.

मापांची विचलने ही उपकरणांच्या कॅलिब्रेशनमधील बदल, साहित्याच्या संकुचनातील फरक, प्रक्रिया दस्तऐवजीकरणातील तफावत आणि पुरवठादारांच्या कर्मचाऱ्यांमधील बदलांमुळे निर्माण होतात. पीपी पिशव्यांच्या निर्यात वितरणासाठी किंवा साखळी पिशव्यांच्या सामूहिक पुरवठ्यासाठी ऑर्डर देताना, तांत्रिक वैशिष्ट्ये अत्यंत स्पष्ट असावीत, तपासणी पद्धती मानकित केल्या पाहिजेत आणि संवादाच्या मार्गांना सीधा संबंध असावा. हा मार्गदर्शक व्यावहारिक निदान पद्धतींचे, पुरवठादारांसोबतच्या सहकार्य रणनीतींचे आणि मापन प्रोटोकॉल्सचे वर्णन करतो, ज्यामुळे आपल्या कार्यक्रमांना धोका निर्माण करणाऱ्या मापांच्या क्रीपमुळे टाळता येतो.
उद्योगातील विणलेल्या पिशव्यांचे उत्पादन कटिंग, विणकाम, सीलिंग आणि समाप्तीसाठी अचूक यंत्रसामग्रीच्या सेटिंग्जवर अवलंबून असते. जेव्हा विणलेल्या पिशव्यांच्या थोक विक्रीचा पुरवठादार नियमित कॅलिब्रेशन तपासणीशिवाय यंत्रसामग्री चालवतो, तेव्हा सहनशीलता हळूहळू बदलते. कटिंग ब्लेड्स कमकुवत होतात, कन्व्हेयरची गती बदलते आणि थर्मल सीलचे तापमान चढ-उतारात येते; प्रत्येक घटना आकारमानात मोजता येणारे बदल घडवून आणते. पीपी विणलेल्या पिशव्यांच्या कारखान्यात नियमित देखभालीचे वेळापत्रक असल्यास, या बदलांचे रूप उत्पादनाच्या पूर्ण धार्यावर परिणाम करण्यापूर्वी ओळखले जातात.
बहुतेक आकारमानाशी संबंधित समस्या एकाच वितरणात अचानक न येता, अनेक शिपमेंट्समध्ये हळूहळू उद्भवतात. हा हळूहळूचा बदल यंत्रसामग्रीच्या विस्थापनाचे सूचन करतो, त्याऐवजी एकाच ऑपरेटरच्या चुकीचे. आपल्या पुरवठादाराकडून यंत्रांच्या कॅलिब्रेशनच्या तारखा, देखभालीचे नोंदी आणि कॅलिब्रेशन प्रमाणपत्रे दस्तऐवजित करण्याची विनंती करा. बहुतेक थोक विणलेल्या पिशव्यांच्या पुरवठा क्रियाकलापांमध्ये ही दस्तऐवजी प्रायोगिकरित्या सामायिक केली जात नाही; म्हणून ती मागणे हे गुणवत्तेच्या गांभीर्याचे सूचन असते आणि बर्याचदा आंतरिक ट्रॅकिंग सुधारण्यास प्रवृत्त करते.
पॉलिप्रोपिलिन कापड शेवटच्या प्रक्रिया आणि थंड होण्याच्या प्रक्रियेदरम्यान आकुंचित होते, परंतु आकुंचनाचे प्रमाण कच्च्या मालाच्या स्रोतावर, फायबर डेनियरवर, वीव्ह घनतेवर आणि उत्पादनादरम्यानच्या वातावरणीय परिस्थितीवर अवलंबून असते. जेव्हा पीपी पिशवी निर्यात पुरवठादार वेगवेगळ्या मिल्समधून पॉलिप्रोपिलिन माल पुरवतो किंवा वेगवेगळ्या आर्द्रतेत साठवलेल्या जुन्या साठातील माल वापरतो, तेव्हा आकुंचनाची चलनशीलता बॅच-टू-बॅच असंगतता वाढवते. कापडाच्या वाळवण्यादरम्यानचे तापमान आणि आर्द्रता अंतिम मापांवर मोठा प्रभाव टाकतात, परंतु बरेच विणलेल्या पिशव्या थोक व्यवसायांचे चालक हे चलनशील घटक म्हणून त्यांचा विचार करत नाहीत.
क्रॉस-बॅच परिमाण विचलन सामान्यतः हंगामी उत्पादन वेळ आणि साहित्य पुरवठादारांमधील बदलांशी संबंधित असते. आपल्या वेव्हन बॅग व्हॉल्स्टोअर पार्टनरला विचारा की ते प्रत्येक बॅचसाठी साहित्याचा स्रोत, उत्पादन तारीख आणि समाप्ती वातावरण ट्रॅक करतात का. ही ट्रॅसिबिलिटी दर्शविते की परिमाणातील बदल साहित्याच्या लॉट बदलांशी जुळतात का, ज्यामुळे समस्या मूळ साहित्यात की प्रक्रिया उपकरणांमध्ये उद्भवते हे वेगळे करता येते.
मापन पद्धतींमध्ये फरक असल्यामुळे आकारमानाच्या वादांचा उदय होतो, जेव्हा तुमच्या कार्यक्रमांमध्ये आणि तुमच्या pp विणलेल्या पिशवीच्या कारखान्यामध्ये मापन पद्धती वेगळी असते. वेगवेगळ्या मापन बिंदूंवर, मापन करताना लावलेल्या ताणावर आणि उत्पादनानंतर केव्हा मापन केले जाते यावर अवलंबून खोटी विचरणे निर्माण होऊ शकतात. एक सामायिक मापन प्रोटोकॉल स्थापित करा, ज्यामध्ये पूर्ण झालेल्या पिशवीवर रुंदी, उंची आणि गसेट मापन कोठे केले जातील याचे निश्चित निर्देश दिले गेले आहेत. मापन उत्पादनानंतर लगेच केले जाते की पिशव्या रातभर विश्रांती घेतल्यानंतर केले जाते याचे दस्तऐवजीकरण करा, कारण पिशव्या कालांतराने थोड्या स्थिर किंवा ताणलेल्या होऊ शकतात.
बहुतांश सामूहिक विणलेल्या पिशवीच्या पुरवठ्याच्या करारांमध्ये मापनाच्या तपशिलवार तरतुदी अनुपस्थित असतात, ज्यामुळे पिशवी आकारमानाच्या सहनशीलतेच्या मानदंडांना तासते की नाही यावर वाद निर्माण होतो. एक लिखित प्रोटोकॉल तयार करा ज्यावर तुम्ही आणि पुरवठादार दोघेही सही करतील, ज्यामध्ये मापन बिंदूंचे आराखडे, परवानगी दिलेली मापन साधने आणि मान्य विचरणाची श्रेणी यांचा समावेश असेल. हे व्यक्तिगत व्याख्या दूर करते आणि तुमच्या पुरवठादाराला गुणवत्ता तपासणीदरम्यान स्पष्ट ध्येये देते.
प्रत्येक वितरणामध्ये पहिल्या आणि शेवटच्या पिशव्यांवरून केलेली स्पॉट तपासणी ही मध्यवर्ती उत्पादन चालू असताना उद्भवणाऱ्या पद्धतशीर विचरावर लक्ष टाकत नाही. प्रत्येक उत्पादन बॅचच्या सुरुवाती, मध्ये आणि शेवटी नमुने घेण्यासाठी वर्गीकृत यादृच्छिक नमुनाकरण लागू करा, नंतर प्रत्येक कार्टनमधील विविध स्थानांहून नमुने घ्या. मापने स्प्रेडशीट्स किंवा गुणवत्ता व्यवस्थापन सॉफ्टवेअरमध्ये ट्रॅक करा जेणेकरून वाढती मापे, कमी होत असलेली मापे किंवा बदलत्या पाळी किंवा उत्पादन वेळेशी संबंधित चक्रीय विचरासारख्या प्रवृत्ती ओळखता येतील.
जेव्हा तुम्ही तुमच्या पीपी पिशवी निर्यात पुरवठादाराला प्रवृत्तीचे डेटा सादर करता, तेव्हा तक्रारीचा संवाद सहकार्यात्मक समस्या सोडवण्याच्या संवादात रूपांतरित होतो. त्यांना हिस्टोग्राम किंवा नियंत्रण आलेख दाखवा जे विचर यादृच्छिक आहे की दिशात्मक आहे हे उघड करतात. हे पुरावे त्यांना उपकरणांच्या देखभाली किंवा पुन्हा प्रशिक्षणाच्या प्रयत्नांवर प्राधान्य देण्यास मदत करतात, जिथे मापांचा विचलन सुरू होतो.
अस्पष्ट तांत्रिक वैशिष्ट्ये उत्पादकांच्या विविध बॅचेसमध्ये मोजमापांच्या असंगतीसाठी हमी देतात. 'मानक आकाराचे पिशव्या' अशी विनंती करण्याऐवजी, सहनशीलता मर्यादा, साहित्याची तांत्रिक वैशिष्ट्ये आणि समाप्तीच्या आवश्यकता यासह अभियांत्रिकी आराखडे प्रदान करा. सहनशीलता द्विपक्षीय (X एवढी वाढ किंवा घट) आहे की एकपक्षीय (किमान Y ते कमाल Z), याची स्पष्ट व्याख्या करा आणि सांख्यिकीयदृष्ट्या 'स्वीकारार्ह' म्हणजे काय हे निश्चित करा. बहुतेक पॉलिप्रोपिलिन विणलेल्या पिशव्यांच्या कारखान्यांचे कामगार तुमच्या उत्पादनाच्या आवश्यकतांशी जुळवून घेतल्याशिवाय डिफॉल्ट सहनशीलता मानतात.
तुमच्या ऑर्डरच्या कागदपत्रांसोबत स्वीकारार्ह मोजमापांच्या मर्यादांच्या नमुना पिशव्या समाविष्ट करा, ज्यामुळे पुरवठादार लिखित वर्णनाची व्याख्या करण्याऐवजी भौतिक उदाहरणांचा संदर्भ घेऊ शकतो. नमुने उत्पादनाच्या संपूर्ण कालावधीत जतन करण्यासाठी आणि संदर्भित करण्यासाठी विनंती करा, ज्यामुळे सर्व पिशव्या एकाच मानकांना अनुसरतात. हा भौतिक संदर्भ व्याख्यांच्या विस्थापनाला रोखतो आणि बहुतेक विणलेल्या पिशव्यांच्या थोक विक्रेत्यांना आवडणारी आणि त्यांनी प्रतिसाद दिलेली व्यावसायिकता दर्शवतो.
स्थानिक ऑडिटमधून उपकरणांची स्थिती, देखभालीच्या पद्धती आणि गुणवत्ता प्रक्रिया यांचे निरीक्षण करता येते, ज्यामुळे मापांमधील फरक स्पष्ट होतो. आपल्या थोक विणलेल्या पिशव्यांच्या पुरवठादारासोबत उत्पादनाच्या फ्लोअरवर फिरा, मापन उपकरणांचे निरीक्षण करा, देखभालीच्या नोंदी तपासा आणि शिफ्ट हस्तांतरण प्रक्रिया समजून घ्या. बर्याच मापांमधील समस्या अनदृश्य प्रक्रिया बदलांकडे किंवा अनौपचारिक उपायांकडे जातात, जे सामान्य फोन बोलण्यात अदृश्य होतात.
सहकार्यातून समस्यांचे निराकरण करणे विश्वास निर्माण करते आणि उपाय शोधण्यास मदत करते. जर आपल्या पॉलिप्रोपिलिन विणलेल्या पिशव्यांच्या कारखान्याच्या पुरवठादाराला अचूकता मर्यादित करणारी उपकरणे असतील, तर एकत्रितपणे पर्याय शोधा—सुधारित सहनशीलता, वेगवान उत्पादन नमुने किंवा चांगल्या मापन साधनांवर गुंतवणूक. जेव्हा पुरवठादारांना शंकास्पद विक्रेत्यापेक्षा भागीदार म्हणून वागवले जाते, तेव्हा ते आपल्या ऑर्डर्सना प्राधान्य देतात आणि दोषपूर्ण बॅचेस शिप करण्याऐवजी लवकरच समस्या संप्रेषित करतात.
ऋतूंच्या आर्द्रता आणि तापमानातील बदलांमुळे पॉलिप्रोपिलिनच्या साठवणीच्या दरावर मोठा परिणाम होतो. आर्द्र ऋतूंमध्ये कापड अधिक मंदगतीने कोरडे होते, ज्यामुळे साठवणीचा वेळ आणि प्रमाण बदलते. हिवाळ्यात उत्पादन केलेल्या वस्तूंचे मापे उन्हाळ्यात सारख्याच पीपी विणलेल्या पिशव्यांच्या कारखान्यात सारख्याच सेटिंग्ज वापरून केलेल्या उत्पादनापेक्षा वेगळे असतात. अनेक विणलेल्या पिशव्यांच्या थोक विक्रेत्यांनी ऋतूंनुसार कोरडे करण्याचा वेळ किंवा तापमान सामान्यतः समायोजित केलेला नसतो, ज्यामुळे ऋतूंनुसार अपेक्षित फरक निर्माण होतात. आपल्या थोक विणलेल्या पिशव्यांच्या पुरवठ्याच्या भागीदाराकडे उत्पादनादरम्यान आर्द्रता आणि तापमानाची नोंद ठेवली जाते का, हे विचारा आणि नंतर त्यांचा आपल्या मापांच्या वाढीच्या डेटाशी संबंध लावा.
मानक पीपी पोट्टी निर्यात पुरवठादार सामान्यतः रुंदी आणि उंचीसारख्या मुख्य मापांवर प्लस-ऑर-माइनस ०.५ ते १ इंचची सहनशीलता ठेवतात, तर गसेट खोलीची सहनशीलता सुमारे प्लस-ऑर-माइनस ०.२५ इंच असते. कडक सहनशीलता अधिक गुणवत्ता नियंत्रण आणि मापन उपकरणांची आवश्यकता निर्माण करतात, ज्यामुळे खर्च वाढतो. तुमचा पीपी वेव्हन पोट्टी पुरवठादार तुमच्या विशिष्ट आवश्यकता आणि उत्पादन प्रमाणानुसार साध्य करता येणाऱ्या सहनशीलतेबद्दल सल्ला देऊ शकतो. अवास्तविकरित्या कडक सहनशीलता उत्पादनाच्या फायद्याशिवाय अनावश्यक खर्च वाढवतात, तर जास्त ढिली सहनशीलता तुम्ही जे मापन समस्या अनुभवत आहात त्यांची हमी देते.
गुणवत्ता मानके उपकरणाच्या प्रकारावर आणि वापराच्या तीव्रतेवर अवलंबून वार्षिक किंवा द्विवार्षिक दरम्यान मापन साधनांची कॅलिब्रेशन करण्याची शिफारस करतात. विणलेल्या पिशव्यांच्या थोक व्यवसायात वापरल्या जाणाऱ्या कॅलिपर्स, रूलर्स आणि मापन टेप्सची नियमितपणे प्रमाणित मानकांशी तपासणी करावी. आपल्या थोक विणलेल्या पिशव्यांच्या पुरवठ्याच्या भागीदाराकडून आपल्या ऑर्डर्सची तपासणी करण्यासाठी वापरल्या जाणाऱ्या सर्व मापन उपकरणांसाठी कॅलिब्रेशन प्रमाणपत्रे मागा. ही कागदपत्रे गुणवत्तेच्या प्रतिबद्धतेचे प्रदर्शन करतात आणि मापनातील विवाद खरोखरच उत्पादनातील फरकामुळे नसून ते पुरवठादाराच्या अचूक मापनामुळे झाले आहेत की नाही, हे स्पष्ट करतात.

उत्पादनाचे चार महत्त्वाचे मेट्रिक्स—थ्रूपुट, दोष दर, उपकरणांचा अपटाइम आणि वेळेवर डिलिव्हरी—शोधा, ज्यांच्या आधारे तुम्ही कारखान्यांची विश्वासास्पद पडताळणी करू शकता.

रासायनिक वेव्हन बॅग्जसाठी सिद्ध पद्धतींच्या मदतीने नियमनातील अनुपालन आणि कामगारांची सुरक्षा सुनिश्चित करा—साहित्य निवड, लेबलिंग, साठवणूक आणि प्रशिक्षण.

पूर्ण पीपी वेव्हन बॅग उत्पादन प्रक्रियेचा शोध घ्या—एक्सट्रूझन आणि वेव्हिंग पासून छापील आणि गुणवत्ता नियंत्रणापर्यंत. कार्यक्षमता, अनुपालन आणि रिटर्न ऑन इन्व्हेस्टमेंट वाढवा. आत्ताच प्रक्रिया मार्गदर्शिका डाउनलोड करा.

कमकुवत बॅग्ज किंवा जास्त साहित्य वाया जाण्याच्या समस्येने त्रस्त आहात का? जास्त बळकट आणि स्वस्त पीपी वेव्हन बॅग्जसाठी एक्सट्रूझन आणि टेप ड्रॉइंग तंत्रज्ञानावर माहिती मिळवा. आत्ताच आपली उत्पादन ओळ ऑप्टिमाइज करा.

दोष किंवा ग्राहकांच्या परतीमुळे त्रास होत आहे का? तुमच्या वेव्हन बॅग उत्पादन लाइनमध्ये अनिवार्य असलेल्या पाच गुणवत्ता तपासणीच्या टप्प्यांचे रहस्य शोधा.
आपल्या PP विणकामाच्या पिशवीच्या कारखान्यासाठी कोणता स्वयंचलितीकरण पातळी योग्य आहे? किंमत, गुणवत्ता आणि मोठ्या प्रमाणात उत्पादन करण्याच्या क्षमतेच्या दृष्टीने हाताने केलेल्या पद्धतीची तुलना इंडस्ट्री ४.० प्रणालीशी करा.
पॉलिप्रोपिलिन विणलेल्या पिशव्या आणि लवचिक पॅकेजिंग उपायांबाबत माहितीसाठी संपर्क साधा.
टेलिफोन
ईमेल
व्हाट्सअॅप
पत्ता
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

