 EN
Paano Suriin ang Kawastuhan ng Produksyon sa Isang Pabrika ng PP Woven Bag
Alamin ang 4 mahahalagang sukatan ng produksyon—throughput, rate ng depekto, equipment uptime, at on-time delivery—para masigurong maaasahan ang mga pabrika.

2026/09/01
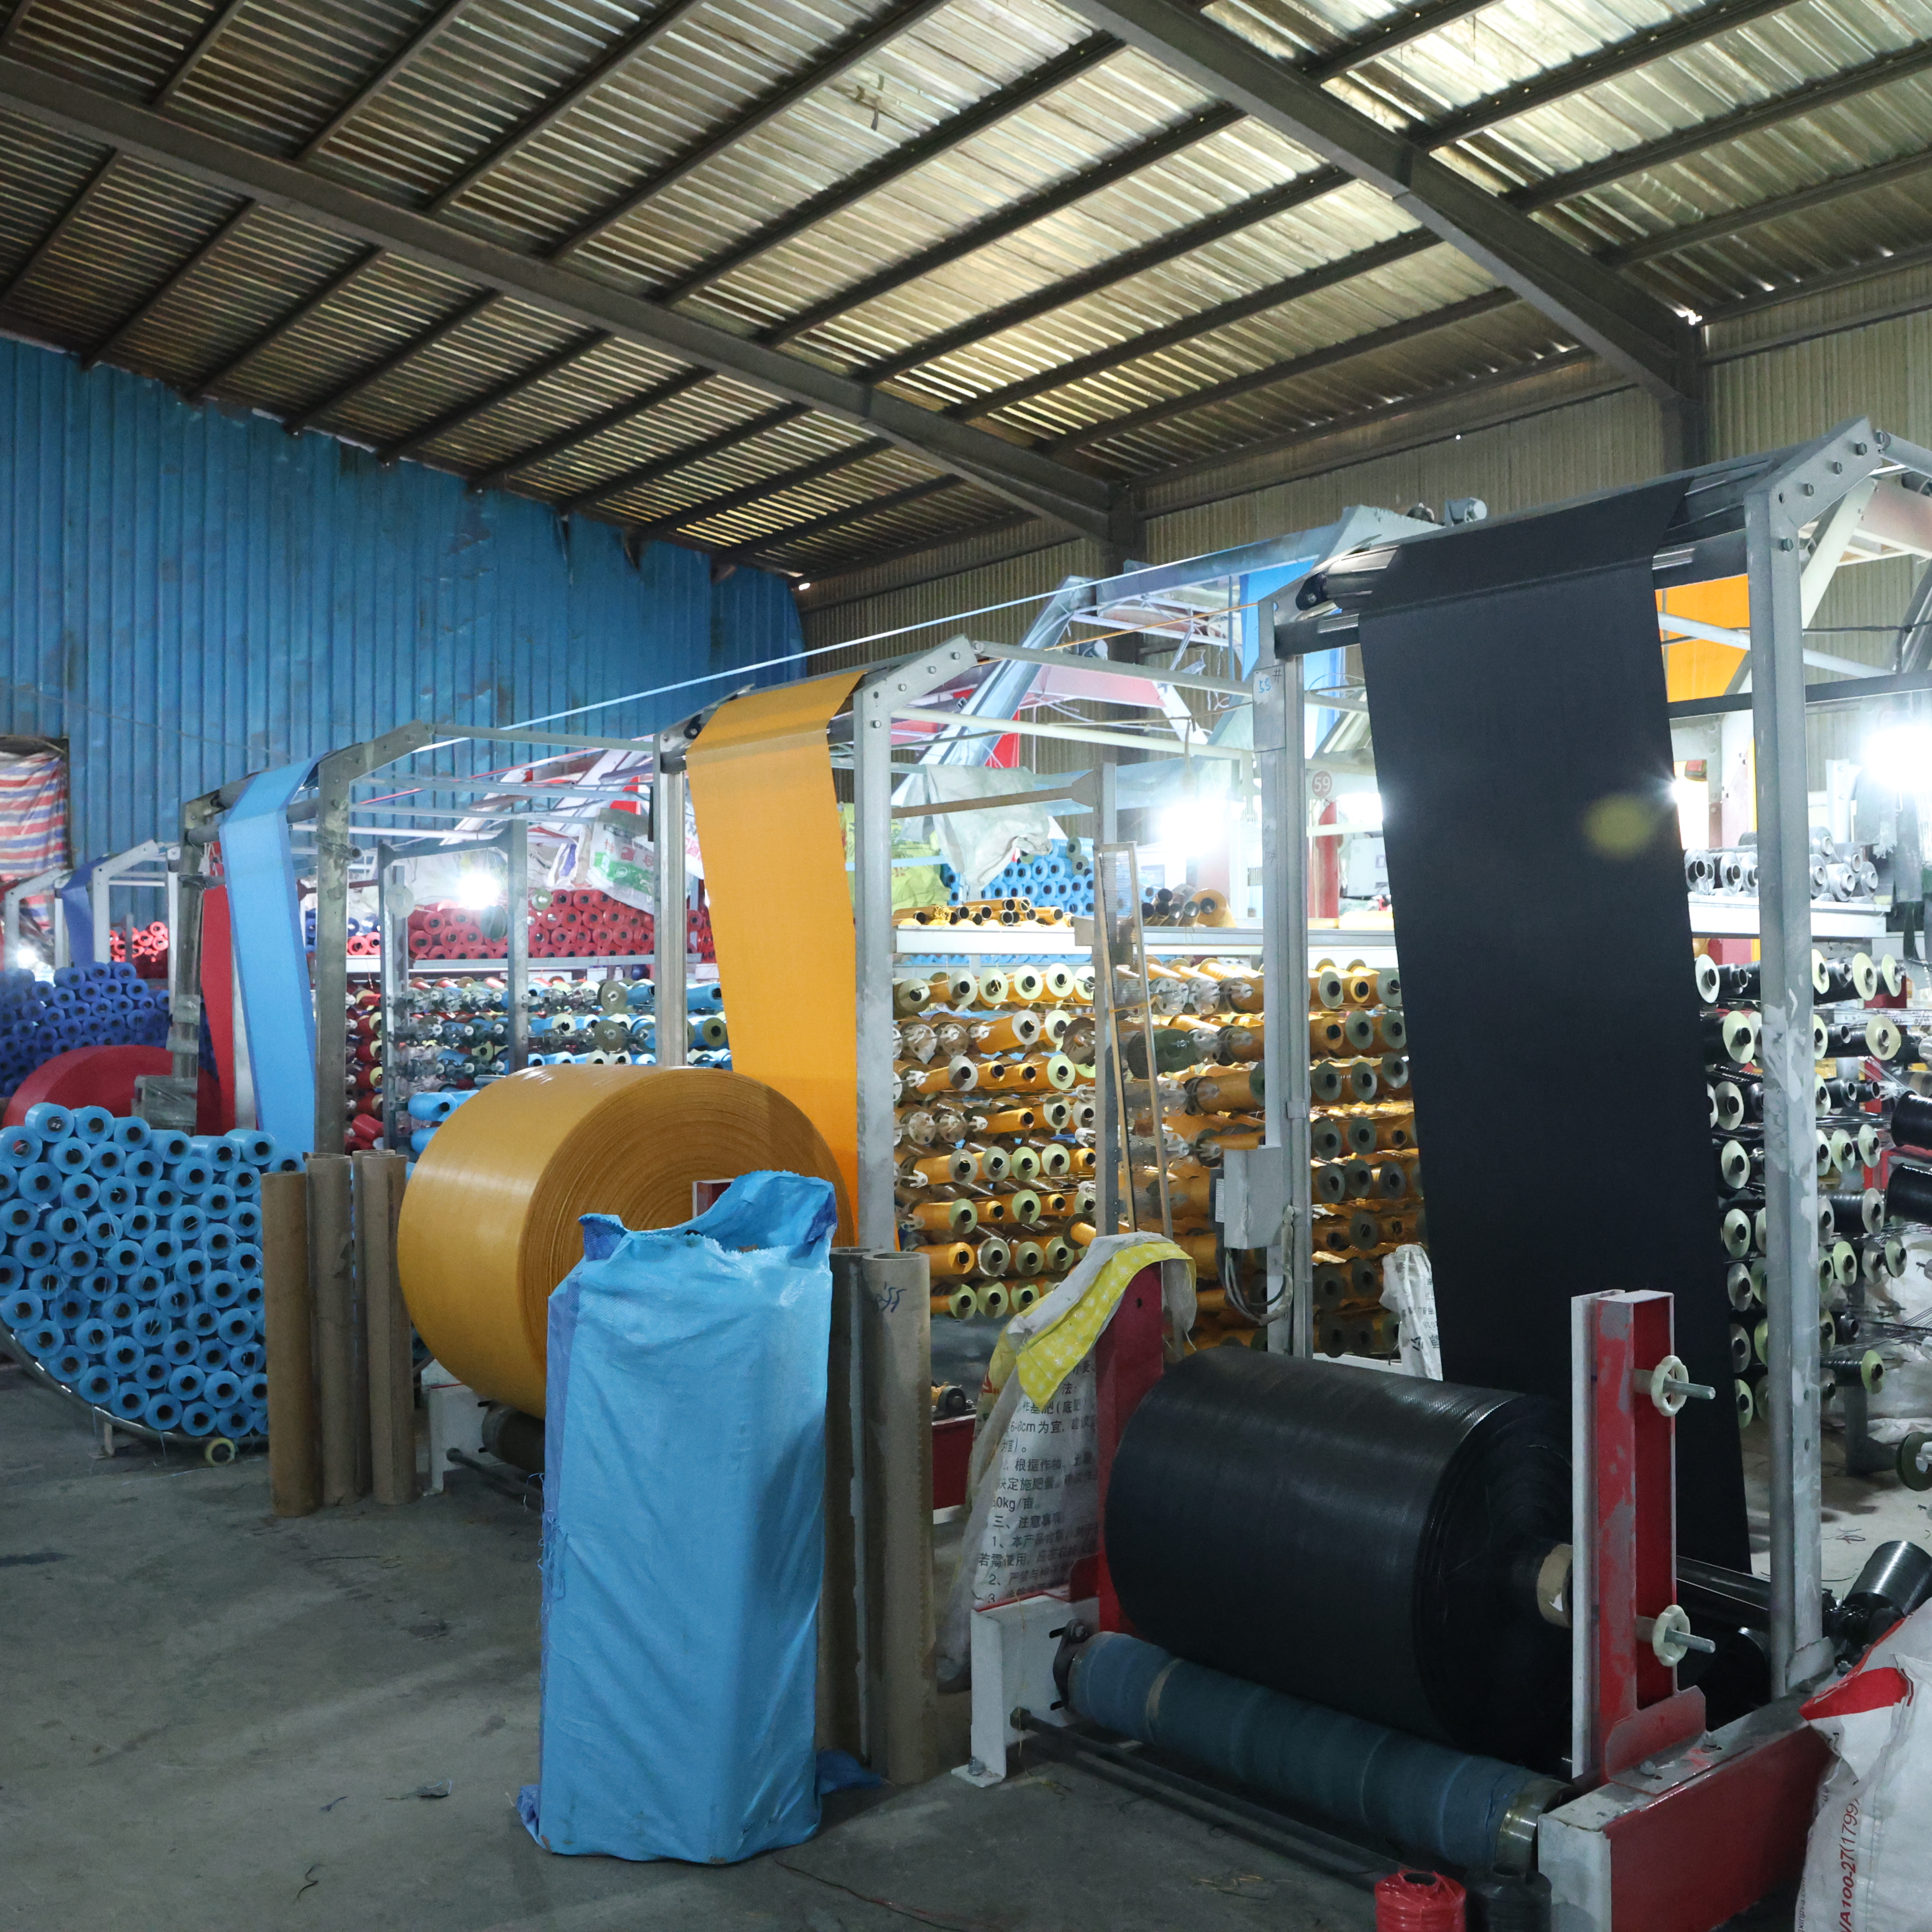
Ang hindi pare-parehong sukat ng mga bag sa bawat batch ng tagapag-suplay ay isa sa pinakapanghihinaan ng loob na hamon sa kalidad sa operasyon ng pagpapakete. Kapag dumating ang mga bag na may iba’t ibang lapad, taas, lalim ng gusset, o posisyon ng seam, tumitigil ang mga linya ng produksyon, dumarami ang reklamo ng mga customer, at mabilis na tumataas ang mga gastos. Nakakaapekto ito sa mga tagagawa, tagapamahagi, at tindahan na umaasa sa maaasahang pagpapakete upang protektahan ang mga produkto at panatilihin ang mga pamantayan ng brand. Ang pag-unawa sa mga pangunahing sanhi at ang sistematikong pagpapatupad ng mga koreksyon kasama ang iyong Tagapagtustos ng pp woven bag ginagawa ang quality control mula sa reaktibong paglulutas ng problema tungo sa proaktibong pakikipagtulungan.

Ang pagkakaiba sa sukat ay nagmumula sa pagkalugmok ng kalibrasyon ng kagamitan, mga pagkakaiba sa pagkontrakt ng materyales, mga puwang sa dokumentasyon ng proseso, at mga pagbabago sa pagsasapdal ng tagapag-suplay. Kapag nag-o-order ng pp bag para sa export o suplay ng bulk na woven bag, ang mga teknikal na detalye ay dapat lubos na malinaw, ang mga pamamaraan ng pagpapatunay ay dapat sumusunod sa pamantayan, at ang mga daanan ng komunikasyon ay dapat tuwiran. Ang gabay na ito ay naglalakbay sa mga praktikal na paraan ng pagsusuri, mga estratehiya para sa pakikipagtulungan sa tagapag-suplay, at mga protokol sa pagsukat na nakakaiwas sa paulit-ulit na pagbabago ng sukat na nakasisira sa iyong operasyon.
Ang produksyon ng industriyal na bag na hinabi ay umaasa sa eksaktong pag-setup ng makina para sa pagputol, paghahabi, pagse-seal, at pagfi-finish. Kapag ang isang wholesaler ng hinabing bag ay gumagamit ng kagamitan nang walang regular na pagsusuri ng kalibre, unti-unting nagbabago ang mga toleransya. Ang mga pisaw ng pagputol ay tumutulis, ang bilis ng conveyor ay lumiliko, at ang temperatura ng thermal seal ay nagbabago—bawat isa ay nagdudulot ng sukatang pagbabago na maaaring sukatin. Ang isang pabrika ng pp woven bag na may mga iskedyul ng preventive maintenance ay nakakakita ng mga ganitong pattern ng pagbabago bago pa man ito makaapekto sa buong production run.
Karamihan sa mga problema sa sukat ay lumilitaw nang unti-unti sa ilang batch kaysa biglang lumitaw sa isang shipment lamang. Ang ganitong unti-unting pagbabago ay nagpapahiwatig ng equipment drift imbes na iisa lamang na pagkakamali ng operator. Humiling sa iyong supplier na idokumento ang mga petsa ng machine calibration, maintenance logs, at mga sertipiko ng kalibre. Maraming operasyon ng bulk woven bag supply ang hindi aktibong ibinabahagi ang dokumentong ito, kaya ang paghiling dito ay nagpapakita ng seryosidad sa kalidad at madalas ay nag-trigger ng mas maayos na internal tracking.
Ang tela na gawa sa polypropylene ay kumukurap habang pinaproseso at binabawasan ang init, ngunit ang bilis ng pagkukurap ay nag-iiba depende sa pinagmulan ng materyal, sukat ng hibla, kapal ng pagkakahabi, at kondisyon ng kapaligiran habang ginagawa. Kapag ang isang tagapag-suplay ng pp bag para sa export ay kumuha ng polypropylene mula sa iba't ibang pabrika o gumagamit ng materyal mula sa imbentaryo na naimbentaryo na sa iba't ibang antas ng kahalumigmigan, nadadagdagan ang pagkakaiba-iba ng pagkukurap, na nagdudulot ng hindi pare-parehong resulta sa bawat batch. Ang temperatura at kahalumigmigan habang tinutuyo ang tela ay malaki ang epekto sa huling sukat, ngunit maraming operator ng wholesale ng hinabi na sako ang itinuturing itong mga variable na hindi kontrolado.
Ang pagkakaiba ng sukat sa pagitan ng mga batch ay kadalasang nauugnay sa panahon ng produksyon na may kaugnayan sa panahon o sa pagbabago ng tagapag-suplay ng materyales. Itanong sa iyong kasosyo sa wholesale ng hinabing bag kung sinusubaybayan nila ang pinagmulan ng materyales, petsa ng produksyon, at kapaligiran ng pagtatapos para sa bawat batch. Ang ganitong kakayahang subaybayan ang buong proseso ay nagpapakita kung ang mga pagbabago sa sukat ay sumasabay sa transisyon ng mga batch ng materyales, na nakakatulong upang matukoy kung ang problema ay nanggagaling sa hilaw na materyales o sa kagamitan sa proseso.
Ang mga usapin tungkol sa sukat ay lumilitaw kapag magkaiba ang mga pamamaraan ng pagsukat sa pagitan ng inyong operasyon at ng inyong pabrika ng pp woven bag. Ang iba’t ibang mga punto ng pagsukat, ang tensyon na inilalagay habang sinusukat, at ang oras ng pagsukat na nauugnay sa produksyon ay nagdudulot ng artipisyal na pagkakaiba. Itakda ang isang pinagsamang protokol ng pagsukat na tumutukoy nang eksakto kung saan dapat sukatin ang lapad, taas, at gusset ng natapos na bag. I-record kung ang pagsukat ay ginagawa agad matapos ang produksyon o kaya’y kinabukasan pagkatapos marelaks ang mga bag, dahil maaaring unti-unting marelaks o maging mas mahigpit ang mga bag sa paglipas ng panahon.
Karamihan sa mga kasunduan sa pagbibigay ng bulk woven bag ay kulang sa detalyadong mga tuntunin sa pagsukat, na nagdudulot ng hindi pagkakasundo kung ang isang bag ay sumusunod sa mga itinakdang toleransya sa sukat. Gumawa ng isang nakasulat na protokol na kailangang pirmaan ng pareho ninyo at ng inyong tagapag-suplay, na kasama ang mga diagram ng mga punto ng pagsukat, ang mga pahihintulutang gamiting kagamitan sa pagsukat, at ang mga payagan nang saklaw ng pagkakaiba. Sa ganitong paraan, nawawala ang subhetibong interpretasyon at binibigyan ng malinaw na target ang inyong tagapag-suplay sa bawat pagsusuri ng kalidad.
Ang pagkakatiwala sa mga inspeksyon na pambungad at panghuling supot sa bawat pagpapadala ay nawawala ang sistematikong pagkakaiba na nakaaapekto sa gitnang produksyon. Isagawa ang estratipikadong random na sampling kung saan ang mga sample ay galing sa simula, gitna, at dulo ng bawat batch ng produksyon, kasunod nito ay mula sa iba’t ibang posisyon sa loob ng bawat karton. I-record ang mga sukat sa mga spreadsheet o sa software para sa pamamahala ng kalidad upang matukoy ang mga trend—tumataas na mga sukat, bumababa na mga sukat, o siklikong pagkakaiba na may kaugnayan sa pagbabago ng shift o sa oras ng produksyon.
Kapag ipinapakita mo ang data ng trend sa iyong supplier ng pp bag para sa export, binabago mo ang usapan mula sa reklamo patungo sa kolaboratibong paglutas ng problema. Ipakita sa kanila ang mga histogram o control chart na nagpapakita kung ang pagkakaiba ay random o may direksyon. Ang ebidensyang ito ay tumutulong sa kanila na bigyan ng priyoridad ang pagpapanatili ng kagamitan o mga programa ng retraining kung saan nanggagaling ang pagkakaiba sa mga sukat.
Ang mga pangkalahatang teknikal na detalye ay nagpapagarantiya ng pagkakaiba-iba ng sukat sa bawat batch ng mga tagapag-suplay. Sa halip na humiling ng 'mga standard na sukat na supot,' magbigay ng mga engineering drawing na may mga tolerance band, mga tukoy na materyales, at mga kinakailangan sa finishing. Tukuyin kung ang mga tolerance ay bilateral (plus-or-minus X) o unilateral (minimum Y hanggang maximum Z), at ipaliwanag ang kahulugan ng 'katanggap-tanggap' sa estadistikal na paraan. Maraming operator ng mga pabrika ng pp woven bag ang nagsusupose ng default na tolerance nang hindi kinokonfirm ang pagkakasunod nito sa iyong mga kinakailangan sa produksyon.
Isama ang mga sample na supot na kumakatawan sa katanggap-tanggap na hangganan ng sukat kasama ang dokumentasyon ng iyong order, upang ang tagapag-supply ay maaaring tumukoy sa mga pisikal na halimbawa imbes na i-interpret ang nakasulat na deskripsyon. Humiling na panatilihin at gamitin bilang sanggunian ang mga sample sa buong proseso ng produksyon, upang tiyaking lahat ng supot ay sumusunod sa parehong pamantayan. Ang konkretong sanggunian na ito ay nakakaiwas sa pagkakaiba-iba ng interpretasyon at nagpapakita ng propesyonalismo na pinahahalagahan at tinutumbasan ng karamihan sa mga wholesale supplier ng woven bag.
Ang mga audit sa lugar ay nagbubunyag ng kalagayan ng kagamitan, mga gawain sa pagpapanatili, at mga proseso sa kalidad na paliwanag sa pagkakaiba ng sukat. Maglakad sa pasilidad ng produksyon kasama ang iyong kasosyo sa suplay ng malalaking bag na hinabi, obserbahan ang mga kagamitan sa pagsukat, suriin ang mga talaan ng pagpapanatili, at unawain ang mga prosedura sa pagpapasa ng turno. Maraming problema sa sukat ang nanggagaling sa mga hindi nairekord na pagbabago sa proseso o mga pormal na solusyon na naging hindi nakikita sa karaniwang mga usapang teleponiko.
Ang kolaboratibong paglutas ng problema ay nagtatayo ng tiwala habang binubuksan ang mga solusyon. Kung ang iyong kasosyo sa pabrika ng pp woven bag ay nahaharap sa mga limitasyon sa kagamitan na sumisira sa katiyakan, tingnan ninyo nang magkasama ang mga alternatibo—ang mga nababagong toleransya, mas mabilis na sampling sa produksyon, o ang invest sa mas mahusay na kagamitan sa pagsukat. Kapag nararamdaman ng mga tagapag-suplay na sila ay mga kasosyo at hindi lamang mga vendor na pinaghihinalaan, mas piniprioritize nila ang iyong mga order at agad na inii-report ang mga hamon imbes na ipadala ang mga batch na hindi sumusunod sa pamantayan.
Ang mga panpanahon na pagbabago sa kahalumigan at temperatura ay malaki ang epekto sa mga rate ng pagkontraksi ng polypropylene. Sa mga panahon ng mataas na kahalumigan, mas mabagal ang pagpapahid ng tela, na nagbabago sa oras at sukat ng pagkontraksi. Ang produksyon sa taglamig ay madalas na magdudulot ng iba't ibang sukat kaysa sa produksyon sa tag-init mula sa parehong pabrika ng PP woven bag gamit ang parehong mga setting. Maraming wholesaler ng woven bag ang hindi nag-a-adjust ng oras o temperatura ng pagpapahid batay sa panahon, na nagdudulot ng maikli at inaasahang pagkakaiba-iba ayon sa panahon. Itanong kung ang iyong supplier ng bulk woven bag ay nangangalaga ng mga rekord ng kahalumigan at temperatura habang nagpoprodukto, at i-correlate ang mga ito sa iyong data ng trend sa sukat.
Ang karaniwang mga tagapag-suplay ng pp bag para sa export ay karaniwang may toleransya na plus-or-minus 0.5 hanggang 1 pulgada sa pangunahing sukat tulad ng lapad at taas, at ang toleransya sa lalim ng gusset ay humigit-kumulang na plus-or-minus 0.25 pulgada. Ang mas mahigpit na toleransya ay nangangailangan ng karagdagang kontrol sa kalidad at kagamitan sa pagsukat, na nagdudulot ng mas mataas na gastos. Dapat payuhan ka ng iyong tagapag-suplay ng pp woven bag tungkol sa mga realistiko at abot-kayang toleransya batay sa iyong tiyak na pangangailangan at dami ng produksyon. Ang sobrang mahigpit na toleransya ay nagpapataas ng gastos nang walang katumbas na benepisyo sa produksyon, samantalang ang sobrang maluwag na toleransya ay tiyak na magdudulot ng mga problema sa sukat na nararanasan mo.
Ang mga pamantayan sa kalidad ay nagrerekomenda na ikalibrar ang mga kagamitang pang-ukol tuwing isang taon o kada dalawang taon, depende sa uri ng kagamitan at sa antas ng paggamit. Ang mga caliper, ruler, at measuring tape na ginagamit sa wholesale ng woven bag ay dapat i-verify nang regular laban sa mga opisyal na kinilalang pamantayan. Humiling na ang iyong kasosyo sa suplay ng bulk woven bag ay magbigay ng mga sertipiko ng kalibrasyon para sa lahat ng kagamitang pang-ukol na ginagamit upang i-verify ang iyong mga order. Ang dokumentong ito ay nagpapakita ng dedikasyon sa kalidad at nagpapaliwanag kung ang mga hindi pagkakasundo tungkol sa sukat ay nagmumula sa hindi tumpak na pagsukat ng supplier, imbes na sa tunay na pagkakaiba sa produksyon.

Alamin ang 4 mahahalagang sukatan ng produksyon—throughput, rate ng depekto, equipment uptime, at on-time delivery—para masigurong maaasahan ang mga pabrika.

Siguraduhing sumusunod sa regulasyon at ligtas ang mga manggagawa gamit ang mga na-probekang paraan para sa mga kemikal na woven bag—pagpili ng materyales, paglalagay ng label, pag-iimbak, at pagsasanay.

Tuklasin ang buong workflow ng paggawa ng sako na gawa sa PP—from extrusion at paghahabi hanggang sa pagpi-print at quality control. Palakasin ang kahusayan, pagsunod sa regulasyon, at ROI. I-download na ang gabay sa proseso.

Nakakaranas ka ba ng problema sa mahihinang sako o mataas na basurang materyales? Pag-aralan ang teknolohiya ng extrusion at tape drawing para sa mas matibay at mas murang hinabi na sako na gawa sa PP. I-optimize ang iyong linya ng produksyon ngayon.

Nakakaranas ng depekto o mga balik na produkto mula sa customer? Alamin ang 5 hindi pwedeng balewalain na quality checkpoint sa buong production line ng iyong woven bag.
Alin sa mga antas ng awtomasyon ang angkop para sa iyong pabrika ng basket na hinabi na PP? Ihambing ang manu-manong sistema sa mga sistemang Industry 4.0 para sa gastos, kalidad, at kakayahang lumawak.
Makipag-ugnayan sa amin para sa mga detalye tungkol sa mga polipropileno na hinabi na sako at mga solusyon sa flexible packaging.
Telepono
Tirahan
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

