 EN
วิธีประเมินประสิทธิภาพการผลิตในโรงงานถุงทอจากโพลีโพรพิลีน
ค้นพบตัวชี้วัดการผลิตที่สำคัญ 4 ประการ — อัตราการผลิต จำนวนของเสีย อัตราการใช้งานเครื่องจักรอย่างต่อเนื่อง และการส่งมอบตรงเวลา — เพื่อประเมินโรงงานอย่างมั่นใจ

2026/09/01
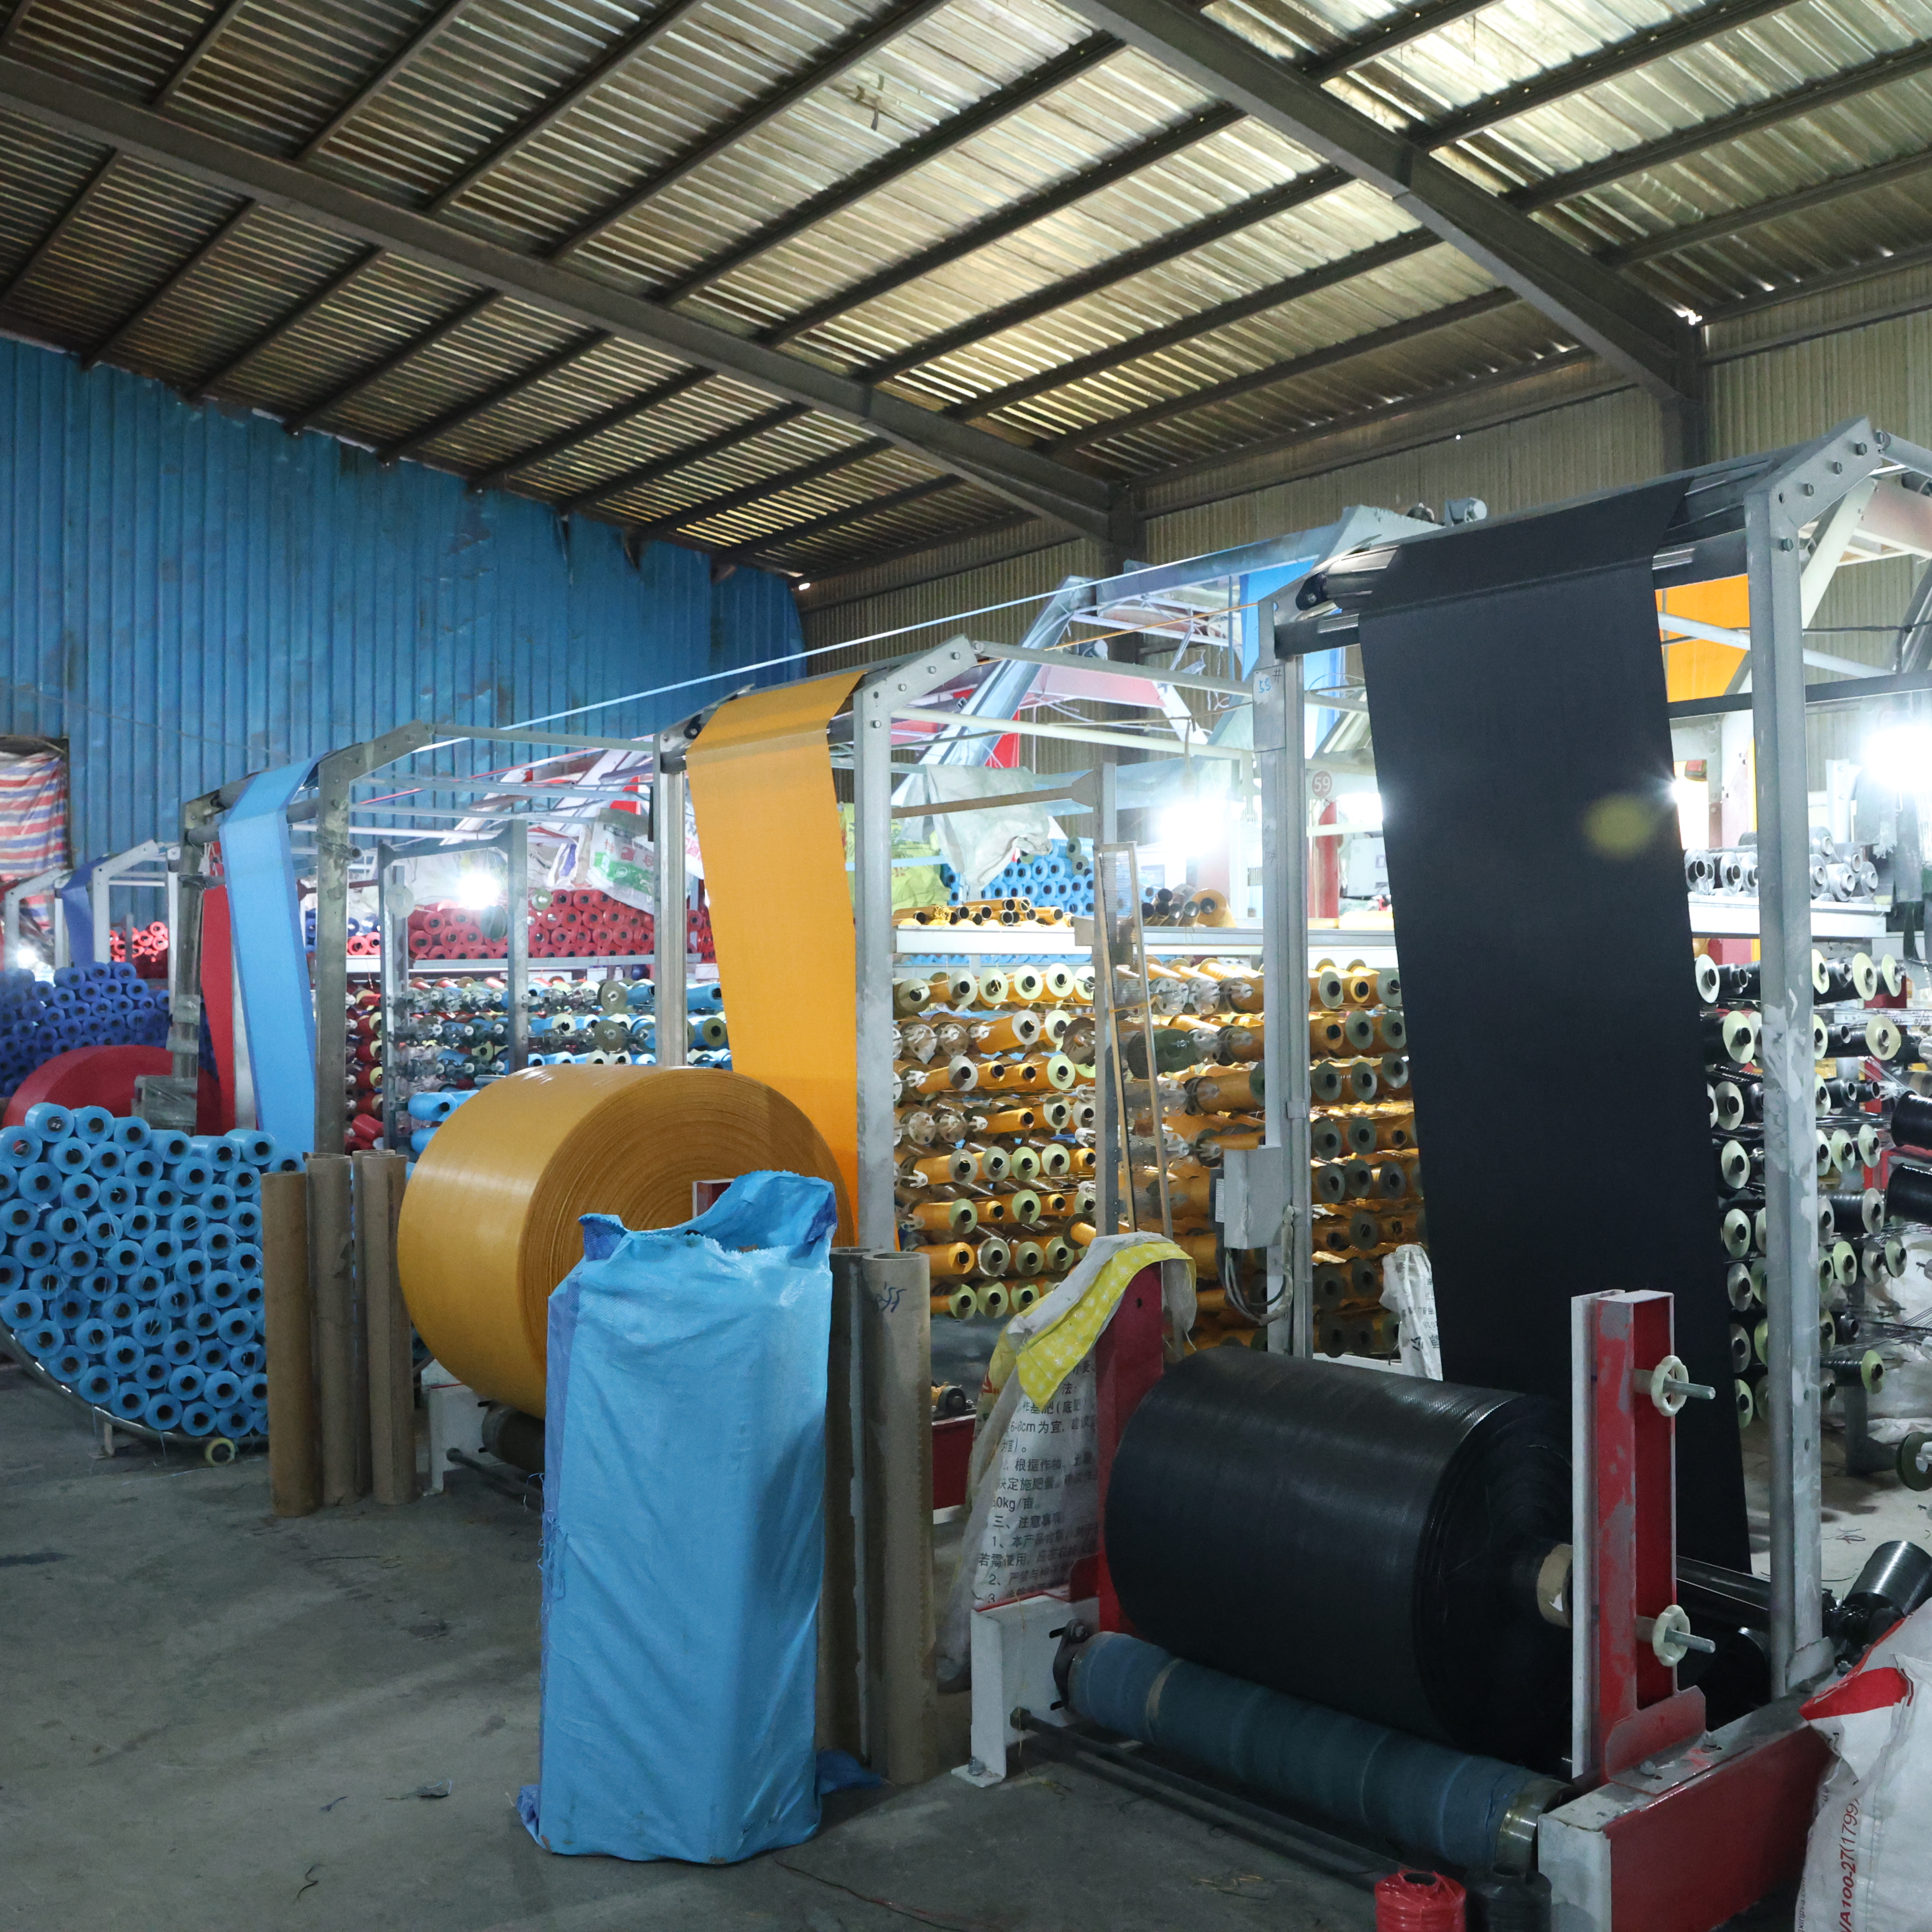
ปัญหาขนาดถุงไม่สม่ำเสมอระหว่างล็อตที่จัดส่งจากผู้จัดจำหน่าย ถือเป็นหนึ่งในความท้าทายด้านคุณภาพที่สร้างความหงุดหงิดมากที่สุดในการดำเนินงานบรรจุภัณฑ์ เมื่อถุงมาถึงมีความกว้าง ความสูง ความลึกของรอยพับข้าง หรือตำแหน่งตะเข็บที่แตกต่างกัน สายการผลิตจะหยุดชะงัก จำนวนคำร้องเรียนจากลูกค้าเพิ่มขึ้น และต้นทุนก็พุ่งสูงอย่างรวดเร็ว ปัญหานี้ส่งผลกระทบต่อผู้ผลิต ผู้จัดจำหน่าย และผู้ค้าปลีก ซึ่งต่างพึ่งพาบรรจุภัณฑ์ที่เชื่อถือได้ในการปกป้องสินค้าและรักษามาตรฐานแบรนด์ ด้วยการเข้าใจสาเหตุหลักของปัญหาและนำแนวทางแก้ไขอย่างเป็นระบบไปใช้ร่วมกับผู้ ผู้จัดจำหน่ายถุงพอลิโพรพิลีนทอ เปลี่ยนการควบคุมคุณภาพจากแบบตอบสนองฉุกเฉินให้กลายเป็นความร่วมมือเชิงรุก

ความแปรผันของมิติเกิดจากความคลาดเคลื่อนในการสอบเทียบเครื่องจักร การหดตัวของวัสดุที่ไม่สม่ำเสมอ ช่องว่างในเอกสารขั้นตอนการผลิต และการเปลี่ยนแปลงบุคลากรจากผู้จัดจำหน่าย เมื่อสั่งซื้อถุงพีพีสำหรับการส่งออก หรือจัดหาถุงทอแบบจำนวนมาก ข้อกำหนดต้องชัดเจนอย่างยิ่ง วิธีการตรวจสอบต้องเป็นไปตามมาตรฐาน และช่องทางการสื่อสารต้องตรงและรวดเร็ว คู่มือนี้นำเสนอเทคนิคการวินิจฉัยเชิงปฏิบัติ กลยุทธ์การร่วมมือกับผู้จัดจำหน่าย และระเบียบวิธีการวัดที่ช่วยป้องกันไม่ให้มิติคลาดเคลื่อนกระทบต่อการดำเนินงานของท่าน
การผลิตถุงทออุตสาหกรรมขึ้นอยู่กับการตั้งค่าเครื่องจักรอย่างแม่นยำสำหรับขั้นตอนการตัด การทอ การปิดผนึก และการตกแต่ง เมื่อผู้จัดจำหน่ายถุงทอแบบส่งออกจำนวนมากดำเนินการเครื่องจักรโดยไม่ตรวจสอบการปรับเทียบเป็นประจำ ความคลาดเคลื่อนจะค่อยๆ เปลี่ยนไป ใบมีดตัดจะทื่นลง ความเร็วของสายพานลำเลียงจะเปลี่ยนแปลง และอุณหภูมิในการปิดผนึกด้วยความร้อนจะผันแปร ส่งผลให้เกิดการเปลี่ยนแปลงของขนาดที่วัดได้ชัดเจน โรงงานผลิตถุง pp ทอที่มีกำหนดการบำรุงรักษาเชิงป้องกันจะสามารถตรวจจับรูปแบบการคลาดเคลื่อนเหล่านี้ได้ก่อนที่จะส่งผลกระทบต่อการผลิตทั้งหมด
ปัญหาขนาดส่วนใหญ่มักปรากฏขึ้นทีละน้อยในหลายล็อตการผลิต แทนที่จะเกิดขึ้นอย่างฉับพลันในหนึ่งการจัดส่ง การเปลี่ยนแปลงแบบค่อยเป็นค่อยไปนี้บ่งชี้ว่าเกิดจากการคลาดเคลื่อนของเครื่องจักร มากกว่าความผิดพลาดของผู้ปฏิบัติงานเพียงครั้งเดียว ขอให้ผู้จัดจำหน่ายของท่านบันทึกวันที่การปรับเทียบเครื่องจักร บันทึกการบำรุงรักษา และใบรับรองการปรับเทียบ หลายบริษัทที่จัดจำหน่ายถุงทอแบบจำนวนมากไม่ได้จัดส่งเอกสารเหล่านี้ให้โดยอัตโนมัติ ดังนั้นการร้องขอเอกสารดังกล่าวจึงแสดงถึงความมุ่งมั่นด้านคุณภาพ และมักกระตุ้นให้มีระบบการติดตามภายในที่ดีขึ้น
ผ้าโพลีโพรพิลีนหดตัวระหว่างกระบวนการตกแต่งและกระบวนการเย็นตัว แต่อัตราการหดตัวแตกต่างกันไปตามแหล่งที่มาของวัตถุดิบ ขนาดเส้นใย (denier) ความหนาแน่นของการทอ และสภาวะแวดล้อมระหว่างการผลิต เมื่อผู้ส่งออกถุง pp จัดหาโพลีโพรพิลีนจากโรงทอที่ต่างกัน หรือใช้วัตถุดิบจากสต๊อกที่เก็บไว้ภายใต้ระดับความชื้นที่ไม่เท่ากัน ความแปรปรวนของการหดตัวจะยิ่งเพิ่มขึ้น ส่งผลให้ความไม่สม่ำเสมอระหว่างแต่ละล็อตการผลิตมากขึ้น อุณหภูมิและความชื้นระหว่างการอบแห้งผ้ามีอิทธิพลอย่างมากต่อมิติสุดท้ายของผลิตภัณฑ์ อย่างไรก็ตาม ผู้ประกอบการขายส่งถุงทอหลายรายมองว่าปัจจัยเหล่านี้เป็นตัวแปรที่ควบคุมไม่ได้
ความแปรปรวนของมิติระหว่างล็อตมักสัมพันธ์กับช่วงเวลาการผลิตตามฤดูกาล หรือการเปลี่ยนแปลงผู้จัดจำหน่ายวัตถุดิบ ขอให้สอบถามผู้ค้าส่งถุงทอรายใหญ่ของท่านว่า มีการติดตามแหล่งที่มาของวัตถุดิบ วันที่ผลิต และสภาพแวดล้อมในการตกแต่งแต่ละล็อตหรือไม่ ความสามารถในการติดตามนี้จะช่วยเปิดเผยได้ว่า การเปลี่ยนแปลงมิติสอดคล้องกับการเปลี่ยนแปลงล็อตวัตถุดิบหรือไม่ ซึ่งจะช่วยแยกแยะได้ว่า ปัญหานั้นมีต้นตอจากวัตถุดิบหรือจากอุปกรณ์การผลิต
ข้อพิพาทเกี่ยวกับมิติเกิดขึ้นเมื่อวิธีการวัดแตกต่างกันระหว่างการดำเนินงานของคุณกับโรงงานผลิตถุงผ้าทอ pp จุดที่ใช้วัด แรงดึงที่ใช้ขณะวัด และช่วงเวลาที่วัดเทียบกับกระบวนการผลิต ส่งผลให้เกิดความแปรปรวนที่ไม่เป็นจริง ควรจัดทำแนวปฏิบัติร่วมกันสำหรับการวัด โดยระบุอย่างชัดเจนว่าจะวัดความกว้าง ความสูง และส่วนกัสเซ็ต (gusset) ที่ตำแหน่งใดบนถุงสำเร็จรูป รวมทั้งระบุไว้ด้วยว่าการวัดจะดำเนินการทันทีหลังการผลิต หรือหลังจากที่ถุงพักไว้ข้ามคืน เนื่องจากถุงอาจคลายตัวหรือหดตัวเล็กน้อยตามระยะเวลา
สัญญาจัดหาถุงผ้าทอแบบจำนวนมากส่วนใหญ่มักไม่มีข้อกำหนดการวัดที่ละเอียด จึงนำไปสู่ความไม่เห็นพ้องกันว่าถุงแต่ละใบสอดคล้องกับช่วงความคลาดเคลื่อนของมิติหรือไม่ ควรจัดทำแนวปฏิบัติเป็นลายลักษณ์อักษรที่ทั้งคุณและผู้จัดจำหน่ายลงนามร่วมกัน ซึ่งต้องประกอบด้วยแผนภาพแสดงจุดที่ใช้วัด เครื่องมือวัดที่ได้รับอนุญาต และช่วงความคลาดเคลื่อนที่ยอมรับได้ สิ่งนี้จะช่วยกำจัดการตีความเชิงวิจารณ์ และให้เป้าหมายที่ชัดเจนแก่ผู้จัดจำหน่ายในการตรวจสอบคุณภาพ
การพึ่งพาการตรวจสอบแบบสุ่มเฉพาะถุงใบแรกและใบสุดท้ายในแต่ละการจัดส่ง จะทำให้พลาดความแปรปรวนเชิงระบบซึ่งส่งผลต่อช่วงการผลิตตรงกลาง ควรนำวิธีการสุ่มตัวอย่างแบบแบ่งชั้น (stratified random sampling) มาใช้ โดยเก็บตัวอย่างจากจุดเริ่มต้น จุดกึ่งกลาง และจุดสิ้นสุดของแต่ละล็อตการผลิต รวมทั้งจากตำแหน่งต่าง ๆ ภายในแต่ละกล่องบรรจุ จากนั้นบันทึกค่าที่วัดได้ลงในสเปรดชีตหรือซอฟต์แวร์บริหารจัดการคุณภาพ เพื่อวิเคราะห์แนวโน้ม เช่น ขนาดเพิ่มขึ้น ขนาดลดลง หรือความแปรปรวนแบบเป็นรอบซึ่งสัมพันธ์กับการเปลี่ยนกะหรือระยะเวลาในการผลิต
เมื่อท่านนำเสนอข้อมูลแนวโน้มดังกล่าวให้ผู้ส่งออกถุง pp ของท่าน บทสนทนาจะเปลี่ยนจากลักษณะการร้องเรียน ไปสู่การร่วมมือกันแก้ไขปัญหาอย่างมีประสิทธิภาพ ท่านสามารถแสดงฮิสโตแกรมหรือแผนภูมิควบคุมให้พวกเขาเห็นว่า ความแปรปรวนมีลักษณะสุ่มหรือมีทิศทางแน่ชัด หลักฐานเชิงประจักษ์นี้จะช่วยให้พวกเขาจัดลำดับความสำคัญของการบำรุงรักษาเครื่องจักร หรือการฝึกอบรมใหม่ ตามจุดที่เกิดการเบี่ยงเบนของขนาด
ข้อกำหนดที่คลุมเครือจะทำให้เกิดความไม่สอดคล้องกันของขนาดระหว่างชุดการจัดส่งจากผู้จัดจำหน่ายแต่ละราย แทนที่จะระบุเพียงว่าต้องการ 'ถุงขนาดมาตรฐาน' ควรจัดเตรียมแบบแปลนทางวิศวกรรมที่ระบุช่วงความคลาดเคลื่อน (tolerance bands) ข้อกำหนดวัสดุ และข้อกำหนดด้านพื้นผิว/การตกแต่งอย่างชัดเจน ระบุให้ชัดว่าช่วงความคลาดเคลื่อนนั้นเป็นแบบสองทิศทาง (±X) หรือแบบทิศทางเดียว (ต่ำสุด Y ถึงสูงสุด Z) และนิยามคำว่า 'ยอมรับได้' ด้วยหลักสถิติอย่างเป็นทางการ ผู้ปฏิบัติงานโรงงานผลิตถุงผ้าโพลีโพรไพลีน (pp woven bag) ส่วนใหญ่มักสมมุติค่าความคลาดเคลื่อนเริ่มต้นโดยไม่ยืนยันว่าสอดคล้องกับข้อกำหนดการผลิตของท่านหรือไม่
แนบตัวอย่างถุงที่แสดงขอบเขตของขนาดที่ยอมรับได้ไว้กับเอกสารการสั่งซื้อ เพื่อให้ผู้จัดจำหน่ายสามารถใช้อ้างอิงจากตัวอย่างจริงแทนการตีความจากคำอธิบายเชิงบรรยายเท่านั้น ขอให้ผู้จัดจำหน่ายเก็บรักษาตัวอย่างเหล่านี้ไว้และอ้างอิงตลอดกระบวนการผลิต เพื่อให้มั่นใจว่าถุงทั้งหมดจะสอดคล้องกับมาตรฐานเดียวกัน การมีตัวอย่างจริงเช่นนี้จะป้องกันไม่ให้เกิดความคลาดเคลื่อนจากการตีความ และยังแสดงถึงความเป็นมืออาชีพที่ผู้จัดจำหน่ายถุงผ้าทั่วไปส่วนใหญ่ให้การยอมรับและตอบสนองด้วยความเต็มใจ
การตรวจสอบในสถานที่จริงจะเปิดเผยสภาพของอุปกรณ์ วิธีการบำรุงรักษา และกระบวนการควบคุมคุณภาพ ซึ่งช่วยอธิบายความแปรผันของขนาดได้ โปรดเดินสำรวจพื้นที่การผลิตพร้อมหุ้นส่วนผู้จัดจำหน่ายถุงทอแบบแบล็ค (bulk woven bag) ของท่าน สังเกตอุปกรณ์วัด ตรวจสอบบันทึกการบำรุงรักษา และทำความเข้าใจขั้นตอนการส่งมอบงานระหว่างกะ การแปรผันของขนาดหลายกรณีมีต้นตอจากความเปลี่ยนแปลงในกระบวนการที่ไม่มีการบันทึกไว้ หรือวิธีปฏิบัติแบบไม่เป็นทางการที่เกิดขึ้นโดยไม่ได้รับการสังเกตเห็นในการสนทนาทางโทรศัพท์ตามปกติ
การแก้ไขปัญหาร่วมกันช่วยสร้างความไว้วางใจ ขณะเดียวกันก็เปิดโอกาสให้ค้นพบแนวทางแก้ไขที่เหมาะสม หากโรงงานผู้ผลิตถุงโพลีโพรไพลีน (pp woven bag) ของท่านประสบข้อจำกัดด้านอุปกรณ์ซึ่งส่งผลต่อความแม่นยำ ท่านสามารถร่วมกันพิจารณาทางเลือกอื่น เช่น การปรับขอบเขตความคลาดเคลื่อนที่ยอมรับได้ การสุ่มตัวอย่างผลิตภัณฑ์เร็วขึ้นในระหว่างการผลิต หรือการลงทุนในเครื่องมือวัดที่มีประสิทธิภาพสูงขึ้น เมื่อผู้จัดจำหน่ายรู้สึกว่าตนเองเป็น “หุ้นส่วน” มากกว่า “ผู้ขาย” ที่ถูกจับตามอง พวกเขาจะให้ความสำคัญกับคำสั่งซื้อของท่านเป็นพิเศษ และแจ้งปัญหาที่เกิดขึ้นล่วงหน้าแทนที่จะจัดส่งชุดสินค้าที่ไม่ได้มาตรฐาน
การเปลี่ยนแปลงของความชื้นและอุณหภูมิตามฤดูกาลส่งผลต่ออัตราการหดตัวของพอลิโพรไพลีนอย่างมาก ช่วงฤดูที่มีความชื้นสูง ผ้าจะแห้งช้าลง ส่งผลให้เวลาและระดับของการหดตัวเปลี่ยนไป การผลิตในฤดูหนาวมักได้ขนาดที่ต่างจากฤดูร้อน แม้จะใช้โรงงานผลิตถุงทอพีพีเดียวกันและตั้งค่าเครื่องจักรเหมือนกันก็ตาม ผู้จัดจำหน่ายถุงทอแบบส่งออกจำนวนมากไม่ปรับระยะเวลาหรืออุณหภูมิในการอบแห้งตามฤดูกาล จึงเกิดความแปรปรวนตามฤดูกาลที่คาดการณ์ได้ ควรสอบถามผู้จัดหาถุงทอแบบซื้อจำนวนมากของท่านว่าเก็บบันทึกข้อมูลความชื้นและอุณหภูมิระหว่างการผลิตหรือไม่ จากนั้นนำข้อมูลเหล่านั้นมาเปรียบเทียบกับแนวโน้มของขนาดที่ท่านบันทึกไว้
ผู้จัดจำหน่ายถุงพีพีแบบมาตรฐานสำหรับการส่งออกมักกำหนดความคลาดเคลื่อนที่ยอมรับได้ไว้ที่ ±0.5 ถึง 1 นิ้ว สำหรับมิติหลัก เช่น ความกว้างและความสูง ส่วนความลึกของรอยพับ (gusset) จะมีความคลาดเคลื่อนที่ยอมรับได้ประมาณ ±0.25 นิ้ว การกำหนดความคลาดเคลื่อนที่แคบลงกว่านี้จำเป็นต้องใช้การควบคุมคุณภาพเพิ่มเติมและอุปกรณ์วัดที่แม่นยำยิ่งขึ้น ซึ่งจะส่งผลให้ต้นทุนสูงขึ้น ผู้จัดจำหน่ายถุงพีพีแบบทอของท่านควรให้คำแนะนำเกี่ยวกับความคลาดเคลื่อนที่สามารถทำได้จริง ตามข้อกำหนดเฉพาะของท่านและปริมาณการผลิตที่ต้องการ ความคลาดเคลื่อนที่แคบเกินจริงจะก่อให้เกิดต้นทุนที่ไม่จำเป็นโดยไม่มีประโยชน์เชิงการผลิตที่สอดคล้องกัน ในขณะที่ความคลาดเคลื่อนที่หลวมเกินไปจะทำให้เกิดปัญหามิติอย่างแน่นอน ซึ่งเป็นสิ่งที่ท่านกำลังประสบอยู่
มาตรฐานด้านคุณภาพแนะนำให้ปรับเทียบเครื่องมือวัดทุกหนึ่งหรือสองครั้งต่อปี ขึ้นอยู่กับประเภทของอุปกรณ์และความถี่ในการใช้งาน แคลิเปอร์ ไม้บรรทัด และตลับเมตรที่ใช้ในธุรกิจขายส่งถุงทอควรได้รับการตรวจสอบเทียบเคียงกับมาตรฐานที่ผ่านการรับรองอย่างสม่ำเสมอ ขอให้คู่ค้าผู้จัดจำหน่ายถุงทอแบบจำนวนมากของท่านจัดเตรียมใบรับรองการปรับเทียบสำหรับเครื่องมือวัดทั้งหมดที่ใช้ในการตรวจสอบคำสั่งซื้อของท่าน เอกสารดังกล่าวแสดงถึงความมุ่งมั่นด้านคุณภาพ และช่วยอธิบายได้ว่าข้อพิพาทเกี่ยวกับขนาดนั้นเกิดจากความคลาดเคลื่อนในการวัดของผู้จัดจำหน่าย มากกว่าความแปรผันที่แท้จริงจากการผลิต

ค้นพบตัวชี้วัดการผลิตที่สำคัญ 4 ประการ — อัตราการผลิต จำนวนของเสีย อัตราการใช้งานเครื่องจักรอย่างต่อเนื่อง และการส่งมอบตรงเวลา — เพื่อประเมินโรงงานอย่างมั่นใจ

รับประกันความสอดคล้องตามข้อบังคับและปลอดภัยสำหรับผู้ปฏิบัติงานด้วยวิธีที่พิสูจน์แล้วสำหรับถุงทอสารเคมี — การเลือกวัสดุ การติดฉลาก การจัดเก็บ และการฝึกอบรม

สำรวจกระบวนการผลิตถุงพีพีทอแบบครบวงจร — ตั้งแต่ขั้นตอนการอัดรีดและการดึงเส้นใย ไปจนถึงการพิมพ์และการควบคุมคุณภาพ ยกระดับประสิทธิภาพ ความสอดคล้องตามมาตรฐาน และผลตอบแทนจากการลงทุน ดาวน์โหลดคู่มือกระบวนการผลิตได้เลย

ประสบปัญหาถุงขาดง่ายหรือของเสียจากวัสดุสูงหรือไม่? เรียนรู้เทคโนโลยีการอัดรีดและการดึงเส้นใยอย่างลึกซึ้ง เพื่อผลิตถุงพีพีทอที่แข็งแรงขึ้นและต้นทุนต่ำลง ปรับปรุงประสิทธิภาพสายการผลิตของคุณได้ทันที

กำลังประสบปัญหาเรื่องของเสียหรือสินค้าถูกส่งคืนจากลูกค้าใช่หรือไม่? ค้นพบจุดตรวจสอบคุณภาพที่จำเป็นอย่างยิ่ง 5 จุด ตลอดสายการผลิตถุงทอของคุณ
ควรเลือกระดับระบบอัตโนมัติแบบใดสำหรับโรงงานผลิตถุงผ้า PP แบบทอของคุณ? เปรียบเทียบระบบที่ใช้แรงงานคนกับระบบรุ่นอุตสาหกรรม 4.0 ด้านต้นทุน คุณภาพ และความสามารถในการขยายขนาด
ติดต่อเราเพื่อขอข้อมูลเพิ่มเติมเกี่ยวกับถุงโพลีโพรไพลีนแบบทอและโซลูชันบรรจุภัณฑ์แบบยืดหยุ่น
โทรศัพท์
อีเมล
วอตส์แอป
ที่อยู่
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

