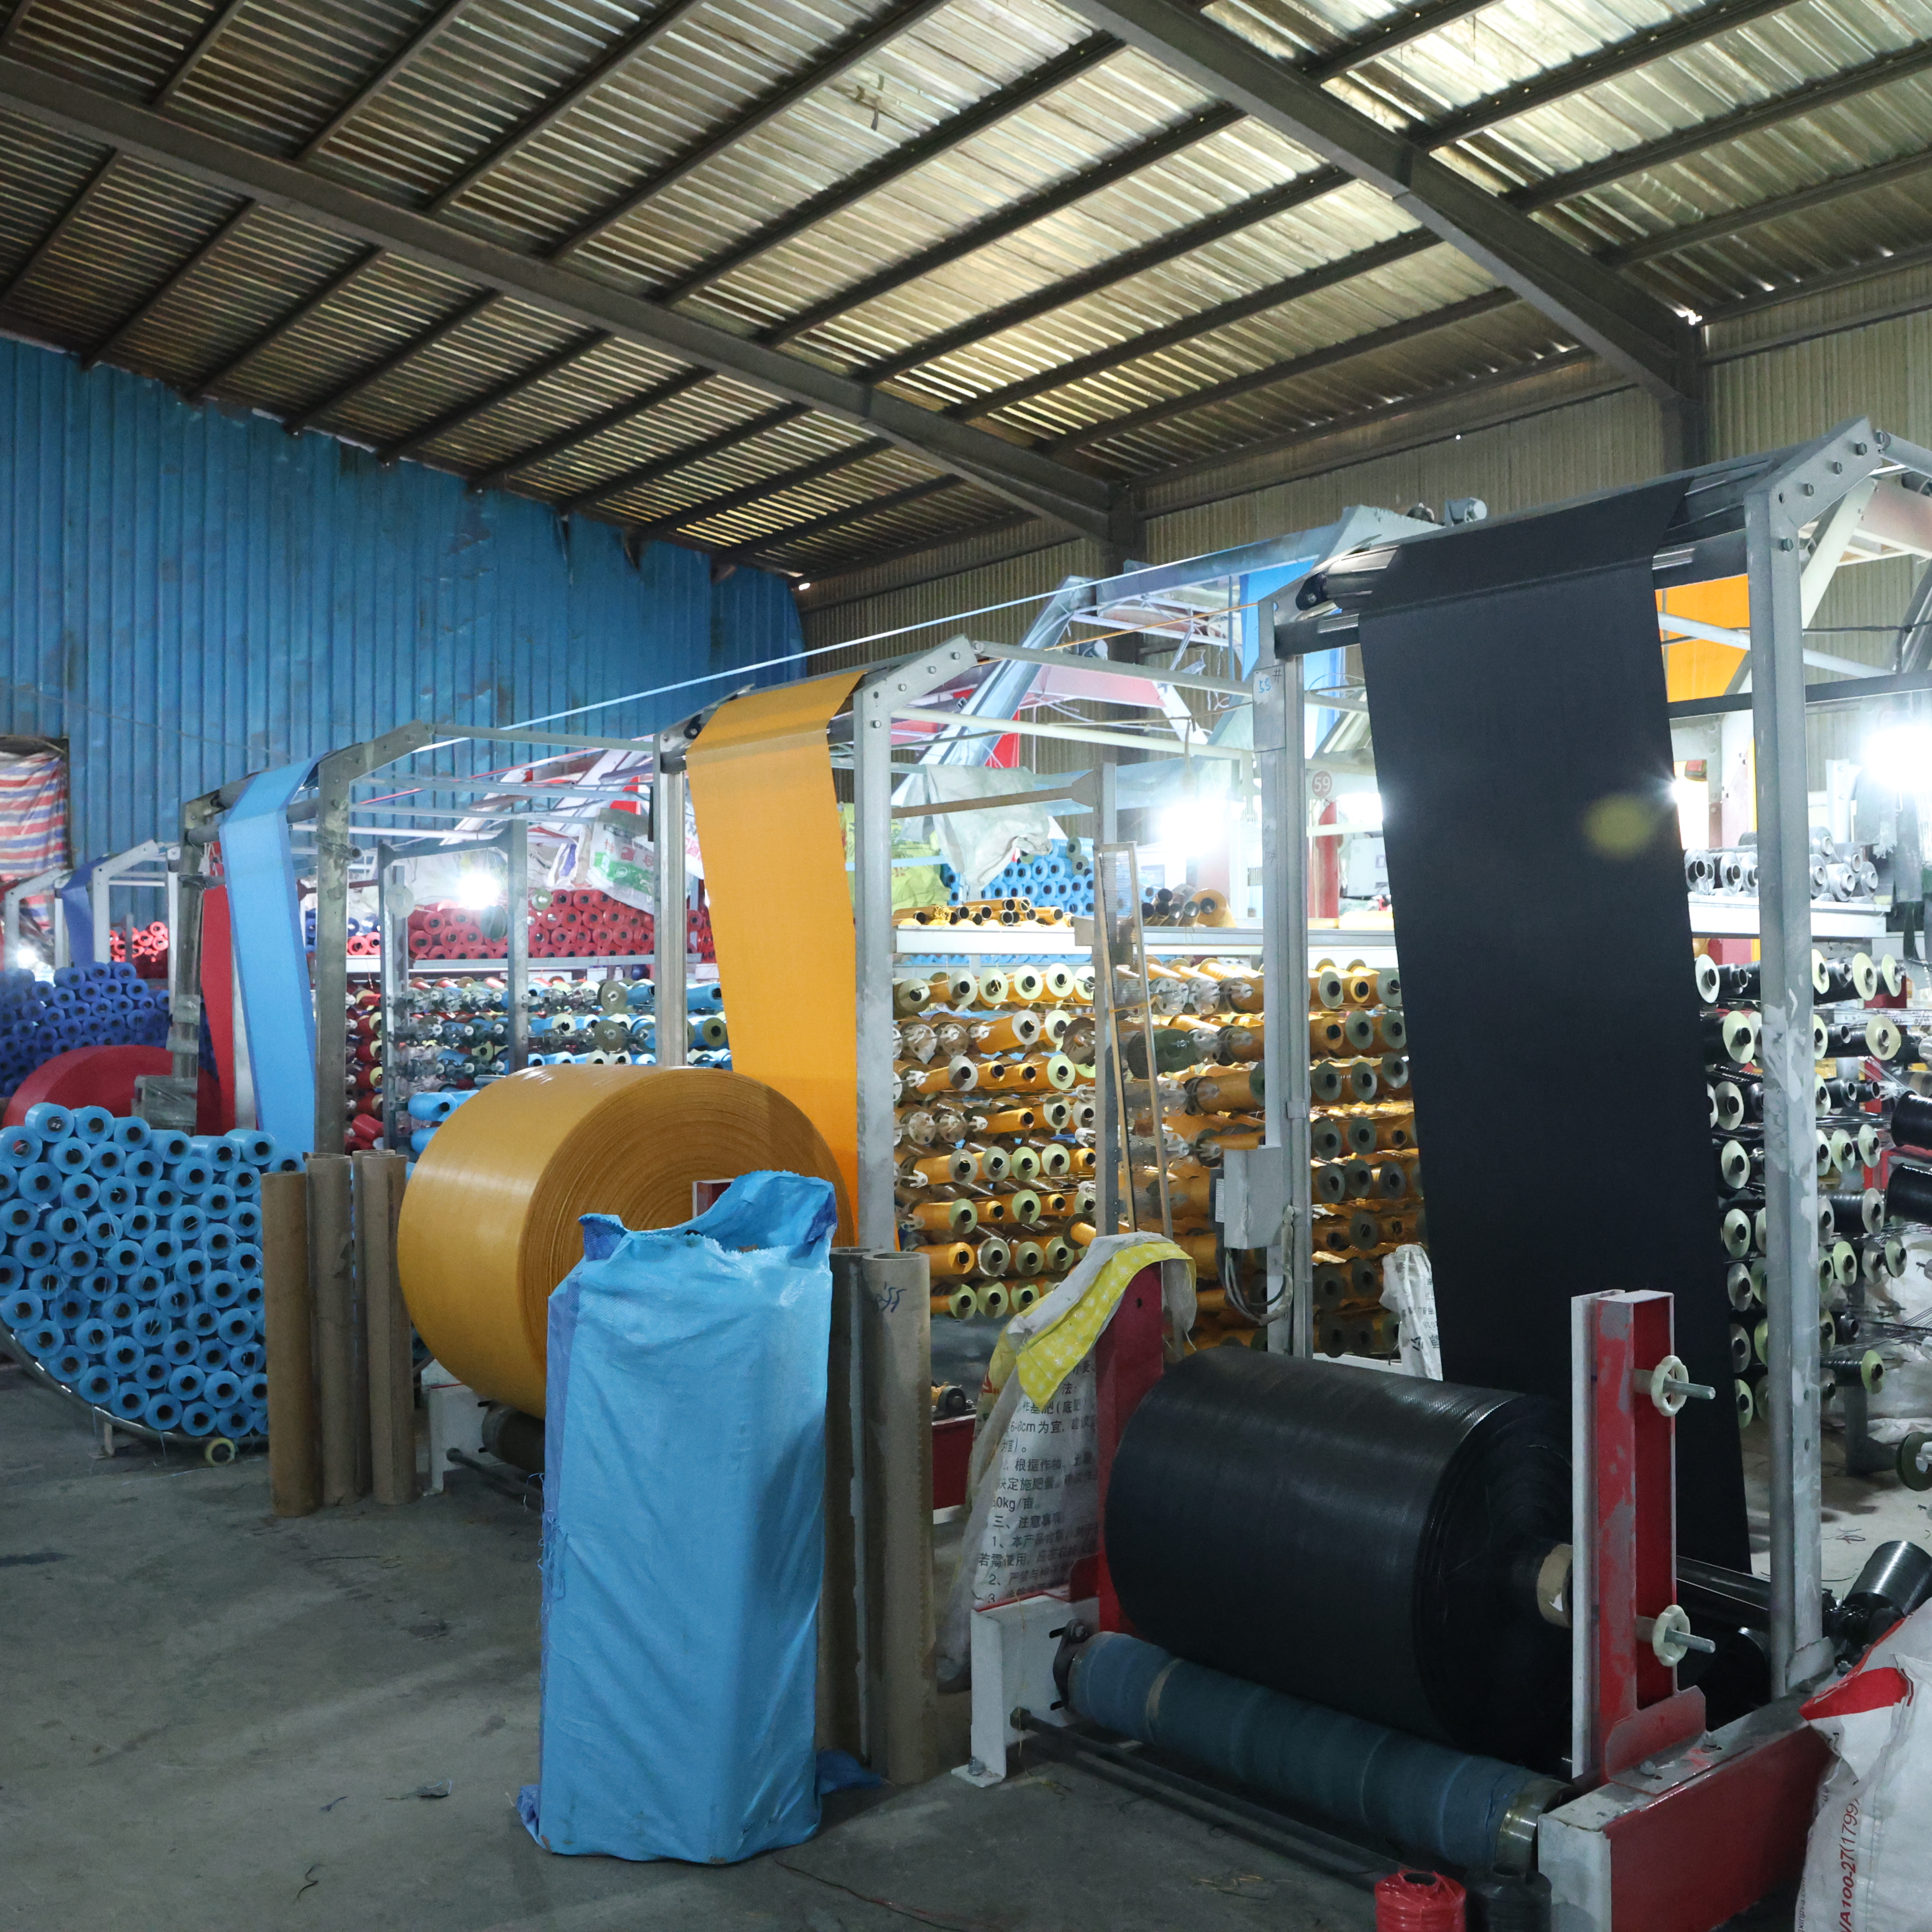
Нестабильность размеров мешков в разных партиях от одного и того же поставщика — одна из самых раздражающих проблем качества в упаковочных операциях. Когда мешки поступают с разной шириной, высотой, глубиной боковых складок или смещённым расположением швов, линии производства останавливаются, растёт количество жалоб со стороны клиентов, а расходы быстро возрастают. Эта проблема затрагивает производителей, дистрибьюторов и ритейлеров, которые полагаются на надёжную упаковку для защиты продукции и соблюдения стандартов бренда. Понимание коренных причин и внедрение системных исправлений совместно с вашим Поставщик полипропиленовых тканых мешков преобразует контроль качества из реактивного реагирования на аварийные ситуации в проактивное партнёрство.

Различия в габаритных размерах возникают из-за смещения калибровки оборудования, различий в усадке материалов, пробелов в технологической документации и изменений в штате поставщиков. При заказе экспортных партий полипропиленовых мешков или оптовых поставок тканых мешков технические требования должны быть предельно чёткими, методы проверки — стандартизированными, а каналы коммуникации — прямыми. В этом руководстве подробно описаны практические методы диагностики, стратегии взаимодействия с поставщиками и протоколы измерений, позволяющие предотвратить постепенное отклонение размеров и защитить вашу производственную деятельность.
Основные причины нестабильности размеров
Пробелы в калибровке и техническом обслуживании оборудования
Производство промышленных тканых мешков зависит от точных настроек оборудования для резки, ткачества, герметизации и отделки. Когда оптовый поставщик тканых мешков эксплуатирует оборудование без регулярных проверок калибровки, допуски постепенно смещаются. Режущие лезвия затупляются, скорость конвейеров отклоняется от заданной, температура термосварки колеблется — всё это приводит к измеримым изменениям габаритов. На заводе по производству полипропиленовых тканых мешков, где соблюдаются графики профилактического обслуживания, такие смещения выявляются до того, как они повлияют на целые партии продукции.
Большинство проблем с габаритами возникают постепенно в течение нескольких партий, а не внезапно в одной поставке. Такое постепенное изменение указывает на дрейф оборудования, а не на единичную ошибку оператора. Попросите своего поставщика предоставить документы о датах калибровки оборудования, журналах технического обслуживания и сертификатах калибровки. Многие компании, осуществляющие оптовые поставки тканых мешков, не предоставляют эти документы по собственной инициативе; поэтому их запрос демонстрирует серьёзный подход к качеству и зачастую стимулирует улучшение внутреннего учёта.
Изменчивость усадки сырья
Ткань из полипропилена усаживается в процессе отделки и охлаждения, однако показатели усадки варьируются в зависимости от источника материала, толщины волокна (деньер), плотности переплетения и условий окружающей среды во время производства. Когда поставщик экспортных полипропиленовых мешков закупает полипропилен у разных прядильных фабрик или использует материал из запасов, хранившихся при различной влажности, разброс усадки усиливает нестабильность размеров между партиями. Температура и влажность во время сушки ткани оказывают значительное влияние на конечные габариты, однако многие оптовые производители тканых мешков рассматривают эти параметры как неконтролируемые переменные.
Различия в размерах между партиями часто связаны с сезонностью производства или сменой поставщиков материалов. Уточните у своего оптового партнёра по тканым мешкам, отслеживает ли он источник материалов, дату производства и условия отделки для каждой партии. Такая прослеживаемость позволяет выявить, совпадают ли изменения размеров с переходом на новую партию материалов, что помогает определить, вызвана ли проблема исходным сырьём или оборудованием для обработки.
Протоколы измерений и проверки
Установление стандартных точек измерения
Разногласия по габаритам возникают, когда методы измерений в вашей компании и на заводе по производству полипропиленовых тканых мешков различаются. Разные точки измерения, усилие натяжения при измерении и момент измерения относительно времени производства создают искусственные отклонения. Разработайте совместный протокол измерений, в котором чётко указано, в каких местах на готовом мешке измеряются ширина, высота и боковой клапан (гасет). Зафиксируйте, проводятся ли измерения сразу после производства или после того, как мешки пролежали ночь: со временем мешки могут немного расслабиться или, наоборот, стянуться.
Большинство договоров на поставку тканых мешков оптом не содержат детальных требований к измерениям, что порождает споры о том, соответствует ли мешок допустимым габаритным отклонениям. Составьте письменный протокол, который подписывают обе стороны — вы и поставщик; в нём должны быть схемы точек измерения, перечень разрешённых измерительных инструментов и установленные пределы допустимых отклонений. Это исключает субъективное толкование и даёт вашему поставщику чёткие ориентиры при проведении контроля качества.
Отбор проб и статистический учёт
Опора на выборочные проверки первых и последних пакетов в каждой поставке пропускает систематические отклонения, влияющие на средние партии производства. Внедрите стратифицированную случайную выборку: отбирайте образцы из начала, середины и конца каждой производственной партии, а также из разных позиций внутри каждого короба. Фиксируйте измерения в электронных таблицах или программном обеспечении для управления качеством, чтобы выявлять тенденции — увеличение размеров, уменьшение размеров или циклические колебания, коррелирующие с изменением смен или временем производства.
Когда вы представляете поставщику экспортных pp-пакетов данные о тенденциях, разговор переходит от жалобы к совместному решению проблем. Покажите им гистограммы или контрольные карты, демонстрирующие, является ли вариация случайной или направленной. Эти данные помогают поставщику определить приоритеты технического обслуживания оборудования или повторного обучения персонала там, где возникает дрейф размеров.
Сотрудничество с поставщиком и корректирующие действия
Разработка чётких технических заданий
Размытые технические требования гарантируют несоответствие размеров между партиями поставщика. Вместо запроса «мешков стандартного размера» предоставьте инженерные чертежи с указанием допусков, требований к материалу и отделке. Уточните, являются ли допуски двусторонними (±X) или односторонними (от Y минимум до Z максимум), а также определите статистическое понимание термина «допустимо». Многие операторы фабрик по производству полипропиленовых тканых мешков предполагают стандартные допуски без подтверждения их соответствия вашим производственным требованиям.
Включите в документацию на заказ образцы мешков, демонстрирующие допустимые пределы размеров, чтобы поставщик мог ориентироваться на физические примеры, а не на письменные описания. Запросите сохранение этих образцов и их использование в качестве эталона на протяжении всего производственного цикла — это обеспечит соответствие всех мешков одному и тому же стандарту. Такая конкретная эталонная база предотвращает расхождения в толковании и демонстрирует профессионализм, который ценят и поддерживают большинство оптовых поставщиков тканых мешков.
Проведение аудитов поставщиков и проверочных визитов
Аудиты на месте позволяют оценить состояние оборудования, практики технического обслуживания и процессы обеспечения качества, которые объясняют отклонения размеров. Пройдитесь по производственному цеху вместе со своим партнёром по поставке плетёных мешков оптом, осмотрите измерительное оборудование, изучите журналы технического обслуживания и поймите процедуры смены смен. Многие проблемы с размерами связаны с не задокументированными изменениями процессов или неофициальными обходными решениями, которые остаются незаметными во время обычных телефонных разговоров.
Совместное решение проблем укрепляет доверие и помогает находить решения. Если у вашего партнёра-завода по производству полипропиленовых плетёных мешков возникают ограничения оборудования, снижающие точность, совместно рассмотрите альтернативы — корректировку допусков, ускорение отбора проб при производстве или инвестиции в более точные измерительные инструменты. Когда поставщики чувствуют себя партнёрами, а не поставщиками, вызывающими подозрения, они ставят ваши заказы в приоритет и своевременно сообщают о трудностях, вместо того чтобы отгружать партии низкого качества.
ЧаВО
Почему отклонения размеров усиливаются в определённые сезоны?
Сезонные изменения влажности и температуры значительно влияют на скорость усадки полипропилена. В периоды повышенной влажности ткань высыхает медленнее, что изменяет сроки и степень усадки. Продукция, выпущенная зимой, зачастую имеет другие габариты по сравнению с летней продукцией, даже при использовании одного и того же завода по производству плетёных мешков из ПП и одинаковых технологических параметров. Многие оптовые поставщики плетёных мешков не корректируют время и температуру сушки в зависимости от сезона, что приводит к предсказуемым сезонным отклонениям. Уточните у своего партнёра по поставке плетёных мешков оптом, ведёт ли он учёт показателей влажности и температуры в ходе производства, а затем сопоставьте эти данные с динамикой изменений габаритов вашей продукции.
Какие диапазоны допусков являются реалистичными для плетёных мешков из ПП?
Стандартные поставщики полипропиленовых пакетов обычно соблюдают допуски ±0,5–1 дюйм по основным размерам, таким как ширина и высота, а допуск по глубине бокового кармана составляет примерно ±0,25 дюйма. Более жёсткие допуски требуют дополнительных мер контроля качества и специального измерительного оборудования, что повышает себестоимость. Ваш поставщик плетёных полипропиленовых пакетов должен проконсультировать вас по достижимым допускам с учётом ваших конкретных требований и объёмов производства. Нереалистично узкие допуски влекут неоправданный рост затрат без соответствующего технологического преимущества, тогда как чрезмерно широкие допуски неизбежно приводят к проблемам с габаритами, с которыми вы сталкиваетесь.
Как часто должно проводиться поверка измерительного оборудования на производственной площадке поставщика?
Стандарты качества рекомендуют калибровать измерительные инструменты ежегодно или раз в полгода в зависимости от типа оборудования и интенсивности его использования. Штангенциркули, линейки и измерительные ленты, применяемые при оптовой продаже плетёных мешков, должны регулярно проверяться по сертифицированным эталонам. Попросите партнёра по поставке плетёных мешков оптом предоставить сертификаты калибровки для всего измерительного оборудования, используемого при проверке ваших заказов. Такая документация подтверждает приверженность качеству и позволяет установить, связаны ли споры о габаритах с неточностью измерений со стороны поставщика, а не с реальными отклонениями в производстве.

 EN