 EN
Cara Menilai Kecekapan Pengeluaran di Kilang Beg Tenun PP
Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

2026/09/01
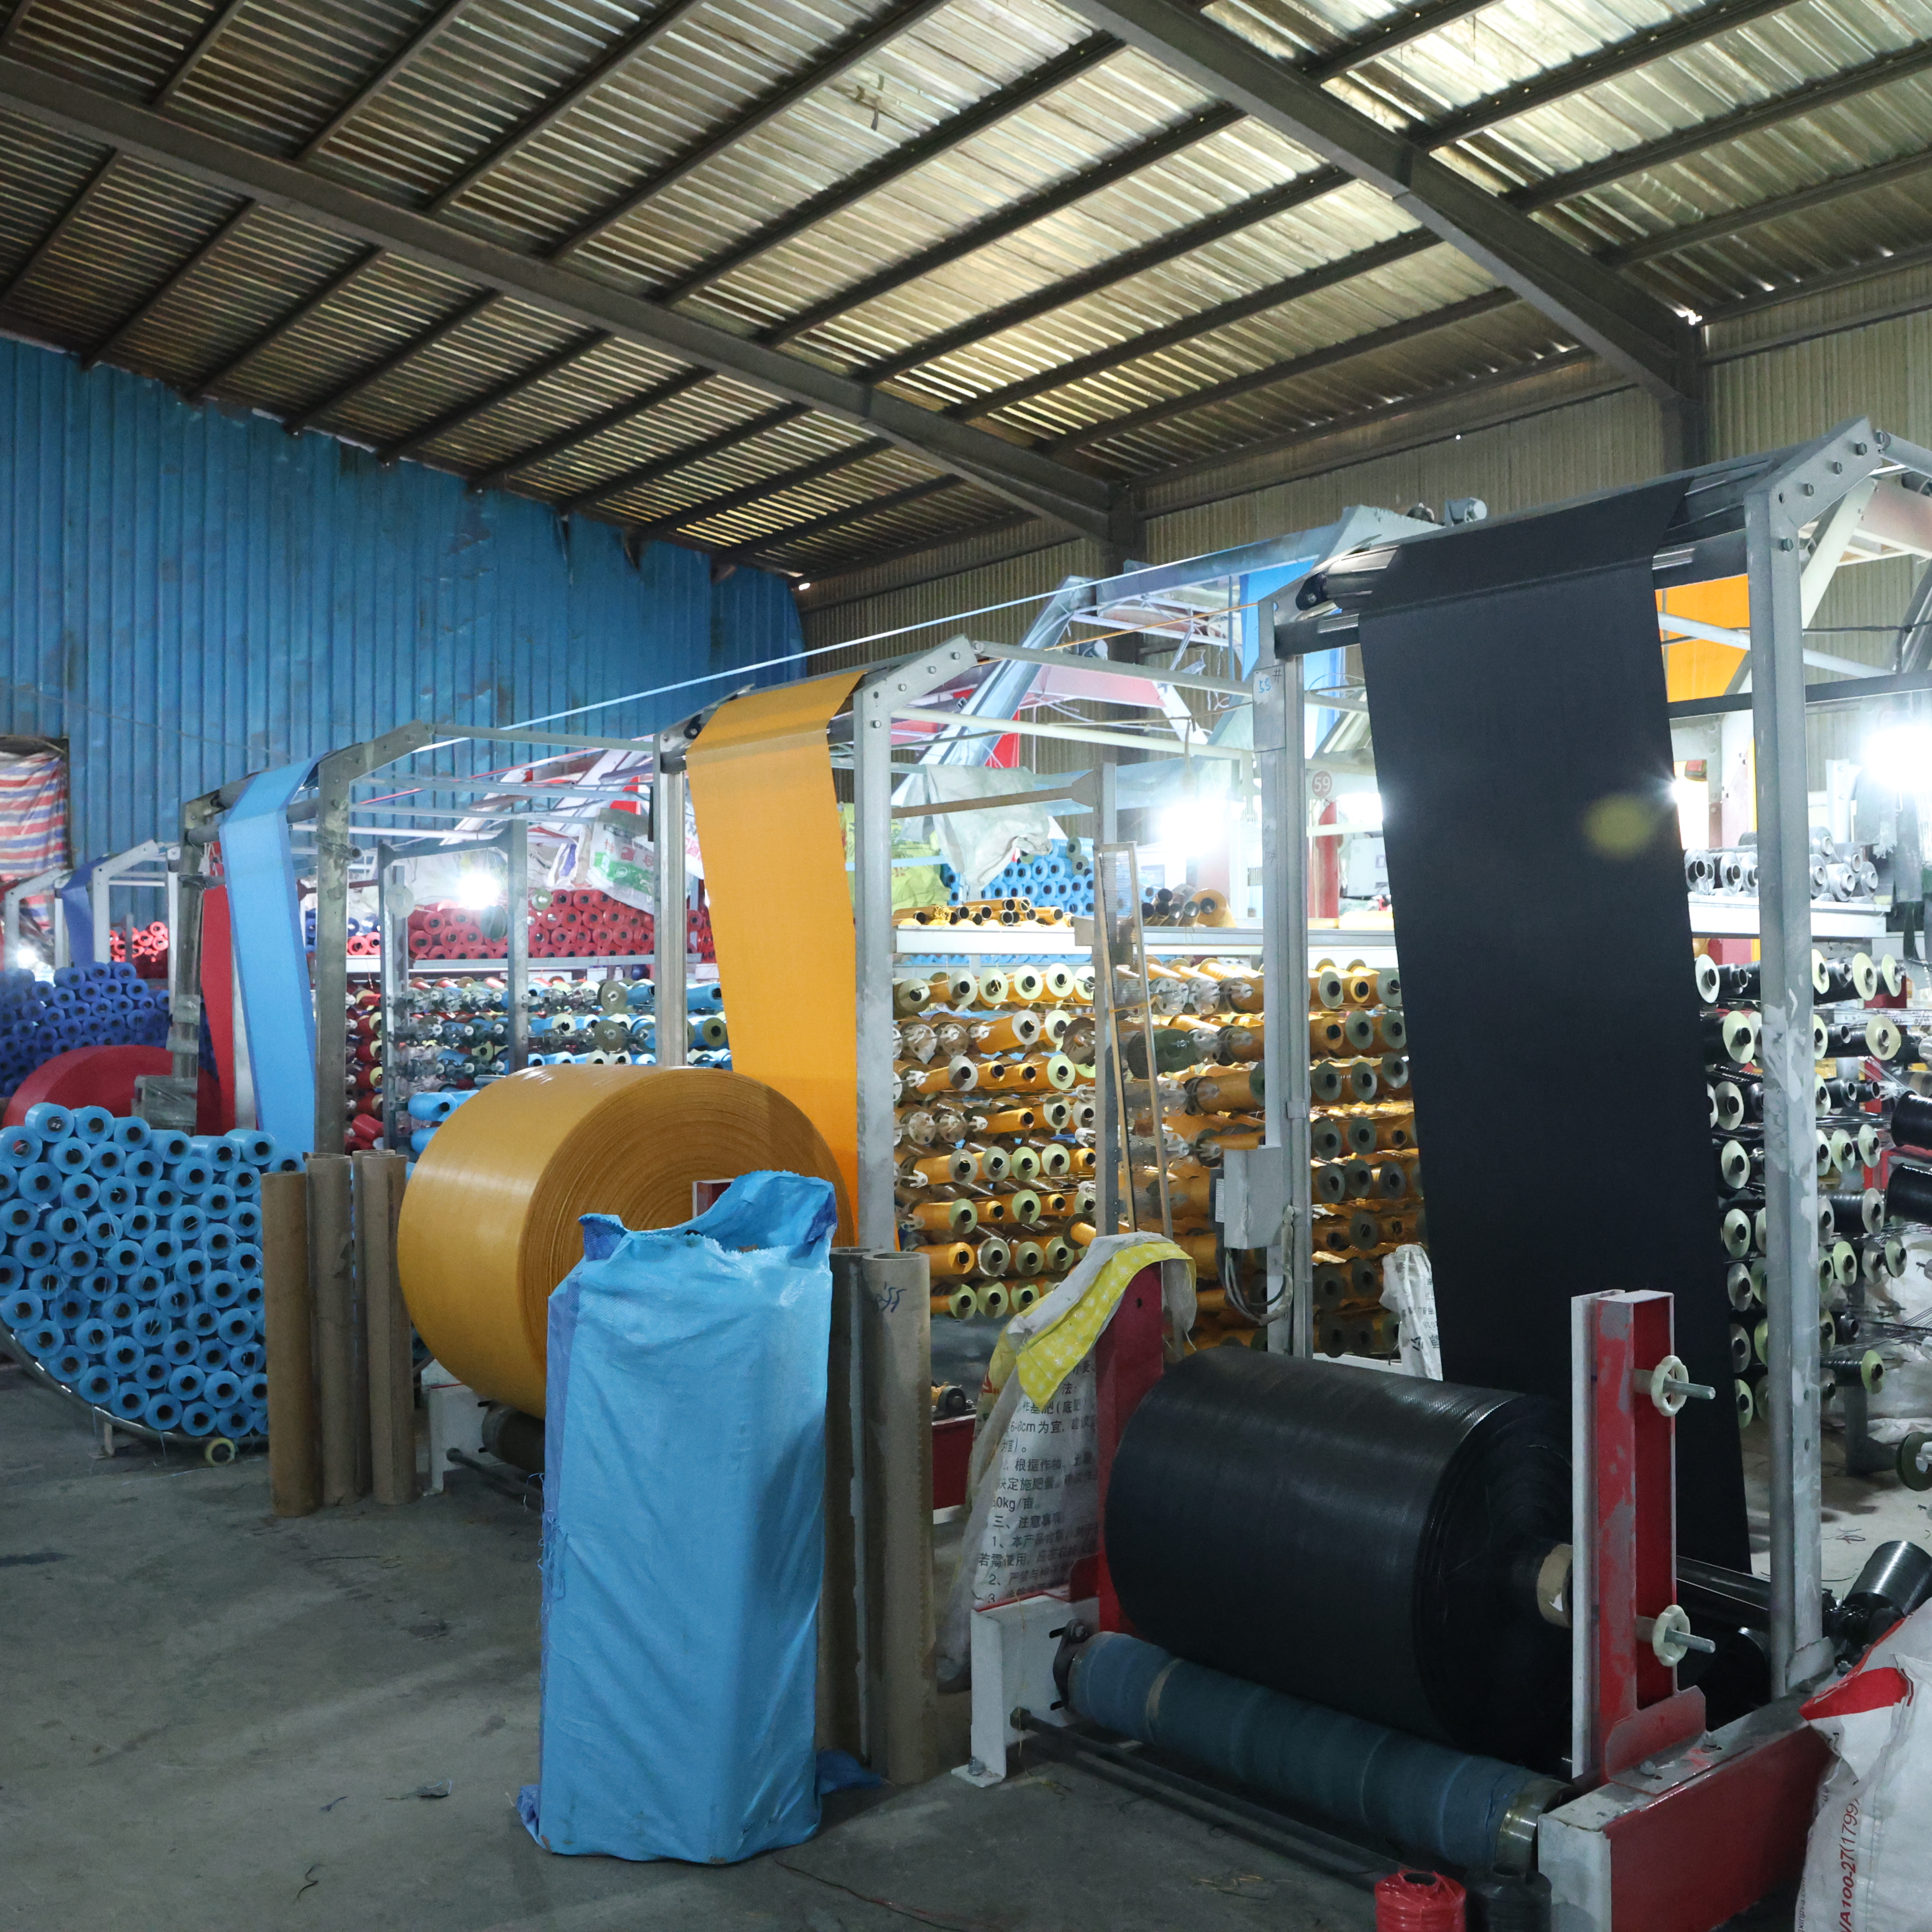
Dimensi beg yang tidak konsisten merentasi kelompok pembekal merupakan salah satu cabaran kualiti yang paling menggusarkan dalam operasi pembungkusan. Apabila beg tiba dengan lebar, tinggi, kedalaman gusset, atau penempatan jahitan yang berbeza-beza, talian pengeluaran terhenti, aduan pelanggan meningkat, dan kos melonjak dengan cepat. Masalah ini menimpa pengilang, pengedar, dan peruncit yang bergantung pada pembungkusan yang boleh dipercayai untuk melindungi produk dan mengekalkan piawaian jenama. Memahami punca asal dan melaksanakan pembetulan sistematik bersama pembekal anda Pembekal beg tenun pp menukar kawalan kualiti daripada tindakan reaktif kepada perkongsian proaktif.

Perbezaan dimensi timbul daripada hanyutan kalibrasi peralatan, perbezaan susut bahan, jurang dalam dokumentasi proses, dan perubahan staf pembekal. Apabila menempah penghantaran eksport beg polipropilena atau bekalan beg tenun pukal, spesifikasi mesti jelas sepenuhnya, kaedah pengesahan distandardkan, dan saluran komunikasi bersifat langsung. Panduan ini membimbing anda melalui teknik diagnosis praktikal, strategi kerjasama dengan pembekal, dan protokol pengukuran yang mengelakkan ‘dimension creep’ daripada merosakkan operasi anda.
Pengeluaran beg tenun industri bergantung kepada tetapan mesin yang tepat untuk pemotongan, penenunan, pengedap haba dan penyelesaian. Apabila pembekal borong beg tenun mengendalikan peralatan tanpa pemeriksaan kalibrasi berkala, toleransi secara beransur-ansur berubah. Bilah pemotong menjadi tumpul, kelajuan penghantar berubah dan suhu pengedap haba berayun—semua ini menyumbang kepada perubahan dimensi yang boleh diukur. Kilang beg tenun polipropilena (pp) yang menggunakan jadual penyelenggaraan pencegahan dapat mengesan corak perubahan ini sebelum ia menjejaskan keseluruhan kelompok pengeluaran.
Kebanyakan masalah dimensi muncul secara beransur-ansur merentasi beberapa kelompok pengeluaran, bukan secara tiba-tiba dalam satu penghantaran sahaja. Perubahan beransur-ansur ini menunjukkan hanyutnya prestasi mesin, bukan ralat operator yang berasingan. Mohon supaya pembekal anda mendokumenkan tarikh kalibrasi mesin, log penyelenggaraan dan sijil kalibrasi. Ramai operasi pembekalan beg tenun secara pukal gagal berkongsi dokumen ini secara proaktif; oleh itu, permintaan tersebut menunjukkan komitmen terhadap kualiti dan sering kali mendorong peningkatan sistem penjejakan dalaman.
Fabrik polipropilena menguncup semasa proses penyelesaian dan penyejukan, tetapi kadar penguncupan berbeza-beza bergantung kepada sumber bahan, denier gentian, ketumpatan tenunan, dan keadaan persekitaran semasa pengeluaran. Apabila pembekal eksport beg pp memperoleh polipropilena daripada kilang-kilang berbeza atau menggunakan bahan daripada stok yang berusia berlainan di bawah kelembapan berbeza, variasi penguncupan meningkatkan ketidakkonsistenan kelompok-ke-kelompok. Suhu dan kelembapan semasa pengeringan fabrik memberi pengaruh besar terhadap dimensi akhir, namun ramai operator grosir beg tenun menganggap faktor-faktor ini sebagai pemboleh ubah tidak terkawal.
Varians dimensi merentasi kelompok biasanya berkorelasi dengan masa pengeluaran mengikut musim atau perubahan pembekal bahan. Tanyakan rakan kongsi grosir beg tenun anda sama ada mereka menjejak sumber bahan, tarikh pengeluaran, dan persekitaran penyelesaian bagi setiap kelompok. Jejak ini mendedahkan sama ada perubahan dimensi selaras dengan peralihan lot bahan, membantu mengasingkan sama ada masalah berpunca daripada bahan mentah atau peralatan pemprosesan.
Perselisihan dimensi timbul apabila metodologi pengukuran berbeza antara operasi anda dan kilang beg tenunan pp anda. Titik pengukuran yang berbeza, daya tegangan yang dikenakan semasa pengukuran, dan masa pengukuran berbanding dengan proses pengeluaran menghasilkan variasi tiruan. Tetapkan protokol pengukuran bersama yang menentukan secara tepat di mana pengukuran lebar, tinggi, dan gusset dilakukan pada beg siap. Dokumen sama ada pengukuran dilakukan segera selepas pengeluaran atau selepas beg direhatkan semalaman, kerana beg boleh mengendur atau menegang sedikit mengikut masa.
Kebanyakan perjanjian bekalan beg tenunan pukal tidak mempunyai spesifikasi pengukuran terperinci, menyebabkan pertikaian mengenai sama ada beg memenuhi toleransi dimensi. Hasilkan protokol bertulis yang ditandatangani oleh anda dan pembekal, termasuk rajah titik pengukuran, alat pengukuran yang dibenarkan, dan julat variasi yang diterima. Ini menghilangkan tafsiran subjektif dan memberikan sasaran jelas kepada pembekal anda semasa pemeriksaan kualiti.
Mengandalkan pemeriksaan rawak pada beg pertama dan terakhir dalam setiap penghantaran akan mengabaikan variasi sistematik yang mempengaruhi kelompok pengeluaran di tengah. Laksanakan pensampelan rawak berstrata dengan mengambil sampel dari permulaan, tengah, dan akhir setiap kelompok pengeluaran, kemudian dari pelbagai kedudukan di dalam setiap kotak. Rakam ukuran tersebut dalam helaian elektronik atau perisian pengurusan kualiti untuk mengenal pasti corak—seperti peningkatan dimensi, penurunan dimensi, atau variasi berkala yang berkorelasi dengan pergantian shift atau masa pengeluaran.
Apabila anda memaparkan data corak kepada pembekal eksport beg pp anda, anda mengubah perbualan daripada aduan kepada penyelesaian masalah secara kolaboratif. Tunjukkan kepada mereka histogram atau carta kawalan untuk menunjukkan sama ada variasi itu bersifat rawak atau berarah. Bukti ini membantu mereka memberi keutamaan kepada penyelenggaraan peralatan atau usaha latihan semula di bahagian-bahagian di mana perubahan dimensi bermula.
Spesifikasi yang kabur menjamin ketidakkonsistenan dimensi di antara kelompok pembekal. Alih-alih meminta 'beg bersaiz piawai', berikan lukisan kejuruteraan dengan julat toleransi, spesifikasi bahan, dan keperluan penyelesaian akhir. Nyatakan sama ada toleransi bersifat dwisisi (±X) atau sepihak (minimum Y hingga maksimum Z), serta takrifkan secara statistik maksud 'diterima'. Ramai operator kilang beg tenunan polipropilena mengandaikan toleransi lalai tanpa mengesahkan keselarasan dengan keperluan pengeluaran anda.
Sertakan contoh beg yang mewakili had dimensi yang diterima bersama dokumen pesanan anda, agar pembekal boleh merujuk contoh fizikal berbanding mentafsir penerangan bertulis. Minta supaya contoh-contoh tersebut disimpan dan dirujuk sepanjang proses pengeluaran, memastikan semua beg memenuhi piawaian yang sama. Rujukan fizikal ini mengelakkan pergeseran tafsiran dan menunjukkan sikap profesional yang dihargai serta dibalas oleh kebanyakan pembekal borong beg tenunan.
Audit di lokasi menyingkap keadaan peralatan, amalan penyelenggaraan, dan proses kualiti yang menerangkan variasi dimensi. Berjalanlah di lantai pengeluaran bersama rakan bekalan beg tenun pukal anda, perhatikan peralatan pengukuran, semak log penyelenggaraan, dan fahami prosedur serah terima bergilir. Banyak masalah dimensi berpunca daripada perubahan proses yang tidak didokumenkan atau penyelesaian tidak formal yang menjadi tidak kelihatan dalam perbualan telefon biasa.
Penyelesaian masalah secara kolaboratif membina kepercayaan sambil mendedahkan penyelesaian. Jika rakan kilang beg tenun pp anda menghadapi batasan peralatan yang menghadkan ketepatan, terokai alternatif bersama—toleransi yang disesuaikan, persampelan pengeluaran yang lebih cepat, atau pelaburan dalam alat pengukuran yang lebih baik. Apabila pembekal merasa dihargai sebagai rakan kongsi dan bukan hanya sebagai vendor yang dipersalahkan, mereka akan mengutamakan pesanan anda dan melaporkan cabaran lebih awal, bukannya menghantar kelompok produk yang tidak memenuhi piawaian.
Perubahan kelembapan dan suhu mengikut musim memberi kesan ketara terhadap kadar susut polipropilena. Semasa musim lembap, fabrik kering lebih perlahan, menyebabkan perubahan dalam masa dan magnitud susut. Pengeluaran pada musim sejuk sering menghasilkan dimensi yang berbeza berbanding pengeluaran pada musim panas walaupun di kilang beg tenun PP yang sama dengan tetapan yang identik. Ramai pembekal borong beg tenun tidak melaraskan masa atau suhu pengeringan mengikut musim, menyebabkan variasi musiman yang boleh diramalkan. Tanyakan sama ada rakan bekalan beg tenun pukal anda menyimpan rekod kelembapan dan suhu semasa pengeluaran, kemudian kaitkan data tersebut dengan data tren dimensi anda.
Pembekal beg eksport polipropilena piawai biasanya mengekalkan toleransi plus-atau-minus 0.5 hingga 1 inci pada dimensi utama seperti lebar dan tinggi, dengan toleransi kedalaman gusset sekitar plus-atau-minus 0.25 inci. Toleransi yang lebih ketat memerlukan kawalan kualiti tambahan dan peralatan pengukuran, yang meningkatkan kos. Pembekal beg tenunan polipropilena anda harus memberikan nasihat mengenai toleransi yang boleh dicapai berdasarkan keperluan spesifik dan isipadu pengeluaran anda. Toleransi yang terlalu ketat secara tidak realistik akan menimbulkan kos tambahan tanpa manfaat pengeluaran yang setara, manakala toleransi yang terlalu longgar pasti menyebabkan masalah dimensi yang sedang anda alami.
Piawaian kualiti mengesyorkan mengkalibrasi alat pengukuran setiap tahun atau dua kali setahun, bergantung pada jenis peralatan dan kekerapan penggunaannya. Jangka sorong, pembaris, dan pita pengukur yang digunakan dalam operasi borong beg tenun perlu disahkan secara berkala terhadap piawaian bersijil. Mohon kepada rakan bekalan beg tenun pukal anda untuk menyediakan sijil kalibrasi bagi semua peralatan pengukuran yang digunakan untuk mengesahkan pesanan anda. Dokumentasi ini menunjukkan komitmen terhadap kualiti dan menjelaskan sama ada pertikaian dimensi timbul daripada ketidakjituhan pengukuran pihak pembekal, bukan daripada variasi sebenar dalam proses pengeluaran.

Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

Pastikan pematuhan peraturan & keselamatan pekerja dengan kaedah terbukti untuk beg tenun bahan kimia—pemilihan bahan, pelabelan, penyimpanan & latihan.

Ketahui keseluruhan alur kerja pengeluaran beg tenun PP—daripada ekstrusi & penenunan hingga pencetakan & kawalan kualiti. Tingkatkan kecekapan, pematuhan & pulangan pelaburan (ROI). Muat turun panduan proses ini sekarang.

Menghadapi masalah beg yang lemah atau sisa bahan yang tinggi? Kuasai teknologi ekstrusi dan penarikan pita untuk menghasilkan beg tenun PP yang lebih kuat dan lebih murah. Optimumkan talian pengeluaran anda sekarang.

Menghadapi masalah cacat atau pulangan pelanggan? Ketahui 5 titik semakan kualiti yang mesti dipenuhi di sepanjang talian pengeluaran beg tenun anda
Tahap automasi yang manakah sesuai untuk kilang beg tenunan PP anda? Bandingkan sistem manual dengan sistem Industri 4.0 dari segi kos, kualiti, dan kebolekskalaan.
Hubungi kami untuk maklumat lanjut mengenai beg tenunan polipropilena dan penyelesaian pembungkusan fleksibel.
Tel
Emel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

