 EN
पीपी बुने हुए बैग कारखाने में उत्पादन दक्षता का आकलन कैसे करें
उत्पादन के 4 महत्वपूर्ण मापदंडों—उत्पादन क्षमता, दोष दर, उपकरण चालू समय और समय पर डिलीवरी—की खोज करें, जिनके आधार पर आप कारखानों का आत्मविश्वासपूर्ण मूल्यांकन कर सकते हैं

2026/09/01
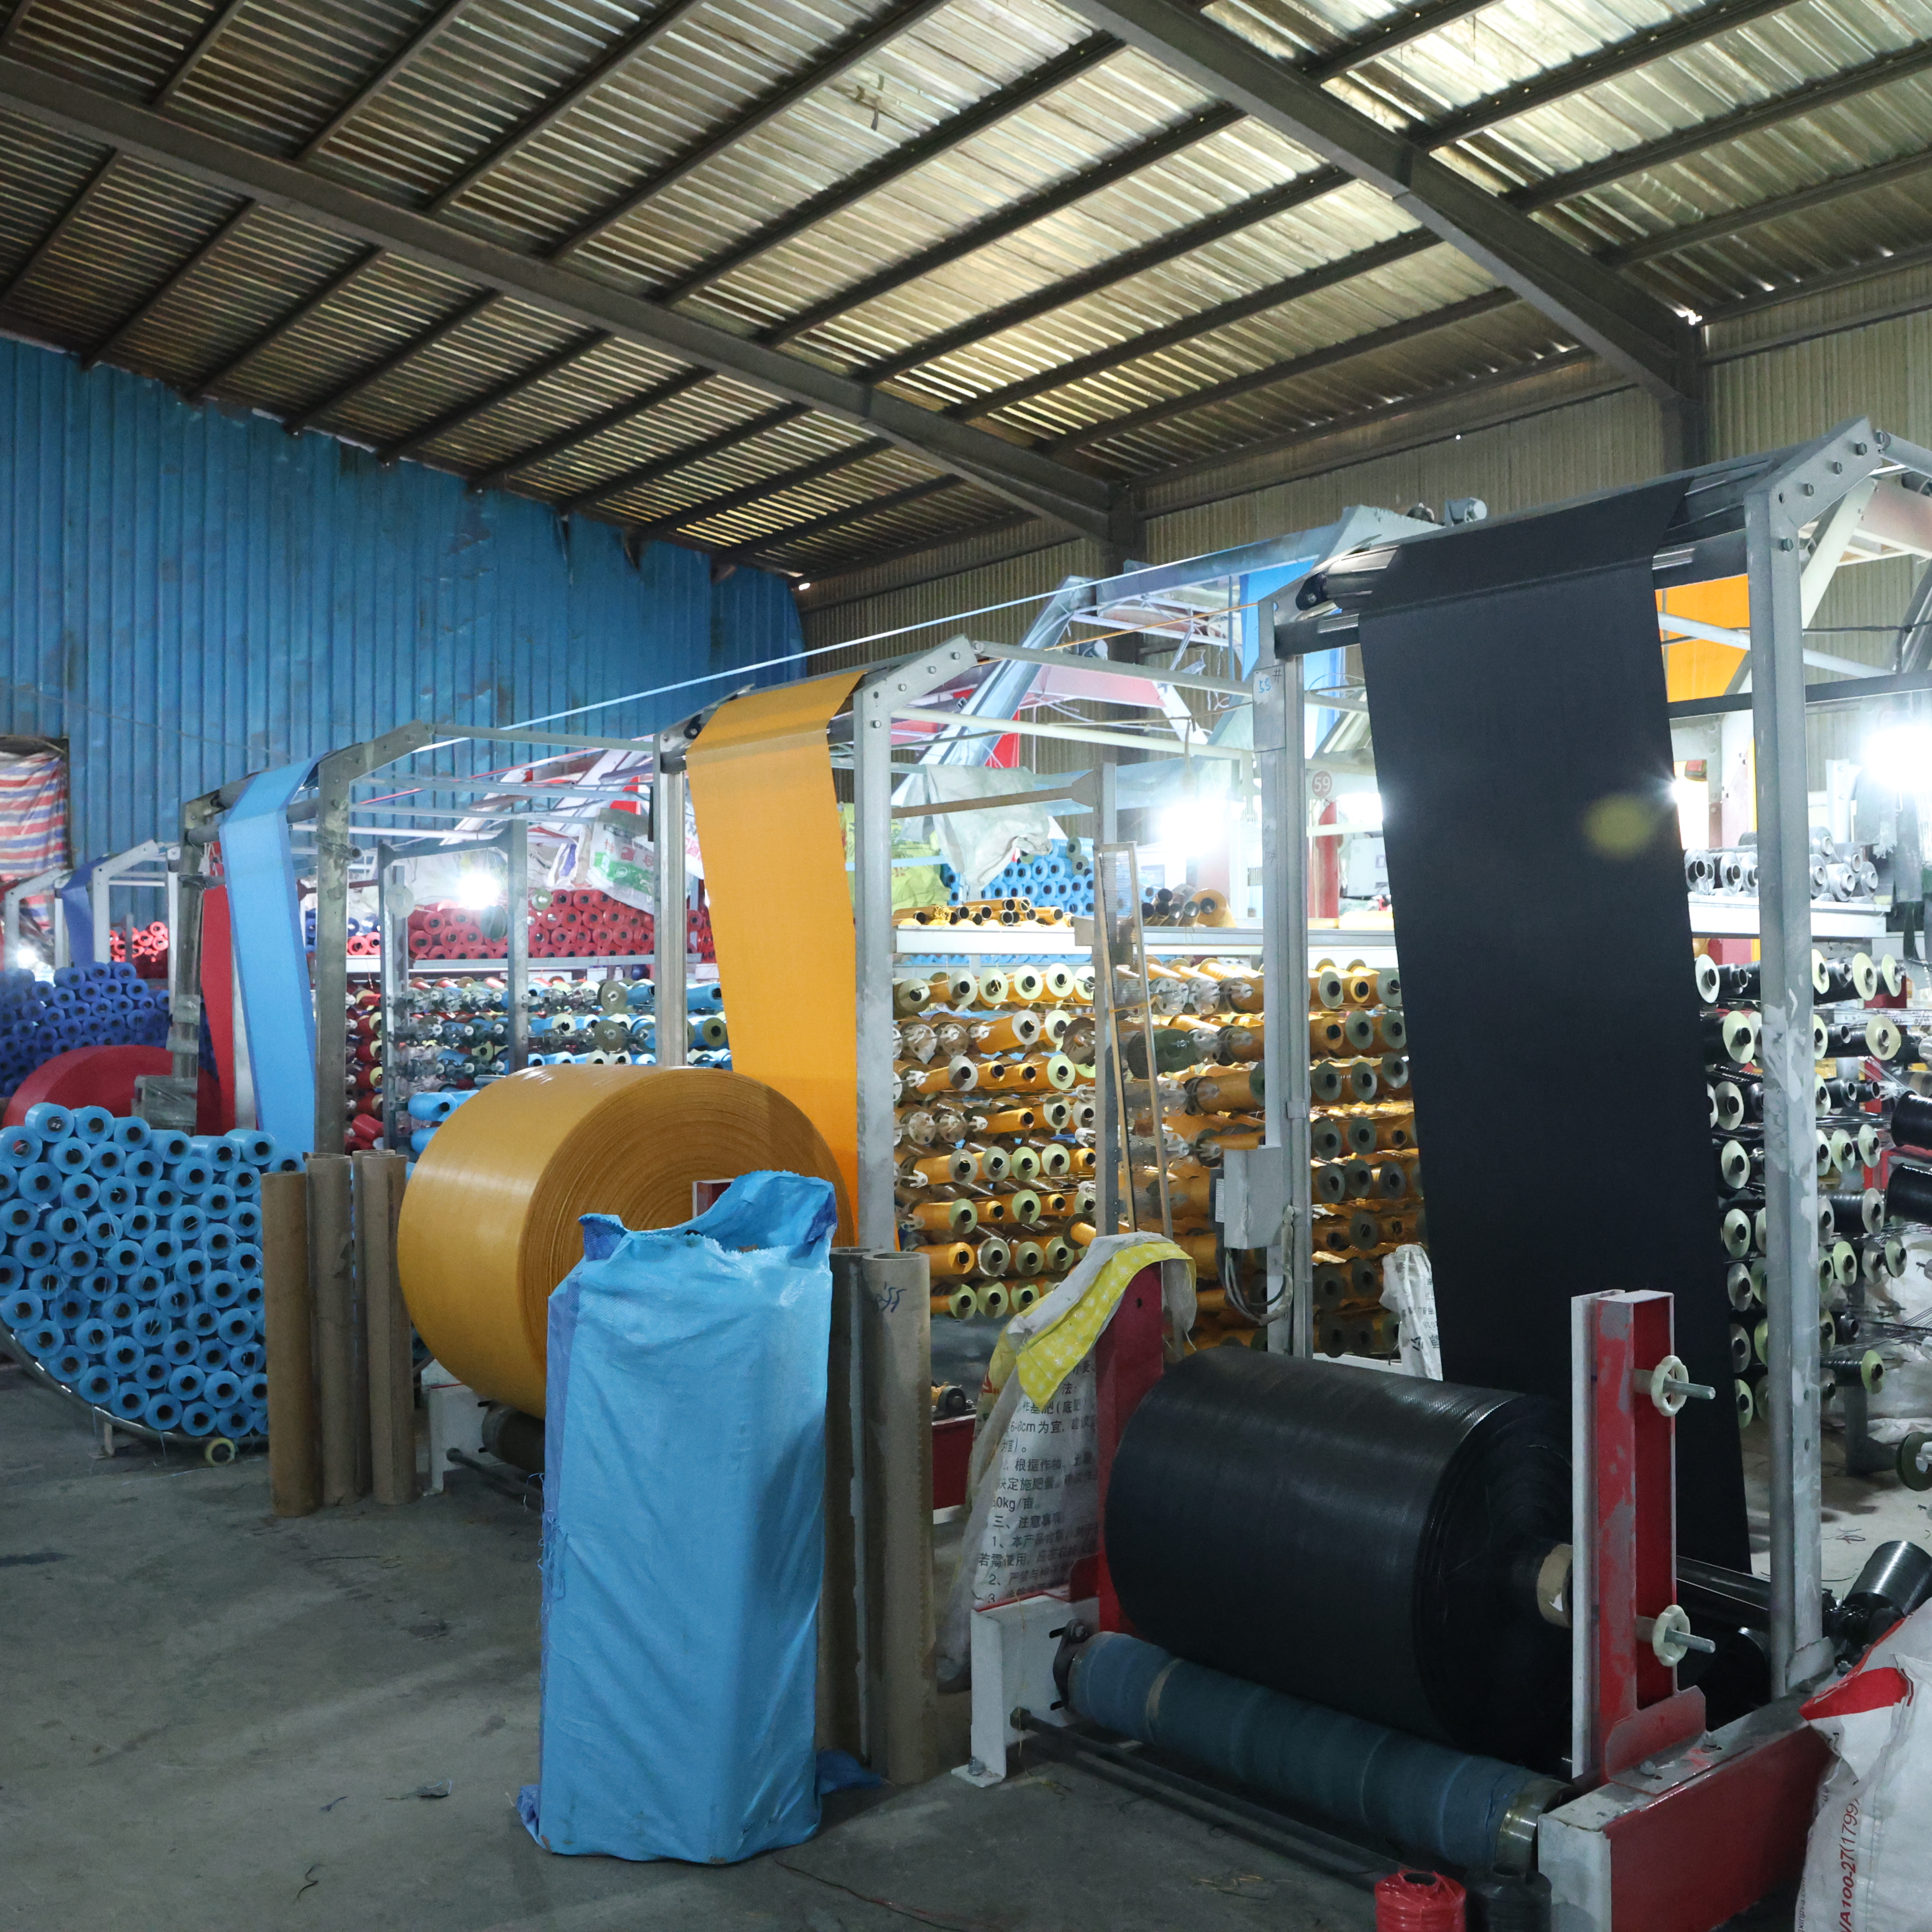
आपूर्तिकर्ता के बैचों में असंगत बैग आयाम पैकेजिंग संचालन में सबसे अधिक नाजुक गुणवत्ता चुनौतियों में से एक है। जब बैग विभिन्न चौड़ाई, ऊँचाई, गसेट गहराई या सीम व्यवस्था के साथ आते हैं, तो उत्पादन लाइनें रुक जाती हैं, ग्राहक शिकायतें बढ़ जाती हैं और लागत तेज़ी से बढ़ जाती है। यह समस्या उन निर्माताओं, वितरकों और खुदरा विक्रेताओं को प्रभावित करती है जो उत्पादों की सुरक्षा और ब्रांड मानकों को बनाए रखने के लिए विश्वसनीय पैकेजिंग पर निर्भर करते हैं। मूल कारणों को समझना और अपने साथ व्यवस्थित सुधार लागू करना पीपी बुना हुआ बैग आपूर्तिकर्ता गुणवत्ता नियंत्रण को प्रतिक्रियाशील संकट प्रबंधन से सक्रिय साझेदारी में बदल देता है।

आयाम असंगति का कारण उपकरण कैलिब्रेशन में विचलन, सामग्री के सिकुड़न के अंतर, प्रक्रिया दस्तावेज़ीकरण में कमियाँ और आपूर्तिकर्ता के कर्मचारी परिवर्तन हैं। जब आप पीपी बैग निर्यात शिपमेंट या बल्क ववन बैग आपूर्ति का ऑर्डर देते हैं, तो विनिर्देशों को स्पष्ट और निश्चित होना चाहिए, सत्यापन विधियाँ मानकीकृत होनी चाहिए और संचार चैनल प्रत्यक्ष होने चाहिए। यह गाइड व्यावहारिक निदान तकनीकों, आपूर्तिकर्ता सहयोग रणनीतियों और मापन प्रोटोकॉल के माध्यम से आपके संचालन को क्षति पहुँचाने वाली आयाम वृद्धि को रोकने के तरीकों का वर्णन करता है।
उद्योगिक बुने हुए बैग के उत्पादन के लिए कटिंग, बुनाई, सीलिंग और फ़िनिशिंग के लिए सटीक मशीनरी सेटिंग्स की आवश्यकता होती है। जब कोई बुने हुए बैग का थोक आपूर्तिकर्ता नियमित कैलिब्रेशन जाँच के बिना उपकरणों का संचालन करता है, तो सहिष्णुता धीरे-धीरे बदलने लगती है। कटिंग ब्लेड्स कुंद हो जाते हैं, कन्वेयर की गति विचलित हो जाती है, और थर्मल सील का तापमान उतार-चढ़ाव दिखाता है—इन सभी का प्रत्यक्ष आयामी परिवर्तनों पर प्रभाव पड़ता है। एक पीपी बुने हुए बैग की फैक्ट्री, जिसमें रोकथाम संबंधी रखरखाव के नियोजित कार्यक्रम होते हैं, इन विचलन पैटर्नों को तब पकड़ लेती है जब वे पूरे उत्पादन चक्र को प्रभावित करने लगें।
अधिकांश आयाम संबंधी समस्याएँ एकल शिपमेंट में अचानक नहीं, बल्कि कई बैचों में क्रमिक रूप से उभरती हैं। यह क्रमिक परिवर्तन उपकरणों के विचलन को इंगित करता है, न कि किसी अलग ऑपरेटर की गलती को। अपने आपूर्तिकर्ता से मशीन कैलिब्रेशन की तारीखों, रखरखाव के लॉग्स और कैलिब्रेशन प्रमाणपत्रों के दस्तावेज़ीकरण का अनुरोध करें। कई थोक बुने हुए बैग की आपूर्ति करने वाली कार्यप्रणालियाँ यह दस्तावेज़ीकरण स्वतः साझा करने में विफल रहती हैं; अतः इसका अनुरोध करना गुणवत्ता के प्रति गंभीरता को दर्शाता है और अक्सर आंतरिक ट्रैकिंग में सुधार को प्रेरित करता है।
पॉलीप्रोपिलीन का कपड़ा फिनिशिंग और ठंडा होने की प्रक्रिया के दौरान सिकुड़ता है, लेकिन सिकुड़न की दर कच्चे माल के स्रोत, फाइबर डेनियर, बुनावट की घनत्व और उत्पादन के दौरान पर्यावरणीय स्थितियों पर निर्भर करती है। जब कोई पीपी बैग निर्यात आपूर्तिकर्ता विभिन्न मिलों से पॉलीप्रोपिलीन की आपूर्ति करता है या विभिन्न आर्द्रता स्तरों के तहत भंडारित किए गए पुराने सामग्री का उपयोग करता है, तो बैच-से-बैच असंगति बढ़ जाती है। कपड़े के सुखाने के दौरान तापमान और आर्द्रता अंतिम आयामों को गहराई से प्रभावित करते हैं, फिर भी कई बुने हुए बैग के थोक ऑपरेटर इन्हें नियंत्रित नहीं किए जा सकने वाले चर मानते हैं।
क्रॉस-बैच आयाम भिन्नता अक्सर मौसमी उत्पादन समय या सामग्री आपूर्तिकर्ता में परिवर्तन के साथ सहसंबंधित होती है। अपने बुने हुए बैग के थोक भागीदार से पूछें कि क्या वे प्रत्येक बैच के लिए सामग्री के स्रोत, उत्पादन की तिथि और परिष्करण वातावरण को ट्रैक करते हैं। यह ट्रेसैबिलिटी यह दिखाती है कि क्या आयाम में परिवर्तन सामग्री के लॉट परिवर्तन के साथ संरेखित हैं, जिससे यह पता लगाने में मदद मिलती है कि समस्या का स्रोत कच्चे माल में है या प्रसंस्करण उपकरण में।
आयाम विवाद तब उत्पन्न होते हैं जब आपके संचालन और आपके पीपी बुना हुआ बैग कारखाने के बीच मापन की पद्धतियाँ भिन्न होती हैं। विभिन्न मापन बिंदु, मापन के दौरान लगाया गया तनाव और उत्पादन के संबंध में मापन का समय कृत्रिम अंतर पैदा करते हैं। एक साझा मापन प्रोटोकॉल स्थापित करें जिसमें तैयार बैग पर चौड़ाई, ऊँचाई और गसेट मापन के सटीक स्थान को निर्दिष्ट किया गया हो। यह भी दस्तावेज़ित करें कि मापन उत्पादन के तुरंत बाद किया जाता है या बैग्स को रातभर आराम करने के बाद किया जाता है, क्योंकि समय के साथ बैग्स थोड़े ढीले या कसे हो सकते हैं।
अधिकांश थोक बुने हुए बैग आपूर्ति समझौतों में विस्तृत मापन विनिर्देश नहीं होते हैं, जिससे यह लेकर असहमति पैदा होती है कि कोई बैग आयाम सहिष्णुता को पूरा करता है या नहीं। एक लिखित प्रोटोकॉल तैयार करें जिसे आप और आपूर्तिकर्ता दोनों हस्ताक्षरित करें, जिसमें मापन बिंदुओं के आरेख, अनुमत मापन उपकरण और स्वीकार्य विचरण सीमाएँ शामिल हों। इससे व्यक्तिपरक व्याख्या समाप्त हो जाती है और आपके आपूर्तिकर्ता को गुणवत्ता जाँच के दौरान स्पष्ट लक्ष्य प्रदान किए जाते हैं।
प्रत्येक शिपमेंट में पहले और अंतिम बैगों से स्पॉट जाँच पर निर्भर रहने से मध्य उत्पादन चक्रों को प्रभावित करने वाले व्यवस्थित भिन्नता का पता नहीं चल पाता। प्रत्येक उत्पादन बैच की शुरुआत, मध्य और अंत से नमूने लेने के लिए स्तरीकृत यादृच्छिक नमूनाकरण को लागू करें, फिर प्रत्येक कार्टन के विभिन्न स्थानों से नमूने लें। माप को स्प्रेडशीट या गुणवत्ता प्रबंधन सॉफ़्टवेयर में ट्रैक करें ताकि प्रवृत्तियों की पहचान की जा सके—जैसे आयामों में वृद्धि, आयामों में कमी, या शिफ्ट परिवर्तन या उत्पादन समय के साथ सहसंबंधित चक्रीय भिन्नता।
जब आप अपने पीपी बैग निर्यात आपूर्तिकर्ता को प्रवृत्ति डेटा प्रस्तुत करते हैं, तो वार्ता शिकायत से सहयोगात्मक समस्या-समाधान में बदल जाती है। उन्हें हिस्टोग्राम या नियंत्रण चार्ट दिखाएँ जो यह बताएँ कि भिन्नता यादृच्छिक है या दिशात्मक। यह साक्ष्य उन्हें उस जगह पर उपकरण रखरखाव या पुनः प्रशिक्षण के प्रयासों को प्राथमिकता देने में सहायता करता है जहाँ आयाम विचलन शुरू होता है।
अस्पष्ट विनिर्देशन से आपूर्तिकर्ता के बैचों के बीच आकार में असंगति सुनिश्चित हो जाती है। 'मानक आकार के बैग' के लिए अनुरोध करने के बजाय, सहिष्णुता सीमाओं, सामग्री विनिर्देशन और परिष्करण आवश्यकताओं के साथ इंजीनियरिंग ड्रॉइंग्स प्रदान करें। यह भी बताएँ कि क्या सहिष्णुताएँ द्विपक्षीय (±X) हैं या एकल-पक्षीय (न्यूनतम Y से अधिकतम Z तक), और सांख्यिकीय रूप से 'स्वीकार्य' का अर्थ क्या है। कई पॉलीप्रोपिलीन वॉवन बैग फैक्ट्री ऑपरेटर अपनी उत्पादन आवश्यकताओं की पुष्टि किए बिना डिफ़ॉल्ट सहिष्णुताओं की धारणा कर लेते हैं।
अपने आदेश दस्तावेज़ीकरण के साथ आकार की स्वीकार्य सीमाओं का प्रतिनिधित्व करने वाले नमूना बैग शामिल करें, ताकि आपूर्तिकर्ता लिखित विवरणों की व्याख्या करने के बजाय भौतिक उदाहरणों को संदर्भित कर सके। यह भी अनुरोध करें कि नमूनों को उत्पादन चक्र के दौरान बनाए रखा जाए और संदर्भित किया जाए, जिससे सभी बैग एक ही मानक को पूरा करें। यह स्पर्शनीय संदर्भ व्याख्या में विचलन को रोकता है और एक व्यावसायिकता को प्रदर्शित करता है जिसकी अधिकांश वॉवन बैग थोक आपूर्तिकर्ता सराहना करते हैं और उसका उचित प्रतिक्रिया देते हैं।
स्थल पर ऑडिट से उपकरणों की स्थिति, रखरखाव के अभ्यास और गुणवत्ता प्रक्रियाएँ सामने आती हैं, जो आकार में विचरण की व्याख्या करती हैं। अपने बल्क वौवन बैग आपूर्ति साझेदार के साथ उत्पादन फर्श पर घूमें, मापन उपकरणों का अवलोकन करें, रखरखाव के लॉग्स की समीक्षा करें और शिफ्ट हैंडऑफ प्रक्रियाओं को समझें। कई आकार संबंधी समस्याएँ अदृश्य प्रक्रिया परिवर्तनों या अनौपचारिक समाधानों से उत्पन्न होती हैं, जो नियमित फोन वार्तालाप में अदृश्य हो जाती हैं।
सहयोगात्मक समस्या-समाधान से विश्वास का निर्माण होता है और समाधान भी उजागर होते हैं। यदि आपका पीपी वौवन बैग कारखाना साझेदार सटीकता को सीमित करने वाली उपकरण सीमाओं का सामना कर रहा है, तो साथ में विकल्पों की खोज करें—समायोजित सहनशीलता, त्वरित उत्पादन नमूनाकरण, या बेहतर मापन उपकरणों में निवेश। जब आपूर्तिकर्ताओं को शंका के अधीन विक्रेता के बजाय साझेदार के रूप में माना जाता है, तो वे आपके आदेशों को प्राथमिकता देते हैं और गुणवत्ता कम होने की स्थिति में जल्दी संचार करते हैं, बजाय खराब बैच भेजने के।
मौसमी आर्द्रता और तापमान में परिवर्तन पॉलीप्रोपिलीन के सिकुड़ने की दर को काफी प्रभावित करते हैं। आर्द्र मौसम के दौरान, कपड़ा धीमी गति से सूखता है, जिससे सिकुड़न के समय और मात्रा में परिवर्तन आता है। समान सेटिंग्स का उपयोग करने वाले एक ही पीपी बुने हुए बैग कारखाने में शीतकालीन उत्पादन अक्सर ग्रीष्मकालीन उत्पादन की तुलना में भिन्न आयाम देता है। कई बुने हुए बैग के थोक आपूर्तिकर्ता मौसम के अनुसार सूखने के समय या तापमान में समायोजन नहीं करते हैं, जिससे भविष्य में अनुमानित मौसमी भिन्नता उत्पन्न होती है। पूछें कि क्या आपका बल्क बुने हुए बैग का आपूर्ति साझेदार उत्पादन के दौरान आर्द्रता और तापमान के रिकॉर्ड रखता है, फिर इन्हें अपने आयाम प्रवृत्ति डेटा के साथ सहसंबद्ध करें।
मानक पीपी बैग निर्यात आपूर्तिकर्ता आमतौर पर चौड़ाई और ऊँचाई जैसे प्राथमिक आयामों पर प्लस-ऑर-माइनस ०.५ से १ इंच की सहनशीलता बनाए रखते हैं, जबकि गसेट गहराई की सहनशीलता लगभग प्लस-ऑर-माइनस ०.२५ इंच होती है। कड़ी सहनशीलता के लिए अतिरिक्त गुणवत्ता नियंत्रण और मापन उपकरणों की आवश्यकता होती है, जिससे लागत बढ़ जाती है। आपका पीपी बुना हुआ बैग आपूर्तिकर्ता आपकी विशिष्ट आवश्यकताओं और उत्पादन मात्रा के आधार पर प्राप्त करने योग्य सहनशीलता के बारे में सलाह देना चाहिए। अवास्तविक रूप से कड़ी सहनशीलता उत्पादन लाभ के बिना अनावश्यक लागत को बढ़ा देती है, जबकि अत्यधिक ढीली सहनशीलता उन आयाम समस्याओं की गारंटी देती है जिनका आप अनुभव कर रहे हैं।
गुणवत्ता मानकों के अनुसार, मापन उपकरणों की वार्षिक या अर्ध-वार्षिक कैलिब्रेशन की सिफारिश की जाती है, जो उपकरण के प्रकार और उपयोग की तीव्रता पर निर्भर करती है। बुने हुए बैगों के थोक व्यापार में उपयोग किए जाने वाले कैलिपर्स, रूलर्स और मापन टेप्स को नियमित रूप से प्रमाणित मानकों के विरुद्ध सत्यापित किया जाना चाहिए। अपने थोक बुने हुए बैग आपूर्ति साझेदार से अनुरोध करें कि वह आपके ऑर्डर की पुष्टि के लिए उपयोग किए गए सभी मापन उपकरणों के लिए कैलिब्रेशन प्रमाणपत्र प्रदान करे। यह दस्तावेज़ीकरण गुणवत्ता के प्रति प्रतिबद्धता को दर्शाता है और स्पष्ट करता है कि कोई आकार संबंधी विवाद वास्तविक उत्पादन विचरण के बजाय आपूर्तिकर्ता के अशुद्ध मापन के कारण उत्पन्न हुआ है या नहीं।

उत्पादन के 4 महत्वपूर्ण मापदंडों—उत्पादन क्षमता, दोष दर, उपकरण चालू समय और समय पर डिलीवरी—की खोज करें, जिनके आधार पर आप कारखानों का आत्मविश्वासपूर्ण मूल्यांकन कर सकते हैं

रासायनिक बुने हुए बैगों के लिए सामग्री चयन, लेबलिंग, भंडारण और प्रशिक्षण जैसी सिद्ध विधियों के साथ विनियामक अनुपालन और कर्मचारी सुरक्षा सुनिश्चित करें

PP वॉवन बैग निर्माण की पूरी कार्यप्रवाह की खोज करें—एक्सट्रूज़न और वीविंग से लेकर प्रिंटिंग और गुणवत्ता नियंत्रण तक। दक्षता, अनुपालन और रिटर्न ऑन इन्वेस्टमेंट में वृद्धि करें। अभी प्रक्रिया गाइड डाउनलोड करें।

कमज़ोर बैग्स या अधिक सामग्री अपव्यय के साथ संघर्ष कर रहे हैं? मज़बूत और सस्ते PP वॉवन बैग्स के लिए एक्सट्रूज़न और टेप ड्रॉइंग प्रौद्योगिकि को निपुण बनाएं। अपनी उत्पादन लाइन को अभी अनुकूलित करें।

क्या आप दोषों या ग्राहक वापसी के साथ संघर्ष कर रहे हैं? अपनी बुने हुए बैग उत्पादन लाइन के पार गुणवत्ता के 5 अटल जाँच बिंदुओं की खोज करें
आपके पीपी बुना हुआ बैग कारखाने के लिए कौन-सा स्वचालन स्तर उपयुक्त है? लागत, गुणवत्ता और विस्तारणीयता के आधार पर मैनुअल प्रणालियों की तुलना इंडस्ट्री ४.० प्रणालियों से करें।
पॉलीप्रोपिलीन बुने हुए बैग और लचीले पैकेजिंग समाधानों के विवरण के लिए संपर्क करें।
टेल
ईमेल
व्हॉट्सएप
पता
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

