 EN
ポリプロピレン(PP)編織バッグ工場における生産効率の評価方法
工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

2026/09/01
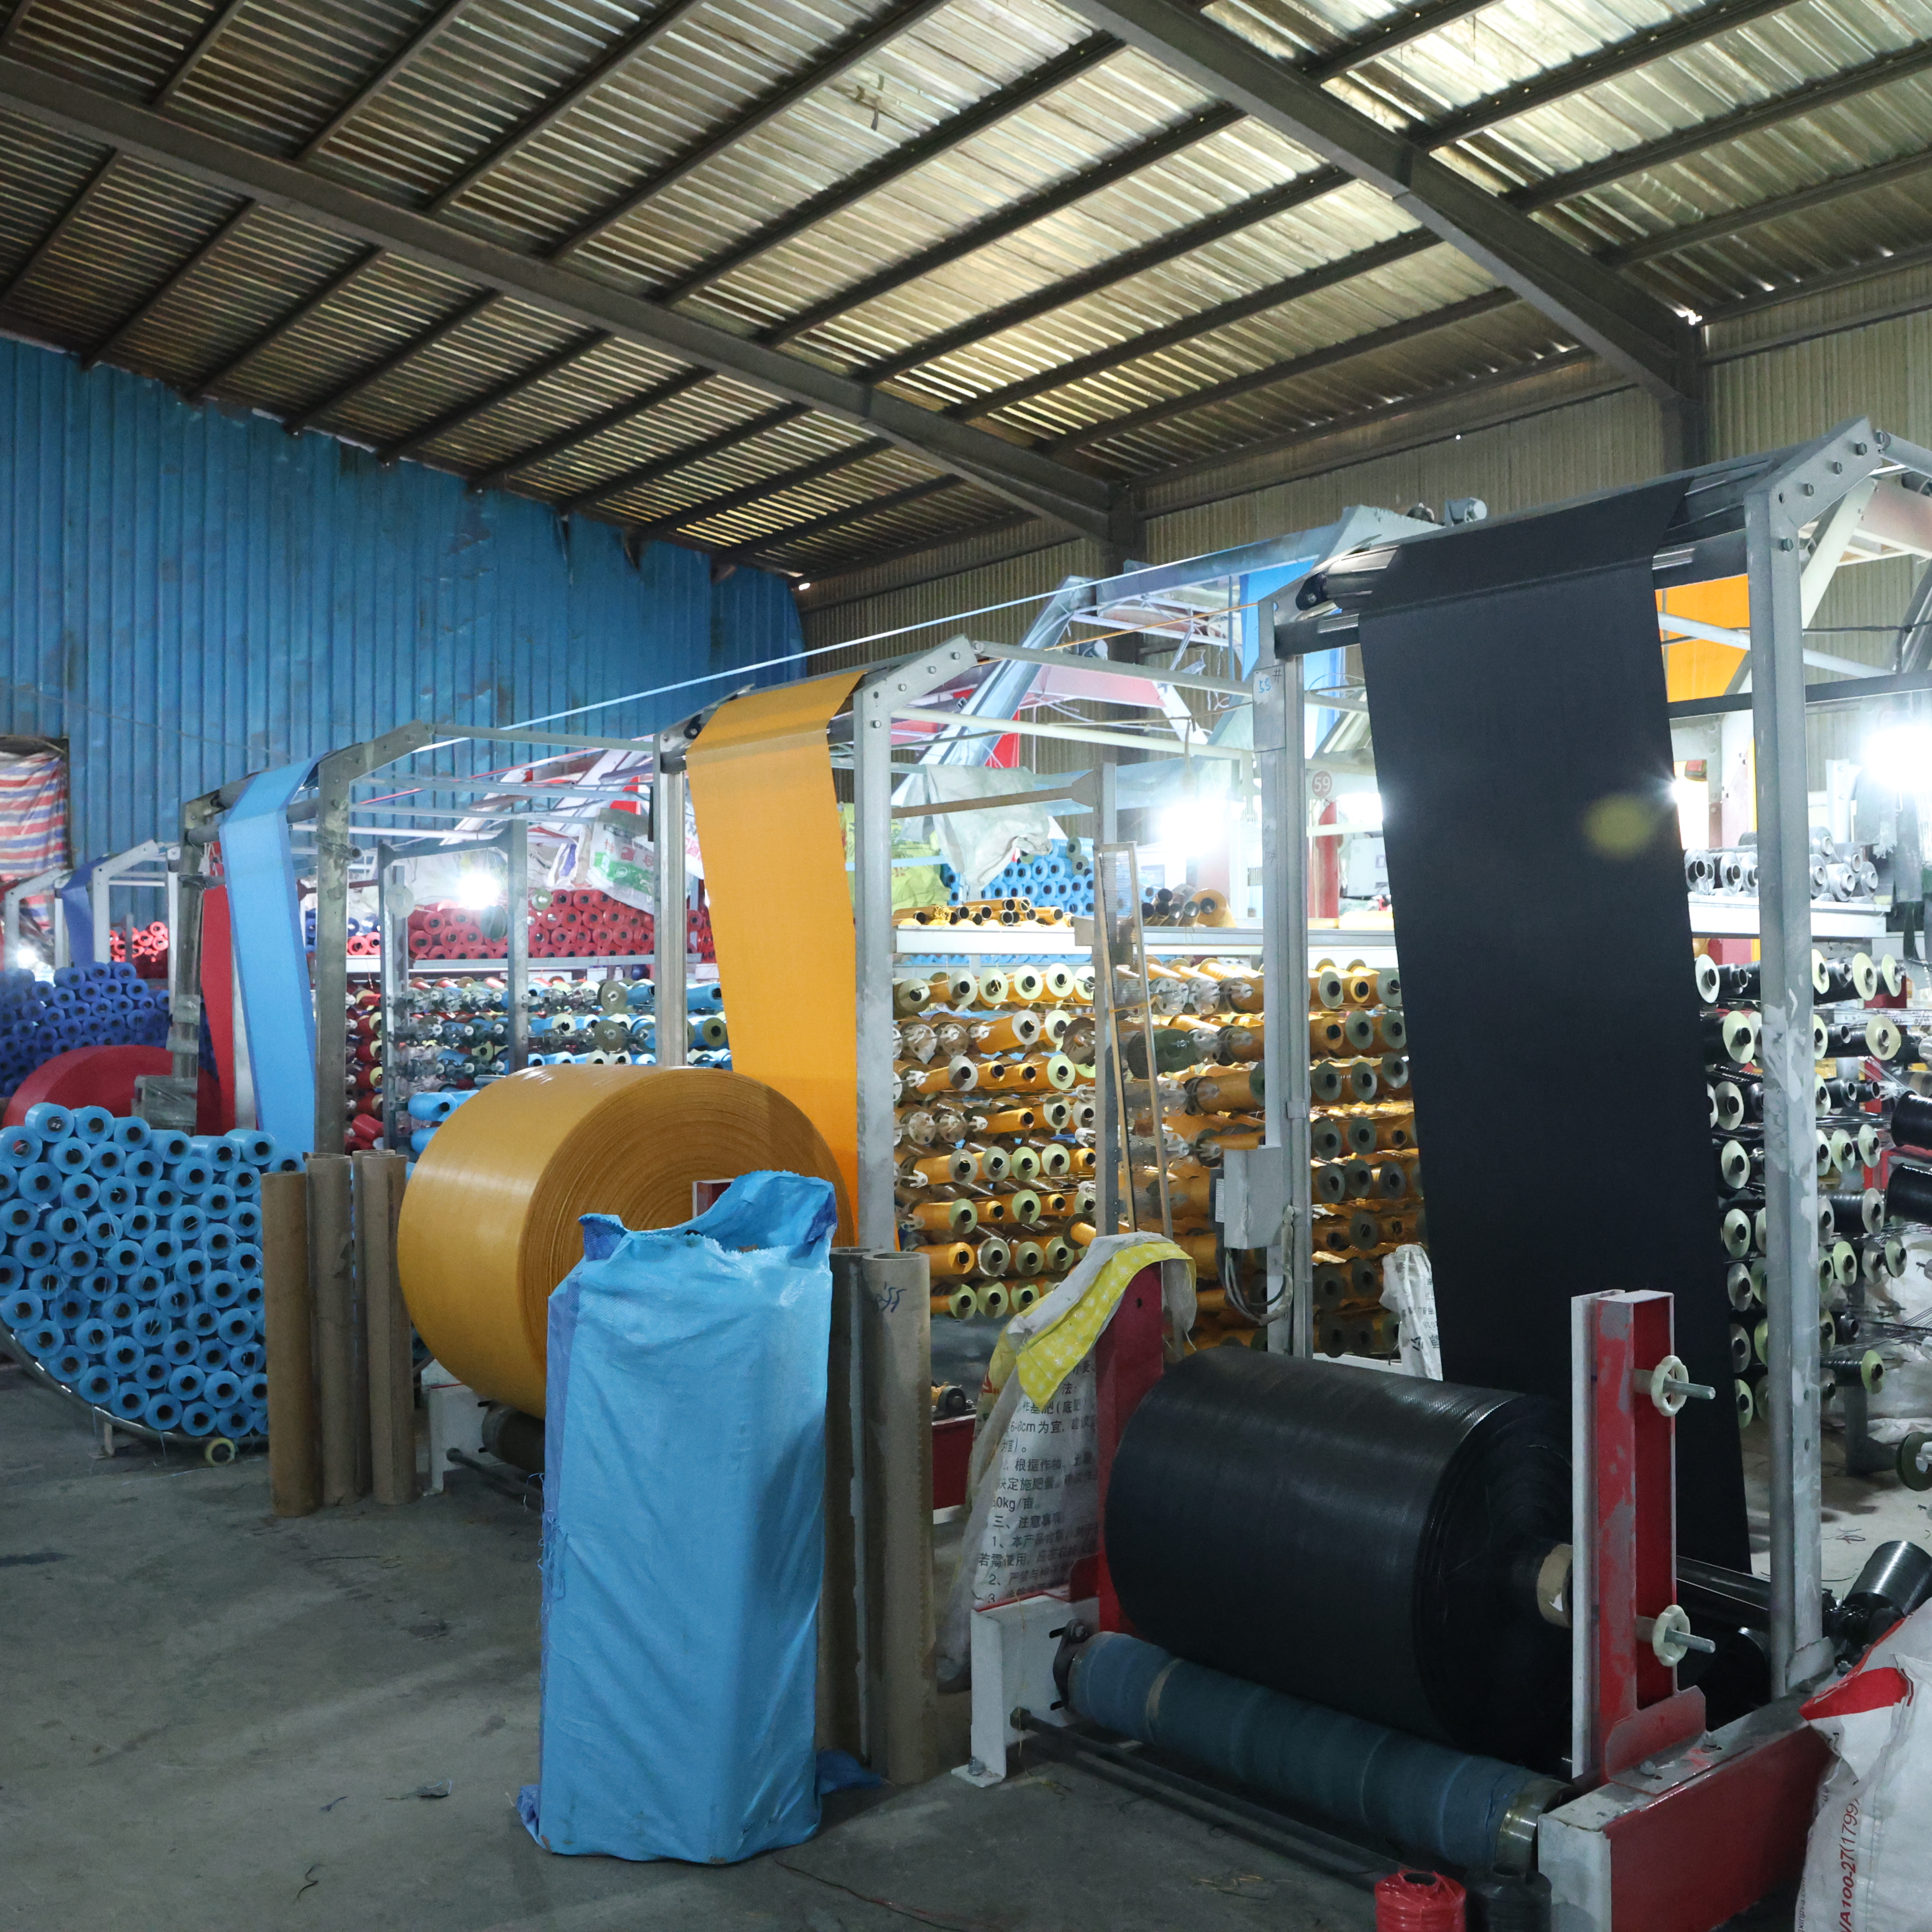
サプライヤーのロット間でバッグの寸法がばらつくことは、包装作業における最も厄介な品質課題の一つです。幅、高さ、マチの深さ、縫い目の位置などがロットごとに異なると、生産ラインが停止し、顧客からの苦情が増え、コストも急激に上昇します。この問題は、製品の保護とブランド基準の維持に信頼できる包装を必要とする製造業者、卸売業者、小売業者すべてに影響を与えます。原因を正確に把握し、サプライヤーとともに体系的な是正措置を講じることで、 ポリプロピレン編み袋サプライヤー 品質管理を、従来の対症療法的な対応から、前向きなパートナーシップへと変革します。

寸法のばらつきは、機器のキャリブレーションずれ、素材の収縮率の差異、工程文書の不備、およびサプライヤー側の人員配置の変更などに起因します。PP袋の輸出向け出荷や編織袋の大量調達を発注する際には、仕様が明確であることが不可欠であり、検証方法は標準化され、連絡ルートは直接的でなければなりません。本ガイドでは、実践的な原因特定手法、サプライヤーとの連携戦略、および寸法ばらつき(「寸法クリープ」)が業務に悪影響を及ぼすのを防ぐための測定手順について解説します。
産業用編み袋の製造では、切断・編み・シール・仕上げの各工程において、機械の設定を正確に調整することが不可欠です。編み袋の卸売業者が定期的なキャリブレーション点検を行わずに設備を運用すると、許容誤差が徐々にずれていきます。切断用刃物が摩耗し、コンベアの速度が変動し、熱シール温度も不安定になる——こうした要因が重なり、測定可能な寸法変化を引き起こします。予防保全計画を導入しているポリプロピレン編み袋工場では、こうしたずれの傾向を、大量生産に影響が出る前に早期に検知できます。
ほとんどの寸法問題は、ある一回の出荷で突然現れるのではなく、複数ロットにわたって徐々に顕在化します。この緩やかな変化は、単発的な作業員のミスよりも、設備のズレ(ドリフト)を示唆しています。サプライヤーに対し、機械のキャリブレーション実施日、保守記録、およびキャリブレーション証明書の提出を依頼してください。多くの大量向け編み袋供給事業者は、こうした文書を自発的に共有しておらず、その請求行為自体が品質への真剣な姿勢を示すものであり、結果として社内での追跡管理が向上するケースが多く見られます。
ポリプロピレン製生地は仕上げおよび冷却工程で収縮しますが、その収縮率は原料の調達元、繊維デニール、織り密度、および製造時の環境条件によって異なります。ポリプロピレン製バッグの輸出サプライヤーが複数の製織工場からポリプロピレンを調達したり、湿度条件の異なる環境下で保管された在庫素材を使用したりすると、収縮のばらつきが増大し、ロット間の寸法不一致が顕著になります。また、生地の乾燥時の温度および湿度は最終的な寸法に大きく影響しますが、多くの編み袋卸売業者はこれらを制御不能な要因として扱っているのが現状です。
ロット間の寸法ばらつきは、季節による生産時期の変化や素材サプライヤーの変更と関連していることが多いです。編み袋の卸売パートナーに、各ロットごとの素材の出所、製造日、仕上げ時の環境を記録・管理しているかどうか確認してください。このトレーサビリティにより、寸法の変化が素材ロットの切り替え時期と一致するかどうかが明らかになり、問題が原材料由来か、加工設備由来かを特定しやすくなります。
寸法の不一致は、貴社とPP編み袋工場との間で測定方法が異なる場合に生じます。測定位置、測定時の張力、および製造後の測定タイミングの違いによって、実際には存在しないばらつきが生じてしまいます。完成品の袋における幅・高さ・マチの測定位置を明確に定めた共通の測定手順を策定してください。また、測定は製造直後に行うのか、あるいは袋が一晩静置された後に実施するのかについても文書化してください。というのも、袋は時間とともに若干弛んだり収縮したりすることがあるためです。
多くの大量納入向け編み袋供給契約では、詳細な寸法測定仕様が明記されておらず、結果として、袋が許容寸法公差内に収まっているかどうかについて意見の相違が生じがちです。両者が合意・署名する書面による測定手順を作成し、測定位置の図解、使用可能な測定器具、および許容される誤差範囲を明記してください。これにより主観的な解釈が排除され、サプライヤーは品質検査時に明確な目標値を把握できるようになります。
各出荷ロットの最初と最後のバッグのみを抜き取り検査する方法では、中間の生産ロットに影響を与える系統的なばらつきを見逃してしまいます。代わりに、各生産ロットの開始時・中央・終了時の3つの時点から、さらに各段ボール箱内の異なる位置からもサンプルをランダムに抽出する層別無作為抽出法を導入してください。測定値はスプレッドシートまたは品質管理ソフトウェアで記録し、寸法の増加傾向、減少傾向、あるいはシフト交代や生産時間と相関する周期的変動などのトレンドを把握できるようにします。
トレンドデータをPPバッグの輸出サプライヤーに提示することで、単なるクレームからの会話が、共同での問題解決へと変わります。ばらつきが偶然によるものか方向性を持つものかを明らかにするヒストグラムや管理図を示しましょう。こうした客観的根拠があれば、サプライヤーは寸法ずれの原因となる設備の保守や再教育を、優先的に実施できます。
あいまいな仕様は、サプライヤーのロット間で寸法の不一致を招きます。『標準サイズのバッグ』という曖昧な依頼ではなく、公差帯、材質仕様、仕上げ要件を明記した設計図面を提示してください。公差が両方向(±X)か単方向(Y以上Z以下)かも明示し、「許容範囲」という用語の統計的定義も明確にしてください。多くのPP編み袋工場の作業員は、お客様の生産要件と照合せずに、デフォルトの公差を適用してしまうことがあります。
注文書類には、許容される寸法限界を表す実物のサンプルバッグを同封してください。これにより、サプライヤーは文章による説明を解釈するのではなく、実際に手に取って確認できます。また、これらのサンプルを製造工程全体を通じて保管・参照するよう依頼してください。すべてのバッグが同一基準を満たすことを保証するためです。こうした具体的な基準は、解釈のブレを防ぎ、多くの編み袋卸売サプライヤーが高く評価し、敬意を持って応えてくれるプロフェッショナリズムの表れでもあります。
現地監査では、設備の状態、保守管理の実態、品質管理プロセスなど、寸法ばらつきの原因を明らかにすることができます。大量生産用不織布バッグのサプライヤーとともに製造現場を歩き、測定機器の状況を確認し、保守記録を点検し、交代勤務間の引継ぎ手順を把握しましょう。多くの寸法問題は、文書化されていない工程変更や、日常的な電話会話では見えにくい非公式な対応策に起因しています。
共同での問題解決は、信頼関係を築きながら実効的な解決策を発見するプロセスです。ポリプロピレン(PP)不織布バッグの工場パートナーが精度向上を妨げる設備上の制約を抱えている場合、双方で代替案を検討しましょう——許容差の見直し、試作サンプルの迅速化、あるいは高精度測定機器への投資などです。サプライヤーが単なる「調達先」ではなく、真の「パートナー」として扱われると、自社の注文を優先し、品質不適合のリスクがある場合には早期に課題を伝えてくれるようになります。
季節による湿度や気温の変化は、ポリプロピレンの収縮率に大きく影響します。湿気の多い季節には生地の乾燥が遅くなり、収縮のタイミングや収縮量が変化します。同じPP編み袋工場で、同一の条件で製造しても、冬期の製品と夏季の製品では寸法が異なることがよくあります。多くの編み袋卸売業者は、季節に応じて乾燥時間や温度を調整しないため、予測可能な季節ごとのばらつきが生じます。ご自身の大量調達先となる編み袋サプライヤーが、製造時の湿度・気温の記録を管理しているかどうかを確認し、それらの記録を自社の寸法変動データと照合することをお勧めします。
標準的なPP袋の輸出向けサプライヤーは、幅や高さなどの主要寸法について、通常±0.5~1インチの公差を許容しています。また、ガセット(マチ)の深さについては、約±0.25インチの公差が一般的です。より厳しい公差を要求する場合は、追加の品質管理措置および計測機器の導入が必要となり、コストが上昇します。ご依頼のPP編織袋サプライヤーは、お客様の具体的な仕様要件および生産数量に応じて、実現可能な公差範囲をご提案すべきです。現実的でないほど厳しすぎる公差は、生産上のメリットと見合わない不必要なコスト増を招き、逆に緩すぎると、現在お困りの寸法不良を確実に引き起こします。
品質基準では、測定機器の校正を、機器の種類や使用頻度に応じて年1回または半年ごとに行うことが推奨されています。編み袋の卸売業務で使用されるノギス、定規、巻尺などは、定期的に認証済み標準器と照合して検証する必要があります。大量の編み袋を供給する取引先に対し、注文品の寸法確認に用いるすべての測定機器について、校正証明書の提出を依頼してください。この文書は、品質への取り組み姿勢を示すものであり、寸法に関するクレームが、実際の製造ばらつきではなく、サプライヤー側の測定誤差に起因するかどうかを明確にする根拠となります。

工場の信頼性を確実に判断するための4つの重要な生産指標——生産量、不良率、設備稼働率、納期遵守率——を解説します。

素材選定、ラベリング、保管、教育訓練といった、化学用編織バッグにおいて実証済みの手法を用いて、法規制への適合と作業員の安全を確保しましょう。

PP編み袋の製造工程全体を解説——押出・編織から印刷・品質管理まで。効率性・コンプライアンス・投資対効果(ROI)を高めるためのプロセスガイドを今すぐダウンロード。

袋の強度不足や材料ロスの多さにお悩みですか? 強くて低コストなPP編み袋を実現するための押出・テープ引抜技術を習得し、生産ラインを最適化しましょう。

不良品や顧客からの返品に悩んでいませんか?編織バッグ生産ラインで絶対に外せない5つの品質チェックポイントをご紹介します
あなたのPP編み袋工場に最適な自動化レベルはどれですか?コスト、品質、拡張性の観点から、手作業からインダストリー4.0システムまでを比較しましょう。
ポリプロピレン製織布バッグおよびフレキシブル包装ソリューションに関する詳細については、お気軽にお問い合わせください。
メールアドレス
住所
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

