 EN
Cara Menilai Efisiensi Produksi di Pabrik Kantong Tenun PP
Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

2026/09/01
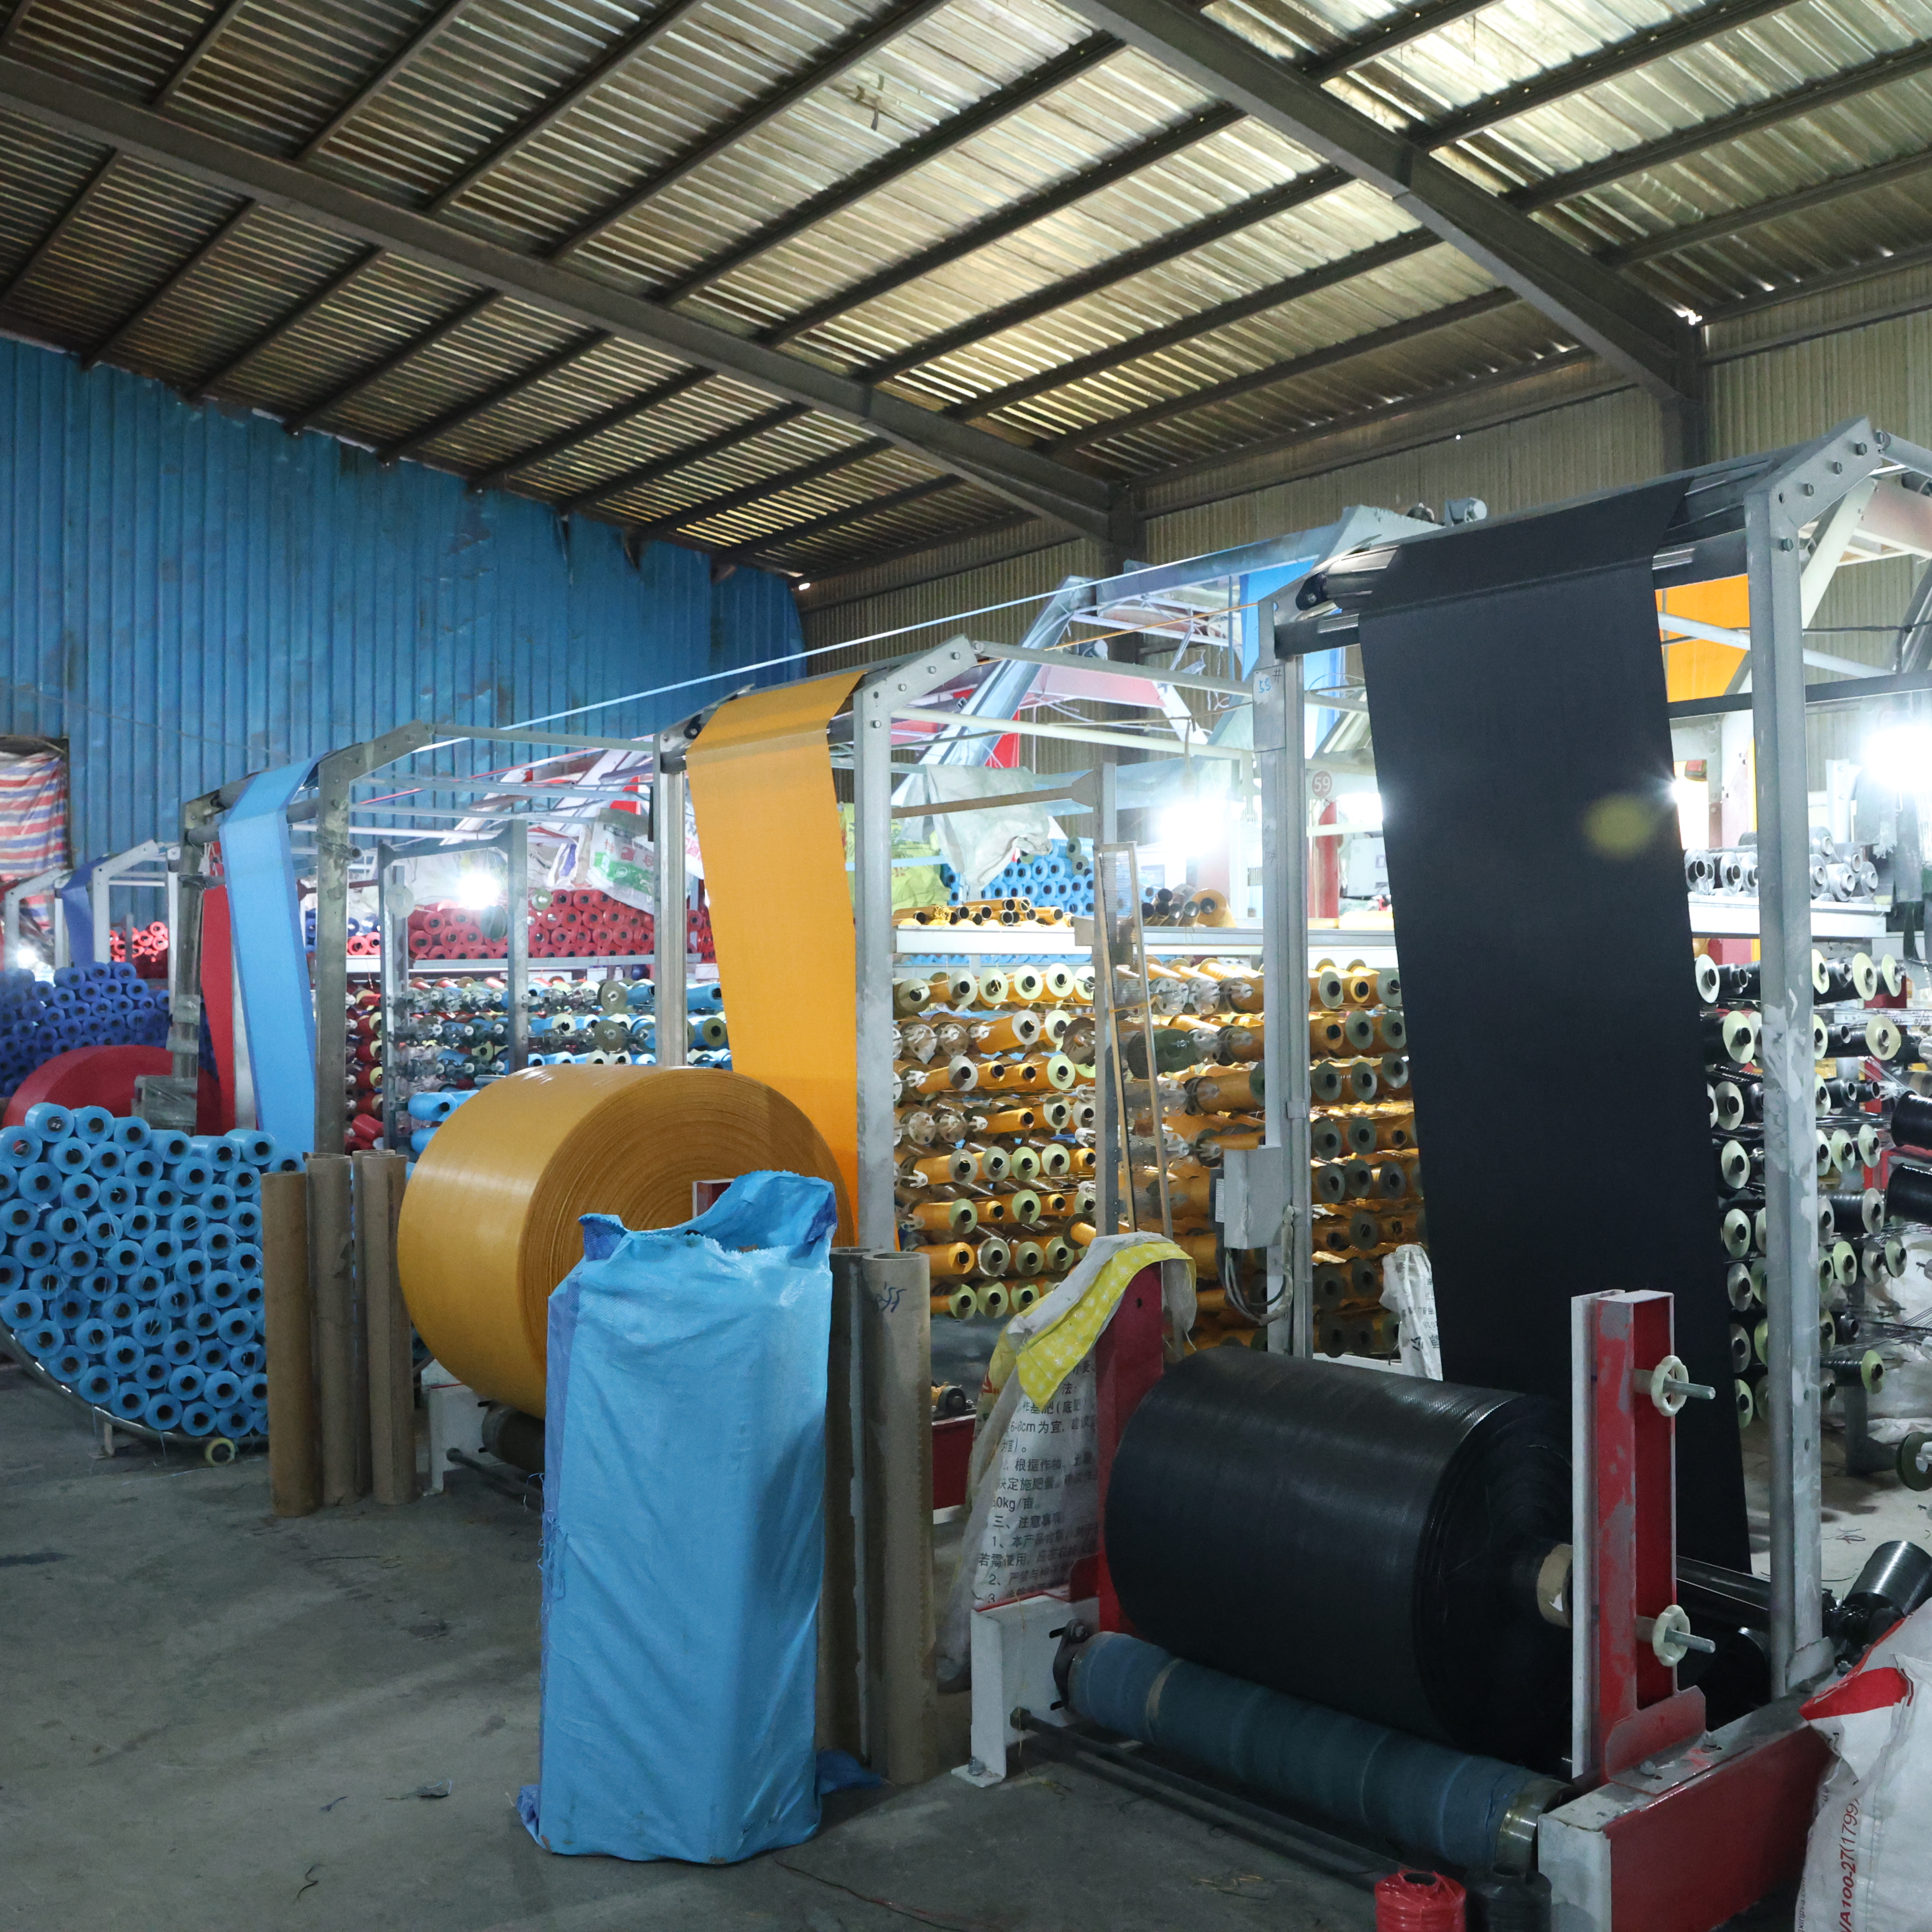
Dimensi tas yang tidak konsisten di antara berbagai batch pemasok merupakan salah satu tantangan kualitas paling menjengkelkan dalam operasi pengemasan. Ketika tas tiba dengan lebar, tinggi, kedalaman gusset, atau penempatan jahitan yang bervariasi, lini produksi terhenti, keluhan pelanggan meningkat, dan biaya melonjak cepat. Masalah ini memengaruhi produsen, distributor, serta pengecer yang mengandalkan kemasan andal untuk melindungi produk dan mempertahankan standar merek. Memahami akar permasalahan serta menerapkan perbaikan sistematis bersama pihak Anda Pemasok tas anyaman pp mengubah pengendalian kualitas dari responsif (memadamkan kebakaran) menjadi kemitraan proaktif.

Perbedaan dimensi muncul akibat pergeseran kalibrasi peralatan, perbedaan susut bahan, celah dalam dokumentasi proses, dan perubahan staf pemasok. Saat memesan pengiriman ekspor kantong PP atau pasokan massal kantong anyaman, spesifikasi harus sangat jelas, metode verifikasi distandarkan, dan saluran komunikasi bersifat langsung. Panduan ini menjelaskan teknik diagnosis praktis, strategi kolaborasi dengan pemasok, serta protokol pengukuran yang mencegah pergeseran dimensi merugikan operasi Anda.
Produksi tas anyaman industri mengandalkan pengaturan mesin yang presisi untuk pemotongan, penenunan, penyegelan, dan penyelesaian. Ketika pemasok grosir tas anyaman mengoperasikan peralatan tanpa pemeriksaan kalibrasi rutin, toleransi secara bertahap bergeser. Pisau pemotong menjadi tumpul, kecepatan konveyor berubah, dan suhu penyegelan termal berfluktuasi—masing-masing menyumbang perubahan dimensi yang dapat diukur. Sebuah pabrik tas anyaman PP yang menerapkan jadwal perawatan preventif mampu mendeteksi pola pergeseran ini sebelum memengaruhi seluruh proses produksi.
Sebagian besar masalah dimensi muncul secara bertahap di sepanjang beberapa batch, bukan secara tiba-tiba dalam satu pengiriman. Perubahan bertahap ini menunjukkan adanya pergeseran peralatan, bukan kesalahan operator yang terisolasi. Mohon minta pemasok Anda mendokumentasikan tanggal kalibrasi mesin, catatan perawatan, serta sertifikat kalibrasi. Banyak operasi pasokan tas anyaman dalam jumlah besar gagal membagikan dokumentasi ini secara proaktif; oleh karena itu, permintaan tersebut menunjukkan komitmen serius terhadap kualitas dan sering kali memicu peningkatan pelacakan internal.
Kain polipropilena menyusut selama proses penyelesaian dan pendinginan, tetapi tingkat susut bervariasi tergantung pada sumber bahan, denier serat, kerapatan tenun, serta kondisi lingkungan selama produksi. Ketika pemasok ekspor kantong pp memperoleh polipropilena dari pabrik-pabrik berbeda atau menggunakan bahan dari persediaan yang telah disimpan dalam kelembapan berbeda, variasi susut semakin memperparah inkonsistensi antar-batch. Suhu dan kelembapan selama pengeringan kain sangat memengaruhi dimensi akhir, namun banyak operator grosir kantong tenun menganggap faktor-faktor ini sebagai variabel tak terkendali.
Variasi dimensi antar-batch sering berkorelasi dengan waktu produksi musiman atau perubahan pemasok bahan baku. Tanyakan kepada mitra grosir tas anyaman Anda apakah mereka mencatat sumber bahan baku, tanggal produksi, dan lingkungan penyelesaian untuk setiap batch. Keterlacakan ini mengungkap apakah perubahan dimensi selaras dengan transisi nomor lot bahan baku, sehingga membantu membedakan apakah masalah berasal dari bahan baku atau peralatan proses.
Perselisihan dimensi muncul ketika metodologi pengukuran berbeda antara operasi Anda dan pabrik tas anyaman PP Anda. Titik pengukuran yang berbeda, tegangan yang diberikan selama pengukuran, serta waktu pengukuran relatif terhadap proses produksi menciptakan variasi semu. Tetapkan protokol pengukuran bersama yang secara spesifik menentukan lokasi tepat pengukuran lebar, tinggi, dan gusset pada tas jadi. Dokumentasikan apakah pengukuran dilakukan segera setelah produksi atau setelah tas didiamkan semalaman, karena tas dapat sedikit mengendur atau mengencang seiring berjalannya waktu.
Sebagian besar perjanjian pasokan tas anyaman dalam jumlah besar tidak mencantumkan spesifikasi pengukuran secara rinci, sehingga memicu perselisihan mengenai kepatuhan tas terhadap toleransi dimensi. Buat protokol tertulis yang ditandatangani oleh Anda dan pemasok, mencakup diagram titik pengukuran, alat pengukur yang diizinkan, serta kisaran variasi yang dapat diterima. Hal ini menghilangkan penafsiran subjektif dan memberikan target yang jelas kepada pemasok Anda selama pemeriksaan kualitas.
Mengandalkan pemeriksaan acak dari kantong pertama dan terakhir dalam setiap pengiriman akan melewatkan variasi sistematis yang memengaruhi proses produksi di tengah-tengah. Terapkan pengambilan sampel acak bertingkat, di mana sampel diambil dari awal, tengah, dan akhir setiap lot produksi, lalu dari posisi berbeda di dalam masing-masing karton. Lacak hasil pengukuran dalam spreadsheet atau perangkat lunak manajemen kualitas untuk mengidentifikasi tren—misalnya dimensi yang meningkat, menurun, atau variasi siklik yang berkorelasi dengan pergantian shift atau waktu produksi.
Ketika Anda menyajikan data tren kepada pemasok ekspor kantong pp Anda, Anda mengubah percakapan dari sekadar keluhan menjadi pemecahan masalah secara kolaboratif. Tunjukkan kepada mereka histogram atau grafik kendali yang mengungkap apakah variasi bersifat acak atau memiliki arah tertentu. Bukti ini membantu mereka memprioritaskan perawatan peralatan atau pelatihan ulang di bagian proses tempat penyimpangan dimensi bermula.
Spesifikasi yang tidak jelas menjamin ketidaksesuaian dimensi di antara lot pemasok. Alih-alih meminta 'kantong berukuran standar,' berikan gambar teknis lengkap dengan batas toleransi, spesifikasi bahan, dan persyaratan penyelesaian akhir. Jelaskan apakah toleransi bersifat bilateral (plus-minus X) atau unilateral (minimum Y hingga maksimum Z), serta definisikan secara statistik apa arti istilah 'diterima'. Banyak operator pabrik kantong anyaman PP mengasumsikan toleransi bawaan tanpa memverifikasi keselarasan dengan kebutuhan produksi Anda.
Sertakan contoh kantong yang mewakili batas dimensi yang dapat diterima bersama dokumen pesanan Anda, sehingga pemasok dapat merujuk pada contoh fisik alih-alih menafsirkan deskripsi tertulis. Minta agar contoh tersebut disimpan dan dirujuk sepanjang proses produksi, guna memastikan semua kantong memenuhi standar yang sama. Referensi nyata ini mencegah pergeseran tafsiran dan menunjukkan profesionalisme—suatu sikap yang umumnya dihargai serta dibalas oleh sebagian besar pemasok grosir kantong anyaman.
Audit di lokasi mengungkap kondisi peralatan, praktik pemeliharaan, serta proses kualitas yang menjelaskan variasi dimensi. Lakukan peninjauan langsung di lantai produksi bersama mitra pemasok tas anyam curah Anda, amati peralatan pengukuran, tinjau catatan pemeliharaan, serta pahami prosedur serah terima antar-shift. Banyak masalah dimensi bersumber dari perubahan proses yang tidak terdokumentasi atau solusi sementara informal yang menjadi tak terlihat dalam percakapan telepon rutin.
Pemecahan masalah kolaboratif membangun kepercayaan sekaligus mengungkap solusi. Jika mitra pabrik tas anyam PP Anda menghadapi kendala peralatan yang membatasi ketepatan, eksplorasi alternatif bersama—misalnya toleransi yang disesuaikan, pengambilan sampel produksi lebih cepat, atau investasi pada alat pengukur yang lebih baik. Ketika pemasok merasa diperlakukan sebagai mitra, bukan sekadar vendor yang dicurigai, mereka akan memprioritaskan pesanan Anda dan mengomunikasikan tantangan lebih awal, alih-alih mengirimkan lot yang tidak memenuhi standar.
Perubahan kelembapan dan suhu musiman memengaruhi laju susut polipropilena secara signifikan. Selama musim lembap, kain mengering lebih lambat, sehingga mengubah waktu dan besaran susut. Produksi di musim dingin sering menghasilkan dimensi berbeda dibandingkan produksi di musim panas dari pabrik tas anyaman PP yang sama, meskipun menggunakan pengaturan identik. Banyak pemasok grosir tas anyaman tidak menyesuaikan waktu atau suhu pengeringan secara musiman, sehingga menimbulkan variasi musiman yang dapat diprediksi. Tanyakan apakah mitra pasokan tas anyaman dalam jumlah besar Anda menyimpan catatan kelembapan dan suhu selama proses produksi, lalu korelasikan data tersebut dengan data tren dimensi Anda.
Pemasok tas pp standar untuk ekspor biasanya memiliki toleransi plus-minus 0,5 hingga 1 inci pada dimensi utama seperti lebar dan tinggi, dengan toleransi kedalaman gusset sekitar plus-minus 0,25 inci. Toleransi yang lebih ketat memerlukan pengendalian kualitas tambahan serta peralatan pengukuran khusus, sehingga meningkatkan biaya. Pemasok tas anyaman pp Anda harus memberikan saran mengenai toleransi yang dapat dicapai berdasarkan kebutuhan spesifik dan volume produksi Anda. Toleransi yang terlalu ketat secara tidak realistis justru menimbulkan biaya tambahan tanpa manfaat nyata dalam proses produksi, sedangkan toleransi yang terlalu longgar pasti menyebabkan masalah dimensi yang sedang Anda alami.
Standar kualitas merekomendasikan kalibrasi alat pengukur setiap tahun sekali atau setiap enam bulan sekali, tergantung pada jenis peralatan dan intensitas penggunaannya. Jangka sorong, penggaris, serta pita ukur yang digunakan dalam operasi grosir tas anyaman harus diverifikasi secara berkala terhadap standar bersertifikat. Mohon agar mitra pasokan tas anyaman dalam jumlah besar Anda menyediakan sertifikat kalibrasi untuk seluruh peralatan pengukur yang digunakan dalam verifikasi pesanan Anda. Dokumentasi ini menunjukkan komitmen terhadap kualitas serta menjelaskan apakah perselisihan dimensi berasal dari ketidakakuratan pengukuran oleh pemasok, bukan dari variasi aktual dalam proses produksi.

Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

Pastikan kepatuhan regulasi dan keselamatan pekerja dengan metode terbukti untuk kantong tenun bahan kimia—pemilihan material, pelabelan, penyimpanan, dan pelatihan.

Temukan seluruh alur manufaktur tas tenun PP—mulai dari ekstrusi & penenunan hingga pencetakan & pengendalian kualitas. Tingkatkan efisiensi, kepatuhan regulasi, dan ROI. Unduh panduan proses sekarang.

Mengalami masalah tas yang lemah atau limbah bahan berlebih? Kuasai teknologi ekstrusi dan penarikan tape untuk menghasilkan tas tenun PP yang lebih kuat dan lebih murah. Optimalkan lini produksi Anda sekarang.

Mengalami kesulitan akibat cacat atau retur pelanggan? Temukan 5 titik pemeriksaan kualitas yang wajib diterapkan di sepanjang jalur produksi kantong tenun Anda
Tingkat otomasi mana yang tepat untuk pabrik tas anyaman PP Anda? Bandingkan sistem manual dengan sistem Industri 4.0 berdasarkan biaya, kualitas, dan skalabilitas.
Hubungi kami untuk informasi lebih lanjut mengenai kantong anyaman polipropilen dan solusi kemasan fleksibel.
Tel.
Surel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

