 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/09/01
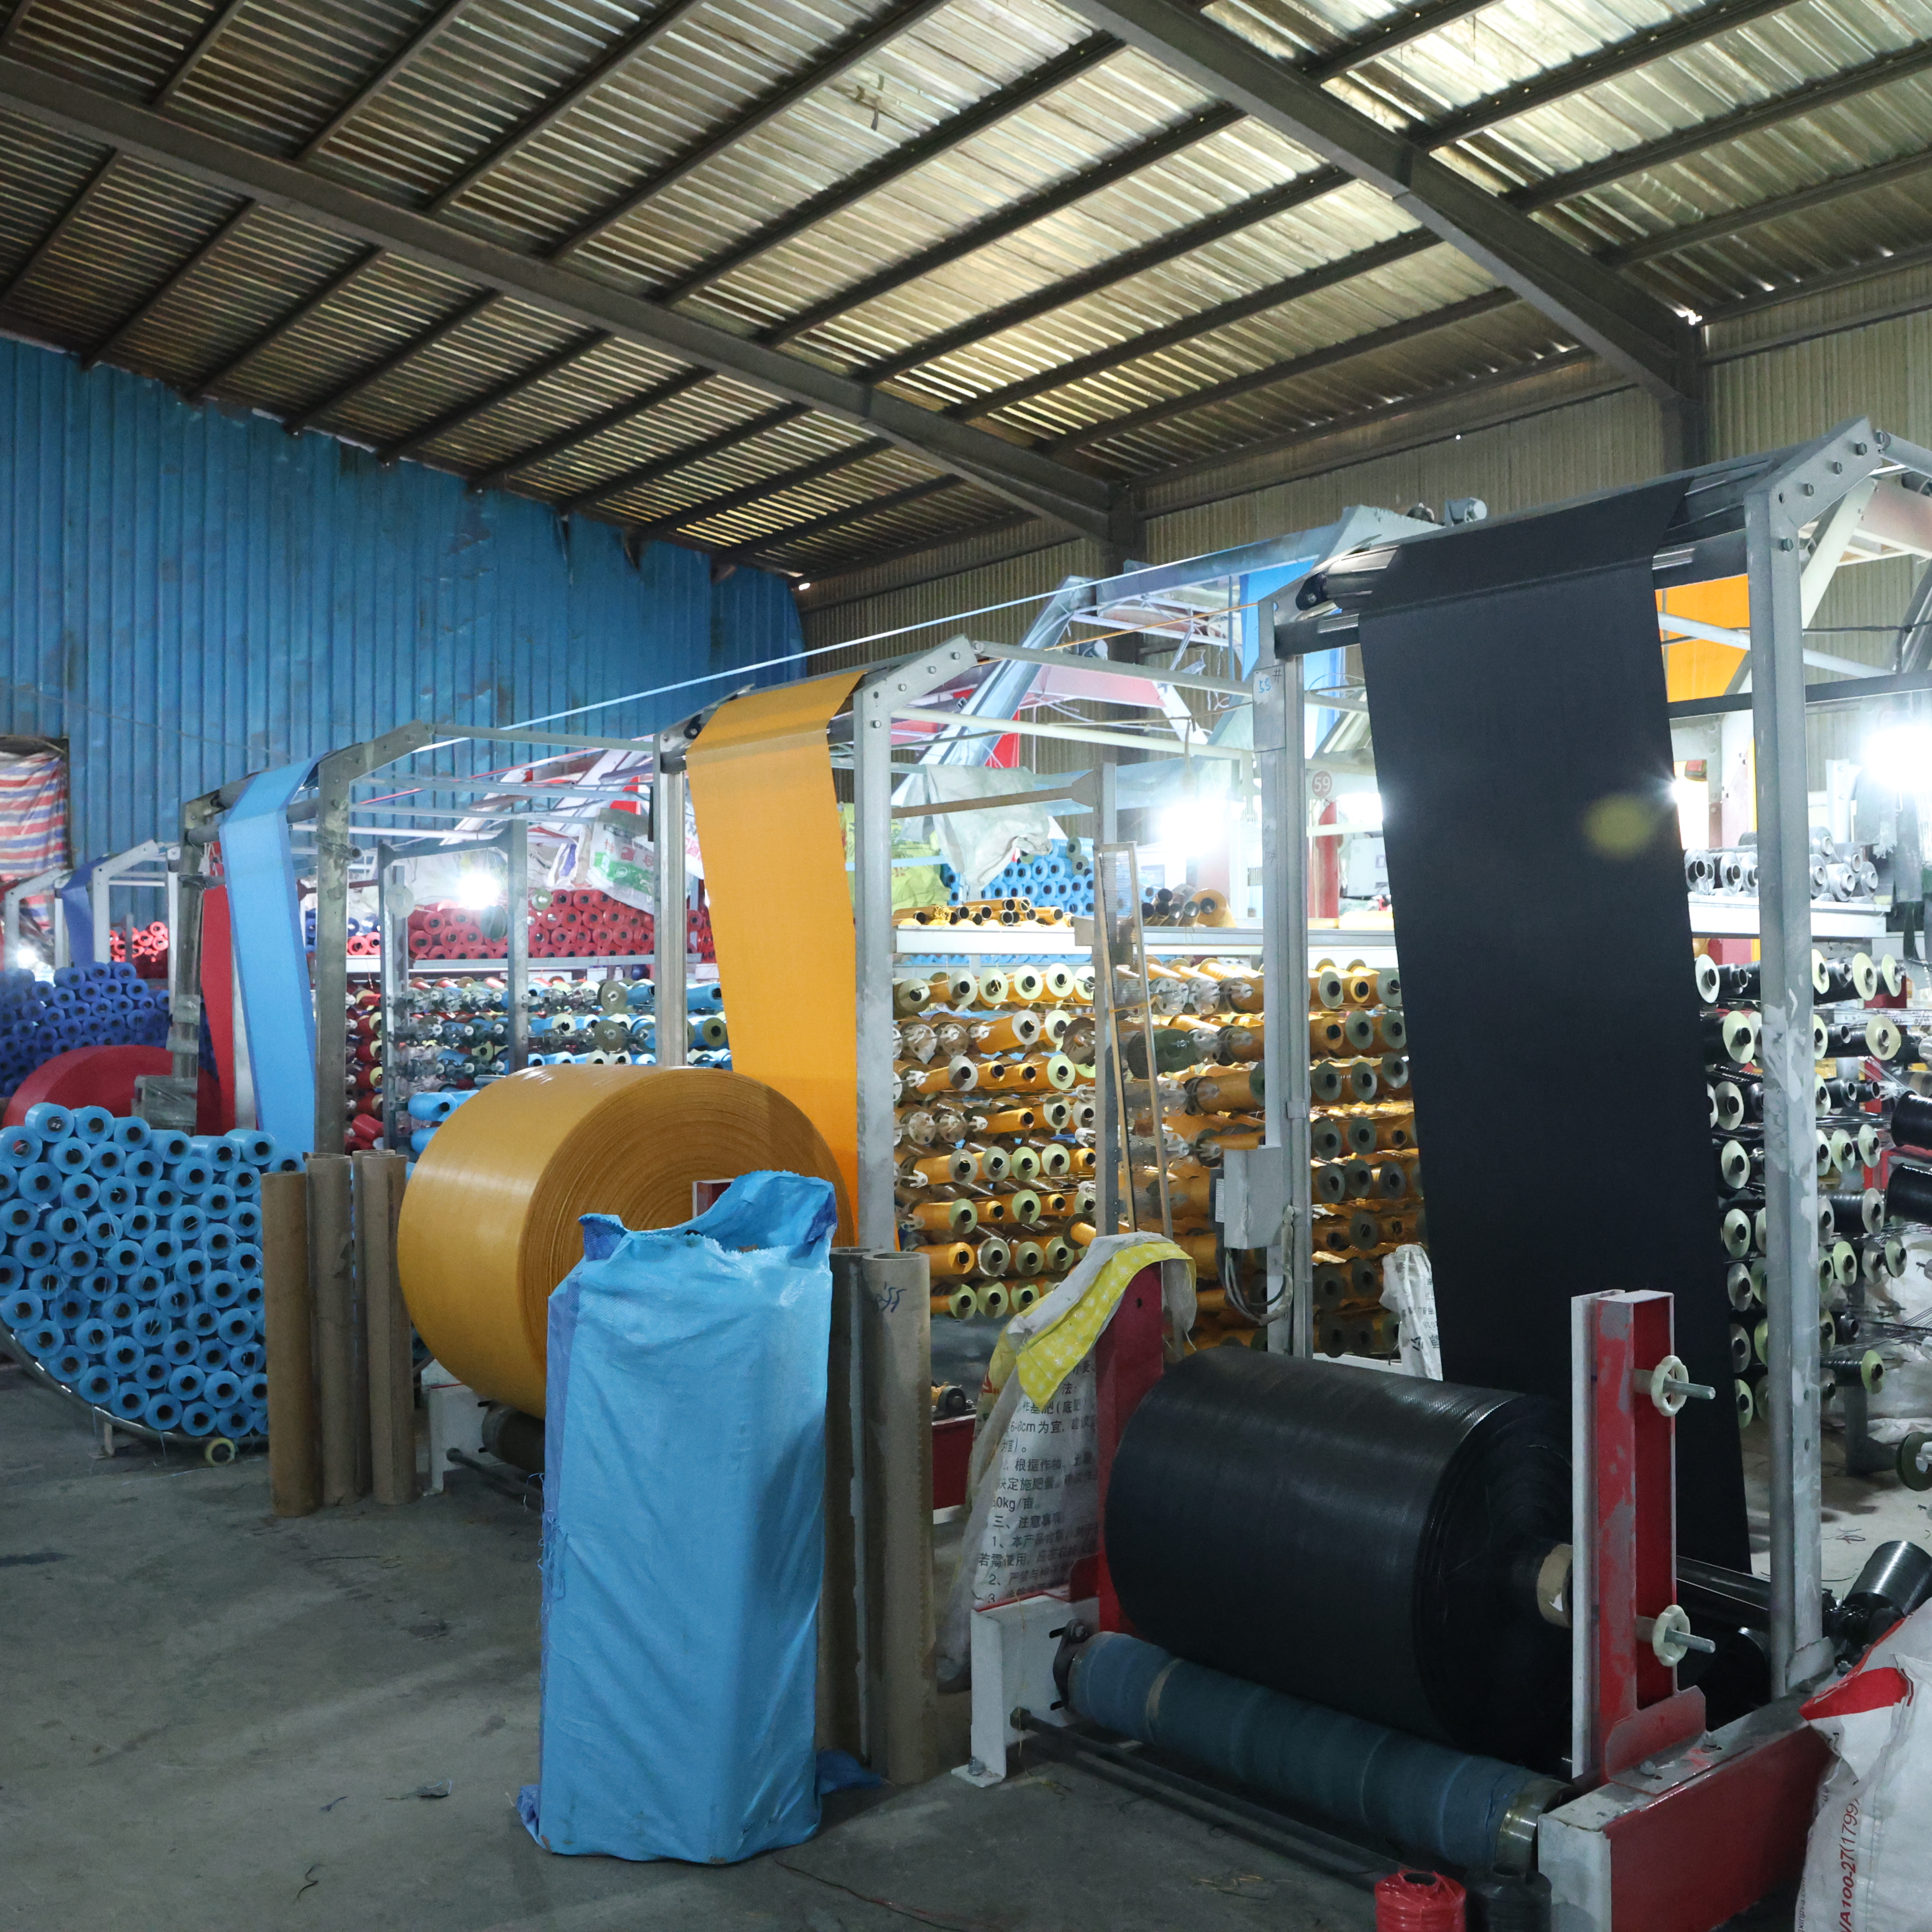
Erinevad kotide mõõtmed erinevate tarnijapartiidena on üks tülikaimaid kvaliteediprobleeme pakendustöös. Kui kotid saabuvad erinevate laiuste, kõrgustega, põhja sügavustega või õmbluste asenditega, peatuvad tootmisjooned, kasvavad klientide kaebused ja kulud tõusevad kiiresti. See probleem puudutab tootjaid, levitajaid ja kaupmehi, kes sõltuvad usaldusväärsest pakendist oma toodete kaitseks ja brändistandardite säilitamiseks. Juurpõhjuste mõistmine ja süstemaatiliste paranduste rakendamine teiega Pp köitsetoru kottide tarnija muudab kvaliteedikontrolli reageerivast kriisihaldusest ettevaatlikuks partnerluseks.

Mõõtmete kõrvalekaldumine tuleneb seadmete kalibreerimise nihkumisest, materjalide kontraktseerumise erinevustest, protsessidokumentatsiooni puudustest ja tarnijate personalimuutustest. Kui tellite pp-kottide eksportladusid või suurte kogustes köiestatud kotte, peavad spetsifikatsioonid olema täiesti selged, kontrollimeetodid standardiseeritud ja suhtluskanalid otsesed. See juhend tutvustab praktilisi diagnostikameetodeid, tarnijatega koostööstrateegiaid ja mõõtmisprotokolle, mis takistavad mõõtmete liugamist teie tegevuste kahjustamisel.
Tööstusliku köispuu toru tootmine sõltub täpselt seadistatud masinatest lõikamiseks, köisemiseks, hermeetiliseks sulgemiseks ja lõpetamiseks. Kui köispuu torude wholese-teenuse pakkujal ei tehta masinaid regulaarselt kalibreerimisega, muutuvad tolerantsid aeglaselt. Lõikeklingid nukuvad, transpordijooksutite kiirus kõigub ja soojusliku sulgemise temperatuur kõigub, mis kõik põhjustab mõõdetavaid mõõtmete muutusi. PP-köispuu toru tehase, kus on ette nähtud ennetav hooldus, tuvastab need kõikumismustrid enne, kui nad mõjutavad tervet tootmisperioodi.
Enamik mõõtmete probleeme ilmneb aeglaselt mitmes partii vahel, mitte äkki ühes tarnes. See aeglane nihkeprotsess viitab masina kõikumisele, mitte eraldiseisvale operaatori veale. Paluge oma tarnijal dokumenteerida masinate kalibreerimise kuupäevad, hoolduslogid ja kalibreerimissertifikaadid. Paljud köispuu torude massitarnete teenuseosad ei jagagi seda dokumentatsiooni ennetavalt, seega selle taotlemine näitab kvaliteedi suhtes tõsisust ja põhjustab sageli paremat sisemist jälgimist.
Polüpropüleenist kangas kontraherub lõpetus- ja jahutusprotsessis, kuid kontratsioonimäär sõltub materjali allikast, kiudude deniirist, köitmistihedusest ja tootmisajal valitsevatest keskkonnatingimustest. Kui pp-kottide eksporttootja ostab polüpropüleeni erinevatelt tööstusettevõtelt või kasutab laovaru, mille vanus ja niiskussisaldus on erinev, suureneb kontratsiooni muutlikkus partii-partii kaupa. Temperatuur ja niiskus kangas kuivatamise ajal mõjutavad oluliselt lõplikke mõõtmeid, kuid paljud köidetud koti hulgimüügioperaatorid peavad neid tegureid kontrollimatuteks muutujateks.
Ristkogumi mõõtmete muutlikkus seotakse sageli hooajalise tootmise ajastuse või materjalitarnija muutustega. Küsige oma rööpkindla koti hulgimüügi partnerilt, kas nad jälgivad iga kogumi materjali päritolu, tootmiskuupäeva ja lõpetuskeskkonda. See jälgitavus näitab, kas mõõtmete muutused langevad kokku materjali partii vahetustega, mis aitab eraldada, kas probleem pärineb toorainetest või töötlemisseadmetest.
Mõõtmete vaidlused tekkivad siis, kui teie tegevuste ja teie pp-kudumise koti tehase mõõtmismeetodid erinevad. Erinevad mõõtmispunktid, mõõtmisel rakendatav pinge ning mõõtmise ajastus suhtes tootmisele teevad tehislikku varieeruvust. Kehtestage ühine mõõtmisprotokoll, milles on täpselt määratletud, kus lõpetatud kotil mõõdetakse laiust, kõrgust ja küljepõhja (gusset) mõõtu. Dokumenteerige, kas mõõtmised toimuvad kohe pärast tootmist või pärast seda, kui kotid on ööks rahuldanud, sest kotid võivad ajas veidi venida või kokku tõmmata.
Enamik suurte kogustega kudumiste kotide tarnetingimuste lepinguid ei sisalda üksikasjalikke mõõtmisnõudeid, mis põhjustab vaidlusi selle üle, kas koti mõõtmed vastavad lubatud tolerantsidele. Koostage kirjalik protokoll, mille allkirjastate nii teie kui ka tarnija, sealhulgas mõõtmispunktide joonised, lubatud mõõtetööriistad ja lubatud kõrvalekalded. See eemaldab subjektiivse tõlgenduse ja annab teie tarnijale selged eesmärgid kvaliteedikontrolli ajal.
Kasutades iga saatetüki esimese ja viimase koti juhuslikke proove, jäetakse vahele süstemaatiline erinevus, mis mõjutab keskmisi tootmispartiisid. Rakendage stratifitseeritud juhuslikku valimit, kus proovid pärinevad iga tootmispartii algusest, keskelt ja lõpust ning lisaks erinevatest kohtadest igas karbis. Jälgige mõõtmisi arvutitabelites või kvaliteedihaldussüsteemides, et tuvastada trende – suurenevad mõõtmed, vähenemised mõõtmed või tsükliline muutuvus, mis korrelatsioonis on töövahetustega või tootmisaegadega.
Kui te esitate oma pp-kottide eksporttootjale trendianalüüsi andmeid, muutub vestlus kaebusest koostööpõhisele probleemilahendusele. Näidake neile histogramme või kontrollkaarte, mis paljastavad, kas erinevus on juhuslik või suunatud. See tõendusmaterjal aitab neil prioriteedina teha seadmete hooldust või ümberõpet, kus mõõtmete kõrvalekaldumine algab.
Ebaselgelt määratletud spetsifikatsioonid tagavad mõõtmete ebakorrapärasust tarnijate partii vahel. Ärge paluge 'standardmõõdusid kotte', vaid esitage insenerjoonised koos tolerantsvöönditega, materjalispetsifikatsioonidega ja lõpetusnõuetega. Määrake, kas tolerantsid on kahekülgsed (plussmiinus X) või ühekülgsed (miinimum Y kuni maksimum Z), ning defineerige statistiliselt, mida tähendab 'lubatav'. Paljud pp-kotidest kootavate kotikate tootmisettevõtete töötajad eeldavad vaikimisi tolerantsi ilma teie tootmistähtaegadele vastavuse kinnitamata.
Kaasake tellimuse dokumentatsiooni näidis-kotid, mis vastavad lubatavatele mõõtmetele, et tarnija saaks viidata füüsilistele näidistele mitte kirjalikele kirjeldustele. Paluge, et näidised säilitataks ja viidataks kogu tootmisprotsessi jooksul, tagades, et kõik kotid vastaksid samale standardile. See konkreetne viide takistab tõlgenduste nihkumist ja näitab professionaalsust, mida enamik kootud kotikate hulgimüügi tarnijaid hindab ja sellele vastab.
Kohapealsed auditid paljastavad seadmete seisukorra, hooldustavasid ja kvaliteediprotsesse, mis selgitavad mõõtmete kõrvalekaldumist. Käige tootmisruumis koos oma suurte põimitud kotide tarnijaga, vaadeldes mõõteseadmeid, üle vaadates hoolduslogisid ja mõistes vahetuse protseduure. Paljud mõõtmete probleemid põhinevad dokumenteerimata protsessimuutustel või informaalsetel lahendustel, mis muutuvad tavalistes telefonikõnedes nähtamatuteks.
Koostöölik põhjuste analüüs ehitab usaldust ning avab tee lahenduste leidmisele. Kui teie polüpropüleenist põimitud kotide tootja on seadmete piiratud täpsuse tõttu raskustes, uurige koos alternatiive – kohandatud tolerantsid, kiirem tootmisproovide valmistamine või paremate mõõteseadmete ostmise investeering. Kui tarnijad tunnevad end partneritena mitte kahtlustatavana, siis prioriteediks saavad teie tellimused ja probleemid teatatakse varajases etapis, mitte substaandardse partii saatmisega.
Aegrukkliku niiskuse ja temperatuuri muutused mõjutavad polüpropüleenist kokkutõmbumise kiirust oluliselt. Niisksetel aegadel kuivab kangas aeglasemalt, muutes kokkutõmbumise ajastust ja ulatust. Talvistes tootmistingimustes saadud mõõtmed erinevad sageli suve tootmisest, isegi kui kasutatakse sama polüpropüleenist köisitud koti tehase samaid seadeid ja seadeid. Paljud köisitud koti hulgimüügi tarnijad ei kohanda kuivatusaega ega -temperatuuri aegrukklikult, mistõttu tekib ennustatav aegrukklik erinevus. Küsige oma köisitud koti hulgitarnija käest, kas nad pidavad tootmisprotsessi ajal niiskus- ja temperatuurilugusid ning seostage neid oma mõõtmete muutuste andmetega.
Tavalised pp-kottide eksporttootjad säilitavad peamiste mõõtmete, näiteks laiuse ja kõrguse suhtes, tolerantsid plussmiinus 0,5 kuni 1 tolli, põhja sügavuse suhtes umbes plussmiinus 0,25 tolli. Täpsemad tolerantsid nõuavad täiendavaid kvaliteedikontrolle ja mõõtmise seadmeid, mis suurendab kulusid. Teie pp-kudumisega koti tarnija peaks andma soovitud nõuete ja tootmismahu põhjal teavet saavutatavatest tolerantsidest. Liialdatult täpsed tolerantsid põhjustavad tarbetuid kulusid ilma vastavate tootmisel saavutatavate eeliseta, samas kui liiga laiad tolerantsid tagavad just need mõõtmete probleemid, mida te praegu kogute.
Kvaliteedinormid soovitavad mõõteriistade kalibreerimist iga aasta või poolaastaselt, sõltuvalt seadme tüübist ja kasutusintensiivsusest. Kootud kotide hulgiülese müügi tegevuses kasutatavaid kallakuid, joonlaikusid ja mõõdulintu tuleb regulaarselt kontrollida sertifitseeritud standarditega. Paluge oma kootud kotihulgi tarnija esitada kõigi teie tellimuste dimensioonide kontrollimiseks kasutatavate mõõteriistade kalibreerimissertifikaadid. See dokumentatsioon näitab kvaliteedikohustustunde ja selgitab, kas mõõtmete vaidlused põhinevad tarnija eba täpsetel mõõtmistel või tegelikul tootmisvariasioonil.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

