 EN
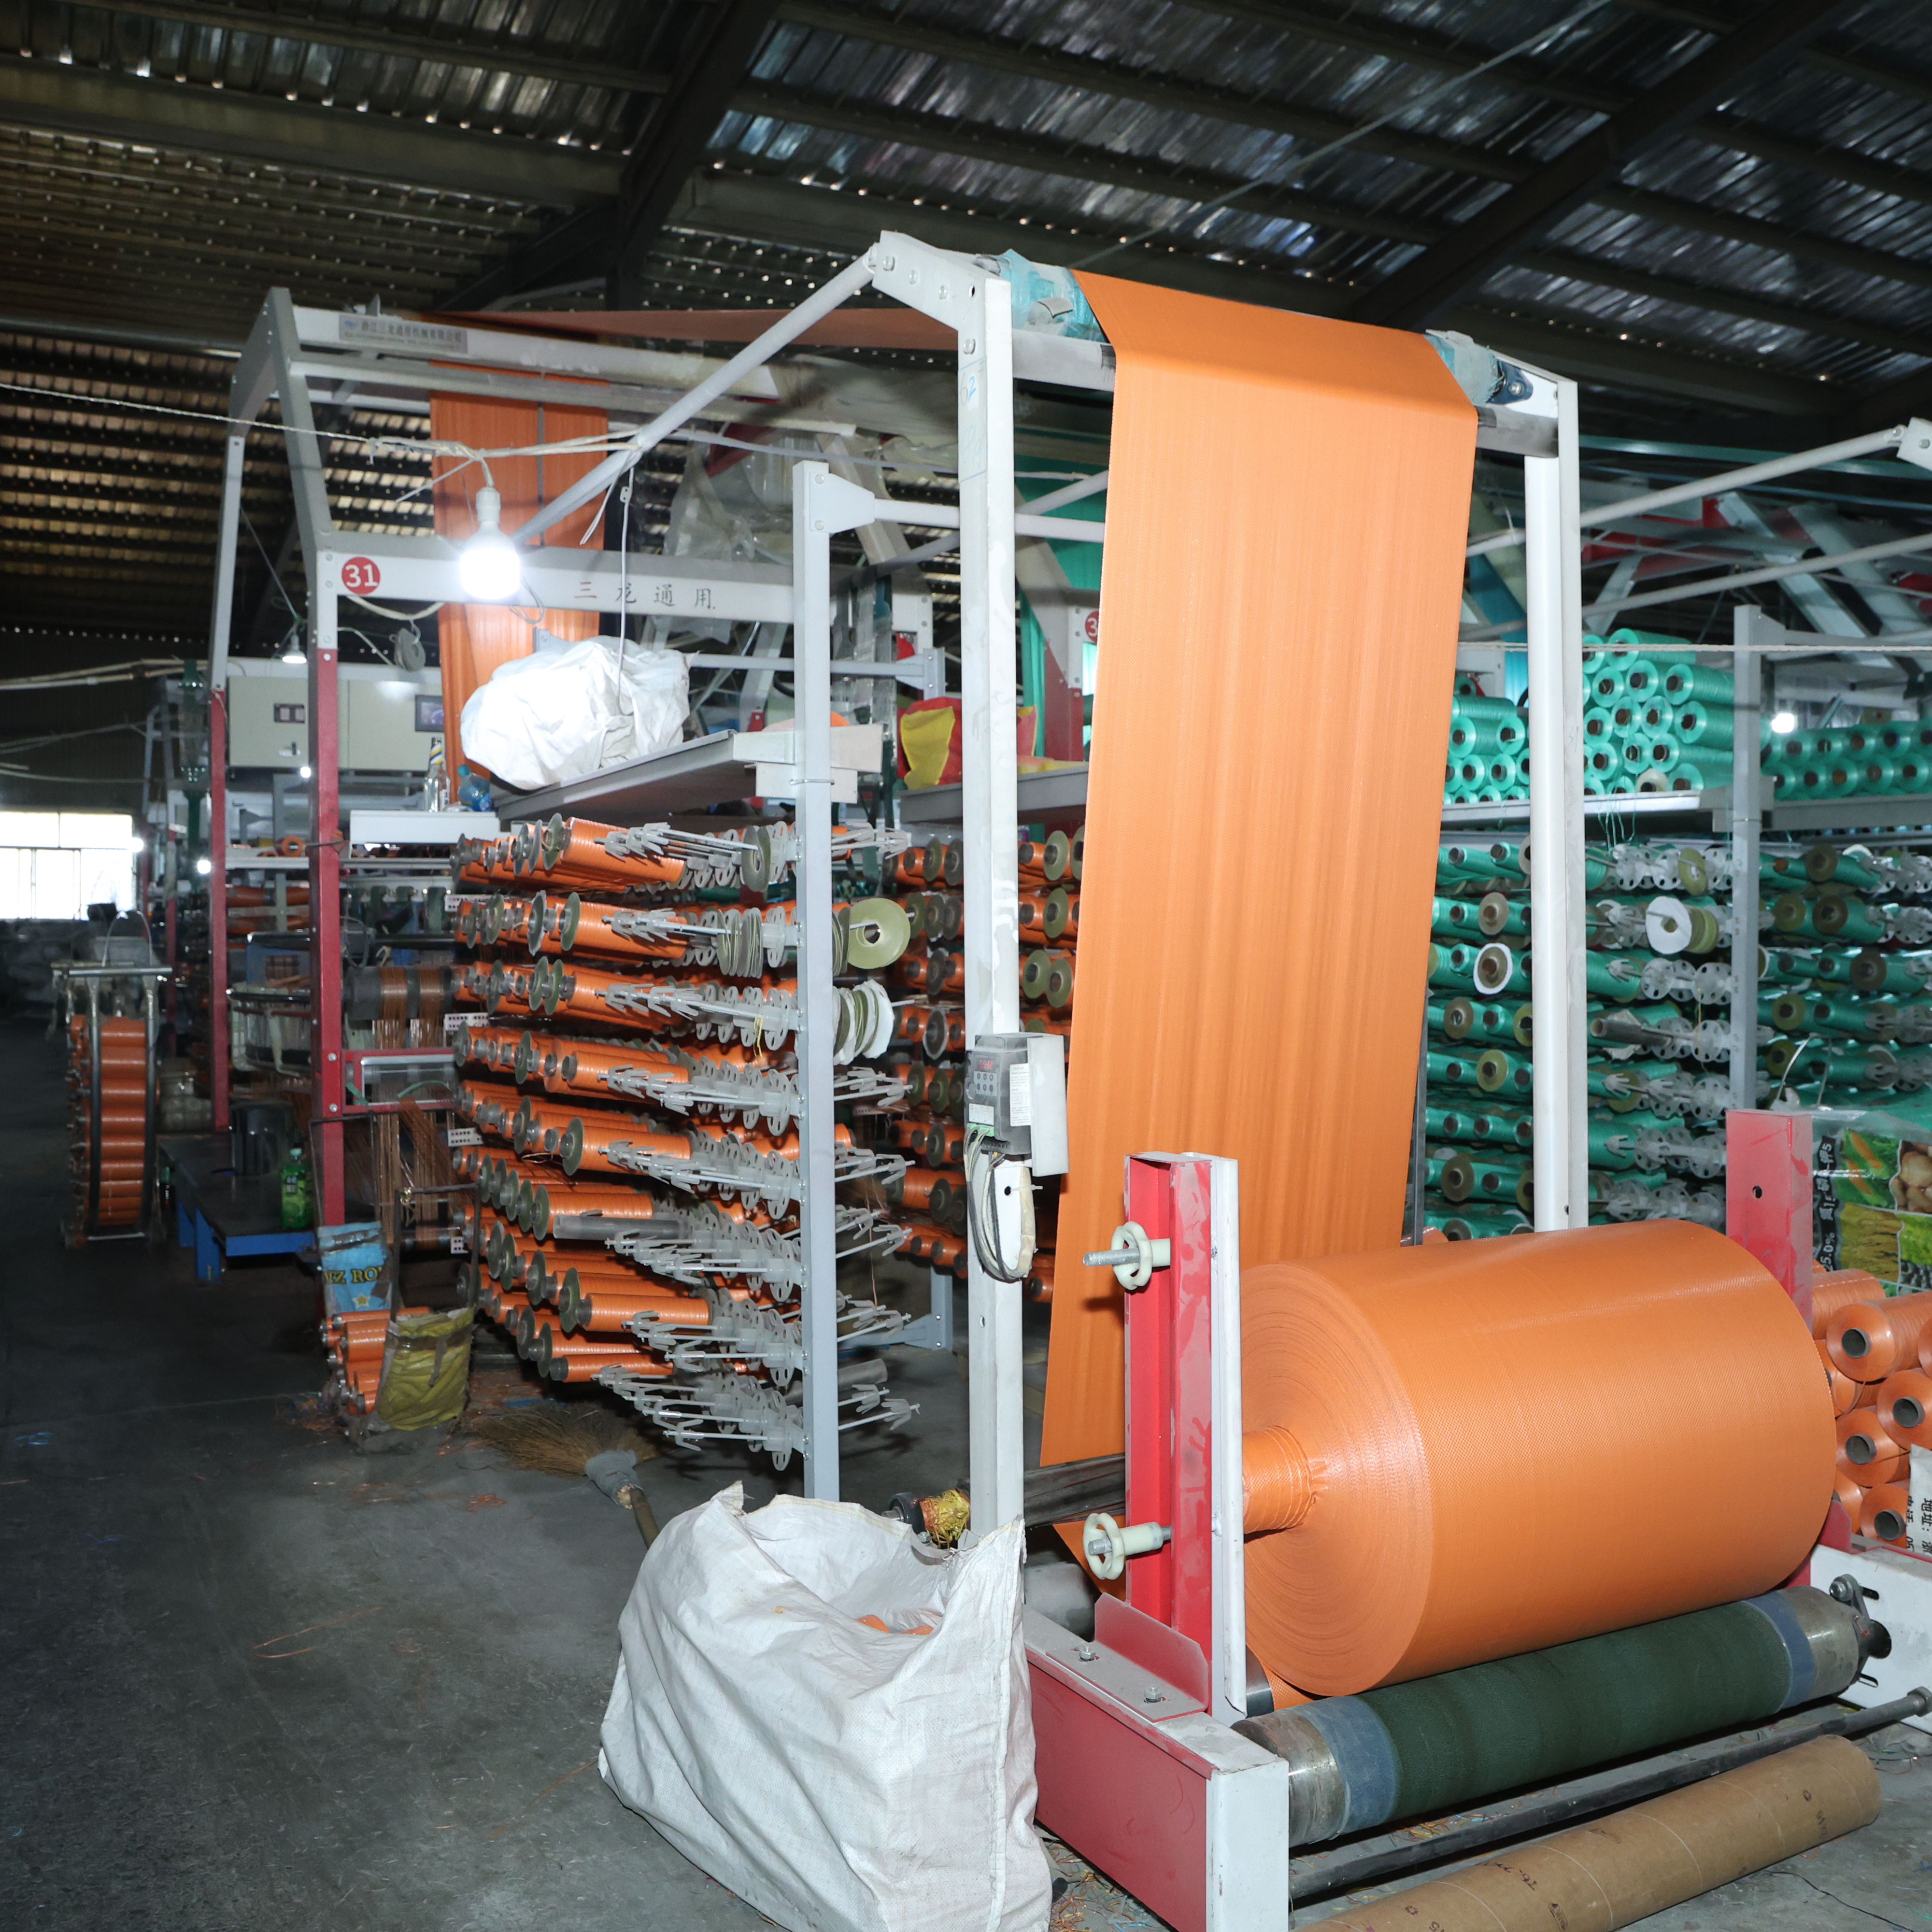
Cách đánh giá hiệu quả sản xuất tại nhà máy túi dệt PP
Khám phá 4 chỉ số sản xuất then chốt—năng suất, tỷ lệ lỗi, thời gian hoạt động của thiết bị và tỷ lệ giao hàng đúng hạn—để đánh giá nhà máy một cách tự tin.

2026/08/27
Các thao tác đổ đầy là một trong những giai đoạn quan trọng nhất trong chu trình sản xuất bao bì công nghiệp, và Có lớp lót PE túi dệt đặt ra những thách thức vận hành đặc thù mà các quản lý cơ sở và kỹ sư bao bì cần chủ động giải quyết. Khi dây chuyền sản xuất của bạn gặp sự cố về hiệu suất với hệ thống túi có lớp lót PE, các nguyên nhân gốc rễ thường bắt nguồn từ tính tương thích vật liệu, biến động nhiệt độ, tích điện tĩnh hoặc cấu hình hàn không phù hợp — chứ không phải do khuyết tật thiết kế cơ bản của túi. Việc hiểu rõ những vấn đề phổ biến này giúp vận hành trơn tru hơn, giảm thiểu phế liệu và ngăn ngừa thời gian ngừng hoạt động tốn kém trên toàn bộ cơ sở đổ đầy của bạn.

Tui dệt có lớp lót PE đã trở thành giải pháp nền tảng cho các ứng dụng nhạy cảm với độ ẩm trong các lĩnh vực nông nghiệp, hóa chất và chế biến thực phẩm. Tuy nhiên, việc tích hợp lớp lót polyethylene với nền vải dệt polypropylene tạo thành hệ thống hai lớp, đòi hỏi xử lý cẩn thận trong các giai đoạn đổ đầy, in mã và hàn kín. Khi sự cố phát sinh trên dây chuyền của bạn, chúng thường tập trung quanh vấn đề độ bền mối hàn, phóng tĩnh điện, suy giảm rào cản chống ẩm của túi dưới tác động nhiệt hoặc các điểm chịu ứng suất cơ học mà cấu trúc túi hỗn hợp PP-PE không thể phân tán đều. Bài viết này khám phá những sự cố phổ biến nhất xảy ra trong quá trình đổ đầy và cung cấp hướng dẫn thực tiễn để khắc phục.
Một trong những phàn nàn phổ biến nhất từ các nhà vận hành hệ thống đóng bao dệt có lớp lót PE là sự hình thành mối hàn không đồng đều, đặc biệt khi thiết bị hàn áp dụng nhiệt độ hoặc áp lực không đủ. Cấu tạo của bao bì chống ẩm đòi hỏi nhiệt phải truyền qua lớp polypropylene bên ngoài, sau đó làm nóng chảy lớp lót PE bên trong vào đúng thời điểm cần thiết, mà không làm cháy xém hoặc làm mỏng vật liệu xung quanh. Khi thanh hàn của bạn đạt nhiệt độ không đủ, lớp lót bên trong sẽ không liên kết đúng cách, để lại các khe hở vi mô làm suy giảm hiệu suất của bao bì chống ẩm trong suốt thời gian bảo quản sản phẩm.
Hiệu chuẩn nhiệt độ trở nên thiết yếu khi vận hành dây chuyền đóng gói túi lót PE ở tốc độ cao. Nhiều cơ sở phát hiện thiết bị hàn hiện có của họ—được thiết kế cho túi dệt tiêu chuẩn—cần điều chỉnh thông số khi tích hợp với các cấu trúc túi dày hơn hoặc nhiều lớp. Các nhà sản xuất khuyến nghị xác thực độ bền mối hàn thông qua thử nghiệm bóc định kỳ và giám sát biểu đồ áp suất nhằm phát hiện sự trôi lệch nhiệt độ trước khi xảy ra loại bỏ hàng loạt. Mức độ độ ẩm môi trường không ổn định cũng ảnh hưởng đến chất lượng mối hàn; độ ẩm trong không khí có thể ngưng tụ trên bề mặt túi composite PP-PE ngay trước khi hàn, tạo ra tạp nhiễm làm cản trở khả năng bám dính.
Việc áp dụng nhiệt độ quá cao trong các thao tác đổ đầy có thể làm biến dạng hoặc suy giảm lớp lót polyethylene bên trong túi dệt có lót PE, đặc biệt trên các dây chuyền tự động tốc độ cao, nơi thời gian tiếp xúc với nhiệt kéo dài. Lớp lót túi PE thường bắt đầu nóng chảy ở khoảng nhiệt độ từ 105°C đến 120°C; tuy nhiên, việc tiếp xúc liên tục ở nhiệt độ vượt ngưỡng này sẽ làm phá vỡ cấu trúc mạch polymer, làm giảm độ bền kéo và gây giòn hóa — biểu hiện rõ nhất là xuất hiện các vết nứt vi mô trong quá trình lưu trữ hoặc vận chuyển sản phẩm. Khi túi chống ẩm của quý khách chịu tổn thương nhiệt trong quá trình hàn kín, chất lượng bảo vệ sẽ suy giảm, dù đường hàn vẫn trông nguyên vẹn về mặt thị giác.
Giảm thời gian gia nhiệt trong khi vẫn duy trì nhiệt độ phù hợp là giải pháp thực tiễn ở đây. Các dây chuyền chiết rót hiện đại được trang bị công nghệ hàn kín xung hoặc hồng ngoại cho phép người vận hành áp dụng nhiệt trong khoảng thời gian ngắn hơn, đạt được sự hòa tan đúng mức mà không gây căng thẳng nhiệt kéo dài lên cấu trúc túi hợp chất PP-PE.
Cấu trúc túi lót PE tạo thành một tụ điện tự nhiên do sự kết hợp giữa các vật liệu dẫn điện và cách điện được xếp chồng lên nhau. Trong quá trình đổ đầy, đặc biệt với các sản phẩm dạng bột hoặc hạt, ma sát giữa vật liệu và mặt trong của túi dệt có lót PE sinh ra điện tích tĩnh tích tụ trên bề mặt lớp lót. Sự tích tụ điện tích tĩnh này là một mối lo ngại thực sự về mặt an toàn khi đổ đầy các sản phẩm dễ nổ hoặc có tính phản ứng cao, đồng thời cũng gây ra các vấn đề vận hành như sản phẩm bám vào thành túi, dẫn đến việc đổ đầy không đều và sai lệch trọng lượng.
Việc phóng tĩnh điện cũng có thể làm hỏng các công thức sản phẩm nhạy cảm hoặc gây ra các phản ứng bất ngờ trong môi trường xử lý hóa chất. Khi túi chống ẩm của bạn tích tụ quá nhiều điện tích, nó có thể hút các hạt bụi, làm nhiễm bẩn bề mặt bên trong và làm giảm độ tinh khiết của sản phẩm. Để giảm thiểu rủi ro do tĩnh điện khi sử dụng hệ thống túi hợp chất pp-pe, hãy lắp dây tiếp đất trên thiết bị đóng gói, duy trì mức độ ẩm phù hợp trong môi trường đóng gói và xem xét sử dụng lớp phủ hoặc phụ gia có khả năng tiêu tán tĩnh điện trong vật liệu lót túi pe.
Việc lắp đặt các thanh ion hóa hoặc thiết bị tiêu tán tĩnh điện ở vị trí thượng nguồn của trạm hàn kín giúp trung hòa chủ động điện tích khi các bao bì dệt có lớp lót PE di chuyển dọc theo dây chuyền. Phương pháp này đặc biệt hiệu quả tại các khu vực khô hạn, nơi độ ẩm môi trường duy trì dưới 40%, tạo điều kiện thuận lợi cho việc phát sinh tĩnh điện gia tăng. Các cơ sở hiện đại vận hành dây chuyền sản xuất bao bì dệt có lớp lót PE với công suất cao ngày càng tích hợp những công nghệ này như thiết bị tiêu chuẩn thay vì các tùy chọn bổ sung.
Khi sản phẩm không phân bố đều trong khoang túi dệt có lớp lót PE, ứng suất cục bộ sẽ tập trung tại các điểm chịu áp lực trong quá trình hàn kín, dẫn đến mất độ nguyên vẹn của túi chống ẩm ở những vùng yếu này. Các loại bột mịn hoặc vật liệu có khả năng chảy kém thường vón cục dính vào thành túi lót PE thay vì lắng đều, tạo ra các chỗ phồng làm cản trở hoạt động của máy đóng nắp. Sự phân bố không đều này làm giảm diện tích bề mặt hiệu dụng dành cho đường hàn, nghĩa là hai hàm hàn của bạn có thể chỉ tiếp xúc với 60–70 phần trăm đường hàn dự kiến thay vì toàn bộ 100 phần trăm.
Việc giải quyết vấn đề này đòi hỏi kiểm tra cài đặt độ rung của sản phẩm và thiết kế đầu đổ đầy. Nhiều sự cố liên quan đến bao bì tổng hợp pp-pe bắt nguồn từ việc rung không đủ trong giai đoạn đổ đầy; tăng nhẹ tần số rung giúp sản phẩm lắng đều hơn vào bên trong bao bì. Ngoài ra, đảm bảo vòi đổ đầy được đặt đúng vị trí tương đối so với miệng bao sẽ ngăn ngừa hiện tượng bắn tung tóe hoặc tràn, vốn có thể làm hỏng bề mặt lớp lót pe bên trong trước khi quá trình hàn kín diễn ra.
Mục đích cơ bản của bao bì có khả năng chắn ẩm là bảo vệ các nội dung nhạy cảm khỏi độ ẩm trong khí quyển và ô nhiễm môi trường. Khi các mối hàn kín của bao dệt có lớp lót pe bị thất bại trong các hoạt động đổ đầy, độ ẩm bắt đầu xâm nhập ngay lập tức, có thể khiến toàn bộ lô hàng trở nên không phù hợp để phân phối chỉ trong vài tuần. Thiết kế bao bì tổng hợp pp-pe giả định rằng các mối hàn kín phải nguyên vẹn; bất kỳ sự suy giảm nào cũng khiến tốc độ truyền hơi nước tăng mạnh vượt xa giới hạn hiệu suất đã nêu.
Việc kiểm tra độ thấm thường xuyên bằng các phương pháp tiêu chuẩn ASTM cho biết liệu các lô túi có lớp lót PE của bạn có duy trì được khả năng chống ẩm hay không. Một số cơ sở áp dụng việc lấy mẫu kiểm soát chất lượng trực tuyến, trong đó các túi đã hoàn thành được lưu trữ trong buồng độ ẩm cao trong 48 giờ, sau đó kiểm tra xem có tích tụ độ ẩm bên trong hay không. Cách tiếp cận chủ động này giúp phát hiện sớm các vấn đề hệ thống về mối hàn trước khi sản phẩm đến tay khách hàng cuối.
Hiện tượng hở mối hàn thường bắt nguồn từ nhiệt độ hàn không đủ, sự phân bố sản phẩm không đều gây mất cân bằng áp lực, nhiễu do tĩnh điện hoặc nhiễm bẩn trên bề mặt túi làm cản trở quá trình nóng chảy và kết dính lớp lót PE. Việc hiệu chuẩn nhiệt độ và các biện pháp nối đất thường khắc phục được phần lớn các trường hợp. Kiểm tra độ bóc (peel test) định kỳ cùng giám sát hồ sơ áp lực giúp phát hiện sớm những vấn đề này trong quá trình sản xuất.
Cấu trúc nhiều lớp của túi dệt có lớp lót PE tạo thành một tụ điện hiệu quả, nơi điện tích tĩnh tích tụ trong quá trình ma sát với vật liệu đổ vào. Sự tích tụ này gây rủi ro an toàn và khiến sản phẩm bám dính vào thành trong của túi, dẫn đến sự chênh lệch về trọng lượng. Việc lắp đặt thiết bị ion hóa và dây nối đất giúp trung hòa điện tích, đồng thời duy trì độ ẩm môi trường phù hợp sẽ làm giảm việc phát sinh điện tích tĩnh trong môi trường sản xuất.
Nhiệt độ quá cao làm suy giảm lớp lót polyethylene, ảnh hưởng đến khả năng bảo vệ chống ẩm của túi ngay cả khi đường hàn vẫn trông nguyên vẹn về mặt thị giác. Việc sử dụng công nghệ hàn xung hoặc hàn hồng ngoại — áp dụng nhiệt trong khoảng thời gian ngắn hơn — giúp ngăn ngừa hư hại do nhiệt đồng thời đảm bảo độ kết dính đầy đủ. Bảo trì định kỳ và kiểm tra xác thực nhiệt độ đảm bảo quy trình sản xuất túi composite PP-PE luôn đáp ứng các thông số kỹ thuật bảo vệ chống ẩm một cách ổn định.

Khám phá 4 chỉ số sản xuất then chốt—năng suất, tỷ lệ lỗi, thời gian hoạt động của thiết bị và tỷ lệ giao hàng đúng hạn—để đánh giá nhà máy một cách tự tin.

Đảm bảo tuân thủ quy định và an toàn cho người lao động bằng các phương pháp đã được kiểm chứng đối với túi dệt hóa chất—lựa chọn vật liệu, dán nhãn, lưu trữ và đào tạo.

Khám phá toàn bộ quy trình sản xuất túi dệt PP — từ ép đùn & dệt đến in ấn & kiểm soát chất lượng. Nâng cao hiệu quả, tuân thủ và lợi nhuận trên vốn đầu tư (ROI). Tải ngay hướng dẫn quy trình.

Đang gặp khó khăn với túi yếu hoặc tỷ lệ hao hụt vật liệu cao? Làm chủ công nghệ ép đùn và kéo sợi để sản xuất túi dệt PP bền hơn, rẻ hơn. Tối ưu hóa dây chuyền sản xuất ngay hôm nay.

Gặp khó khăn với lỗi sản phẩm hoặc hàng trả lại từ khách hàng? Khám phá 5 điểm kiểm tra chất lượng bắt buộc trên dây chuyền sản xuất túi dệt của bạn
Cấp độ tự động hóa nào phù hợp với nhà máy sản xuất bao bì dệt PP của bạn? So sánh hệ thống thủ công với hệ thống Công nghiệp 4.0 về chi phí, chất lượng và khả năng mở rộng.
Liên hệ với chúng tôi để biết thêm chi tiết về túi dệt polypropylene và các giải pháp bao bì mềm.
Điện thoại
Địa chỉ
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

