 EN
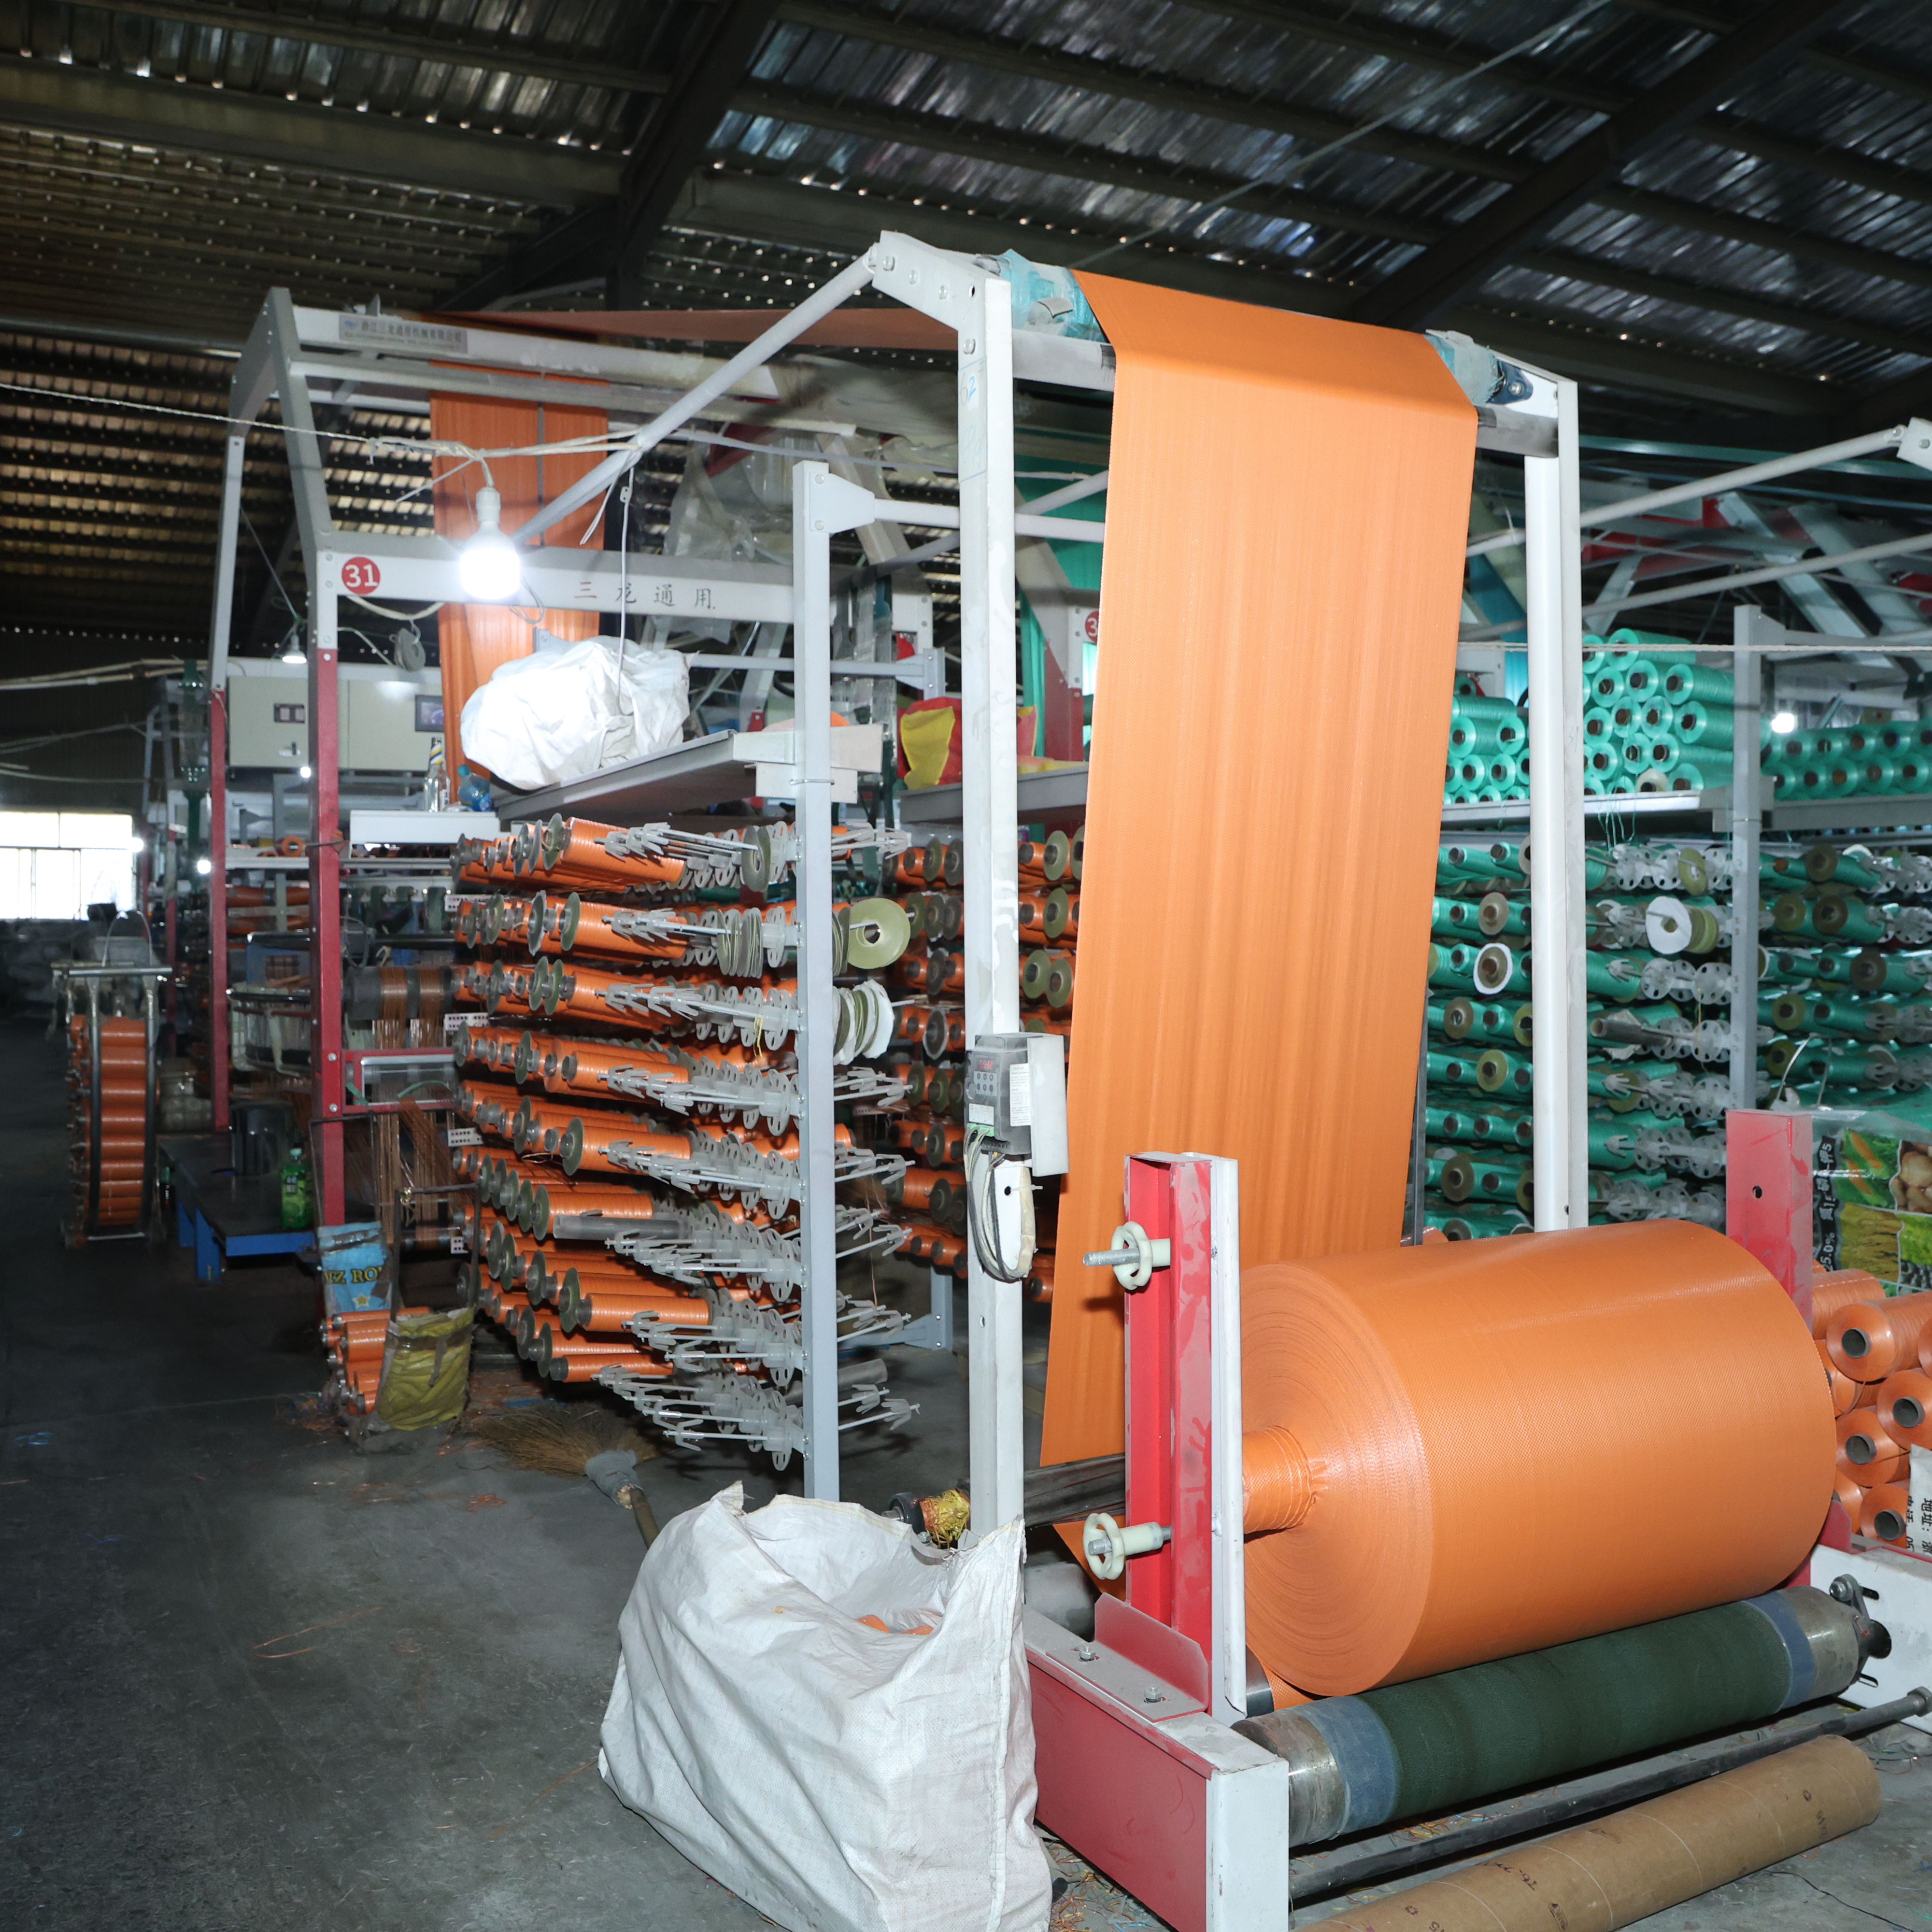
چگونه بهصورت مؤثر کارایی تولید را در کارخانهٔ کیسههای بافتهشده پلیپروپیلن ارزیابی کنیم
چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

2026/08/27
عملیات پرکردن یکی از مهمترین مراحل در چرخهٔ تولید بستهبندی صنعتی است و با پوشش پلیاتیلن چالشهای عملیاتی خاصی را برای مدیران تأسیسات و مهندسان بستهبندی به همراه دارند که باید بهصورت پیشگیرانه بررسی و حل شوند. هنگامی که خطوط تولید شما با مشکلات عملکردی در سیستمهای کیسهٔ درونی پلیاتیلنی مواجه میشوند، علل اصلی اغلب ناشی از ناسازگاری مواد، تغییرات دمایی، ایجاد بار الکتریکی استاتیک یا تنظیمات نادرست در بستهبندی محکم است، نه نقصهای اساسی در طراحی کیسه. درک این مشکلات رایج، امکان انجام روانتر عملیات، کاهش ضایعات و جلوگیری از توقفهای گرانقیمت در زیرساختهای پرکردن شما را فراهم میکند.

کیسهٔ بافتهشده با پوشش پلیاتیلن به راهحلی اصلی برای کاربردهای حساس به رطوبت در بخشهای کشاورزی، شیمیایی و فرآوری مواد غذایی تبدیل شده است. با این حال، ترکیب پوششهای پلیاتیلن با زیرلایههای بافتهشده از پلیپروپیلن، سیستمی دو لایه ایجاد میکند که نیازمند برخورد دقیق در مراحل پرکردن، کدگذاری و درزبندی است. هنگامی که مشکلاتی در خط تولید شما پیش میآید، معمولاً حول محورهای یکپارچگی درزبندی، تخلیهٔ الکتریسیتهٔ ساکن، تخریب مانع رطوبتی کیسه تحت تأثیر گرما یا نقاط تنش مکانیکی ظاهر میشوند که ساختار ترکیبی پلیپروپیلن-پلیاتیلن کیسه قادر به توزیع مناسب آنها نیست. این مقاله رایجترین مشکلات را که در عملیات پرکردن رخ میدهند بررسی کرده و راهنماییهای کاربردی برای رفع آنها ارائه میدهد.
یکی از شایعترین شکایات اپراتورهای سیستمهای پرکنندهٔ کیسههای بافتهشدهٔ پلیاتیلنپوششدار، تشکیل نامنظم درزبندی است، بهویژه هنگامی که تجهیزات درزبندی گرمای یا فشار کافی اعمال نمیکنند. ساختار کیسهٔ مانع رطوبت به این معناست که گرما باید از لایهٔ خارجی پلیپروپیلن عبور کرده و سپس لایهٔ داخلی پلیاتیلن را دقیقاً در زمان مناسب ذوب کند، بدون آنکه مواد اطراف را سوخته یا نازک کند. هنگامی که دمای میلههای درزبندی شما به حد کافی نرسد، لایهٔ داخلی بهدرستی ادغام نمیشود و شکافهای میکروسکوپی باقی میماند که عملکرد کیسهٔ مانع رطوبت را در طول عمر انبارداری محصول تحت تأثیر قرار میدهد.
کالیبراسیون دما زمانی ضروری میشود که خطوط پرکنندهٔ کیسههای لایهدار پلیاتیلن در سرعتهای بالا کار میکنند. بسیاری از واحدها متوجه میشوند که تجهیزات موجود برای درزبندی، که برای کیسههای بافتهشدهٔ استاندارد طراحی شدهاند، نیازمند تنظیم پارامترها هستند وقتی با ساختارهای ضخیمتر یا چندلایه ترکیب میشوند. سازندگان توصیه میکنند که استحکام درز را با آزمونهای منظم جداکردن لایهها و نظارت بر نمودار فشار تأیید کنید تا انحراف دما را پیش از رخ دادن دورریزهای گسترده شناسایی نمایید. سطوح نامنظم رطوبت محیطی نیز میتوانند بر کیفیت درز تأثیر بگذارند؛ رطوبت محیطی ممکن است دقیقاً قبل از درزبندی روی سطح کیسههای ترکیبی پلیپروپیلن-پلیاتیلن رسوب کند و آلودگی ایجاد کند که مانع چسبندگی میشود.
استفادهٔ بیش از حد از گرما در حین عملیات پرکردن میتواند باعث تاب خوردن یا تخریب لایهٔ پلیاتیلنی درون کیسههای بافتهشدهٔ دارای پوشش PE شود، بهویژه در خطوط اتوماتیک پرسرعت که زمان تماس با گرما افزایش مییابد. لایهٔ داخلی کیسهٔ پلیاتیلنی معمولاً بین ۱۰۵ تا ۱۲۰ درجهٔ سانتیگراد ذوب میشود، اما قرار گرفتن طولانیمدت در دمای بالاتر از این محدوده، ساختار زنجیرهای پلیمر را تخریب کرده و استحکام کششی را کاهش داده و شکنندگی ایجاد میکند که در انبارداری یا حملونقل محصول بهصورت ترکهای ریز نمایان میشود. هنگامی که کیسهٔ مانع رطوبت شما در حین درزبندی دچار آسیب حرارتی میشود، کیفیت محافظتی آن کاهش مییابد، حتی اگر درز از نظر ظاهری سالم بهنظر برسد.
کاهش مدت زمان اعمال حرارت در حالی که دمای مناسب حفظ میشود، راهحل عملی در اینجا است. خطوط پرکنندهٔ مدرنی که با فناوریهای درزبندی نوسانی یا مادون قرمز تجهیز شدهاند، به اپراتوران اجازه میدهند تا حرارت را در بازههای کوتاهتری اعمال کنند و اینگونه همجوشی مناسبی را بدون تأثیر حرارتی طولانیمدت بر ساختار کیسهٔ ترکیبی پلیپروپیلن-پلیاتیلن بهدست آورند. نگهداری منظم تجهیزات درزبندی حرارتی اطمینان حاصل میکند که سطوح تماس تمیز و یکنواخت باقی میمانند و از ایجاد نقاط داغ محلی که تمرکز تنش حرارتی را ایجاد میکنند، جلوگیری میشود.
ساختار کیسهی پلیاتیلن (pe) بهصورت یک خازن طبیعی عمل میکند، زیرا مواد رسانا و نارسانا در لایههایی روی هم قرار گرفتهاند. در عملیات پرکردن، بهویژه برای محصولات پودری یا دانهای، اصطکاک بین ماده و سطح داخلی کیسهی بافتهشده با پوشش پلیاتیلن (pe)، بار الکتریستهی ساکن را تولید میکند که روی سطح پوشش تجمع مییابد. این تجمع بار الکتریستهی ساکن، خطر امنیتی واقعی در هنگام پرکردن محصولات انفجاری یا واکنشپذیر بسیار بالا را ایجاد میکند و همچنین مشکلات عملیاتی از جمله چسبیدن محصول به دیوارههای کیسه را بههمراه دارد که منجر به پرکردن نامنظم و ناهماهنگی در وزن میشود.
تفريغ آنی نیز میتواند ترکیبات حساس محصول را آسیب بزند یا واکنشهای غیرمنتظرهای را در محیطهای فرآورش شیمیایی ایجاد کند. هنگامی که کیسهی مانع رطوبت شما بار الکتریکی بیش از حدی جمعآوری کند، ممکن است ذرات گرد و غبار را جذب کند و سطح داخلی را آلوده سازد و خلوص محصول را به خطر بیندازد. برای کاهش خطرات ناشی از بار الکتریکی در سیستمهای کیسهی ترکیبی پلیپروپیلن-پلیاتیلن، از نوارهای اتصال به زمین روی تجهیزات پرکننده استفاده کنید، رطوبت محیط پرکردن را در سطح مناسب نگه دارید و در نظر بگیرید که از پوششها یا افزودنیهای ضد آماره در مادهی کیسهی پلیاتیلنی استفاده شود.
نصب میلههای یونیزاسیون یا تجهیزات پراکنندهی بار استاتیک در بالادست ایستگاه درزبندی، خنثیسازی فعال بار را هنگام عبور کیسههای بافتهشده با روکش پلیاتیلن در خط تولید فراهم میکند. این روش بهویژه در آب و هوای خشک که رطوبت محیطی زیر ۴۰ درصد باقی میماند و شرایطی را ایجاد میکند که تولید بار استاتیک تسریع میشود، ارزشمند است. امروزه این فناوریها در تأسیسات مدرنی که خطوط تولید حجم بالای کیسههای با روکش پلیاتیلن را اداره میکنند، بهجای افزودنیهای اختیاری، بهعنوان تجهیزات استاندارد بهکار گرفته میشوند.
وقتی محصولات بهصورت یکنواخت در حفرهٔ کیسهٔ بافتهشدهٔ پلیاتیلن توزیع نمیشوند، تنشهای موضعی در نقاط فشار طی فرآیند دربستن متمرکز میشوند و باعث شکستن یکپارچگی کیسهٔ مانع رطوبت در آن مناطق ضعیف میگردند. پودرهای ریز یا موادی با قابلیت جریانپذیری پایین تمایل دارند که در برابر دیوارههای کیسهٔ پلیاتیلن گره ببندند تا اینکه بهصورت یکنواخت تهنشین شوند؛ این امر برجستگیهایی ایجاد میکند که عملکرد ماشینآلات دربستن بالایی را مختل میسازد. این توزیع نامتعادل، سطح مؤثر قابلاستفاده برای دربستن را کاهش میدهد؛ بنابراین فکهای دربستن شما ممکن است تنها ۶۰ تا ۷۰ درصد از خط دربستن مورد نظر را لمس کنند، نه کل ۱۰۰ درصد.
حل این مسئله نیازمند بررسی تنظیمات لرزش محصول و طراحی سرپوشهای پرکننده است. بسیاری از مشکلات کیسههای ترکیبی پلیپروپیلن–پلیاتیلن به دلیل لرزش ناکافی در مرحله پرکردن رخ میدهد؛ افزایش جزئی فرکانس لرزش به محصولات کمک میکند تا بهصورت یکنواختتری درون کیسه جای گیرند. علاوه بر این، اطمینان از موقعیت صحیح نازلهای پرکننده نسبت به دهانه کیسه، از پاشیدن یا سرریز شدن جلوگیری میکند و از آسیب به سطح داخلی روکش پلیاتیلن قبل از انجام عملیات درزبندی جلوگیری مینماید.
هدف اصلی کیسههای با قابلیت مانعشدن در برابر رطوبت، محافظت از مواد حساس در برابر رطوبت جوی و آلودگی محیطی است. هنگامی که درزهای کیسههای بافتشده با روکش پلیاتیلن شما در حین عملیات پرکردن ناموفق میشوند، نفوذ رطوبت بلافاصله آغاز میگردد و ممکن است کل محموله را در عرض چند هفته غیرقابل توزیع سازد. طراحی کیسههای ترکیبی پلیپروپیلن–پلیاتیلن بر این فرض استوار است که درزها سالم باشند؛ هرگونه خرابی در آنها منجر به افزایش چشمگیر نرخ انتقال بخار آب فراتر از محدوده عملکردی تعیینشده میشود.
آزمونهای معمول نفوذپذیری با استفاده از روشهای استاندارد ASTM نشان میدهد که آیا دفعات تولیدی کیسههای پلیاتیلنی شما قابلیت مانعبودن در برابر رطوبت را حفظ کردهاند یا خیر. برخی از واحدها نمونهبرداری کنترل کیفیت در خط تولید را اجرا میکنند؛ بهطوریکه کیسههای تکمیلشده را بهمدت ۴۸ ساعت در محفظههای با رطوبت بالا نگهداری کرده و سپس برای تشخیص تجمع رطوبت درونی بررسی میکنند. این رویکرد پیشگیرانه مشکلات سیستماتیک در درزبندی را پیش از رسیدن به مشتریان نهایی شناسایی میکند.
شکست درزبندی معمولاً ناشی از دمای درزبندی ناکافی، توزیع نامتعادل محصول که منجر به عدم تعادل فشار میشود، تداخل برقاستاتیک یا آلودگی روی سطح کیسه و جلوگیری از ادغام مناسب لایه پلیاتیلن است. تنظیم دقیق دما و اقدامات اتصال به زمین در اغلب موارد این مشکلات را برطرف میکنند. آزمونهای منظم جداکردن (peel) و پایش پروفایل فشار، این مسائل را در ابتدای دورههای تولید شناسایی میکنند.
ساختار لایهلایهی کیسهی بافت شده با پوشش پلیاتیلن، خازنی مؤثر ایجاد میکند که در اثر اصطکاک با مواد پرکننده، بار استاتیک در آن تجمع مییابد. این تجمع خطرات ایمنی را به همراه دارد و باعث چسبیدن محصول به دیوارههای داخلی میشود و در نتیجه ناسازگانی در وزن ایجاد میکند. نصب تجهیزات یونیزاسیون و نوارهای اتصال به زمین، بار را خنثی میکند؛ در عین حال، حفظ رطوبت محیطی مناسب، تولید بار استاتیک را در محیط تولید کاهش میدهد.
گرمای بیش از حد، پوشش پلیاتیلن را تخریب میکند و حتی اگر درز ظاهری سالم به نظر برسد، توانایی محافظتی کیسههای ضد رطوبت را تحت تأثیر قرار میدهد. استفاده از فناوریهای درزبندی پالسی یا مادون قرمز که گرما را در بازههای کوتاهتری اعمال میکنند، از آسیب حرارتی جلوگیری میکنند و در عین حال اتصال مناسب را تضمین مینمایند. نگهداری منظم و اعتبارسنجی دما، اطمینان حاصل میکند که تولید کیسههای ترکیبی پلیپروپیلن و پلیاتیلن شما همواره مشخصات حفاظتی ثابت در برابر رطوبت را رعایت میکند.

چهار معیار حیاتی تولید — ظرفیت عبور، نرخ نقص، میزان فعالبودن تجهیزات و تحویل بهموقع — را کشف کنید تا بتوانید کارخانهها را با اطمینان بررسی کنید

با روشهای اثباتشده — انتخاب مواد، برچسبزنی، انبارداری و آموزش — انطباق با مقررات و ایمنی کارگران را تضمین کنید

فرآیند کامل تولید کیسههای بافتهشده PP را کشف کنید — از اکسترودر و بافندگی تا چاپ و کنترل کیفیت. بهرهوری، انطباق با استانداردها و بازده سرمایه را افزایش دهید. اکنون راهنمای فرآیند را دانلود کنید.

با کیسههای ضعیف یا ضایعات بالای مواد دست و پنجه نرم میکنید؟ فناوری اکسترودر و کشیدن نوار را تسلط کنید تا کیسههای بافتهشده PP محکمتر و ارزانتری تولید کنید. اکنون خط تولید خود را بهینهسازی کنید.

با نقصها یا بازگشتهای مشتری دستوپنجه نرم میکنید؟ پنج نقطهٔ غیرقابلمذاکرهٔ بازرسی کیفیت در سراسر خط تولید کیسههای بافتهشده را کشف کنید
کدام سطح اتوماسیون برای کارخانهٔ کیسههای بافتنی PP شما مناسب است؟ مقایسهٔ سیستمهای دستی با سیستمهای صنعت ۴٫۰ از نظر هزینه، کیفیت و قابلیت مقیاسپذیری.
برای اطلاعات بیشتر دربارهی کیسههای بافتشده پلیپروپیلن و راهحلهای بستهبندی انعطافپذیر با ما تماس بگیرید.
تلفن
ایمیل
واتساپ
نشانی
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

