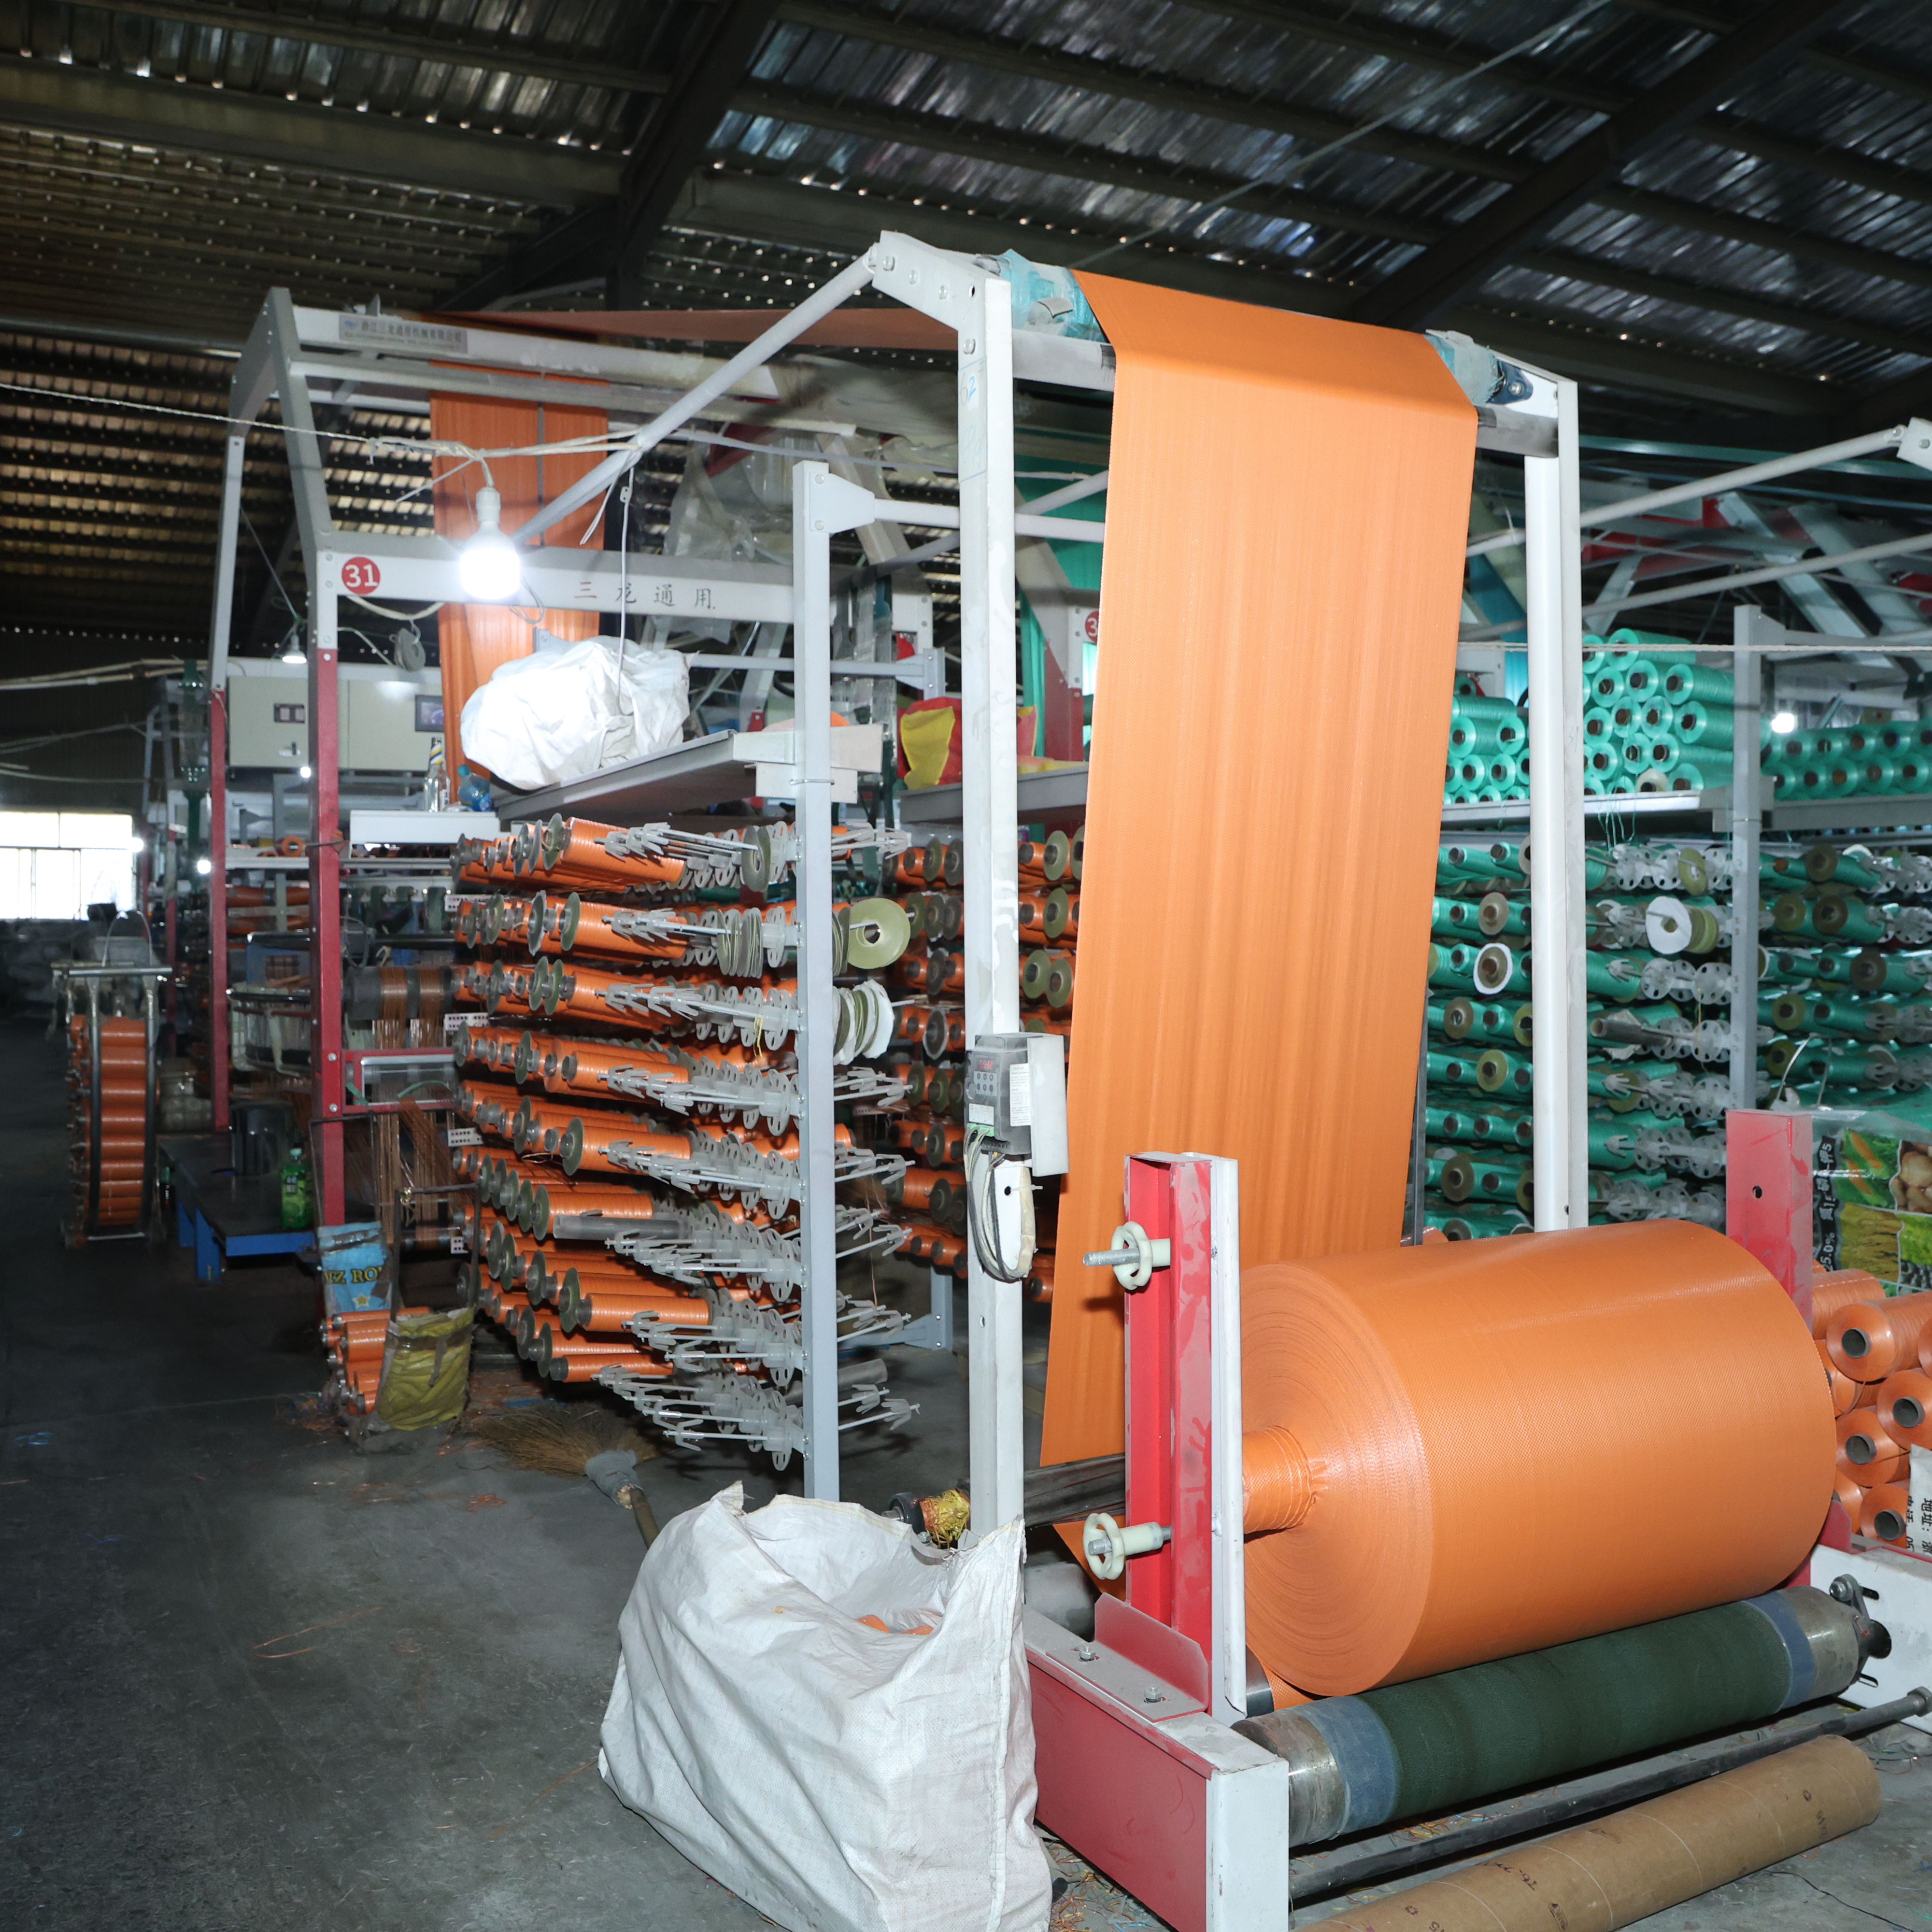
A töltési műveletek az ipari csomagolás gyártási ciklusának egyik legkritikusabb szakaszát jelentik, és PE-borított a szövetes zsákok speciális üzemeltetési kihívásokat jelentenek, amelyeket a létesítményvezetőknek és csomagolástechnikusoknak proaktívan kezelniük kell. Amikor a gyártósori berendezések problémákat mutatnak a PE belső zsákos rendszerekkel kapcsolatban, az alapvető okok gyakran az anyagkompatibilitásból, a hőmérsékleti viszonyokból, az elektrosztatikus töltődésből vagy a helytelen zárókonfigurációból fakadnak, nem pedig alapvető zsáktervezési hiányosságokból. Ezen gyakori problémák megértése biztosítja a zavartalan működést, csökkenti a hulladékot, és megelőzi a költséges leállásokat a töltőinfrastruktúrában.

A PE-béléses szövetes zsák a nedvességérzékeny alkalmazások kulcsfontosságú megoldásává vált az agrár-, vegyipari és élelmiszer-feldolgozó szektorokban. A polietilén bélés és a polipropilén szövetes alapanyag együttes használata azonban egy kétrétegű rendszert eredményez, amelyet a töltési, kódolási és zárási fázisok során óvatos kezelés igényel. Amikor problémák merülnek fel a gyártósoron, azok általában a zárás integritásával, a statikus kisüléssel, a hő hatására romló nedvességzáró tulajdonsággal vagy a mechanikai terhelési pontokkal kapcsolatosak, amelyeket a PP–PE összetett zsák szerkezete nem képes megfelelően elosztani. Ebben a cikkben a töltési műveletek során leggyakrabban előforduló problémákat vizsgáljuk meg, és gyakorlatias útmutatást nyújtunk a megoldásukhoz.
Zárás integritása és hőterhelési problémák
Elégtelen hőátvitel és túl korai zárás
Az egyik leggyakoribb panasz a PE-béléses szövetes zsákokat töltő üzemeltetőktől az egyenetlen zárás kialakulása, különösen akkor, ha a záróberendezés nem biztosít elegendő hőt vagy nyomást. A nedvességgátló zsák szerkezete miatt a hőnek át kell hatolnia a külső polipropilén rétegen, majd pontosan a megfelelő pillanatban meg kell olvasztania a belső PE-bélés réteget anélkül, hogy égetné vagy elvékonyítaná a környező anyagot. Ha a zárórudak hőmérséklete nem elegendő, a belső bélés nem olvad össze megfelelően, mikroszkopikus réseket hagyva, amelyek a nedvességgátló zsák teljesítményét rontják a termék eltarthatósági ideje alatt.
A hőmérséklet-kalibráció elengedhetetlenül fontos a PE belső zacskós töltősorok nagy sebességű üzemeltetésekor. Sok létesítmény tapasztalja, hogy meglévő záróberendezése – amelyet eredetileg szokásos szövött zsákokhoz terveztek – paraméter-állításokat igényel, ha vastagabb vagy többrétegű szerkezetekkel integrálják. A gyártók rendszeres húzóvizsgálatok és nyomásprofil-figyelés útján javasolják a záróerő érvényesítését, hogy időben észleljék a hőmérséklet-ingadozást, mielőtt teljes körű selejtelés következne be. Az egyenetlen környezeti páratartalom szintén befolyásolhatja a zárás minőségét; a környezeti nedvesség a zárás előtt azonnal leülepedhet a PP-PE kompozit zsákok felületére, szennyeződést okozva, amely megakadályozza az összeolvadást.
Hőmérsékleti feszültség és anyagromlás
A túlzott hőmérséklet a töltési műveletek során deformálhatja vagy leronthatja a PE-béléses szövetes zsákok belső polietilén bélését, különösen a nagysebességű automatikus vonalakon, ahol a hőhatás alatti tartózkodási idő meghosszabbodik. A PE-béléses zsák belső rétege általában 105–120 °C között olvad, de a hőmérséklet ezen tartomány fölötti hosszabb ideig tartó hatása miatt a polimer láncszerkezet lebomlik, csökken a szakítószilárdság, és ridegség alakul ki, amely mikrotörések formájában jelenik meg a termék tárolása vagy szállítása során. Amikor a nedvesség-gátló zsák hőkárosodást szenved a zárás során, a védő tulajdonsága romlik, még akkor is, ha a zárás vizuálisan épségben marad.
A hőhatás időtartamának csökkentése mellett az elegendő hőmérséklet fenntartása a gyakorlati megoldás ebben az esetben. A modern töltősorok, amelyek impulzusos vagy infravörös zárótechnológiával vannak felszerelve, lehetővé teszik a működtetők számára, hogy rövidebb ideig alkalmazzák a hőt, így megfelelő összeolvadást érnek el anélkül, hogy hosszan tartó hőterhelés érné a pp-pe kompozit tasak szerkezetét. A hőzáró berendezések rendszeres karbantartása biztosítja, hogy a kontaktfelületek tiszták és egyenletesek maradjanak, megelőzve a helyileg koncentrált forró pontok kialakulását, amelyek a hőterhelést fokozzák.
Statikus elektromosság és kisülési veszélyek
Statikus töltés felhalmozódása nagysebességű töltés közben
A PE belső réteggel ellátott zsák szerkezete természetes kondenzátort alkot a vezető és szigetelő anyagok egymásra helyezéséből. A töltési műveletek során, különösen poros vagy szemcsés termékek esetén a termék és a PE belső réteggel ellátott szövetzsák belső felülete közötti súrlódás statikus töltést generál, amely a belső réteg felületén halmozódik fel. Ez a statikus töltésfelhalmozódás valódi biztonsági kockázatot jelent robbanásveszélyes vagy erősen reaktív termékek töltésekor, emellett működési problémákat is okoz, például a termék ragadása a zsák falához, ami egyenetlen töltést és tömegeltéréseket eredményez.
A statikus töltés kisülése szintén károsíthatja az érzékeny termékösszetételeket, illetve váratlan reakciókat válthathat ki vegyipari feldolgozó környezetekben. Amikor a nedvesség-gátló tasak túlzott töltést halmoz fel, porrészecskéket vonzhat, ami szennyezi a belső felületet, és veszélyezteti a termék tisztaságát. A statikus kockázatok enyhítéséhez a pp-pe összetett tasakrendszerek esetében földelőszalagokat kell alkalmazni a töltőberendezéseken, megfelelő páratartalmat kell fenntartani a töltőkörnyezetben, valamint érdemes statikus töltésűldő bevonatokat vagy adalékanyagokat használni a pe belső tasak anyagában.
Berendezések kompatibilitása és ionizáció
Az ionizációs szelepek vagy statikus töltésű kisülésre képes berendezések felszerelése a záróállomás előtt aktív töltéssemlegesítést biztosít, miközben a PE vonalas szövetes zsákok haladnak a gyártósoron. Ez a megközelítés különösen értékes száraz éghajlaton, ahol a környezeti páratartalom 40%-nál alacsonyabb, és így a statikus töltés keletkezése gyorsul. A modern létesítmények, amelyek nagy mennyiségű PE vonalas zsákot gyártanak, egyre inkább ezeket a technológiákat építik be szabványos felszerelésként, nem pedig választható kiegészítőként.
Termékáramlás és nedvességzáró réteg romlása
Egyenetlen termék-eloszlás és záróhibák
Amikor a termékek nem oszlanak el egyenletesen a PE-béléses szövetes tasak üregében, a zárás során helyi feszültségkonzentráció alakul ki a nyomáspontokon, ami a nedvességálló tasak integritásának megszűnését eredményezi ezeken a gyenge pontokon. A finom porok vagy alacsony ömlőképességű anyagok inkább a PE-béléses tasak falain tapadnak össze, mintsem egyenletesen eloszlanának, így duzzanatok keletkeznek, amelyek zavarják a felső záró gépek működését. Ez az egyenetlen eloszlás csökkenti a zárásra rendelkezésre álló hatékony felületet, így a zárófogók csak a tervezett záróvonal 60–70 százalékát érintik, nem pedig a teljes 100 százalékot.
Ennek megoldásához meg kell vizsgálni a termékrezgés-beállításokat és a töltőfejek tervezését. A pp–pe összetett zsákok számos problémája a töltési fázis során fellépő elégtelen rezgésre vezethető vissza; a rezgési frekvencia enyhe növelése segít abban, hogy a termékek egyenletesebben helyezkedjenek el a zsákban. Ezen felül biztosítani kell, hogy a töltőnyelv megfelelően legyen pozicionálva a zsák nyílása viszonyában, hogy elkerüljük a fröccsenést vagy túlfolyást, amely megsértheti a belső pe belső réteget a zárás előtt.
Páratartalom-betörés és tárolási élettartam teljesítménye
A páratartalom-gátló zsákok alapvető célja a nedvességérzékeny tartalmak védelme az atmoszférikus páratartalom és a környezeti szennyeződések ellen. Amikor a pe belső réteggel ellátott szövetzsákok tömítései a töltési műveletek során megszakadnak, a nedvesség behatolása azonnal megkezdődik, ami potenciálisan egész tétel alkalmatlanná teheti a forgalomba hozatalra néhány hét alatt. A pp–pe összetett zsák terve sértetlen tömítéseket feltételez; bármilyen kompromisszum drasztikusan megnöveli a vízgőz-áteresztési arányt a megadott teljesítményhatárokon túl.
A szokásos, az ASTM-szabványok szerinti áteresztőképesség-vizsgálat feltárja, hogy a PE-béléses zsákok gyártási tételének nedvesség-gátló tulajdonságai megmaradnak-e. Egyes üzemek folyamatos minőségellenőrzési mintavételt alkalmaznak: a kész zsákokat 48 órán át magas páratartalmú kamrában tárolják, majd belső nedvességfelhalmozódás szempontjából vizsgálják. Ez a proaktív eljárás rendszeres zárásproblémákat észlel korán, mielőtt azok elérnék a végfelhasználókat.
GYIK
Mi okozza a zárás meghibásodását a PE-béléses szövetzsákoknál a nagysebességű töltés során?
A zárás meghibásodása általában a nem megfelelő zárási hőmérsékletből, a termék egyenetlen eloszlásából (amely nyomásingadozást eredményez), a statikus elektromosság zavaró hatásából vagy a zsák felületén lévő szennyeződésből adódik, amely akadályozza a bélés megfelelő összeolvadását. A hőmérséklet kalibrálása és a földelési intézkedések a legtöbb esetben megoldást nyújtanak. A rendszeres húzóvizsgálatok és a nyomásprofil-figyelés időben felismeri ezeket a problémákat a gyártási ciklus során.
Hogyan befolyásolja a PE-béléses zsák szerkezete a statikus elektromosság felhalmozódását a töltővonalakon?
A PE-béléses szövetes zsák réteges szerkezete hatékony kondenzátort hoz létre, ahol a statikus töltés a töltőanyagokkal való súrlódás során halmozódik fel. Ez a felhalmozódás biztonsági kockázatot jelent, és termékragadást okoz a belső falakhoz, ami súlyingadozásokhoz vezet. Az ionizáló berendezések és földelőszalagok felszerelése semlegesíti a töltést, miközben a megfelelő környezeti páratartalom fenntartása csökkenti a statikus töltés keletkezését a gyártási környezetben.
Megőrizhető-e a nedvességzáró zsák teljesítménye, ha hőterhelés éri a zárás során?
A túlzott hő lerontja a polietilén bélést, és így akkor is kompromittálja a nedvességzáró zsák védőképességét, ha a zárás vizuálisan sértetlennek tűnik. A pulzáló vagy infravörös zárótechnológia rövidebb időtartamú hőalkalmazással megelőzi a hőkárosodást, miközben megfelelő összeolvadást ér el. A rendszeres karbantartás és hőmérséklet-ellenőrzés biztosítja, hogy a PP-PE kompozit zsákok gyártása folyamatosan megfeleljen a nedvességvédelemre vonatkozó előírásoknak.

 EN