 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/08/27
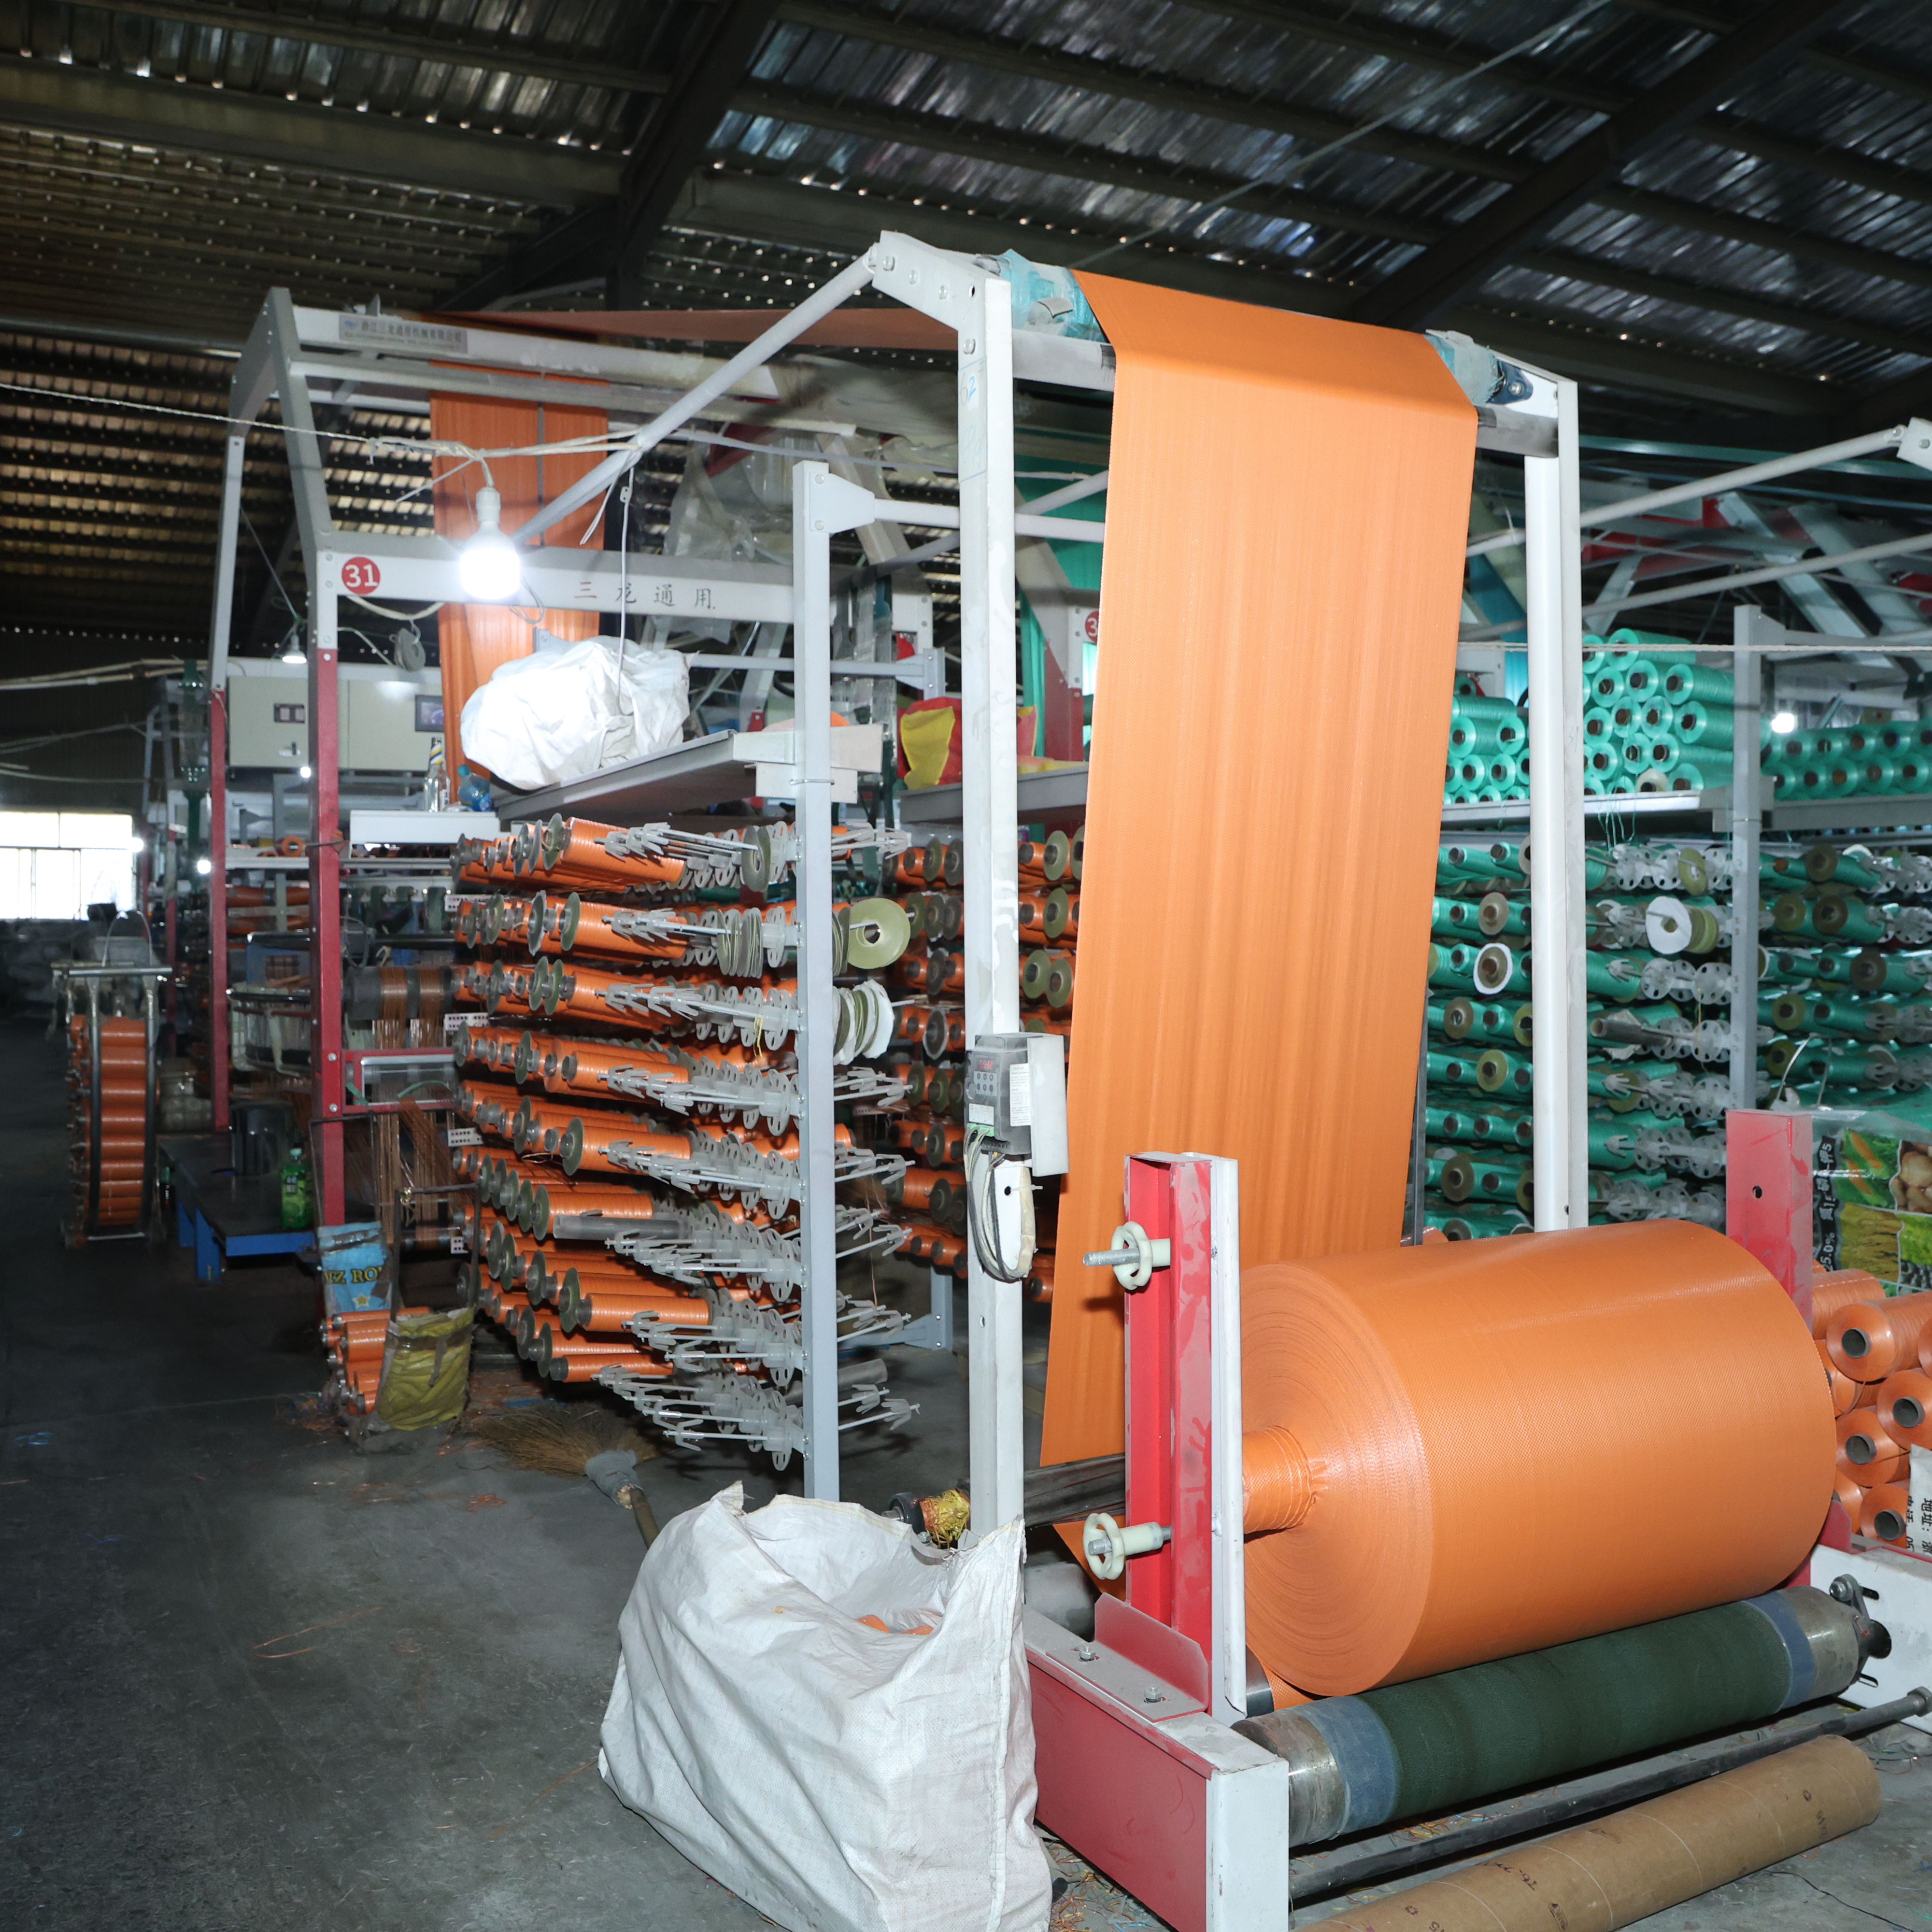
Операциите за полнење претставуваат една од најкритичните фази во производствениот циклус за индустриско пакување, а Ткаените торби со PE подлога воведуваат специфични оперативни предизвици кои менаџерите на објектите и инженерите за пакување мора да ги решаваат проактивно. Кога вашите производствени линии ќе сретнат проблеми со системите за торби со PE подлога, основните причини често потекнуваат од несогласување на материјалите, динамиката на температурата, статичкиот напон или неправилните конфигурации за запечатување, а не од фундаментални недостатоци во дизајнот на торбите. Разбирањето на овие чести проблеми осигурува погладок тек на операциите, намалува отпадот и спречува скапоцени простоји низ вашата инфраструктура за полнење. ткаените торби со PE подлога воведуваат специфични оперативни предизвици кои менаџерите на објектите и инженерите за пакување мора да ги решаваат проактивно. Кога вашите производствени линии ќе сретнат проблеми со системите за торби со PE подлога, основните причини често потекнуваат од несогласување на материјалите, динамиката на температурата, статичкиот напон или неправилните конфигурации за запечатување, а не од фундаментални недостатоци во дизајнот на торбите. Разбирањето на овие чести проблеми осигурува погладок тек на операциите, намалува отпадот и спречува скапоцени простоји низ вашата инфраструктура за полнење.

Полиетиленската подложка во ткаената торба стана клучно решение за примени кои се чувствителни на влажност, во земјоделството, хемиската индустрија и индустријата за преработка на храна. Сепак, комбинирањето на полиетиленски подложки со ткаени полипропиленски основи создава двослоен систем кој бара внимателно ракување во фазите на полнење, кодирање и запечатување. Кога на вашата линија се појават проблеми, тие обично се концентрираат околу целосноста на запечатувањето, статичкиот отвор, деградација на бариерата против влага кај торбите под топлинско влијание или точки на механички напрегнатост кои структурата на композитната торба од ПП и ПЕ не може да ги распределува доволно ефикасно. Овој член ги истражува најчестите проблеми што се јавуваат при операциите на полнење и нуди практични насоки за нивно решавање.
Една од најчестите жалби од операторите што работат со системи за полнење на виткани торби со PE подлога е непоследовното формирање на запечатување, особено кога опремата за запечатување не применува доволно топлина или притисок. Конструкцијата на торбите со бариера против влага значи дека топлината мора да помине низ надворешниот слој од полипропилен, а потоа да стопи внатрешниот PE слој точно во правилниот момент, без да изгори или да го направи потенкиот околниот материјал. Кога вашите запечатувачки ленти достигнат недоволни температури, внатрешниот слој не се спојува правилно, оставајќи микроскопски празнини што ја компромитираат перформансите на торбите со бариера против влага во текот на рокот на траење на производот.
Калибрацијата на температурата станува суштинска кога линиите за полнење на PE-вреќи со PE-покривка работат на високи брзини. Многу објекти откриваат дека нивната постојната опрема за запечатување, дизајнирана за стандардни ткаени вреќи, бара прилагодување на параметрите кога се интегрира со погуста или повеќеслојна конструкција. Производителите препорачуваат да се потврди јачината на запечатувањето преку редовни тестови за одлепување и надзор на притисниот профил за да се открие температурно одстапување пред да дојде до масовни отпадоци. Непоследователните нивоа на влажност во околината исто така можат да влијаат врз квалитетот на запечатувањето; амбиенталната влага може да се таложи на површината на PP-PE композитната вреќа веднаш пред запечатувањето, создавајќи контаминација што спречува адхезија.
Прекумерната топлина применета во текот на операциите за полнење може да ги изврти или деградира полиетиленските вложки во витките торби со ПЕ вложка, особено на високоскоростни автоматски линии каде што времето на задршка под топлина е проширено. Внатрешниот слој на ПЕ вложката обично се топи помеѓу 105°C и 120°C, но продолженото изложување над овој опсег предизвикува распаѓање на структурата на полимерните вериги, што намалува затегачката чврстина и создава кршливост која се појавува како микропукнатини во текот на складирањето или транспортирањето на производот. Кога вашата торба со бариера против влажност ќе претрпи топлинска штета во текот на запечатувањето, заштитното својство се влошува, иако запечатувањето изгледа визуелно неповредено.
Смалувањето на времето на загревање, додека се одржува соодветна температура, е практичното решение во овој случај. Современите линии за полнење опремени со импулсна или инфрацрвена технологија за запечатување овозможуваат на операторите да применуваат топлина за пократки временски интервали, постигнувајќи соодветно спојување без подолго топлинско напрегање врз структурата на пакувањето од pp pe композитна торба. Редовното одржување на опремата за топлинско запечатување осигурува чисти и еднакви површини за контакт, што спречува локализирани топли точки кои концентрираат топлинско напрегање.
Структурата на PE вреќата создава природен кондензатор поради комбинацијата на спроводливи и изолирани материјали сложени еден врз друг. Во текот на операциите за полнење, особено со прашести или зрнести производи, триењето помеѓу материјалот и внатрешноста на ткаената вреќа со PE подлога генерира статички полнеж кој се собира на површината на подлогата. Оваа статичка акумулација претставува вистинска безбедносна загриженост при полнење на експлозивни или силно реактивни производи, а исто така предизвикува оперативни проблеми, вклучувајќи лепење на производот на ѕидовите на вреќата, што резултира со неравномерно полнење и несоодветности во тежината.
Статичкиот електрицисет може да ја оштети и чувствителната формула на производот или да предизвика неочекувани реакции во хемиските процеси. Кога вашата вреќа со бариера против влажност ќе акумулира премногу електричен полнеж, таа може да привлече честички прашини, што ќе го контаминира внатрешниот површински слој и ќе го намали чистотата на производот. За да се намали ризикот од статички електрицисет при употреба на системи од композитни вреќи од pp и pe, треба да се инсталираат заземјувачки ленти на опремата за полнење, да се одржува соодветно ниво на влажност во средината за полнење и да се разгледа употребата на покривки или додатоци кои расипуваат статички електрицисет во материјалот на pe-вреќата.
Поставувањето на јонизациони штапови или опрема за дисипација на статички електрицитет пред вашата постоечка за запечатување обезбедува активна неутрализација на полнежот додека PE-обложени ткаени торби се движеат низ линијата. Овој пристап е особено корисен во суви клими каде што амбиенталната влажност останува под 40%, што создава услови при кои генерирањето на статички електрицитет се забрзува. Современите фабрики што работат со производствени линии за PE-обложени торби со висок капацитет сè повеќе ги вградуваат овие технологии како стандардна опрема, а не како дополнителни опции.
Кога производите не се распределуваат еднакво низ шуплината на витката торба со PE подлога, локализираниот напон се концентрира на точките на притисок во текот на запечатувањето, што предизвикува нарушување на интегритетот на торбата со бариера против влажност на тие слаби зони. Фините прашокови материјали или материјалите со ниска способност за тек често се групираат покрај ѕидовите на торбата со PE подлога наместо да се распределат еднакво, создавајќи издувани делови кои пречат на машината за затворање од горе. Ова неравномерна распределба го намалува ефективниот површински простор достапен за запечатување, што значи дека вашите челюсти за запечатување можеби ќе контактираат само 60 до 70 проценти од предвидената линија за запечатување наместо целосниот 100 проценти.
Решавањето на ова бара испитување на поставките за вибрација на вашите производи и дизајнот на главите за полнење. Многу проблеми со pp pe композитните торби потекнуваат од недоволна вибрација во фазата на полнење; благо зголемување на честотата на вибрација помага производите да се распоредат поеднакво во торбата. Додека тоа, осигурувајќи дека носевите за полнење се правилно позиционирани во однос на отворот на торбата, спречува прскање или преливање што ја штети внатрешната површина на pe подлогата пред да се изврши запечатувањето.
Основната цел на торбата со бариера против влажност е заштита на чувствителните содржини од атмосферската влажност и околинското заматување. Кога запечатувањата на вашите ткаени торби со pe подлога не успеваат во операциите на полнење, влажноста почнува да проникнува веднаш, што потенцијално може да направи целиот партида неприкладен за дистрибуција веќе во текот на неколку недели. Дизајнот на pp pe композитната торба претпоставува неповредени запечатувања; секоја компромитација дозволува стапката на трансмисија на водената пареа значително да порасте над специфицираното работно опсег.
Редовното тестирање на пропустливоста со користење стандардни ASTM методи покажува дали партиите на PE линирани торби ги одржуваат своите способности за бариера против влажност. Некои фабрики спроведуваат вградено контролирање на квалитетот со примероци, каде завршените торби се чуваат во комори со висока влажност 48 часа, а потоа се инспектираат за натрупување на влага внатре. Овој проактивен пристап открива системски проблеми со запечатувањето пред да стигнат до крајните потрошувачи.
Неуспехот на запечатувањето обично произлегува од недоволна температура на запечатување, неравномерна распределба на производот што создава неурамнотежен притисок, интерференција од статичкото електричество или замрсување на површината на торбата што спречува правилно спојување на линерот. Калибрацијата на температурата и мерките за заземјување решаваат повеќето случаи. Редовното тестирање на отлепување и мониторингот на профилот на притисок ги откриваат овие проблеми рано во производствените серии.
Слојната конструкција на витката торба со PE подлога создава ефикасен кондензатор каде што статичкиот полнеж се собира при триење со материјалите за полнење. Ова натрупување претставува безбедносни ризици и предизвикува лепење на производот на внатрешните ѕидови, што води до непоследователности во тежината. Инсталирањето на опрема за ионизација и заземјување ги неутрализира полнежите, додека одржувањето на соодветна влажност на воздухот во просторијата намалува генерирањето на статички полнеж во производствената средина.
Прекумерната топлина деградира полиетиленската подлога, што компромитира заштитните способности на торбите со бариера против влага, дури и ако запечатувањето изгледа визуелно неповредено. Користењето на технологија за запечатување со импулси или инфрацрвени зраци, која примени топлина за пократки временски интервали, спречува топлинска штета додека постигнува соодветно спојување. Редовното одржување и верификација на температурата осигуруваат дека производството на вашите PP-PE композитни торби задржува последователни спецификации за заштита од влага.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

