 EN
Cara Menilai Kecekapan Pengeluaran di Kilang Beg Tenun PP
Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

2026/08/27
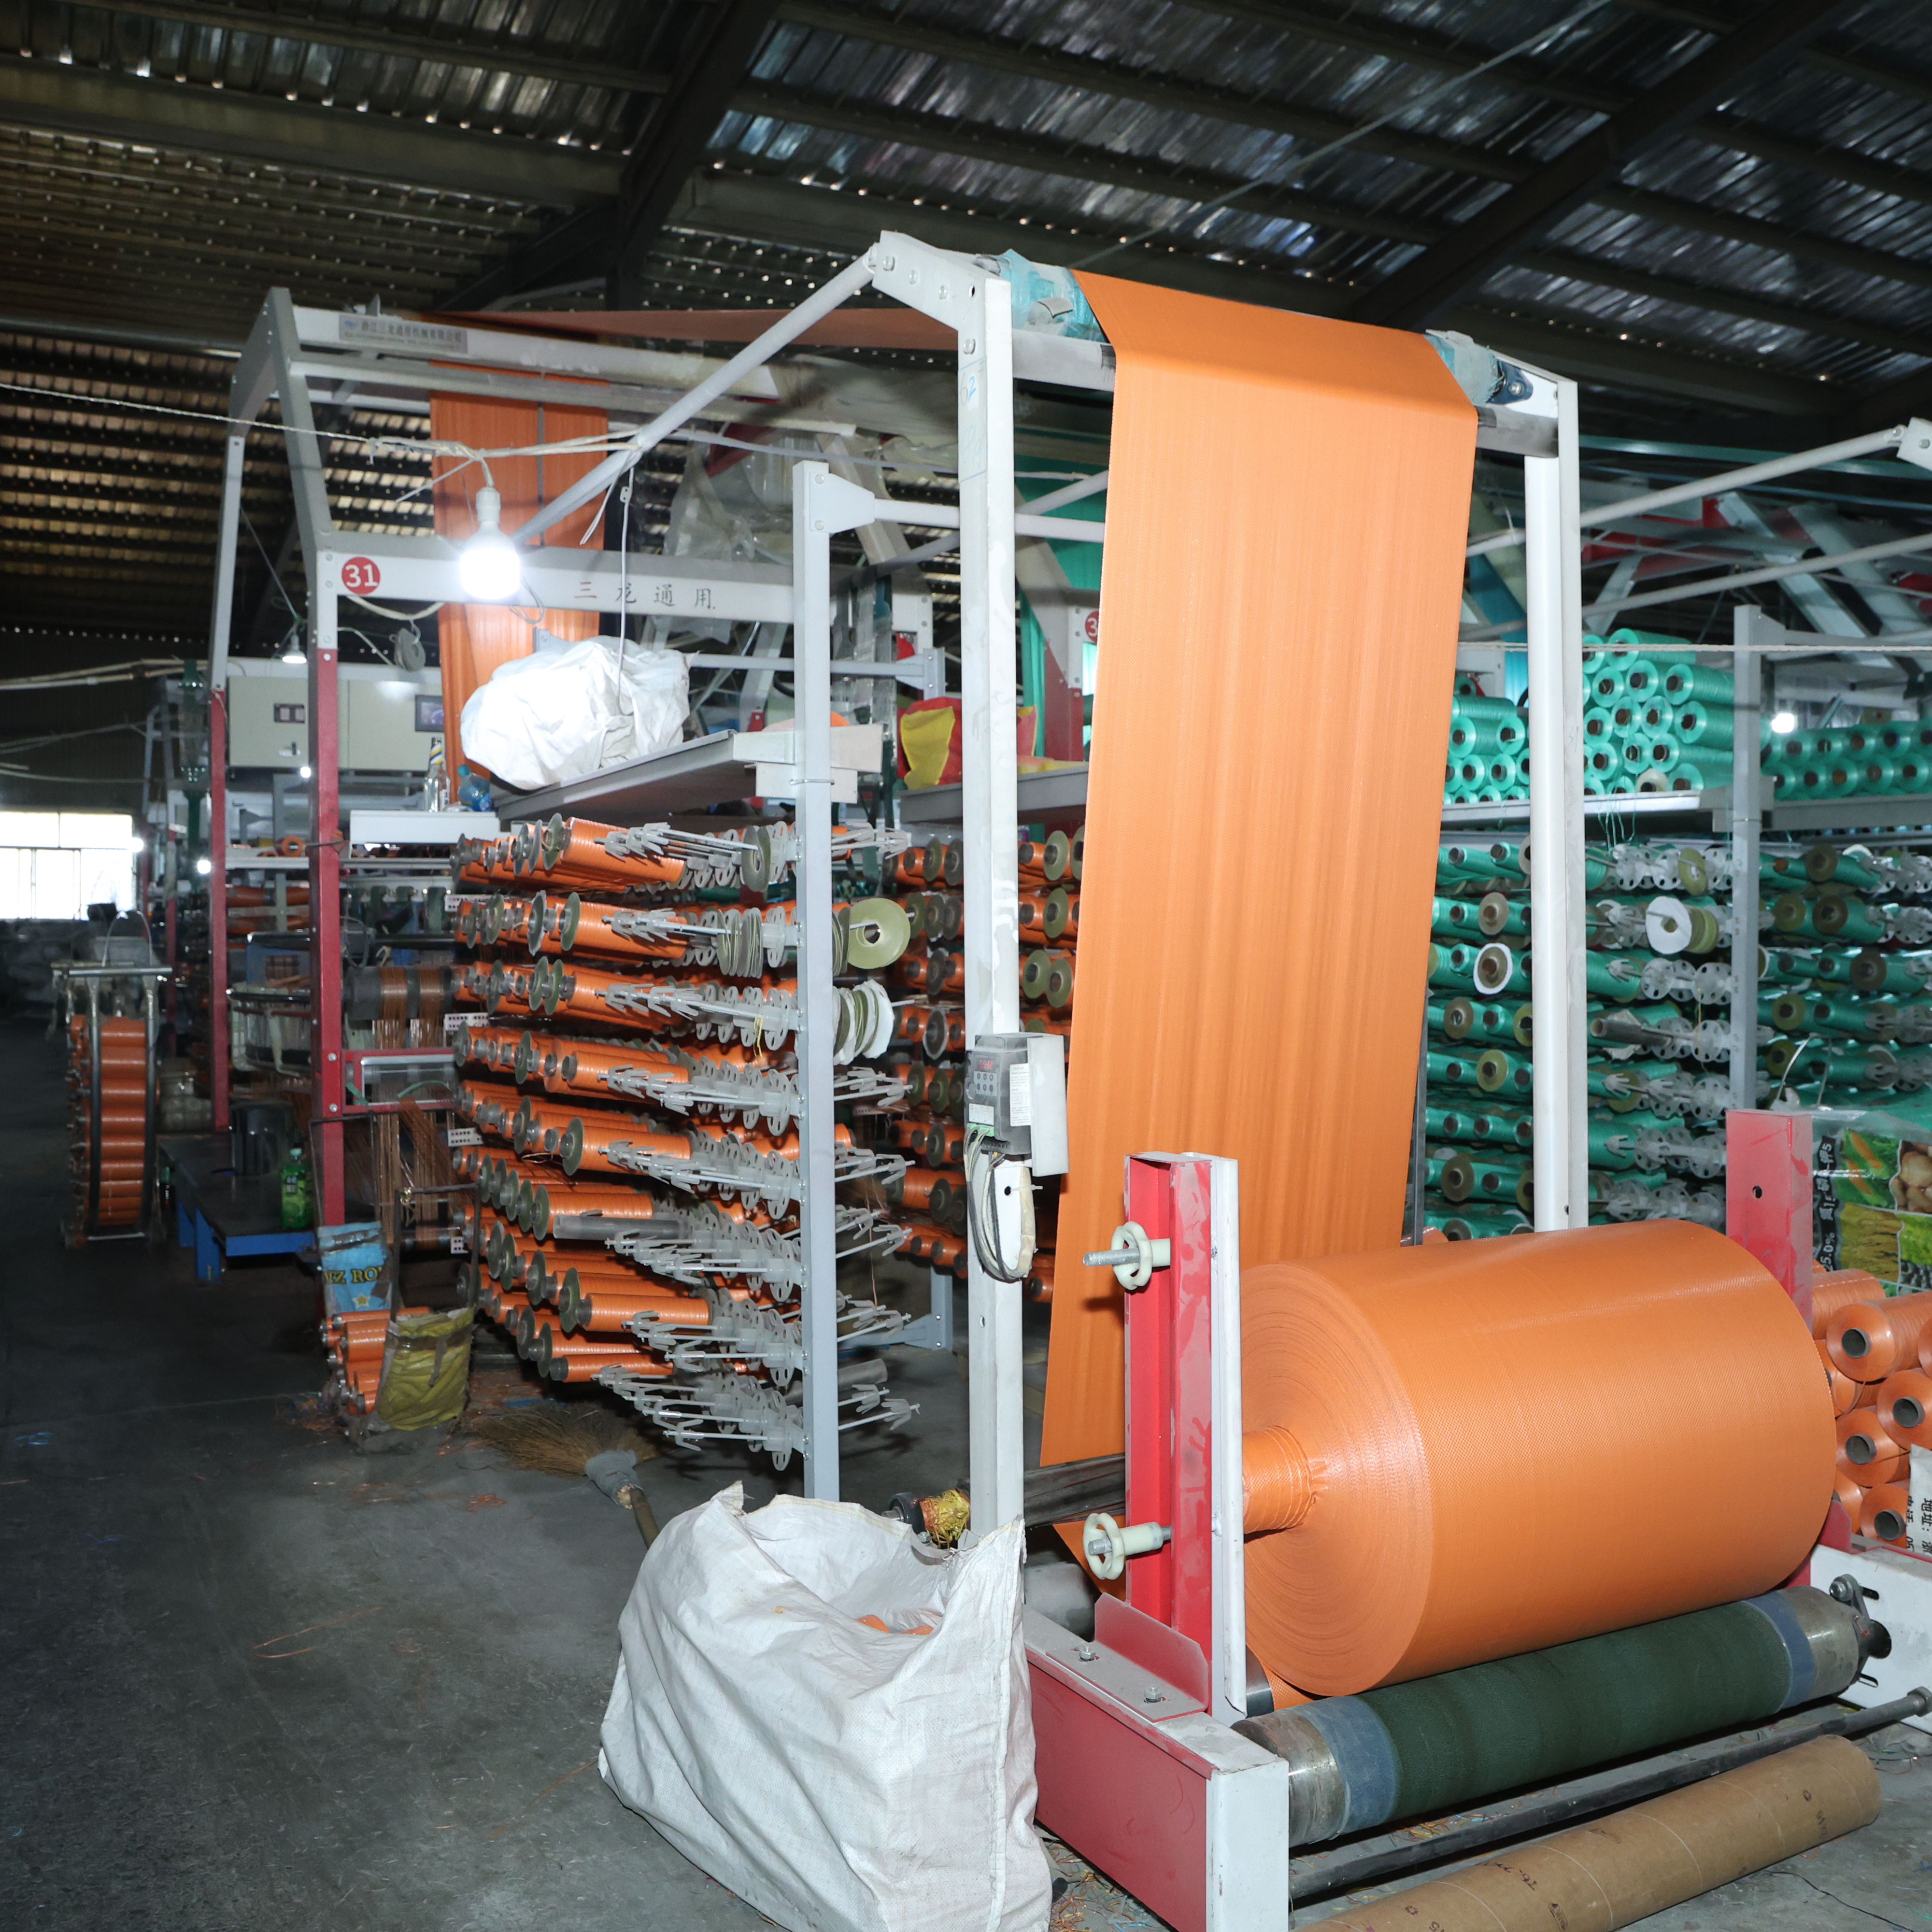
Operasi pengisian merupakan salah satu peringkat paling kritikal dalam kitaran pembuatan bagi pembungkusan industri, dan Beg Tenun Berpelapik PE memperkenalkan cabaran operasi khusus yang perlu ditangani secara proaktif oleh pengurus kemudahan dan jurutera pembungkusan. Apabila talian pengeluaran anda menghadapi isu prestasi dengan sistem beg pelapik PE, punca utamanya sering kali berasal daripada kesesuaian bahan, dinamik suhu, penumpukan statik, atau konfigurasi penyegelan yang tidak betul—bukan daripada kecacatan reka bentuk beg secara asas. Memahami masalah biasa ini memastikan operasi yang lebih lancar, mengurangkan sisa, dan mencegah hentian pengeluaran yang mahal di seluruh infrastruktur pengisian anda.

Beg berlapis PE yang ditenun telah menjadi penyelesaian utama untuk aplikasi yang sensitif terhadap kelembapan dalam sektor pertanian, bahan kimia, dan pemprosesan makanan. Namun, penggabungan pelapis polietilena dengan substrat tenunan polipropilena mencipta sistem dua lapisan yang memerlukan penanganan teliti semasa proses mengisi, mengekod, dan menyegel. Apabila masalah muncul pada talian anda, ia biasanya berkumpul di sekitar keteguhan segel, pelepasan statik, penurunan halangan kelembapan beg di bawah haba, atau titik tekanan mekanikal yang tidak dapat diagihkan secara memadai oleh struktur beg komposit PP-PE. Artikel ini meneroka isu-isu paling lazim yang dihadapi semasa operasi mengisi dan memberikan panduan praktikal untuk penyelesaiannya.
Salah satu aduan paling kerap daripada pengendali sistem pengisian beg tenunan berlapis PE ialah pembentukan segel yang tidak konsisten, terutamanya apabila peralatan penyegelan mengenakan haba atau tekanan yang tidak mencukupi. Pembinaan beg penghalang lembapan bermaksud haba mesti merembes melalui lapisan polipropilena luar dan kemudian meleburkan lapisan pelapik PE dalaman pada ketika yang tepat, tanpa membakar atau menipiskan bahan di sekitarnya. Apabila bar penyegelan anda mencapai suhu yang tidak mencukupi, pelapik dalaman gagal bersatu dengan sempurna, meninggalkan celah mikroskopik yang menjejaskan prestasi beg penghalang lembapan sepanjang jangka hayat simpan produk.
Kalibrasi suhu menjadi penting apabila menjalankan talian pengisian beg pelapik PE pada kelajuan tinggi. Ramai kemudahan mendapati bahawa peralatan pengedap sedia ada mereka, yang direka khas untuk beg tenunan piawai, memerlukan penyesuaian parameter apabila diintegrasikan dengan pembinaan yang lebih tebal atau berbilang lapisan. Pengilang menyarankan pengesahan kekuatan pengedapan melalui ujian tarikan berkala dan pemantauan profil tekanan untuk mengesan hanyutan suhu sebelum berlakunya penolakan skala penuh. Tahap kelembapan persekitaran yang tidak konsisten juga boleh mempengaruhi kualiti pengedapan; kelembapan sekitar boleh terkumpul pada permukaan beg komposit PP-PE tepat sebelum proses pengedapan, mencipta kontaminasi yang menghalang lekatan.
Haba yang berlebihan semasa operasi pengisian boleh menyebabkan lapisan polietilena di dalam beg tenun berlapis pe menjadi bengkok atau rosak, terutamanya pada talian automatik berkelajuan tinggi di mana masa sentuh di bawah haba lebih panjang. Lapisan dalaman beg berlapis pe biasanya melebur antara 105°C hingga 120°C, tetapi pendedahan berterusan di atas julat ini menyebabkan struktur rantai polimer terurai, mengurangkan kekuatan tegangan dan mencipta kehancuran rapuh yang muncul sebagai retakan mikro semasa penyimpanan atau pengangkutan produk. Apabila beg penghalang lembap anda mengalami kerosakan haba semasa pengedapannya, kualiti perlindungannya berkurangan walaupun kelihatan kedap secara visual.
Mengurangkan tempoh pemanasan sambil mengekalkan suhu yang mencukupi merupakan penyelesaian praktikal di sini. Barisan pengisian moden yang dilengkapi dengan teknologi pengedap berdenyut atau inframerah membolehkan operator mengenakan haba dalam selang masa yang lebih pendek, mencapai peleburan yang sempurna tanpa tekanan haba berpanjangan terhadap struktur beg komposit pp pe.
Struktur beg pelapik PE mencipta kapasitor semula jadi disebabkan oleh gabungan bahan konduktif dan penebat yang dilapis bersama. Semasa operasi pengisian, terutamanya dengan produk berbentuk serbuk atau butiran, geseran antara bahan dan dalaman beg tenun berpelapik PE menghasilkan cas statik yang terkumpul pada permukaan pelapik. Pengumpulan cas statik ini merupakan risiko keselamatan sebenar apabila mengisi produk letupan atau produk sangat reaktif, dan juga menyebabkan masalah operasi termasuk lekatnya produk pada dinding beg, yang mengakibatkan pengisian tidak sekata dan ketidakkonsistenan berat.
Pelepasan statik juga boleh merosakkan formulasi produk yang sensitif atau mencetuskan tindak balas tidak dijangka dalam persekitaran pemprosesan kimia. Apabila beg penghalang lembap anda mengumpul cas berlebihan, ia mungkin menarik zarah habuk, mencemarkan permukaan dalaman dan menjejaskan ketulenan produk. Untuk mengurangkan risiko statik dengan sistem beg komposit pp pe, pasang tali pembumian pada peralatan pengisian, kekalkan tahap kelembapan yang sesuai dalam persekitaran pengisian, dan pertimbangkan pelapisan atau bahan tambah yang boleh menyebarkan statik dalam bahan liner beg pe.
Memasang bar ionisasi atau peralatan pemencar statik di hulu stesen pengedap memberikan peneutralan cas aktif semasa beg tenun berlapiskan pe bergerak sepanjang talian. Pendekatan ini terbukti sangat bernilai di iklim kering di mana kelembapan persekitaran kekal di bawah 40%, mencipta keadaan di mana penjanaan statik meningkat. Fasiliti moden yang mengendalikan talian pengeluaran beg berlapiskan pe berkelajuan tinggi semakin memasukkan teknologi ini sebagai kelengkapan piawai, bukan sebagai tambahan pilihan.
Apabila produk tidak tersebar secara sekata di dalam rongga beg tenun berlapiskan pe, tumpuan tekanan setempat terbentuk pada titik-titik tekanan semasa proses pengedapannya, menyebabkan keutuhan beg penghalang lembapan gagal pada zon-zon lemah tersebut. Serbuk halus atau bahan-bahan dengan kebolehaliran rendah cenderung menggumpal pada dinding-dinding beg berlapiskan pe berbanding menetap secara sekata, mencipta bengkung yang mengganggu jentera penutupan bahagian atas. Penyebaran tidak sekata ini mengurangkan luas permukaan berkesan yang tersedia untuk pengedapan, bermakna rahang pengedap anda mungkin hanya bersentuhan dengan 60 hingga 70 peratus daripada garis pengedapan yang dirancang, bukan keseluruhan 100 peratus.
Menyelesaikan ini memerlukan pemeriksaan tetapan getaran produk anda dan reka bentuk kepala pengisian. Banyak isu beg komposit pp pe berpunca daripada getaran yang tidak mencukupi semasa fasa pengisian; meningkatkan sedikit frekuensi getaran membantu produk menetap secara lebih seragam ke dalam beg. Selain itu, memastikan muncung pengisian anda berada pada kedudukan yang betul berbanding dengan bukaan beg dapat mengelakkan percikan atau luahan berlebihan yang merosakkan permukaan dalaman lapisan pe sebelum proses pengedapannya berlaku.
Tujuan asas beg penghalang lembapan ialah melindungi kandungan sensitif daripada kelembapan atmosfera dan pencemaran persekitaran. Apabila pengedapan beg tenun berlapis pe anda gagal semasa operasi pengisian, penembusan lembapan bermula serta-merta, yang berpotensi menjadikan keseluruhan kelompok tersebut tidak sesuai untuk diedarkan dalam tempoh beberapa minggu. Reka bentuk beg komposit pp pe mengandaikan pengedapan yang utuh; sebarang pelanggaran membolehkan kadar penghantaran wap air meningkat secara mendadak di atas julat prestasi yang ditentukan.
Ujian ketelusan biasa menggunakan kaedah ASTM piawai menunjukkan sama ada kelompok pengeluaran beg lapisan PE anda mengekalkan keupayaan halangan lembapnya. Sesetengah kemudahan melaksanakan pensampelan kawalan kualiti dalam talian, di mana beg yang telah siap disimpan dalam bilik berkelembapan tinggi selama 48 jam, kemudian diperiksa untuk pengumpulan lembap dalaman. Pendekatan proaktif ini mengesan masalah kelongsongan sistematik sebelum sampai kepada pelanggan akhir.
Kegagalan kelongsongan biasanya berpunca daripada suhu kelongsongan yang tidak mencukupi, taburan produk yang tidak sekata yang mencipta ketidakseimbangan tekanan, gangguan elektrik statik, atau kontaminasi pada permukaan beg yang menghalang peleburan lapisan secara sempurna. Kalibrasi suhu dan langkah-langkah pentanahan menyelesaikan kebanyakan kes. Ujian cabutan berkala dan pemantauan profil tekanan mengenal pasti isu-isu ini lebih awal dalam jadual pengeluaran.
Pembinaan berlapis beg tenun berlapiskan PE mencipta kapasitor berkesan di mana cas statik terkumpul semasa geseran dengan bahan pengisi. Pengumpulan ini menimbulkan risiko keselamatan dan menyebabkan pelekatkan produk pada dinding dalaman, yang mengakibatkan ketidakkonsistenan berat. Pemasangan peralatan ionisasi dan tali pembumian meneutralkan cas, manakala penyelenggaraan kelembapan sekitar yang sesuai mengurangkan penjanaan statik dalam persekitaran pengeluaran.
Haba berlebihan merosakkan lapisan polietilena, sehingga melemahkan keupayaan pelindung beg penghalang lembap walaupun kedapannya kelihatan utuh secara visual. Penggunaan teknologi pengedapan berdenyut atau inframerah—yang mengaplikasikan haba dalam selang masa lebih pendek—mencegah kerosakan haba sambil mencapai peleburan yang sempurna. Penyelenggaraan berkala dan pengesahan suhu memastikan pengeluaran beg komposit PP-PE anda mengekalkan spesifikasi perlindungan lembap yang konsisten.

Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

Pastikan pematuhan peraturan & keselamatan pekerja dengan kaedah terbukti untuk beg tenun bahan kimia—pemilihan bahan, pelabelan, penyimpanan & latihan.

Ketahui keseluruhan alur kerja pengeluaran beg tenun PP—daripada ekstrusi & penenunan hingga pencetakan & kawalan kualiti. Tingkatkan kecekapan, pematuhan & pulangan pelaburan (ROI). Muat turun panduan proses ini sekarang.

Menghadapi masalah beg yang lemah atau sisa bahan yang tinggi? Kuasai teknologi ekstrusi dan penarikan pita untuk menghasilkan beg tenun PP yang lebih kuat dan lebih murah. Optimumkan talian pengeluaran anda sekarang.

Menghadapi masalah cacat atau pulangan pelanggan? Ketahui 5 titik semakan kualiti yang mesti dipenuhi di sepanjang talian pengeluaran beg tenun anda
Tahap automasi yang manakah sesuai untuk kilang beg tenunan PP anda? Bandingkan sistem manual dengan sistem Industri 4.0 dari segi kos, kualiti, dan kebolekskalaan.
Hubungi kami untuk maklumat lanjut mengenai beg tenunan polipropilena dan penyelesaian pembungkusan fleksibel.
Tel
Emel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

