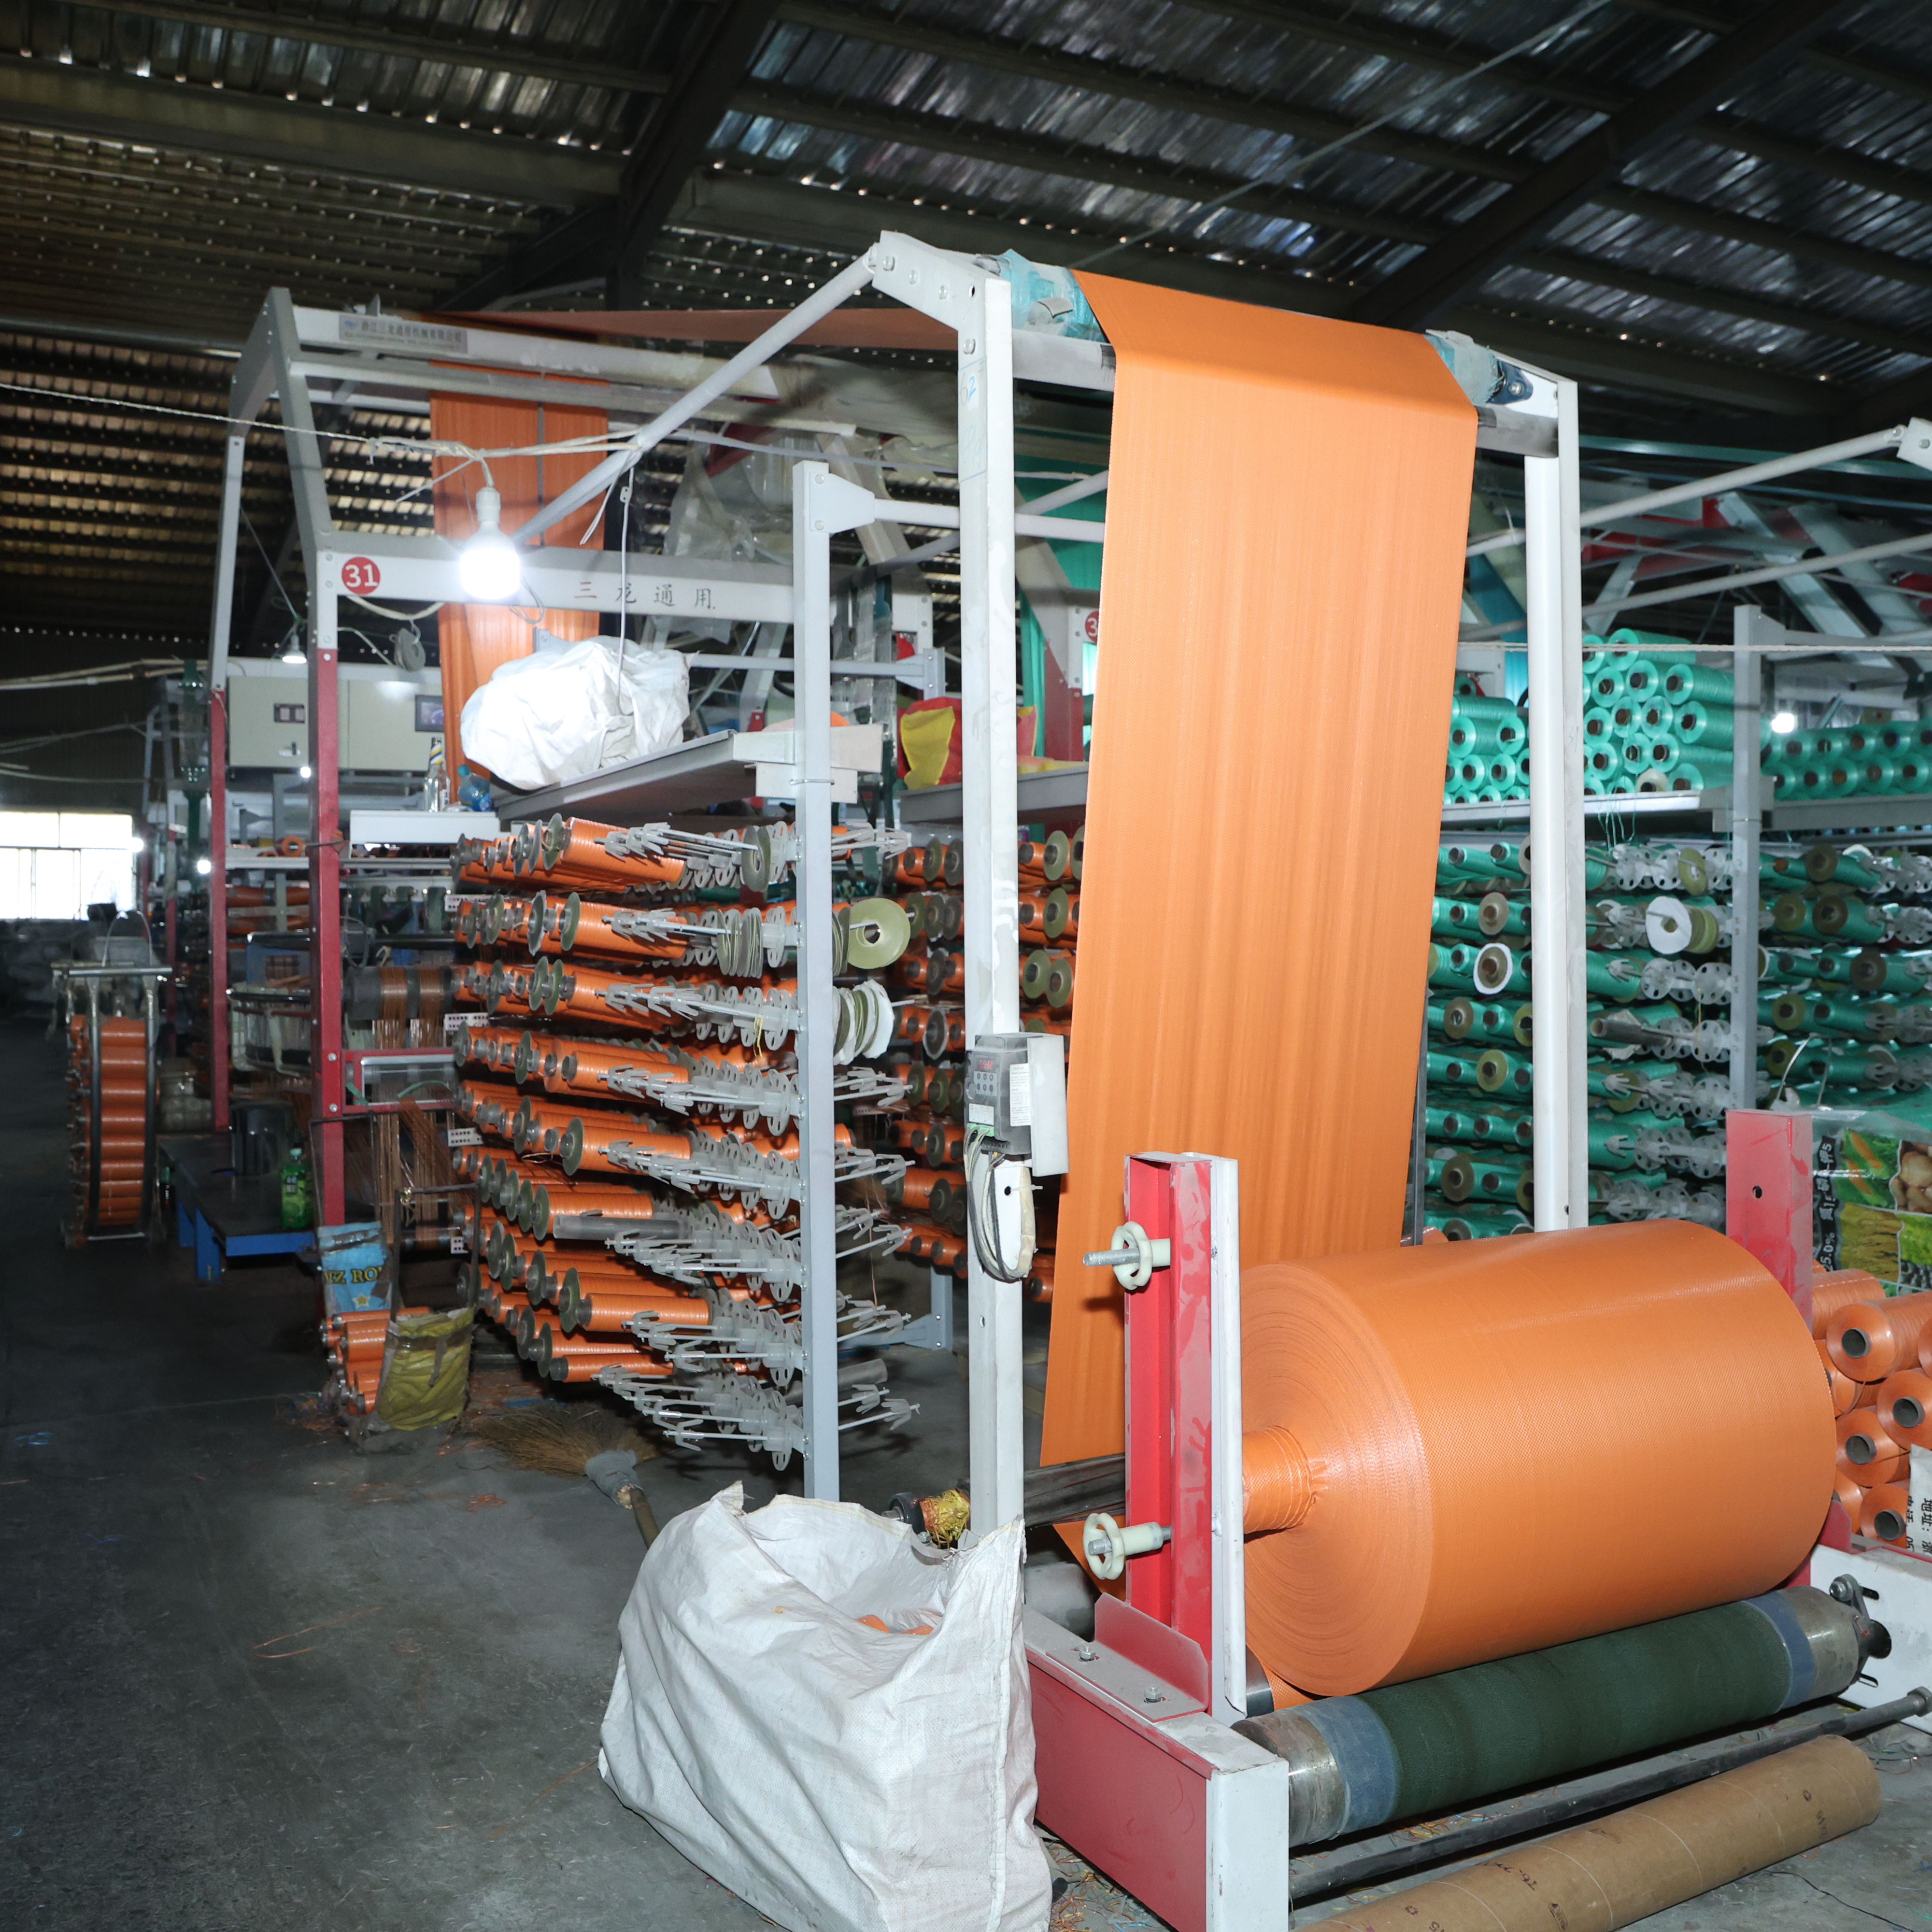
Doldurma əməliyyatları sənaye qablaşdırmasının istehsal dövründə ən mühüm mərhələlərdən birini təşkil edir və PE ilə astarlanmış toxunmuş çantalar müəssisə idarəçiləri və qablaşdırma mühəndislərinin proaktiv olaraq həll etmələri lazım olan xüsusi operativ çətinliklər yaradır. Əgər istehsal xətlərinizdə PE daxili çanta sistemləri ilə bağlı performans problemləri yaşayırsınızsa, bu problemlərin əsas səbəbləri tez-tez çantaların fundamental dizayn çatışmazlığı deyil, material uyğunluğu, temperatur dinamikası, statik yük yığılması və ya düzgün olmayan möhürləmə konfiqurasiyalarından irəli gəlir. Bu ümumi problemlərin anlaşılmaması daha hamar işləməni təmin edir, tullantıları azaldır və doldurma infrastrukturunuzda bahalı dayanmaları qarşısını alır.

PE örtülü toxunmuş çanta kənd təsərrüfatı, kimya sənayesi və qida emalı sahələrində nəmə həssas tətbiqlər üçün əsas həll yolu halına gəlib. Lakin polietilen örtüklərin polipropilen toxunmuş bazaya birləşdirilməsi ikiqatlı sistem yaradır ki, bu da doldurma, kodlama və möhürləmə mərhələlərində diqqətlə idarə olunmasını tələb edir. Xəttinizdə problemlər yaranarsa, onlar adətən möhür bütövlüyü, statik boşalma, istilik altında nəm maneəsi çantasının deqradasiyası və ya PP-PE kompozit çanta strukturu tərəfindən kifayət qədər paylanmayan mexaniki gərginlik nöqtələri ətrafında toplanır. Bu məqalə doldurma əməliyyatları zamanı ən çox rast gəlinən problemləri araşdırır və onların həllinə dair praktik tövsiyələr verir.
Möhür Bütövlüyü və İstilik Gərginliyi Problemləri
Kifayət Qədər İstilik Keçirilməməsi və Erkən Möhürlənmə
Operatorlar tərəfindən istismar olunan PE örtüklü toxunmuş çanta doldurma sistemlərində ən tez-tez qeyd olunan şikayətlərdən biri, xüsusilə qızdırma və ya təzyiq kifayət qədər olmadiqda, bərabərsiz möhür formalaşması ilə əlaqədardır. Nəm maneəsi çantasının quruluşu, istiliyin xarici polipropilen təbəqəsindən keçib, sonra dəqiq doğru vaxtda daxili PE astar təbəqəsini əritməsini tələb edir; bu zaman ətrafdakı materialın yanması və ya naziləşməsi baş verməməlidir. Möhürləmə barlarınız kifayət qədər yüksək temperaturə çatmadıqda, daxili astar tamamilə birləşmir və nəm maneəsi çantasının məhsulun saxlama müddəti ərzində performansını pozan mikroskopik boşluqlar yaranır.
Temperaturun kalibrasiyası, pe linerli çanta doldurma xətlərində yüksək sürətlə işləyərkən vacib olur. Bir çox müəssisələr öz mövcud qaynaq aparatlarının, standart toxunmuş çantalar üçün nəzərdə tutulduğunu və daha qalın və ya çoxtəbəqəli konstruksiyalarla inteqrasiya edildikdə parametrlərinin tənzimlənməsini tələb etdiyini aşkar edir. İstehsalçılar, tam miqyaslı retuslar baş verməzdən əvvəl temperaturun sapmasını aşkar etmək üçün dəfələrlə soyulma testləri və təzyiq profili monitorinqi vasitəsilə qaynaq möhkəmliyini təsdiqləməyi tövsiyə edirlər. Dəyişən ətraf mühit rütubəti səviyyələri də qaynaq keyfiyyətini təsir edə bilər; ətrafdakı rütubət qaynaqdan dərhal əvvəl pp pe kompozit çantanın səthində çökmə yaradaraq yapışmanı maneə törədən kontaminasiya yaradır.
Termiki gərginlik və materialın deqradasiyası
Doldurma əməliyyatları zamanı çox istilik tətbiq edilməsi, xüsusilə istilərin təsir müddətinin uzadıldığı yüksək sürətli avtomatik xətlərdə, PE örtüklü toxunmuş çantaların daxilindəki polietilen astarın burulmasına və ya keyfiyyətinin aşağı düşməsinə səbəb ola bilər. PE astarlı çantaların daxili təbəqəsi adətən 105°C–120°C aralığında əriyir; lakin bu temperatur aralığının üstündə uzun müddət davam edən təsir polimer zəncirlərinin quruluşunun pozulmasına, gərginlik möhkəmliyinin azalmasına və məhsulun saxlanması və ya daşınması zamanı mikroçatlara səbəb olan qırılganlığın yaranmasına gətirib çıxarır. Nəm maneəsi çantanızın möhürlənməsi zamanı termal zədə alması halında, möhür vizual olaraq sağlam görünməsinə baxmayaraq, qoruyucu keyfiyyəti zəifləyir.
Isı müddətini azaltmaq, lakin kifayət qədər temperaturu saxlamaq burada praktik həll yolu dur. Pulsed və ya infraqırmızı möhürləmə texnologiyası ilə təchiz olunmuş müasir doldurma xətləri operatorlara pp pe kompozit çantaların strukturuna uzun müddətli termal gərginlik tətbiq etmədən daha qısa müddət ərzində istiliyin tətbiq edilməsinə imkan verir və beləliklə düzgün birləşmə əldə edilir. Isti möhürləmə avadanlığının tez-tez təmiri kontakta olan səthlərin təmiz və bərabər qalmasını təmin edir və termal gərginliyin lokal şəkildə konsentrasiya olmasına səbəb olan isti nöqtələrin yaranmasını qarşısını alır.
Statik elektrik və boşalma təhlükələri
Yüksək sürətli doldurularkən statik yük yığılması
PE liner çantasının quruluşu, keçirici və izolyasiyaedici materialların bir-birinə qat-qat yerləşdirilməsi nəticəsində təbii kondensator yaradır. Xüsusilə toz və ya dənəvər məhsullarla doldurma əməliyyatları zamanı məhsulun PE linerli toxunmuş çanta daxilindəki səthi ilə sürtünməsi nəticəsində statik yük yaranır və bu yük liner səthinə toplanır. Belə statik yük toplanması partlayıcı və ya yüksək reaktivlikli məhsulların doldurulması zamanı real təhlükə yaradır; həmçinin məhsulun çanta divarlarına yapışmasına səbəb olur ki, bu da bərabərsiz doldurma və çəki uyğunsuzluqlarına gətirib çıxarır.
Statik boşalma həmçinin həssas məhsul formulirovkalarına zərər verə bilər və ya kimyəvi emal mühitində gözlənilməz reaksiyaları təşviq edə bilər. Nəmləndirməni mane edən çantalarınızda artıq yük yığıldıqda, toz hissəciklərini cəlb edə bilər, nəticədə daxili səth çirklənər və məhsulun təmizliyi pozular. PP-PE qarışıq çanta sistemlərində statik təhlükələri azaltmaq üçün doldurma avadanlığına torpaqlama lentləri quraşdırın, doldurma mühitində uyğun rütubət səviyyəsini saxlayın və PE daxili çanta materialında statik dağıdan örtüklər və ya əlavələr istifadə edin.
Avadanlıqla Uyğunluq və Ionlaşma
Ionizasiya çubuqlarının və ya statik dispersiya avadanlığının qablaşdırma stansiyasınızdan əvvəl quraşdırılması, PE örtüklü toxunmuş çantaların xətt boyu hərəkət etdiyi zaman aktiv yük neytrallaşdırması təmin edir. Bu yanaşma, ətraf mühitin nisbi rütubəti 40% aşağı düşdükdə, statik yüklərin yaranmasının sürətləndiyi quru iqlim şəraitində xüsusilə faydalıdır. Müasir istehsalat müəssisələri, yüksək həcmli PE örtüklü çanta istehsalı xətlərində bu texnologiyaları artıq seçim əlavəsi kimi deyil, standart avadanlıq kimi tətbiq edirlər.
Məhsul axını və nəm maneəsinin pozulması
Bərabərsiz məhsul paylanması və qapanma arızası
Məhsullar pe örtüklü toxunmuş çantada bərabər şəkildə paylanmadıqda, möhürləmə zamanı təzyiq nöqtələrində lokal gərginlik yığılır və nəticədə rütubət maneəsi çantasının bütövlüyü bu zəif sahələrdə pozulur. İncə tozlar və ya axıcılığı aşağı olan maddələr bərabər şəkildə çökmək əvəzinə pe örtüklü çantanın divarlarına yapışaraq şişliklər yaradır ki, bu da yuxarı qapaq avadanlığının işinə mane olur. Bu bərabərsiz paylanma möhürləmə üçün mövcud effektiv səth sahəsini azaldır; beləliklə, möhürləmə çənələriniz yalnız tam 100 faiz əvəzinə planlaşdırılan möhürləmə xəttinin 60–70 faizini əhatə edir.
Bunu həll etmək üçün məhsulunuzun titrəmə parametrlərini və doldurma başlığı dizaynlarını yoxlamalısınız. Çoxsaylı PP-PE kompozit çantalarla bağlı problemlərin əksəriyyəti doldurma mərhələsində kifayət qədər titrəmənin olmamasına bağlıdır; titrəmə tezliyini bir az artırmaq məhsulların çantaya daha bərabər şəkildə yerləşməsinə kömək edir. Bundan əlavə, doldurma lülələrinizin çanta ağızına nisbətən düzgün mövqeyinin təmin edilməsi çantanın daxili PE astar səthinin möhürlənmədən əvvəl sıçramaya və ya taşmağa səbəb olan zədələnmələrini qarşısını alır.
Nəm keçiriciliyi və Saxlama Müddəti Performansı
Nəm maneəsi çantasının əsas məqsədi həssas məhsulları atmosfer rütubətindən və ətraf mühit çirklənməsindən qorumaqdır. Doldurma əməliyyatları zamanı PE astarlı toxunmuş çantalarınızın möhürləri pozulduqda nəm daxil olması dərhal başlayır və bu, bütün partiyasının paylayış üçün həftələr ərzində uyğunsuz hala gəlməsinə səbəb ola bilər. PP-PE kompozit çanta dizaynı bütöv möhürlərə əsaslanır; hər hansı bir pozuntu su buxarı keçiriciliyini müəyyən edilmiş performans sərhədlərindən xeyli yuxarı qaldırır.
Adi ASTM üsullarından istifadə edilən müntəzəm keçiricilik testləri sizin PE qatlı çuval istehsal partiyalarınızın nəmlə qarşı müqavimət xüsusiyyətlərini saxlayıb-saxlamadığını müəyyən edir. Bəzi tesislər tamamlanmış çuvalların 48 saat müddətində yüksək rütubətli kamerada saxlanılması və sonra daxili nəm birikməsinin yoxlanılması ilə həyata keçirilən sətirdə keyfiyyət nəzarəti nümunələri tətbiq edir. Bu proaktiv yanaşma sistematik möhürləmə problemlərini son istehlakçılara çatmadan əvvəl aşkar edir.
Tez-tez verilən suallar
PE qatlı toxunmuş çuvallarda yüksək sürətli doldurma əməliyyatları zamanı möhürün pozulmasına səbəb nədir?
Möhürün pozulması adətən kifayət qədər olmayan möhürləmə temperaturundan, təzyiq balanssızlığına səbəb olan bərabərsiz məhsul paylanması, statik elektrik interferensiyasından və ya PE qatın düzgün birləşməsinə mane olan çuval səthindəki çirklənmədən qaynaqlanır. Temperatur kalibrasiyası və torpaqlama tədbirləri əksər hallarda bu problemləri həll edir. Müntəzəm soyuma testləri və təzyiq profili monitorinqi istehsal prosesinin erkən mərhələlərində bu problemləri müəyyən edir.
PE qatlı çuval strukturu doldurma xətlərində statik elektrik birikməsinə necə təsir edir?
Pe örtülü toxunmuş çantanın qat-qat quruluşu, doldurma materialları ilə sürtünmə zamanı statik yük yığılmasına səbəb olan effektiv kondensator yaradır. Bu yük yığılması təhlükəsizlik riskləri yaradır və məhsulun daxili divarlara yapışmasına səbəb olur ki, bu da çəki uyğunsuzluqlarına gətirib çıxarır. Ionlaşma avadanlığı və torpaqlama lentlərinin quraşdırılması yükü neytrallaşdırır, eyni zamanda müvafiq ətraf rütubətin saxlanması istehsal mühitində statik yük yaranmasını azaldır.
Termal gərginlik bağlamanın zamanı baş versə, nəm maneəsi çantasının performansı saxlanıla bilərmi?
Artıq istilik polietilen astarı parçalayır və buna görə də nəm maneəsi çantasının qoruyucu xüsusiyyətlərini pozur, belə ki, bağlamanın vizual olaraq sağlam görünməsi belə bu faktı dəyişdirmir. İstiliyi daha qısa müddət ərzində tətbiq edən impuls və ya infraqırmızı bağlamanın texnologiyasından istifadə etmək termal zərəri qarşısını alır və eyni zamanda düzgün birləşməni təmin edir. Dövrü texniki xidmət və temperaturun təsdiqlənməsi pp pe kompozit çantalarınızın istehsalında nəmə qarşı qoruyucu xüsusiyyətlərin sabitliyini təmin edir.

 EN