 EN
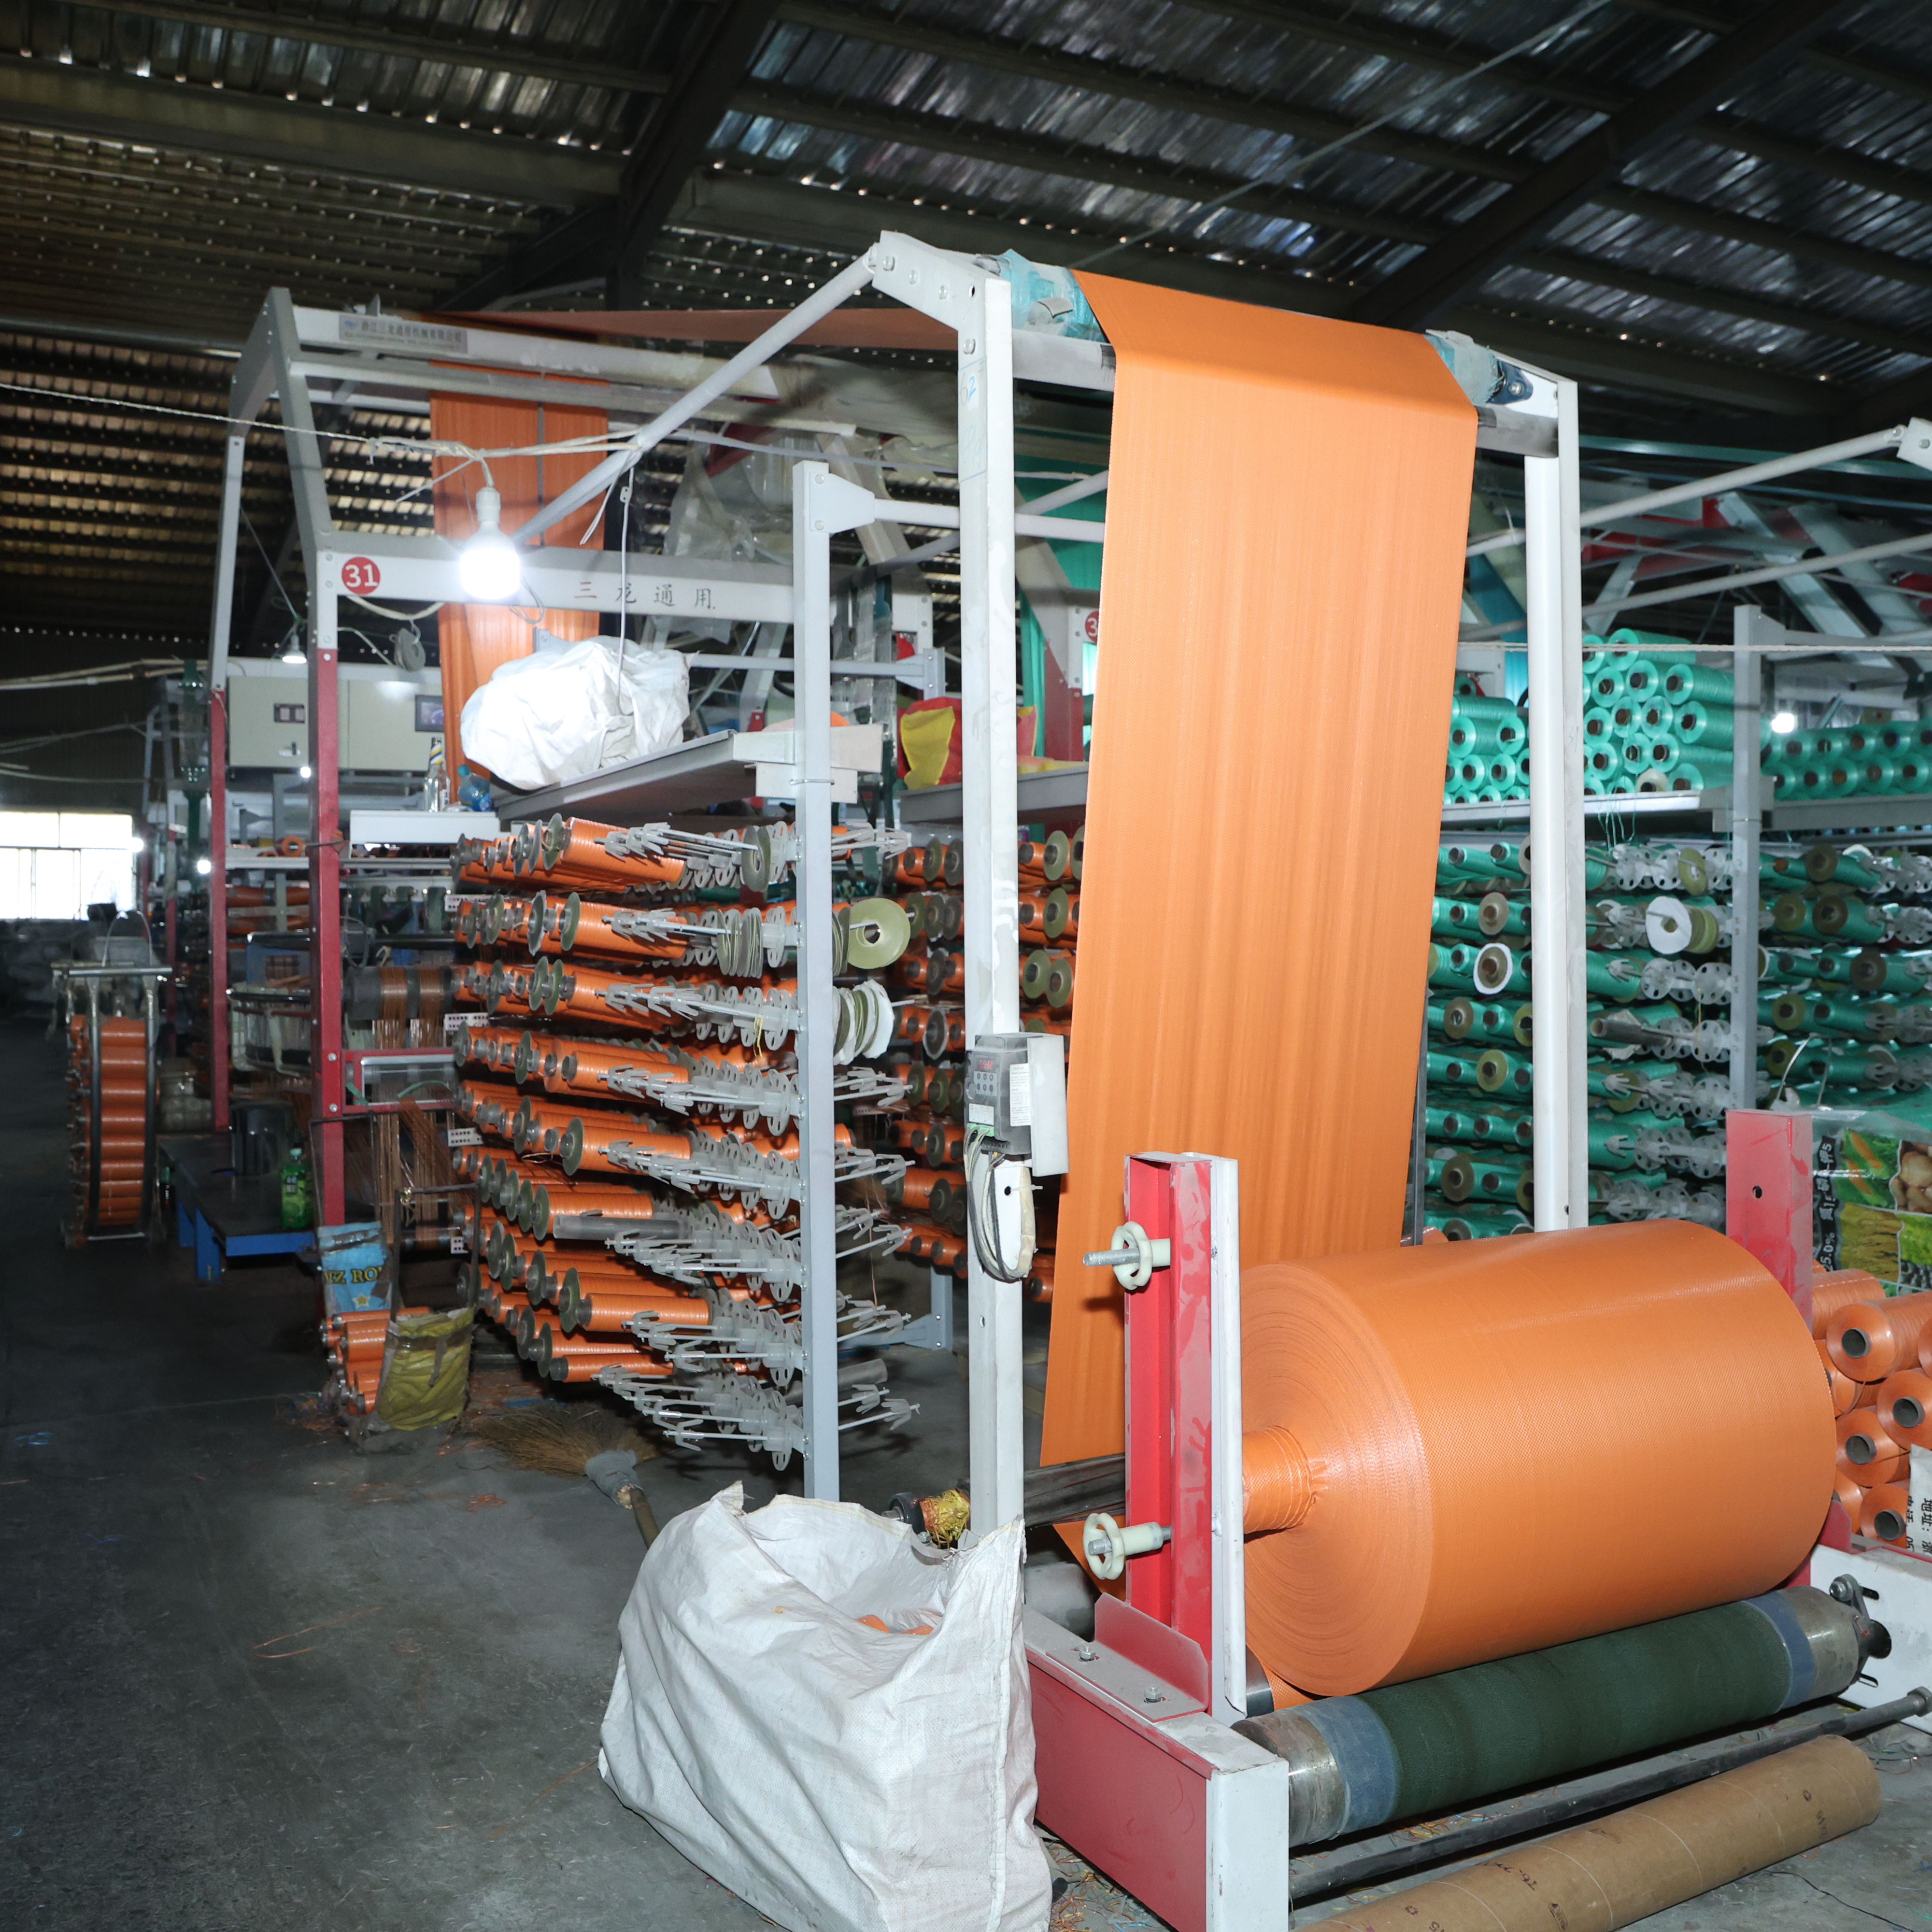
Wie man die Produktionseffizienz in einer PP-Gewebetaschen-Fabrik bewertet
Entdecken Sie die vier kritischen Produktionskennzahlen – Durchsatz, Ausschussquote, Maschinennutzungszeit und termingerechte Lieferung – um Fabriken sicher einzuschätzen.

2026/08/27
Füllvorgänge stellen eine der kritischsten Phasen im Fertigungszyklus für industrielle Verpackungen dar, und PE-beschichtet gewebetaschen bringen spezifische betriebliche Herausforderungen mit sich, die Anlagenleiter und Verpackungstechniker proaktiv bewältigen müssen. Wenn Ihre Produktionslinien bei PE-Innensack-Systemen Leistungsprobleme aufweisen, liegen die Ursachen häufig in der Materialverträglichkeit, den Temperaturdynamiken, der statischen Aufladung oder falschen Versiegelungskonfigurationen – und nicht in grundsätzlichen Konstruktionsmängeln der Taschen. Das Verständnis dieser häufigen Probleme gewährleistet reibungslosere Abläufe, reduziert Abfall und verhindert kostspielige Ausfallzeiten in Ihrer Füllinfrastruktur.

Die gewebte PE-beschichtete Tasche ist zu einer zentralen Lösung für feuchtigkeitsempfindliche Anwendungen in den Bereichen Landwirtschaft, Chemie und Lebensmittelverarbeitung geworden. Die Kombination von Polyethylen-Innenfolien mit Polypropylen-Gewebesubstraten führt jedoch zu einem zweischichtigen System, das während der Befüllung, Kennzeichnung und Versiegelung besondere Sorgfalt erfordert. Treten auf Ihrer Anlage Probleme auf, so konzentrieren sie sich meist auf die Dichtigkeit der Versiegelung, elektrostatische Entladung, eine Verschlechterung der Feuchtigkeitsbarriere der Tasche unter Hitzeeinwirkung oder mechanische Spannungspunkte, die die PP-PE-Verbundtaschenstruktur nicht ausreichend verteilen kann. Dieser Artikel behandelt die häufigsten Störungen während der Befüllvorgänge und bietet praktische Lösungsansätze.
Eine der häufigsten Beschwerden von Betreibern von PE-beschichteten, gewebten Sackfüllsystemen betrifft inkonsistente Versiegelungsformungen, insbesondere dann, wenn die Versiegelungsgeräte unzureichende Wärme oder Druck anwenden. Die Konstruktion der Feuchtigkeitssperrentasche erfordert, dass die Wärme durch die äußere Polypropylen-Schicht hindurchdringt und anschließend die innere PE-Auskleidungsschicht genau zum richtigen Zeitpunkt schmilzt – ohne die umgebenden Materialien zu verkohlen oder zu verdünnen. Wenn Ihre Versiegelungsstäbe nicht ausreichend erhitzt werden, verschmilzt die innere Auskleidung nicht ordnungsgemäß, wodurch mikroskopisch kleine Lücken entstehen, die die Leistung der Feuchtigkeitssperrentasche während der Haltbarkeitsdauer des Produkts beeinträchtigen.
Die Temperaturkalibrierung wird unerlässlich, wenn PE-Liner-Beutelfülllinien mit hoher Geschwindigkeit betrieben werden. Viele Anlagen stellen fest, dass ihre vorhandene Versiegelungsausrüstung, die für Standard-Gewebesäcke konzipiert ist, Parameteranpassungen erfordert, sobald sie mit dickeren oder mehrlagigen Konstruktionen kombiniert wird. Die Hersteller empfehlen, die Versiegelungsstärke regelmäßig mittels Schältests und durch Überwachung des Druckprofils zu validieren, um Temperaturdrift zu erkennen, bevor es zu umfangreichen Ausschussmengen kommt. Unbeständige Umgebungsfeuchteniveaus können die Versiegelungsqualität ebenfalls beeinflussen; Feuchtigkeit aus der Umgebungsluft kann sich unmittelbar vor dem Versiegeln auf der Oberfläche des PP-PE-Verbundbeutels niederschlagen und dadurch eine Kontamination verursachen, die die Haftung verhindert.
Übermäßige Wärme während des Befüllvorgangs kann den Polyethylen-Innenbeutel in PE-beschichteten Gewebesäcken verformen oder beschädigen, insbesondere bei Hochgeschwindigkeits-Automatiklinien, bei denen die Verweilzeit unter Hitze verlängert ist. Die innere PE-Beutelschicht schmilzt typischerweise zwischen 105 °C und 120 °C; eine längere Einwirkung oberhalb dieses Bereichs führt jedoch zum Zerfall der Polymerkettenstruktur, wodurch die Zugfestigkeit abnimmt und Sprödigkeit entsteht, die sich während Lagerung oder Transport des Produkts als Mikrorisse zeigt. Wenn Ihr Feuchtigkeitsschutzbeutel beim Versiegeln thermisch beschädigt wird, verschlechtert sich die Schutzfunktion – auch wenn die Versiegelung optisch intakt erscheint.
Die Reduzierung der Erhitzungsdauer bei gleichzeitiger Aufrechterhaltung einer ausreichenden Temperatur ist hier die praktikable Lösung. Moderne Abfüllanlagen mit gepulster oder Infrarot-Versiegelungstechnologie ermöglichen es den Bedienern, Wärme kürzer einzusetzen und so eine ordnungsgemäße Verschmelzung zu erreichen, ohne die PP-PE-Verbundbeutelstruktur über längere Zeit thermisch zu belasten. Eine regelmäßige Wartung der Heißsiegelgeräte stellt sicher, dass die Kontaktflächen sauber und gleichmäßig bleiben und lokal begrenzte Hotspots vermieden werden, die thermische Spannungen konzentrieren.
Die PE-Folie-Beutelstruktur bildet aufgrund der Schichtung leitfähiger und isolierender Materialien einen natürlichen Kondensator. Während des Befüllvorgangs – insbesondere bei pulverförmigen oder körnigen Produkten – erzeugt die Reibung zwischen dem Produkt und der innen mit PE beschichteten Gewebeoberfläche statische Ladung, die sich an der Folienoberfläche ansammelt. Diese statische Aufladung stellt ein echtes Sicherheitsrisiko beim Befüllen explosiver oder hochreaktiver Produkte dar; sie verursacht zudem betriebliche Probleme wie das Anhaften des Produkts an den Beutelwänden, was zu ungleichmäßiger Befüllung und Gewichtsschwankungen führt.
Statische Entladung kann empfindliche Produktformulierungen ebenfalls beschädigen oder unerwartete Reaktionen in chemischen Verarbeitungsumgebungen auslösen. Wenn Ihre Feuchtigkeitssperrentasche eine zu hohe elektrische Ladung ansammelt, kann sie Staubpartikel anziehen, wodurch die innere Oberfläche kontaminiert und die Produktreinheit beeinträchtigt wird. Um statische Gefahren bei PP-PE-Verbundtaschensystemen zu mindern, installieren Sie Erdungsbänder an den Abfüllmaschinen, halten Sie die Luftfeuchtigkeit in der Abfüllumgebung auf einem geeigneten Niveau und erwägen Sie statisch ableitende Beschichtungen oder Zusatzstoffe im PE-Innentaschenmaterial.
Die Installation von Ionisierungsstäben oder statisch ableitender Ausrüstung stromaufwärts Ihrer Versiegelungsstation bietet eine aktive Ladungsneutralisation, während PE-beschichtete Gewebebeutel durch die Anlage laufen. Dieser Ansatz erweist sich besonders in trockenen Klimazonen als wertvoll, wo die relative Luftfeuchtigkeit unter 40 % bleibt und sich dadurch die statische Aufladung beschleunigt. Moderne Anlagen mit Hochleistungs-PE-Folienbeutel-Produktionslinien integrieren diese Technologien zunehmend als Standardausrüstung statt als optionale Zusatzkomponenten.
Wenn Produkte sich nicht gleichmäßig in der mit PE beschichteten Gewebetasche verteilen, konzentriert sich die Spannung lokal an Druckstellen während des Versiegelns, wodurch die Dichtheit der Feuchtigkeitssperre an diesen Schwachstellen versagt. Feines Pulver oder Material mit geringer Fließfähigkeit neigt dazu, sich an den Wänden der PE-beschichteten Tasche zu verklumpen, anstatt sich gleichmäßig abzusetzen, was Ausbuchtungen erzeugt, die die Funktionsfähigkeit der Verschlussmaschine am oberen Rand beeinträchtigen. Diese ungleichmäßige Verteilung verringert die effektiv zur Verfügung stehende Oberfläche für die Versiegelung, sodass Ihre Versiegelungsklammern möglicherweise nur 60 bis 70 Prozent der vorgesehenen Versiegelungslinie kontaktieren – statt der vollen 100 Prozent.
Die Lösung erfordert die Überprüfung Ihrer Produktvibrations-Einstellungen und der Konstruktion Ihrer Füllköpfe. Viele Probleme mit PP-PE-Verbundbeuteln gehen auf unzureichende Vibration während der Abfüllphase zurück; eine geringfügige Erhöhung der Vibrationsfrequenz hilft, das Produkt gleichmäßiger im Beutel zu verteilen. Zudem verhindert eine korrekte Positionierung Ihrer Fülldüsen relativ zur Beutelöffnung Spritzer oder Überlauf, die die innere PE-Auskleidungsfläche vor dem Verschließen beschädigen könnten.
Der grundlegende Zweck eines Feuchtigkeitssperren-Beutels besteht darin, empfindliche Inhalte vor atmosphärischer Luftfeuchtigkeit und Umweltkontamination zu schützen. Wenn bei Ihren mit PE ausgekleideten Gewebebeuteln die Versiegelungen während der Abfüllvorgänge versagen, beginnt der Feuchtigkeitseintritt sofort – was dazu führen kann, dass die gesamte Charge innerhalb weniger Wochen für den Vertrieb ungeeignet wird. Das PP-PE-Verbundbeutel-Design setzt intakte Versiegelungen voraus; jede Beeinträchtigung lässt die Wasserdampfdurchtrittsraten stark über den spezifizierten Leistungsbereich ansteigen.
Regelmäßige Durchlässigkeitstests mit standardisierten ASTM-Verfahren zeigen, ob Ihre PE-Folien-Beutel-Batchproduktion ihre Feuchtigkeitsbarrierefunktion beibehält. Einige Anlagen führen eine inline-Qualitätskontrolle durch, bei der fertige Beutel 48 Stunden lang in Hochfeuchtigkeitskammern gelagert und anschließend auf innere Feuchtigkeitsansammlung untersucht werden. Dieser proaktive Ansatz erkennt systematische Versiegelungsprobleme, bevor sie beim Endkunden ankommen.
Versiegelungsfehler resultieren typischerweise aus unzureichender Versiegelungstemperatur, ungleichmäßiger Produktaufteilung, die Druckungleichgewichte erzeugt, elektrostatischer Interferenz oder Kontamination auf der Beuteloberfläche, die eine ordnungsgemäße Verschmelzung der Folie verhindert. Temperaturkalibrierung und Erdungsmaßnahmen beheben die meisten Fälle. Regelmäßige Peeltests und die Überwachung von Druckprofilen identifizieren diese Probleme frühzeitig im Produktionsprozess.
Die geschichtete Konstruktion einer PE-beschichteten Gewebetasche bildet einen wirksamen Kondensator, an dem sich statische Ladung während der Reibung mit Füllmaterialien ansammelt. Diese Ansammlung birgt Sicherheitsrisiken und führt dazu, dass das Produkt an den Innenwänden haftet, was zu Gewichtsschwankungen führt. Der Einbau von Ionisationsgeräten und Erdungsbändern neutralisiert die Ladung, während eine angemessene Raumluftfeuchtigkeit die Entstehung statischer Elektrizität in der Produktionsumgebung verringert.
Übermäßige Hitze schädigt die Polyethylen-Auskleidung und beeinträchtigt damit die Schutzeigenschaften der Feuchtigkeitssperrentasche, selbst wenn die Versiegelung optisch intakt erscheint. Die Verwendung von Impuls- oder Infrarot-Versiegelungstechnologie, bei der die Wärme für kürzere Zeit zugeführt wird, verhindert thermische Schäden und gewährleistet gleichzeitig eine ordnungsgemäße Verschmelzung. Regelmäßige Wartung und Temperaturvalidierung stellen sicher, dass Ihre PP-PE-Verbundtaschen-Produktion konsistente Feuchtigkeitsschutzspezifikationen erfüllt.

Entdecken Sie die vier kritischen Produktionskennzahlen – Durchsatz, Ausschussquote, Maschinennutzungszeit und termingerechte Lieferung – um Fabriken sicher einzuschätzen.

Gewährleisten Sie die Einhaltung gesetzlicher Vorschriften und Arbeitssicherheit mit bewährten Methoden für chemische Gewebetaschen – Materialauswahl, Kennzeichnung, Lagerung und Schulung.

Entdecken Sie den gesamten PP-Gewebetaschen-Herstellungsprozess – von der Extrusion und dem Weben bis zum Druck und der Qualitätskontrolle. Steigern Sie Effizienz, Compliance und ROI. Laden Sie jetzt den Prozess-Leitfaden herunter.

Haben Sie Probleme mit instabilen Taschen oder hohem Materialverschleiß? Beherrschen Sie die Extrusions- und Bandzieh-Technologie für stabilere und kostengünstigere PP-Gewebetaschen. Optimieren Sie noch heute Ihre Produktionslinie.

Haben Sie Probleme mit Ausschuss oder Kundenrücksendungen? Entdecken Sie die fünf unverzichtbaren Qualitätskontrollpunkte entlang Ihrer Gewebetaschen-Produktionslinie.
Welche Automatisierungsstufe ist die richtige für Ihre Fabrik für PP-Gewebesäcke? Vergleichen Sie manuelle Systeme mit Industrie-4.0-Lösungen hinsichtlich Kosten, Qualität und Skalierbarkeit.
Kontaktieren Sie uns für weitere Informationen zu gewebten Polypropylen-Taschen und flexiblen Verpackungslösungen.
Tel.
Adresse
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

