 EN
Cara Menilai Efisiensi Produksi di Pabrik Kantong Tenun PP
Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

2026/08/27
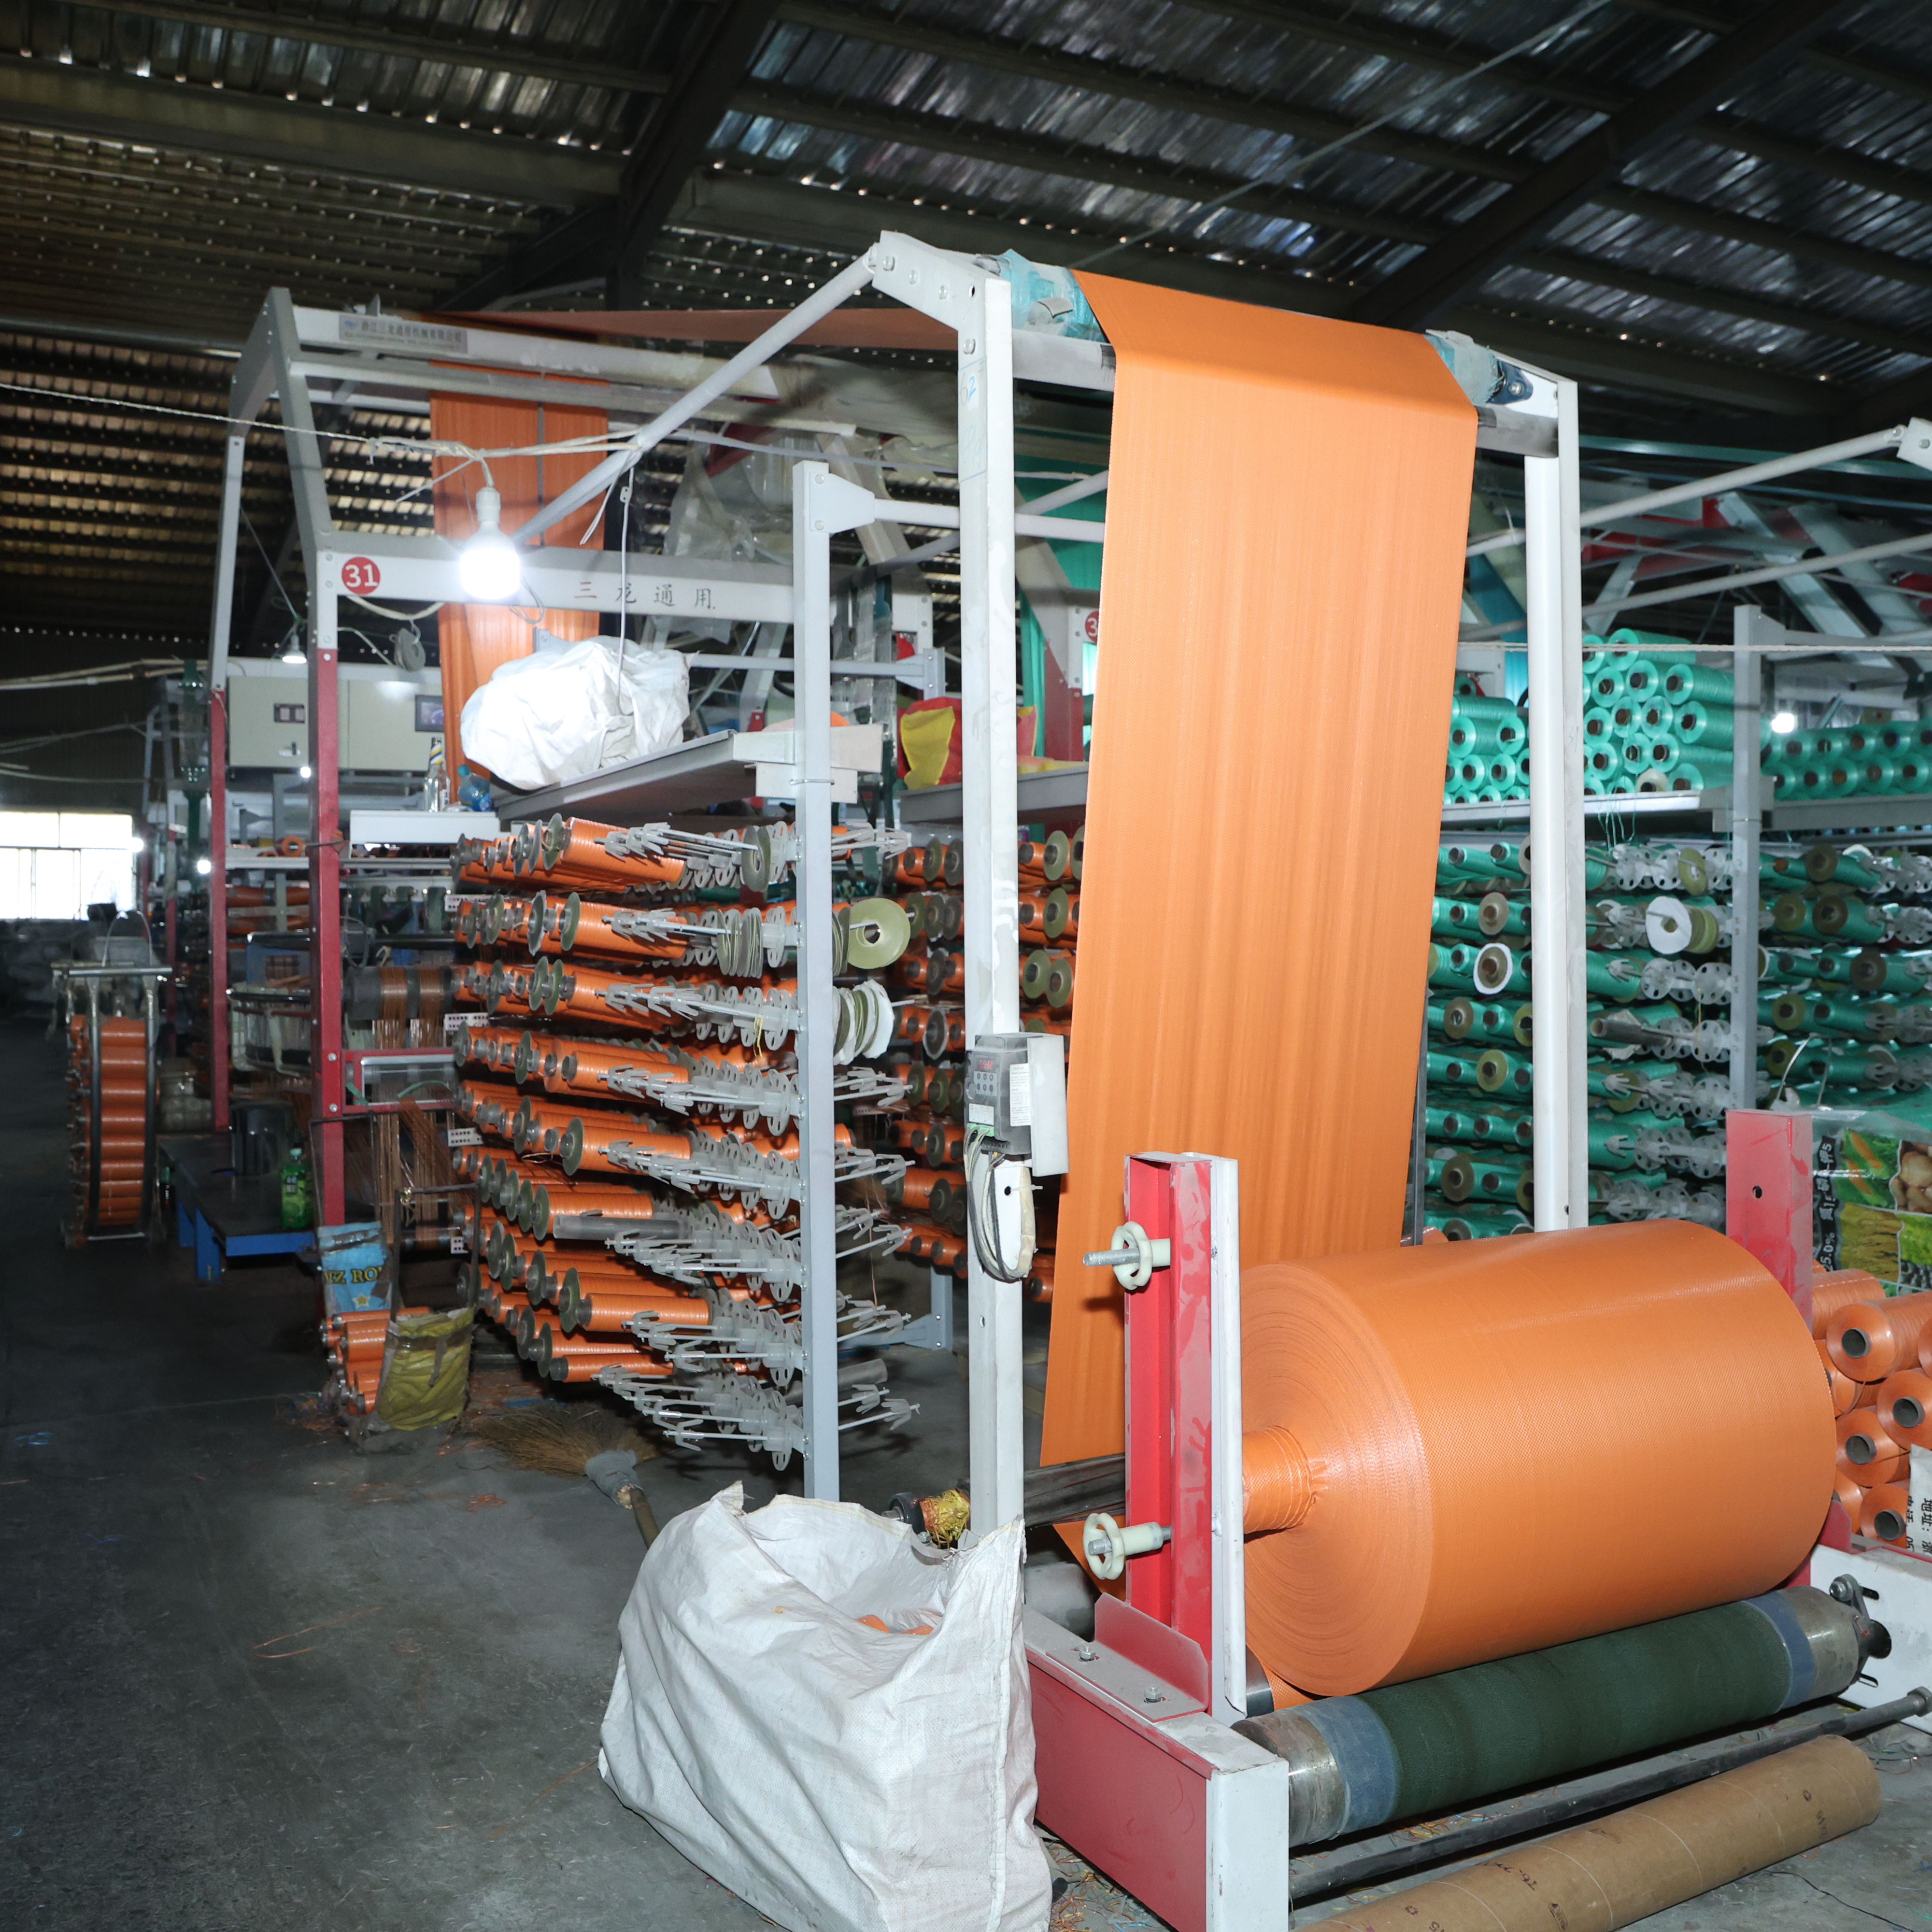
Operasi pengisian merupakan salah satu tahap paling kritis dalam siklus manufaktur untuk kemasan industri, dan Berlapis PE menimbulkan tantangan operasional spesifik yang harus diatasi secara proaktif oleh manajer fasilitas dan insinyur kemasan. Ketika lini produksi Anda mengalami masalah kinerja dengan sistem kantong berpelapis PE, penyebab utamanya sering kali berasal dari kompatibilitas bahan, dinamika suhu, penumpukan muatan statis, atau konfigurasi penyegelan yang tidak tepat—bukan karena cacat desain kantong itu sendiri. Memahami masalah umum ini memastikan kelancaran operasi, mengurangi limbah, serta mencegah waktu henti yang mahal di seluruh infrastruktur pengisian Anda.

Tas anyaman berlapis PE telah menjadi solusi utama untuk aplikasi yang sensitif terhadap kelembapan di sektor pertanian, bahan kimia, dan pengolahan makanan. Namun, integrasi lapisan polietilen dengan substrat anyaman polipropilen menghasilkan sistem dua lapis yang memerlukan penanganan cermat selama tahap pengisian, pencetakan kode, dan penyegelan. Ketika muncul masalah di jalur produksi Anda, umumnya terkonsentrasi pada integritas segel, pelepasan muatan statis, degradasi penghalang kelembapan tas akibat panas, atau titik stres mekanis yang tidak dapat didistribusikan secara memadai oleh struktur komposit tas PP-PE. Artikel ini membahas masalah paling umum yang muncul selama operasi pengisian serta memberikan panduan praktis untuk penyelesaiannya.
Salah satu keluhan paling sering dari operator yang menjalankan sistem pengisian kantong tenun berlapis PE adalah pembentukan segel yang tidak konsisten, terutama ketika peralatan penyegel menerapkan panas atau tekanan yang tidak memadai. Konstruksi kantong penghalang kelembapan berarti panas harus menembus lapisan polipropilena luar, lalu melelehkan lapisan pelapis PE dalam pada saat yang tepat, tanpa membakar atau mengurangi ketebalan material di sekitarnya. Ketika batang penyegel Anda mencapai suhu yang tidak memadai, lapisan pelapis dalam gagal menyatu secara sempurna, meninggalkan celah mikroskopis yang merusak kinerja kantong penghalang kelembapan selama masa simpan produk.
Kalibrasi suhu menjadi sangat penting saat menjalankan lini pengisian kantong pelapis PE pada kecepatan tinggi. Banyak fasilitas menemukan bahwa peralatan penyegelan yang sudah ada—yang dirancang untuk kantong anyaman standar—memerlukan penyesuaian parameter ketika diintegrasikan dengan konstruksi yang lebih tebal atau berlapis ganda. Produsen merekomendasikan memverifikasi kekuatan penyegelan melalui uji tarik (peel test) berkala dan pemantauan profil tekanan guna mendeteksi pergeseran suhu sebelum terjadi penolakan dalam skala penuh. Tingkat kelembapan lingkungan yang tidak konsisten juga dapat memengaruhi kualitas penyegelan; kelembapan udara dapat mengendap pada permukaan kantong komposit PP-PE tepat sebelum proses penyegelan, sehingga menimbulkan kontaminasi yang menghambat adhesi.
Penerapan panas berlebih selama operasi pengisian dapat menyebabkan pelapis polietilen di dalam kantong anyaman berpelapis PE melengkung atau terdegradasi, terutama pada jalur otomatis berkecepatan tinggi di mana waktu kontak dengan panas diperpanjang. Lapisan dalam kantong berpelapis PE umumnya meleleh antara 105°C hingga 120°C, namun paparan berkelanjutan di atas kisaran ini menyebabkan struktur rantai polimer terurai, mengurangi kekuatan tarik serta menimbulkan sifat rapuh yang tampak sebagai retakan mikro selama penyimpanan atau pengangkutan produk. Ketika kantong penghalang kelembapan Anda mengalami kerusakan termal selama proses penyegelan, kualitas pelindungnya menurun meskipun segel tersebut tampak utuh secara visual.
Mengurangi durasi pemanasan sambil mempertahankan suhu yang memadai merupakan solusi praktis di sini. Jalur pengisian modern yang dilengkapi teknologi penyegelan berdenyut atau inframerah memungkinkan operator menerapkan panas dalam interval yang lebih singkat, sehingga mencapai fusi yang tepat tanpa tekanan termal berkepanjangan pada struktur kantong komposit pp pe. Pemeliharaan rutin peralatan penyegelan panas memastikan permukaan kontak tetap bersih dan seragam, mencegah titik panas terlokalisasi yang mengonsentrasikan tekanan termal.
Struktur kantong pelapis PE menciptakan kapasitor alami akibat kombinasi bahan konduktif dan insulatif yang disusun berlapis. Selama operasi pengisian—terutama untuk produk berbentuk bubuk atau butiran—gesekan antara material dan permukaan dalam kantong anyam berpelapis PE menghasilkan muatan statis yang terakumulasi di permukaan pelapis. Akumulasi muatan statis ini merupakan risiko keselamatan nyata saat mengisi produk eksplosif atau sangat reaktif, serta menimbulkan masalah operasional seperti lengketnya produk pada dinding kantong, yang menyebabkan pengisian tidak merata dan ketidaksesuaian berat.
Pelepasan statis juga dapat merusak formulasi produk yang sensitif atau memicu reaksi tak terduga di lingkungan pengolahan kimia. Ketika kantong penghalang kelembapan Anda mengakumulasi muatan berlebih, kantong tersebut dapat menarik partikel debu, sehingga mencemari permukaan dalam dan mengurangi kemurnian produk. Untuk mengurangi bahaya statis pada sistem kantong komposit pp-pe, pasang tali penghubung ke tanah (grounding straps) pada peralatan pengisian, jaga tingkat kelembapan yang sesuai di lingkungan pengisian, serta pertimbangkan penggunaan lapisan atau aditif yang mampu menghamburkan muatan statis pada bahan kantong pelapis pe.
Memasang batang ionisasi atau peralatan disipasi statis di hulu stasiun penyegelan Anda memberikan netralisasi muatan aktif saat kantong anyaman berlapis PE bergerak sepanjang jalur produksi. Pendekatan ini terbukti sangat bernilai di iklim kering, di mana kelembapan udara tetap di bawah 40%, sehingga menciptakan kondisi yang mempercepat pembentukan muatan statis. Fasilitas modern yang mengoperasikan jalur produksi kantong berlapis PE berkapasitas tinggi semakin mengintegrasikan teknologi ini sebagai peralatan standar, bukan sekadar tambahan opsional.
Ketika produk tidak tersebar merata di seluruh rongga kantong tenun berlapis PE, tekanan terkonsentrasi secara lokal pada titik-titik tekanan saat penyegelan, sehingga mengakibatkan kegagalan integritas kantong penghalang kelembapan di zona-zona lemah tersebut. Bubuk halus atau bahan dengan daya alir rendah cenderung menggumpal di dinding kantong berlapis PE alih-alih mengendap secara merata, menciptakan tonjolan yang mengganggu mesin penutup bagian atas. Distribusi yang tidak merata ini mengurangi luas permukaan efektif yang tersedia untuk penyegelan, sehingga rahang penyegel Anda mungkin hanya bersentuhan dengan 60 hingga 70 persen dari garis penyegelan yang dimaksud, bukan 100 persen penuh.
Mengatasi masalah ini memerlukan pemeriksaan pengaturan getaran produk dan desain kepala pengisi Anda. Banyak masalah pada kantong komposit pp-pe berakar pada getaran yang tidak memadai selama tahap pengisian; meningkatkan frekuensi getaran secara sedikit membantu produk mengendap lebih seragam ke dalam kantong. Selain itu, memastikan posisi nosel pengisi tepat relatif terhadap bukaan kantong mencegah percikan atau tumpahan yang merusak permukaan lapisan pe internal sebelum proses penyegelan dapat dilakukan.
Tujuan dasar kantong penghalang kelembapan adalah melindungi isi sensitif dari kelembapan atmosfer dan kontaminasi lingkungan. Ketika segel kantong tenun berlapis pe Anda gagal selama operasi pengisian, penetrasi kelembapan dimulai secara langsung, sehingga berpotensi membuat seluruh batch menjadi tidak layak untuk distribusi dalam beberapa minggu. Desain kantong komposit pp-pe mengasumsikan segel yang utuh; setiap pelanggaran memungkinkan laju transmisi uap air meningkat tajam di atas batas kinerja yang ditentukan.
Pengujian permeabilitas rutin menggunakan metode ASTM standar mengungkapkan apakah batch produksi kantong pelapis PE mempertahankan kemampuan penghalang kelembapan. Beberapa fasilitas menerapkan pengambilan sampel kendali kualitas secara daring, di mana kantong jadi disimpan dalam ruang kelembapan tinggi selama 48 jam, lalu diperiksa akumulasi kelembapan internal. Pendekatan proaktif ini mendeteksi masalah penyegelan sistematis sebelum mencapai pelanggan akhir.
Kegagalan penyegelan umumnya berasal dari suhu penyegelan yang tidak memadai, distribusi produk yang tidak merata sehingga menimbulkan ketidakseimbangan tekanan, gangguan listrik statis, atau kontaminasi pada permukaan kantong yang menghambat fusi pelapis PE yang sempurna. Kalibrasi suhu dan langkah-langkah pentanahan menyelesaikan sebagian besar kasus. Pengujian tarik (peel testing) berkala serta pemantauan profil tekanan mengidentifikasi masalah ini lebih awal dalam proses produksi.
Konstruksi berlapis pada tas anyaman berlapis PE membentuk kapasitor efektif di mana muatan statis terakumulasi akibat gesekan dengan bahan pengisi. Akumulasi ini menimbulkan risiko keselamatan serta menyebabkan produk melekat pada dinding dalam tas, sehingga menghasilkan ketidaksesuaian berat. Pemasangan peralatan ionisasi dan tali penghubung ke tanah (grounding straps) menetralkan muatan, sementara pemeliharaan kelembapan ambient yang tepat mengurangi pembangkitan muatan statis di lingkungan produksi.
Panas berlebih merusak lapisan polietilen, sehingga mengurangi kemampuan pelindung kantong penghalang kelembapan meskipun segel tampak utuh secara visual. Penggunaan teknologi penyegelan pulsa atau inframerah—yang menerapkan panas dalam interval lebih singkat—mencegah kerusakan termal sekaligus mencapai fusi yang memadai. Pemeliharaan rutin dan validasi suhu memastikan produksi kantong komposit PP-PE tetap memenuhi spesifikasi perlindungan kelembapan secara konsisten.

Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

Pastikan kepatuhan regulasi dan keselamatan pekerja dengan metode terbukti untuk kantong tenun bahan kimia—pemilihan material, pelabelan, penyimpanan, dan pelatihan.

Temukan seluruh alur manufaktur tas tenun PP—mulai dari ekstrusi & penenunan hingga pencetakan & pengendalian kualitas. Tingkatkan efisiensi, kepatuhan regulasi, dan ROI. Unduh panduan proses sekarang.

Mengalami masalah tas yang lemah atau limbah bahan berlebih? Kuasai teknologi ekstrusi dan penarikan tape untuk menghasilkan tas tenun PP yang lebih kuat dan lebih murah. Optimalkan lini produksi Anda sekarang.

Mengalami kesulitan akibat cacat atau retur pelanggan? Temukan 5 titik pemeriksaan kualitas yang wajib diterapkan di sepanjang jalur produksi kantong tenun Anda
Tingkat otomasi mana yang tepat untuk pabrik tas anyaman PP Anda? Bandingkan sistem manual dengan sistem Industri 4.0 berdasarkan biaya, kualitas, dan skalabilitas.
Hubungi kami untuk informasi lebih lanjut mengenai kantong anyaman polipropilen dan solusi kemasan fleksibel.
Tel.
Surel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

