 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/08/27
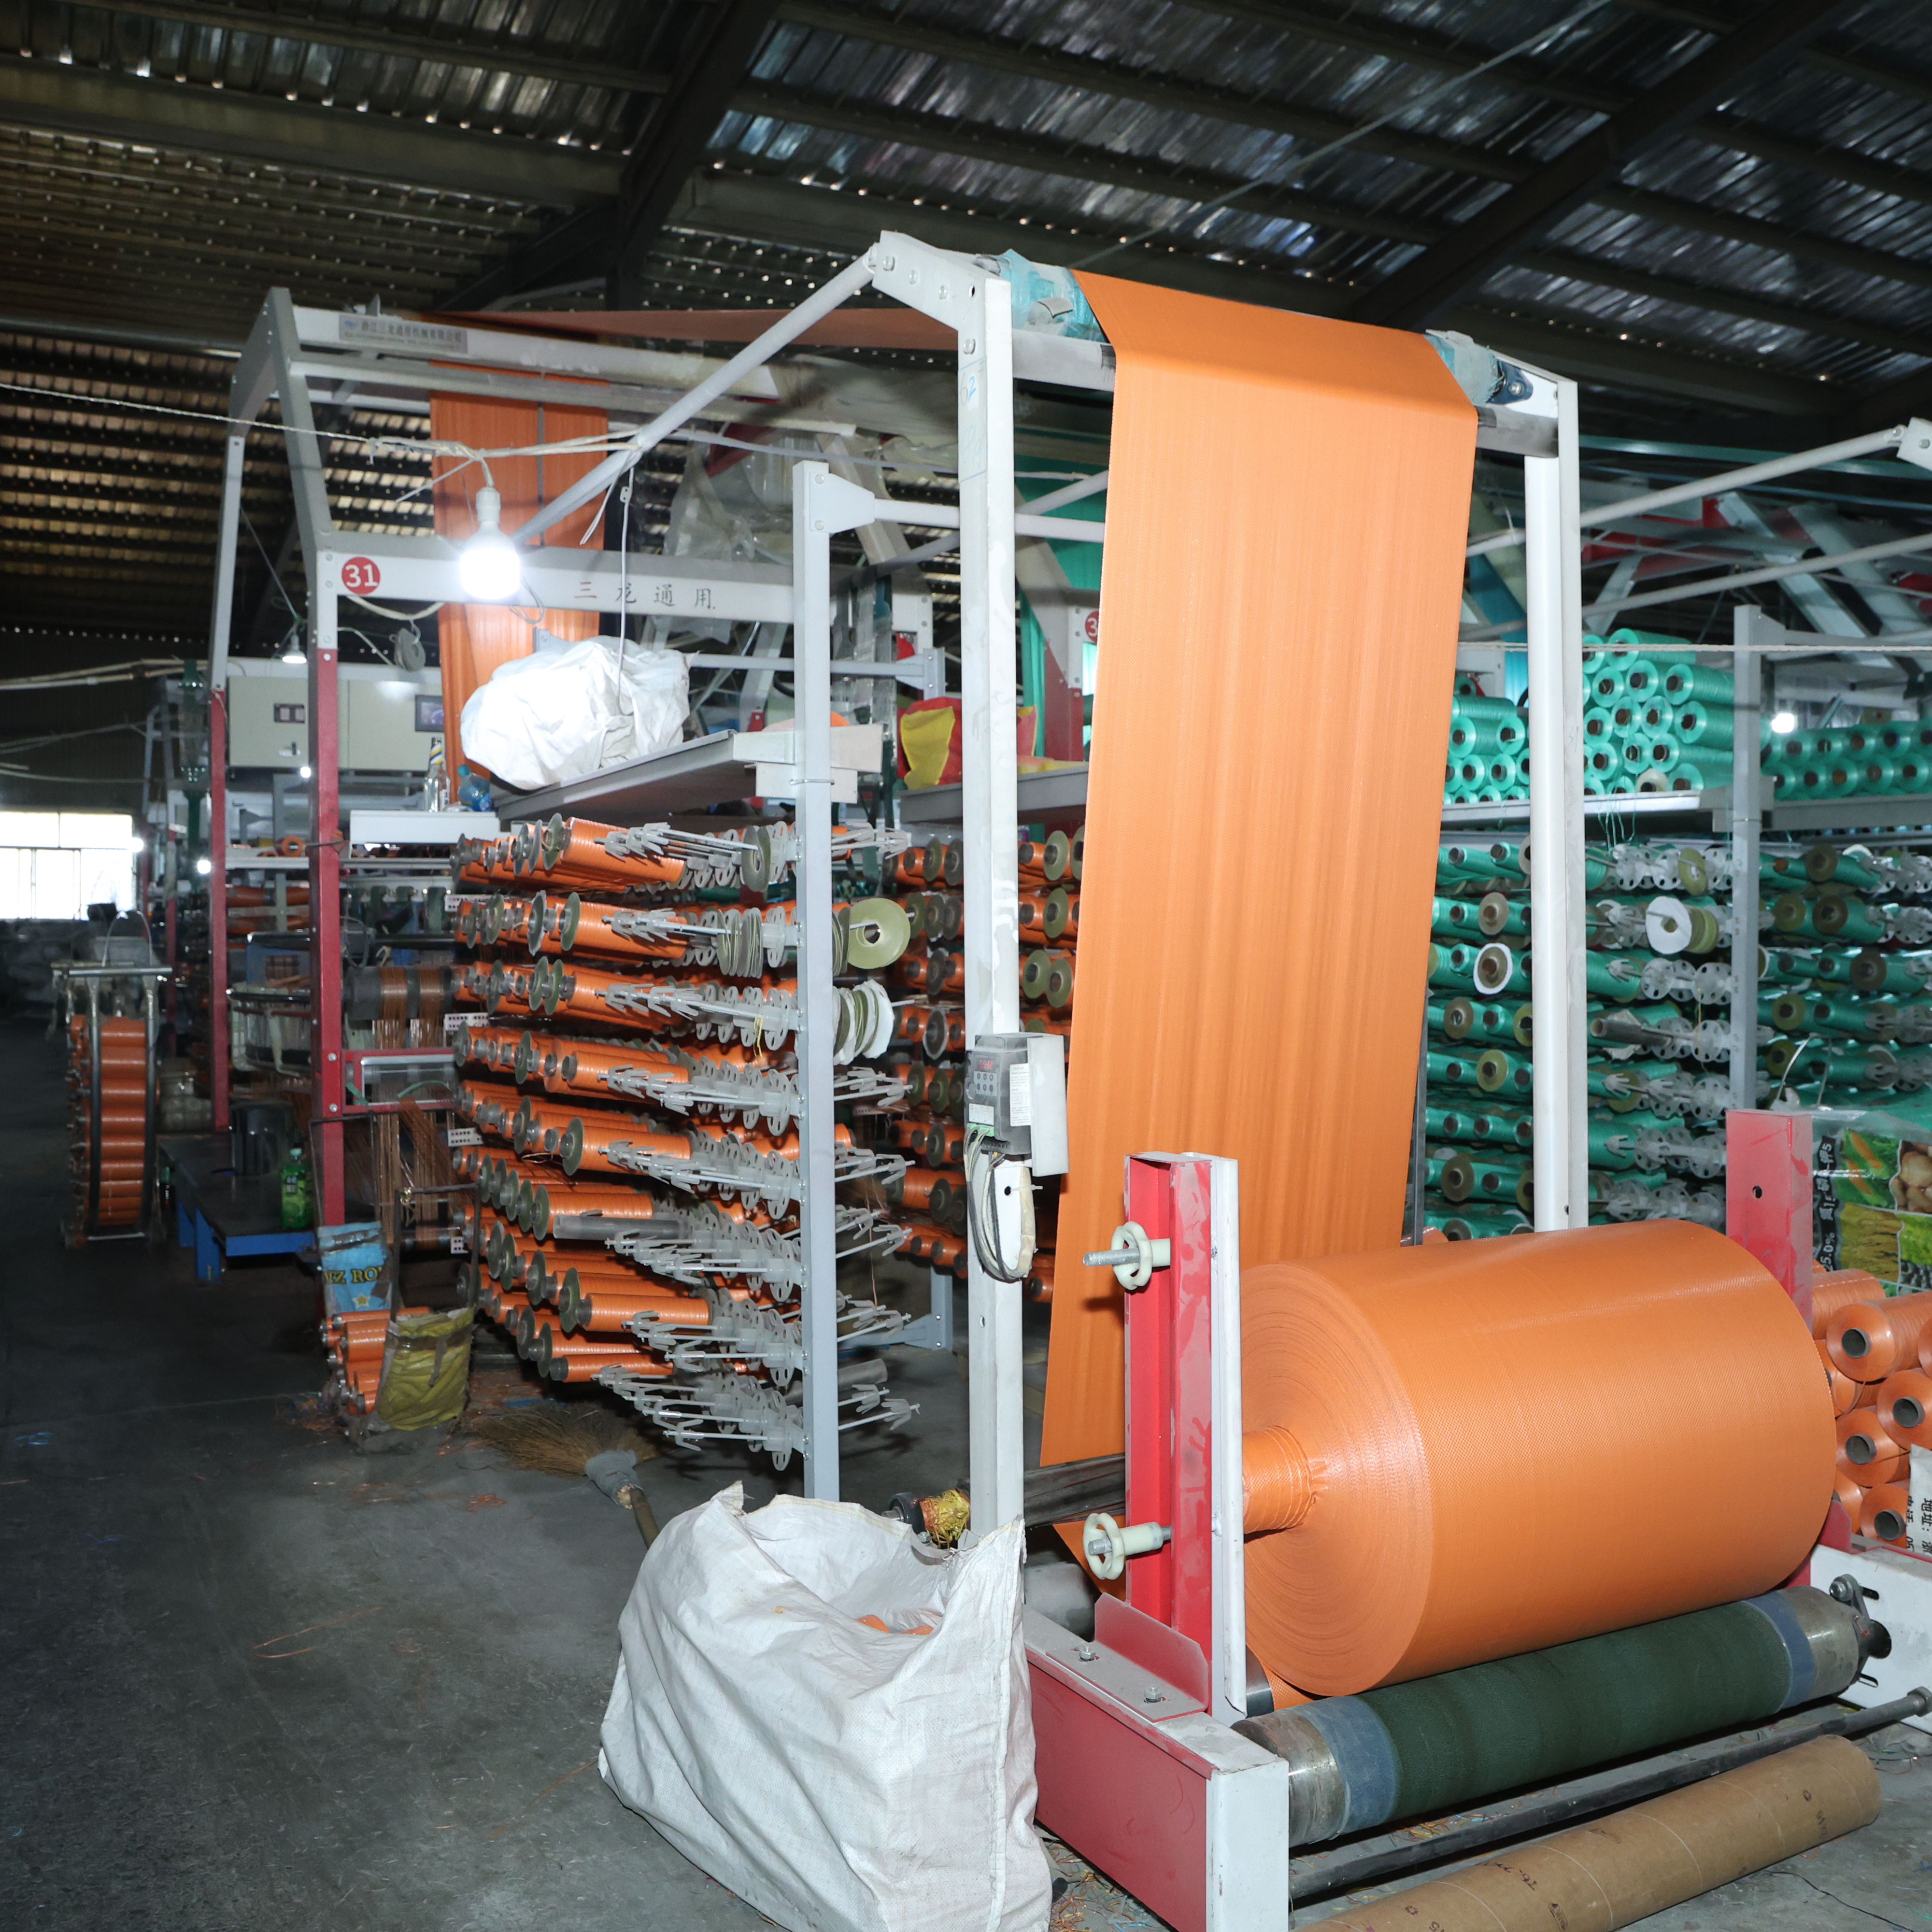
Täitmistoimingud on üks olulisemaid etappe tööstusliku pakendite tootmisprotsessis ning PE-ga kaetud köisukotid teevad tehnoloogiliste protsesside korraldamisel konkreetseid operatsioonilisi väljakutseid, mida tehasejuhid ja pakenditeeritud insenerid peavad ennetavalt lahendama. Kui teie tootmisliinidel tekib probleeme PE-sisekottide süsteemidega, põhjustavad need tavaliselt materjalide ühilduvus, temperatuuridünaamika, staatilise laengute kogunemine või vale sulgemiskonfiguratsioon – mitte aga põhimõttelised koti disainipuudused. Nende levinud probleemide arusaamine tagab sujuvama tootmise, vähendab jäätmete teket ja takistab kulukat seiskumist teie täitmistoimingute infrastruktuuris.

PE-kilega kaetud kudumisega kotid on muutunud niiskusele tundlikuks rakendusteks põllumajanduses, keemiatööstuses ja toidu töötlemises oluliseks lahenduseks. Siiski teeb polüetüleenkile ja polüpropüleenkudumise alusmaterjali ühendamine kahekihilise süsteemi, millel on täpselt käsitlus vajalik täitmis-, koodimis- ja sulgemisfaasides. Kui teie tootmisjoonel tekivad probleemid, ilmnevad need tavaliselt õmbluskindluse, staatilise laengu, soojuse mõju all niiskusebarjääri koti degradatsiooni või mehaaniliste koormuspiirkondade juures, mida PP-PE komposiitkoti struktuur ei suuda piisavalt jaotada. Selles artiklis uuritakse täitmisoperatsioonide ajal kõige sagedamini esinevaid probleeme ning antakse praktilisi juhiseid nende lahendamiseks.
Ülemaailmselt üks levinumaid kaebusi pealihaga kootud koti täitmise süsteemidega töötavatelt operaatortelt puuduliku õmblusliite moodustamise kohta, eriti siis, kui õmblusseadmed ei rakenda piisavalt soojust või rõhku. Niiskuskaitse kottide ehitus tähendab, et soojust peab läbima välimine polüpropüleenkiht ja seejärel sulatama sisemist PE kihti täpselt õigel ajal ilma ümbruskonna materjali põletamiseta või õhendamiseta. Kui teie õmblusribad ei saavuta piisavat temperatuuri, ei sulata sisemine kiht korralikult kokku ning jäävad mikroskoopilised aukud, mis kahjustavad niiskuskaitse kottide toimivust toote säilitusaegu.
Temperatuurikalibreerimine muutub oluliseks, kui pp-pe liner-kottide täitmistooteid töödeldakse kõrgel kiirusel. Paljud ettevõtted avastavad, et nende olemasolevad hermetiseerimiseseadmed, mis on mõeldud tavaliste punutud kotitüüpide jaoks, vajavad parameetrite kohandamist, kui neid kasutatakse paksemate või mitmekihiliste konstruktsioonidega. Tootjad soovitavad hermeetilisuse tugevust kontrollida regulaarsete tõmbetestide ja rõhuprofiili jälgimisega, et tuvastada temperatuuri kõikumine enne täielikke partii tagasitõmbamisi. Ebakindlad õhuniiskusetasemed võivad samuti mõjutada hermeetilisuse kvaliteeti; ümbritsev niiskus võib koguneda pp-pe komposiitkoti pinnale kohe enne hermetiseerimist, moodustades saasteaineid, mis takistavad liimumist.
Liialt kõrge temperatuur täitmise ajal võib põhjustada polüetüleenist sisestuse deformatsiooni või lagunemist pe lined woven kotides, eriti kiirkäigulistes automaatsetes liinides, kus soojusel olemise aeg on pikenenud. Polüetüleenist koti siseseina sulamistemperatuur jääb tavaliselt vahemikku 105–120 °C, kuid pikaajaline kokkupuude kõrgema temperatuuriga põhjustab polümeeri ahela struktuuri lagunemise, mis vähendab tõmbetugevust ja teeb materjalist habras, ilmudes mikropraguena toote ladustamise või transpordi ajal. Kui teie niiskuskaitse koti kahjustub termiliselt sulgemisel, halveneb kaitseomadus isegi siis, kui õmblus näib visuaalselt puutumatuna.
Soovitud temperatuuri säilitamisel soojusotsingu kestuse vähendamine on siin praktiline lahendus. Kaasaegsed täitmisjooned, millel on pulss- või infrapunase sulgemistehnoloogia, võimaldavad töötajatel soojust rakendada lühemate ajavahemikega, saavutades piisava ühenduse ilma pikaajalise soojuskoormuseta pp-pe komposiitkottide struktuuril. Soojussulgemisseadmete regulaarne hooldus tagab, et kokkupuutepinnad jäävad puhtaks ja ühtlaseks, takistades kohalikke kuumenemispiirkondi, mis kontsentreerivad soojuskoormust.
PE sisestuskihi koti struktuur loob loomuliku kondensaatori, kuna juhtivad ja mittejuhtivad materjalid on kihistatud üksteise otsa. Täitmisoperatsioonide ajal, eriti pulbriliste või teraliste toodete puhul, teeb materjali hõõrdumine PE-ga kaetud köisest koti sisemusega tekkida staatilist laengut, mis koguneb sisestuskihi pinnale. See staatiline laengute kogunemine on tõeline ohutusprobleem plahvatusohtlike või äärmiselt reageerivate toodete täitmisel ning see teeb kaasaegu operatsiooniprobleeme, sealhulgas toote kleepumist koti seintele, mis põhjustab ebavõrdset täitmist ja kaalakõrvalekaldumisi.
Statilise laengu tekkimine võib ka kahjustada tundlikke toote koostiseid või põhjustada ootamatuid reaktsioone keemiatöötlemise keskkonnas. Kui teie niiskuskaitse kotis tekib liialt suur laeng, võib see atrakteerida tolmuosakesi, mis saastavad sisepinda ja ohustavad toote puhtust. Statiliste ohtude vähendamiseks pp-pe komposiitkottide süsteemides tuleb täita järgmisi meetmeid: paigaldada täitmisseadmetele maandusribad, säilitada täitmiskeskkonnas sobiv niiskustase ning kaaluda statilise laengu lagunemist soodustavaid katteid või lisandeid pe sisekottide materjalides.
Ioonimisribade või staatilise laenguga kaotamise eesmärgil mõeldud seadmete paigaldamine teie sulgemisjaama eespool tagab aktiivse laengute neutraliseerimise, kui PE-kilega kaetud köispiisad liiguvad tootmisliinil edasi. See lähenemisviis on eriti kasulik kuivates klimaatilistes tingimustes, kus õhuniiskus jääb alla 40%, mis soodustab staatilise elektri teket. Tänapäevased suurtoorukaga PE-kilega kaetud köispiisade tootmisliinid kasutavad neid tehnoloogiaid üha sagedamini standardvarustusena mitte valikulisena lisavarustusena.
Kui tooted ei jaotu ühtlaselt PE-kilega kaetud köisest koti sisemuses, tekib sulgemisel kohalik rõhutugevus, mis põhjustab niiskuskaitse kotti terviklikkuse kaotumise nendes nõrgades kohtades. Väga peenikesed pulber- või madala vooluvusega materjalid kogunevad eelkõige PE-kilega kaetud koti seintele ning ei asetudu ühtlaselt, moodustades kumerused, mis takistavad ülemise kinnituse masinat. See ebakorrapärane jaotus vähendab sulgemispinna efektiivset pindala, mistõttu võivad teie sulgemisnupud kokku puutuda ainult 60–70 protsendiga ettenähtud sulgemisjoonest, mitte kogu 100 protsendiga.
Selle probleemi lahendamiseks tuleb uurida teie toote vibratsiooniseadeid ja täitmispäisude kujundust. Paljude pp-pe komposiitkottide probleemid põhinevad täitmisperioodil puudulikul vibratsioonil; vibratsioonisageduse veidi suurendamine aitab toodetel ühtlasemalt kotti asuda. Lisaks tuleb tagada, et täitmispihustid oleksid õigesti paigutatud koti avause suhtes, et vältida pritsimist või üleliitmist, mis kahjustab sisemist pe-kile pinnat, enne kui sulgemine saab toimuda.
Niiskusebarjäärikoti põhifunktsioon on tundlike sisu kaitse atmosfääri niiskuse ja keskkonnasaastega. Kui teie pe-kilega köiest kottide sulgemine ebaõnnestub täitmistoimingute ajal, algab kohe niiskuse sissepääs, mis võib teha terve partii jaotamiseks sobimatuks juba nädalate jooksul. Pp-pe komposiitkoti kujundus eeldab terviklikke sulgumeid; iga kompromiss lubab vesipaaride läbimise kiiruse tõusta drastiliselt üle määratud töökindluse piiride.
Tavaline läbitavustesti kasutades standardseid ASTM-meetodeid paljastab, kas teie PE liner-kottide tootmispartiid säilitavad niiskusebarjääri omadusi. Mõned tehased rakendavad reaalses ajas kvaliteedikontrolli proovivõtmist, kus valmis kotid hoitakse 48 tundi kõrgniiskuses kambris ja seejärel inspekteeritakse sisemise niiskuse kogunemist. See ennetav lähenemisviis tuvastab süstemaatilised sulgemisprobleemid enne kui need jõuaksid lõppkasutajateni.
Sulgemisvigade põhjuseks on tavaliselt ebapiisav sulgemistemperatuur, ebaühtlane tootejaotumine, mis teeb rõhu ebakaalakaalukaks, staatilise elektri häired või kontaminatsioon koti pinnal, mis takistab õiget liner-liimimist. Temperatuuri kalibreerimine ja maandusmeetmed lahendavad enamikku juhtudest. Regulaarsed tõmbetestid ja rõhuprofiili jälgimine tuvastavad need probleemid varases tootmisprotsessis.
Kihtidega ehitatud PE-kilega kaetud köisvõrgusummaga loobub tõhus kondensaator, kus statiikalaeng koguneb täitmismaterjalidega hõõrdumisel. Selle laengukogunemine teeb ohtlikuks ja põhjustab toote kleepumist summa siseseintele, mis viib kaalakõrvalekalletele. Ioniiseerimisseadmete ja maandusribade paigaldamine neutraliseerib laengu, samas kui õhuniiskuse optimaalse taseme säilitamine vähendab statiikalaengu teket tootmiskeskkonnas.
Liialt kõrge temperatuur lagundab polüetüleenkilet ja nii kaotab niiskuskaitsesumma oma kaitseomadused, isegi kui õmblus näeb visuaalselt korralikult välja. Pulsseeriva või infrapunase sulgemistehnoloogia kasutamine, mille puhul soojus rakendatakse lühikesteks ajavahemikeks, takistab soojuskahjustusi ja tagab samas piisava materjalide ühendumise. Regulaarne hooldus ja temperatuuri kontroll tagavad, et teie PP-PE komposiitsummaga tootmine vastab järjepidevalt niiskuskaitse spetsifikatsioonidele.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

