 EN
Kaip įvertinti gamybos efektyvumą polipropileno audiniuose maišų gamykloje
Atraskite 4 esminius gamybos rodiklius – našumą, defektų normą, įrangos veikimo laiką ir laiku vykdomą pristatymą – kad tikėtina įvertintumėte gamyklas.

2026/08/27
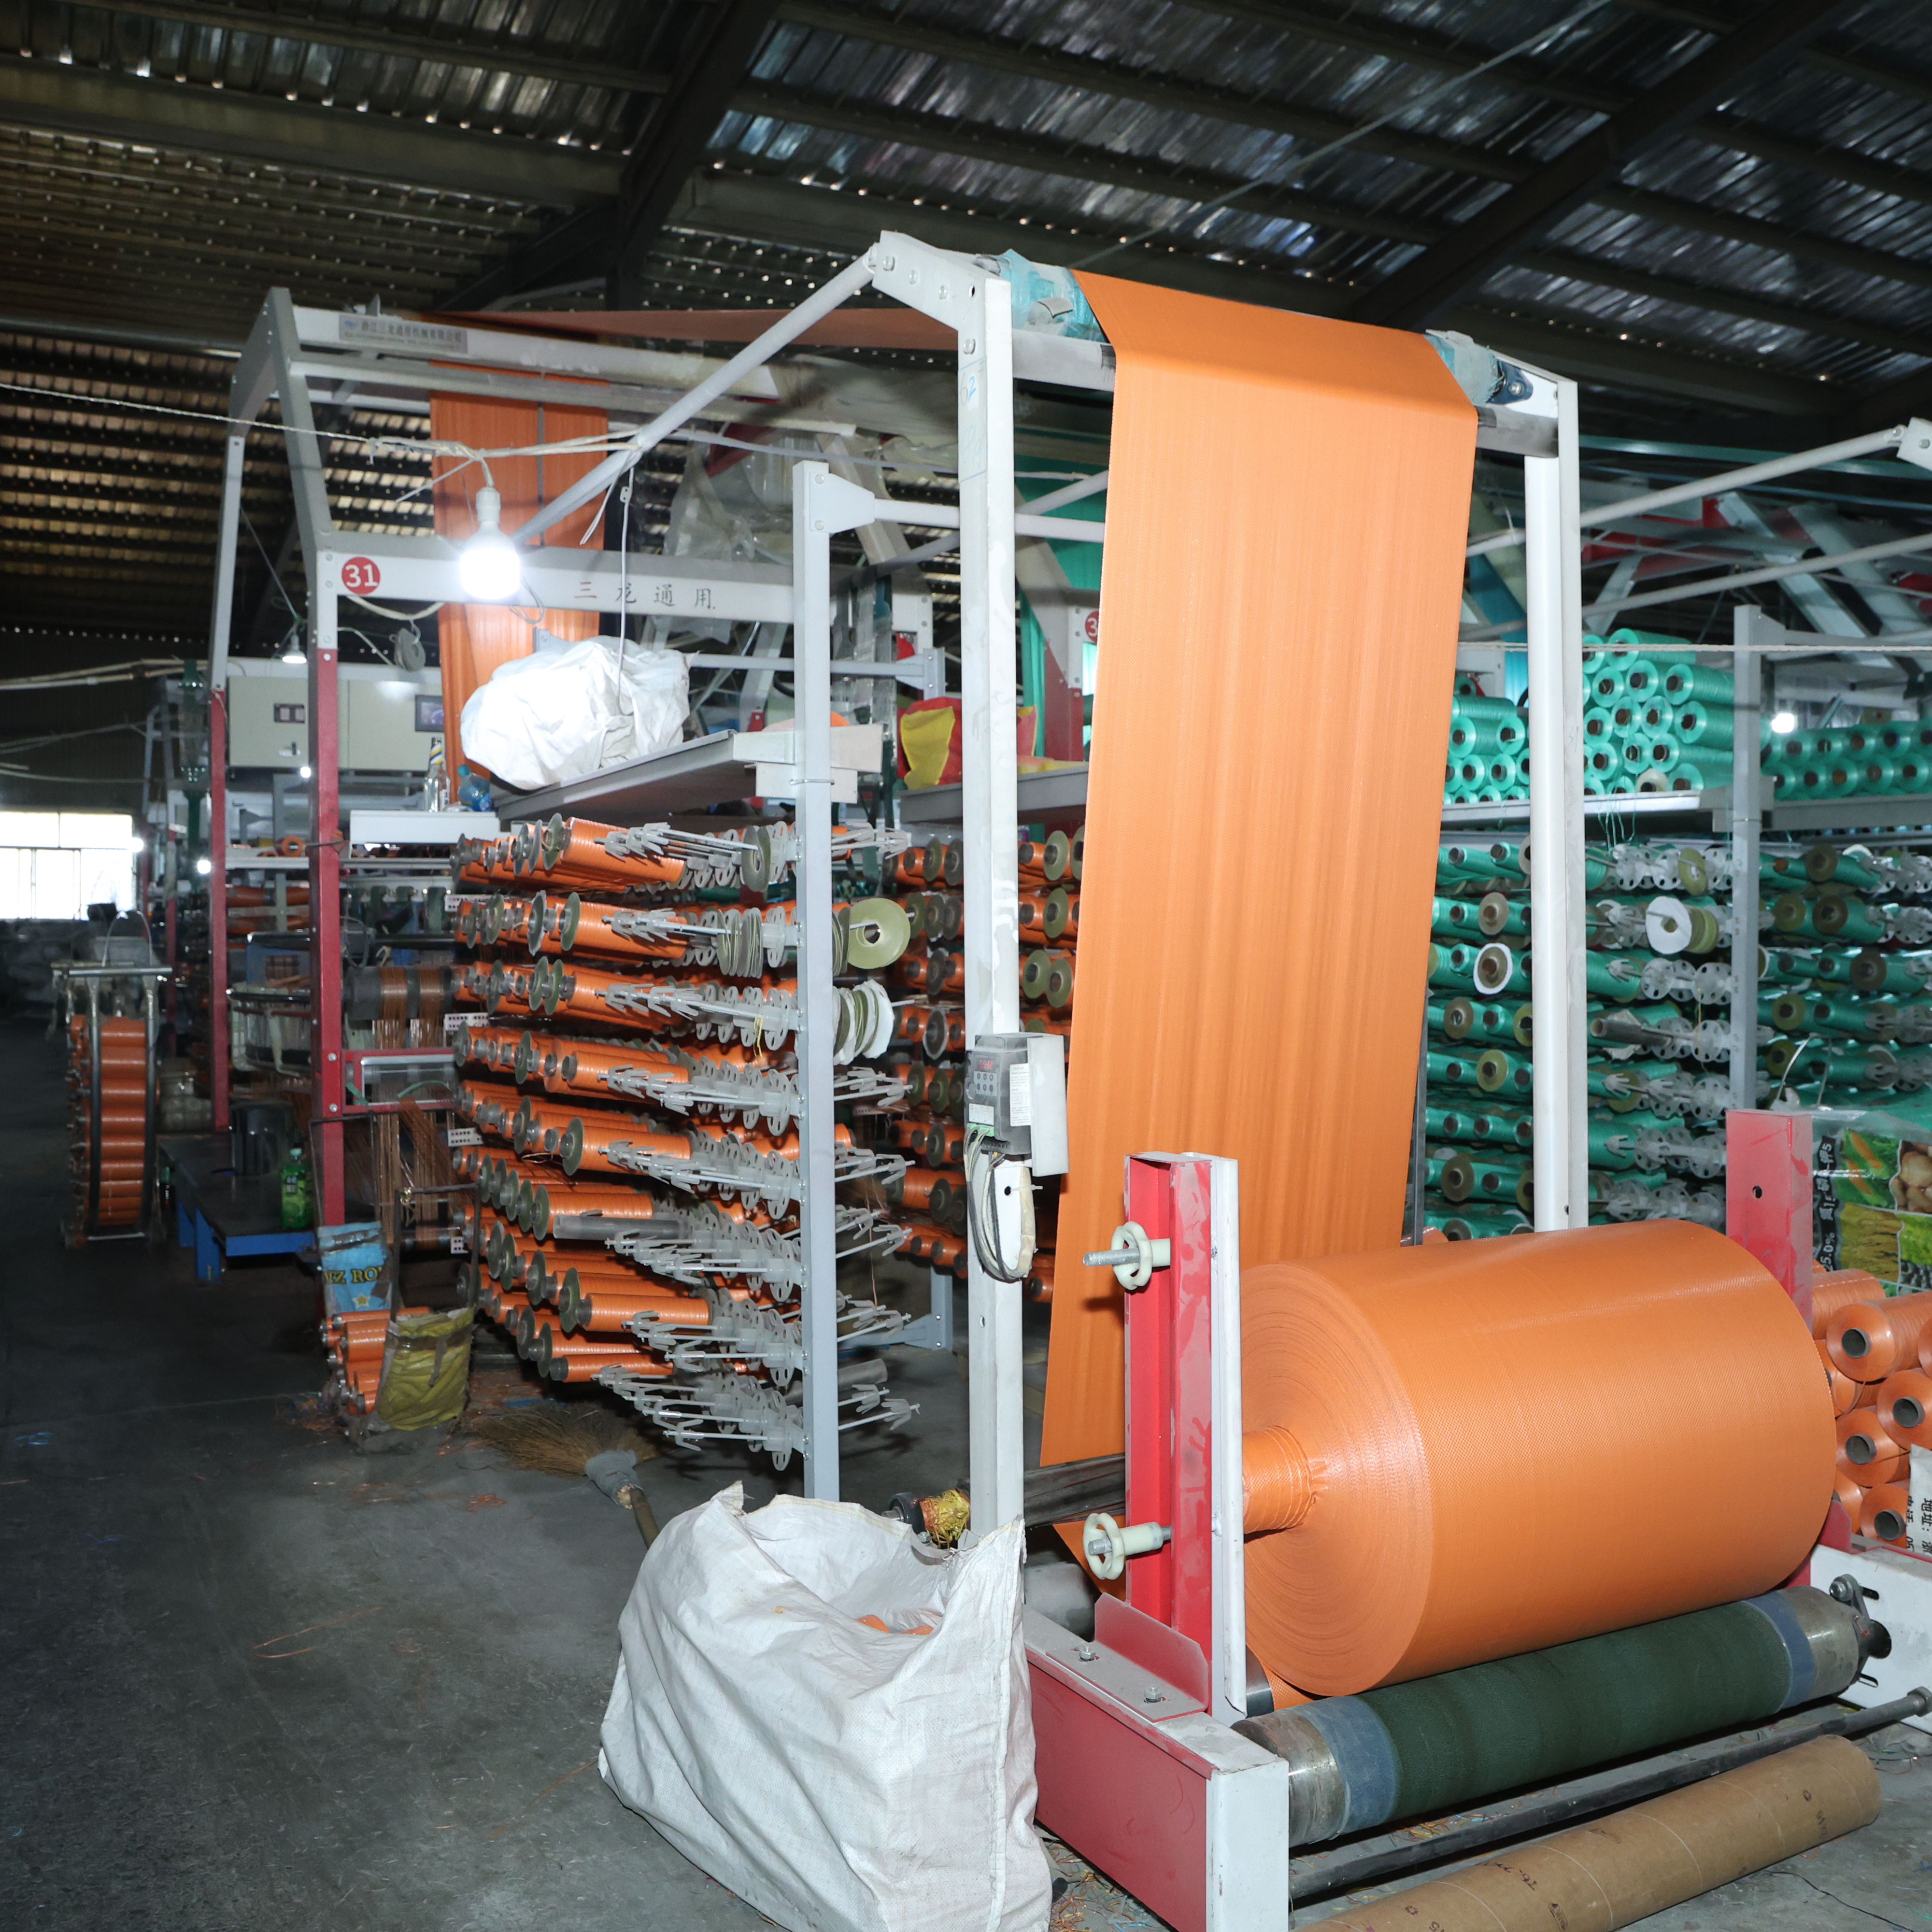
Pripildymo operacijos yra viena iš svarbiausių pramoninio pakavimo gamybos ciklo stadijų, o PE dėkluoti audiniu krepšiai kelia specifines eksploatavimo problemas, kurias įmonės techninio aptarnavimo vadovai ir pakavimo inžinieriai turi spręsti proaktyviai. Kai jūsų gamybos linijos susiduria su PE dėkluotų maišų sistemų veikimo problemomis, jų šaknys dažniausiai slepiasi medžiagų suderinamumo, temperatūros pokyčių, statinio elektros kaupimosi ar netinkamo sandarinimo konfigūracijų klausimuose, o ne pačiame krepšių dizaine. Šių dažniausiai pasitaikančių problemų supratimas užtikrina sklandesnę veiklą, sumažina atliekas ir neleidžia brangiai prarasti darbo laiko visoje pripildymo infrastruktūroje.

PE dėklo supintinė maiša tapo pagrindiniu sprendimu drėgmės jautrioms aplikacijoms žemės ūkyje, chemijos ir maisto perdirbimo sektoriuose. Tačiau polietileno dėklų su polipropileno supintinėmis pagrindomis sujungimas sukuria dviejų sluoksnių sistemą, kuri reikalauja atidžios apdorojimo užpildymo, žymėjimo ir sandarinimo etapuose. Kai jūsų gamybos linijoje kyla problemų, jos dažniausiai susijusios su sandarinimo vientisumu, statinio elektros išlydžiais, drėgmės barjero maišų degradacija dėl karščio ar mechaninėmis įtvaromis, kurias PP PE sudėtinės maišos konstrukcija negali tinkamai paskirstyti. Šiame straipsnyje aptariamos dažniausiai pasitaikančios problemos užpildymo metu ir pateikiamos praktinės rekomendacijos jų sprendimui.
Viena dažniausiai operatoriams, naudojantiems PE dėklo audinių maišų pildymo sistemas, skundžiamų problemų yra nestabilus sandarinimas, ypač kai sandarinimo įranga taiko nepakankamą šilumą ar slėgį. Drėgmės barjero maišų konstrukcija reiškia, kad šilumai reikia praeiti per išorinį polipropileno sluoksnį ir tik tada lydyti vidinį PE dėklo sluoksnį tiksliai reikiamu momentu, neperdegint ir nesuploninant aplinkinių medžiagų. Kai jūsų sandarinimo juostos pasiekia nepakankamas temperatūras, vidinis dėklas netinkamai sušyla, palikdamos mikroskopines plyšias, kurios pažeidžia drėgmės barjero maišų veikimą visą produkto tinkamumo vartoti laikotarpį.
Temperatūros kalibravimas tampa būtinas, kai polietileno (PE) maišų pripildymo linijos veikia didelėmis našumo normomis. Daugelis įmonių nustato, kad jų esamasis sandarinimo įranga, sukurtas standartinėms audinio maišams, reikalauja parametrų reguliavimo, kai ji integruojama su storesniais ar daugiapluoščiais konstrukcijomis. Gamintojai rekomenduoja patikrinti sandarinimo stiprumą atliekant reguliarius atplėšimo bandymus ir stebint slėgio profilį, kad būtų galima aptikti temperatūros nuokrypius dar prieš prasidedant masiniams neatitikimams. Netolygūs aplinkos drėgmės lygiai taip pat gali paveikti sandarinimo kokybę; aplinkos drėgmė gali nusėsti ant polipropileno (PP) ir polietileno (PE) kompozitinio maišo paviršiaus tiesiog prieš sandarinimą, sukeliant užterštumą, kuris trukdo sukibimui.
Per didelė temperatūra, taikoma pripildymo metu, gali išsivartyti arba sunaikinti polietileno dėklą viduje pe dengtuose audiniuose maišuose, ypač aukšto greičio automatinėse linijose, kur šilumos veikimo trukmė yra ilgesnė. Polietileno dėklo maišo vidinė sluoksnis paprastai lydosi tarp 105 °C ir 120 °C, tačiau ilgalaikė šios temperatūros ribų viršijanti veikla sukelia polimerų grandinės struktūros suskilimą, sumažina tempiamąją stiprybę ir sukuria trapumą, kuris pasireiškia mikrotrūkiniais produktų saugojimo ar vežimo metu. Kai drėgmės barjero maišas patiria šiluminę žalą sandarinant, apsauginės savybės blogėja net tada, kai sandūra vizualiai atrodo nepažeista.
Šilumos poveikio trukmės mažinimas, išlaikant tinkamą temperatūrą, čia yra praktiškas sprendimas. Šiuolaikinėse pripildymo linijose, įrengtose impulsinės ar infraraudonosios šilumos sandarinimo technologija, operatoriai gali taikyti šilumą trumpesniais laiko intervalais, pasiekdami tinkamą suvirinimą be ilgalaikio šiluminio poveikio pp pe sudėtinėms maišelio konstrukcijoms. Šilumos sandarinimo įrangos reguliarus techninis aptarnavimas užtikrina, kad kontaktiniai paviršiai išliktų švarūs ir vienodi, neleisdami susidaryti vietinėms karštosioms vietoms, kurios koncentruoja šiluminį įtempimą.
PE dėklų maišų konstrukcija sukuria natūralų kondensatorių dėl laidžių ir izoliuojančių medžiagų sluoksnių derinio. Pildymo metu, ypač pildant milteliniais ar grūdeliniais produktais, trintis tarp produkto ir PE dėkluoto audinio maišo vidinės pusės sukuria statinį krūvį, kuris kaupiasi ant dėklo paviršiaus. Šis statinis krūvis yra tikroji saugos problema, pildant sprogiamuosius ar labai reaktyviuosius produktus, taip pat sukelia eksploatavimo problemas, įskaitant produktų prilipimą prie maišo sienelių, dėl ko pildymas tampa netolygus ir svoriai – nestabilūs.
Statinių elektros iškrovimų dėka taip pat gali būti pažeistos jautrios produktų formulės arba sukeltos netikėtos reakcijos cheminėje perdirbimo aplinkoje. Kai jūsų drėgmės barjero maišas kaupia per didelį krūvį, jis gali pritraukti dulkių daleles, užteršdamas vidinę paviršių ir pablogindamas produkto grynumą. Norėdami sumažinti statinio elektros pavojus naudodami polipropileno ir polietileno sudėtinius maišus, įdiekite įžeminimo juostas pripildymo įrangoje, palaikykite tinkamą drėgmės lygį pripildymo aplinkoje ir apsvarstykite statinio elektros neutralizuojančių dengiamųjų sluoksnių ar priedų naudojimą polietileno vidinio maišo medžiagoje.
Jonizacijos juostų arba statinės elektros neutralizavimo įrangos montavimas prieš sandarinimo vietą užtikrina aktyvią krūvio neutralizaciją, kai PE dengtos audinio maišai juda per gamybos liniją. Šis sprendimas ypač naudingas sausose klimato sąlygose, kai aplinkos drėgmė išlieka žemesnė nei 40 %, kurios sąlygos skatina statinės elektros susidarymą. Šiuolaikinėse gamybos įmonėse, kuriose vykdoma didelio pajėgumo PE dengtų audinio maišų gamyba, šios technologijos vis dažniau įtraukiamos kaip standartinė įranga, o ne kaip pasirinktiniai papildymai.
Kai produktai nepaskirstomi vienodai visame PE dėklo audiniu krepšio viduje, vietinis įtempimas susikaupia slėgio taškuose sandarinant, todėl drėgmės barjero maišo vientisumas pažeidžiamas šiose silpnose vietose. Smulkūs milteliai ar medžiagos su žema tekėjimo geba dažniausiai sukibsta prie PE dėklo maišo sienų vietoj to, kad vienodai nusėstų, sukuriant iškilimus, kurie trukdo viršutinės uždarymo įrangos veikimui. Šis netolygus pasiskirstymas sumažina efektyvią paviršiaus plotą, skirtą sandarinimui, todėl jūsų sandarinimo žnyplės gali liesti tik 60–70 procentų numatyto sandarinimo linijos, o ne visus 100 procentų.
Šio problemai išspręsti reikia patikrinti jūsų produkto virpėjimo nustatymus ir pripildymo galvutės projektavimą. Daugelis pp pe kompozitinių maišų problemų kyla dėl nepakankamo virpėjimo pripildymo metu; šiek tiek padidinus virpėjimo dažnį produktai vienodžiau įsitvirtina maiše. Be to, svarbu užtikrinti, kad pripildymo žarnos būtų tinkamai pozicionuotos atžvilgiu maišo angos, kad būtų išvengta išbėrimo ar perpildymo, kurie pažeidžia vidinę pe dėklą prieš užsandarinant.
Drėgmės barjero maišo pagrindinė paskirtis – apsaugoti jautrius turinius nuo atmosferos drėgmės ir aplinkos teršalų. Kai jūsų pe dėkluotų audiniuotų maišų sandarinimo jungtys pasiduoda pripildymo metu, drėgmės įsiskverbimas prasideda nedelsiant, todėl visą partiją gali būti nebegalima platinti jau po kelių savaičių. Pp pe kompozitinio maišo konstrukcija priklauso nuo nepažeistų sandarinių jungčių; bet koks jų pažeidimas leidžia vandens garų perdavimo greičiui žymiai viršyti nustatytas technines charakteristikas.
Įprastinis pralaidumo tyrimas, atliekamas naudojant standartines ASTM metodes, parodo, ar jūsų polietileno (PE) išklotos audinio maišų gamybos partijos išlaiko drėgmės barjero savybes. Kai kurios įmonės taiko tiesioginę kokybės kontrolę: užbaigti maišai 48 valandas laikomi didelės drėgmės aplinkoje, po to tikrinami dėl vidinės drėgmės kaupimosi. Šis aktyvus požiūris leidžia aptikti sisteminius sandarinimo trūkumus dar prieš tai, kai jie pasiekia galutinius vartotojus.
Sandarinimo sutrikimai dažniausiai kyla dėl nepakankamos sandarinimo temperatūros, netolygiai paskirstyto produkto, kuris sukuria slėgio nesuderintumus, statinės elektros sąveikos arba užterštumo maišo paviršiuje, trukdančio tinkamai suvirinti išklotinę. Temperatūros kalibravimas ir įžeminimo priemonės išsprendžia daugumą šių atvejų. Reguliarūs atplėšimo bandymai ir slėgio profilio stebėjimas leidžia anksti aptikti šiuos trūkumus gamybos cikluose.
Dėl daugiasluoksnio polietileno (PE) iškloto audinio maišo konstrukcijos susidaro veiksmingas kondensatorius, kuriame trinties metu su pildymo medžiagomis kaupiamasi statinis krūvis. Šis krūvio kaupimasis kelia saugos pavojų ir sukelia produkto prilipimą prie vidinių sienų, dėl ko kyla svorio netikslumų. Jonizacinės įrangos bei įžeminimo juostų montavimas neutralizuoja krūvį, o tinkamos aplinkos drėgmės palaikymas sumažina statinio krūvio susidarymą gamybos aplinkoje.
Per didelė temperatūra suardo polietileno (PE) apdengimą, todėl drėgmės barjero maišo apsauginės savybės blogėja net tada, kai sandūra vizualiai atrodo nepažeista. Pulsuojančios ar infraraudonųjų spindulių sandarinimo technologijos, kurios taiko šilumą trumpesniais laiko intervalais, neleidžia terminės žalos ir tuo pat metu užtikrina tinkamą medžiagų suvirimą. Reguliari įrangos priežiūra ir temperatūros tikrinimas užtikrina, kad jūsų PP–PE sudėtinio maišo gamyba nuolat atitiktų nustatytus drėgmės apsaugos reikalavimus.

Atraskite 4 esminius gamybos rodiklius – našumą, defektų normą, įrangos veikimo laiką ir laiku vykdomą pristatymą – kad tikėtina įvertintumėte gamyklas.

Užtikrinkite reglamentinę atitiktį ir darbuotojų saugą taikydami patikrintus metodus cheminių medžiagų audiniuose maišuose – medžiagų parinkimą, žymėjimą, sandėliavimą ir mokymus.

Atraskite visą PP audinio maišų gamybos darbo eigą – nuo ekstruzijos ir juostų tempimo iki spausdinimo ir kokybės kontrolės. Padidinkite efektyvumą, atitiktį reikalavimams ir grąžą iš investicijų. Parsisiųskite procesų vadovą jau dabar.

Kyla problemų dėl silpnų maišų ar per didelės medžiagų š waste? Išmokite valdyti ekstruzijos ir juostų tempimo technologijas stipresniems ir pigesniems PP audinio maišams. Optimizuokite savo gamybos liniją jau dabar.

Kovojate su defektais arba klientų grąžinimais? Atraskite 5 neatsiejamas kokybės kontrolės vietas visoje jūsų audinių maišų gamybos linijoje.
Kuri automatizacijos pakopa tinka jūsų PP audiniuotų maišų gamyklos reikmėms? Palyginkite rankinę ir „Industry 4.0“ sistemas pagal kainą, kokybę ir mastelio keičiamumą.
Susisiekite, kad sužinotumėte daugiau apie polipropileno audinių maišus ir lankstųjų pakavimo sprendimų paslaugas.
Tel.
El. paštas
Adresas
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

