 EN
ວິທີການປະເມີນປະສິດທິພາບການຜະລິດໃນໂຮງງານຜະລິດຖົງ PP woven
ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

2026/08/07
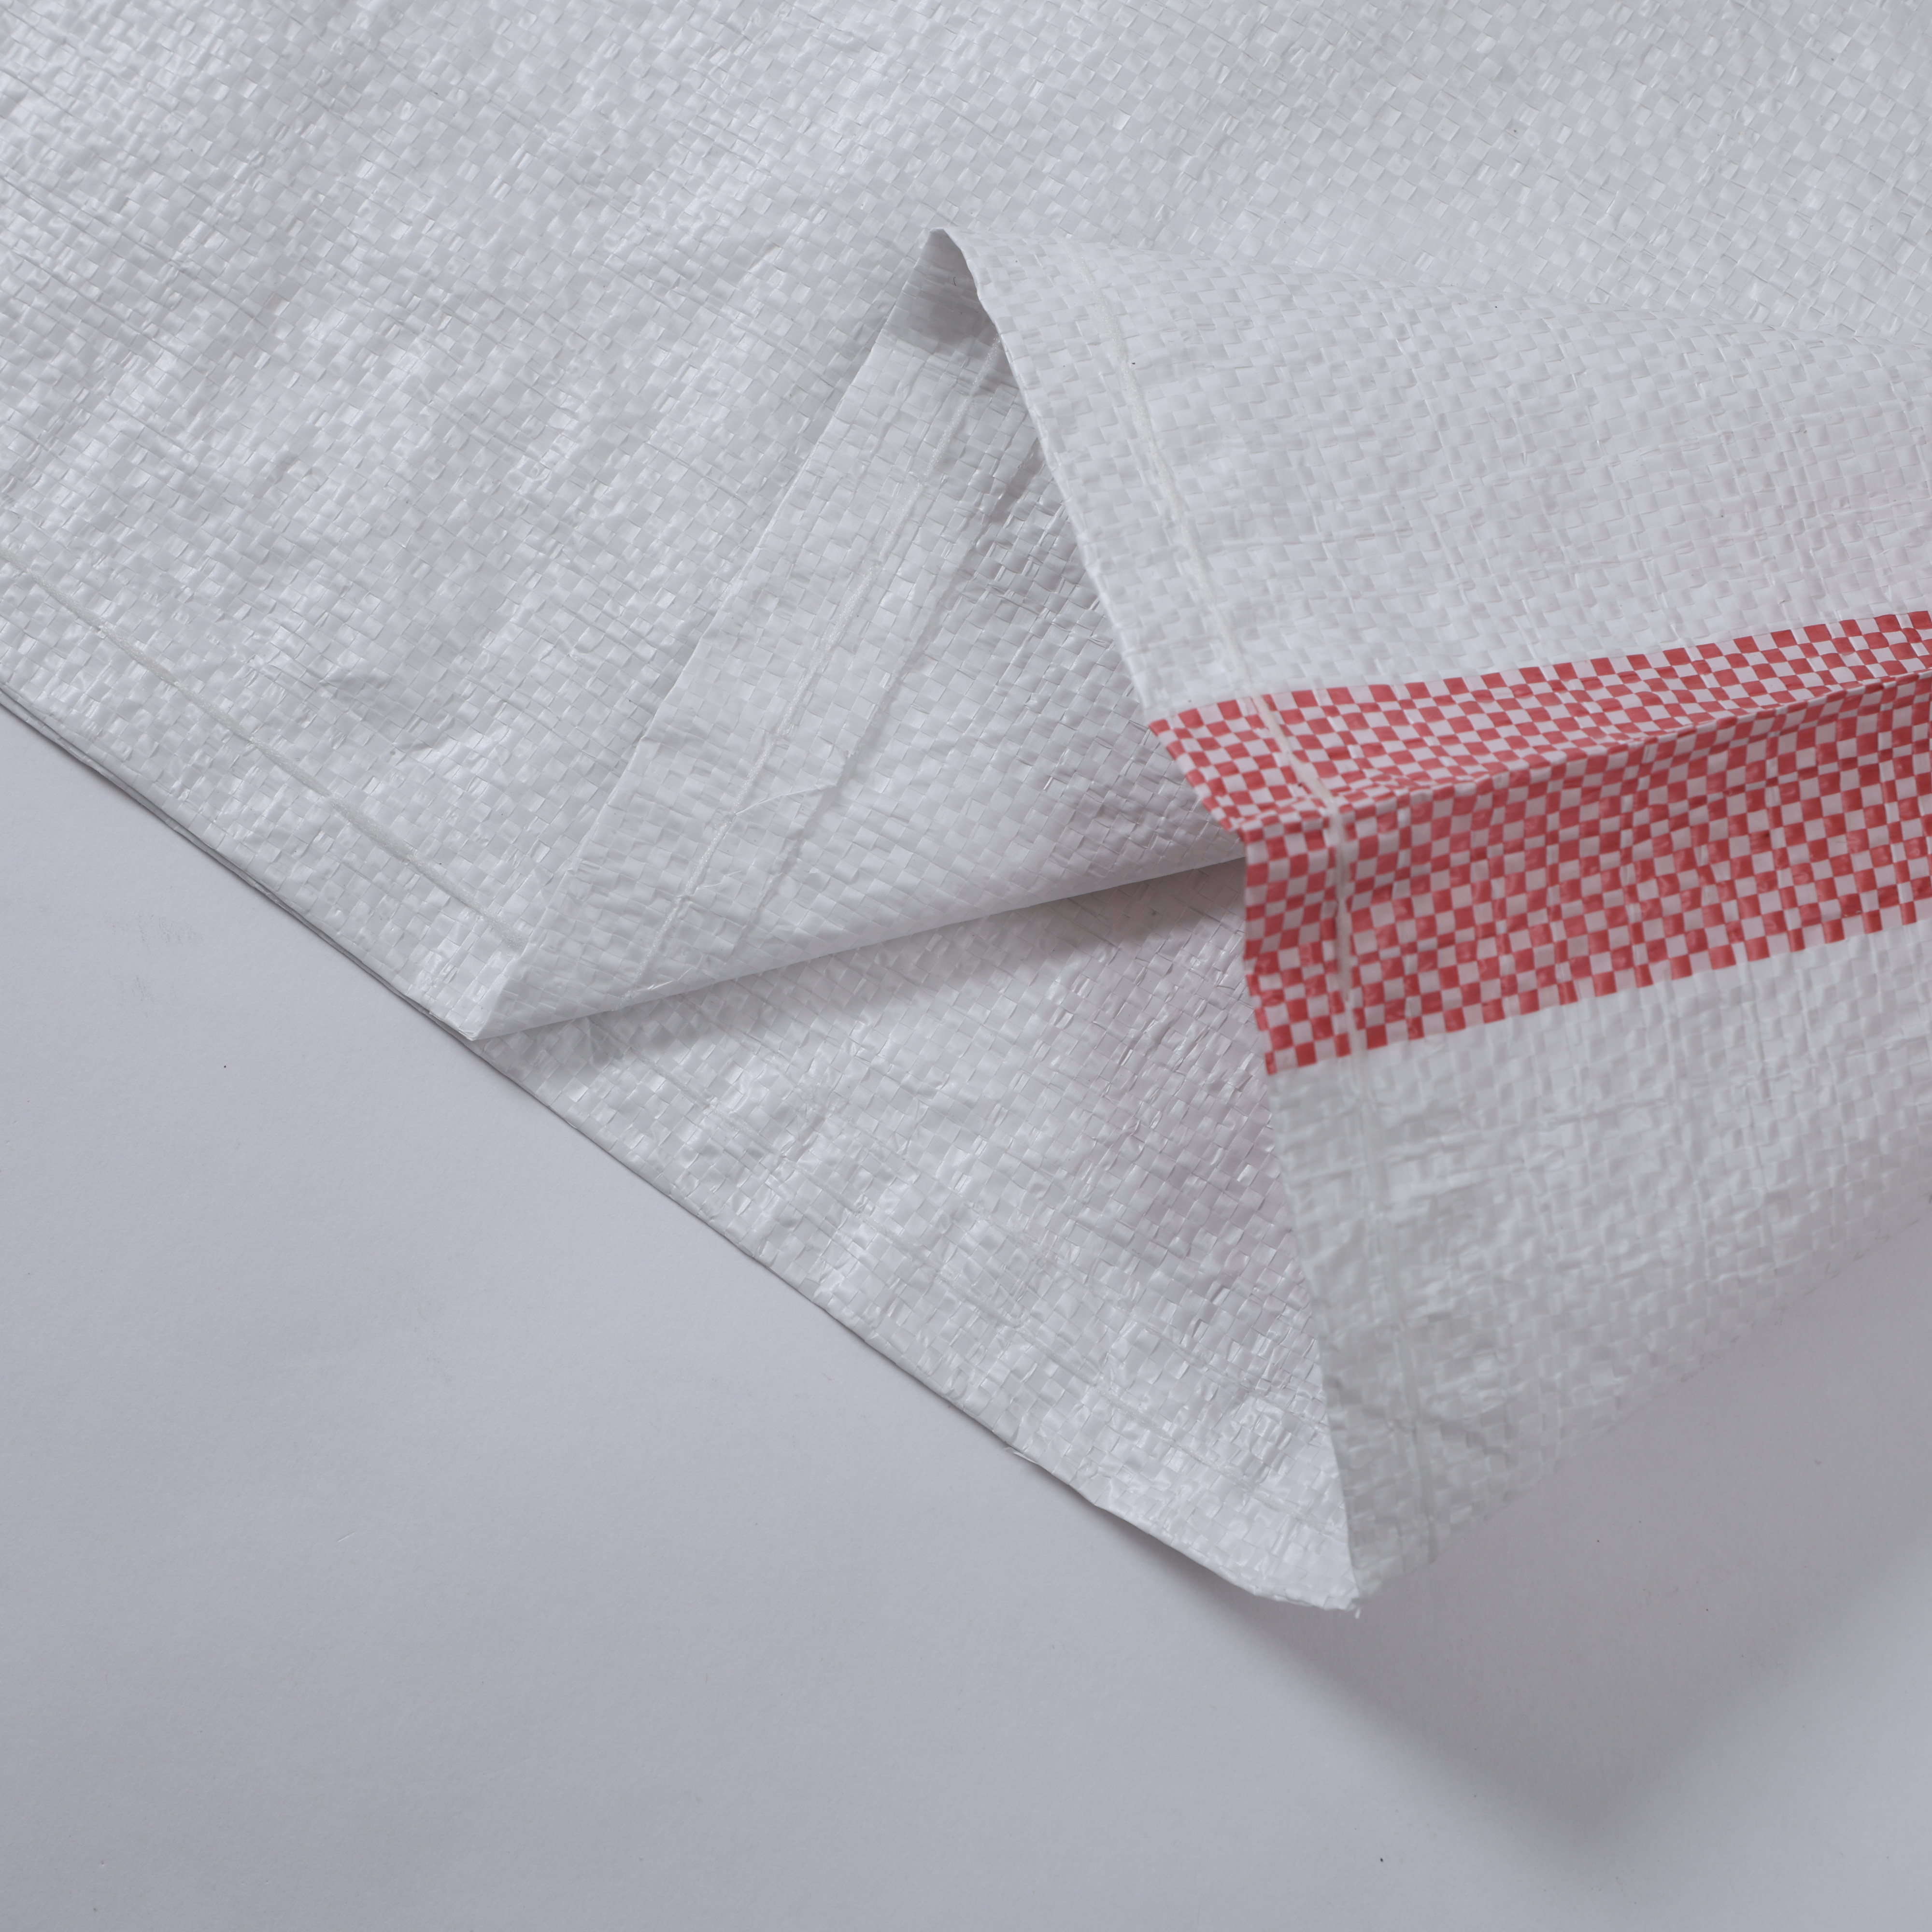
ຄວາມແຂງແຮງໃນການດຶງເປັນໜຶ່ງໃນຕົວຊີ້ວັດທີ່ສຳຄັນທີ່ສຸດຂອງປະສິດທິພາບໃນການຫໍ່ຫຸ້ມອຸດສາຫະກຳທີ່ທັນສະໄໝ, ໂດຍເປັນພິເສດເມື່ອຜະລິດ ຖົງ woven PP . ການເຂົ້າໃຈ ແລະ ການຮັກສາມາດຕະຖານຄວາມແຂງແຮງໃນການດຶງຢ່າງເໝາະສົມ ສາມາດຮັບປະກັນໄດ້ວ່າຜະລິດຕະພັນຖົງ woven polypropylene ສອດຄ່ອງກັບຄວາມຄາດຫວັງຂອງລູກຄ້າ, ຂໍ້ກຳນົດດ້ານກົດໝາຍ, ແລະ ຄວາມຕ້ອງການຈິງໃນການຈັດການ. ລັກສະນະຄວາມແຂງແຮງຂອງຖົງ woven pp ມີຜົນຕໍ່ຄວາມສາມາດໃນການເກັບຮັກສາວັດຖຸທີ່ໜັກ, ຕ້ານການທຳລາຍຈາກການທິ້ມ ແລະ ຮັກສາຄວາມເປັນປົກກະຕິຂອງໂຄງສ້າງຕະຫຼອດວົງຈອນຊີວິດຂອງມັນ, ເລີ່ມຈາກການຜະລິດ ຜ່ານການຂົນສົ່ງ ແລະ ຈົນເຖິງການຈັດການຂອງຜູ້ໃຊ້ສຸດທ້າຍ.
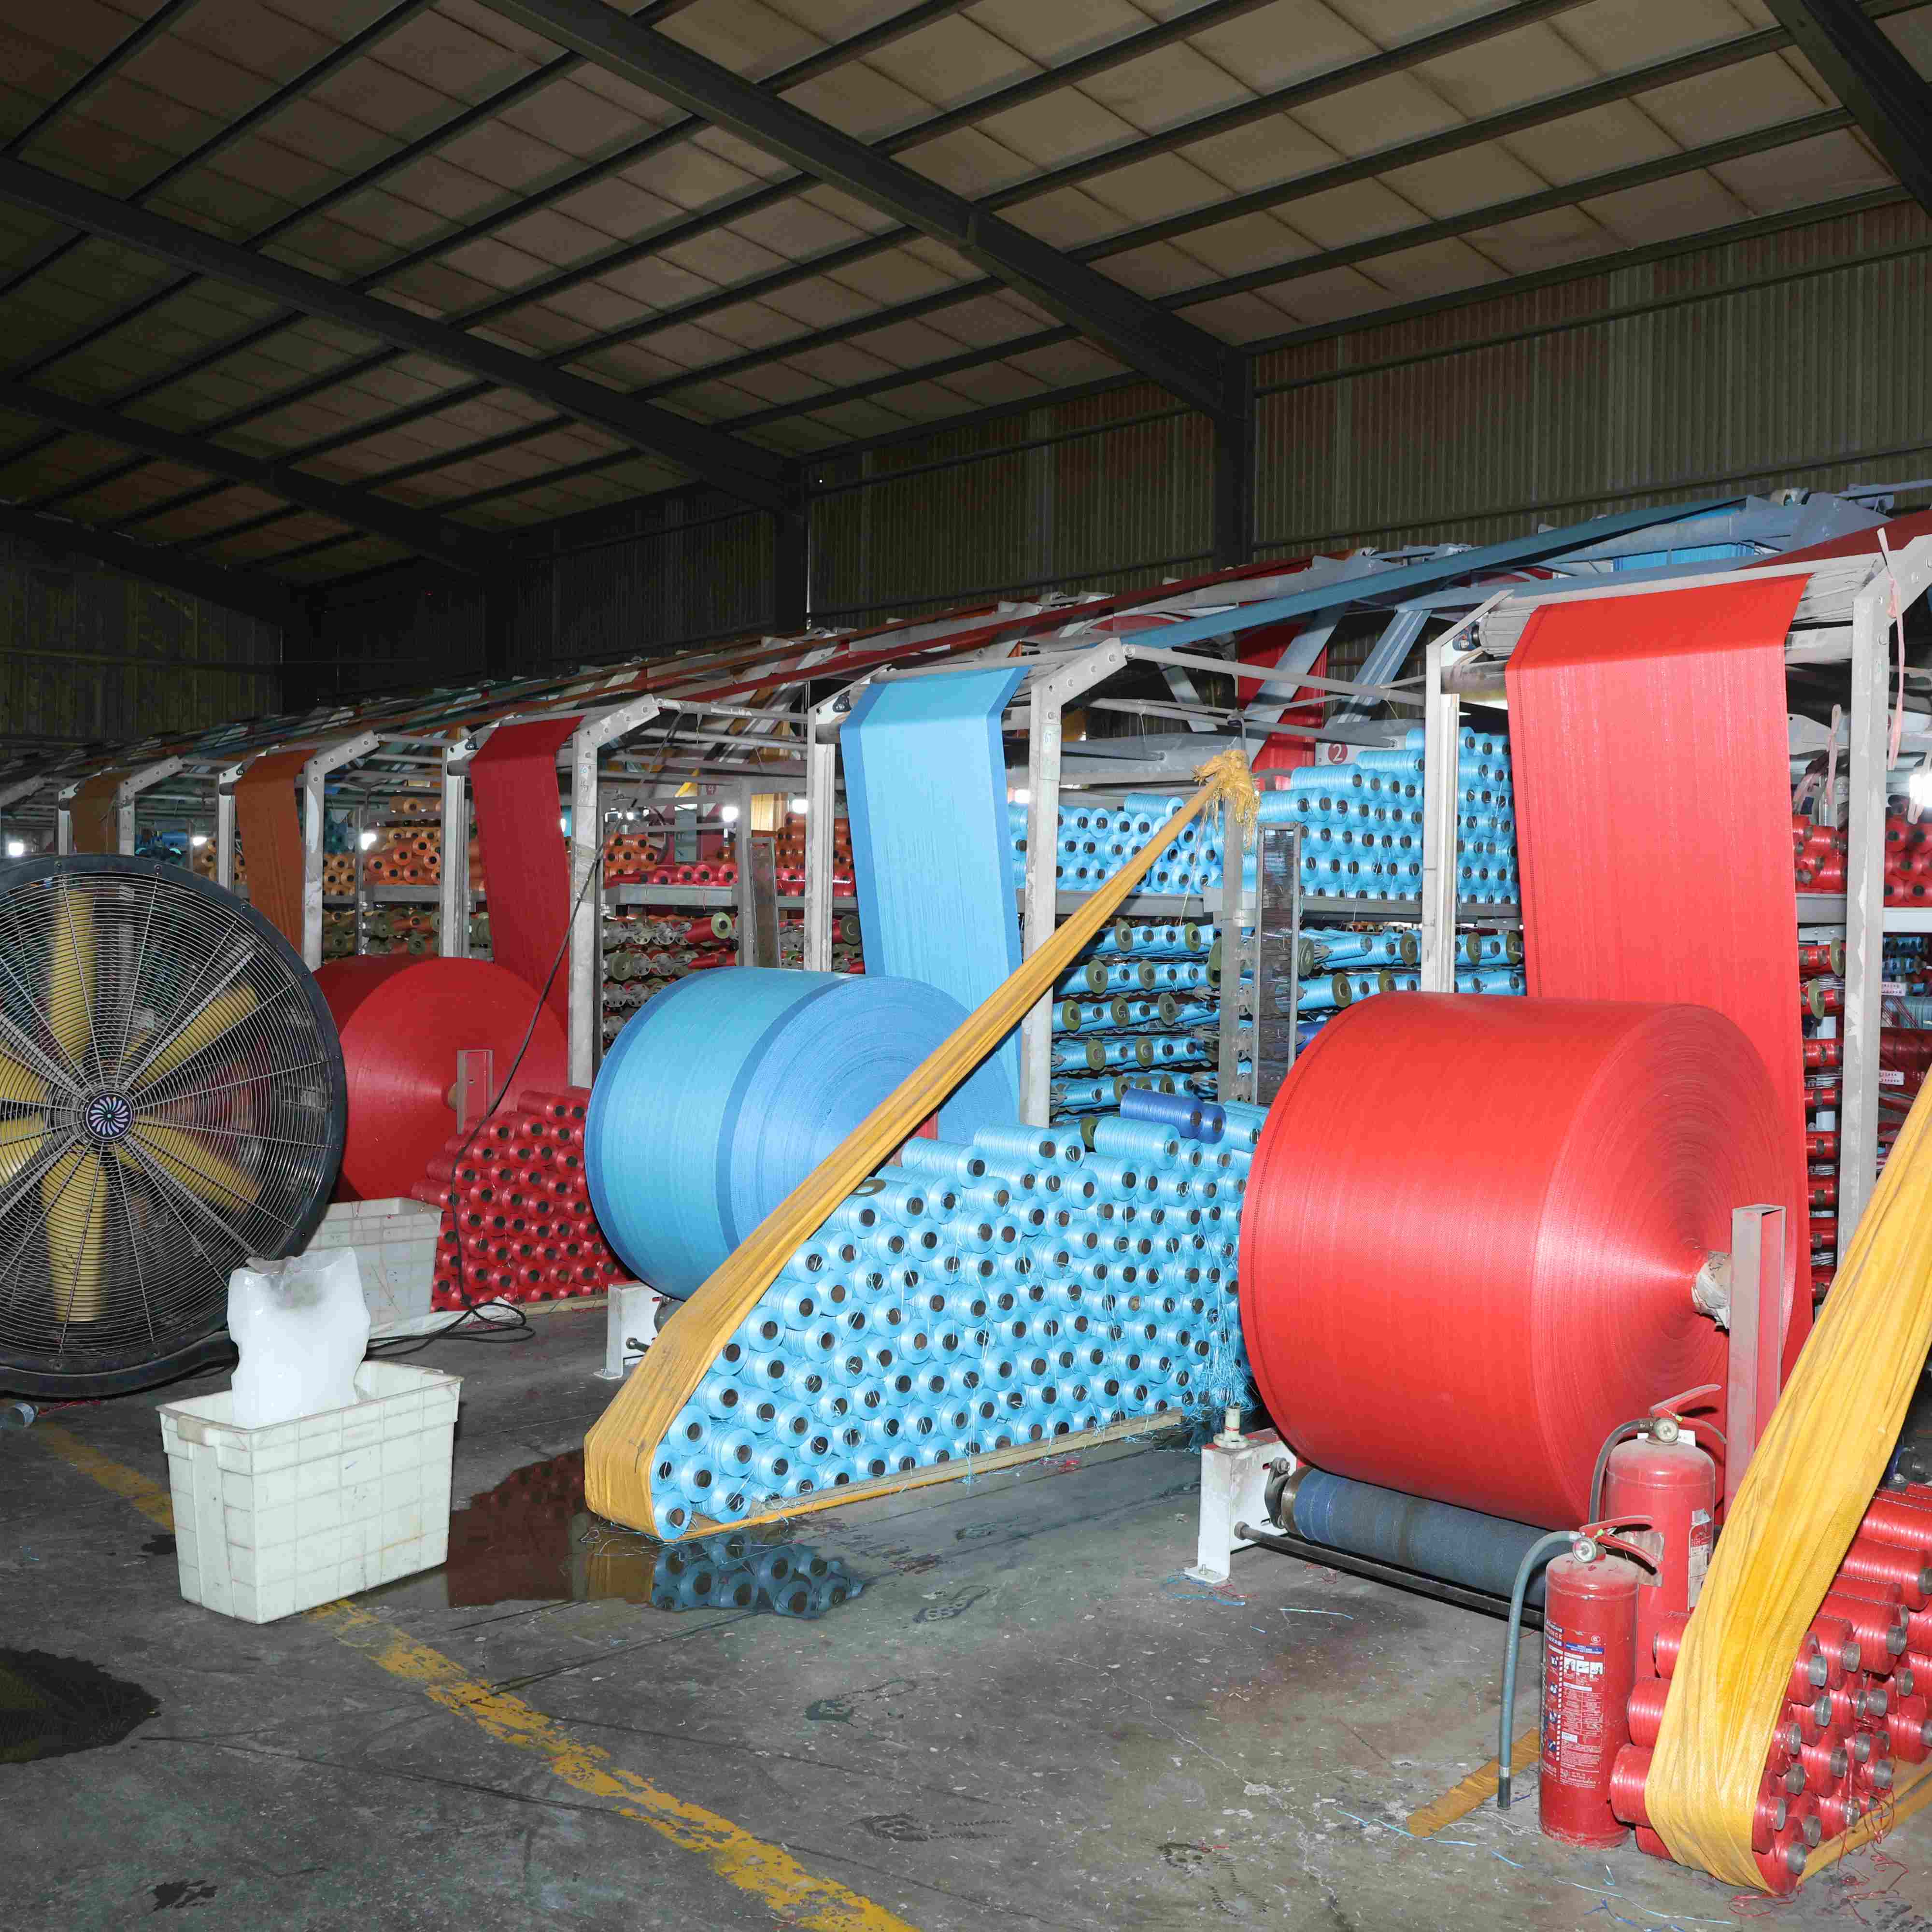
ການຜະລິດຖົງຫໍ່ທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກທໍາຂຶ້ນຢ່າງມີຄຸນນະພາບສູງ ຕ້ອງການການຄວບຄຸມຢ່າງແນ່ນອນຕໍ່ການເລືອກວັດຖຸດິບ ທິດທາງຂອງເສັ້ນໃຍ ຄວາມໜາແໜ້ນຂອງການທໍາຖົງ ແລະ ຂະບວນການປະມວນຜົນຫຼັງການຜະລິດ. ສະຖານທີ່ຜະລິດຈະຕ້ອງກຳນົດເກນຄວາມແຂງແຮງໃນການດຶງ (tensile strength) ຢ່າງຊັດເຈນ ເຊິ່ງສອດຄ່ອງກັບມາດຕະຖານສາກົນ ແລະ ຂໍ້ກຳນົດຂອງລູກຄ້າ ເພື່ອຮັບປະກັນຄຸນນະພາບທີ່ສອດຄ່ອງກັນ. ຄູ່ມືທີ່ຄົບຖ້ວນນີ້ຈະສຶກສາເຖິງມາດຕະຖານຄວາມແຂງແຮງໃນການດຶງທີ່ມີຄວາມສຳຄັນຕໍ່ການຜະລິດຖົງ pp ຊະນິດ bulk bag ວິທີການທົດສອບທີ່ໃຊ້ເພື່ອຢືນຢັນປະສິດທິພາບ ແລະ ຜົນກະທົບທີ່ເກີດຂື້ນຕໍ່ການດຳເນີນງານ ແລະ ທີມງານຄວບຄຸມຄຸນນະພາບ.
ຄວາມແຂງແຮງໃນການດຶງເປັນຕົວແທນໃຫ້ຄວາມເຄີຍດັນສູງສຸດທີ່ວັດຖຸໜຶ່ງສາມາດຮັບໄດ້ເມື່ອຖືກດຶງ ຫຼື ຍືດອອກກ່ອນທີ່ຈະລົ້ມເຫຼວ ຫຼື ສຳເລັດ. ສຳລັບການນຳໃຊ້ຖົງ woven polypropylene, ຄວາມແຂງແຮງໃນການດຶງມັກຈະວັດແທກເປັນ mega pascals (MPa) ຫຼື kilogram-force per square centimeter (kgf/cm²). ຄຸນສົມບັດໃນການດຶງຂອງຖົງ woven polypropylene ຂຶ້ນກັບປັດໄຈຫຼາຍຢ່າງທີ່ເຊື່ອມຕໍ່ກັນ, ລວມທັງການແຈກຢາຍນ້ຳໜັກໂມເລກຸນຂອງ resin polymer, ຄວາມບາງຂອງເສັ້ນໄຍ polypropylene, ຄວາມແຂງແຮງຂອງເສັ້ນດັຽວ ແລະ ການບິດ, ແລະ ຮູບແບບການຖັກທັງໝົດທີ່ໃຊ້ໃນຂະບວນການຜະລິດ.
ອຸດສາຫະກຳຖົງ woven sack ຈາກ polypropylene (pp) ຮູ້ຈັກການວັດແທກຄວາມແຂງແຮງໃນການດຶງຢືດສອງຊະນິດຫຼັກ: ຄວາມແຂງແຮງໃນທິດທາງເຄື່ອງຈັກ (MD) ແລະ ຄວາມແຂງແຮງໃນທິດທາງຂ້າມ (CD). ທິດທາງເຄື່ອງຈັກໝາຍເຖິງຄວາມແຂງແຮງໃນການດຶງຢືດຕາມຄວາມຍາວຂອງຜ້າເມື່ອອອກຈາກເຄື່ອງທໍ; ສ່ວນທິດທາງຂ້າມໝາຍເຖິງຄວາມແຂງແຮງໃນການດຶງຢືດທີ່ຕັ້ງຕັ້ງຕຳ່ກັບທິດທາງນີ້. ການວັດແທກທັງສອງຊະນິດນີ້ມີຄວາມສຳຄັນເພາະວ່າຖົງບັນຈຸທີ່ເຮັດຈາກ polypropylene ຈະຖືກເຄື່ອນຍ້າຍ, ຈັດເປັນຊັ້ນ, ແລະ ຂົນສົ່ງໃນທິດທາງທີ່ແຕກຕ່າງກັນ, ເຮັດໃຫ້ເກີດຄວາມເຄັ່ນເຄີຍຈາກຫຼາຍທິດທາງ. ຖົງບັນຈຸຂະໜາດໃຫຍ່ທີ່ຖືກອອກແບບຢ່າງດີຈະຕ້ອງມີຄວາມແຂງແຮງທີ່ສົມດຸນກັນທັງໃນທິດທາງ MD ແລະ CD ເພື່ອປ້ອງກັນການເສຍຫາຍທີ່ບໍ່ຄາດຄິດ.
ອົງການມາດຕະຖານສາກົນ ກຳນົດຄວາມຕ້ອງການຂັ້ນຕ່ຳສຸດຂອງຄວາມແຂງແຮງໃນການດຶງເພື່ອປ້ອງກັນຜູ້ຜະລິດ, ຜູ້ຈັດຈຳຫນ່າຍ, ແລະ ຜູ້ໃຊ້ສຸດທ້າຍ. ມາດຕະຖານ D6775 ຂອງສະຫະພາບອາເມຣິກາສຳລັບການທົດສອບວັດສະດຸ (ASTM) ໄດ້ກຳນົດຢ່າງເຈາະຈົງເຖິງວິທີການທົດສອບຄວາມແຂງແຮງໃນການດຶງສຳລັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກ woven. ມາດຕະຖານນີ້ໄດ້ກຳນົດຂະບວນການທົດສອບ, ຂໍ້ກຳນົດຂອງອຸປະກອນ, ຂໍ້ກຳນົດການກຽມຕົວຕົວຢ່າງ, ແລະ ຂໍ້ກຳນົດການຮັບຮອງ. ອຸດສາຫະກຳຫຼາຍດ້ານທີ່ສຳຄັນທີ່ສຸດ ເຊັ່ນ: ການເກືອບເຮັດນາ, ເຄມີ, ປຸ່ຍ, ແລະ ບໍ່ແຮ່ ມັກອ້າງອີງເຖິງມາດຕະຖານ ASTM ຫຼື ຄຳແນະນຳສາກົນທີ່ເທົ່າທຽມກັນເຊັ່ນ: ມາດຕະຖານ ISO ໃນເວລາຈັດຊື້ວັດສະດຸຖົງ polypropylene woven.
ຄວາມຕ້ານທາງກົດ (tensile strength) ທີ່ປົກກະຕິສຳລັບຜະລິດຕະພັນຖົງເຖື່ອງ PP ມີຂອບເຂດຈາກ 50 ຫາ 200 kgf/cm² (5 ຫາ 20 MPa), ຂຶ້ນກັບການນຳໃຊ້ທີ່ຕັ້ງໃຈ ແລະ ຄວາມສາມາດໃນການຮັບນ້ຳໜັກ. ການນຳໃຊ້ໃນອຸດສາຫະກຳທີ່ຕ້ອງການຄວາມແຂງແຮງສູງ ມັກຈະຕ້ອງການຖົງເຖື່ອງ polypropylene ທີ່ມີຄວາມຕ້ານທາງກົດເກີນ 150 kgf/cm², ໃນຂະນະທີ່ການນຳໃຊ້ສຳລັບການຫໍ່ຫຸ້ມທີ່ເບົາກວ່າອາດຈະຕ້ອງການຄ່າຕ່ຳສຸດທີ່ຕ່ຳກວ່າ. ຜູ້ຜະລິດທີ່ກຳນົດມາດຕະຖານຄວາມຕ້ານທາງກົດຈະຕ້ອງພິຈາລະນາຄວາມຄາດຫວັງຂອງລູກຄ້າ, ກົດລະບຽບທີ່ກ່ຽວຂ້ອງໃນຕະຫຼາດເປົ້າໝາຍ, ແລະ ຕຳແໜ່ງທີ່ແຂ່ງຂັນຂອງຕົນໃນດ້ານການຫໍ່ຫຸ້ມດ້ວຍ polypropylene ເຖື່ອງ.
ການທົດສອບຕາມຂະບວນການທີ່ຖືກຕ້ອງ ສາມາດຮັບປະກັນໄດ້ວ່າ ການຜະລິດຖົງ PP ໃນຈຳນວນຫຼາຍຈະສອດຄ່ອງຕາມມາດຕະຖານຄວາມແຂງແຮງໃນການດຶງທີ່ກຳນົດໄວ້ຢ່າງເປັນລະບົບ. ຫ້ອງທົດສອບໃຊ້ເຄື່ອງທົດສອບສາກົນ ເຊິ່ງເຮັດວຽກດ້ວຍການດຶງຕົວຢ່າງຜ້າດ້ວຍແຮງທີ່ຄວບຄຸມໄວ້ຢ່າງເປັນພິເສດ ຈົນເຖິງຈຸດທີ່ເກີດການແຕກຫັກ ເພື່ອວັດແທກແຮງສູງສຸດທີ່ຕົວຢ່າງສາມາດຮັບໄດ້ຢ່າງຖືກຕ້ອງ. ສຳລັບການທົດສອບຖົງ woven PP, ຕົວຢ່າງຕ້ອງຖືກຕັດໃຫ້ມີຂະໜາດທີ່ມາດຕະຖານ—ໂດຍທົ່ວໄປແມ່ນກວ້າງ 50 ມີລີແມັດເຕີ ແລະ ຍາວ 150 ມີລີແມັດເຕີ—ເພື່ອຮັບປະກັນຄວາມສາມາດໃນການທົດສອບຊ້ຳ ແລະ ຄວາມສາມາດໃນການປຽບທຽບຜົນໄດ້ຮັບລະຫວ່າງການຜະລິດໃນແຕ່ລະຊຸດ ແລະ ລະຫວ່າງສາງຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ.
ຕົວຢ່າງທີ່ນຳມາທົດສອບຈະຖືກເກັບຈາກຫຼາຍຈຸດທີ່ແຕກຕ່າງກັນທົ່ວທັງມວນລູກຜ້າ woven polypropylene ເພື່ອຮັບປະກັນວ່າຈະສາມາດຄຳນຶງເຖິງຄວາມແຕກຕ່າງທີ່ອາດເກີດຂື້ນໃນຂະບວນການຜະລິດ. ນັກວິທະຍາສາດທົດສອບມັກຈະເຮັດຕົວຢ່າງໃນທັງສອງທິດທາງ: ທິດທາງທີ່ເຄື່ອງຈັກເຄື່ອນທີ່ (machine direction) ແລະ ທິດທາງຂ້າມ (cross direction) ເພື່ອຢືນຢັນວ່າຜ້າມີຄຸນສົມບັດທີ່ສອດຄ່ອງກັນທັງສອງທິດທາງ. ຕົວຢ່າງຖົງ woven PP ຈະຖືກຈັດສຸຂະພາບໃຫ້ຢູ່ໃນສະພາບອຸນຫະພູມ ແລະ ຄວາມຊື້ນທີ່ມາດຕະຖານກ່ອນການທົດສອບ ເພື່ອກຳຈັດປັດໄຈດ້ານສິ່ງແວດລ້ອມທີ່ອາດຈະເຮັດໃຫ້ຜົນໄດ້ຮັບເບື່ອງเบນ.
ຜູ້ຜະລິດຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ມີມຸມມອງໄປຂ້າງໆ ໄດ້ນຳເອົາລະບົບການຕິດຕາມໃນແຖວການຜະລິດມາໃຊ້ ເຊິ່ງຈະປະເມີນຄຸນສົມບັດຂອງເນື້ອຜ້າໃນຂະນະທີ່ກຳລັງຜະລິດ ແທນທີ່ຈະອີງໃສ່ການທົດສອບຫຼັງຈາກການຜະລິດເທົ່ານັ້ນ. ລະບົບເຫຼົ່ານີ້ສາມາດສັງເກດເຫັນຄວາມແຕກຕ່າງໃນຄວາມຕຶງຂອງເສັ້ນດາຍ ຄວາມໜາແໜ້ນຂອງການທໍາເນື້ອຜ້າ ຫຼື ສະພາບການດຳເນີນການທີ່ອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມແຂງແຮງຂອງຖົງ PP ທີ່ຜະລິດອອກມາ. ຂໍ້ມູນປ້ອນກັບຄືນແບບທັນທີຊ່ວຍໃຫ້ຜູ້ດຳເນີນການສາມາດປັບປຸງໄດ້ທັນທີກ່ອນທີ່ວັດຖຸທີ່ບໍ່ດີຈະເກີດການສົມທົບ ເຊິ່ງຈະຫຼຸດຜ່ອນການສູນເສຍ ແລະ ປັບປຸງປະສິດທິພາບການຜະລິດໂດຍລວມ.
ອຸປະກອນການສອບສອງອັດຕະໂນມັດທີ່ອອກແບບມາເພື່ອໃຊ້ເປັນພິເສດສຳລັບຖົງຫໍ່ທີ່ເຮັດຈາກໄຍສັງເຄາະ polypropylene ສາມາດວັດແທກຄວາມໜາຂອງຜ້າ, ນ້ຳໜັກ, ແລະ ຈຳນວນເສັ້ນໄຍຢ່າງຕໍ່ເນື່ອງ. ໂດຍການເຊື່ອມໂຍງຂໍ້ມູນເຫຼົ່ານີ້ເຂົ້າກັບຂໍ້ມູນຄວາມແຂງແຮງໃນການດຶງທີ່ເກັບມາແລ້ວໃນອະດີດ, ຜູ້ຜະລິດສາມາດທຳนายໄດ້ວ່າຊຸດຜະລິດໃໝ່ຈະບັນລຸມາດຕະຖານທີ່ກຳນົດໄວ້ຫຼືບໍ່ ກ່ອນທີ່ການທົດສອບໃນຫ້ອງທົດລອງແບບດັ້ງເດີມຈະຢືນຢັນຜົນໄດ້. ວິທີການເປັນກັນລ່ວງໆນີ້ຊ່ວຍຫຼຸດຄວາມສ່ຽງໃນການຈັດສົ່ງຖົງ woven sack PP ທີ່ມີຄວາມແຂງແຮງໃນການດຶງຕ່ຳກວ່າມາດຕະຖານທີ່ກຳນົດໄວ້ຢ່າງຫຼວງຫຼາຍ, ເຊິ່ງຊ່ວຍປ້ອງກັນຄວາມສຳພັນກັບລູກຄ້າ ແລະ ຊື່ເສີງຂອງຍີ່ຫໍ້.
ຄຸນນະພາບຂອງເຣຊິນ polypropylene ພື້ນຖານກຳນົດຢ່າງເປັນມູນເດີມເຖິງຄວາມແຂງແຮງໃນການດຶງທີ່ສາມາດບັນລຸໄດ້ສູງສຸດໃນຜະລິດຕະພັນຖົງ woven pp ໃດໆ. ເຣຊິນທີ່ມີດັດຊະນີການຫຼືນ (MFI) ສູງ ມັກຈະຜະລິດເສັ້ນໄຍທີ່ບາງກວ່າ ແລະເປັນເອກະພາບກວ່າ ເຊິ່ງຊ່ວຍປັບປຸງປະສິດທິພາບຂອງຖົງ packaging polypropylene woven. ວັດຖຸເຕີມ, ວັດຖຸເພີ່ມ, ແລະ ວັດຖຸຊ່ວຍໃນການປຸງແຕ່ງທີ່ເພີ່ມເຂົ້າໄປໃນຂະບວນການກຽມເຣຊິນຍັງມີຜົນຕໍ່ປະສິດທິພາບໃນການດຶງເປັນເສັ້ນດາວ ແລະ ຕໍ່ມາເປັນເນື້ອຜ້າຖົງ woven polypropylene. ຜູ້ຜະລິດຕ້ອງກຳນົດຂໍ້ກຳນົດຂອງຜູ້ສະໜອງເພື່ອຮັບປະກັນຄຸນລັກສະນະຂອງເຣຊິນທີ່ເປັນເອກະພາບຈາກຊຸດນີ້ໄປຫາຊຸດຕໍ່ໄປ.
ຂະບວນການຜະລິດເສັ້ນດີ່ມີຜົນຕໍ່ຄຸນສົມບັດການດຶງຂອງວັດສະດຸຖົງທໍາຈາກ polypropylene (PP) ທີ່ຖືກທໍາດ້ວຍເສັ້ນດີ່ໂດຍກົງ. ລະດັບການຈັດຮຽງຂອງໂມເລກຸນໃນຂະບວນການດຶງເສັ້ນດີ່ ແລະ ຂະບວນການປຸງແຕ່ງເສັ້ນດີ່ຕໍ່ມາ ມີອິດທິພົວຢ່າງເຂັ້ມແຂງຕໍ່ຄວາມແຂງແຮງຂອງຜ້າສຸດທ້າຍ. ການຄວບຄຸມອຸນຫະພູມໃຫ້ເໝາະສົມ, ອັດຕາການດຶງທີ່ເໝາະສົມ, ແລະ ການປັບລະດັບການເບື່ອນ (crimp) ໃຫ້ດີເດັ່ນໃນຂະບວນການຜະລິດເສັ້ນດີ່ polypropylene ຈະເຮັດໃຫ້ຄວາມແຂງແຮງໃນການດຶງສູງສຸດສຳລັບການນຳໃຊ້ຖົງ PP ຊະນິດໃຫຍ່. ບາງຜູ້ຜະລິດນຳໃຊ້ຂະບວນການເພີ່ມຄວາມເຂັ້ມແຂງຂອງເສັ້ນດີ່ດ້ວຍວິທີການເພີ່ມລາຍລະອຽດ (texturing) ຫຼື ການບີບ twisted ໂດຍສະເພາະ ເຊິ່ງເຮັດໃຫ້ເສັ້ນດີ່ແຂງແຮງຂຶ້ນໂດຍບໍ່ຕ້ອງໃຊ້ resin ຊະນິດສູງພິເສດ.
ການເລືອກຮູບແບບການຖັກເປັນຈຸດຕັດສິນໃຈທີ່ສຳຄັນໃນການກຳນົດຄວາມແຂງແຮງຂອງຖົງທີ່ຖັກຈາກ polypropylene. ຮູບແບບການຖັກແບບງ່າຍໆ (plain weave) ສະເໜີການແຈກຢາຍຄວາມເຄັ່ງຕຶງທີ່ເປັນເອກະພາບຫຼາຍຂຶ້ນ ແລະ ມັກຈະໃຫ້ຄວາມແຂງແຮງຕາມທິດທາງຂອງເຄື່ອງຈັກສູງກວ່າຮູບແບບ twill ຫຼື ຮູບແບບອື່ນໆທີ່ຊັບຊ້ອນກວ່າ. ເຖິງຢ່າງໃດກໍຕາມ ຄວາມສຳພັນທີ່ເປັນເອກະລັກລະຫວ່າງຈຳນວນເສັ້ນດາຍທີ່ຖັກຕາມທິດທາງຍາວ (warp) ແລະ ຈຳນວນເສັ້ນດາຍທີ່ຖັກຕາມທິດທາງຂວາງ (weft) ຈະມີຜົນຕໍ່ຄວາມແຂງແຮງຕາມທິດທາງຂວາງ ແລະ ຄວາມສົມດຸນທັງໝົດຂອງຜ້າຢ່າງມີນັກ. ຜ້າຖົງ polypropylene ທີ່ຖັກຢ່າງໜາແໜ້ນມັກຈະສະແດງຄວາມປະສິດທິພາບດ້ານຄວາມແຂງແຮງທີ່ດີກວ່າ ແຕ່ຈະຕ້ອງໃຊ້ພະລັງງານຫຼາຍຂຶ້ນໃນຂະບວນການຜະລິດ.
ຈຳນວນເສັ້ນດາຍຕໍ່ເຂດເນື້ອທີ່—ວັດແທກເປັນເສັ້ນດາຍຕໍ່ນິ້ວ (TPI) ຫຼື ເສັ້ນດາຍຕໍ່ເຊັງຕີແມັດເຕີ—ມີຄວາມສຳພັນໂດຍກົງກັບຄວາມແຂງແຮງດຶງທີ່ສາມາດບັນລຸໄດ້ໃນຖົງຫໍ່ທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກ woven. ການເພີ່ມຄວາມໜາແໜັ້ນຂອງເສັ້ນດາຍທີ່ເຮັດເປັນເສັ້ນຍາວ (warp) ແລະ ເສັ້ນດາຍທີ່ເຮັດເປັນເສັ້ນຂວາງ (weft) ຈະເຮັດໃຫ້ຄຸນສົມບັດຄວາມແຂງແຮງຂອງຖົງ bulk bag ຈາກ polypropylene ດີຂຶ້ນ ແຕ່ຈະເຮັດໃຫ້ຄວາມສັບສົນໃນການຜະລິດ ແລະ ຕົ້ນທຶນວັດຖຸເພີ່ມຂຶ້ນ. ຜູ້ຜະລິດຈຳເປັນຕ້ອງປັບສຳດຸດຄວາມສຳພັນນີ້ຢ່າງເໝາະສົມເພື່ອສະເໜີຖົງ woven polypropylene ທີ່ເຂົ້າກັບຂໍ້ກຳນົດຂອງລູກຄ້າ ໂດຍຄົງຮັກສາລາຄາທີ່ແຂ່ງຂັນ ແລະ ປະສິດທິພາບໃນການດຳເນີນງານ. ການຜະລິດທົດລອງ ແລະ ການຈຳລອງດ້ວຍຄະນິດສາດຊ່ວຍໃນການຊອກຫາຄ່າທີ່ເໝາະສົມທີ່ສຸດຂອງປັດໄຈການ woven ສຳລັບການນຳໃຊ້ທີ່ເປັນເລື່ອງເລີຍງ.
ຂະບວນການປີ່ນປຸງຄວາມຮ້ອນ ແລະ ການຮີດເປັນແຜ່ນທີ່ຖືກນຳໃຊ້ຫຼັງຈາກການທໍາເປັນເສັ້ນໄຍມີຜົນຕໍ່ຄວາມແຂງແຮງໃນທິດທາງດຶງຂອງຜະລິດຕະພັນຖົງ woven sack ຈາກ polypropylene (PP) ໂດຍກົງ. ການຕັ້ງຄ່າຄວາມຮ້ອນຢ່າງຄວບຄຸມໄດ້ເຮັດໃຫ້ເສັ້ນໄຍ polypropylene ມີການເກີດຄຣິສຕັນເປັນສ່ວນໜຶ່ງ ເຊິ່ງຊ່ວຍປັບປຸງຄວາມສະຖຽນຂອງຂະໜາດ ແລະ ເຮັດໃຫ້ໂຄງສ້າງທັງໝົດຂອງວັດສະດຸຖົງ woven polypropylene ແຂງແຮງຂຶ້ນ. ການປີ່ນປຸງຄວາມຮ້ອນທີ່ຮຸນແຮງເກີນໄປອາດເຮັດໃຫ້ຄຸນສົມບັດຂອງເສັ້ນໄຍເສື່ອມຄຸນภาพ ແລະ ຫຼຸດທັງຄວາມແຂງແຮງໃນທິດທາງດຶງ ສະນັ້ນຈຶ່ງຕ້ອງມີການປັບຄວາມຮ້ອນ ແລະ ເວລາຢ່າງລະມັດລະວັງ. ບາງຜູ້ຜະລິດນຳໃຊ້ການປີ່ນປຸງເທື່ອທີສອງທີ່ເປັນເອກະລັກເພື່ອເພີ່ມຄວາມຕ້ານທານຕໍ່ການຂັດສີ ໂດຍບໍ່ສົ່ງຜົນເສຍຕໍ່ຄຸນສົມບັດຄວາມແຂງແຮງຂອງຖົງ polypropylene ທີ່ຖືກທຳເປັນເສັ້ນໄຍ.
ການສຳຜັດຕໍ່ສິ່ງແວດລ້ອມ—ໂດຍເພີ່ມເຕີມແສງ UV ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມ—ສາມາດທຳລາຍຄວາມແຂງແຮງໃນການດຶງ (tensile strength) ຂອງຖົງ bulk bag ທີ່ເຮັດຈາກ polypropylene (pp) ໃນໄລຍະເວລາທີ່ຍາວນານ. ຕົວຢືດຕ້ານ UV ແລະ ຕົວເພີ່ມທີ່ຕ້ານການເກີດອົກຊີໄດສະເຊີ່ນ (antioxidant) ທີ່ເພີ່ມເຂົ້າໄປໃນຂະບວນການຜະລິດ resin ຫຼື ເສັ້ນດັຽວ (yarn) ສາມາດຊ່ວຍປ້ອງກັນວັດສະດຸຖົງ woven ທີ່ເຮັດຈາກ polypropylene ຈາກການເສື່ອມສະພາບຈາກແສງ UV. ການຈັດເກັບທີ່ຖືກຕ້ອງໃນສະຖານທີ່ຜະລິດ ແລະ ໃນສາງຂອງລູກຄ້າ ສາມາດຮັກສາຄຸນສົມບັດຄວາມແຂງແຮງໃນການດຶງ (tensile properties) ທີ່ຖືກອອກແບບຢ່າງລະອຽດເຂົ້າໄປໃນຜະລິດຕະພັນຖົງ woven pp ເພື່ອຮັກສາປະສິດທິພາບໃນໄລຍະຍາວ ແລະ ຄວາມພໍໃຈຂອງລູກຄ້າ.
ການນຳໃຊ້ທີ່ເປັນອຸດສາຫະກຳສ່ວນຫຼາຍຕ້ອງການຄວາມແຂງແຮງຂອງຖົງ woven PP ຢູ່ລະຫວ່າງ 80 ແລະ 150 kgf/cm² (8 ເຖິງ 15 MPa) ຂຶ້ນກັບຄວາມຕ້ອງການຂອງໄລຍະທີ່ເຮັດວຽກ. ການນຳໃຊ້ຖົງ woven polypropylene ທີ່ມີຄວາມແຂງແຮງສູງ ເຊັ່ນ: ການຂົນສົ່ງເຄມີ ຫຼື ບໍ່ແຮ່ ອາດຈະຕ້ອງການ 150 ເຖິງ 200 kgf/cm², ໃນຂະນະທີ່ການນຳໃຊ້ສຳລັບການຫໍ່ຫຸ້ມທີ່ເບົາກວ່າອາດຈະຮັບໄດ້ 50 ເຖິງ 100 kgf/cm². ຄຳແນະນຳຂອງລູກຄ້າ ແລະ ເງື່ອນໄຂການນຳໃຊ້ສຸດທ້າຍຈະກຳນົດຄວາມແຂງແຮງທີ່ເໝາະສົມສຳລັບຜະລິດຕະພັນຖົງ bulk bag PP.
ວິທີທີ່ດີທີ່ສຸດໃນການປະຕິບັດແນະນຳໃຫ້ທົດສອບຊຸດຖົງເສັ້ນໄຍ polypropylene ທີ່ຖືກຈັກທຸກໆມື້ຢ່າງໜ້ອຍ, ໂດຍບາງຜູ້ຜະລິດຈະທົດສອບທຸກໆຊົ່ວໂມງໃນຂະນະທີ່ຜະລິດ. ຄວາມຖີ່ຂອງການທົດສອບຂຶ້ນກັບປະລິມານການຜະລິດ, ຄວາມສອດຄ່ອງຂອງວັດຖຸດິບ, ແລະ ຄວາມອ່ອນໄຫວຂອງລູກຄ້າຕໍ່ການປ່ຽນແປງ. ສິ່ງອຳນວຍຄວາມສະດວກຫຼາຍແຫ່ງທີ່ຜະລິດຖົງ bulk bag ເສັ້ນໄຍ polypropylene ຢ່າງຕໍ່ເນື່ອງ ໄດ້ນຳໃຊ້ລະບົບການຕິດຕາມແບບ real-time ຮ່ວມກັບການທົດສອບຢ່າງເປັນທາງການໃນຫ້ອງທົດລອງໃນຈຸດທີ່ກຳນົດໄວ້ເພື່ອຮັບປະກັນຄຸນນະພາບຂອງຖົງ polypropylene ທີ່ຈັກຢ່າງສອດຄ່ອງ.
ແມ່ນ, ການປັບປຸງພາລາມິເຕີຂະບວນການເຊັ່ນ: ຄວາມໜາແໜ້ນຂອງການຖັກ, ຄວາມຕຶງຂອງເສັ້ນດາຍ, ອຸນຫະພູມຂອງການຕັ້ງຮູບດ້ວຍຄວາມຮ້ອນ, ແລະ ການປິ່ນປົວຫຼັງການຜະລິດ ສາມາດເຮັດໃຫ້ຄວາມແຂງແຮງຂອງຖົງທີ່ຖັກຈາກ polypropylene ດີຂຶ້ນ ໃນຂອບເຂດຂອງຄວາມສາມາດຂອງອຸປະກອນທີ່ມີຢູ່. ຜູ້ຜະລິດມັກຈະຄົ້ນພົບວ່າ ການປັບຄ່າຕັ້ງຂອງເຄື່ອງທໍາງານ ຫຼື ການປັບປຸງພາລາມິເຕີຂອງເຄື່ອງກົດ (calendering) ສາມາດເຮັດໃຫ້ຄວາມແຂງແຮງຂອງຖົງ polypropylene ທີ່ຖັກດີຂຶ້ນຢ່າງວັດຖຸຖືນ ໂດຍບໍ່ຕ້ອງລົງທຶນຫຼາຍ, ເຮັດໃຫ້ການປັບປຸງຂະບວນການເປັນທາງເລືອກທີ່ມີປະສິດທິພາບດ້ານຕົ້ນທຶນ ເພື່ອຍົກສູງປະສິດທິພາບຂອງການຫໍ່ຫຸ້ມທີ່ຖັກຈາກ polypropylene.

ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

ຮັບປະກັນການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ແລະ ຄວາມປອດໄພຂອງພະນັກງານດ້ວຍວິທີທີ່ພິສູດແລ້ວສຳລັບຖົງ woven ທີ່ໃຊ້ໃນເຄມີ—ການເລືອກວັດຖຸດິບ, ການຕິດປ້າຍ, ການຈັດເກັບ ແລະ ການຝຶກອົບຮົມ.

ຄົ້ນພົບຂະບວນການຜະລິດຖົງ woven PP ທັງໝົດ—ຈາກການອັດ & ການທໍາຖົງ ໄປຈົນເຖິງການພິມ & ການຄວບຄຸມຄຸນນະພາບ. ເພີ່ມປະສິດທິພາບ, ຄວາມສອດຄ່ອງຕາມຂໍ້ກຳນົດ, ແລະ ອັດຕາຜົນຕອບແທນການລົງທຶນ. ດາວໂຫຼດແນວທາງຂະບວນການດຽວນີ້!

ມີບັນຫາກັບຖົງທີ່ອ່ອນແອ ຫຼື ວັດຖຸດິບເສຍຫຼາຍເກີນໄປບໍ? ເຂົ້າໃຈເທັກໂນໂລຢີການອັດແລະການດຶງເສັ້ນຢ່າງລະອຽດເພື່ອຜະລິດຖົງ woven PP ທີ່ແຂງແຮງຂຶ້ນ ແລະ ຖືກກວ່າ. ປັບປຸງປະສິດທິພາບແຖວຜະລິດຂອງທ່ານຕັ້ງແຕ່ວັນນີ້!

ມີບັນຫາກັບຂໍ້ບົກເບື່ອນ ຫຼື ການຄືນສິນຄ້າຈາກລູກຄ້າບໍ? ຄົ້ນພົບຈຸດການກວດສອບຄຸນນະພາບທີ່ບໍ່ສາມາດຕົກລົງກັນໄດ້ 5 ຈຸດທົ່ວທັງເສັ້ນທາງການຜະລິດຖົງ woven ຂອງທ່ານ
ເລື່ອນອັດຕະໂນມັດໃດທີ່ເໝາະສົມກັບໂຮງງານຜະລິດຖົງ PP ທີ່ຈັກເວົ້າ? ເປີຽບທຽບລະບົບແບບເຄື່ອງຈັກກັບລະບົບອຸດສາຫະກຳ 4.0 ເພື່ອຄວາມຄຸ້ມຄ່າ ຄຸນນະພາບ ແລະ ຄວາມສາມາດໃນການຂະຫຍາຍຂະໜາດ
ຕິດຕໍ່ພວກເຮົາເພື່ອຂໍລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກຈັກ, ແລະ ວິທີແກ້ໄຂການຫໍ່ຫຸ້ມທີ່ມີຄວາມຫຼິ້ນລ່ອນ.
ເບີໂທລະສັບ
ອີເມວ
ວີແຮັດ
ທີ່ຢູ່
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

