 EN
Како да се процени ефикасноста на производството во фабрика за PP ткаени торби
Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

2026/08/07
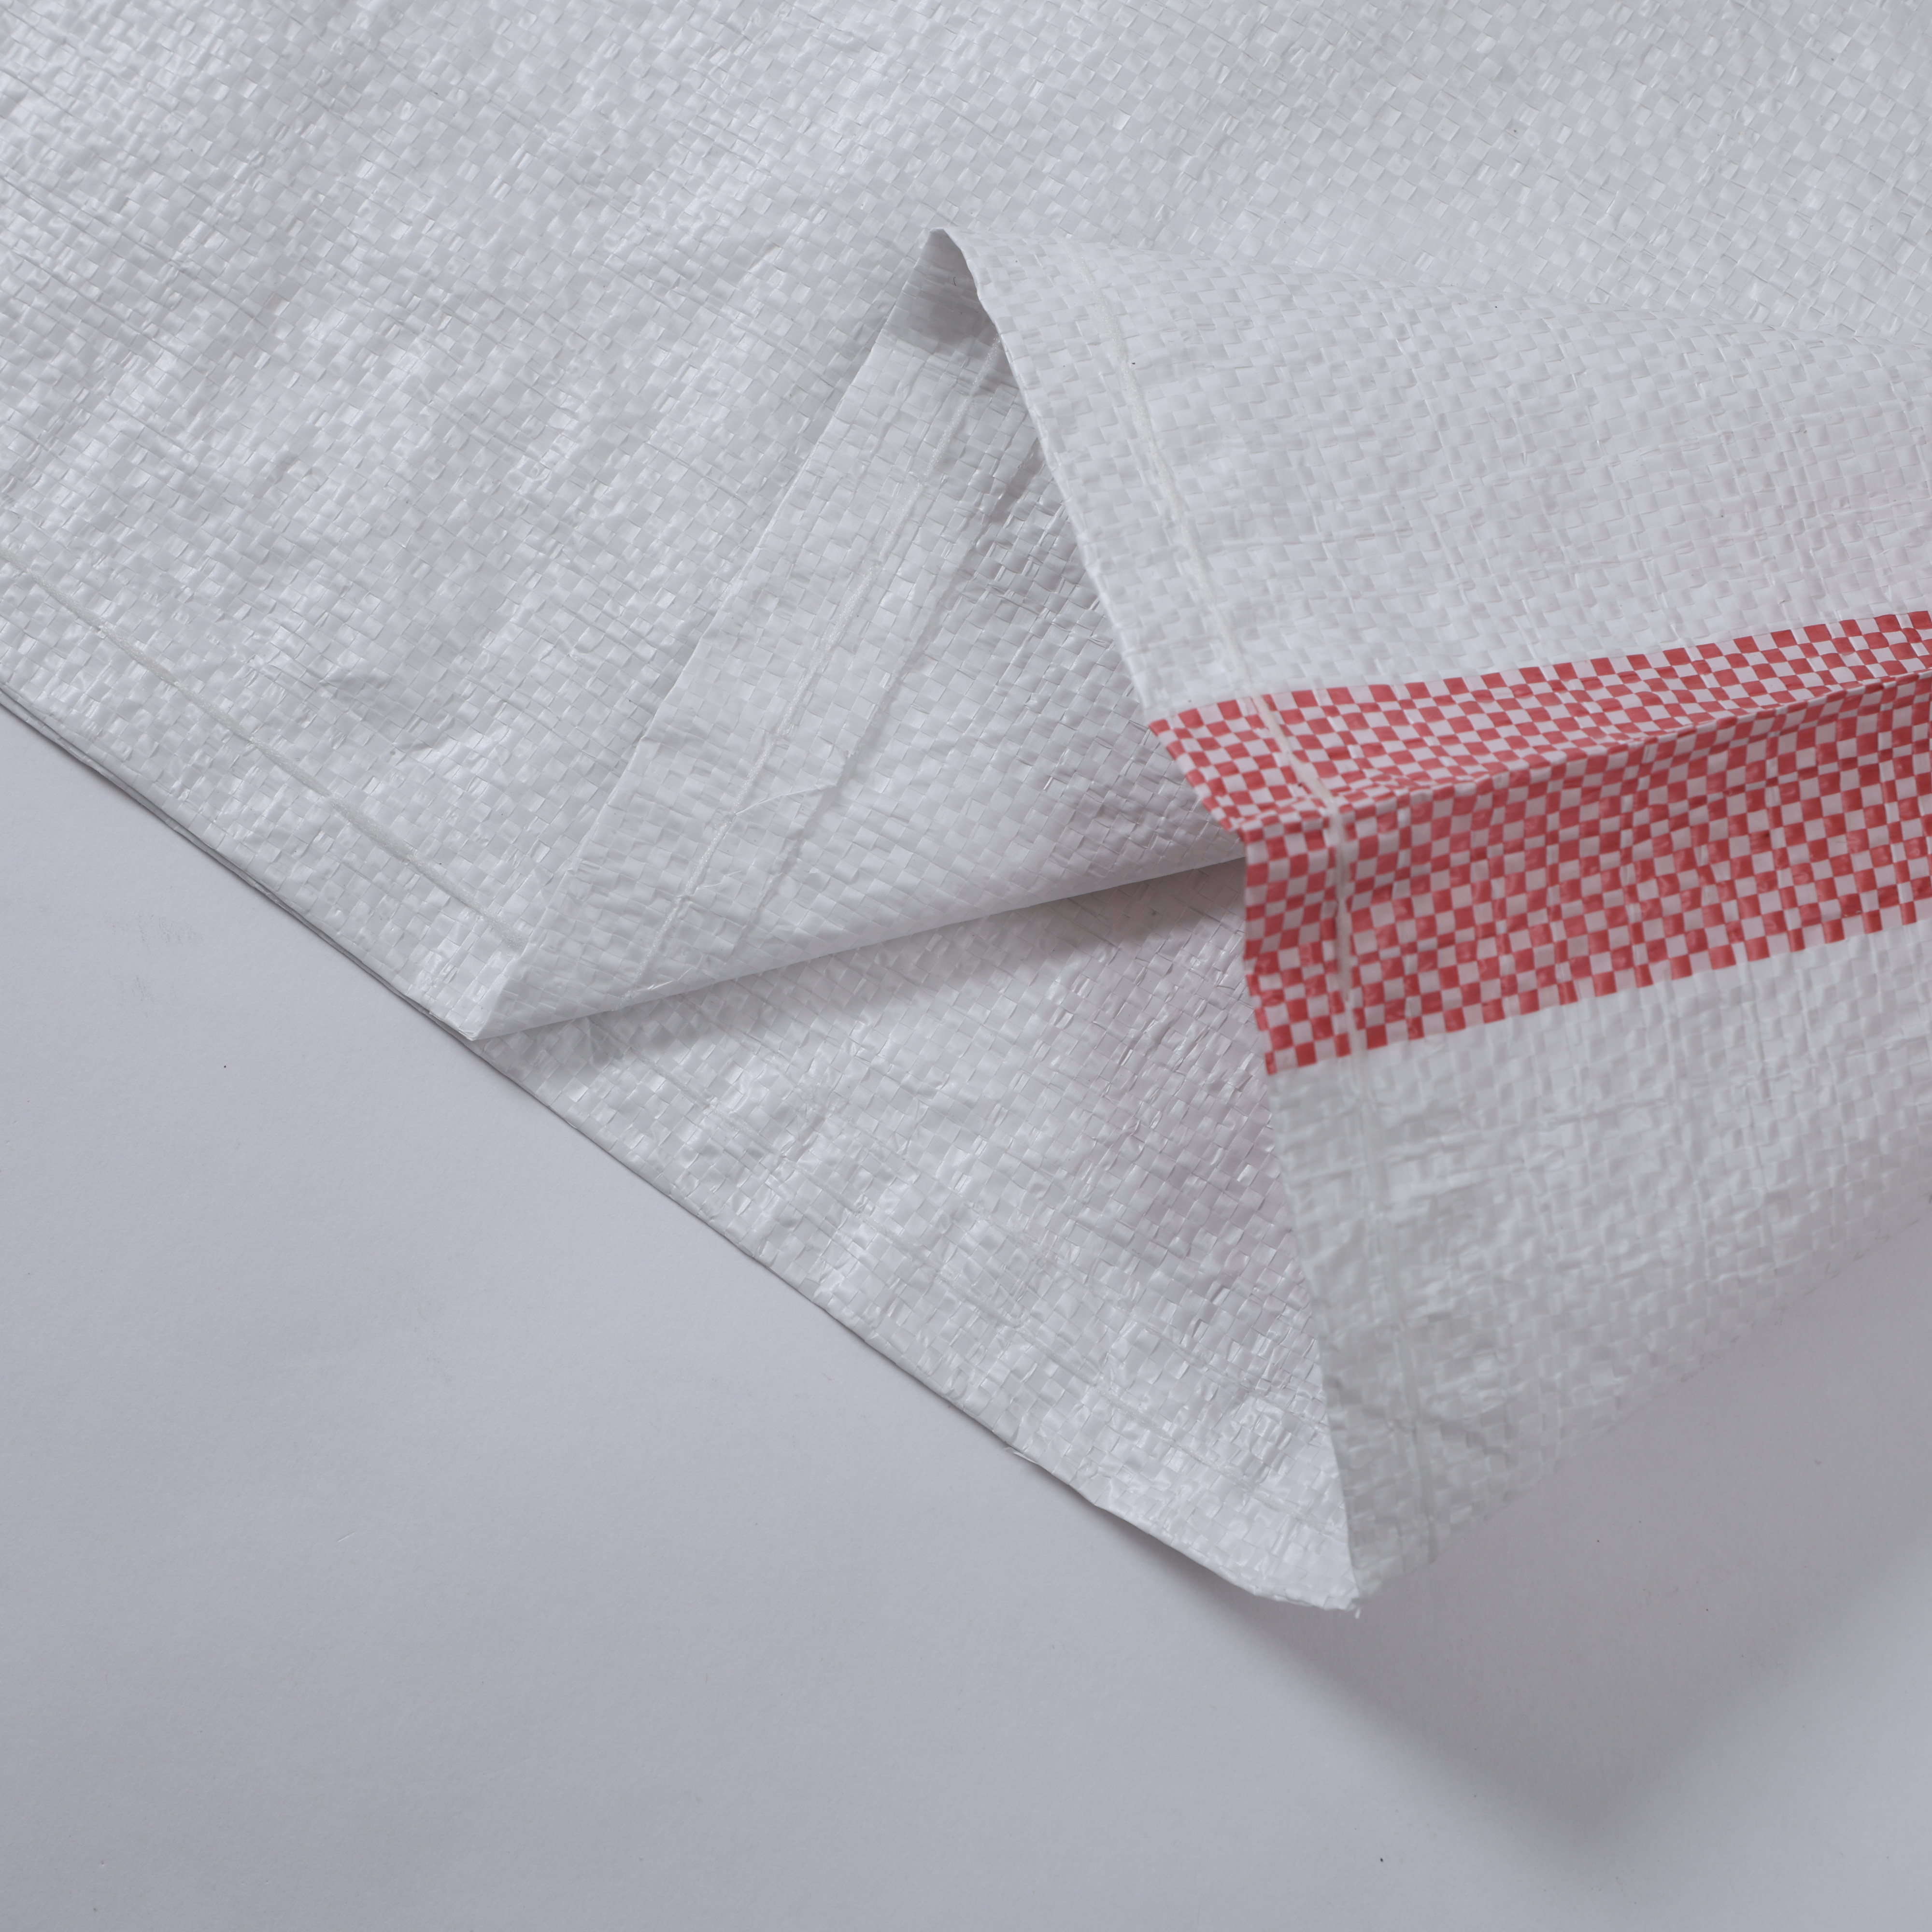
Влечната чврстина е една од најкритичните метрики за перформанси во современата индустриска амбалажа, особено при производството на пП ткивна торба . Разбирањето и одржувањето на соодветните стандарди за влечна чврстина осигуруваат дека производите од полипропилен ткаени торби ги исполнуваат очекувањата на клиентите, прописите и барањата од реалната употреба. Карактеристиките на влечната чврстина на pp ткаена вреќа директно влијаат врз нејзината способност да содржи тежок материјал, да отпорува пробивање и да го одржува структурниот интегритет низ целиот нејзин животен век – од производството преку транспортот до употребата од страна на крајниот корисник.
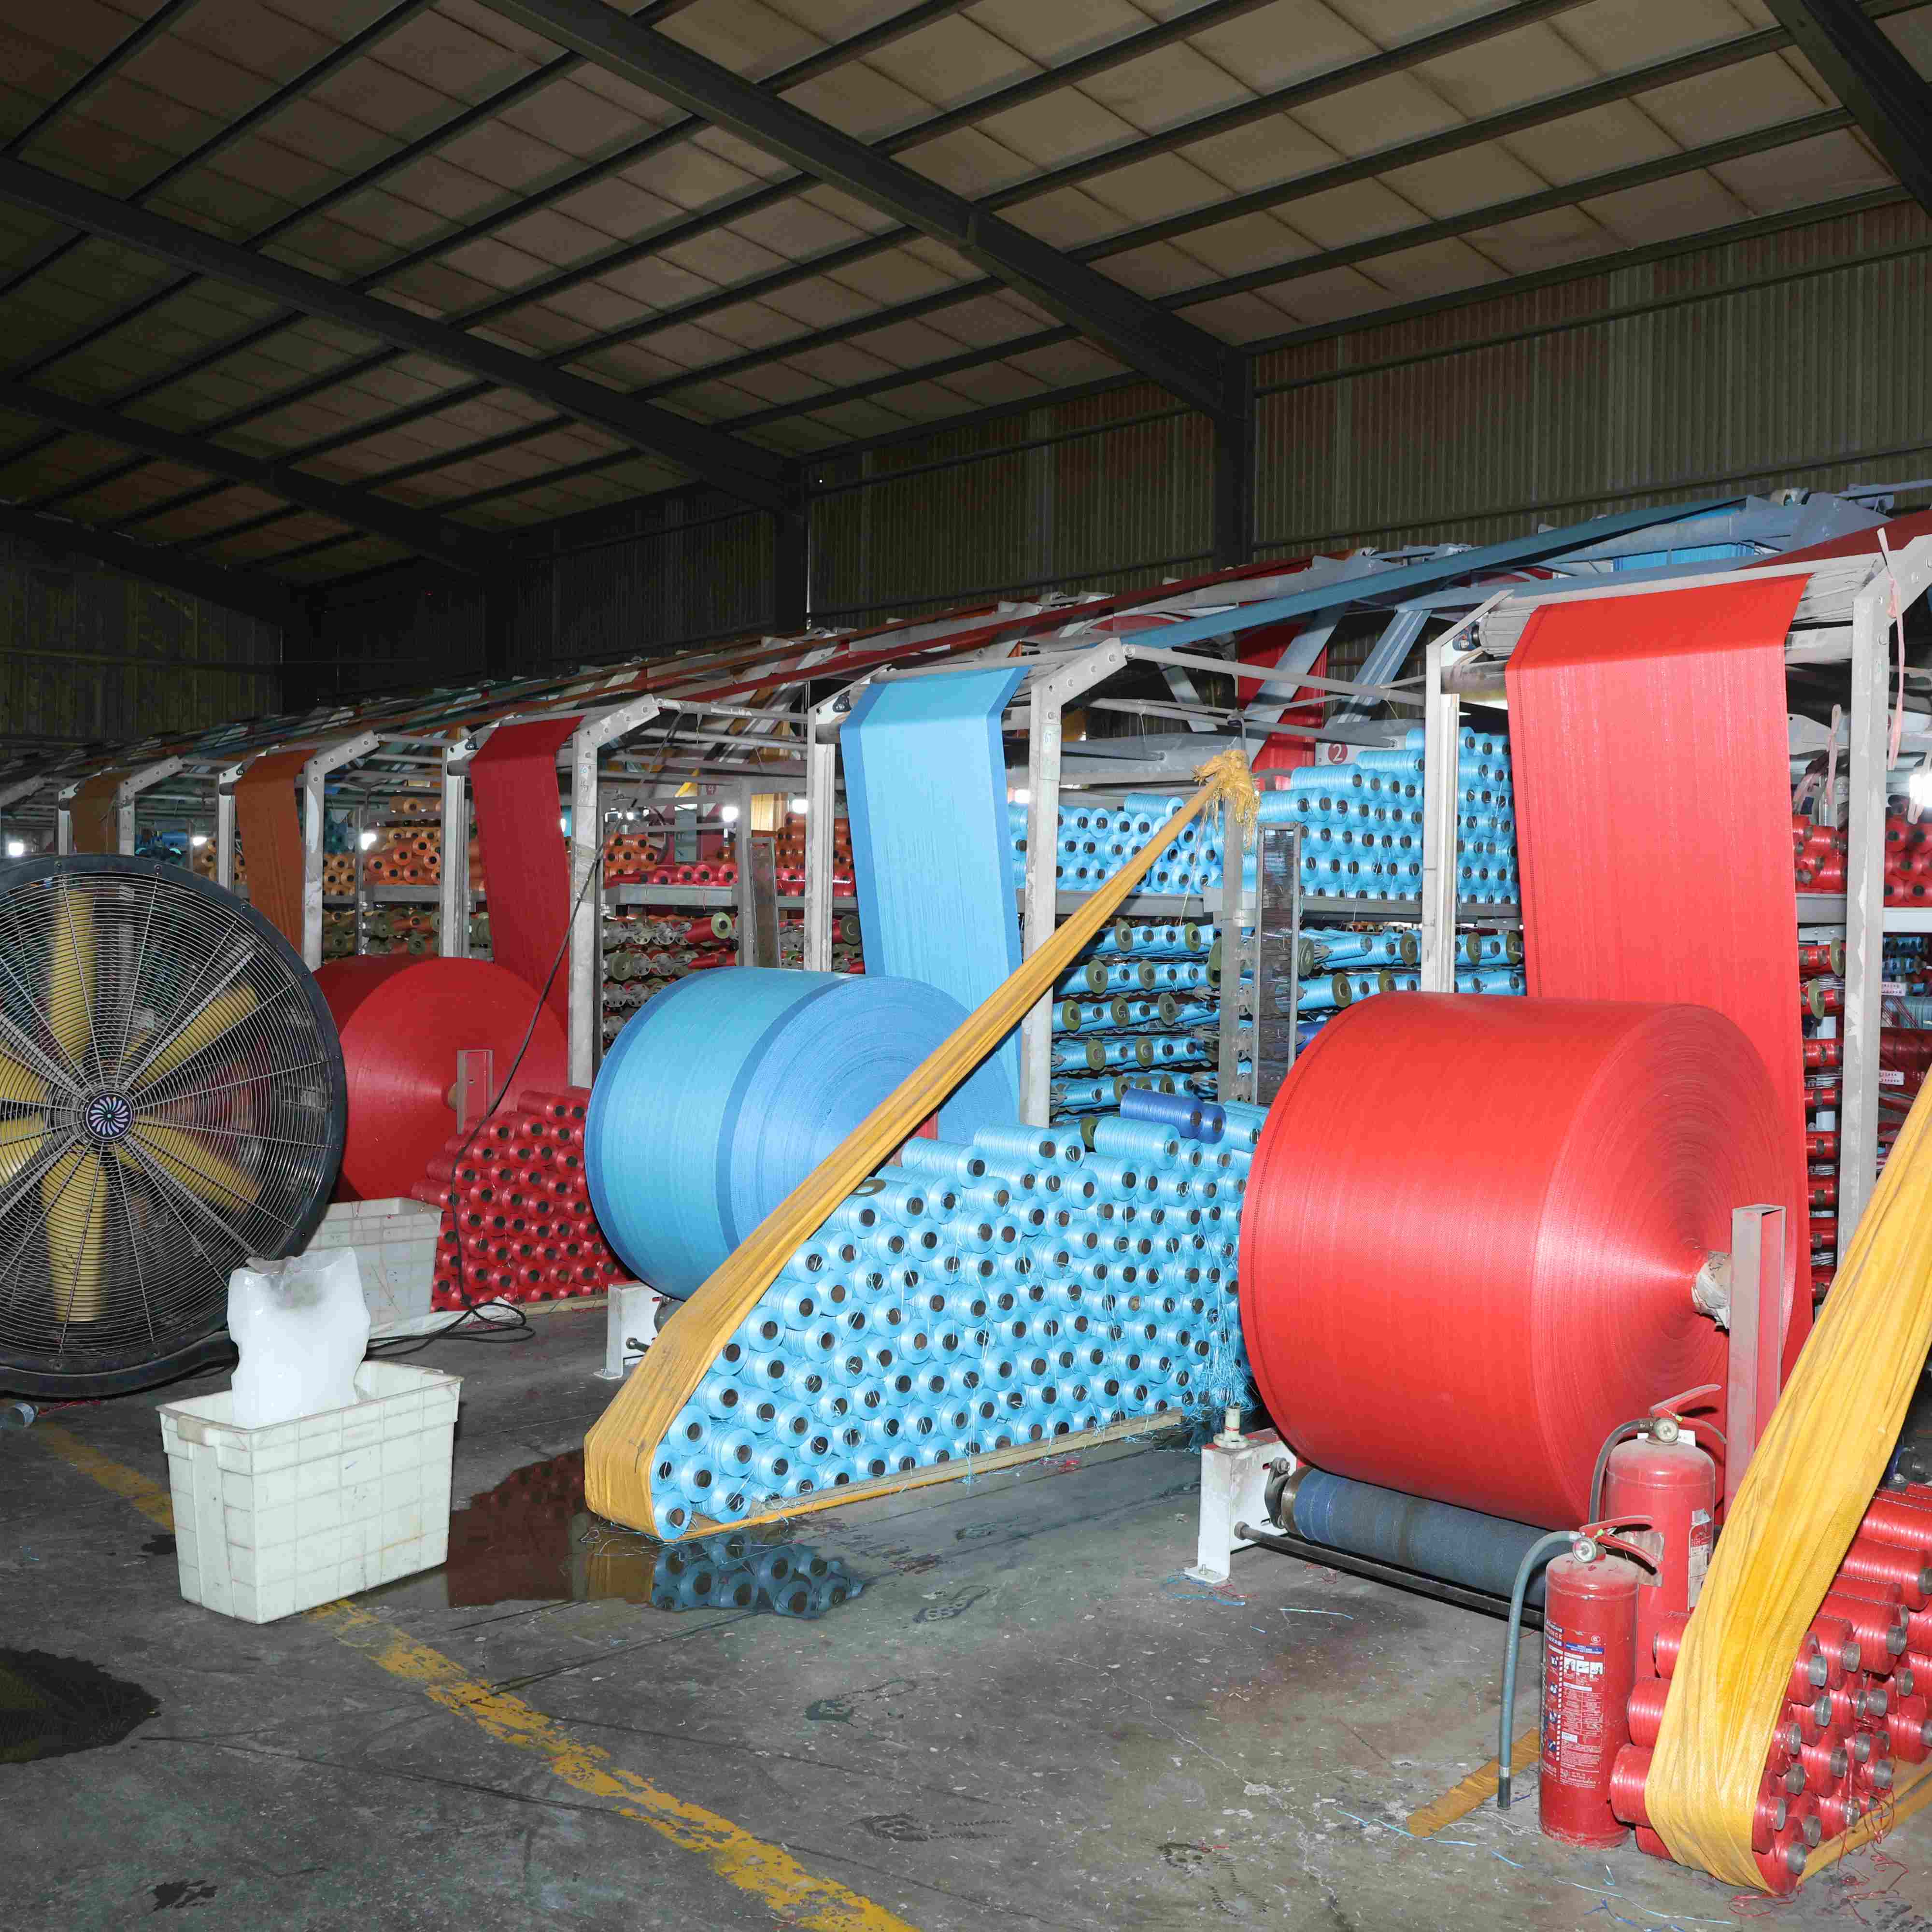
Производството на висококвалитетни влакнени поли-пропиленски амбалажи бара прецизно контролирање на изборот на сировини, ориентацијата на влакната, густината на ткаењето и пост-производствените процеси. Производствените објекти мора да воспостават јасни референтни вредности за затегнатост, усогласени со меѓународните стандарди и спецификациите на клиентите, за да се осигура конзистентна производствена изведба. Овој комплексен водич ги истражува основните стандарди за затегнатост кои регулираат производството на pp баљаци за расипни материјали, методологиите за тестирање кои се користат за потврдување на перформансите и практичните импликации за оперативните екипи и екипите за осигурување на квалитетот.
Затегнатоста претставува максималниот напон што материјалот може да го поднесе кога е изложен на повлекувачки или издолжувачки сили пред да се распадне или скрши. За примена на виткани торби од полипропилен, затегнатоста обично се мери во мегапаскали (MPa) или килограм-сила по квадратен центиметар (kgf/cm²). Затегнатоста на витканите торби од полипропилен зависи од неколку меѓусебно поврзани фактори, вклучувајќи ја распределбата на молекуларната тежина на полимерната смола, финината на полипропиленските влакна, увитокот и јачината на конците и вкупниот виткан образец користен во производството.
Индустријата за торби од плетен полипропилен ги препознава два главни мерки на затегнатост: силата во машинската насока (MD) и силата во попречната насока (CD). Машинската насока се однесува на затегнатоста долж должината на ткаенината додека излегува од ткацките станци, додека пак попречната насока ја мери затегнатоста нормално на оваа оска. Двете мерки се суштински бидејќи ткаениот полипропилен за опаковки претставува напрегање од повеќе насоки при ракување, стапување и транспортирање. Добро конструирана pp торба за расипни материјали има балансирана сила во двете насоки за да се спречат неочекувани неуспеси.
Меѓународните организации за стандарди го утврдуваат минималниот баран напон на затегнатост за заштита на производителите, дистрибутерите и крајните корисници. Стандардот D6775 на Американското друштво за испитување и материјали (ASTM) специфично се однесува на тестирањето на напонот на затегнатост за влечени торби од полипропилен. Овој стандард ги дефинира постапките за тестирање, спецификациите за опремата, барањата за подготвување на примероците и критериумите за прифаќање. Повеќето големи индустријски сектори — вклучувајќи ја земјоделството, хемиската индустрија, производството на ѓубрива и минералите — се позовуваат на стандардите ASTM или еквивалентни меѓународни насоки, како што се спецификациите ISO, кога набавуваат материјали за влечени pp торби.
Типичните барања за затегнатост на производите од pp ткаени чували се движат од 50 до 200 kgf/cm² (5 до 20 MPa), во зависност од предвидената примена и носечката способност. Тежок индустриски примени често барaat спецификации за ткаени чували од полипропилен кои надминуваат 150 kgf/cm², додека полеките апликации за пакување може да барат помали минимални вредности. Производителите што ги поставуваат стандардите за затегнатост мора да ги разгледаат очекувањата на клиентите, регулаторните рамки на целните пазари и конкурентската позиција во областа на ткаените полипропиленски пакувачки материјали.
Правилните протоколи за тестирање осигуруваат дека партиите со вреќи од полипропилен секогаш задоволуваат установени стандарди за затегнатост. Лабораториите користат универзални машини за тестирање кои применуваат контролирани повлекувачки сили врз примероците на платно додека не дојде до нивно расцепување, со што точно се мери максималната поддржана товарна сила. За тестирањето на вреќите од ткаено полипропилен, примероците мора да бидат исечени во стандардни димензии — обично 50 милиметри широки и 150 милиметри долги — за да се осигура повторливост и споредливост помеѓу различните производствени партии и фабрики.
Примероците за тестирање се собираат од повеќе локации по ролките со ткаено полипропиленско амбалажно платно за да се земат предвид можните варијации во производствениот процес. Техничарите обично подготвуваат примероци како во машинската така и во напречната насока за да се потврди рамнотежната перформанса на платното. Потоа, примероците од ткаени вреќи од PP се кондиционираат при стандардна температура и влажност пред тестирањето за да се елиминираат околинските променливи кои би можеле да ги искриват резултатите.
Напредните производители на вреќи од полипропилен со ткаено платно воведуваат системи за мониторинг во тек кои ги проценуваат својствата на платното во текот на производството, наместо да се ослањаат исклучиво на тестовите по завршувањето на производството. Овие системи можат да откријат варијации во напнатоста на конците, густината на ткаенината или условите на обработка што можат да ја компромитираат затегнатоста на излезот од pp вреќите за расипни материјали. Повратната информација во реално време овозможува на операторите да направат незабавни прилагодувања пред да се натрупа дефектен материјал, што го намалува отпадот и го подобрува вкупната ефикасност на производството.
Автоматизирана опрема за инспекција специјално дизајнирана за ткаени поли-пропилен пакети може да мери дебелина на платното, тежина и број на нишки непрекинато. Со корелација на овие параметри со историски податоци за влечна чврстина, производителите можат да предвидат дали новите партии ќе ги исполнат поставените стандарди пред конвенционалното лабораториско тестирање да потврди резултатите. Овој проактивен пристап значително го намалува ризикот од испорака на ткаени поли-пропилен чували чија влечна чврстина е под спецификациите, што ги заштитува односите со клиентите и репутацијата на брендот.
Квалитетот на основната полипропиленска смола фундаментално го определува максималниот постижлив затегачки напон кај кој било производ од ткаени полиепропиленски торби. Смолите со висок индекс на течност (MFI) обично произведуваат пофини и поеднакви влакна што придонесуваат за подобри перформанси на ткаените полиепропиленски амбалажи. Наполнителите, додатоците и помошните средства за обработка што се вклучуваат во подготовката на смолата исто така влијаат врз ефикасноста со која материјалот може да се извлече во конец и потоа да се ткае во ткаена полиепропиленска ткаенина за торби. Производителите мора да ги дефинираат спецификациите за доставувачите за да осигурат последователни карактеристики на смолата од партија до партија.
Процесите на производство на конец директно влијаат врз затегнатоста на материјалите за плисирани чували од полипропилен. Степенот на молекуларна ориентација постигната во текот на цртањето на влакната и подоцнежната обработка на конецот силно влијае врз коначната чврстината на платното. Контролираните температурни профили, соодветните односи на цртање и оптимизираните нивоа на кривина при производството на полипропиленските влакна го максимизираат потенцијалот за затегнатост за примена на големи чували од полипропилен. Некои производители користат специјални процеси за текстурирање или виткање кои ја зголемуваат отпорноста на конецот без потреба од резини од премиум класа.
Изборот на шарен шаблон претставува критична точка на одлука за постигнување на затегнатоста кај производството на врвени торби од полипропилен. Шарените шаблони со едноставно врвење обезбедуваат поеднакомерна распределба на напрегнатоста и обично даваат повисока затегнатост во машинската насока во споредба со шарените шаблони со косо врвење или други комплексни шаблони. Сепак, специфичниот баланс помеѓу бројот на нишки во утокот и основата значително влијае врз затегнатоста во попречната насока и вкупниот баланс на платното. Платната за врвени чували од густо врвен полипропилен воопшто покажуваат подобри перформанси во поглед на затегнатоста, но бараат соодветно поголема енергетска потрошувачка во текот на производството.
Бројот на нишки по единица површина — измерен во нишки по инч (TPI) или нишки по центиметар — директно корелира со постигнатата затегачка чврстина кај поли-пропиленските виткани амбалажи. Зголемувањето на густината на уводните и уткачните нишки ја подобрува чврстината на поли-пропиленските виткани чували, но зголемува и комплексноста на производството и трошоците за материјал. Производителите мора да го оптимизираат овој баланс за да обезбедат поли-пропиленски виткани чували што ги исполнуваат спецификациите на клиентите, при тоа одржувајќи конкурентни цени и оперативна ефикасност. Пробните производствени серии и математичкото моделирање помагаат да се идентификуваат оптималните параметри на виткање за специфични примени.
Процесите на термичка обработка и каландрирање применети по ткаењето значително влијаат врз коначната затегачка чврстина на производите од pp ткаени чували. Контролираното топлинско поставување делумно кристализира поли-пропиленските влакна, што го подобрува димензионалното стабилност и ја засилува целокупната структура на материјалите за ткаени поли-пропиленски чували. Прекумерната топлинска обработка може да деградира својствата на влакната и да намали затегачката перформанса, па затоа е потребна внимателна оптимизација на температурата и времетраењето. Некои производители применуваат специјализирани површински третманти кои го подобруваат отпорот на абраѕија без негативно да влијаат врз карактеристиките на чврстината на ткаените поли-пропиленски амбалажни материјали.
Воздействието на околината — особено ултравиолетовата радијација и промените во температурата — може значително да го намали затегнатоста на пакувањата од полипропилен (pp) со голем капацитет за долг временски период. Стабилизаторите против УВ зрачење и антиоксидантните додатоци кои се вградени во процесот на производство на смола или нишки помагаат да се заштити материјалот од ткаени пакувања од полипропилен од фотодеградација. Соодветните услови за складирање во фабриките за производство и во складовите на клиентите ја запазуваат затегнатоста која внимателно е дизајнирана во производот ткаено чувалче од pp, што овозможува долготрајна перформанса и задоволство на клиентите.
Повеќето индустријални примени бараат влакнеста чврстината на плистифицираните чували од полипропилен помеѓу 80 и 150 kgf/cm² (8 до 15 MPa), во зависност од бараните товари. Примените на тежок тип на чували од ткаено полипропилен, како што се транспортот на хемикалии или минерали, може да бараат 150 до 200 kgf/cm², додека полеките примени за амбалажа може да прифатат 50 до 100 kgf/cm². Спецификациите на клиентот и условите на крајната употреба конечно го одредуваат соодветниот целен показател за влакнеста чврстина за производите pp bulk bag.
Најдобрите практики препорачуваат тестирање на партии поли-пропиленски ткаени торби најмалку еднаш дневно, при што некои производители вршат проверки на производствените серии секој час. Честотата зависи од волуменот на производството, конзистентноста на материјалот и чувствителноста на клиентите кон варијации. Многу објекти кои вршат континуирано производство на материјали за ткаени торби од ПП имплементираат системи за реално време надзор, дополнети со формални лабораториски тестирања на стратегиски интервали за осигурување на постојан квалитет на ткаените поли-пропиленски пакувања.
Да, оптимизацијата на параметрите на процесот, како што се густината на ткаењето, напнатоста на нишките, температурата за топлинско постоење и пост-производствената обработка, може да ја зголеми влекувачката чврстина на ткаените торби од полипропилен во рамките на постојните можностии на опремата. Производителите често откриваат дека прецизното прилагодување на поставките на ткацкиот стан или прилагодувањето на параметрите на каландрирањето дава мерливи подобрувања на чврстината на ткаените торби од PP без значителни капитални инвестиции, што прави оптимизацијата на процесот економски ефикасен пат кон подобрување на перформансите на ткаеното полипропиленско пакување.

Откријте 4 критични производствени метрики — капацитет, стапка на дефекти, достапност на опремата и испорака навреме — за сигурна проценка на фабриките.

Осигурајте соодветност со прописите и безбедност на работниците со проверени методи за хемиски ткаени торби — избор на материјал, означување, сместување и обука.

Откријте го целосниот работен тек на производството на PP ткаени торби — од екструзија и ткаење до печатење и контрола на квалитетот. Подобрете ефикасност, соодветност и ROI. Симнете го водичот за процесот веднаш.

Имате проблеми со слаби торби или висок отпад на материјали? Овладејте ја технологијата за екструзија и цртање на ленти за посилни и поевтини PP ткаени торби. Оптимизирајте ја вашата производствена линија веднаш.

Имате проблеми со дефектни производи или поврати од клиенти? Откријте 5 неповлекливи контролни точки за квалитет низ вашата производствена линија за ткаени торби.
Која автоматизациона категорија е најсоодветна за вашата фабрика за PP ткаени торби? Споредете рачни со системи од Индустрија 4.0 според трошоци, квалитет и можност за проширување.
Сврзете се со нас за повеќе информации за вреани поли-пакети од полипропилен и решенија за флексибилна амбалажа.
Тел.
Е-пошта
Ватсап
Адреса
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

