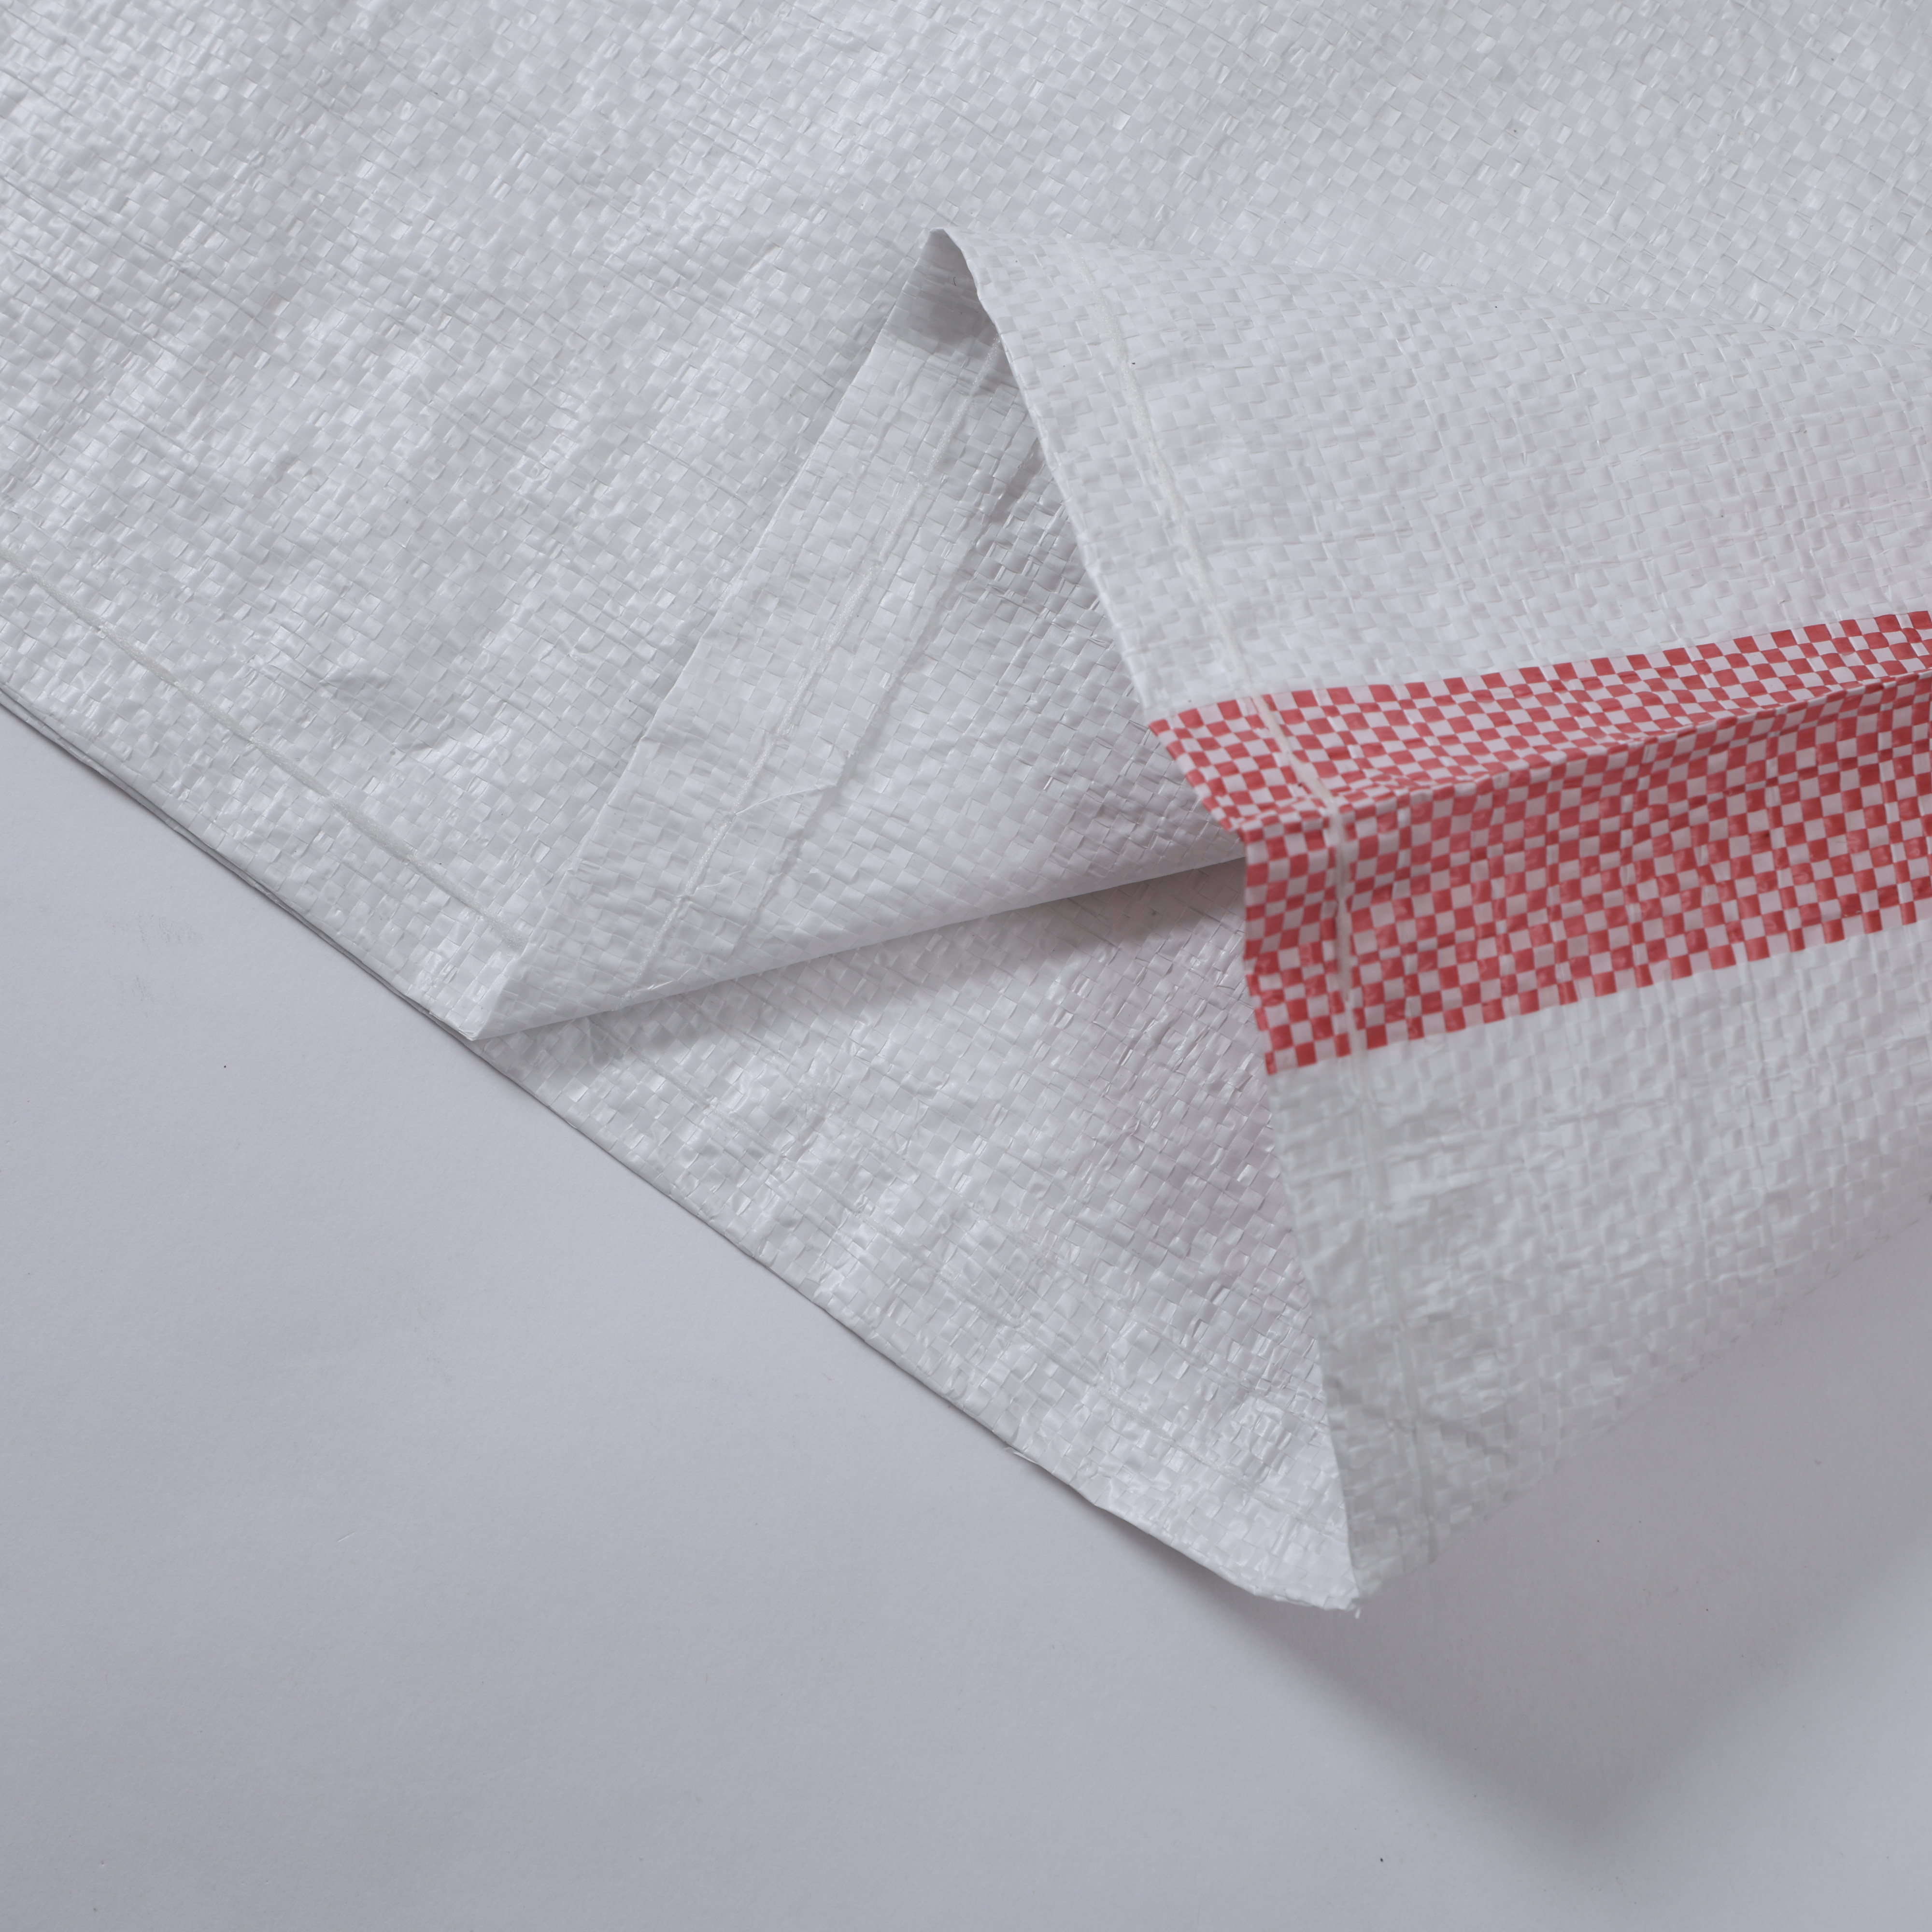
Გამძლეობა არის ერთ-ერთი ყველაზე მნიშვნელოვანი საწარმოო მახასიათებელი თანამედროვე სამრეწველო შეფუთვაში, განსაკუთრებით როდესაც წარმოება ხდება pP ხის ჩანთა პოლიპროპილენის ძაფებით მობაგებული ყუთების სწორი რეზისტენტობის სტანდარტების გაგება და შენარჩუნება უზრუნველყოფს პროდუქტების შესაბამობას მომხმარებლის ლოგიკური ლოგიკის, რეგულატორული მოთხოვნების და რეალური სამუშაო პირობების მოთხოვნებთან. პპ-ის მობაგებული ყუთის ძალის მახასიათებლები პირდაპირ განსაზღვრავს მის შესაძლებლობას მძიმე მასალების შესაკავებლად, ხარჯვის წინააღმდეგ წინააღმდეგობის გაწევად და სტრუქტურული მტკიცების შენარჩუნებად მისი სრული ცხოვრების ციკლის განმავლობაში — წარმოებიდან ტრანსპორტირებამდე და საბოლოო მომხმარებლის მიერ გამოყენებამდე.
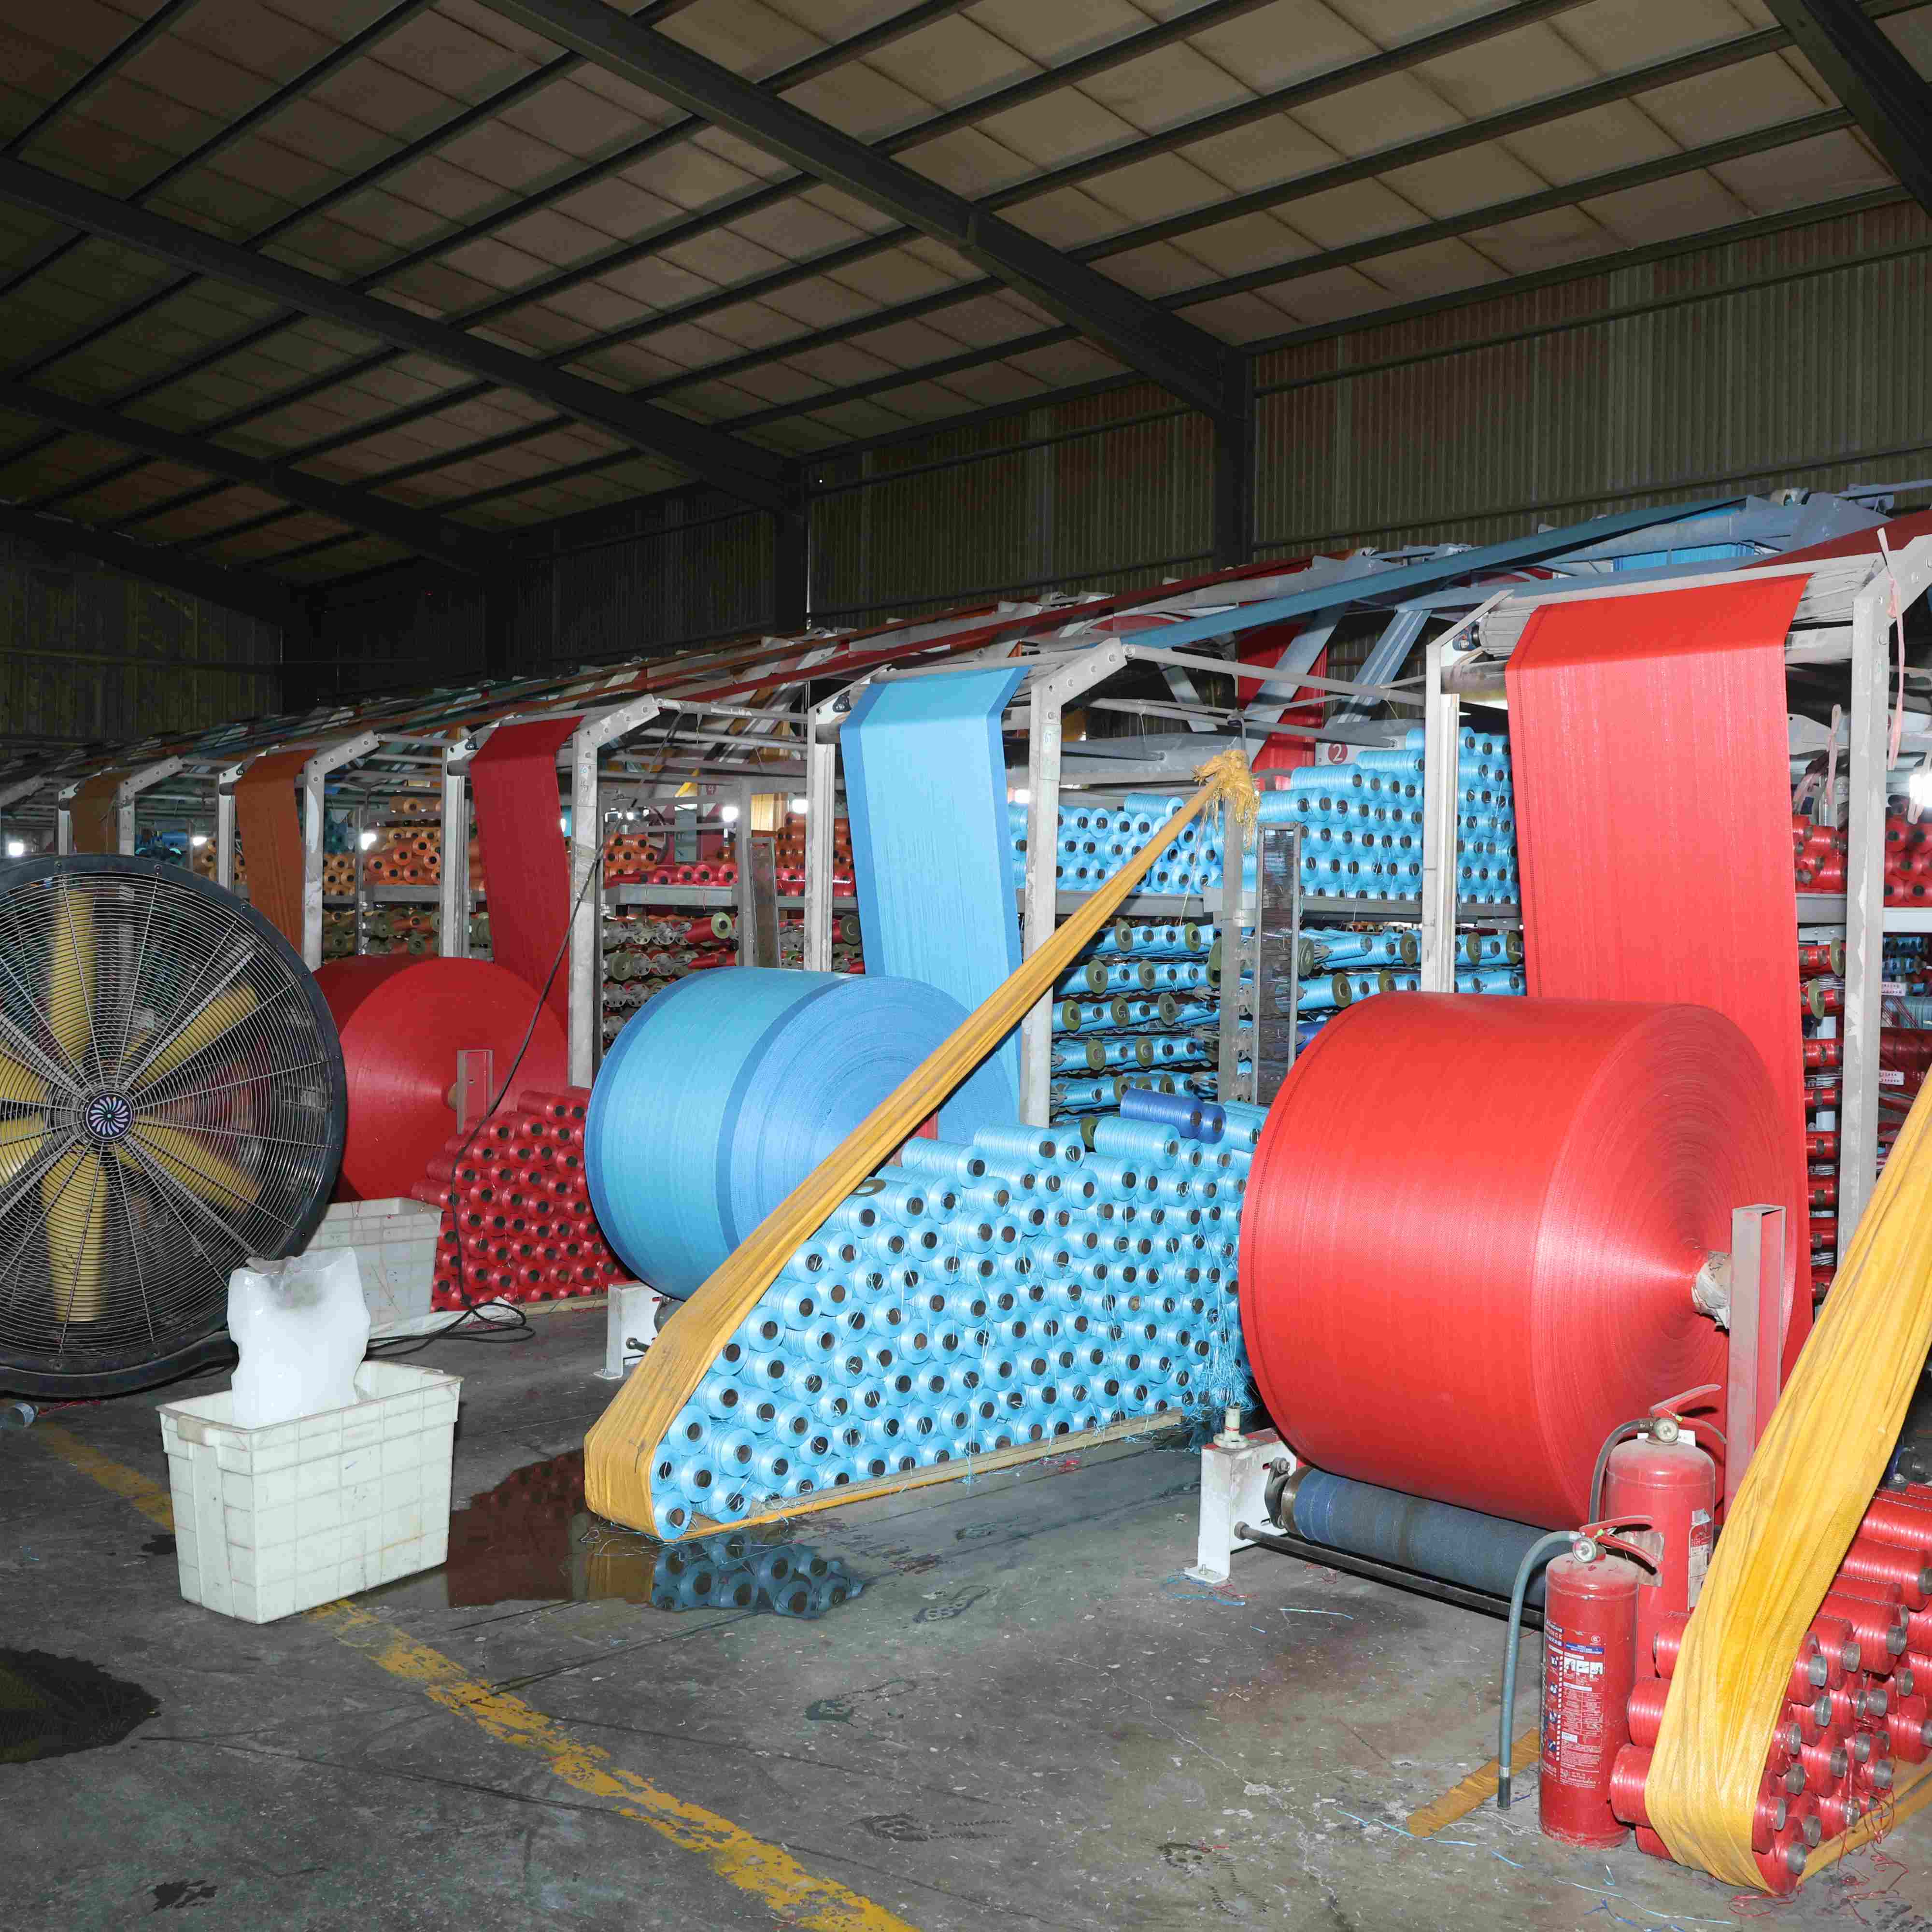
Მაღალი ხარისხის პოლიპროპილენის ქსილოს შემცველი ამუშავების წარმოება მოითხოვს ზუსტ კონტროლს საწყისი მასალის არჩევანზე, ბოჭკორის მიმართულებაზე, ქსილოს სიხშირეზე და წარმოების შემდგომი დამუშავებაზე. წარმოების საწარმოებს უნდა დაადგინონ განსაკუთრებით განსაზღვრული რეზისტენტობის სტანდარტები, რომლებიც შეესაბამება საერთაშორისო სტანდარტებს და მომხმარებლის მოთხოვნებს, რათა უზრუნველყოფონ მუდმივი ხარისხის შედეგები. ეს სრული სახელმძღვანელო განიხილავს პოლიპროპილენის ბალკის ჩანთების წარმოებას მართვის ძირეულ რეზისტენტობის სტანდარტებს, შესამოწმებლად გამოყენებულ ტესტირების მეთოდებს და მათ პრაქტიკულ მნიშვნელობას ოპერაციების და ხარისხის უზრუნველყოფის ჯგუფებისთვის.
Პოლიპროპილენის ქსილოს ჩანთებში რეზისტენტობის გაგება
Ძირეული ცნებები და განმარტებები
Გაჭიმვის ძალა წარმოადგენს მაქსიმალურ ძაბვას, რომელსაც მასალა შეძლებს გამძლეობას გაჭიმვის ან გაწელვის ძალების ზემოქმედების დროს დაშლის ან გატეხვის წინ. პოლიპროპილენის ჩამოსახვევი საყურადღებო ჩანთების შემთხვევაში გაჭიმვის ძალა ჩვეულებრივ იზომება მეგაპასკალებში (MPa) ან კილოგრამ-ძალა კვადრატულ სანტიმეტრზე (kgf/cm²). პოლიპროპილენის ჩამოსახვევი საყურადღებო ჩანთების გაჭიმვის თვისებები დამოკიდებულია რამდენიმე ერთმანეთთან დაკავშირებულ ფაქტორზე, მათ შორის პოლიმერული რეზინის მოლეკულური წონის განაწილება, პოლიპროპილენის ბოჭკოების სითხე, ძაფის გახვევის ხარისხი და სიძლიერე, ასევე წარმოების დროს გამოყენებული სრული ჩამოსახვევი ნახატი.
PP ძაფისგან დამზადებული ყუთების სამრეწველო აღიარებს ორ ძირევად ძალადობის გაზომვას: მანქანის მიმართულების (MD) ძალასა და გადაკვეთის მიმართულების (CD) ძალას. მანქანის მიმართულება აღნიშნავს ძალადობას ტკეპის სიგრძეზე, როგორც ის გამოდის სასორეში, ხოლო გადაკვეთის მიმართულება ზომავს ძალადობას ამ ღერძის მართობულად. ორივე გაზომვა აუცილებელია, რადგან PP-ის ძაფისგან დამზადებული ამოსაღები პაკეტები მოძრაობის, დაგროვების და გადაყვანის დროს მრავალი მიმართულებით იძენენ დატვირთვას. კარგად შემუშავებული PP-ის ძაფისгან დამზადებული მოცულობითი ყუთი არ უნდა დაკარგოს ბალანსი ამ ორივე მიმართულებაში, რათა არ მოხდეს უცებ დაშლა.
Სამრეწველო სტანდარტები და შესაბამისობის მოთხოვნები
Საერთაშორისო სტანდარტების ორგანიზაციები ადგენენ მინიმალურ მძაფრობის მოთხოვნებს წარმოებლების, დისტრიბუტორების და საბოლოო მომხმარებლების დასაცავად. ამერიკული სტანდარტების და მასალების ტესტირების საზოგადოების (ASTM) D6775 სტანდარტი კონკრეტულად მიმართულია პოლიპროპილენის ჩამოყალიბებული საყურების მძაფრობის ტესტირებაზე. ეს სტანდარტი განსაზღვრავს ტესტირების პროცედურებს, აღჭურვილობის სპეციფიკაციებს, ნიმუშების მოსამზადებლად მოთხოვნებს და მისაღებად მიიჩნევა კრიტერიებს. უმეტესობა მნიშვნელოვანი საინდუსტრიო სექტორების — მათ შორის სოფლის მეურნეობა, ქიმიკატები, სასოილო საშუალებები და მინერალები — მიმართავენ ASTM-ის სტანდარტებს ან მათ ეკვივალენტურ საერთაშორისო მითითებებს, მაგალითად ISO-ს სპეციფიკაციებს, როდესაც ისინი იძენენ pp ჩამოყალიბებული საყურების მასალებს.
Ტიპური გაჭიმვის ძალის მოთხოვნები pp წებოვანი ყუთების პროდუქტებისთვის მერყეობს 50–200 კგფ/სმ² (5–20 მპა) შუალედში, რაც დამოკიდებულია გამოყენების მიზნითა და ტვირთის ტევადობით. მძიმე მრეწველობის გამოყენების შემთხვევაში ხშირად მოითხოვება პოლიპროპილენის წებოვანი ყუთების სპეციფიკაციები, რომლებიც აღემატება 150 კგფ/სმ²-ს, ხოლო მსუბუქი შეფუთვის გამოყენების შემთხვევაში შეიძლება მოითხოვოს დაბალი მინიმალური მაჩვენებლები. წარმოებლებმა, რომლებიც ადგენენ გაჭიმვის ძალის სტანდარტებს, უნდა გაითვალისწინონ მომხმარებლების ლოგიკური ლოგიკა, სამიზნე ბაზრებში მოქმედი რეგულატორული ჩარჩოები და წებოვანი პოლიპროპილენის შეფუთვის სფეროში კონკურენტული პოზიციონირება.
Გამოცდის მეთოდები და ხარისხის კონტროლის პრაქტიკები
Ლაბორატორიული ტესტირების პროტოკოლები
Საკმარისი ტესტირების პროტოკოლები უზრუნველყოფს იმას, რომ PP მასიური ჩანთების სერიები მუდმივად აკმაყოფილებს დამკვიდრებული გაჭიმვის ძალის სტანდარტებს. ლაბორატორიებში გამოიყენება უნივერსალური ტესტირების მანქანები, რომლებიც კონტროლირებული გაჭიმვის ძალების მოქმედებით იწვევენ ქსილოს ნიმუშების გატეხვას და ზუსტად აზომავენ მაქსიმალურ ტვირთს, რომელსაც ისინი აძლევენ. PP სპილენძის ჩანთების ტესტირების დროს ნიმუშები უნდა იყოს სტანდარტული ზომებით გაჭრილი — ჩვეულებრივ 50 მილიმეტრი სიგანეში და 150 მილიმეტრი სიგრძეში — რათა უზრუნველყოფილი იქნას შედეგების ხელახლა მიღებადობა და შედარება სხვადასხვა წარმოების სერიასა და წარმოების საწარმოებში.
Ტესტირების ნიმუშები აგრებულია სპილენძის პოლიპროპილენის ამბარზე მრავალი ადგილიდან, რათა გათვალისწინებული იქნას შესაძლო ცვალებადობა წარმოების პროცესში. ტექნიკოსები ჩვეულებრივ ამზადებენ ნიმუშებს როგორც მანქანის მიმართულებით, ასევე გადაკვეთის მიმართულებით, რათა დაამტკიცონ ქსილოს ბალანსირებული მუშაობა. შემდეგ PP სპილენძის ჩანთების ნიმუშები ტესტირებამდე მოაწყობენ სტანდარტულ ტემპერატურასა და ტენიანობაზე, რათა გამორიცხონ გარემოს ფაქტორები, რომლებიც შეიძლება შედეგებს დაახარვეზონ.
Პროცესში მონიტორინგი და რეალური დროის კონტროლი
Წინასწარმეტყველები პოლიპროპილენის ქსილოს ჩანთების წარმოებლები იყენებენ ხაზზე მონიტორინგის სისტემებს, რომლებიც შეაფასებენ ქსილოს თვისებებს წარმოების დროს, არ ყოფნის მხოლოდ წარმოების შემდგომი ტესტირების დაყრდნობით. ეს სისტემები შეძლებენ ძაფის დაძაბულობის, ქსილოს სიმჭიდროვის ან დამუშავების პირობების ცვლილებების გამოვლენას, რომლებიც შეიძლება შეამცირონ პოლიპროპილენის მასური ჩანთების გასაღების ძალა. რეალური დროის უკუკავშირი საშუალებას აძლევს ოპერატორებს დააყენონ დამატებითი მორგებები დამავიწყებელი მასალის გაგროვებამდე, რაც ამცირებს ნარჩენებს და აუმჯობესებს სრულ წარმოების ეფექტურობას.
Ავტომატიზებული შემოწმების მოწყობილობა, რომელიც განკუთვნილია ძაფებისგან დამზადებული პოლიპროპილენის საყურადღებო შეფუთვის შესამოწმებლად, უკვე უწყვეტად ზომავს ქსელოს სისქეს, წონას და ძაფების რაოდენობას. ამ პარამეტრების ისტორიულ გამძლეობის მონაცემებთან კორელაციის დამყარებით წარმოებლები შეძლებენ წინასწარ განსაზღვრონ, აკმაყოფილებს თუ არა ახალი სერიები დამკვიდრებულ სტანდარტებს, სანამ ჩვეულებრივი ლაბორატორიული ტესტირება შედეგებს დაადასტურებს. ეს პროაქტიული მიდგომა მნიშვნელოვნად ამცირებს იმ შანსს, რომ გამოიგზავნონ პოლიპროპილენის ძაფებისგან დამზადებული ჩანთები, რომლებიც არ აკმაყოფილებენ გამძლეობის სპეციფიკაციებს, რაც იცავს მომხმარებლებთან ურთიერთობას და ბრენდის რეპუტაციას.
Გამძლეობის მაჩვენებლებზე გავლენას მომხდარი ფაქტორები და შედეგიანობის ოპტიმიზაცია
Საწყისი მასალების შერჩევა და დამუშავება
Ბაზის პოლიპროპილენის რეზინის ხარისხი ფუნდამენტურად განსაზღვრავს ნებისმიერი პოლიპროპილენის ჩამოსახვევი ყუთის მაქსიმალურად მისაღებ გაჭიმვის ძალას. მაღალი დნობის ნაკადის ინდექსის (MFI) რეზინები ჩვეულებრივ წარმოქმნის უფრო ხელოვნურად და ერთგვაროვნად შემდგარ ბოჭკოებს, რაც უკეთეს შედეგს იძლევა პოლიპროპილენის ჩამოსახვევი პაკეტების შესრულებაში. რეზინის მომზადების დროს შემავალი სავსებლები, დამატებები და დამუშავების დამხმარე საშუალებები ასევე მოქმედებენ იმ ხარისხზე, რომლითაც მასალა შეიძლება გამოვლინდეს ძაფად და შემდეგ ჩამოსახვევი პოლიპროპილენის ქსელის სახით. წარმოებლებმა უნდა დაადგინონ მომწოდებლის სპეციფიკაციები, რათა უზრუნველყოფონ რეზინის მახასიათებლების სტაბილურობა სერიიდან სერიაში.
Ძაფების წარმოების პროცესები პირდაპირ ავლენენ გავლენას პოლიპროპილენის ქსილოს საყურადღებო მასალების გაჭიდვის მახასიათებლებზე. ბოჭკოების გაჭიდვის და შემდგომი ძაფების დამუშავების დროს მომხდარი მოლეკულური ორიენტაციის ხარისხი მკაფიოდ განსაზღვრავს საბოლოო ქსილოს სიმტკიცეს. პოლიპროპილენის ბოჭკოების წარმოების დროს კონტროლირებული ტემპერატურის პროფილები, შესატყობარო გაჭიდვის კოეფიციენტები და ოპტიმიზებული კრიმპის დონეები მაქსიმიზაციას უწევს პოლიპროპილენის მასიური ჩანთების გამოყენების შესაბამისი ძაფების გაჭიდვის სიძლიერის პოტენციალს. ზოგიერთი წარმოებელი სპეციალურ ტექსტურირებას ან ტროსირებას იყენებს, რაც ძაფების მიდრეკილებას ამაღლებს პრემიუმ რეზინის ხარისხის გარეშე.
Ქსილოს შეკერვის დიზაინი და კონსტრუქციის პარამეტრები
Პოლიპროპილენის ქსილოს ჩანთების წარმოებაში სიძლიერის განსასაზღვრად საჭიროებს საკვანძო გადაწყვეტილებას სივრცითი ნიმუშის არჩევანზე. მარტივი სივრცითი ნიმუში უფრო ერთგვაროვანად ანაწილებს ძალას და ჩვეულებრივ უფრო მაღალ მანქანის მიმართულების სიძლიერეს იძლევა, ვიდრე ტვილი ან სხვა რთული ნიმუშები. თუმცა, ძაფების რაოდენობის სწორი ბალანსი ძალზე მნიშვნელოვანია სივრცითი მიმართულების სიძლიერის და სრული ქსილოს ბალანსის განსასაზღვრად. სიმჭიდროვის მაღალი პოლიპროპილენის ქსილოს ჩანთები ჩვეულებრივ უკეთეს სიძლიერეს აჩვენებენ, მაგრამ მათი წარმოება მეტი ენერგიის ხარჯს მოითხოვს.
Ძაფების რაოდენობა ერთეულ ფართობზე — რომელიც იზომება ინჩში ან სანტიმეტრში ძაფების რაოდენობით — პირდაპირ კავშირშია წინაღობის ძალასთან, რომელსაც პოლიპროპილენის ქსელოვანი ამორტიზაციული პაკეტები შეძლებენ. გრძელი და განივი ძაფების სიხშირის გაზრდა ამჯობესებს პპ-ის მოცულობის ჩანთების სიმტკიცეს, მაგრამ ამატებს წარმოების სირთულეს და მასალის ხარჯს. წარმოებლებს უნდა განახორციელონ ეს ბალანსის ოპტიმიზაცია, რათა მიეწოდონ პოლიპროპილენის ქსელოვანი ჩანთები, რომლებიც აკმაყოფილებენ მომხმარებლის მოთხოვნებს, ხოლო ერთდროულად შეინარჩუნონ კონკურენტუნარიანი ფასები და ოპერაციული ეფექტურობა. პილოტური წარმოების ციკლები და მათემატიკური მოდელირება ეხმარება კონკრეტული გამოყენების შემთხვევებისთვის საუკეთესო ქსელოვანი კონსტრუქციის პარამეტრების გამოვლენაში.
Წარმოების შემდგომი დამუშავება და გარემოს სტაბილურობა
Საკერძო პროცესების შემდეგ გატარებული სითბოს დამუშავება და კალენდრირება მნიშვნელოვნად გავლენას ახდენს საბოლოო რეზინის ძალას pp საკერძო ჩანთების პროდუქტებში. კონტროლირებული სითბოს დაყენება ნაკლებად კრისტალიზაციას ახდენს პოლიპროპილენის ბოჭკოებზე, რაც გაუმჯობესებს განზომილების სტაბილურობას და ძლიერებს პოლიპროპილენის საკერძო ჩანთების მასალების სრულ სტრუქტურას. ძალიან მკაცრი სითბოს დამუშავება შეიძლება დააზიანოს ბოჭკოების თვისებები და შეამციროს რეზინის სამუშაო მახასიათებლები, რაც მოითხოვს ტემპერატურისა და ხანგრძლივობის სწორად გამოკვლევას. ზოგიერთი წარმოებელი ახდენს სპეციალიზებულ ზედაპირულ დამუშავებას, რომელიც გაუმჯობესებს ხახუნის წინააღმდეგ მედეგობას არ აზიანებს საკერძო პოლიპროპილენის შეფუთვის ძალის მახასიათებლებს.
Გარემოს ზემოქმედება — განსაკუთრებით ულტრაიისფერო რადიაცია და ტემპერატურის ცვალებადობა — შეიძლება მნიშვნელოვნად შეამციროს წაგრძელებული ხანგრძლივობის განმავლობაში pp საყოფაცხოვრებო ჩანთების გაჭიმვის სიძლიერე. ულტრაიისფერო სტაბილიზატორები და ანტიოქსიდანტური დამატებები, რომლებიც შეიყვანება რეზინის ან ძაფის წარმოების დროს, დაცავს პოლიპროპილენის სპეციალურად შეკერილი ჩანთების მასალას ფოტოდეგრადაციისგან. წარმოების საწარმოებში და მომხმარებლების საწყობებში შესაბამისი შენახვის პირობები ინარჩუნებს პოლიპროპილენის შეკერილი ჩანთების გაჭიმვის სიძლიერის მახასიათებლებს, რომლებიც სპეციალურად დაპროექტებული იყო პროდუქტის გრძელვადიანი ეფექტურობის და მომხმარებლების კმაყოფილების უზრუნველყოფად.
Ხშირად დასმული კითხვები
Რა არის საინდუსტრიო pp შეკერილი ჩანთების ტიპური მინიმალური გაჭიმვის სიძლიერის მნიშვნელობები?
Უმეტესობა სამრეწველო გამოყენების შემთხვევაში სჭირდება პოლიპროპილენის ჩამოკეთილი საყურძნის რეზისტენტობა 80–150 კგფ/სმ² (8–15 მპა) დიაპაზონში, რაც დამოკიდებულია ტვირთის მოთხოვნებზე. მძიმე პოლიპროპილენის ჩამოკეთილი საყურძნეების გამოყენების შემთხვევაში, როგორიცაა ქიმიკატების ან მინერალების ტრანსპორტირება, შეიძლება მოითხოვოს 150–200 კგფ/სმ², ხოლო მსუბუქი შეფუთვის გამოყენების შემთხვევაში შეიძლება მიიღოს 50–100 კგფ/სმ². საბოლოო რეზისტენტობის მიზნის მნიშვნელობა პოლიპროპილენის მასიური საყურძნეების შემთხვევაში განისაზღვრება მომხმარებლის სპეციფიკაციებისა და საბოლოო გამოყენების პირობების მიხედვით.
Რა სიხშირით უნდა შეისრულდეს პოლიპროპილენის ჩამოკეთილი შეფუთვის რეზისტენტობის ტესტირება?
Საუკეთესო პრაქტიკები არეკომენდებს პოლიპროპილენის ძაფებით დაბაგებული ყუთების სერიების ტესტირებას მინიმუმ ერთხელ დღეში; ზოგიერთი წარმოებელი კი საწარმოში საათში ერთხელ აკეთებს შემოწმებას. შემოწმების სიხშირე დამოკიდებულია წარმოების მოცულობაზე, მასალის ერთგვაროვნებაზე და მომხმარებლის მგრძნობარობაზე ცვლილებების მიმართ. მრავალი საწარმო, რომელიც უწყვეტად წარმოებს პოლიპროპილენის ძაფებით დაბაგებულ საყუთო მასალას, იყენებს რეალური დროის მონიტორინგის სისტემებს, რომლებსაც დამატებით ამაგრებენ სტრატეგიული ინტერვალებით ჩატარებული ლაბორატორიული ტესტებით, რათა უზრუნველყოფონ პოლიპროპილენის ძაფებით დაბაგებული საყუთების ხარისხის მუდმივობა.
Შეიძლება თუ არა არსებული პოლიპროპილენის მსხვილ ყუთების წარმოებაში გაზრდა მიმართული ძალის მაჩვენებელი არ შეცვლის არც აღჭურვილობას, არც მასალებს?
Კი, პროცესის პარამეტრების ოპტიმიზაცია — მაგალითად, ქსელის სიხშირის, ძაფის დაძაბულობის, სითბოს დამუშავების ტემპერატურის და საბოლოო დამუშავების რეჟიმების — შეიძლება გააძლიეროს პოლიპროპილენის ქსელის ჩანთების რეზისტენტობა არსებული მოწყობილობის შესაძლებლობების ფარგლებში. წარმოებლები ხშირად აღმოაჩენენ, რომ სპეციალური მოწყობილობის პარამეტრების მიკრორეგულირება ან კალენდერის პარამეტრების შეცვლა შეიძლება მოახდინოს შესამჩნევი გაუმჯობესება პპ ქსელის ჩანთების სიმტკიცეში მნიშვნელოვანი კაპიტალური ინვესტიციების გარეშე, რაც პროცესის ოპტიმიზაციას ხდის ხარჯეფექტურ გზას პოლიპროპილენის ქსელის საყოფაცხოვრო პაკეტების სიმტკიცის გასაუმჯობესებლად.

 EN