 EN
Cara Menilai Kecekapan Pengeluaran di Kilang Beg Tenun PP
Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

2026/08/07
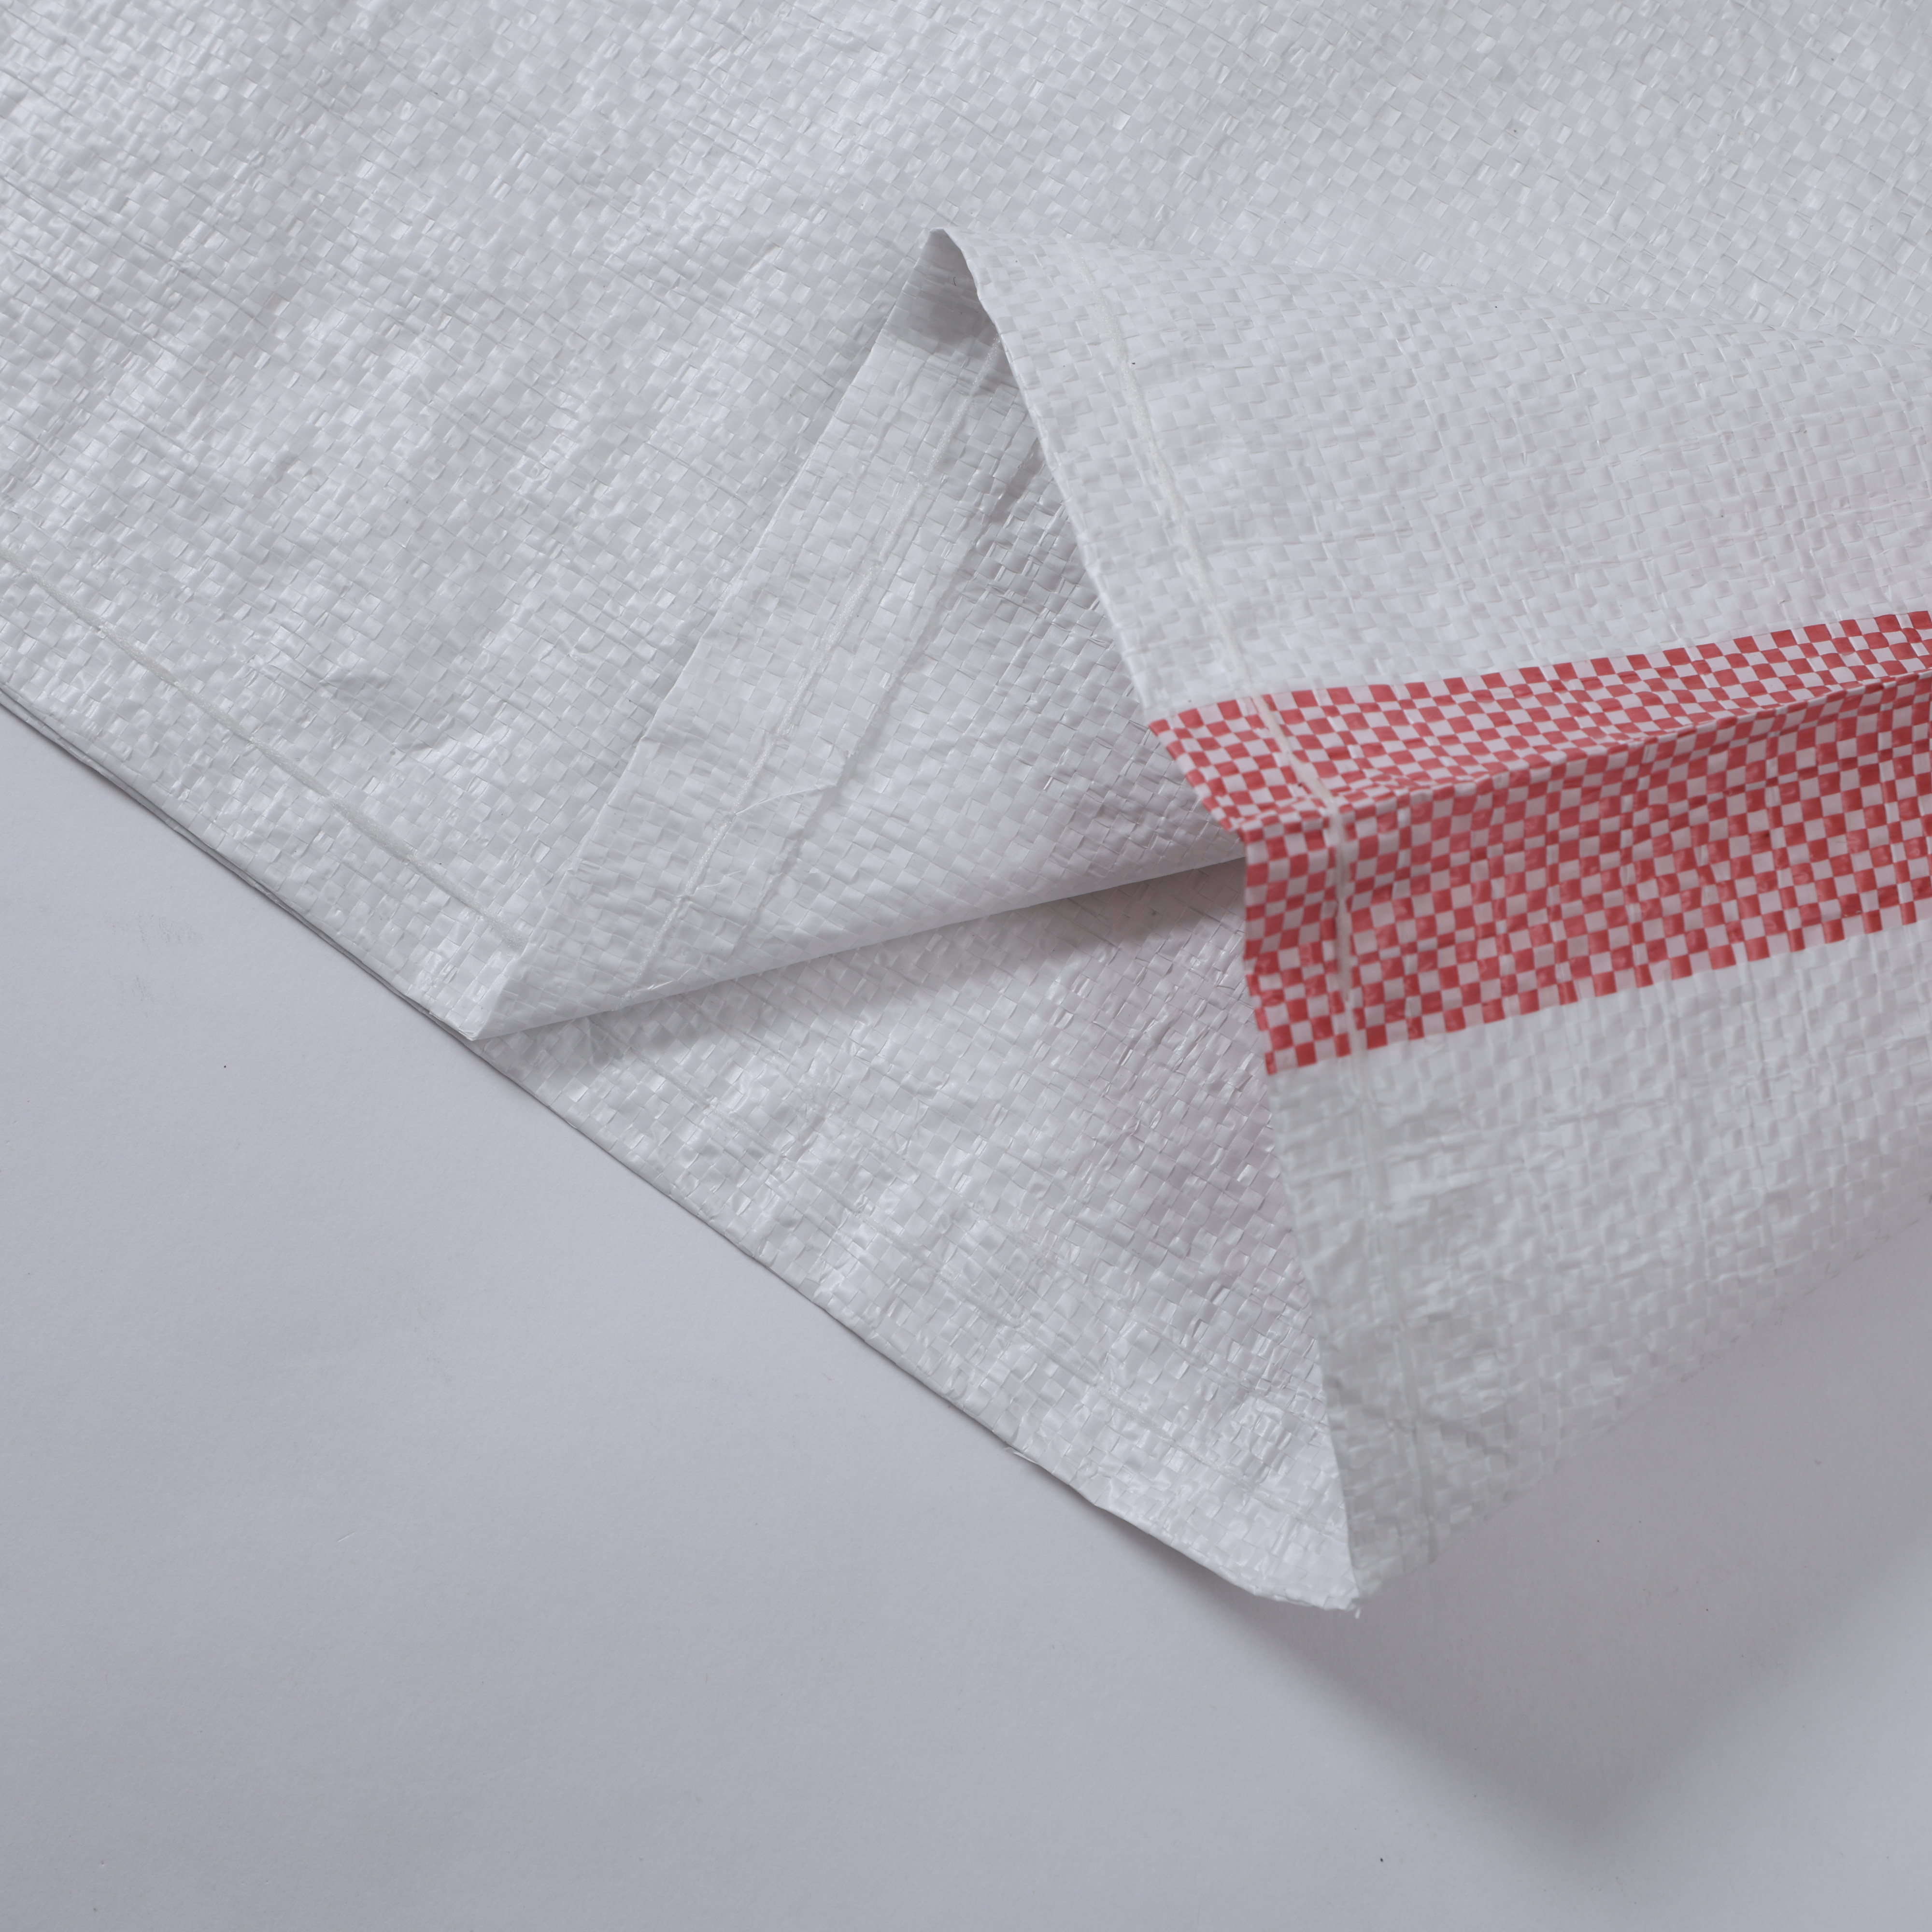
Kekuatan regangan merupakan salah satu metrik prestasi paling kritikal dalam pembungkusan industri moden, terutamanya semasa pengeluaran pp woven bag . Memahami dan mengekalkan standard kekuatan regangan yang betul memastikan produk beg plastik tenunan polipropilena memenuhi jangkaan pelanggan, keperluan peraturan, dan tuntutan penanganan sebenar. Ciri-ciri kekuatan beg plastik tenunan PP secara langsung mempengaruhi keupayaannya menampung bahan berat, menahan tusukan, dan mengekalkan integriti struktur sepanjang kitar hayatnya—dari fasa pengeluaran hingga pengangkutan dan penanganan oleh pengguna akhir.
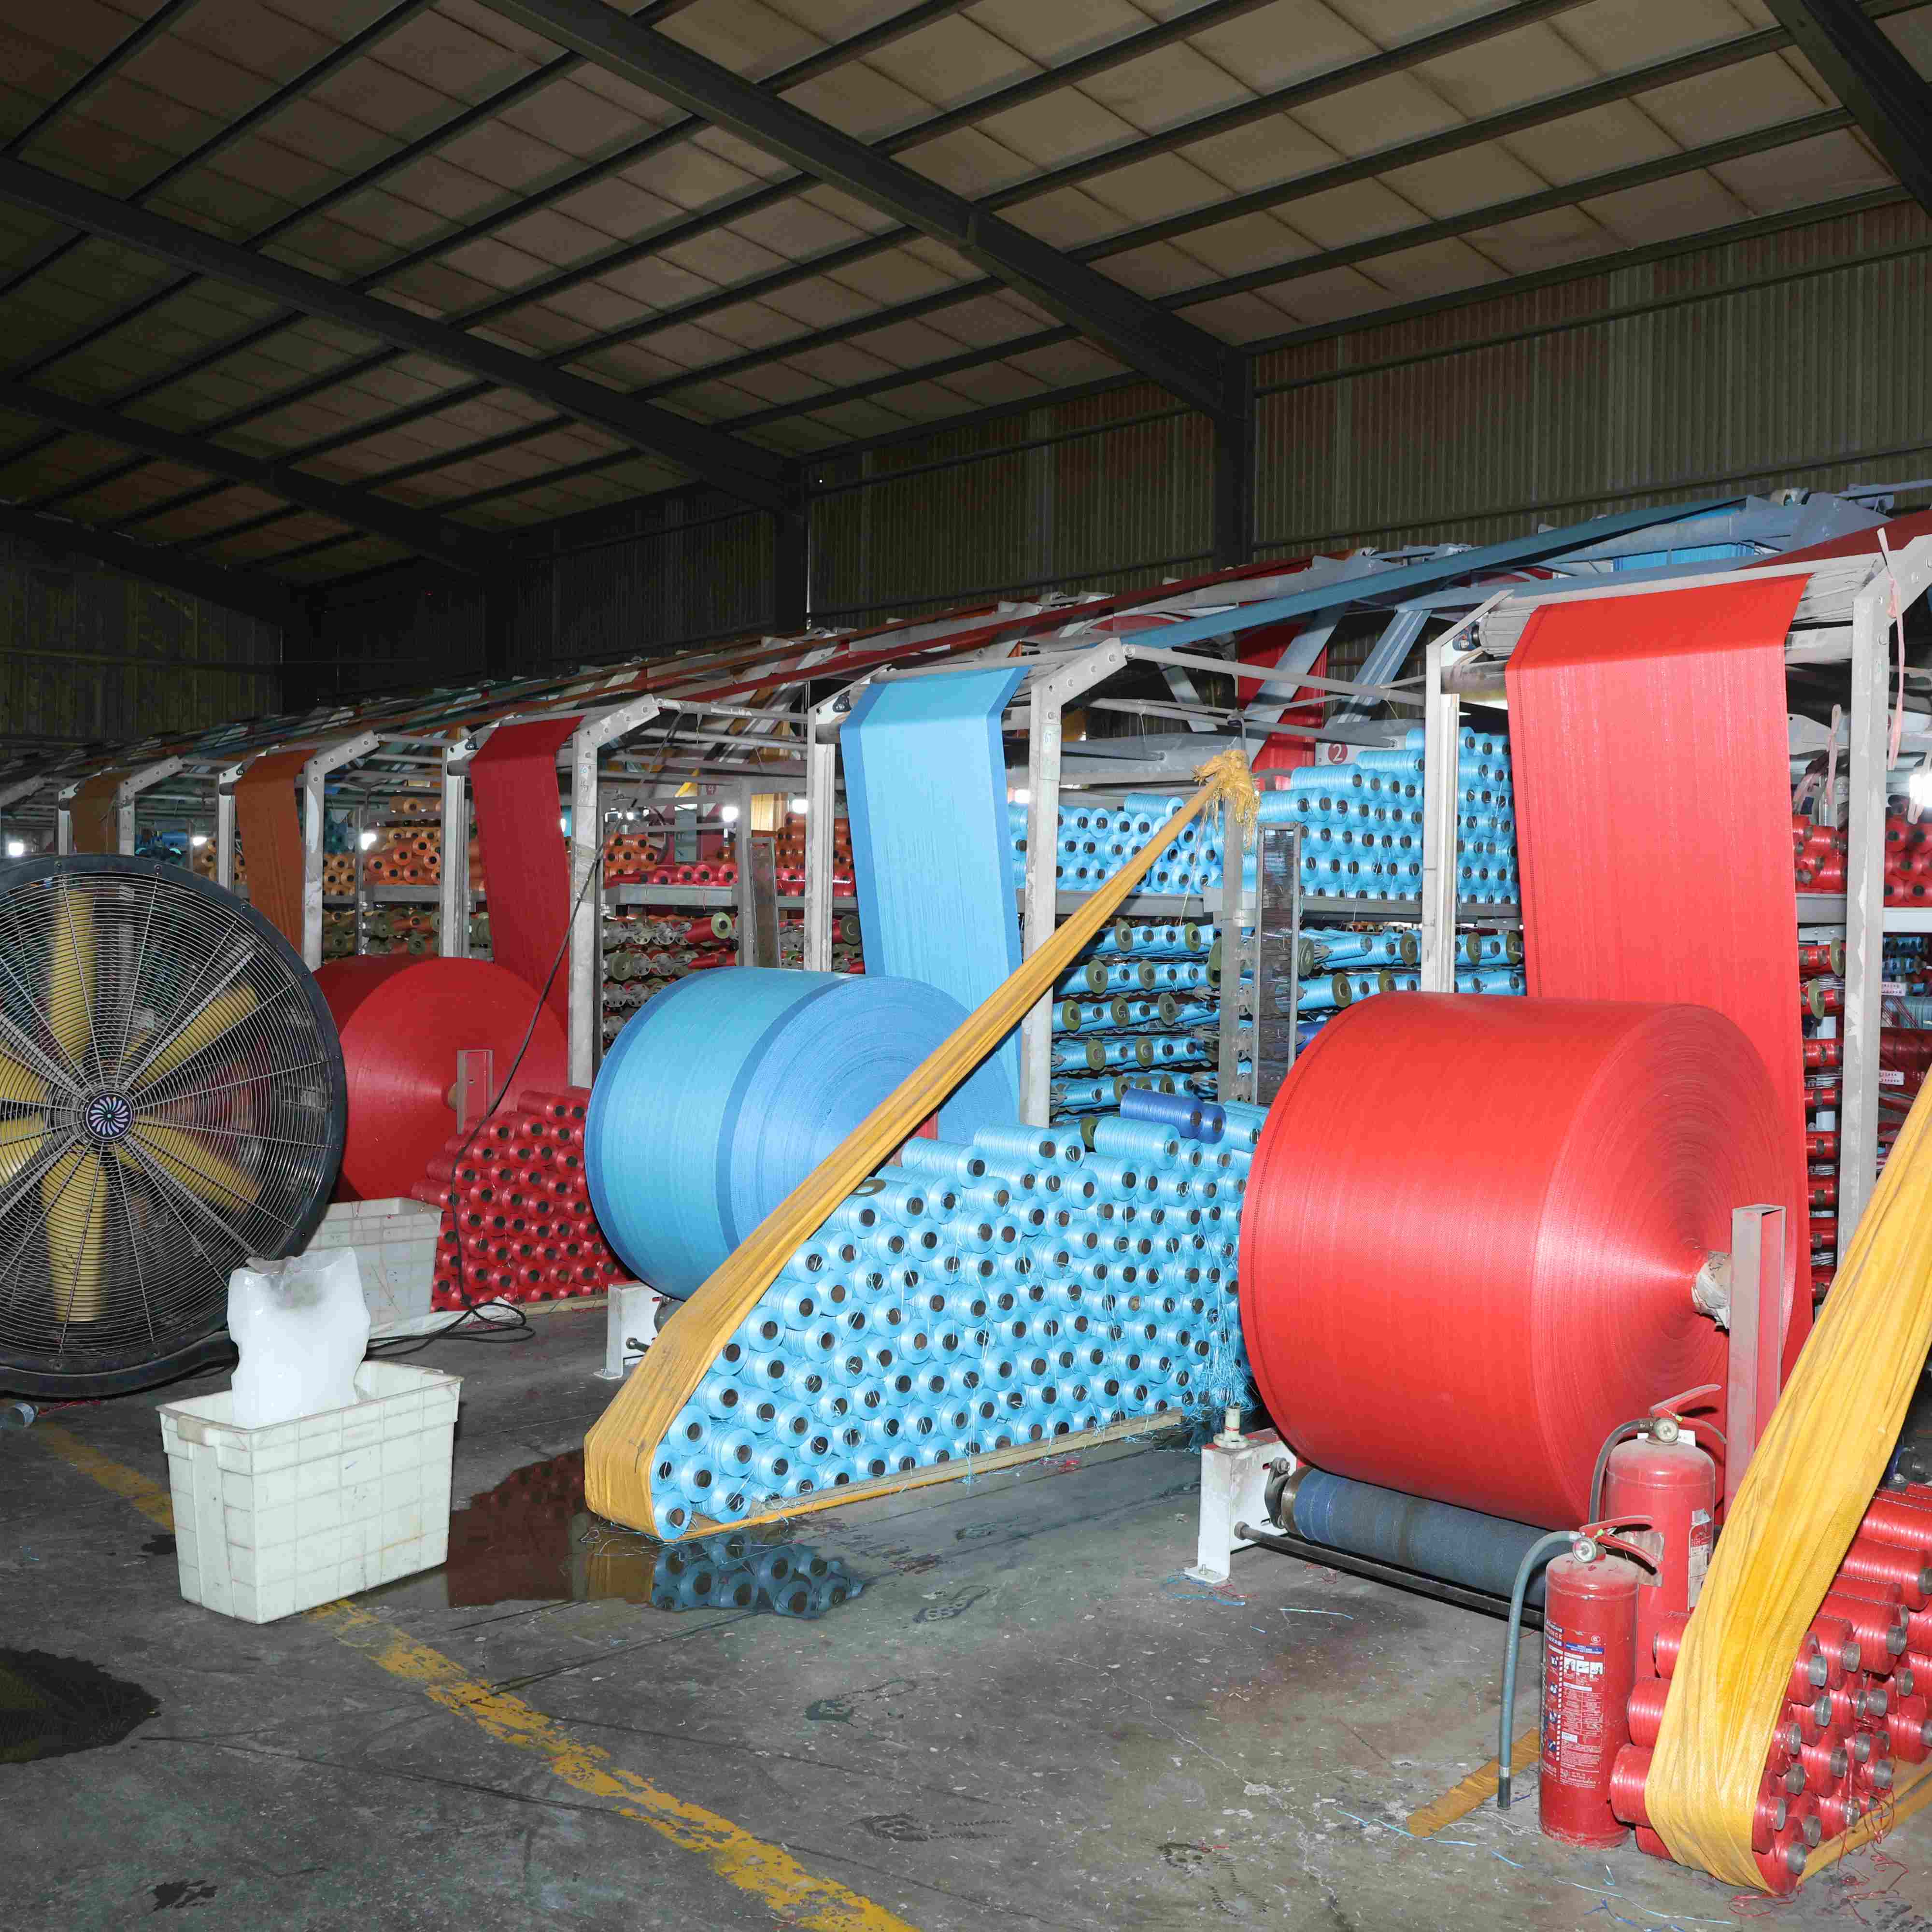
Pengeluaran beg pembungkus polipropilena tenun berkualiti tinggi memerlukan kawalan tepat terhadap pemilihan bahan mentah, orientasi gentian, ketumpatan tenunan, dan pemprosesan selepas pengeluaran. Fasiliti pengeluaran mesti menetapkan piawaian kekuatan tegangan yang jelas selaras dengan piawaian antarabangsa dan spesifikasi pelanggan untuk memastikan keluaran yang konsisten. Panduan komprehensif ini meneroka piawaian kekuatan tegangan penting yang mengawal pengeluaran beg pukal PP, metodologi ujian yang digunakan untuk mengesahkan prestasi, serta implikasi praktikal bagi pasukan operasi dan jaminan kualiti.
Kekuatan tegangan mewakili tegasan maksimum yang boleh ditahan oleh suatu bahan apabila dikenakan daya tarikan atau regangan sebelum gagal atau putus. Bagi aplikasi beg tenunan polipropilena, kekuatan tegangan biasanya diukur dalam megapascal (MPa) atau kilogram-daya per sentimeter persegi (kgf/cm²). Sifat tegangan beg tenunan polipropilena bergantung kepada beberapa faktor yang saling berkait, termasuk taburan berat molekul resin polimer, ketipisan gentian polipropilena, pelintiran dan kekuatan benang, serta corak tenunan keseluruhan yang digunakan semasa proses pembuatan.
Industri beg plastik tenunan pp mengenali dua ukuran kekuatan tegangan utama: kekuatan arah mesin (MD) dan kekuatan arah rentas (CD). Arah mesin merujuk kepada kekuatan tegangan sepanjang panjang fabrik semasa ia keluar daripada alat tenun, manakala arah rentas mengukur kekuatan yang berserenjang dengan paksi ini. Kedua-dua ukuran ini penting kerana pembungkusan polipropilena tenunan mengalami tekanan dari pelbagai arah semasa pengendalian, penindanan, dan pengangkutan. Beg longgokan pp yang direka dengan baik mengekalkan keseimbangan kekuatan di kedua-dua arah untuk mengelakkan kegagalan yang tidak dijangka.
Organisasi piawaian antarabangsa menetapkan keperluan ketegangan minimum untuk melindungi pengilang, pengedar, dan pengguna akhir. Piawaian American Society for Testing and Materials (ASTM) D6775 secara khusus mengendali ujian ketegangan bagi beg tenunan polipropilena. Piawaian ini menentukan prosedur ujian, spesifikasi peralatan, keperluan penyediaan sampel, dan kriteria penerimaan. Kebanyakan sektor industri utama—termasuk pertanian, bahan kimia, baja, dan mineral—merujuk kepada piawaian ASTM atau garis panduan antarabangsa setaraf seperti spesifikasi ISO apabila membeli bahan beg tenunan pp.
Keperluan kekuatan tegangan lazim untuk produk beg tenunan pp berada dalam julat 50 hingga 200 kgf/cm² (5 hingga 20 MPa), bergantung pada aplikasi yang dimaksudkan dan kapasiti beban. Aplikasi industri tugas berat sering menuntut spesifikasi beg tenunan polipropilena yang melebihi 150 kgf/cm², manakala aplikasi pembungkusan ringan mungkin memerlukan nilai minimum yang lebih rendah. Pengilang yang menetapkan piawaian kekuatan tegangan perlu mengambil kira jangkaan pelanggan, kerangka peraturan di pasaran sasaran, dan kedudukan persaingan dalam lanskap pembungkusan polipropilena tenunan.
Protokol ujian yang betul memastikan bahawa kelompok beg pukal pp secara konsisten memenuhi piawaian kekuatan tegangan yang telah ditetapkan. Makmal menggunakan mesin ujian universal yang mengenakan daya tarikan terkawal ke atas sampel fabrik sehingga pecah, serta mengukur beban maksimum yang ditanggung dengan tepat. Bagi ujian beg tenunan polipropilena, sampel mesti dipotong kepada dimensi piawai—biasanya lebar 50 milimeter dan panjang 150 milimeter—untuk memastikan kebolehulangan dan perbandingan yang sah di antara kelompok pengeluaran dan kemudahan pembuatan yang berbeza.
Sampel ujian dikumpul daripada pelbagai lokasi di sepanjang gulungan pembungkus polipropilena tenunan untuk mengambil kira kemungkinan variasi dalam proses pembuatan. Juruteknik biasanya menyediakan sampel dalam arah mesin dan arah rentas bagi mengesahkan prestasi fabrik yang seimbang. Sampel beg tenunan pp kemudiannya dikondisikan pada suhu dan kelembapan piawai sebelum diuji untuk mengelakkan pemboleh ubah persekitaran yang boleh mencacatkan keputusan.
Pengilang beg tenunan polipropilena yang berfikiran maju melaksanakan sistem pemantauan dalam-talian yang menilai sifat fabrik semasa pengeluaran, bukan hanya bergantung pada ujian selepas pengeluaran. Sistem ini dapat mengesan variasi dalam ketegangan benang, ketumpatan tenunan, atau keadaan pemprosesan yang mungkin menjejaskan kekuatan tegangan keluaran beg pukal pp. Maklum balas secara real-time membolehkan operator membuat pelarasan serta-merta sebelum bahan cacat terkumpul, mengurangkan pembaziran dan meningkatkan kecekapan pengeluaran secara keseluruhan.
Peralatan pemeriksaan automatik yang direka khas untuk pembungkusan polipropilena tenun boleh mengukur ketebalan fabrik, berat, dan bilangan benang secara berterusan. Dengan mengaitkan parameter-parameter ini dengan data kekuatan tegangan sejarah, pengilang boleh meramalkan sama ada kelompok baru akan memenuhi piawaian yang ditetapkan sebelum ujian makmal konvensional mengesahkan keputusan. Pendekatan proaktif ini mengurangkan secara ketara risiko penghantaran produk beg tenun pp yang tidak memenuhi spesifikasi kekuatan tegangan, seterusnya melindungi hubungan pelanggan dan reputasi jenama.
Kualiti resin polipropilena asas secara asasnya menentukan kekuatan tegangan maksimum yang boleh dicapai dalam sebarang produk beg tenun pp. Resin berindeks aliran lebur tinggi (MFI) biasanya menghasilkan gentian yang lebih halus dan seragam, yang menyumbang kepada prestasi pembungkusan polipropilena tenun yang unggul. Bahan pengisi, bahan tambah, dan bahan bantu pemprosesan yang dimasukkan semasa penyediaan resin juga mempengaruhi keberkesanan bahan tersebut dalam ditarik menjadi benang dan seterusnya ditenun menjadi fabrik beg tenun polipropilena. Pengilang mesti menetapkan spesifikasi pembekal untuk memastikan ciri-ciri resin yang konsisten dari kelompok ke kelompok.
Proses pengeluaran benang secara langsung mempengaruhi sifat tegangan tarik bahan karung tenun polipropilena (pp). Tahap orientasi molekul yang dicapai semasa penarikan gentian dan pemprosesan benang seterusnya memberi pengaruh kuat terhadap kekuatan akhir fabrik. Profil suhu yang dikawal, nisbah tarikan yang sesuai, dan tahap krep yang dioptimumkan semasa pengeluaran gentian polipropilena memaksimumkan potensi kekuatan tegangan tarik untuk aplikasi beg pukal pp. Sesetengah pengilang menggunakan proses tekstur khas atau proses pelintiran yang meningkatkan ketahanan benang tanpa memerlukan gred resin premium.
Pemilihan corak tenunan merupakan titik keputusan kritikal dalam menentukan kekuatan tegangan bagi pengeluaran beg tenunan polipropilena. Corak tenunan biasa memberikan taburan tekanan yang lebih seragam dan biasanya menghasilkan kekuatan tegangan arah mesin yang lebih tinggi berbanding corak reben atau corak kompleks lain. Namun, keseimbangan spesifik antara bilangan benang lungsin dan pakan secara besar-besaran mempengaruhi kekuatan arah rentas dan keseimbangan keseluruhan fabrik. Fabrik beg tenunan pp yang diketatkan biasanya menunjukkan prestasi tegangan yang lebih unggul tetapi memerlukan input tenaga yang lebih tinggi semasa pengeluaran.
Bilangan benang per unit luas—diukur dalam benang per inci (TPI) atau benang per sentimeter—berkorelasi secara langsung dengan kekuatan tegangan maksimum yang boleh dicapai dalam pembungkus polipropilena tenunan. Peningkatan ketumpatan benang lusin dan pakan meningkatkan ciri-ciri kekuatan beg longgok PP tetapi juga meningkatkan kerumitan pengeluaran dan kos bahan. Pengilang mesti mengoptimumkan keseimbangan ini untuk menghasilkan produk beg tenunan polipropilena yang memenuhi spesifikasi pelanggan sambil mengekalkan harga yang kompetitif dan kecekapan operasi. Ujian pengeluaran percubaan dan pemodelan matematik membantu mengenal pasti parameter pembinaan tenunan yang optimum bagi aplikasi tertentu.
Proses rawatan haba dan penggelekkan yang diaplikasikan selepas penenunan memberi pengaruh ketara terhadap kekuatan tegangan akhir dalam produk beg tenun polipropilena (pp). Penetapan haba yang dikawal sebahagian mengkristalkan gentian polipropilena, meningkatkan kestabilan dimensi dan mengukuhkan struktur keseluruhan bahan beg tenun polipropilena. Rawatan haba yang terlalu agresif boleh merosakkan sifat gentian dan mengurangkan prestasi tegangan, maka memerlukan pengoptimuman yang teliti terhadap suhu dan tempoh. Sesetengah pengilang mengaplikasikan rawatan permukaan khas yang meningkatkan rintangan haus tanpa menjejaskan ciri-ciri kekuatan bekas pembungkusan polipropilena tenun.
Pendedaran persekitaran—khususnya sinaran ultraungu dan perubahan suhu—boleh mengurangkan kekuatan tegangan secara ketara dalam aplikasi beg pukal polipropilena (pp) dalam jangka masa panjang. Penstabil UV dan bahan tambah antioksidan yang dimasukkan semasa pengeluaran resin atau benang membantu melindungi bahan beg tenunan polipropilena daripada penguraian fotokimia. Keadaan penyimpanan yang sesuai di kemudahan pengeluaran dan di gudang pelanggan memelihara sifat tegangan yang direkabentuk dengan teliti dalam produk beg tenunan pp, seterusnya mengekalkan prestasi jangka panjang dan kepuasan pelanggan.
Kebanyakan aplikasi industri memerlukan kekuatan tarik beg tenunan polipropilena (pp) antara 80 hingga 150 kgf/cm² (8 hingga 15 MPa), bergantung kepada keperluan beban. Aplikasi beg tenunan polipropilena tugas berat seperti pengangkutan bahan kimia atau mineral mungkin memerlukan 150 hingga 200 kgf/cm², manakala aplikasi pembungkusan ringan mungkin menerima 50 hingga 100 kgf/cm². Spesifikasi pelanggan dan keadaan penggunaan akhir akhirnya menentukan sasaran kekuatan tarik yang sesuai untuk produk beg pukal pp.
Amalan terbaik mengesyorkan ujian kelompok beg tenunan polipropilena sekurang-kurangnya setiap hari, dengan sesetengah pengilang menjalankan semakan setiap jam pada kelompok pengeluaran. Kekerapan ini bergantung kepada isi padu pengeluaran, kekonsistenan bahan, dan kepekaan pelanggan terhadap variasi. Ramai kemudahan yang menjalankan pengeluaran berterusan bahan beg longgokan tenunan PP melaksanakan sistem pemantauan masa nyata yang dilengkapi dengan ujian makmal formal pada sela-sela strategik untuk memastikan kualiti pembungkus polipropilena tenunan yang konsisten.
Ya, mengoptimumkan parameter proses seperti ketumpatan tenunan, ketegangan benang, suhu penstabilan haba, dan rawatan pasca-pengeluaran boleh meningkatkan kekuatan tarikan beg tenun polipropilena dalam keupayaan peralatan sedia ada. Pengilang sering mendapati bahawa penyesuaian halus tetapan alat tenun atau penyesuaian parameter kalender memberikan peningkatan yang boleh diukur dalam kekuatan beg tenun pp tanpa pelaburan modal yang besar, menjadikan pengoptimuman proses sebagai jalan yang berkesan dari segi kos untuk meningkatkan prestasi pembungkus polipropilena tenun.

Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

Pastikan pematuhan peraturan & keselamatan pekerja dengan kaedah terbukti untuk beg tenun bahan kimia—pemilihan bahan, pelabelan, penyimpanan & latihan.

Ketahui keseluruhan alur kerja pengeluaran beg tenun PP—daripada ekstrusi & penenunan hingga pencetakan & kawalan kualiti. Tingkatkan kecekapan, pematuhan & pulangan pelaburan (ROI). Muat turun panduan proses ini sekarang.

Menghadapi masalah beg yang lemah atau sisa bahan yang tinggi? Kuasai teknologi ekstrusi dan penarikan pita untuk menghasilkan beg tenun PP yang lebih kuat dan lebih murah. Optimumkan talian pengeluaran anda sekarang.

Menghadapi masalah cacat atau pulangan pelanggan? Ketahui 5 titik semakan kualiti yang mesti dipenuhi di sepanjang talian pengeluaran beg tenun anda
Tahap automasi yang manakah sesuai untuk kilang beg tenunan PP anda? Bandingkan sistem manual dengan sistem Industri 4.0 dari segi kos, kualiti, dan kebolekskalaan.
Hubungi kami untuk maklumat lanjut mengenai beg tenunan polipropilena dan penyelesaian pembungkusan fleksibel.
Tel
Emel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

