 EN
Cara Menilai Efisiensi Produksi di Pabrik Kantong Tenun PP
Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

2026/08/07
Kekuatan tarik merupakan salah satu metrik kinerja paling kritis dalam kemasan industri modern, khususnya saat memproduksi sebuah tas PP dari kain . Memahami dan mempertahankan standar kekuatan tarik yang tepat memastikan bahwa produk tas anyaman polipropilena memenuhi harapan pelanggan, persyaratan regulasi, serta tuntutan penanganan di dunia nyata. Karakteristik kekuatan suatu karung anyaman PP secara langsung memengaruhi kemampuannya menampung bahan berat, tahan tusukan, dan mempertahankan integritas struktural sepanjang siklus hidupnya—mulai dari produksi, pengangkutan, hingga penanganan oleh pengguna akhir.
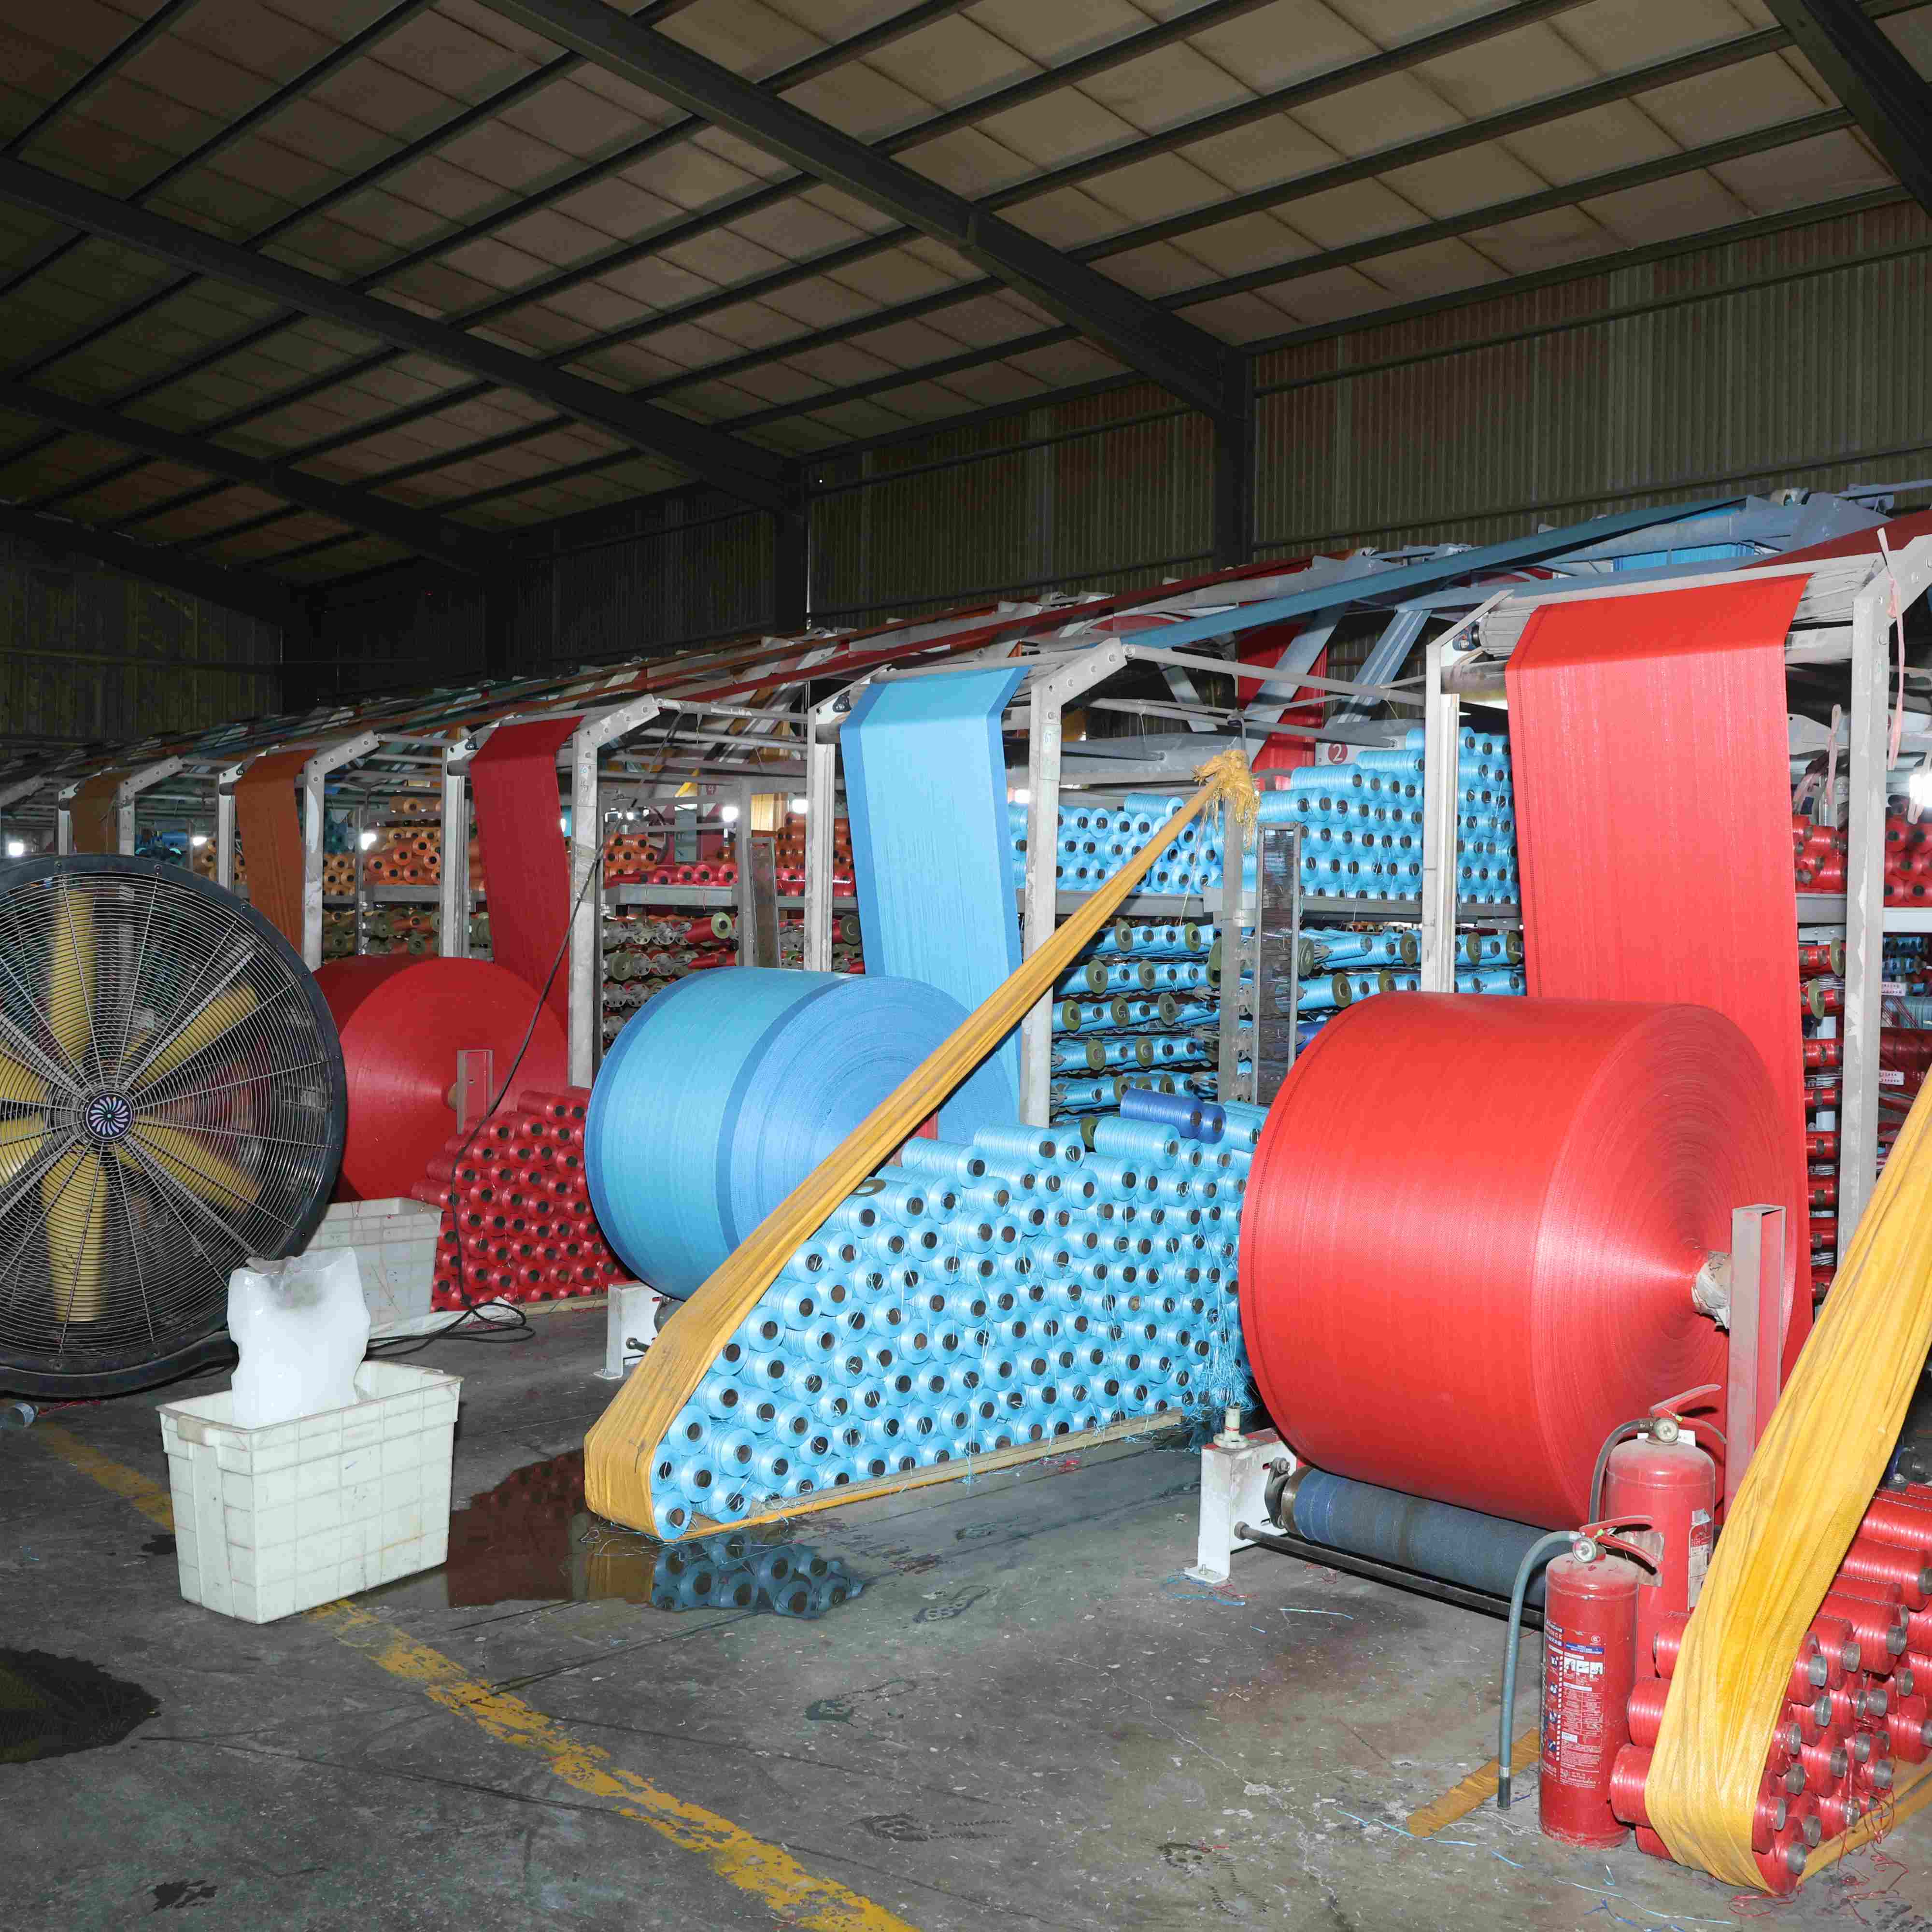
Produksi kemasan polipropilena tenun berkualitas tinggi memerlukan pengendalian presisi terhadap pemilihan bahan baku, orientasi serat, kerapatan tenun, serta proses pasca-produksi. Fasilitas manufaktur harus menetapkan tolok ukur kekuatan tarik yang jelas, yang selaras dengan standar internasional dan spesifikasi pelanggan, guna memastikan konsistensi hasil produksi. Panduan komprehensif ini membahas standar kekuatan tarik esensial yang mengatur pembuatan tas curah PP, metodologi pengujian yang digunakan untuk memvalidasi kinerja, serta implikasi praktisnya bagi tim operasional dan jaminan kualitas.
Kekuatan tarik mewakili tegangan maksimum yang dapat ditahan suatu material ketika dikenai gaya tarik atau regangan sebelum gagal atau patah. Untuk aplikasi kantong tenun polipropilena, kekuatan tarik biasanya diukur dalam megapascal (MPa) atau kilogram-gaya per sentimeter persegi (kgf/cm²). Sifat kekuatan tarik kantong tenun polipropilena bergantung pada beberapa faktor yang saling terkait, termasuk distribusi berat molekul resin polimer, ketipisan serat polipropilena, putaran dan kekuatan benang, serta pola tenun keseluruhan yang digunakan selama proses manufaktur.
Industri karung tenun pp mengenali dua pengukuran kekuatan tarik utama: kekuatan arah mesin (MD) dan kekuatan arah melintang (CD). Arah mesin merujuk pada kekuatan tarik sepanjang panjang kain saat keluar dari alat tenun, sedangkan arah melintang mengukur kekuatan tegak lurus terhadap sumbu ini. Kedua pengukuran tersebut penting karena kemasan polipropilen tenun mengalami tekanan dari berbagai arah selama penanganan, penumpukan, dan pengangkutan. Karung curah pp yang dirancang dengan baik mempertahankan keseimbangan kekuatan di kedua arah guna mencegah kegagalan tak terduga.
Organisasi standar internasional menetapkan persyaratan kekuatan tarik minimum untuk melindungi produsen, distributor, dan pengguna akhir. Standar American Society for Testing and Materials (ASTM) D6775 secara khusus mengatur pengujian kekuatan tarik untuk kantong anyaman polipropilena. Standar ini menentukan prosedur pengujian, spesifikasi peralatan, persyaratan persiapan sampel, serta kriteria penerimaan. Sebagian besar sektor industri utama—termasuk pertanian, bahan kimia, pupuk, dan mineral—mengacu pada standar ASTM atau pedoman internasional setara seperti spesifikasi ISO saat mengadakan bahan kantong anyaman PP.
Persyaratan kekuatan tarik khas untuk produk karung anyaman PP berkisar antara 50 hingga 200 kgf/cm² (5 hingga 20 MPa), tergantung pada aplikasi yang dimaksud dan kapasitas beban. Aplikasi industri tugas berat sering menuntut spesifikasi karung anyaman polipropilena yang melebihi 150 kgf/cm², sedangkan aplikasi pengemasan ringan mungkin memerlukan nilai minimum yang lebih rendah. Produsen yang menetapkan standar kekuatan tarik harus mempertimbangkan harapan pelanggan, kerangka regulasi di pasar tujuan, serta posisi kompetitif dalam lanskap pengemasan polipropilena anyaman.
Protokol pengujian yang tepat memastikan bahwa setiap batch kantong curah polipropilena secara konsisten memenuhi standar kekuatan tarik yang telah ditetapkan. Laboratorium menggunakan mesin uji universal yang menerapkan gaya tarik terkendali pada sampel kain hingga terjadi kerusakan, sehingga mengukur beban maksimum yang dapat ditahan secara presisi. Untuk pengujian kantong anyaman polipropilena, sampel harus dipotong sesuai dimensi baku—umumnya selebar 50 milimeter dan sepanjang 150 milimeter—guna menjamin reproduksibilitas serta perbandingan yang sahih antar berbagai batch produksi dan fasilitas manufaktur.
Sampel pengujian diambil dari beberapa lokasi berbeda pada gulungan kemasan polipropilena anyaman untuk memperhitungkan kemungkinan variasi dalam proses manufaktur. Teknisi biasanya menyiapkan sampel dalam arah mesin maupun arah melintang guna memverifikasi keseimbangan kinerja kain. Sampel kantong anyaman pp kemudian dikondisikan pada suhu dan kelembapan baku sebelum pengujian, agar variabel lingkungan yang berpotensi memengaruhi hasil dapat dieliminasi.
Produsen karung tenun polipropilena yang berpikiran maju menerapkan sistem pemantauan dalam jalur produksi yang menilai sifat kain selama proses pembuatan, bukan hanya mengandalkan pengujian setelah produksi selesai. Sistem ini mampu mendeteksi variasi pada ketegangan benang, kepadatan tenunan, atau kondisi proses yang berpotensi mengurangi kekuatan tarik keluaran karung curah PP. Umpan balik secara langsung memungkinkan operator melakukan penyesuaian segera sebelum bahan cacat menumpuk, sehingga mengurangi limbah dan meningkatkan efisiensi keseluruhan proses produksi.
Peralatan inspeksi otomatis yang dirancang khusus untuk kemasan anyaman polipropilena dapat mengukur ketebalan kain, berat, dan jumlah benang secara terus-menerus. Dengan menghubungkan parameter-parameter ini dengan data historis kekuatan tarik, produsen dapat memprediksi apakah batch baru akan memenuhi standar yang telah ditetapkan sebelum pengujian laboratorium konvensional mengonfirmasi hasilnya. Pendekatan proaktif ini secara signifikan mengurangi risiko pengiriman produk karung anyaman PP yang tidak memenuhi spesifikasi kekuatan tarik, sehingga melindungi hubungan pelanggan dan reputasi merek.
Kualitas resin polipropilena dasar secara mendasar menentukan kekuatan tarik maksimum yang dapat dicapai pada setiap produk kantong tenun pp. Resin dengan indeks alir leleh (MFI) tinggi biasanya menghasilkan serat yang lebih halus dan lebih seragam, yang berkontribusi terhadap kinerja kemasan polipropilena tenun yang unggul. Pengisi, bahan tambahan, dan bahan bantu proses yang dimasukkan selama persiapan resin juga memengaruhi seberapa efektif bahan tersebut dapat ditarik menjadi benang dan kemudian ditenun menjadi kain kantong tenun polipropilena. Produsen harus menetapkan spesifikasi pemasok guna memastikan karakteristik resin yang konsisten dari satu batch ke batch berikutnya.
Proses produksi benang secara langsung memengaruhi sifat tarik bahan karung tenun polipropilena (pp). Tingkat orientasi molekuler yang dicapai selama penarikan serat dan proses benang berikutnya sangat memengaruhi kekuatan akhir kain. Profil suhu terkendali, rasio penarikan yang tepat, serta tingkat kriting yang dioptimalkan selama produksi serat polipropilena memaksimalkan potensi kekuatan tarik untuk aplikasi bulk bag pp. Beberapa produsen menerapkan proses tekstur khusus atau pemintalan yang meningkatkan ketahanan benang tanpa perlu menggunakan resin bermutu premium.
Pemilihan pola tenun merupakan titik keputusan kritis dalam menentukan kekuatan tarik untuk produksi karung tenun polipropilena. Pola tenun polos memberikan distribusi tegangan yang lebih seragam dan biasanya menghasilkan kekuatan tarik arah mesin yang lebih tinggi dibandingkan pola kepar atau pola kompleks lainnya. Namun, keseimbangan spesifik antara jumlah benang lungsin dan pakan secara signifikan memengaruhi kekuatan arah melintang serta keseimbangan keseluruhan kain. Kain karung tenun PP yang ditenun rapat umumnya menunjukkan kinerja tarik yang unggul, tetapi memerlukan input energi yang lebih tinggi selama proses produksi.
Jumlah benang per satuan luas—diukur dalam jumlah benang per inci (TPI) atau jumlah benang per sentimeter—berkorelasi langsung dengan kekuatan tarik maksimal yang dapat dicapai pada kemasan polipropilena tenun. Peningkatan kerapatan benang lungsin dan pakan meningkatkan karakteristik kekuatan bulk bag polipropilena, tetapi juga menambah kompleksitas produksi dan biaya bahan. Produsen harus mengoptimalkan keseimbangan ini guna menghasilkan produk kantong tenun polipropilena yang memenuhi spesifikasi pelanggan, sekaligus mempertahankan harga kompetitif serta efisiensi operasional. Uji coba produksi skala kecil dan pemodelan matematis membantu mengidentifikasi parameter konstruksi tenunan optimal untuk aplikasi tertentu.
Proses perlakuan panas dan kalendering yang diterapkan setelah penenunan secara signifikan memengaruhi kekuatan tarik akhir pada produk karung tenun PP. Penyetelan suhu yang terkendali menyebabkan sebagian kristalisasi serat polipropilena, sehingga meningkatkan stabilitas dimensi dan memperkuat struktur keseluruhan bahan karung tenun polipropilena. Perlakuan panas yang terlalu agresif dapat menurunkan sifat serat dan mengurangi kinerja kekuatan tarik, sehingga diperlukan optimasi cermat terhadap suhu dan durasi. Beberapa produsen menerapkan perlakuan permukaan khusus guna meningkatkan ketahanan abrasi tanpa mengurangi karakteristik kekuatan kemasan polipropilena tenun.
Paparan lingkungan—terutama radiasi ultraviolet dan fluktuasi suhu—dapat menurunkan secara signifikan kekuatan tarik pada aplikasi kantong curah polipropilena (pp) selama periode waktu yang panjang. Stabilisator UV dan aditif antioksidan yang dimasukkan selama produksi resin atau benang membantu melindungi bahan kantong tenun polipropilena dari degradasi fotokimia. Kondisi penyimpanan yang tepat di fasilitas manufaktur dan di gudang pelanggan mempertahankan sifat kekuatan tarik yang telah dirancang secara cermat ke dalam produk kantong tenun pp, sehingga menjaga kinerja jangka panjang serta kepuasan pelanggan.
Sebagian besar aplikasi industri memerlukan kekuatan tarik karung tenun PP antara 80 hingga 150 kgf/cm² (8 hingga 15 MPa), tergantung pada kebutuhan beban. Aplikasi karung tenun polipropilena tugas berat, seperti pengangkutan bahan kimia atau mineral, mungkin memerlukan kekuatan tarik 150 hingga 200 kgf/cm², sedangkan aplikasi kemasan ringan mungkin dapat menerima rentang 50 hingga 100 kgf/cm². Spesifikasi pelanggan dan kondisi penggunaan akhir pada akhirnya menentukan target kekuatan tarik yang sesuai untuk produk bulk bag PP.
Praktik terbaik merekomendasikan pengujian contoh kantong anyaman polipropilena paling tidak sekali sehari, dengan beberapa produsen melakukan pemeriksaan setiap jam pada jalur produksi. Frekuensi pengujian bergantung pada volume produksi, konsistensi bahan, serta kepekaan pelanggan terhadap variasi. Banyak fasilitas yang menjalankan produksi kontinu bahan kantong curah anyaman PP menerapkan sistem pemantauan waktu nyata yang dilengkapi pengujian laboratorium formal pada interval strategis guna memastikan kualitas kemasan polipropilena anyaman yang konsisten.
Ya, mengoptimalkan parameter proses seperti kepadatan tenun, ketegangan benang, suhu pengaturan panas, dan perlakuan pasca-produksi dapat meningkatkan kekuatan tarik kantong anyaman polipropilena dalam batas kemampuan peralatan yang ada. Produsen sering menemukan bahwa penyesuaian halus pengaturan alat tenun atau penyesuaian parameter kalender memberikan peningkatan terukur pada kekuatan karung anyaman PP tanpa investasi modal besar, sehingga optimisasi proses menjadi jalur hemat biaya untuk meningkatkan kinerja kemasan polipropilena anyaman.

Temukan 4 metrik produksi kritis—laju produksi, tingkat cacat, waktu operasional peralatan, dan ketepatan waktu pengiriman—untuk mengevaluasi pabrik secara percaya diri.

Pastikan kepatuhan regulasi dan keselamatan pekerja dengan metode terbukti untuk kantong tenun bahan kimia—pemilihan material, pelabelan, penyimpanan, dan pelatihan.

Temukan seluruh alur manufaktur tas tenun PP—mulai dari ekstrusi & penenunan hingga pencetakan & pengendalian kualitas. Tingkatkan efisiensi, kepatuhan regulasi, dan ROI. Unduh panduan proses sekarang.

Mengalami masalah tas yang lemah atau limbah bahan berlebih? Kuasai teknologi ekstrusi dan penarikan tape untuk menghasilkan tas tenun PP yang lebih kuat dan lebih murah. Optimalkan lini produksi Anda sekarang.

Mengalami kesulitan akibat cacat atau retur pelanggan? Temukan 5 titik pemeriksaan kualitas yang wajib diterapkan di sepanjang jalur produksi kantong tenun Anda
Tingkat otomasi mana yang tepat untuk pabrik tas anyaman PP Anda? Bandingkan sistem manual dengan sistem Industri 4.0 berdasarkan biaya, kualitas, dan skalabilitas.
Hubungi kami untuk informasi lebih lanjut mengenai kantong anyaman polipropilen dan solusi kemasan fleksibel.
Tel.
Surel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

