 EN
PP Dokuma Çanta Fabrikasında Üretim Verimliliğini Nasıl Değerlendirebilirsiniz
Fabrikaları güvenle değerlendirmek için 4 kritik üretim ölçütünü keşfedin—üretim hacmi, kusur oranı, ekipman kullanım süresi ve zamanında teslimat.

2026/08/07
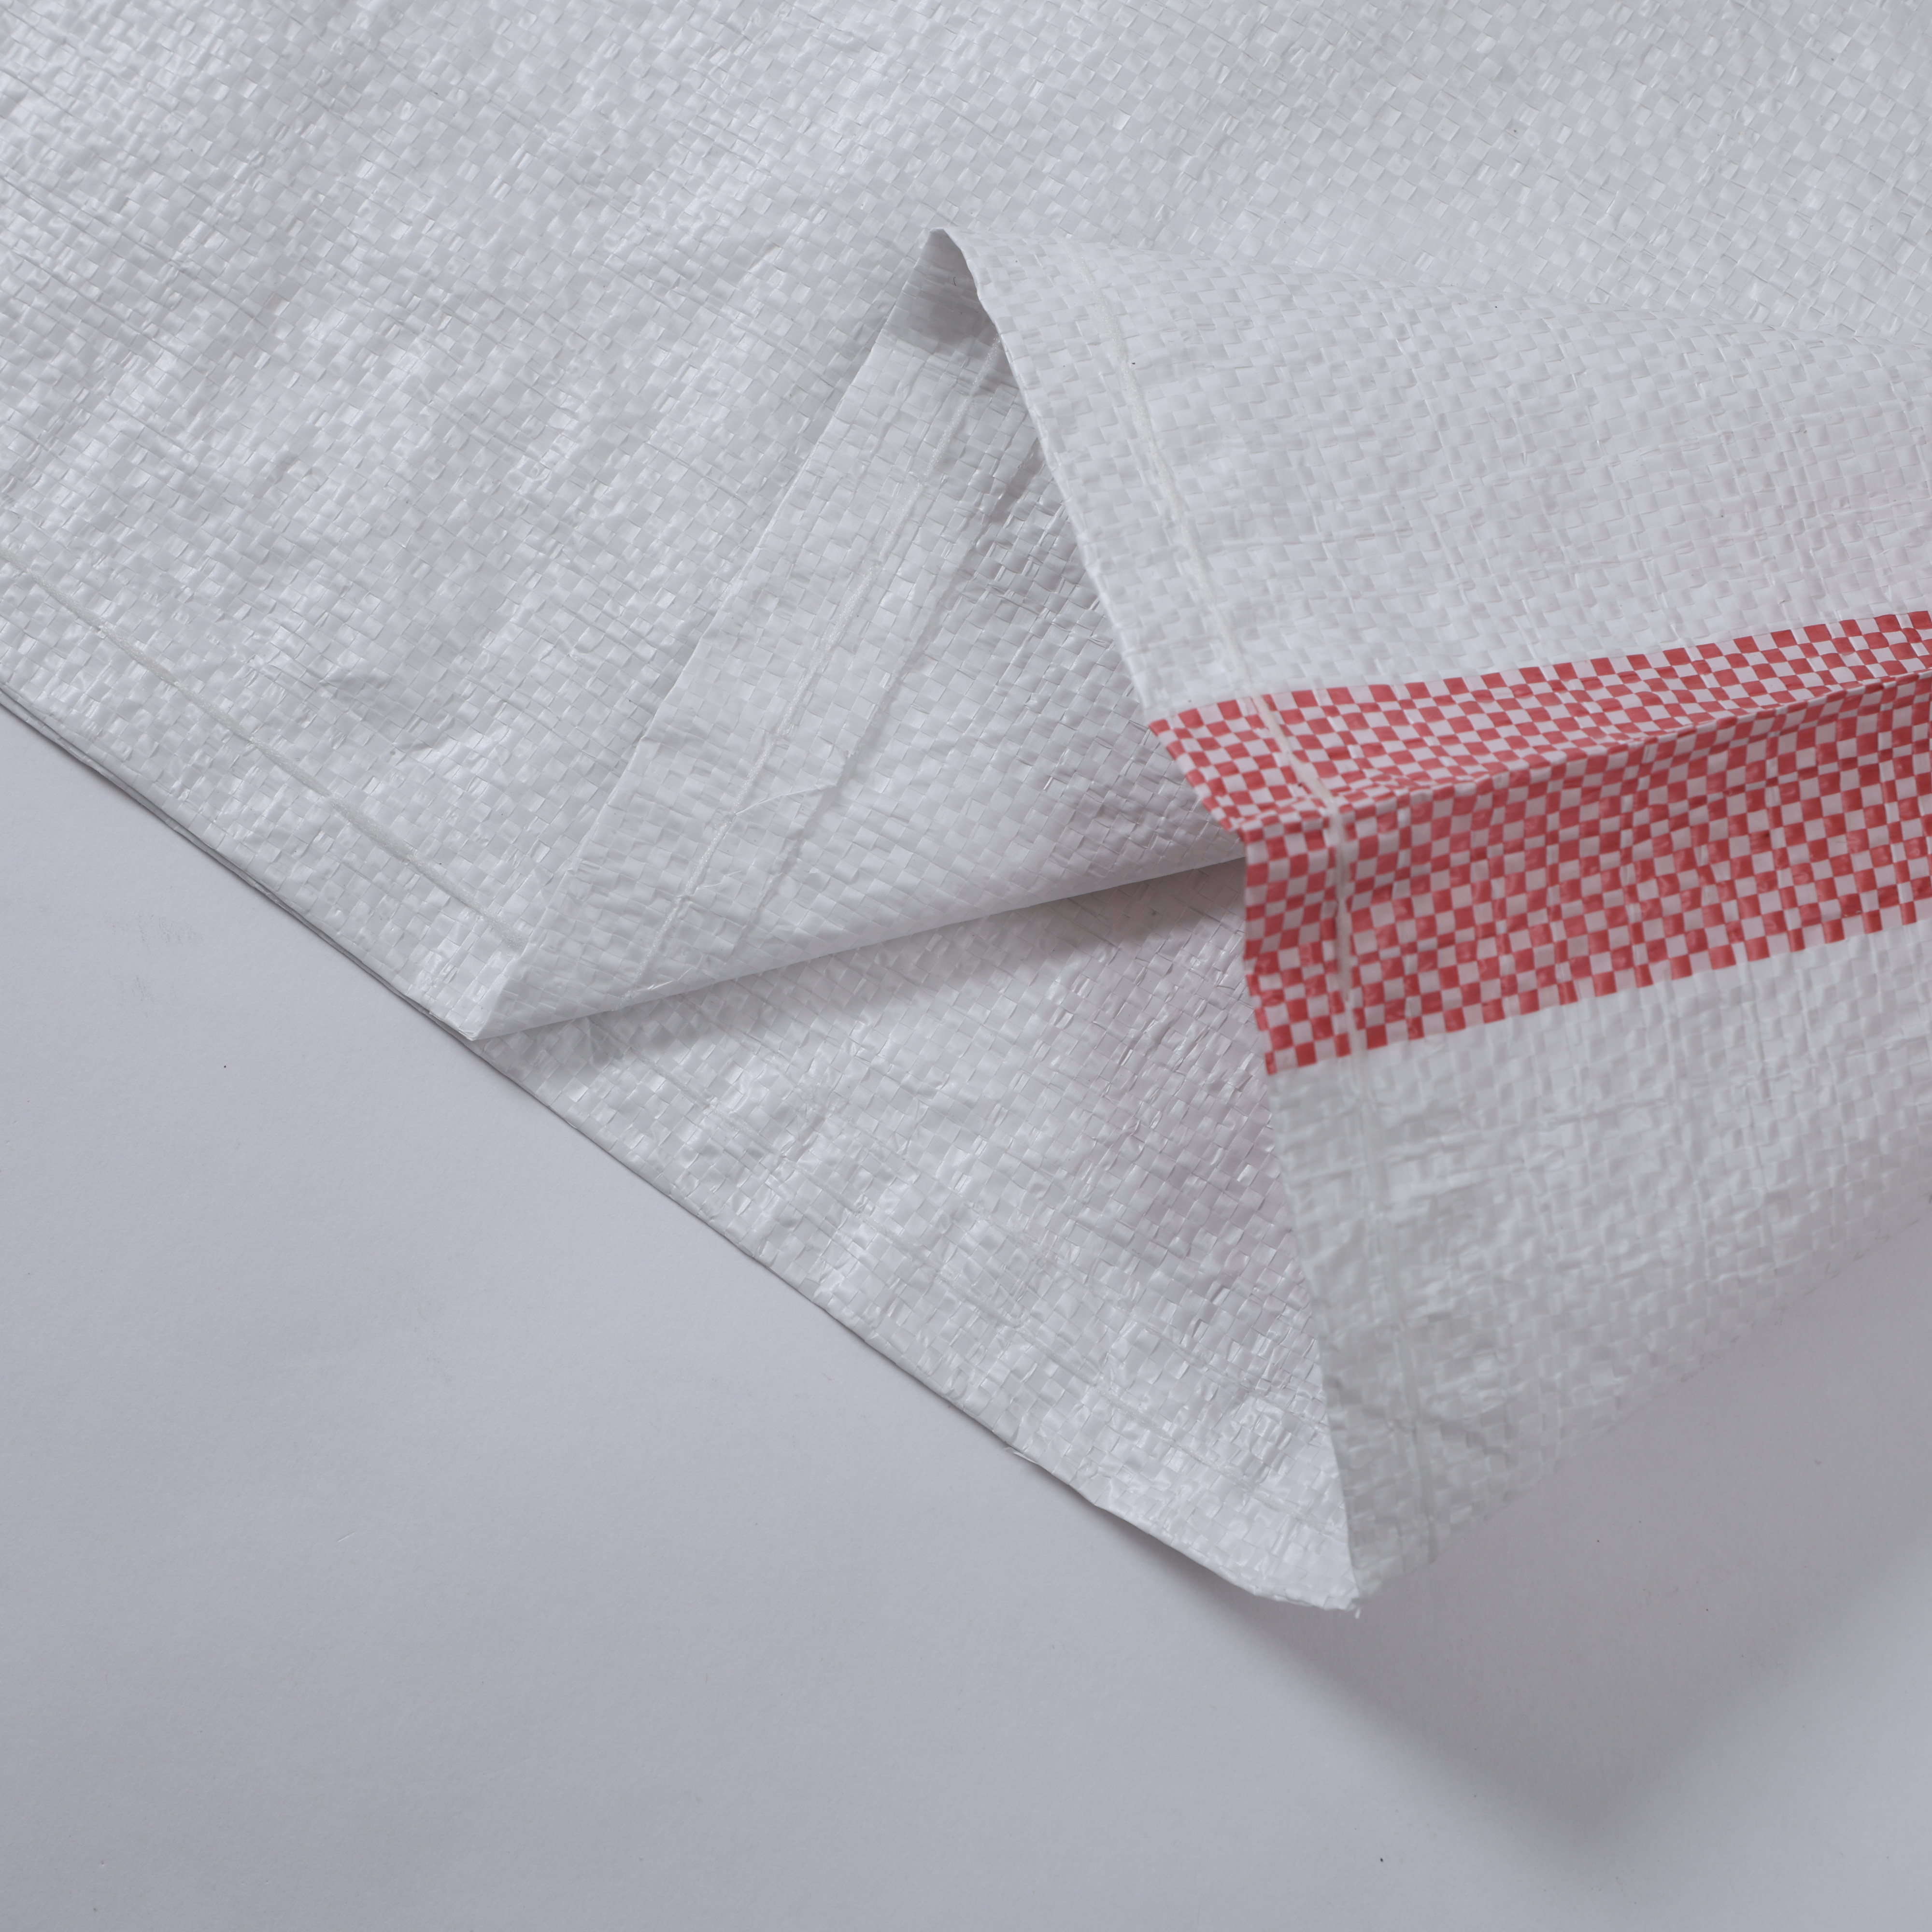
Çekme dayanımı, modern endüstriyel ambalajda en kritik performans ölçütlerinden biridir, özellikle bir pP Dökme Çanta üretiminde. Doğru çekme dayanımı standartlarını anlama ve sürdürme, polipropilen dokuma çanta ürünlerinin müşteri beklentilerini, düzenleyici gereksinimleri ve gerçek dünya taşıma koşullarını karşılamasını sağlar. Bir PP dokuma çuvalın dayanım özellikleri, ağır malzemeleri içerme yeteneğini, delinmeye direnç göstermesini ve üretimden taşıma aşamasına kadar son kullanıcı işleyişine kadar yaşam döngüsü boyunca yapısal bütünlüğünü korumasını doğrudan etkiler.
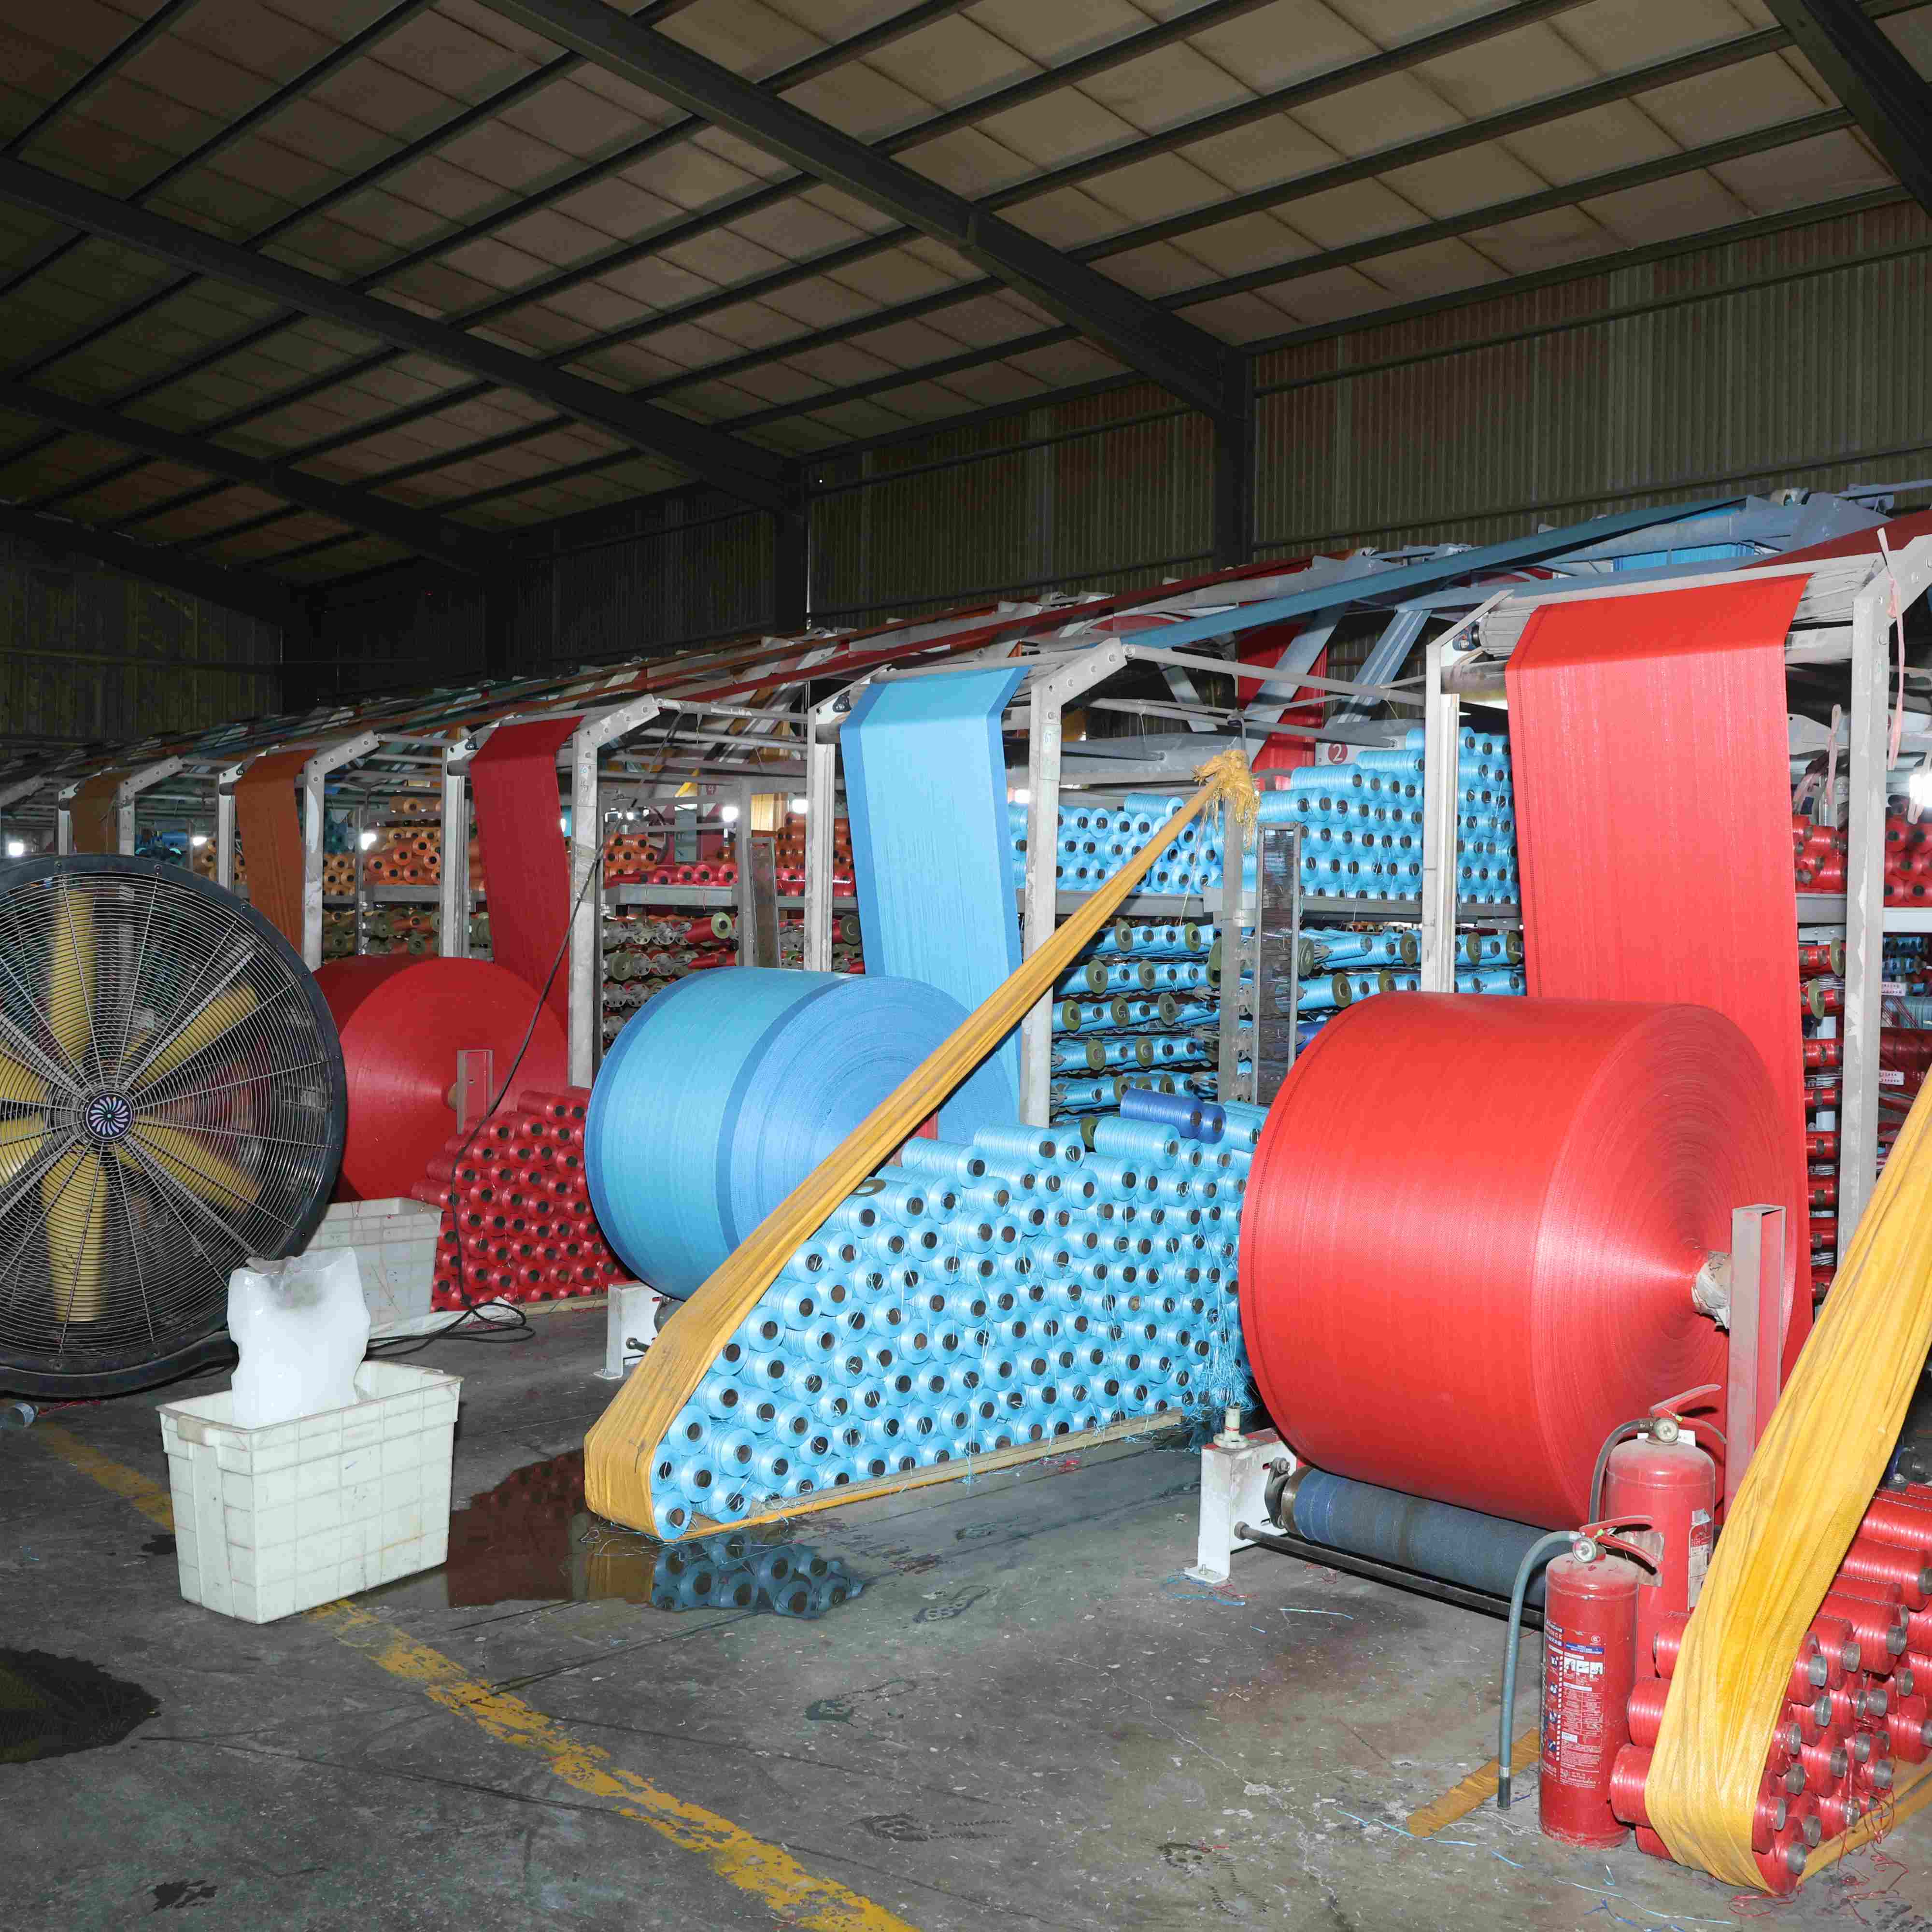
Yüksek kaliteli dokuma polipropilen ambalajların üretimi, ham madde seçimi, lif yönü, dokuma yoğunluğu ve üretim sonrası işlemler üzerinde hassas bir kontrol gerektirir. Üretim tesisleri, tutarlı çıktı sağlamak için uluslararası standartlarla ve müşteri spesifikasyonlarıyla uyumlu net çekme dayanımı kriterleri belirlemelidir. Bu kapsamlı kılavuz, PP büyük torba üretimi üzerinde etkili olan temel çekme dayanımı standartlarını, performansı doğrulamak için kullanılan test metodolojilerini ve operasyonlar ile kalite güvencesi ekipleri için pratik sonuçları ele alır.
Çekme mukavemeti, bir malzemenin kopmadan veya kırılmadan önce çekme veya gerilme kuvvetlerine karşı dayanabileceği maksimum gerilimi temsil eder. Polipropilen dokuma çanta uygulamaları için çekme mukavemeti genellikle megapaskal (MPa) veya kilogram-kuvvet/santimetrekare (kgf/cm²) birimleriyle ölçülür. Polipropilen dokuma çantanın çekme özellikleri, polimer reçinenin moleküler ağırlık dağılımı, polipropilen liflerinin inceliği, ipliğin bükümü ve mukavemeti ile üretim sırasında kullanılan genel dokuma deseni dahil olmak üzere birbirleriyle bağlantılı birkaç faktöre bağlıdır.
PP dokuma çuval endüstrisi, iki temel çekme dayanımı ölçümünü kabul eder: makine yönü (MD) dayanımı ve enine yön (CD) dayanımı. Makine yönü, kumaşın tezgâhlardan çıktığı andaki uzunluğu boyunca çekme dayanımını ifade eder; buna karşılık enine yön, bu eksene dik doğrultudaki dayanımı ölçer. Her iki ölçüm de önemlidir çünkü dokuma polipropilen ambalajlar, taşıma, istifleme ve nakliye sırasında çok yönlü gerilimlere maruz kalır. İyi mühendislikle tasarlanmış bir PP büyük kap, beklenmedik arızaları önlemek için her iki yönde de dengeli dayanım sağlar.
Uluslararası standartlar kuruluşları, üreticileri, dağıtıcıları ve son kullanıcıları korumak amacıyla minimum çekme mukavemeti gereksinimlerini belirler. Amerikan Malzeme Testleri ve Standartlar Derneği (ASTM) D6775 standardı, polipropilen dokuma torbalar için çekme mukavemeti testlerini özel olarak ele alır. Bu standart, test prosedürlerini, ekipman spesifikasyonlarını, numune hazırlama gereksinimlerini ve kabul kriterlerini tanımlar. Tarım, kimya, gübre ve madenler dahil olmak üzere çoğu büyük sanayi sektörü, PP dokuma torba malzemeleri satın alırken ASTM standartlarına veya ISO spesifikasyonları gibi eşdeğer uluslararası yönergelere atıfta bulunur.
PP dokuma çuval ürünleri için tipik çekme dayanımı gereksinimleri, amaçlanan uygulamaya ve yük kapasitesine bağlı olarak 50 ila 200 kgf/cm² (5 ila 20 MPa) aralığında değişir. Ağır iş yüküne dayanıklı endüstriyel uygulamalar genellikle 150 kgf/cm²’yi aşan polipropilen dokuma çuval teknik özelliklerini gerektirirken, daha hafif ambalaj uygulamaları daha düşük asgari değerleri gerektirebilir. Çekme dayanımı standartlarını belirleyen üreticiler, müşteri beklentilerini, hedef pazarlardaki düzenleyici çerçeveleri ve dokumalı polipropilen ambalaj pazarındaki rekabet konumlarını dikkate almak zorundadır.
Uygun test protokolleri, polipropilen (pp) büyük torba partilerinin sürekli olarak belirlenen çekme mukavemeti standartlarını karşılamasını sağlar. Laboratuvarlar, kumaş örneklerine kopma anına kadar kontrollü çekme kuvvetleri uygulayan ve taşınan maksimum yükü tam olarak ölçen evrensel test makineleri kullanır. Polipropilen dokuma torba testleri için örnekler, tekrarlanabilirlik ve farklı üretim partileri ile imalat tesisleri arasında karşılaştırılabilirliği sağlamak amacıyla standart boyutlara—genellikle 50 milimetre genişlikte ve 150 milimetre uzunlukta—kesilmelidir.
Test örnekleri, üretim sürecindeki olası değişkenlikleri hesaba katmak için polipropilen dokuma ambalaj rulolarının farklı noktalarından toplanır. Teknisyenler, dengeli kumaş performansını doğrulamak amacıyla örnekleri genellikle makine yönünde ve enine yönde hazırlar. Daha sonra pp dokuma çuval örnekleri, sonuçları bozabilecek çevresel etkenleri ortadan kaldırmak için standart sıcaklık ve nem seviyelerinde kondisyonlandırılır.
İleri düşünür polipropilen dokuma çuval üreticileri, üretim sırasında kumaş özelliklerini değerlendiren, yalnızca üretim sonrası testlere dayanmayan hat içi izleme sistemleri uygular. Bu sistemler, pp büyük hacimli çuval çıktılarının çekme mukavemetini tehlikeye atabilecek iplik gerilimi, dokuma yoğunluğu veya işlem koşullarındaki değişiklikleri tespit edebilir. Gerçek zamanlı geri bildirim, operatörlerin kusurlu malzemenin birikmesinden önce anında ayarlamalar yapmalarını sağlar; bu da atığı azaltır ve genel üretim verimliliğini artırır.
Dokumalı polipropilen ambalajlar için özel olarak tasarlanmış otomatik muayene ekipmanları, kumaş kalınlığını, ağırlığını ve iplik sayısını sürekli olarak ölçebilir. Bu parametrelerin geçmiş çekme dayanımı verileriyle ilişkilendirilmesiyle üreticiler, geleneksel laboratuvar testleri sonuçları doğrulamadan önce yeni partilerin belirlenen standartları karşılayıp karşılamayacağını öngörebilir. Bu proaktif yaklaşım, çekme dayanımı spesifikasyonlarının altına düşen PP dokumalı çuval ürünlerinin sevkiyat riskini önemli ölçüde azaltır ve müşteri ilişkilerini ile marka itibarını korur.
Temel polipropilen reçinesinin kalitesi, herhangi bir PP dokuma çuval ürününde elde edilebilecek maksimum çekme mukavemetini temelden belirler. Yüksek erime akış indeksine (MFI) sahip reçineler genellikle daha ince ve daha homojen lifler üretir; bu da üstün dokuma polipropilen ambalaj performansına katkı sağlar. Reçine hazırlama aşamasında ilaveler olarak kullanılan dolgu maddeleri, katkı maddeleri ve işlem yardımı maddeleri de malzemenin ipliğe çekilmesi ve ardından dokuma polipropilen çuval kumaşına dönüştürülmesi sürecini etkiler. Üreticiler, partiden partiye tutarlı reçine özelliklerini sağlamak amacıyla tedarikçi spesifikasyonları belirlemelidir.
İplik üretim süreçleri, polipropilen dokuma çuval malzemelerinin çekme özelliklerini doğrudan etkiler. Lif çekimi ve sonrasında iplik işleme sırasında elde edilen moleküler yönelim derecesi, son kumaş dayanımını güçlü bir şekilde etkiler. Polipropilen liflerin üretimi sırasında kontrollü sıcaklık profilleri, uygun çekim oranları ve optimize edilmiş kıvırma seviyeleri, PP büyük torba uygulamaları için çekme mukavemeti potansiyelini maksimize eder. Bazı üreticiler, yüksek kaliteli reçine sınıfına ihtiyaç duymadan ipliğin dayanıklılığını artıran özel dokuma veya büküm süreçleri kullanır.
Dokuma deseni seçimi, polipropilen dokuma çuval üretimi için çekme mukavemeti belirlemede kritik bir karar noktasını temsil eder. Düz dokuma desenleri, daha eşit gerilim dağılımı sağlar ve genellikle atkı veya diğer karmaşık desenlere kıyasla makine yönünde daha yüksek çekme mukavemeti sunar. Ancak çözgü ve atkı iplik sayıları arasındaki özel denge, enine yöndeki mukavemeti ve kumaşın genel dengesini önemli ölçüde etkiler. Yoğun dokunmuş PP dokuma çuval kumaşları genellikle üstün çekme performansı gösterir; ancak üretim sırasında buna karşılık daha yüksek enerji girdisi gerektirir.
İplik sayısı birim alanda — inç başına iplik (TPI) veya santimetre başına iplik olarak ölçülür — dokunmuş polipropilen ambalajlarda elde edilebilen çekme mukavemetiyle doğrudan ilişkilidir. Çözgü ve atkı yoğunluğunun artırılması, PP büyük hacimli torbaların mukavemet özelliklerini geliştirir; ancak üretim karmaşıklığını ve malzeme maliyetlerini artırır. Üreticiler, müşteri spesifikasyonlarını karşılayan polipropilen dokuma torba ürünleri sunarken rekabetçi fiyatlar ve operasyonel verimlilik sağlamak amacıyla bu dengeyi optimize etmek zorundadır. Pilot üretim partileri ve matematiksel modelleme, belirli uygulamalar için en uygun dokuma yapısı parametrelerini belirlemeye yardımcı olur.
Dokumadan sonra uygulanan ısı işlemi ve kalenderleme süreçleri, PP dokuma çuval ürünlerindeki nihai çekme mukavemetini önemli ölçüde etkiler. Kontrollü ısı ayarı, polipropilen liflerinin kısmen kristalleşmesine neden olur ve bu da boyutsal kararlılığı artırır ile polipropilen dokuma çanta malzemelerinin genel yapısını güçlendirir. Aşırı agresif ısı işlemi lif özelliklerini bozabilir ve çekme performansını azaltabilir; bu nedenle sıcaklık ve süre parametrelerinin dikkatli bir şekilde optimize edilmesi gerekir. Bazı üreticiler, dokuma polipropilen ambalaj gücünü olumsuz etkilemeden aşınma direncini artıran özel yüzey işlemlerini uygular.
Çevresel etkiler—özellikle ultraviyole radyasyonu ve sıcaklık dalgalanmaları—uzun süreli kullanımda pp büyük hacimli torba uygulamalarında çekme dayanımını önemli ölçüde azaltabilir. Reçine veya iplik üretim sürecine katılan UV stabilizatörleri ve antioksidan katkı maddeleri, polipropilen dokuma torba malzemesini fotodegradasyona karşı korur. Üretim tesislerinde ve müşteri depolarında uygun depolama koşulları, pp dokuma çuval ürününde dikkatle tasarlanan çekme özelliklerini korur ve böylece uzun vadeli performans ile müşteri memnuniyeti sağlanır.
Çoğu endüstriyel uygulama, yük gereksinimlerine bağlı olarak 80 ila 150 kgf/cm² (8 ila 15 MPa) aralığında PP dokuma çuval çekme dayanımı gerektirir. Kimyasal veya maden taşıma gibi ağır işlevli polipropilen dokuma torba uygulamaları 150 ila 200 kgf/cm² değerini talep edebilirken, daha hafif ambalaj uygulamaları 50 ila 100 kgf/cm² değerini kabul edebilir. Müşteri spesifikasyonları ve kullanım koşulları, PP büyük kapasiteli torba ürünlerinin uygun çekme dayanımı hedefini nihai olarak belirler.
En iyi uygulamalar, polipropilen dokuma torba partilerinin en azından günlük olarak test edilmesini önerir; bazı üreticiler üretim süreçlerinde saatlik kontroller yapar. Sıklık, üretim hacmi, malzeme tutarlılığı ve müşteri hassasiyetine bağlı olarak değişir. Sürekli olarak PP dokuma çuval malzemesi üreten birçok tesis, dokuma polipropilen ambalaj kalitesinin tutarlılığını sağlamak amacıyla stratejik aralıklarla resmi laboratuvar testleriyle desteklenen gerçek zamanlı izleme sistemleri kullanır.
Evet, dokuma yoğunluğu, iplik gerilimi, ısı ayarı sıcaklığı ve son üretim işlemi gibi süreç parametrelerini optimize etmek, mevcut ekipman kapasiteleri dahilinde polipropilen dokuma çuvalın çekme dayanımını artırabilir. Üreticiler, genellikle tezgâh ayarlarını hassas bir şekilde ayarlamak veya kalenderleme parametrelerini değiştirmek suretiyle, önemli sermaye yatırımı olmadan pp dokuma çuval dayanımında ölçülebilir iyileşmeler elde edebildiklerini fark ederler; bu da süreç optimizasyonunu, dokumalı polipropilen ambalaj performansını artırmada maliyet-etkin bir yol haline getirir.

Fabrikaları güvenle değerlendirmek için 4 kritik üretim ölçütünü keşfedin—üretim hacmi, kusur oranı, ekipman kullanım süresi ve zamanında teslimat.

Kimyasal dokuma çantalar için kanuni uyum ve işçiyi koruma amacıyla kanıtlanmış yöntemleri uygulayın—malzeme seçimi, etiketleme, depolama ve eğitim.

PP dokuma çanta üretim sürecinin tamamını keşfedin—ekstrüzyondan ve dokumadan baskılıya ve kalite kontrolüne kadar. Verimliliği, uyumluluğu ve ROI'yi artırın. Şimdi süreç kılavuzunu indirin.

Zayıf çantalarla mı mücadele ediyorsunuz yoksa yüksek malzeme kaybı mı yaşıyorsunuz? Daha güçlü ve daha ucuz PP dokuma çantalar için ekstrüzyon ve bant çekme teknolojilerini ustalaşın. Üretim hattınızı şimdi optimize edin.

Kusurlarla veya müşteri iadeleriyle mi mücadele ediyorsunuz? Dokuma çanta üretim hattınızda geçilmemesi gereken 5 kalite kontrol noktasını keşfedin.
Hangi otomasyon seviyesi PP dokuma çuval fabrikanız için uygundur? Maliyet, kalite ve ölçeklenebilirlik açısından elle yapılan üretimden Endüstri 4.0 sistemlerine kadar karşılaştırma yapın.
Polipropilen dokuma çuvallar ve esnek ambalaj çözümleri hakkında ayrıntılı bilgi almak için bizimle iletişime geçin.
Tel
E-posta
Adres
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

