 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/08/07
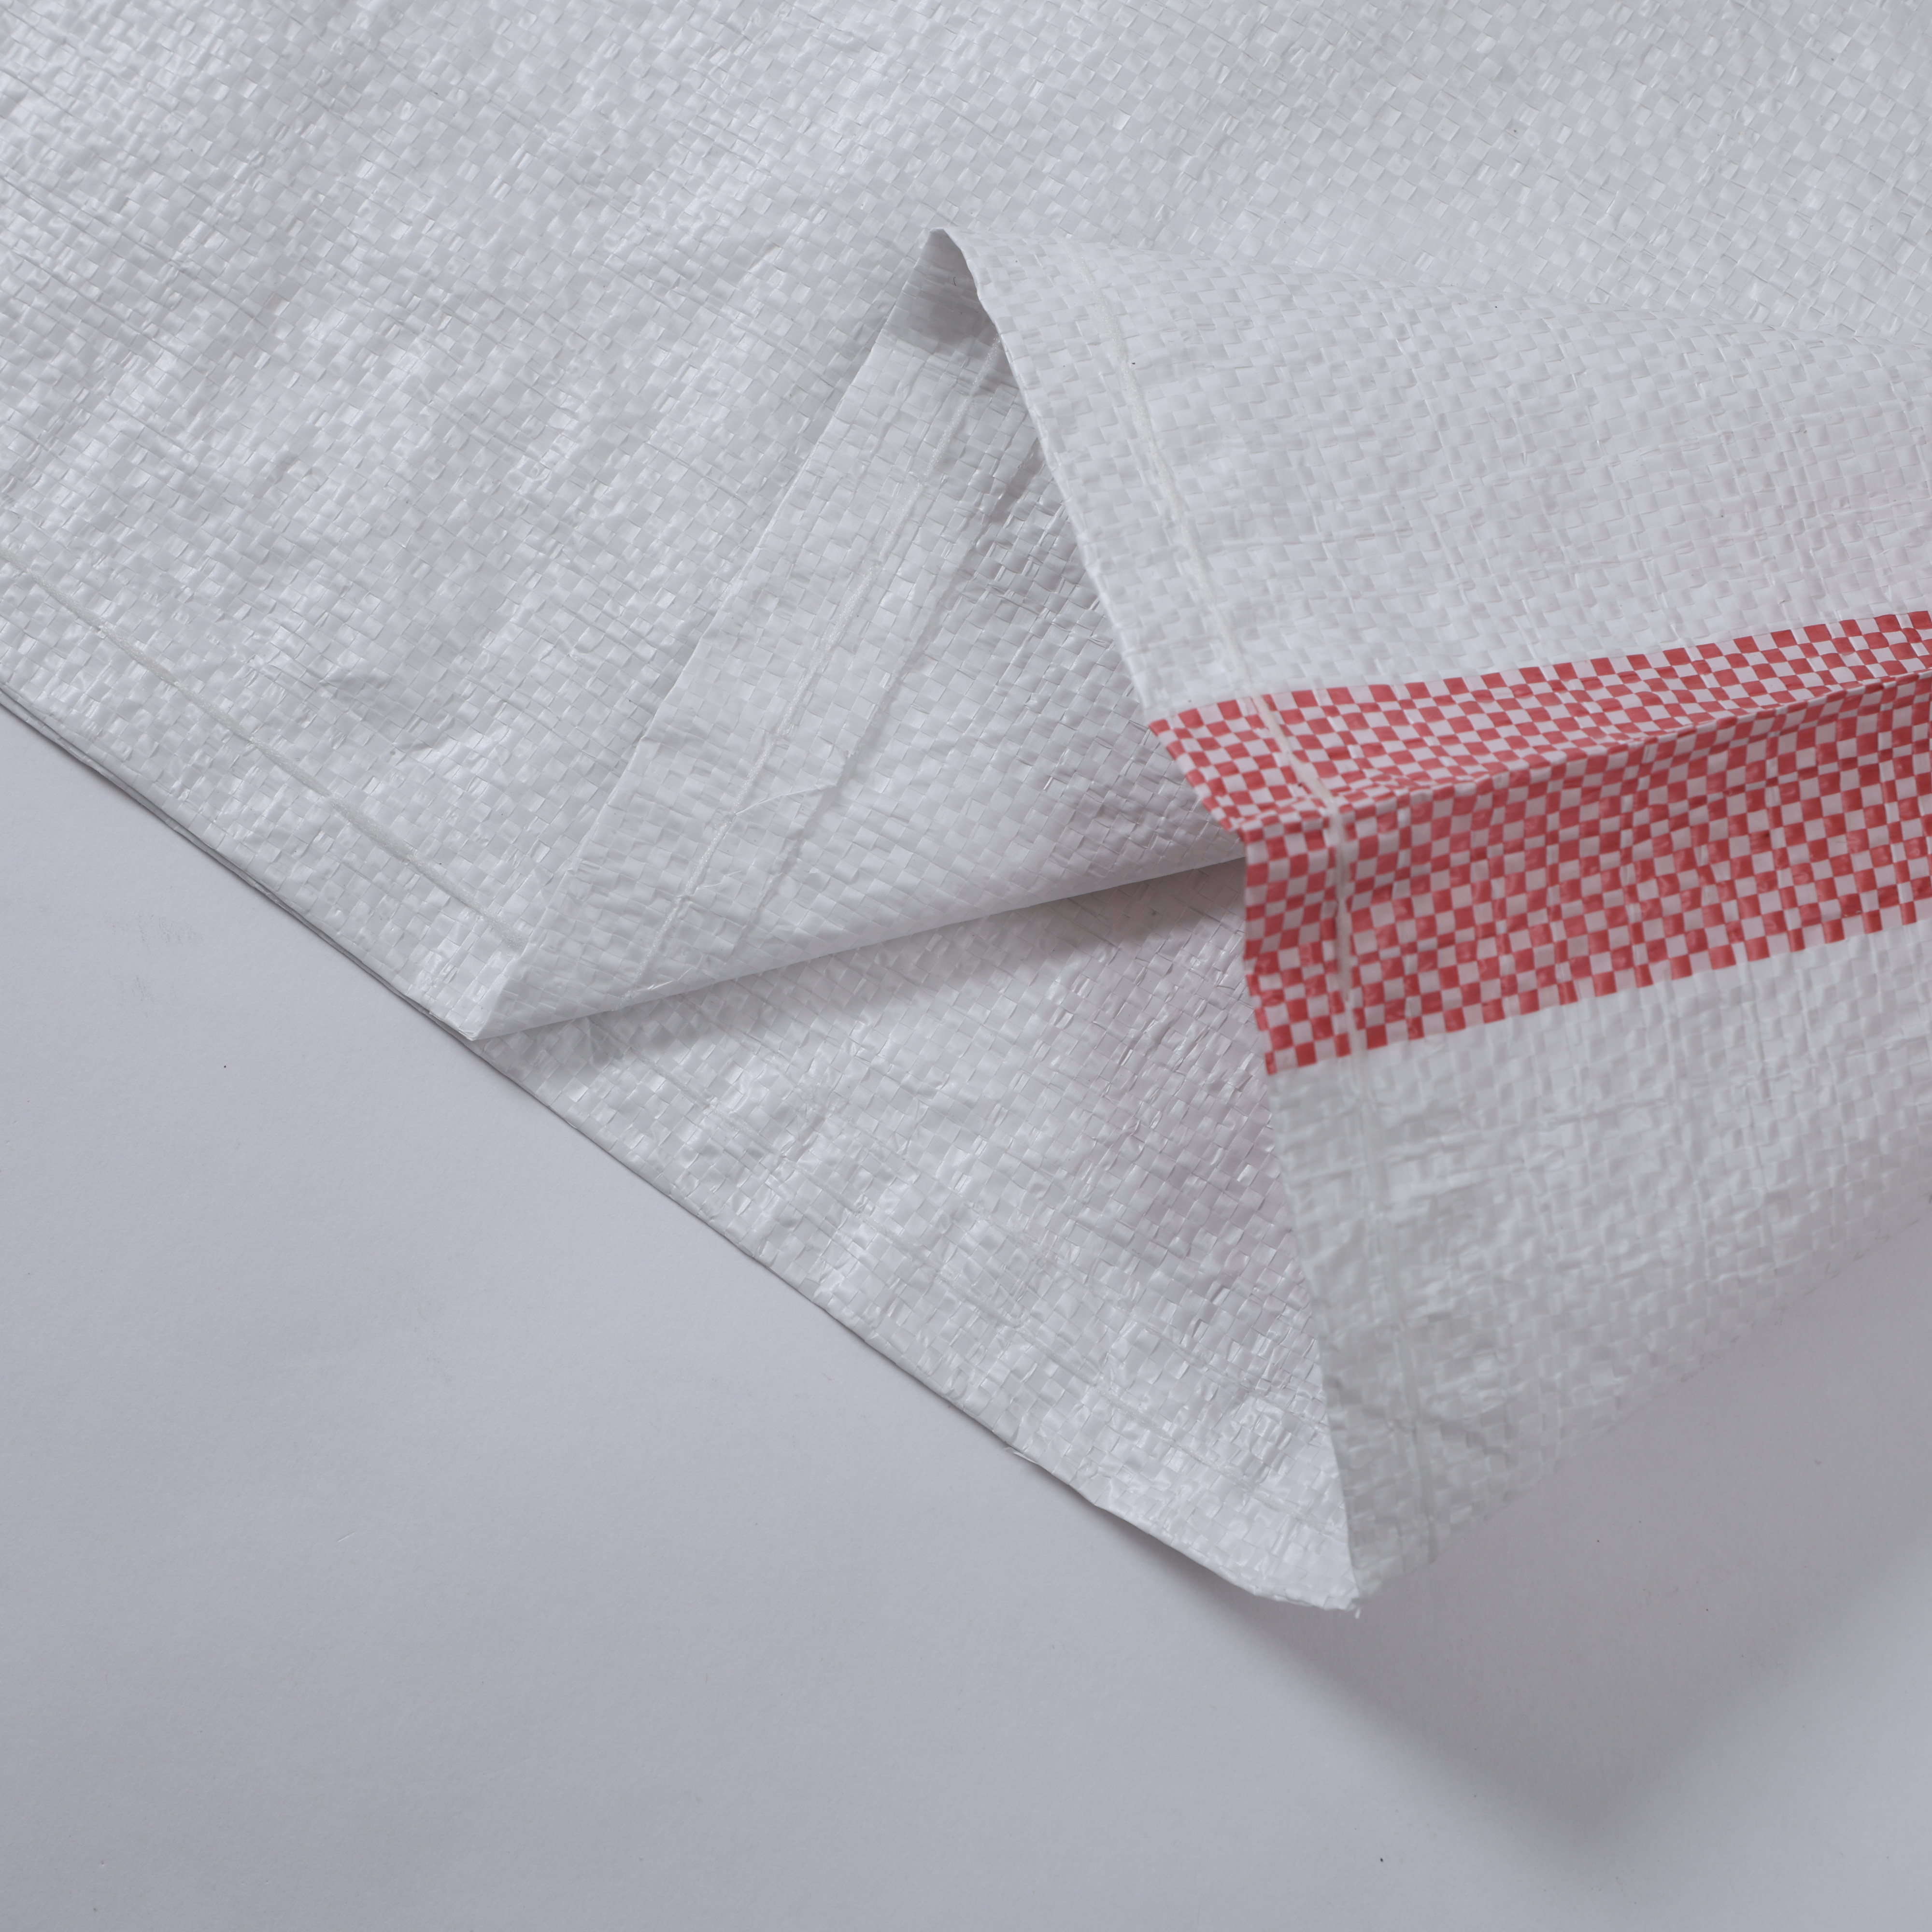
Tõmbetugevus on üks olulisemaid tootmispakendite kasutusomadusi tänapäeval, eriti kui toodetakse pP puitkott . Tõmbetugevusstandardite mõistmine ja järgimine tagab, et polüpropüleenkudutud kotid vastavad klientide ootustele, regulatiivsetele nõuetele ja reaalmaailma käsitlusnõuetele. PP-kudutud koti tugevusomadused mõjutavad otseselt selle võimet sisaldada raskesi materjale, vastu pidada läbipõrkumisele ja säilitada struktuurilist terviklikkust kogu elutsükli vältel – tootmisest transpordini ja lõpetades lõppkasutaja käsitluseni.
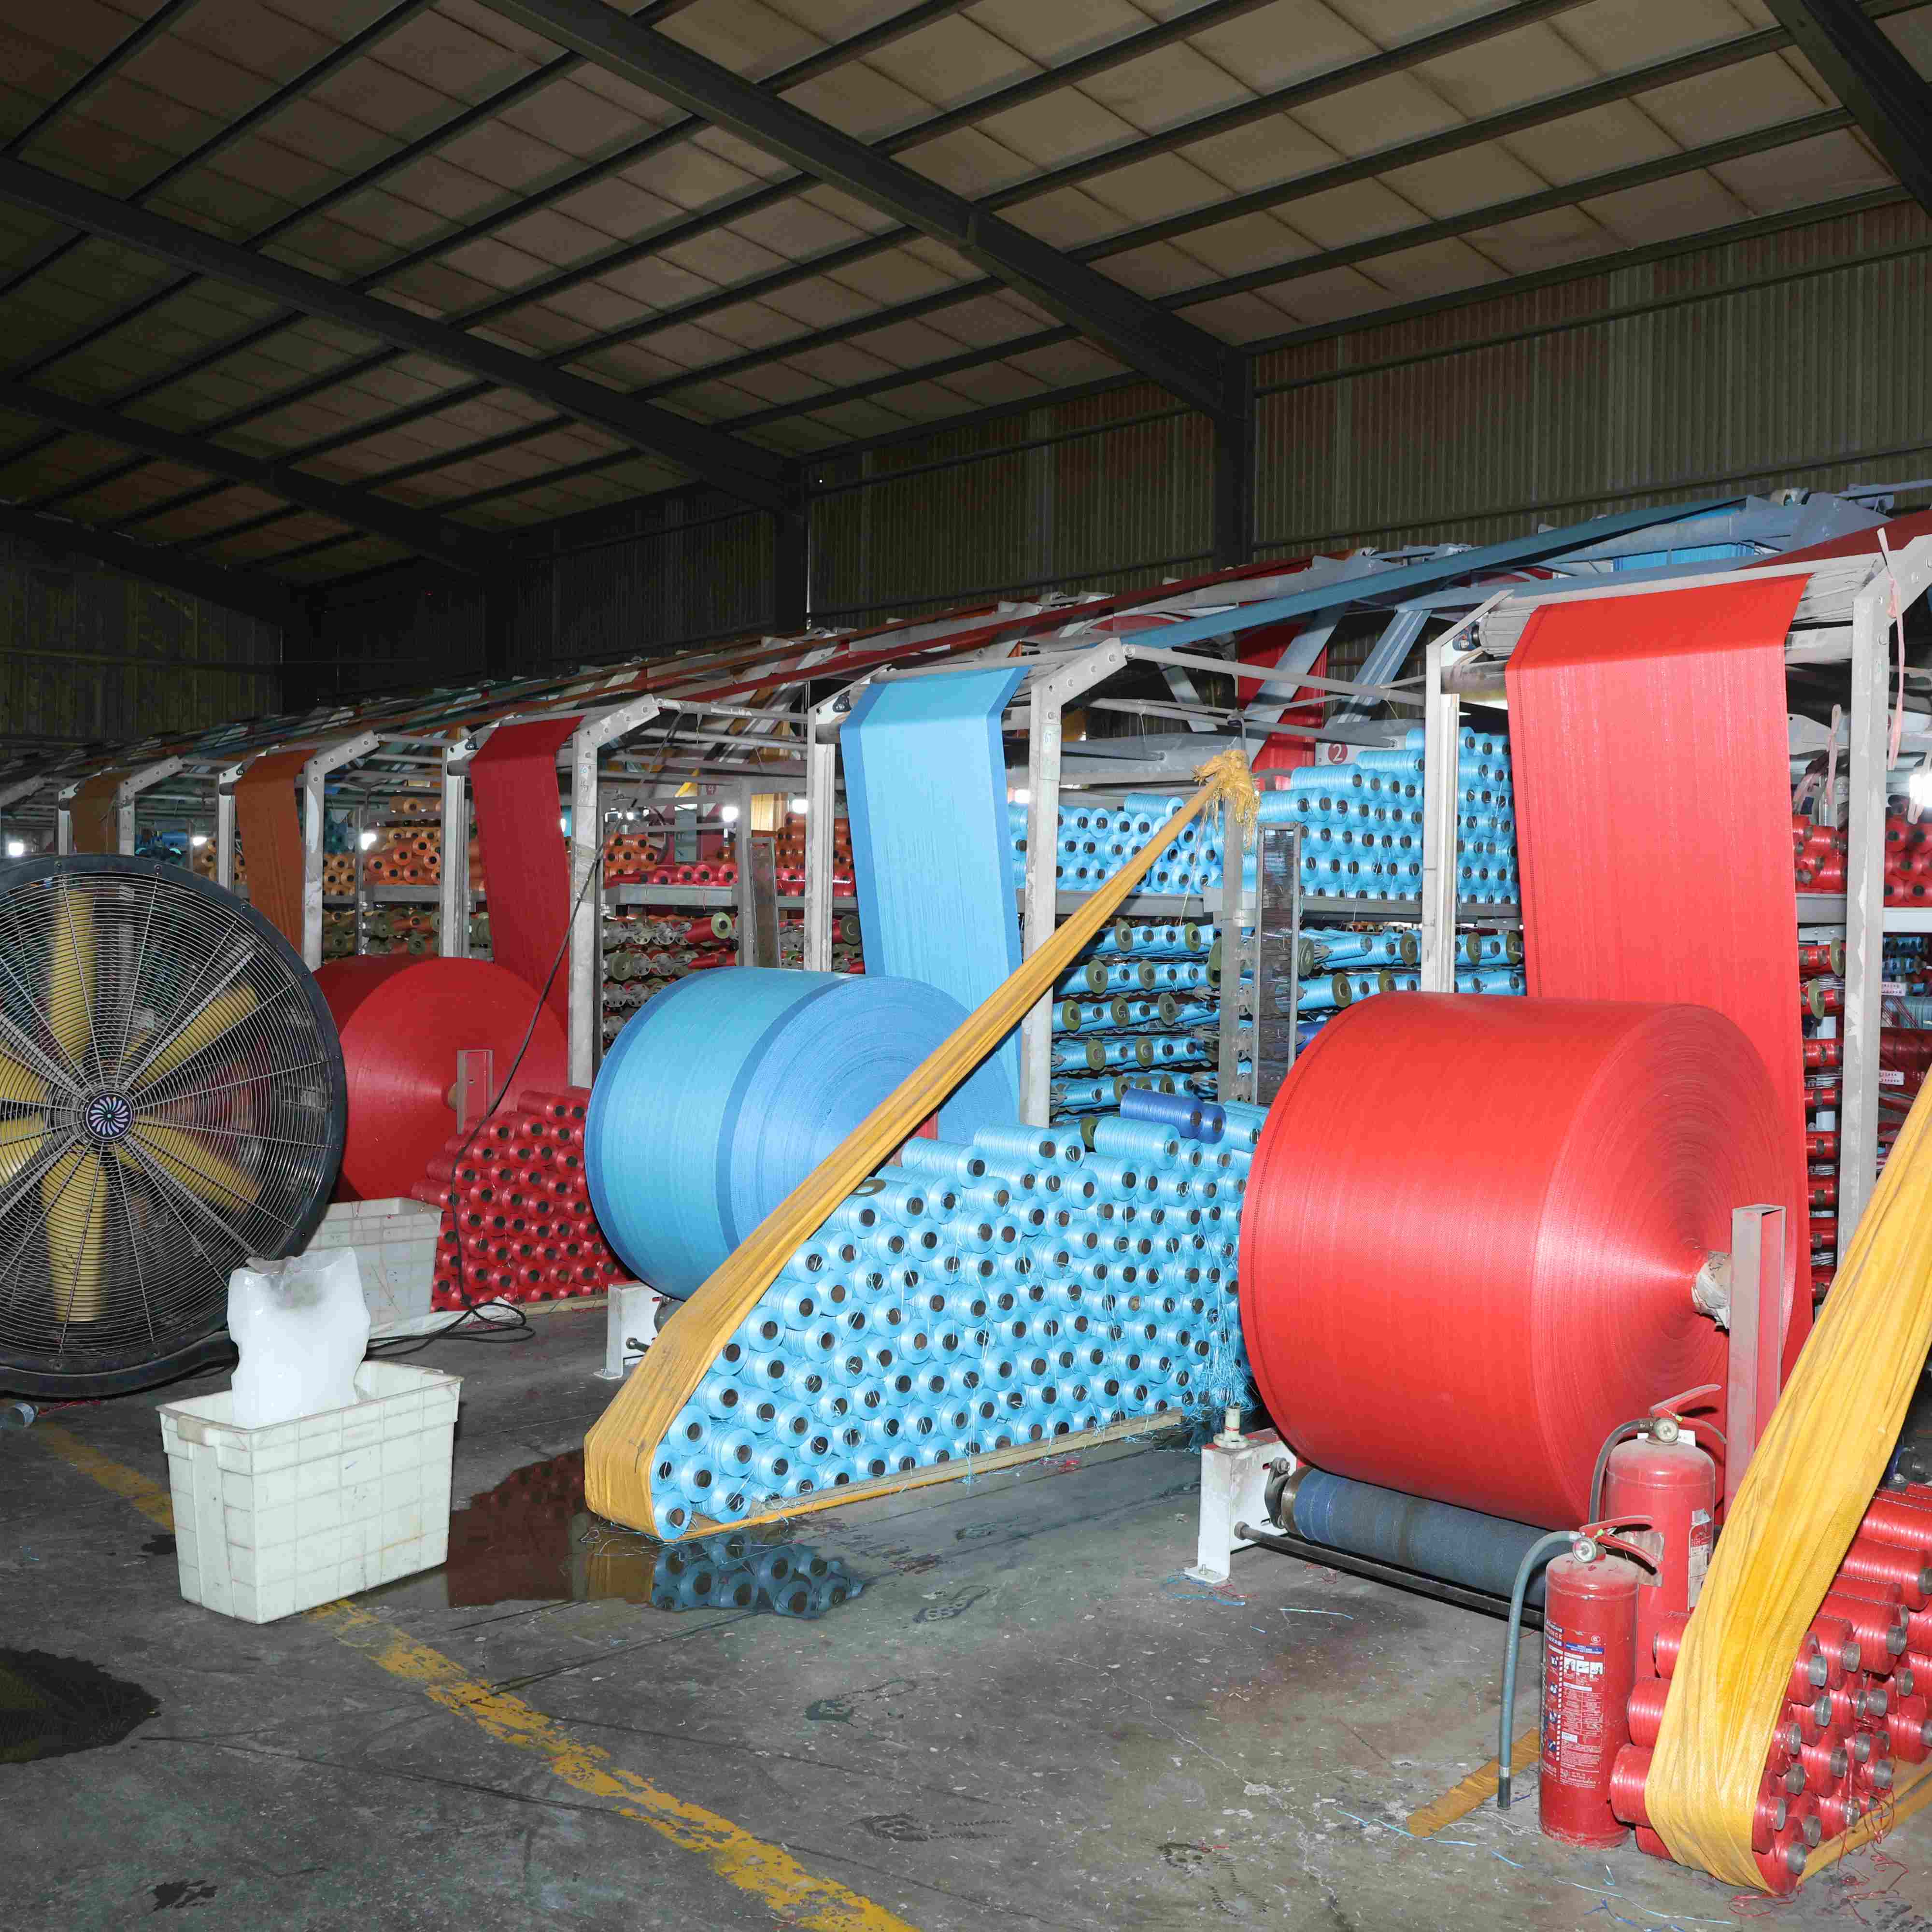
Kõrgkvaliteediliste polüpropüleenist rihmaga pakendite tootmiseks on vajalik täpne kontroll lähtematerjalide valiku, kiudude orientatsiooni, köitmistiheduse ja pärast tootmist tehtavate töötluste üle. Tootmisrajatiste peab kehtestama selged tõmbetugevuse alampiirid, mis vastavad rahvusvahelistele standarditele ja klientide nõuetele, et tagada ühtlane tootmine. See üldine juhend tutvustab olulisi tõmbetugevuse standardeid, mis reguleerivad pp suurte kotide tootmist, testimeetodeid, mida kasutatakse toorainete omaduste kinnitamiseks, ning praktikas tekkivaid tagajärgi tootmisprotsesside ja kvaliteedikontrolli meeskondadele.
Tõmbetugevus on maksimaalne pinge, mille materjal suudab taluda tõmbamise või venitamise jõudude mõjul enne purunemist või katkemist. Polüpropüleenist köispiisutavate kotide puhul mõõdetakse tõmbetugevust tavaliselt megapaskalites (MPa) või kilogramm-jõus ruutsentimeetri kohta (kgf/cm²). Polüpropüleenist köispiisutavate kotide tõmbetugevuse omadused sõltuvad mitmest omavahel seotud tegurist, sealhulgas polümeeri rešiini molekulmassi jaotusest, polüpropüleenkiudude peenusest, lõngade keerutusest ja tugevusest ning tootmisel kasutatavast kudumismustrist.
PP-kudumiste põhikottide tööstus tunnustab kahte peamist tõmbetugevuse mõõtmist: masinasuuna (MD) tugevust ja ristisuuna (CD) tugevust. Masinasuund viitab tõmbetugevusele kudumise pikkusmõõtmes, st materjali liikumissuunas kudumismasinast väljumisel, samas kui ristisuund mõõdab tugevust sellele teljele risti. Mõlemad mõõtmised on olulised, sest kudutud polüpropüleenist pakenditele mõjub koormus mitmes suunas käsitsemise, paigutamise ja transpordi ajal. Täpselt projekteeritud PP-suurtõukk säilitab mõlemas suunas tasakaalustatud tugevuse, et vältida ootamatuid katkemisi.
Rahvusvahelised standardite organisatsioonid kehtestavad minimaalsed tõmbetugevuse nõuded tootjate, levitajate ja lõppkasutajate kaitseks. American Society for Testing and Materials (ASTM) D6775 standard käsitleb eriliselt polüpropüleenist köiestatud kotide tõmbetugevuse testimist. See standard määrab testimisprotseduurid, seadmete spetsifikatsioonid, proovide ettevalmistamise nõuded ja vastavuskriteeriumid. Enamik suurimaid tööstusharusid – sealhulgas põllumajandus, keemiakatsetused, väetised ja mineraalid – viitavad pp köiestatud kotimaterjalide ostmisel ASTM standarditele või nendega võrdväärsetele rahvusvahelistele juhistele, näiteks ISO spetsifikatsioonidele.
Tüüpilised tõmbetugevuse nõuded pp rihmaga koti toodetele jäävad 50–200 kgf/cm² (5–20 MPa) vahemikku, sõltuvalt ettenähtud kasutusvaldkonnast ja koormusetest. Raskekoormaliste tööstuslike rakenduste puhul nõutakse sageli polüpropüleenist rihmaga koti spetsifikatsioone, mis ületavad 150 kgf/cm², samas kui kergema pakendamise rakendustes võivad piirmäärad olla madalamad. Tõmbetugevuse standardite kehtestamisel peavad tootjad arvesse võtma klientide ootusi, sihtturul kehtivaid regulatoorseid raamistikke ning oma konkurentsipositsiooni polüpropüleenist rihmaga pakendite turul.
Täpsed testiprotokollid tagavad, et polüpropüleenist (PP) suurte kottide partiid vastavad pidevalt kehtestatud tõmbetugevusnõuetele. Laborites kasutatakse universaalseid testmasinaid, mis rakendavad kontrollitud tõmbekoormust kangasproovidele kuni purunemuseni, mõõtes täpselt maksimaalset talutavat koormust. Polüpropüleenist (PP) ristkantud kottide testimisel tuleb proovid lõigata standardmõõtudega – tavaliselt 50 mm laiuseks ja 150 mm pikkuseks – et tagada taastuvus ja võrreldavus erinevate tootmispartiide ja tootmisettevõtetega.
Testiproove kogutakse mitmest kohast polüpropüleenist (PP) ristkantud pakendimaterjali rullidelt, et arvestada võimalikke tootmisprotsessi variatsioone. Tehnikud valmistavad tavaliselt proove nii masinasaunas kui ka ristisuunas, et kontrollida kangasomaduste tasakaalustatust. Seejärel konditsioneeritakse PP ristkantud kotiproove standardtemperatuuril ja -niiskusel enne testimist, et välistada keskkonnategurid, mis võiksid tulemusi moonutada.
Tulevikku pööratud polüpropüleenist köiestatud kotidest tootjad rakendavad tootmisliinil asuvaid jälgimissüsteeme, mis hindavad kangasomadusi tootmisprotsessi ajal, mitte ainult pärast tootmist. Need süsteemid suudavad tuvastada niitpinge, köisumise tiheduse või töötlemistingimuste kõrvalekaldumisi, mis võivad mõjutada pp suurte kotide tõmbetugevust. Reaalajas tagasiside võimaldab operaatortel teha kohe kohandusi enne, kui vigase materjali kogunemist, vähendades nii jäätmeid kui ka üldist tootmise efektiivsust.
Automaatne inspektsiooniseadmed, mis on spetsiaalselt mõeldud köisitud polüpropüleenist pakendite jaoks, võimaldavad pidevalt mõõta materjali paksust, kaalu ja lõngade arvu. Neid parameetreid korreleerides ajalooliste tõmbetugevuse andmetega saavad tootjad ennustada, kas uued partiid vastavad kehtestatud standarditele enne seda, kui tavapärased laboriuuringud tulemused kinnitavad. See eelaktiivne lähenemisviis vähendab oluliselt ohtu saata müügile polüpropüleenist köisitud kotid, mille tõmbetugevus ei vasta nõuetele, ning kaitseb nii klientide suhteid kui ka brändi mainet.
Aluspolypropüleenresinoo kvaliteet määrab põhimõtteliselt maksimaalse saavutatava tõmbetugevuse igas polypropüleenist (pp) rööbitud kotis. Kõrgema sulamisvooluindeksiga (MFI) resinood toodavad tavaliselt peenemaid ja ühtlasemaid kiude, mis parandavad polypropüleenist rööbitud pakendite jõudlust. Resinoo valmistamisel lisatavad täitematerjalid, lisandid ja töötlemise abimaterjalid mõjutavad ka seda, kui tõhusalt materjalit saab niidiks tõmmata ja seejärel rööbita polypropüleenist rööbitud kotikanga.
Lõngatootmise protsessid mõjutavad otseselt polüpropüleenist (pp) köis- ja kotimaterjalide tõmbetugevuse omadusi. Molekulaarse orientatsiooni aste, mida saavutatakse kiudude venitamisel ja järgneval lõngatootmisel, mõjutab tugevalt lõpliku tekstiili tugevust. Polüpropüleenkiudude tootmisel maksimeerivad kontrollitud temperatuuriprofiilid, sobivad venitusmäärad ja optimeeritud kõverusastmed pp-massikottide rakenduste jaoks lõngade tõmbetugevuse potentsiaali. Mõned tootjad kasutavad erilisi tekstureerimis- või keerutusprotsesse, mis suurendavad lõnga vastupidavust ilma vajaduseta kõrgklassiliste polümeeriastmete järele.
Kudumismustrite valik on oluline otsustusmoment polüpropüleenist kootud kotide tõmbetugevuse kindlaksmääramisel. Lihtsad kudumismustrid tagavad ühtlasema pingejaotuse ja annavad tavaliselt suurema tõmbetugevuse masinasaunas kui ristkude või muud keerukamad musterid. Siiski mõjutab lõngade arvu tasakaalustus nii õhukestes kui ka laiutes suundades oluliselt ristisuunas tõmbetugevust ja kogu materjali tasakaalu. Tihedalt kootud polüpropüleenist kotimaterjalid näitavad tavaliselt paremat tõmbetugevust, kuid nende tootmiseks on vajalik vastavalt suurem energiakulu.
Lõimede arv ühikus pindalas—mõõdetud lõimede arvus tollis (TPI) või sentimeetris—on otseselt seotud saavutatava tõmbetugevusega kootud polüpropüleenist pakendites. Lõimede ja ristlõimede tiheduse suurendamine parandab polüpropüleenist suurte kotide tugevusomadusi, kuid suurendab tootmisega kaasnevaid keerukusi ja materjalikulusid. Tootjad peavad selle tasakaalu optimeerima, et pakkuda polüpropüleenist kootud kotte, mis vastavad klientide nõuetele, samal ajal kui säilitatakse konkurentsivõimelised hinnad ja tootmise efektiivsus. Katsetoote tootmine ja matemaatiline modelleerimine aitavad kindlaks teha optimaalsed kudumiskonstruktsiooni parameetrid konkreetsete rakenduste jaoks.
Kuumtöötlemise ja kalendreerimise protsessid, mida rakendatakse pärast kudumist, mõjutavad oluliselt lõplikku tõmbetugevust polüpropüleenist (PP) kootud koti toodetes. Kontrollitud soojusseadistus põhjustab polüpropüleenkiudude osalise kristalliseerumise, parandades mõõtmete stabiilsust ja tugevdades polüpropüleenist kootud kotimaterjalide üldist struktuuri. Liiga agressiivne kuumtöötlemine võib halvendada kiudude omadusi ja vähendada tõmbetugevust, mistõttu tuleb temperatuuri ja kestust hoolikalt optimeerida. Mõned tootjad rakendavad erisuguseid pinnakäsitusi, mis suurendavad kulumiskindlust ilma negatiivselt mõjutada polüpropüleenist kootud pakendite tugevusomadusi.
Keskkonnatingimused – eriti ultraviolettkiirgus ja temperatuurikõikumised – võivad pikema aja jooksul oluliselt vähendada polüpropüleenist (pp) massipõhiste kotide tõmbetugevust. UV-stabilisaatorid ja antioksüdandid, mida lisatakse rešiini või lõngade tootmisel, aitavad kaitsta polüpropüleenist köisestatud kotimaterjali valguslagunemise eest. Õiged ladustamistingimused tootmisettevõtetes ja klientide ladudes säilitavad täpselt projekteeritud tõmbetugevuse omadusi polüpropüleenist köisestatud koti tootes, tagades pikaajalise töökindluse ja klientide rahulolu.
Enamik tööstuslikke rakendusi nõuab pp kooputatud koti tõmbetugevust 80–150 kgf/cm² (8–15 MPa) vahemikus, sõltuvalt koormusnõuetest. Raskekoormaga polüpropüleenist kooputatud kotid, näiteks keemiliste ainete või mineraalide transportimiseks, võivad nõuda 150–200 kgf/cm² tõmbetugevust, samas kui kergema pakendamisega seotud rakendused võivad piirduda 50–100 kgf/cm² vahemikuga. Kliendi spetsifikatsioonid ja lõppkasutustingimused määravad lõplikult kindlaks sobiva tõmbetugevuse eesmärgi pp suurkottide toodete puhul.
Parimad tavad soovitavad polüpropüleenist köisestatud koti partii testimist vähemalt üks kord päevas, mõned tootjad teevad aga tootmisjada puhul ka iga tunni järel kontrolli. Testide sagedus sõltub tootmismahust, materjali ühtlasusest ja klientide tundlikkusest muutustele. Paljud seadmed, mis toodavad pidevalt polüpropüleenist köisestatud kotimaterjale, kasutavad reaalajas jälgimissüsteeme, mida täiendab formaalne laboratoorsete testide tegemine strateegilistes intervallides, et tagada köisestatud polüpropüleenist pakendite kvaliteedi ühtlus.
Jah, protsessiparameetrite, näiteks köitmistiheduse, niidipinge, soojendustemperatuuri ja pärast tootmist tehtava töötlemise optimeerimine võib suurendada polüpropüleenist köidetud koti tõmbetugevust olemasolevate seadmete võimaluste piires. Tootjad avastavad sageli, et kudumismasinate seadete täpselt kohandamine või kalenderdamisparameetrite muutmine annab mõõdetavaid parandusi pp-köidetud koti tugevuses ilma olulise kapitalikulutuseta, mistõttu on protsessi optimeerimine kuluefektiivne tee parandatud polüpropüleenist köidetud pakendite jõudluse saavutamiseks.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

