 EN
Kaip įvertinti gamybos efektyvumą polipropileno audiniuose maišų gamykloje
Atraskite 4 esminius gamybos rodiklius – našumą, defektų normą, įrangos veikimo laiką ir laiku vykdomą pristatymą – kad tikėtina įvertintumėte gamyklas.

2026/08/07
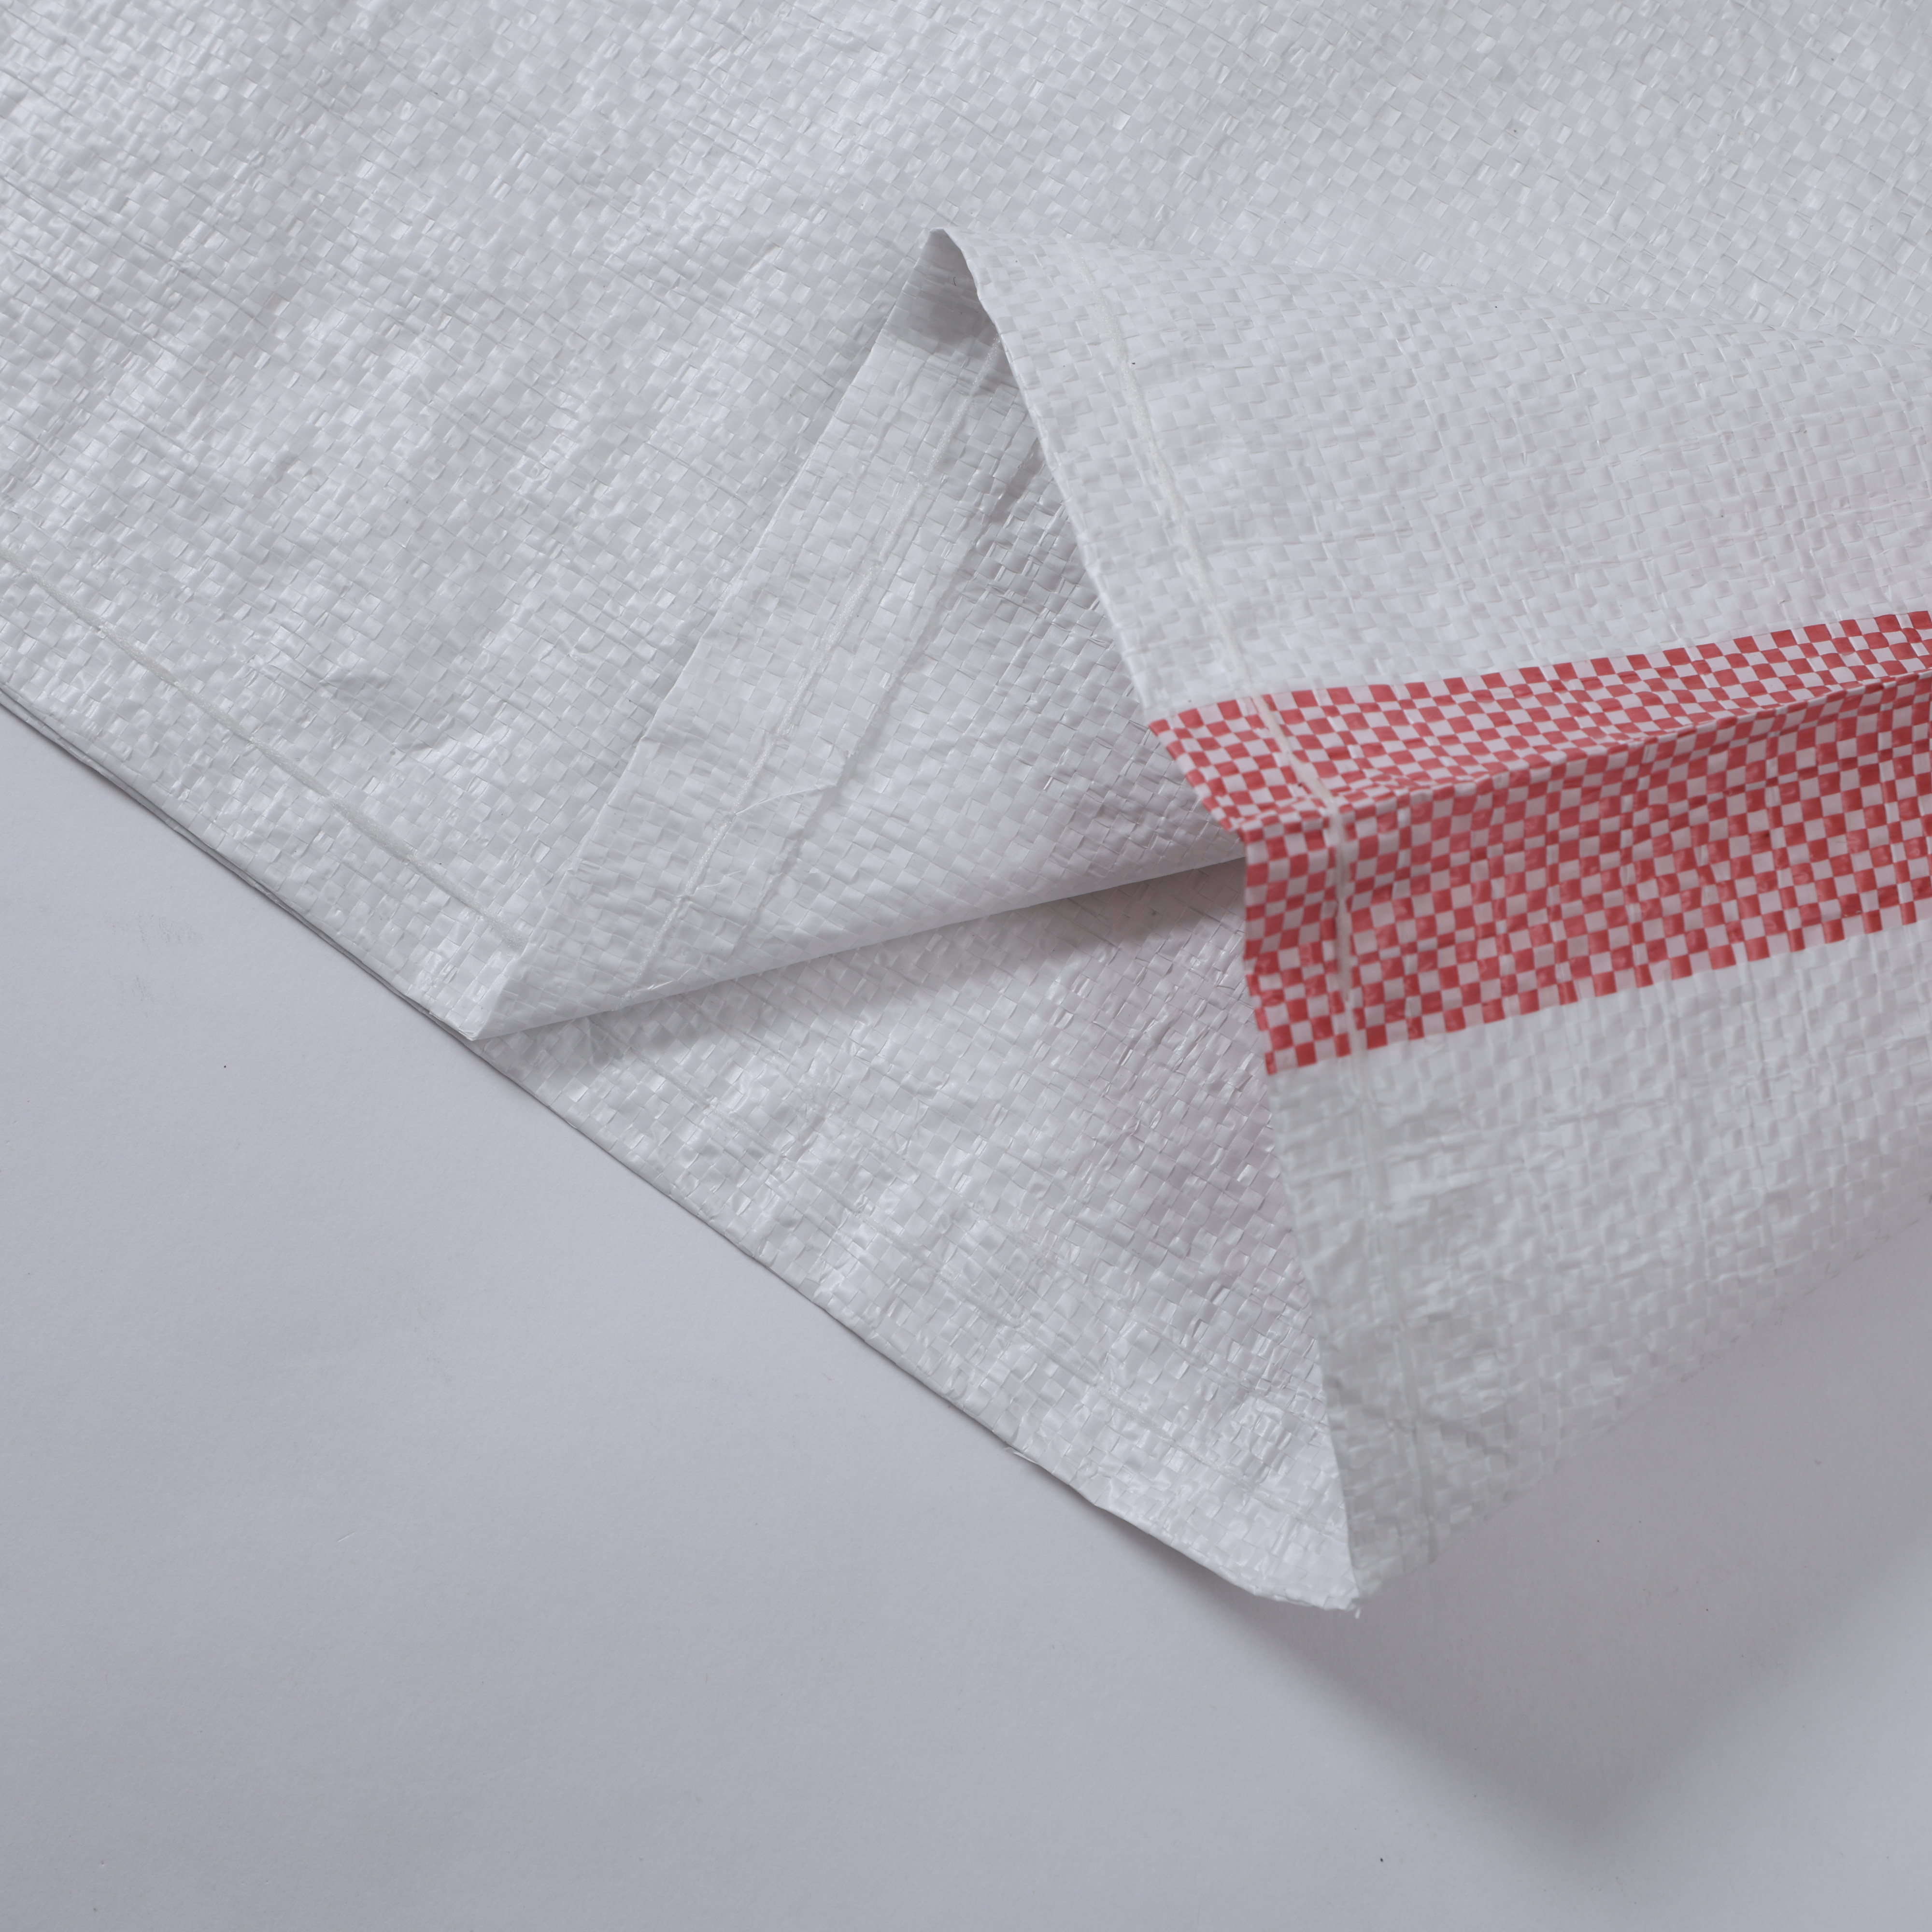
Tempimo stipris yra vienas svarbiausių našumo rodiklių šiuolaikinėje pramoninėje pakuotėje, ypač gaminant pP medinis krepšys . Supratimas ir tinkamas tempimo stiprio standartų laikymasis užtikrina, kad polipropileno audinės maišų gaminių kokybė atitiktų klientų lūkesčius, teisinius reikalavimus ir realaus pasaulio vežimo sąlygas. PP audinės maišo stiprio charakteristikos tiesiogiai veikia jo gebėjimą laikyti sunkius medžiagų kiekius, atlaikyti pradurimą ir išlaikyti struktūrinę vientisumą visame cikle – nuo gamybos per vežimą iki galutinio vartotojo naudojimo.
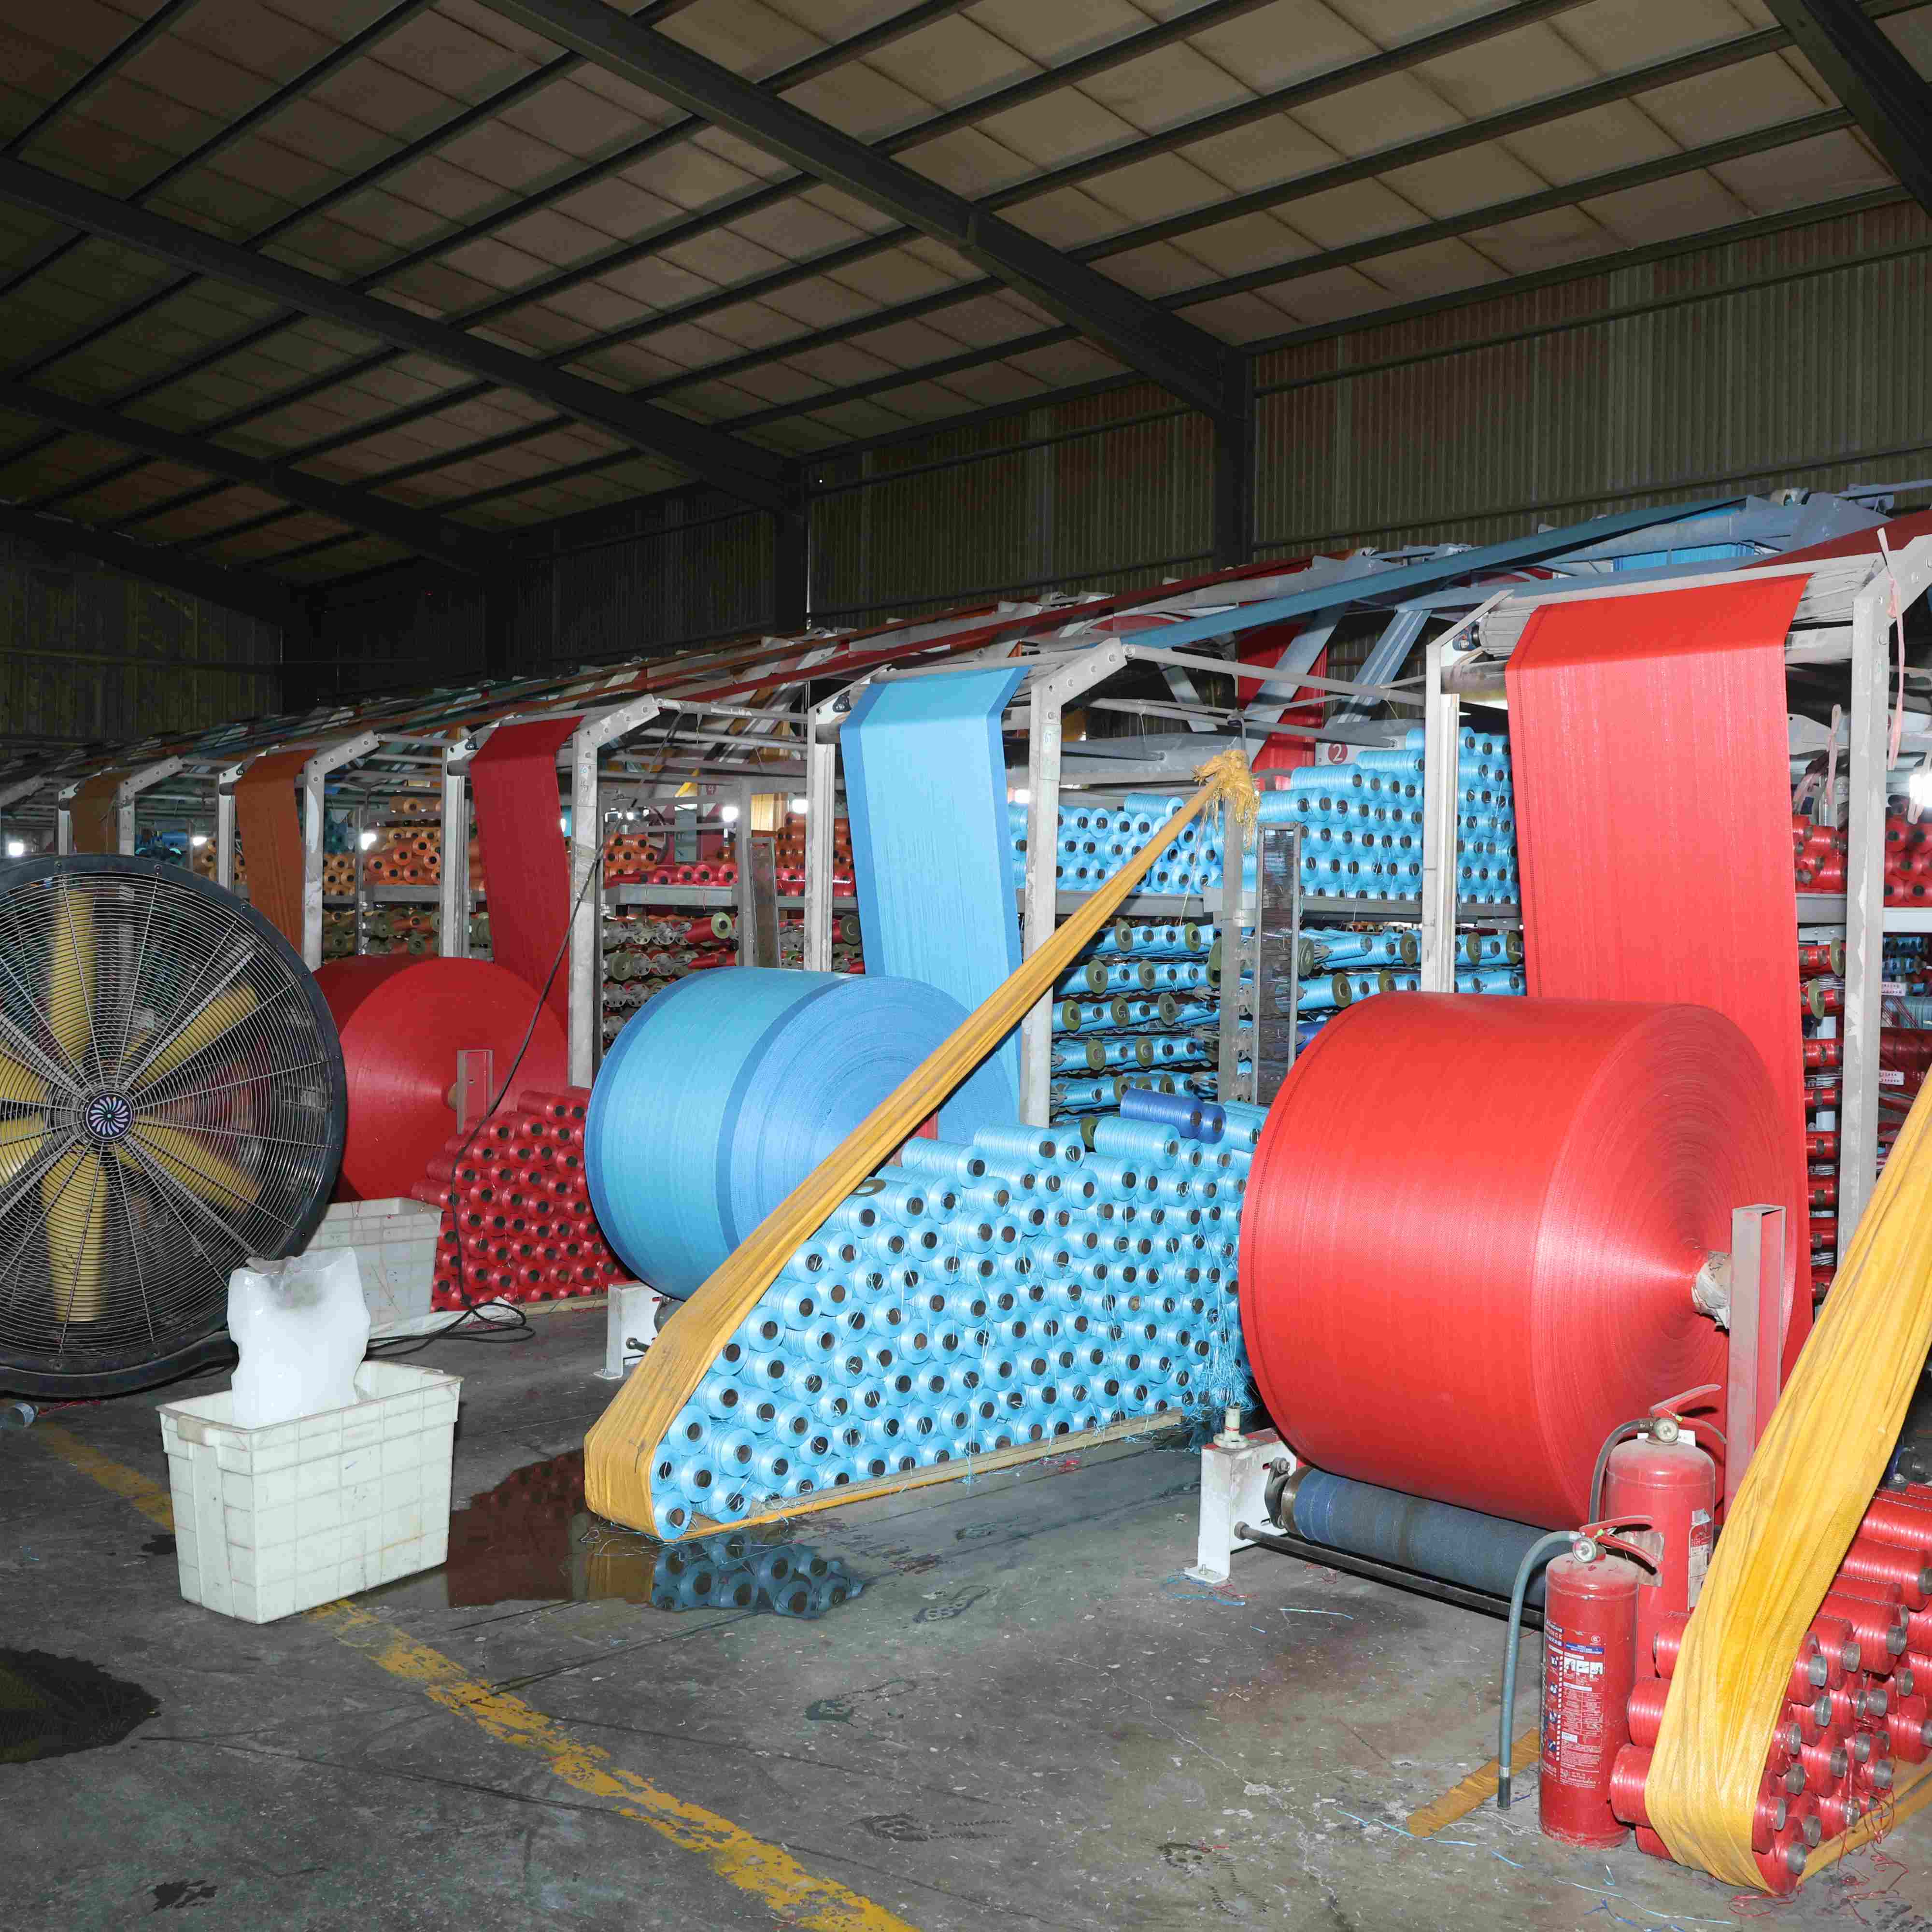
Aukštos kokybės supintų polipropileno pakuotės gamybai reikia tikslaus žaliavų pasirinkimo, pluoštų orientacijos, audimo tankio ir po gamybos apdorojimo kontrolės. Gamybos įmonėms būtina nustatyti aiškius tempimo stiprio etalonus, atitinkančius tarptautinius standartus ir klientų specifikacijas, kad būtų užtikrintas nuolatinis gamybos rezultatas. Ši išsami instrukcija nagrinėja pagrindinius tempimo stiprio standartus, kurie reglamentuoja PP didelės talpos maišų gamybą, bandymų metodus, naudojamus našumo patvirtinimui, bei praktines pasekmes veiklos ir kokybės užtikrinimo komandoms.
Tempiamos stiprumė reiškia didžiausią medžiagos įtempimą, kurį ji gali išlaikyti veikiama traukos arba tempimo jėgų, kol įvyksta žlugimas arba lūžis. Polipropileno audinių maišų taikymo atveju tempiamosios stiprumo vertės paprastai matuojamos megapaskaliais (MPa) arba kilogramais-jėga kvadratiniame centimetre (kgf/cm²). Polipropileno audinių maišų tempiamosios savybės priklauso nuo kelių tarpusavyje susijusių veiksnių, įskaitant polimerinės dervos molekulinės masės pasiskirstymą, polipropileno pluoštų storį, siūlų sukimo laipsnį ir stiprumą bei visą audimo raštą, naudojamą gamybos metu.
PP audinės maišų pramonė naudoja du pagrindinius tempimo stiprumo matavimus: stiprumą mašinos kryptimi (MD) ir stiprumą skersine kryptimi (CD). Mašinos kryptis reiškia tempimo stiprumą medžiagos ilgio kryptimi, kai ji išeina iš audimo staklių, o skersinė kryptis – stiprumą statmenai šiai ašiai. Abudu matavimai yra būtini, nes audinio iš polipropileno pakavimo medžiaga veikiama įvairiomis kryptimis veikiančių apkrovų per rankinį apdorojimą, dėliojimą ir vežimą. Gerai suprojektuotas PP didelio tūrio maišas išlaiko subalansuotą stiprumą abiem kryptimis, kad būtų išvengta netikėtų gedimų.
Tarptautinės standartų organizacijos nustato minimalius tempimo stiprio reikalavimus gamintojams, platintojams ir galutiniams vartotojams apsaugoti. Amerikos bandymų ir medžiagų tyrimo bendruomenės (ASTM) D6775 standartas ypač skirtas polipropileno audinių maišų tempimo stiprio bandymams. Šiame standarte apibrėžiami bandymų metodai, įrangos techniniai reikalavimai, pavyzdžių paruošimo sąlygos ir priėmimo kriterijai. Dauguma pagrindinių pramonės šakų – įskaitant žemės ūkį, chemiją, trąšas ir mineralus – pirkdamos polipropileno audinių maišų medžiagas remiasi ASTM standartais arba jų lygiaverčiais tarptautiniais nurodymais, pvz., ISO specifikacijomis.
Tipiški reikalavimai įtempimo stiprumui polipropileno audiniuose maišuose svyruoja nuo 50 iki 200 kgf/cm² (5–20 MPa), priklausomai numatytojo panaudojimo ir našumo. Sunkiosioms pramoninėms aplikacijoms dažnai reikia polipropileno audinių maišų specifikacijų, viršijančių 150 kgf/cm², tuo tarpu lengvesniems pakavimo taikymams gali būti reikalingi žemesni minimalūs reikalavimai. Gamintojai, nustatantys įtempimo stiprumo standartus, turi atsižvelgti į klientų lūkesčius, tikslinių rinkų reguliavimo sistemas ir konkurencinę poziciją polipropileno audinių pakavimo rinkoje.
Tinkami bandymų protokolai užtikrina, kad polipropileno (PP) biriųjų medžiagų maišų partijos nuolat atitiktų nustatytus tempimo stiprio reikalavimus. Laboratorijose naudojamos universalios bandymų mašinos, kurios prie audinio mėginių taiko kontroliuojamas traukos jėgas iki plyšimo, tiksliai matuodamos maksimalią išlaikytą apkrovą. Polipropileno audinių maišų bandymams mėginiai turi būti supjaustyti standartiniais matmenimis – paprastai 50 mm pločio ir 150 mm ilgio – siekiant užtikrinti rezultatų atkuriamumą ir palyginamumą skirtingose gamybos partijose bei įvairiose gamybos įmonėse.
Bandymo mėginiai renkami iš kelių vietų ant polipropileno audinio ritinėlių, kad būtų atsižvelgta į galimas gamybos proceso kitimo tendencijas. Technikai dažniausiai parengia mėginius tiek mašinos kryptimi, tiek skersine kryptimi, kad patikrintų subalansuotą audinio veikimą. PP audinių maišų mėginiai prieš bandymą yra kondicionuojami standartinėje temperatūroje ir drėgmėje, kad būtų pašalinti aplinkos veiksniai, kurie gali iškreipti rezultatus.
Perspektyvūs polipropileno audiniuotų maišų gamintojai įdiegia linijos stebėjimo sistemas, kurios vertina audinio savybes gamybos metu, o ne remiasi tik po gamybos atliekamais bandymais. Šios sistemos gali aptikti siūlų įtempimo, audinio tankumo ar apdorojimo sąlygų svyravimus, kurie gali pabloginti PP didelės talpos maišų tempimo stiprumą. Realiojo laiko grįžtamasis ryšys leidžia operatoriams nedelsiant atlikti korekcijas dar prieš susikaupiant defektiniam medžiagų kiekiui, todėl sumažėja atliekos ir pagerėja bendra gamybos efektyvumas.
Automatinės tikrinimo įrangos, specialiai sukurtos pluoštinėms polipropileno pakuotėms, pagalba galima nuolat matuoti audinio storį, svorį ir siūlų skaičių. Siejant šiuos parametrus su istoriniais tempimo stiprio duomenimis, gamintojai gali prognozuoti, ar naujos partijos atitiks nustatytus standartus dar prieš patvirtinant rezultatus įprastinėmis laboratorinėmis bandymų metodikomis. Šis veiksmingas požiūris žymiai sumažina riziką išsiųsti polipropileno pluoštines maišus, kurių tempimo stipris neatitinka nustatytų reikalavimų, taip apsaugant klientų santykius ir prekės ženklo reputaciją.
Pagrindinės polipropileno dervos kokybė lemia maksimalią galimą tempimo stiprumą bet kuriame polipropileno audinių maišų gaminių. Aukšto lydymosi srauto indekso (MFI) dervos dažniausiai sukuria plonesnius ir vienodesnius pluoštus, kurie padeda pasiekti geresnę polipropileno audinių pakuotės našumą. Pildikliai, priedai ir perdirbimo pagalbinės medžiagos, įtraukti į dervos paruošimo procesą, taip pat veikia medžiagos efektyvumą verčiant ją į siūlus ir vėliau audžiant į polipropileno audinių maišų audinį. Gamintojai turi nustatyti tiekėjų specifikacijas, kad užtikrintų nuoseklią dervos savybių vientisumą partijų viduje.
Audini gamybos procesai tiesiogiai veikia polipropileno (PP) audinių maišų medžiagų tempimo savybes. Molekulinės orientacijos laipsnis, pasiektas pluošto ištempimo metu ir vėlesniu audinio gamybos etapu, stipriai veikia galutinio audinio stiprumą. Kontroliuojamos temperatūros sąlygos, tinkami ištempimo santykiai ir optimizuoti šukavimo lygiai polipropileno pluoštų gamyboje maksimaliai padidina PP didelės talpos maišų tempimo stiprumo potencialą. Kai kurie gamintojai naudoja specialius tekstūrizavimo ar sukimo procesus, kurie padidina siūlų atsparumą be būtinybės naudoti aukštos kokybės dervų rūšis.
Audimo rašto pasirinkimas yra svarbus sprendimo taškas, nustatant polipropileno audinių maišų tempimo stiprumą. Paprastasis audimo raštas užtikrina vienodesnę įtempimų pasiskirstymą ir dažniausiai suteikia didesnį tempimo stiprumą mašinos kryptimi lyginant su žydrais ar kitais sudėtingesniais raštais. Tačiau konkrečius šerdies (ilgines) ir įvynio (skersines) siūlų skaičiaus santykius labai paveikia skersinės krypties stiprumas ir viso audinio pusiausvyra. Tankiai audžiami polipropileno maišų audiniai paprastai pasižymi geresniais tempimo rodikliais, tačiau jų gamybai reikia atitinkamai didesnio energijos sąnaudų kiekio.
Siūlų skaičius viename ploto vienete – matuojamas siūlais per colį (TPI) arba siūlais per centimetrą – tiesiogiai susijęs su pasiekiamąja tempimo stiprybe polipropileno audiniuose. Didinant šerdies ir įvynio tankį pagerėja polipropileno didelės talpos maišų stiprumo charakteristikos, tačiau sudėtingėja gamyba ir padidėja medžiagų sąnaudos. Gamintojams reikia optimaliai subalansuoti šiuos veiksnius, kad būtų gaminami polipropileno audiniai maišai, atitinkantys klientų technines sąlygas, išlaikant konkurencingas kainas ir operacinę efektyvumą. Bandomieji gamybos ciklai ir matematiniai modeliai padeda nustatyti optimalius audimo konstrukcijos parametrus konkrečioms programoms.
Šiluminis apdorojimas ir kalandravimas po audimo žymiai veikia galutinę tempimo stiprumą polipropileno (PP) audinių maišų gaminiuose. Kontroliuojamas šiluminis nustatymas dalinai kristalizuoja polipropileno pluoštus, pagerindamas matmeninę stabilumą ir sustiprindamas visos polipropileno audinio maišų medžiagos struktūrą. Per agresyvus šiluminis apdorojimas gali pabloginti pluoštų savybes ir sumažinti tempimo našumą, todėl reikia tiksliai optimizuoti temperatūrą ir trukmę. Kai kurie gamintojai taiko specialius paviršiaus apdorojimus, kurie padidina atrankos atsparumą, neįtakodami polipropileno audinių pakavimo medžiagų stiprumo charakteristikų.
Aplinkos poveikis – ypač ultravioletinė spinduliuotė ir temperatūros svyravimai – ilgalaikiškai gali žymiai sumažinti polipropileno (PP) maišų stiprumą tempiant. UV stabilizatoriai ir antioksidaciniai priedai, įtraukti į rezino ar siūlų gamybos procesą, padeda apsaugoti iš polipropileno audžiamą maišų medžiagą nuo šviesos sukeliamos degradacijos. Tinkamos saugojimo sąlygos gamyklose ir klientų sandėliuose išsaugo tam tikrą tempimo stiprumą, kuris buvo tiksliai suprojektuotas į PP audžiamų maišų produktą, užtikrinant ilgalaikę našumą ir klientų patenkinamumą.
Daugumai pramoninių taikymų reikia polipropileno (PP) audinių maišų tempimo stiprumo nuo 80 iki 150 kgf/cm² (8–15 MPa), priklausomai apkrovos reikalavimų. Sunkiosios paskirties polipropileno audinių maišų taikymai, pvz., cheminės ar mineralinės medžiagos vežimas, gali reikalauti 150–200 kgf/cm², o lengvesniems pakavimo taikymams gali būti pakankamas 50–100 kgf/cm². Galutinis polipropileno (PP) didelio talpumo maišų tempimo stiprumo tikslas nustatomas remiantis kliento specifikacijomis ir naudojimo sąlygomis.
Geriausios praktikos rekomenduoja bent kartą per dieną tikrinti polipropileno audinių maišų partijas, o kai kurie gamintojai gamybos ciklų metu atlieka patikrinimus kas valandą. Patikrinimų dažnumas priklauso nuo gamybos apimties, medžiagos vientisumo ir klientų jautrumo pokyčiams. Daugelis įmonių, nuolat gaminančių polipropileno audinių maišų medžiagas, įdiegia realaus laiko stebėsenos sistemas, kurios papildomai papildomos oficialiais laboratoriniais tyrimais strateginiais intervalais, kad būtų užtikrinta nuolatinė polipropileno audinių pakuotės kokybė.
Taip, optimizuojant technologinio proceso parametrus – pavyzdžiui, audimo tankumą, siūlų įtempimą, šiluminio tvirtinimo temperatūrą ir po gamybos apdorojimą – galima padidinti polipropileno audinių maišų tempimo stiprumą esamų įrengimų galimybių ribose. Dažnai gamintojai nustato, kad tiksliai sureguliuojant staklių parametrus arba keičiant kalandravimo sąlygas galima pastebimai pagerinti polipropileno audinių maišų stiprumą be reikšmingų kapitalinių investicijų, todėl procesų optimizavimas yra naudingas būdas pagerinti polipropileno audinių pakuočių charakteristikas.

Atraskite 4 esminius gamybos rodiklius – našumą, defektų normą, įrangos veikimo laiką ir laiku vykdomą pristatymą – kad tikėtina įvertintumėte gamyklas.

Užtikrinkite reglamentinę atitiktį ir darbuotojų saugą taikydami patikrintus metodus cheminių medžiagų audiniuose maišuose – medžiagų parinkimą, žymėjimą, sandėliavimą ir mokymus.

Atraskite visą PP audinio maišų gamybos darbo eigą – nuo ekstruzijos ir juostų tempimo iki spausdinimo ir kokybės kontrolės. Padidinkite efektyvumą, atitiktį reikalavimams ir grąžą iš investicijų. Parsisiųskite procesų vadovą jau dabar.

Kyla problemų dėl silpnų maišų ar per didelės medžiagų š waste? Išmokite valdyti ekstruzijos ir juostų tempimo technologijas stipresniems ir pigesniems PP audinio maišams. Optimizuokite savo gamybos liniją jau dabar.

Kovojate su defektais arba klientų grąžinimais? Atraskite 5 neatsiejamas kokybės kontrolės vietas visoje jūsų audinių maišų gamybos linijoje.
Kuri automatizacijos pakopa tinka jūsų PP audiniuotų maišų gamyklos reikmėms? Palyginkite rankinę ir „Industry 4.0“ sistemas pagal kainą, kokybę ir mastelio keičiamumą.
Susisiekite, kad sužinotumėte daugiau apie polipropileno audinių maišus ir lankstųjų pakavimo sprendimų paslaugas.
Tel.
El. paštas
Adresas
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

