 EN
ວິທີການປະເມີນປະສິດທິພາບການຜະລິດໃນໂຮງງານຜະລິດຖົງ PP woven
ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

2026/08/19
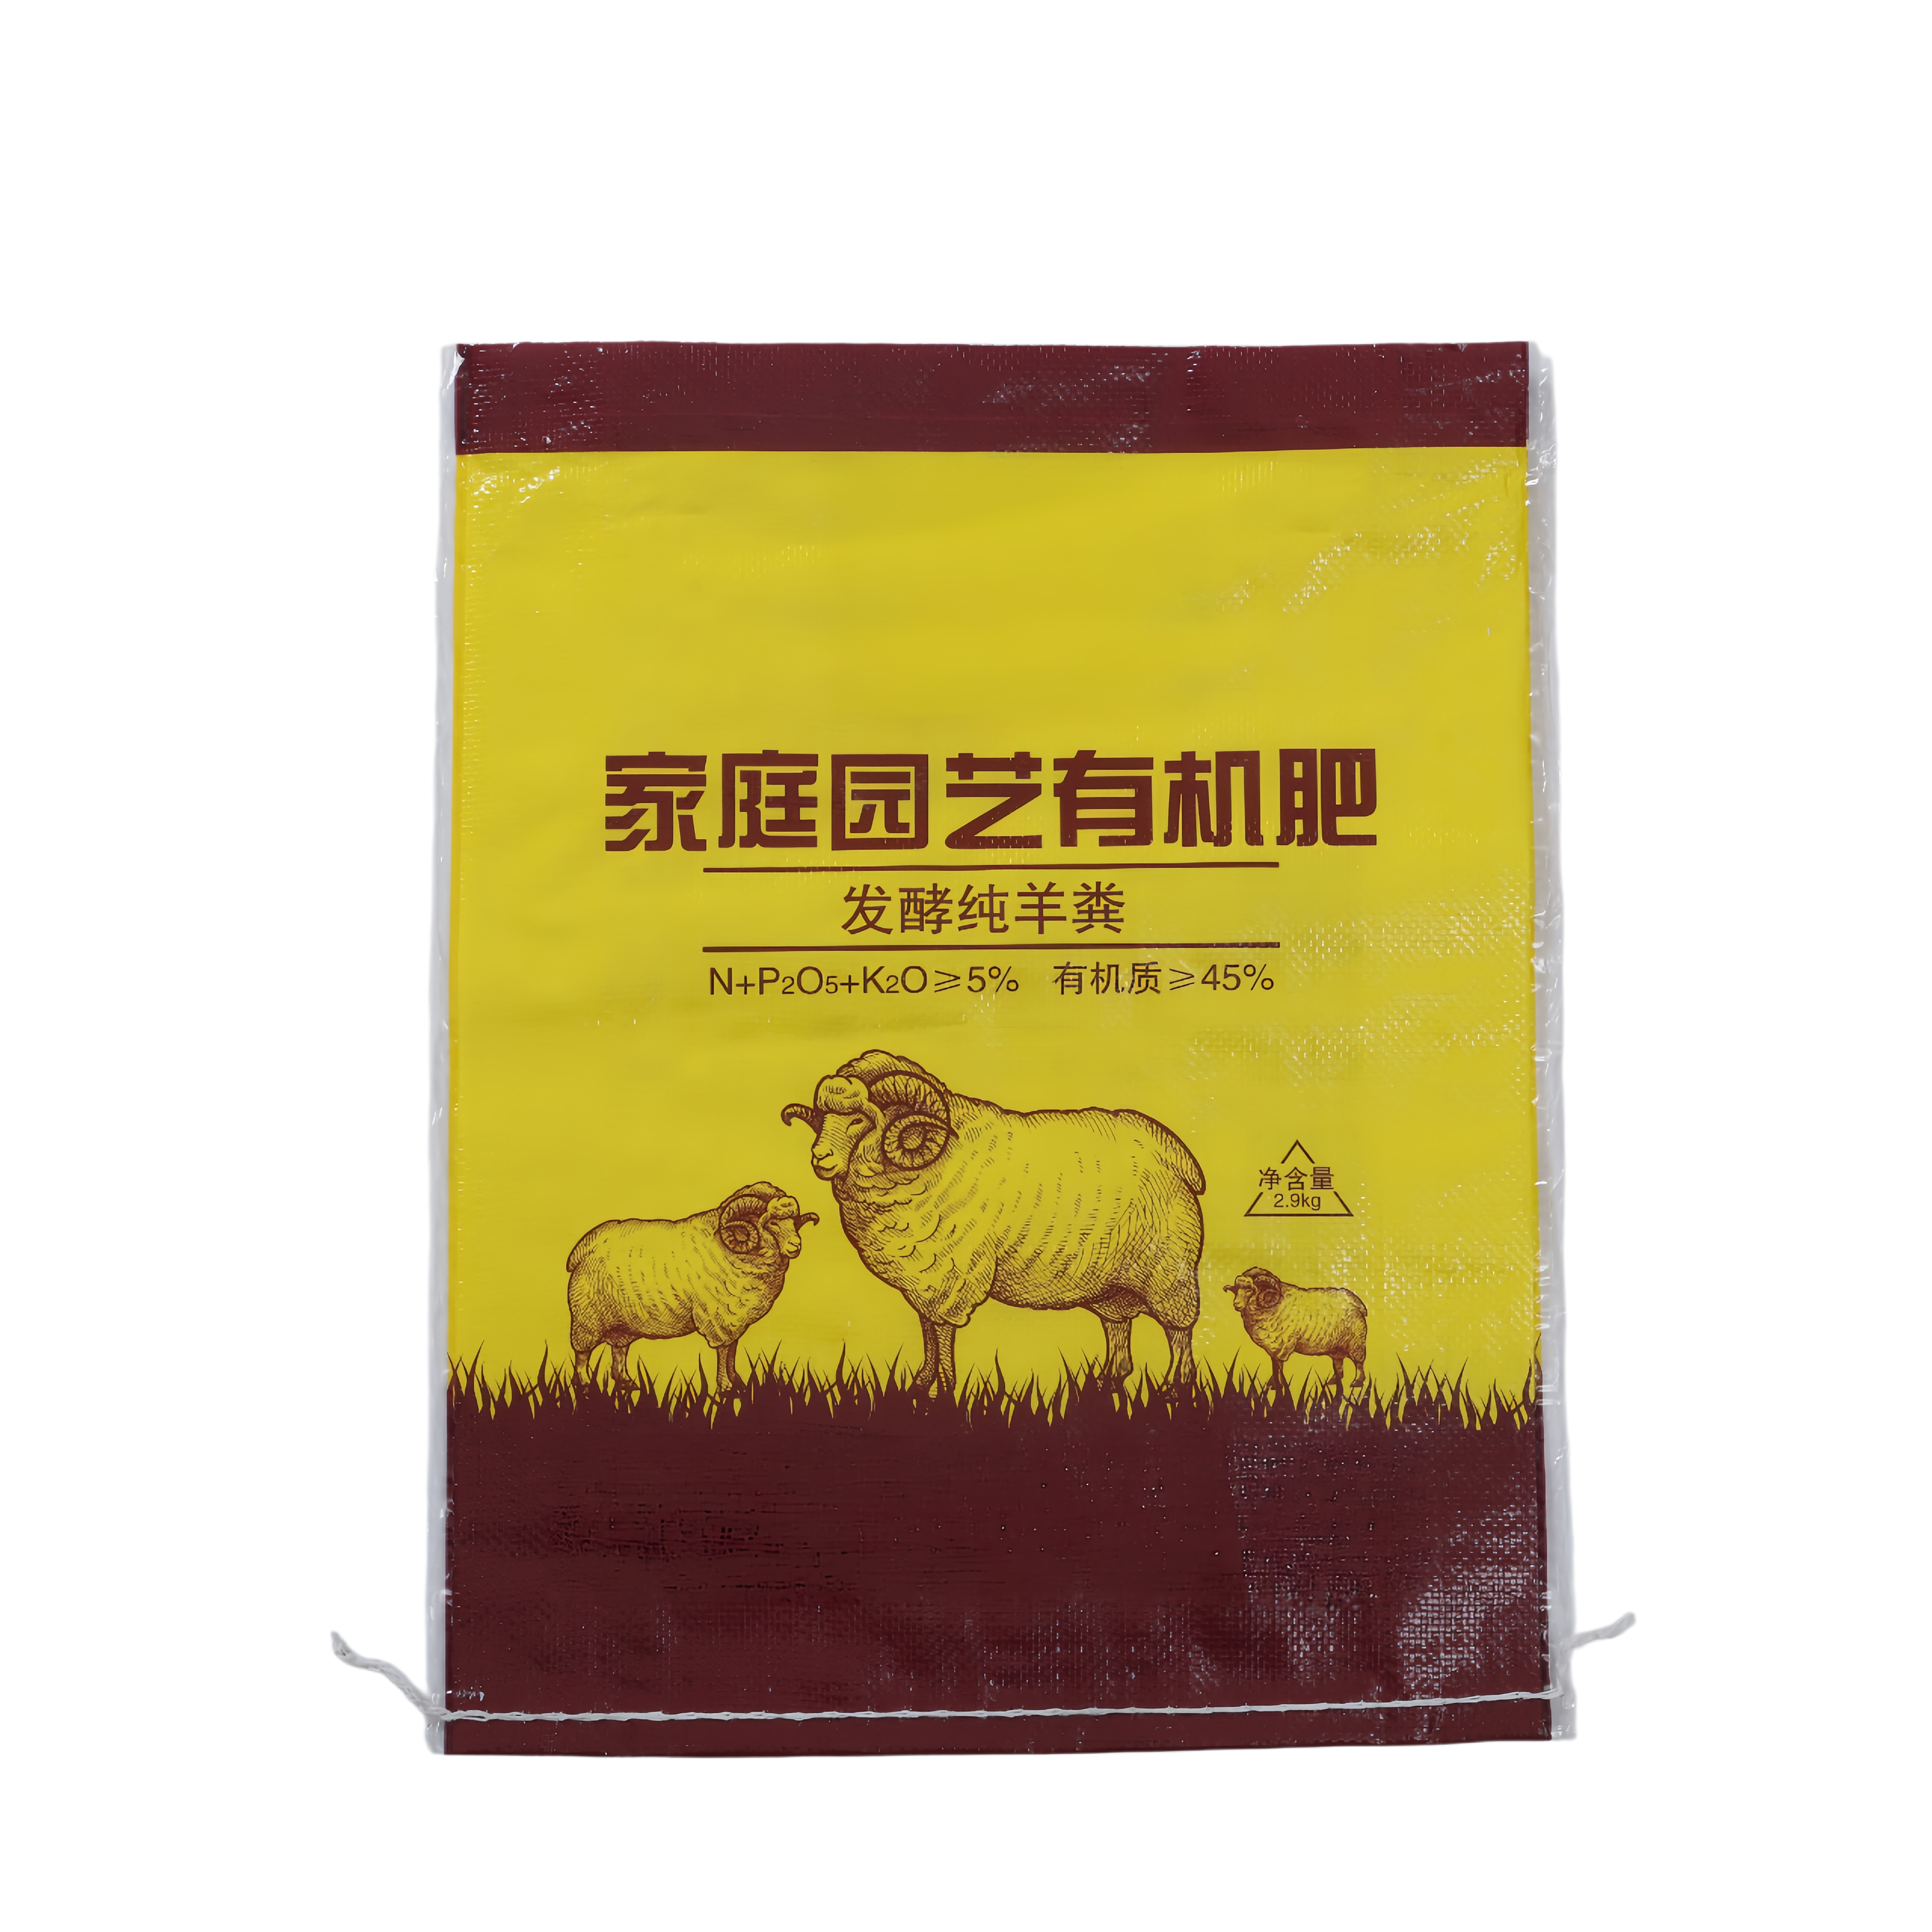
ຖົງທີ່ເຄືອບດ້ວຍ BOPP ແມ່ນຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກຳຕ່າງໆ ເພື່ອຫຸ້ມຫໍ່ອາຫານ, ເຄມີ, ເສື້ອຜ້າ ແລະ ຜະລິດຕະພັນກະສິກຳ ເນື່ອງຈາກຄວາມແຂງແຮງ, ຄວາມຕ້ານນ້ຳ ແລະ ລັກສະນະທີ່ເບິ່ງດີ. ແຕ່ຜູ້ຜະລິດ ແລະ ຜູ້ໃຊ້ສຸດທ້າຍມັກຈະເກີດບັນຫາທີ່ເຮັດໃຫ້ເສຍໃຈ: ຖົງເຫຼົ່ານີ້ແຕກ ຫຼື ສະຫຼາກຕາມເສັ້ນພັບ, ສົ່ງຜົນໃຫ້ຄວາມເປັນປະກົດຂອງການຫຸ້ມຫໍ່ ແລະ ຄຸນນະພາບຂອງຜະລິດຕະພັນເສື່ອມເສຍ. ການເຂົ້າໃຈເຫດຜົນທີ່ເກີດຂຶ້ນ ແລະ ການນຳໃຊ້ວິທີການປ້ອງກັນທີ່ເປົ້າໝາຍຢ່າງເໝາະສົມ ແມ່ນມີຄວາມສຳຄັນຢ່າງຍິ່ງຕໍ່ການຮັກສາປະສິດທິພາບຂອງການຫຸ້ມຫໍ່ ແລະ ລົດຕ່ຳການສູນເສຍທີ່ມີຄ່າໃນທັງໝົດຂອງຫຼາຍຂະບວນການສົ່ງອອກ.

ເຫດການທີ່ຖົງແຕກເກີດຂຶ້ນເນື່ອງຈາກຄວາມເຄັ່ງຕຶງຂອງວັດສະດຸທີ່ຈຸດພັບ, ໂດຍທີ່ຊັ້ນຕ່າງໆຂອງຟີມ polypropylene ແລະ ຊັ້ນກາວຈະຖືກດຶງອອກເປັນແງ່ນອນໃນຂະນະທີ່ມີການຂຶ້ນຮູບ, ການເຕີມສິນຄ້າ ແລະ ການຂົນສົ່ງ. ເມື່ອ ຖົງທີ່ປະກອບດ້ວຍ BOPP ທີ່ຖືກລາມິເນດ ເມື່ອຖືກພັບ, ສາຍພັນໂປລີເມີເຣື່ອງໃນວັດສະດຸຈະຖືກດຶງອອກ ແລະ ຈັດຮຽງໃໝ່, ເຮັດໃຫ້ເກີດຈຸດທີ່ອ່ອນແອ ເຊິ່ງມີຄວາມອ່ອນແອຫຼາຍຂຶ້ນຕໍ່ການແຕກຫັກເມື່ອຢູ່ພາຍໃຕ້ຄວາມກົດດັນ ຫຼື ການດົດຕີ.
ເຫດຜົນຫຼັກທີ່ເຮັດໃຫ້ເກີດການແຕກຫັກໃນການອອກແບບຖົງ PP ທີ່ເຊື່ອມຕໍ່ແມ່ນເກີດຈາກການປະຕິສຳພັນລະຫວ່າງຊັ້ນ BOPP ແລະ ຊັ້ນກາວ. ເມື່ອການເຊື່ອມຕໍ່ເກີດຂຶ້ນທີ່ອຸນຫະພູມ ຫຼື ຄວາມກົດດັນທີ່ບໍ່ເໝາະສົມ, ຊັ້ນກາວອາດຈະບໍ່ສາມາດເຊື່ອມຕໍ່ຢ່າງເຕັມທີ່ກັບເນື້ອໜັງຂອງ polypropylene, ເຮັດໃຫ້ເກີດເຂດທີ່ແຍກຊັ້ນກັນຕາມເສັ້ນພັບ. ຈຸດເຊື່ອມຕໍ່ທີ່ອ່ອນແອນີ້ຈະເປັນຈຸດທີ່ເກີດຄວາມເຄັ່ງຕຶງສູງ, ເຊິ່ງຈະລົ້ມສະຫຼາກກ່ອນທີ່ວັດສະດຸພື້ນຖານຈະລົ້ມສະຫຼາກ, ຈຶ່ງເກີດຮູບແບບການແຕກຫັກທີ່ຕາມຮູບຮ່າງຂອງເສັ້ນພັບຢ່າງແນ່ນອນ. ການສ້າງຖົງ BOPP ທີ່ເປັນເນື້ອໄຍຈະມີຄວາມອ່ອນແອເປັນພິເສດ ເນື່ອງຈາກວ່າມັນປະກອບດ້ວຍໂຄງສ້າງທີ່ແຂງແຮງ ແລະ ຊັ້ນການເຊື່ອມຕໍ່ທີ່ຄ່ອນຂ້າງແຂງ.
ສະພາບແວດລ້ອມໃນระหว່າງການເກັບຮັກສາ ການຂົນສົ່ງ ແລະ ການໃຊ້ຖົງມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ຄວາມຍືດຫຍຸ່ນຂອງຫຼອດໂປລີເມີ. ອຸນຫະພູມຕ່ຳຈະຫຼຸດລົງຄວາມຍືດຫຍຸ່ນຂອງໂປລີໂປລີລີນ ເຮັດໃຫ້ວັດສະດຸເປັນ brittle ຫຼາຍຂຶ້ນ ແລະ ມີຄວາມອ່ອນໄຫວຕໍ່ການແ cracks ເມື່ອຖືກບີບຫຼືງອກ. ໃນທາງກັບກັນ ຄວາມຊື້ນທີ່ຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ຊັ້ນກາວເກີດການບວມນ້ອຍໆ ແລະ ເຮັດໃຫ້ເກີດຄວາມຕຶງພາຍໃນໃນຊັ້ນເຈ້ຍ ຫຼື ຊັ້ນເສັ້ນໃຍທີ່ຖືກທໍາ, ເຊິ່ງເຮັດໃຫ້ຄວາມ brittle ມີຄວາມຮຸນແຮງຂຶ້ນ. ການອອກແບບຖົງທີ່ເປັນເສັ້ນໃຍທີ່ມີການພິມນັ້ນມີຄວາມອ່ອນໄຫວເປັນພິເສດ ເນື່ອງຈາກຊັ້ນສີທີ່ພິມເປັນຊັ້ນທີ່ບາງແລະແຂງ ທີ່ເຮັດໃຫ້ວັດສະດຸມີຄວາມສາມາດໃນການຍືດຫຍຸ່ນຫຼຸດລົງ ແລະ ມີຄວາມເປັນໄປໄດ້ທີ່ຈະແ cracks ໃນຈຸດທີ່ມີຄວາມຕຶງ.
ເມື່ອຜູ້ຜະລິດນຳໃຊ້ຮູບພາບທີ່ພິມ ຫຼື ຊັ້ນປ້ອງກັນເຂົ້າໄປໃນຫີບຫໍ່ BOPP, ພວກເຂົາຈະເພີ່ມຊັ້ນວັດສະດຸເພີ່ມເຕີມທີ່ມີຄ່າມໍດູລັດຄວາມຍືດຫຍຸ່ນ (elastic moduli) ແລະ ອັດຕາການຂະຫຍາຍຕົວເນື່ອງຈາກຄວາມຮ້ອນ (thermal expansion rates) ທີ່ແຕກຕ່າງກັນ. ຊັ້ນສາຍທີ່ຖືກພິມຈະແຂງຕົວເຖິງຈຸດໜຶ່ງທີ່ບໍ່ເຂົ້າກັນກັບຄວາມຍືດຫຍຸ່ນທຳມະຊາດຂອງຖົງ woven BOPP ທີ່ເປັນພື້ນຖານ, ເຮັດໃຫ້ເກີດໂຄງສ້າງປະກອບ (composite structure) ທີ່ມີແນວໂນ້ມຈະແຍກຊັ້ນກັນທີ່ບ່ອນຕໍ່ຂອງວັດສະດຸ. ຊັ້ນທີ່ເປັນເຄືອບເຮັດໜ້າທີ່ເປັນຈຸດທີ່ເຮັດໃຫ້ຄວາມເຄັ່ນ (stress risers) ເຊິ່ງເຮັດໃຫ້ແຮງທີ່ເກີດຈາກການເຄື່ອນໄຫວເກີດການລວມຕົວຢູ່ບ່ອນທີ່ຖົງຖືກພັບ ແທນທີ່ຈະແຈກຢາຍອອກຢ່າງເທົ່າທຽມກັນທົ່ວຄວາມກວ້າງຂອງຖົງ. ຄວາມບໍ່ເຂົ້າກັນກັນຂອງໂຄງສ້າງທີ່ເປັນຊັ້ນໆນີ້ ແມ່ນເປັນເຫດຜົນຫຼັກທີ່ເຮັດໃຫ້ຖົງ woven ທີ່ອອກແບບເປັນພິເສດແລະມີການພິມມີອັດຕາການແ cracks ສູງກວ່າຖົງທີ່ບໍ່ມີການພິມ.
ສູດກາວທີ່ໃຊ້ເພື່ອຕິດຕາມຟີລ໌ BOPP ກັບວັດຖຸພື້ນຖານໂດຍກົງຈະມີຜົນຕໍ່ຄວາມໝັ້ນຄົງຂອງເສັ້ນທີ່ຫໍ່ຢ່າງຊັດເຈນ. ກາວທີ່ບໍ່ໄດ້ແຫ້ງຢ່າງເຕັມທີ່ຈະຄົງເຫຼືອຄວາມເປີຽກແລະອ່ອນແຮ່, ໃນຂະນະທີ່ກາວທີ່ແຫ້ງເກີນໄປຈະກາຍເປັນເປີຽກແລະບໍ່ມີຄວາມຍືດຫຍຸ່ນ. ກາວທີ່ເໝາະສົມທີ່ສຸດຈະຕ້ອງບັນລຸຄວາມສົມດຸນລະຫວ່າງຄວາມແຂງແຮງຂອງການຕິດຕາມ ແລະ ຄວາມຍືດຫຍຸ່ນ, ເພື່ອໃຫ້ໂຄງສ້າງທີ່ຖືກຫໍ່ສາມາດເບື່ອງໄດ້ເລັກນ້ອຍໂດຍບໍ່ເກີດການແຕກຫັກທີ່ຈຸດທີ່ມີຄວາມເຄັ່ງຕຶງສູງ. ຖົງທີ່ຜະລິດດ້ວຍ BOPP ທີ່ຖືກຫໍ່ດ້ວຍສູດທີ່ຖືກປັບແຕ່ງເພື່ອຄວາມແຂງແຮງໃນສະຖານະນິ່ງ ມັກຈະລົ້ມເຫຼວໃນເວລາທີ່ຖືກຫໍ່ຢ່າງຕໍ່ເນື່ອງ ເນື່ອງຈາກເຄືອຂ່າຍກາວບໍ່ມີຄວາມຍືດຫຍຸ່ນຂອງສາຍພັນນະໂມເລກູນທີ່ຈຳເປັນເພື່ອດູດຊຶມຄວາມເຄັ່ງຕຶງຈາກການເບື່ອງຊ້ຳ.
ວິທີການປ້ອງກັນທີ່ມີປະສິດທິຜົນວິທີໜຶ່ງ ແມ່ນການເພີ່ມວັດສະດຸທີ່ເຂັ້ມແຂງໃນບ່ອນທີ່ຄາດວ່າຈະເກີດການພັບ. ບໍ່ຫຼາຍບໍ່ໆ ຜູ້ຜະລິດຈະຝັງແຖວຂອງວັດສະດຸໂປລີເມີຣ໌ທີ່ຍືດຫຍຸ່ນໄດ້ແຕ່ແຄບ ຢູ່ໃນສ່ວນໃນຂອງຖົງທີ່ຖືກທໍາຂຶ້ນຈາກເສັ້ນໄຍທີ່ຖືກພິມ, ຕາມເສັ້ນທີ່ຈະເກີດການພັບທີ່ໄດ້ກຳນົດໄວ້ລ່ວງໆ, ເພື່ອສ້າງເຂດທີ່ຈະແຈກຢາຍຄວາມເຄັ່ງຕຶງ ແລະ ປ້ອງກັນການເກີດແຕກ. ອີກທາງໜຶ່ງ, ຖົງ PP ທີ່ເຮັດດ້ວຍວິທີການລາມິເນດສາມາດຖືກປັບປຸງໃຫ້ດີຂຶ້ນໄດ້ດ້ວຍການໃຊ້ຟີມ BOPP ທີ່ໜາຂຶ້ນ ຫຼື ມີຄວາມຍືດຫຍຸ່ນດີຂຶ້ນໃນບໍລິເວນທີ່ຈະເກີດການພັບ, ຫຼື ລົດຄວາມໜາຂອງຊັ້ນສີທີ່ເຮັດໃນບໍລິເວນດັ່ງກ່າວເພື່ອຮັກສາຄວາມຍືດຫຍຸ່ນຂອງວັດສະດຸ. ດຽວນີ້, ການອອກແບບດ້ວຍຄອມພິວເຕີ ແລະ ການວິເຄາະອົງປະກອບຈຳກັດ (FEA) ໃຫ້ຜູ້ຜະລິດສາມາດຈຳລອງຮູບແບບການແຈກຢາຍຄວາມເຄັ່ງຕຶງ ແລະ ສາມາດລະບຸເຂດທີ່ມີຄວາມສ່ຽງສູງຕໍ່ການລົ້ມເຫຼວກ່ອນທີ່ຈະເລີ່ມການຜະລິດ.
ຜູ້ຜະລິດຖົງທີ່ເຮັດຈາກ BOPP ທີ່ທັນສະໄໝ ກຳລັງນຳໃຊ້ຄີມີເຄືອບທີ່ຖືກອອກແບບຢ່າງເປັນພິເສດ ເຊິ່ງຮັກສາຄວາມຍືດຫຍຸ່ນໄດ້ໃນຂອບເຂດອຸນຫະພູມແລະຄວາມຊື້ນທີ່ກວ້າງຂວາງ. ສູດທີ່ທັນສະໄໝເຫຼົ່ານີ້ປະກອບດ້ວຍຫຼາຍປະເພດຂອງໂປລີເມີຣ໌ທີ່ມີຄວາມຍືດຫຍຸ່ນ ແລະ ຕົວເຮັດໃຫ້ນຸ່ມ ເຊິ່ງຊ່ວຍໃຫ້ການເຊື່ອມຕໍ່ລະຫວ່າງຊັ້ນເຄືອບກັບວັດສະດຸພື້ນຖານສາມາດເคลື່ອນໄຫວໄດ້ຮ່ວມກັນໂດຍບໍ່ເກີດການແຕກຫັກ. ການປິ່ນປົວໜ້າພ້ອມດ້ວຍພະລັງງານພາສມ່າ (plasma) ຕໍ່ເນື້ອ BOPP ກ່ອນການເຊື່ອມຕໍ່ ຈະຊ່ວຍປັບປຸງການແຜ່ຂະຫຍາຍຂອງຄີມີເຄືອບ ແລະ ສ້າງເສັ້ນເຊື່ອມຕໍ່ທີ່ເປັນເອກະພາບ ແລະ ບໍ່ມີຂໍ້ບົກເບື່ອນ ເຊິ່ງຊ່ວຍແຈກຢາຍຄວາມເຄັ່ງຕຶງໄດ້ຢ່າງເທົ່າທຽມກັນ. ຖົງ BOPP ທີ່ໄດ້ຮັບການປິ່ນປົວໜ້າດ້ວຍວິທີນີ້ ມັກຈະສະແດງໃຫ້ເຫັນເຖິງການປັບປຸງຄວາມໝັ້ນຄົງຂອງເສັ້ນພັບໄດ້ 40 ຫາ 60 ເປີເຊັນ ເມື່ອທຽບກັບວິທີການເຊື່ອມຕໍ່ທົ່ວໄປ.
ການຄວບຄຸມອຸນຫະພູມິ ຄວາມດັນ ແລະ ຊ່ອງຫວ່າງລະຫວ່າງລູກກະລິກທີ່ໃຊ້ໃນຂະບວນການລາມິເນດຢ່າງຖືກຕ້ອງ ແມ່ນສຳຄັນຫຼາຍເພື່ອໃຫ້ໄດ້ເສັ້ນທີ່ຕິດກັນຢ່າງເປັນເອກະລັກ ເຊິ່ງຈະຕ້ານການແ cracks ທີ່ເກີດຈາກການພັບ. ຖົງທີ່ຜະລິດດ້ວຍ BOPP ທີ່ຖືກລາມິເນດຢ່າງເຂັ້ມງວດຈະມີຂໍ້ບົກພ່ອງໜ້ອຍລົງ ເນື່ອງຈາກການແຫ້ງຂອງກາວເກີດຂຶ້ນຢ່າງເປັນເອກະລັກ ແລະ ຄຸນສົມບັດທາງກົນສາດຂອງຊັ້ນລາມິເນດຈະຄົງທີ່ທົ່ວທັງຜື້ນ. ຜູ້ຜະລິດຄວນເລືອກໃຊ້ຟີມ BOPP ທີ່ມີຄ່າຄວາມແຂງຕ່ຳ ແລະ ມີອັດຕາການຍືດຕົວເຖິງຈຸດທີ່ແຕກສູງ ເມື່ອອອກແບບຖົງ PP ທີ່ລາມິເນດສຳລັບການນຳໃຊ້ທີ່ຕ້ອງມີການພັບເລື້ອຍໆ ຫຼື ມີຄວາມເຄັ່ງຕຶງຈາກການຈັດການ. ວິທີການຮັບປະກັນຄຸນນະພາບຄວນປະກອບດ້ວຍການທົດສອບການພັບຊ້ຳໆ ແລະ ການທົດສອບການປ່ຽນແປງສະພາບແວດລ້ອມເພື່ອຢືນຢັນຄວາມໝັ້ນຄົງກ່ອນຈະເລີ່ມຜະລິດຢ່າງເຕັມຮູບແບບ.
ເສັ້ນທີ່ພາບຫຼຸດສ້າງເຂດທີ່ມີຄວາມເຄັ່ງຕຶດທາງເລຂາຄະນິດທີ່ວັດຖຸຖືກງໍ່ຢ່າງຮຸນແຮງ, ເຮັດໃຫ້ສາຍພັນໂປລີເມີແລະຊັ້ນກາວເຂົ້າໄປຢູ່ໃນສະພາບການຍືດອອກສູງສຸດໃນເວລາດຽວກັນ. ຕ່າງຈາກເນື້ອທີ່ທີ່ເປັນແຜ່ນເລີຍ, ເຂດທີ່ພາບຫຼຸດຈະປະສົບກັບຄວາມເຄັ່ງຕຶດທີ່ເກີດຈາກທິດທາງຫຼາຍທິດທາງ—ການຍືດ, ການກົດ, ແລະ ການເລື່ອນ—ທັງໝົດຖືກເນັ້ນຢູ່ໃນເຂດທີ່ຄ່ອຍໆແຄບ. ກາວທີ່ຢູ່ບ່ອນພາບຫຼຸດມີຄວາມແຂງແຮງຕ່ຳທີ່ສຸດ ເນື່ອງຈາກຂະບວນການກາວບໍ່ໄດ້ຄາດເຖິງຄວາມເຄັ່ງຕຶດຈາກການງໍ່ຢ່າງຮຸນແຮງນີ້, ແລະ ລະບົບຂອງເຄື່ອງມືກາວບໍ່ສາມາດປົດປ່ອຍຄວາມເຄັ່ງຕຶດໄດ້ໄວພໍທີ່ຈະປ້ອງກັນການເກີດແຕກເມື່ອຖົງຖືກງໍ່ຫຼືຈັດການຊ້ຳໆ.
ແມ່ນ, ຟີມ BOPP ທີ່ໜາກວ່າທົ່ວໄປຈະໃຫ້ຄວາມຕ້ານທານຕໍ່ການແ cracks ຢູ່ບ່ອນທີ່ພັບໄດ້ດີຂຶ້ນ ເນື່ອງຈາກວ່າມັນແຈກຢາຍຄວາມເຄັ່ງຕີນທີ່ເກີດຈາກການພັບໄປທົ່ວເນື້ອທີ່ຂ້າມທີ່ໃຫຍ່ຂຶ້ນ ເຊິ່ງຈະຫຼຸດຜ່ອນຄວາມເຄັ່ງຕີນໃນທ້ອງຖິ່ນ. ນອກຈາກນີ້ ຟີມ BOPP ທີ່ຜະລິດດ້ວຍຄວາມເປັນສິນລະປີນ້ອຍລົງ ຫຼື ມີການແຈກຢາຍນ້ຳໜັກໂມເລກຸນທີ່ກວ້າງຂຶ້ນ ຈະມີຄຸນສົມບັດການຍືດຕົວເຖິງຈຸດທີ່ແຕກທີ່ດີຂຶ້ນ ເຮັດໃຫ້ມັນສາມາດງໍ່ໄດ້ໂດຍບໍ່ແຕກທັນທີ. ແຕ່ການເພີ່ມຄວາມໜາຂອງຟີມຈະເຮັດໃຫ້ຕົ້ນທຶນວັດຖຸດິບແລະນ້ຳໜັກຂອງຖົງເພີ່ມຂຶ້ນ ສະນັ້ນຜູ້ຜະລິດຈຶ່ງຈຳເປັນຕ້ອງຊົ່ວງດຸນຄວາມໝັ້ນຄົງລະຫວ່າງການປັບປຸງຄວາມໝັ້ນຄົງກັບຂໍ້ຈຳກັດດ້ານເສດຖະກິດ ໂດຍການທົດສອບຍີ່ຫໍ້ຟີມ ແລະ ຄວາມໜາທີ່ເໝາະສົມສຳລັບການນຳໃຊ້ທີ່ກຳນົດໄວ້.
ອຸນຫະພູມໃນທີ່ເກັບຮັກສາເຢັນຕ່ຳກວ່າ 10 ອົງສາເຊັນຕີເགຣດຈະຫຼຸດລົງຄວາມເຄື່ອນໄຫວຂອງຫຼາຍສາຍໂປລີເມີ, ແລະເຮັດໃຫ້ຊັ້ນ BOPP ແລະຊັ້ນກາວເປັນທີ່ເປື່ອຍງ່າຍຂຶ້ນຢ່າງເປັນທີ່ສັງເກດເຫັນ, ເຊິ່ງເພີ່ມຄວາມອ່ອນແອຕໍ່ການແຕກເມື່ອຖົງຖືກຈັດການ ຫຼື ງອ. ສະພາບແວດລ້ອມທີ່ມີຄວາມຊື້ນສູງຈະເຮັດໃຫ້ວັດຖຸພື້ນຖານເປັນເປື້ອຍ ແລະ ກາວດູດຊຶມຄວາມຊື້ນ, ເຮັດໃຫ້ເກີດຄວາມເຄັ່ນພາຍໃນທີ່ເຮັດໃຫ້ໂຄງສ້າງການປະສົມເຄັ່ນລ່ວງໆ ແລະ ຫຼຸດລົງຄວາມທົນທານທີ່ເຫຼືອຕໍ່ຄວາມເຄັ່ນເພີ່ມເຕີມຈາກການງອ. ຖົງທີ່ເກັບຮັກສາໄວ້ໃນຂອບເຂດອຸນຫະພູມ ແລະ ຄວາມຊື້ນທີ່ຄວບຄຸມໄດ້ (ລະຫວ່າງ 18 ແລະ 25 ອົງສາເຊັນຕີເກຣດ ແລະ ຄວາມຊື້ນສຳບຸນ 40 ເຖິງ 60 ເປີເຊັນ) ສະແດງໃຫ້ເຫັນຄວາມທົນທານຂອງເສັ້ນງອທີ່ດີເລີດຢ່າງຕໍ່ເນື່ອງ ເມື່ອທຽບກັບຖົງທີ່ຖືກສຳຜັດກັບອຸນຫະພູມ ຫຼື ຄວາມຊື້ນທີ່ເກີນຂອບເຂດ.

ຄົ້ນພົບຕົວຊີ້ວັດການຜະລິດທີ່ສຳຄັນ 4 ຢ່າງ—ອັດຕາການຜະລິດ, ອັດຕາຂໍ້ບົກເບື່ອນ, ເວລາທີ່ອຸປະກອນໃຊ້ງານໄດ້, ແລະ ການຈັດສົ່ງທີ່ທັນເວລາ—ເພື່ອປະເມີນໂຮງງານຢ່າງໝັ້ນໃຈ.

ຮັບປະກັນການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານກົດໝາຍ ແລະ ຄວາມປອດໄພຂອງພະນັກງານດ້ວຍວິທີທີ່ພິສູດແລ້ວສຳລັບຖົງ woven ທີ່ໃຊ້ໃນເຄມີ—ການເລືອກວັດຖຸດິບ, ການຕິດປ້າຍ, ການຈັດເກັບ ແລະ ການຝຶກອົບຮົມ.

ຄົ້ນພົບຂະບວນການຜະລິດຖົງ woven PP ທັງໝົດ—ຈາກການອັດ & ການທໍາຖົງ ໄປຈົນເຖິງການພິມ & ການຄວບຄຸມຄຸນນະພາບ. ເພີ່ມປະສິດທິພາບ, ຄວາມສອດຄ່ອງຕາມຂໍ້ກຳນົດ, ແລະ ອັດຕາຜົນຕອບແທນການລົງທຶນ. ດາວໂຫຼດແນວທາງຂະບວນການດຽວນີ້!

ມີບັນຫາກັບຖົງທີ່ອ່ອນແອ ຫຼື ວັດຖຸດິບເສຍຫຼາຍເກີນໄປບໍ? ເຂົ້າໃຈເທັກໂນໂລຢີການອັດແລະການດຶງເສັ້ນຢ່າງລະອຽດເພື່ອຜະລິດຖົງ woven PP ທີ່ແຂງແຮງຂຶ້ນ ແລະ ຖືກກວ່າ. ປັບປຸງປະສິດທິພາບແຖວຜະລິດຂອງທ່ານຕັ້ງແຕ່ວັນນີ້!

ມີບັນຫາກັບຂໍ້ບົກເບື່ອນ ຫຼື ການຄືນສິນຄ້າຈາກລູກຄ້າບໍ? ຄົ້ນພົບຈຸດການກວດສອບຄຸນນະພາບທີ່ບໍ່ສາມາດຕົກລົງກັນໄດ້ 5 ຈຸດທົ່ວທັງເສັ້ນທາງການຜະລິດຖົງ woven ຂອງທ່ານ
ເລື່ອນອັດຕະໂນມັດໃດທີ່ເໝາະສົມກັບໂຮງງານຜະລິດຖົງ PP ທີ່ຈັກເວົ້າ? ເປີຽບທຽບລະບົບແບບເຄື່ອງຈັກກັບລະບົບອຸດສາຫະກຳ 4.0 ເພື່ອຄວາມຄຸ້ມຄ່າ ຄຸນນະພາບ ແລະ ຄວາມສາມາດໃນການຂະຫຍາຍຂະໜາດ
ຕິດຕໍ່ພວກເຮົາເພື່ອຂໍລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຖົງທີ່ເຮັດຈາກ polypropylene ທີ່ຖືກຈັກ, ແລະ ວິທີແກ້ໄຂການຫໍ່ຫຸ້ມທີ່ມີຄວາມຫຼິ້ນລ່ອນ.
ເບີໂທລະສັບ
ອີເມວ
ວີແຮັດ
ທີ່ຢູ່
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

