 EN
Wie man die Produktionseffizienz in einer PP-Gewebetaschen-Fabrik bewertet
Entdecken Sie die vier kritischen Produktionskennzahlen – Durchsatz, Ausschussquote, Maschinennutzungszeit und termingerechte Lieferung – um Fabriken sicher einzuschätzen.

2026/08/19
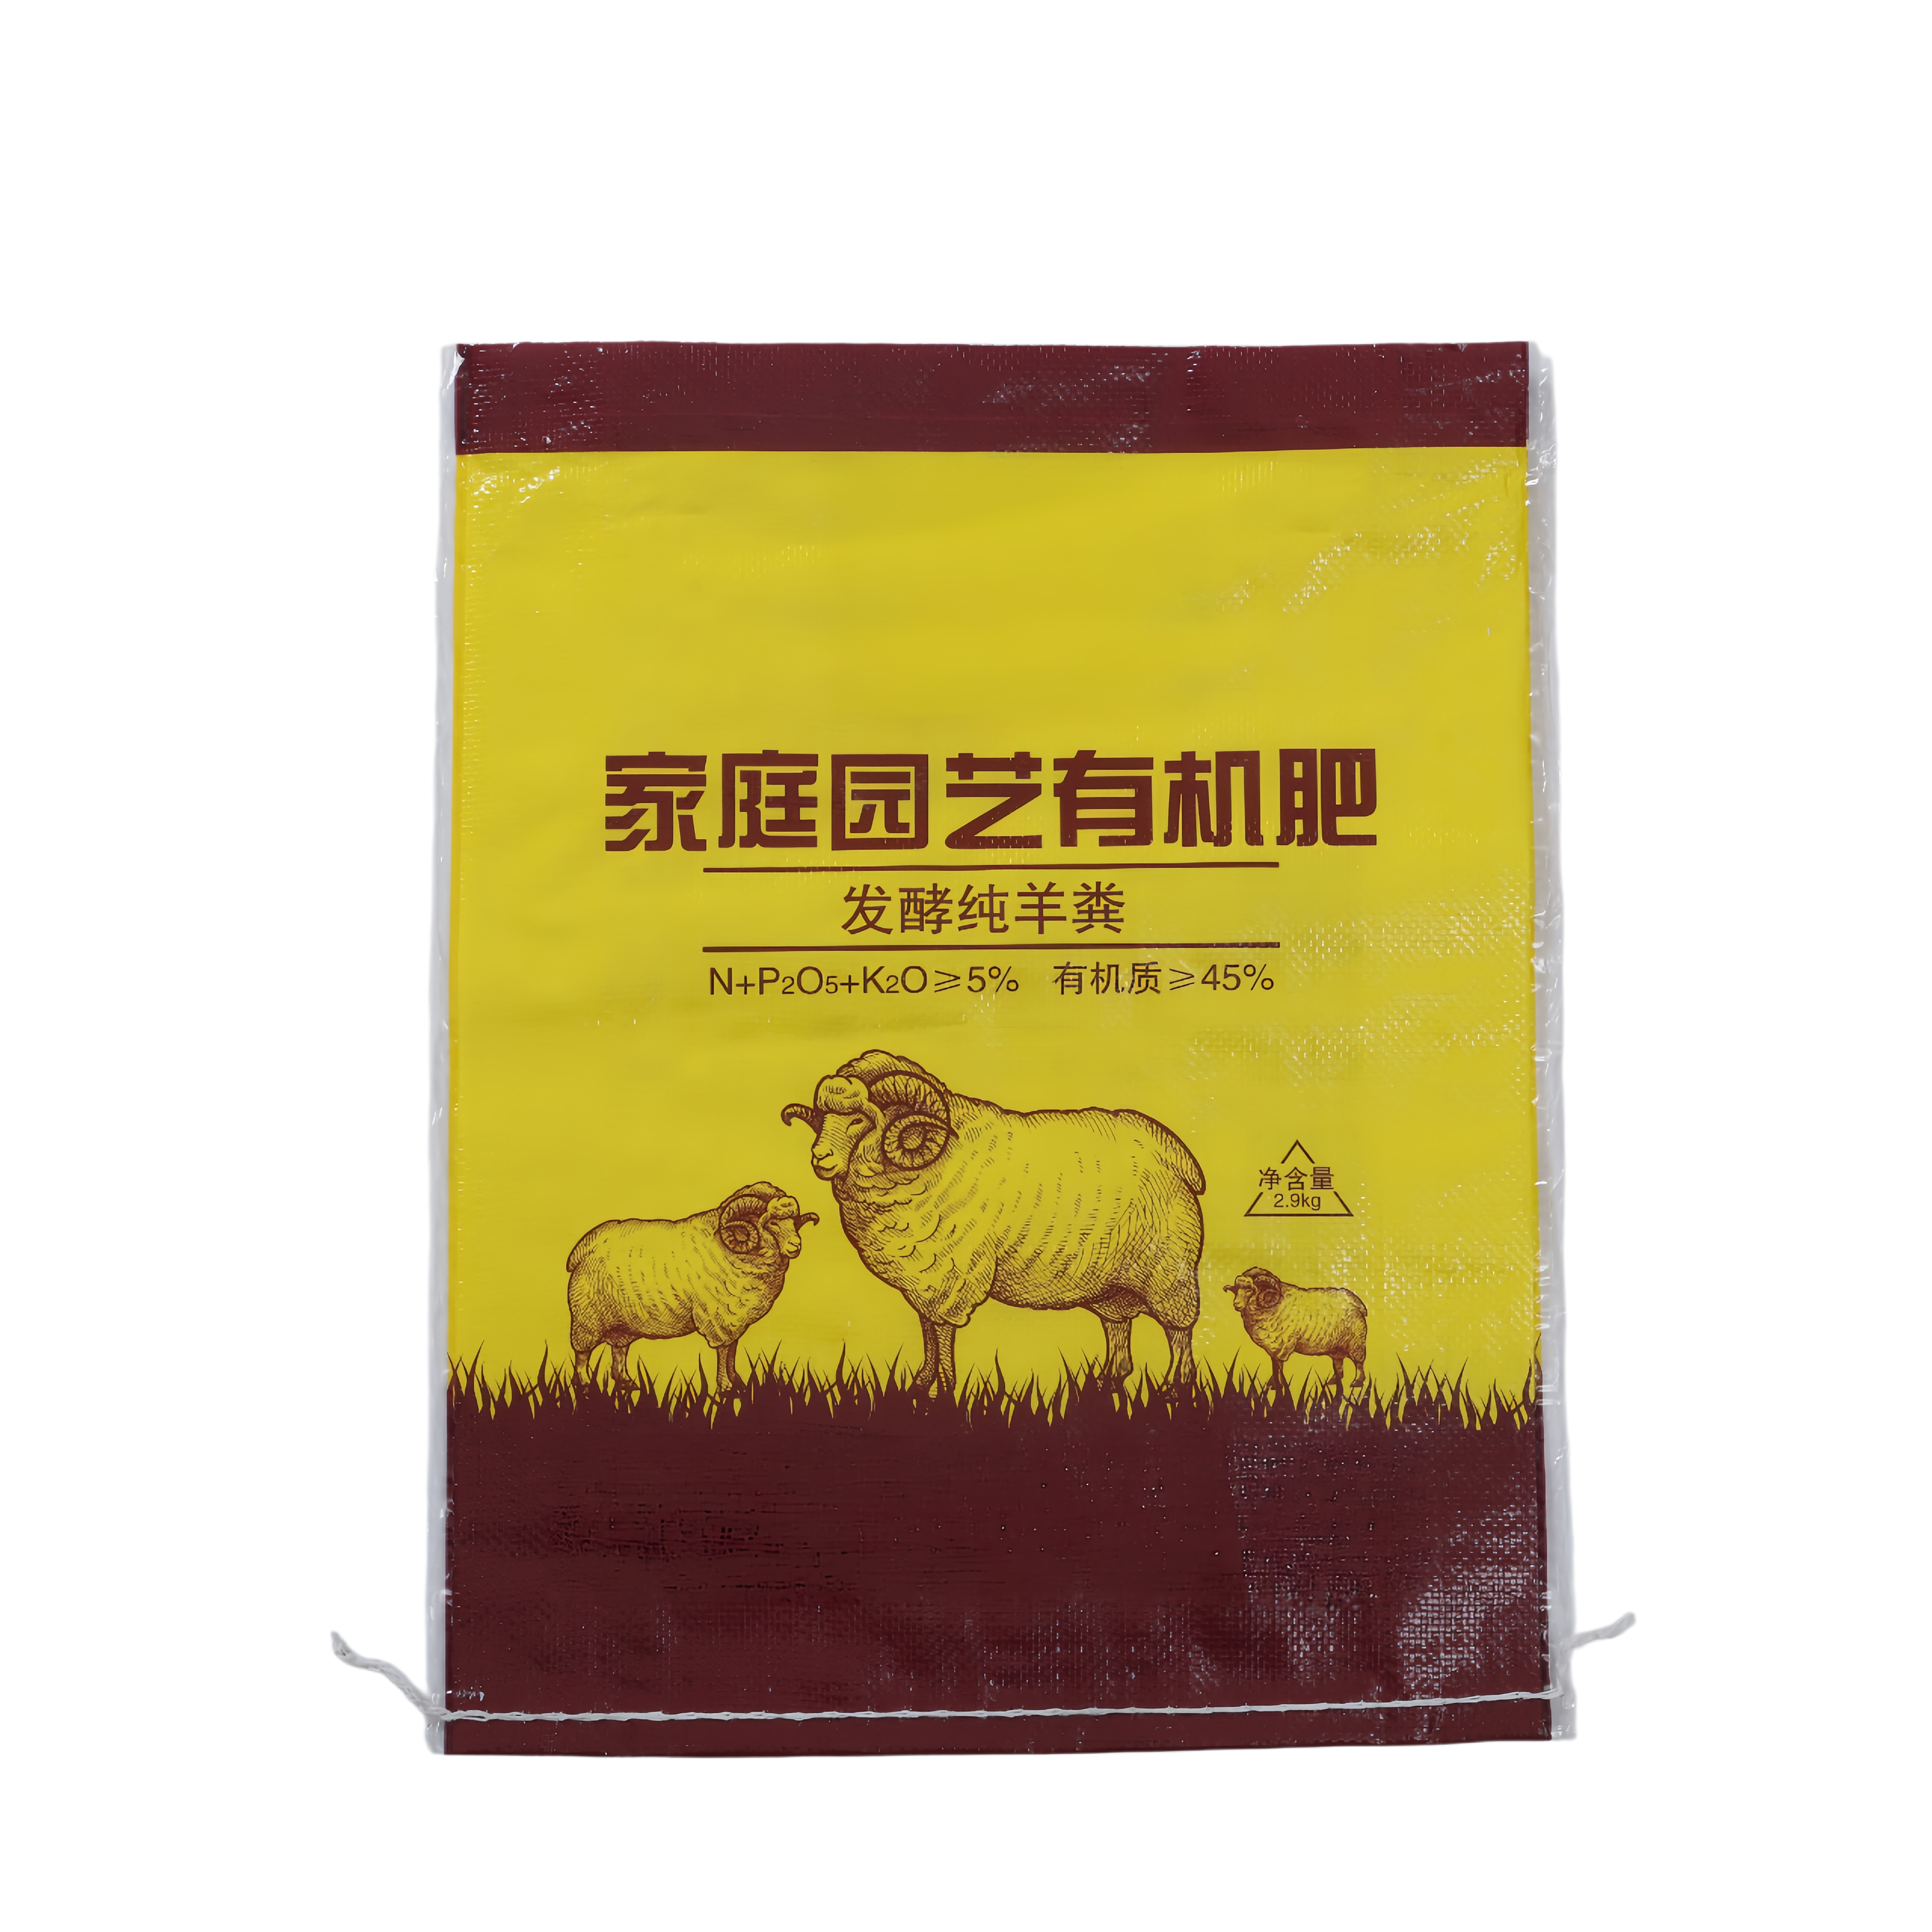
BOPP-laminierte Beutel werden branchenübergreifend häufig zur Verpackung von Lebensmitteln, Chemikalien, Textilien und landwirtschaftlichen Produkten eingesetzt, da sie hohe Festigkeit, Feuchtigkeitsbeständigkeit und ein professionelles Erscheinungsbild bieten. Hersteller und Endnutzer stoßen jedoch regelmäßig auf ein frustrierendes Problem: Diese Beutel brechen oder reißen entlang der Falzkanten, wodurch die Integrität der Verpackung und die Produktqualität beeinträchtigt werden. Ein Verständnis der Ursachen dieses Phänomens sowie die Umsetzung gezielter Präventionsmaßnahmen sind entscheidend, um die Leistungsfähigkeit der Verpackung zu gewährleisten und kostspielige Ausschussmengen entlang der gesamten Lieferkette zu minimieren.

Das Bruchphänomen tritt aufgrund einer Materialspannungskonzentration an den Falzstellen auf, wo mehrere Schichten aus Polypropylenfolie und Klebstoffschichten während der Herstellung, Befüllung und des Transports Zugkräften ausgesetzt sind. Wenn ein BOPP-laminierte Taschen wenn die Folie gefaltet wird, werden die Polymerketten innerhalb des Materials gestreckt und neu ausgerichtet, wodurch Schwachstellen entstehen, die unter Druck oder Aufprall stärker zum Aufreißen neigen.
Die Hauptursache für Risse bei laminierten PP-Beutelkonstruktionen liegt in der Wechselwirkung zwischen der BOPP-Folienlage und der Klebeschicht. Wenn die Lamination bei ungeeigneten Temperaturen oder Drücken erfolgt, erreicht die Klebeschicht möglicherweise keine vollständige molekulare Integration mit den Polypropylen-Oberflächen, wodurch entlang der Faltlinie eine Delaminationszone entsteht. Diese schwache Grenzfläche wird zu einer Spannungskonzentrationsstelle, die bereits vor dem Grundmaterial versagt und charakteristische Rissmuster erzeugt, die exakt der Faltgeometrie folgen. BOPP-Gewebetaschenkonstruktionen sind besonders anfällig, da sie starre Gewebestrukturen mit relativ spröden Laminatbeschichtungen kombinieren.
Umweltbedingungen während Lagerung, Transport und Einsatz von Säcken beeinflussen die Flexibilität der Polymerketten erheblich. Tiefe Temperaturen verringern die Elastizität von Polypropylen, wodurch das Material spröder wird und bei Falzbelastung leichter Risse bildet. Umgekehrt kann übermäßige Luftfeuchtigkeit zu einer mikroskopischen Quellung der Klebeschichten sowie des Papiers oder des Gewebesubstrats führen, was innere Spannungen erzeugt, die den Sprödeeffekt verstärken. Bedruckte Gewebe-Sack-Designs sind besonders empfindlich, da die Farbschicht eine dünne, starre Beschichtung darstellt, die die Fähigkeit des Materials, sich ohne Rissbildung an Spannungsstellen zu verformen, weiter einschränkt.
Wenn Hersteller bedruckte Grafiken oder Schutzschichten auf BOPP-Verpackungen aufbringen, führen sie zusätzliche Materialschichten mit unterschiedlichen Elastizitätsmoduln und Wärmeausdehnungskoeffizienten ein. Die gedruckte Tintenschicht härtet zu einer Härte aus, die nicht mit der inhärenten Flexibilität des Grundmaterials – der BOPP-Gewebetasche – übereinstimmt; dadurch entsteht eine Verbundstruktur, die an den Grenzflächen zur Delaminierung neigt. Die Beschichtungsschichten wirken als Spannungskonzentratoren, die mechanische Lasten an den Falzlinien statt gleichmäßig über die Taschenbreite verteilt konzentrieren. Diese Unverträglichkeit der geschichteten Struktur ist ein Hauptgrund dafür, dass kundenspezifisch bedruckte Gewebetaschen häufig höhere Rissraten aufweisen als unbedruckte Varianten.
Die Klebstoffformulierung, die zum Verkleben von BOPP-Folie mit Substratmaterialien verwendet wird, beeinflusst direkt die Haltbarkeit der Falzlinien. Unterhärtete Klebstoffe bleiben klebrig und schwach, während überhärtete Klebstoffe spröde und unflexibel werden. Der optimale Klebstoff muss ein Gleichgewicht zwischen Haftfestigkeit und Elastizität erreichen, sodass die Verbundstruktur sich leicht biegen kann, ohne an Spannungskonzentrationsstellen zu reißen. BOPP-laminierte Beutel, die mit Formulierungen hergestellt werden, die ausschließlich auf statische Festigkeit ausgelegt sind, versagen häufig unter dynamischen Faltzyklen, weil das Klebstoffnetzwerk nicht über die molekulare Kettenflexibilität verfügt, die erforderlich ist, um zyklische Biegebeanspruchung zu absorbieren.
Ein wirksamer Präventionsansatz besteht darin, Verstärkungen an erwarteten Falzstellen einzuführen. Einige Hersteller integrieren schmale Streifen flexiblen polymeren Materials über die Innenseite von bedruckten gewebten Sackstrukturen entlang vorbestimmter Falzlinien, wodurch Spannungsverteilungszonen entstehen, die die Entstehung von Rissen verhindern. Alternativ können laminierte PP-Sackkonstruktionen optimiert werden, indem dickere oder flexiblere BOPP-Folien im Falzbereich eingesetzt oder die Tintendichte in diesen Bereichen reduziert wird, um die Elastizität des Materials zu bewahren. Computergestütztes Konstruieren und Finite-Elemente-Analyse ermöglichen es Herstellern heute, Spannungsverteilungsmuster zu modellieren und kritische Versagenszonen bereits vor Produktionsbeginn zu identifizieren.
Moderne Hersteller von BOPP-Gewebesäcken setzen speziell formulierte Klebstoffe ein, die ihre Elastizität über einen breiteren Temperatur- und Feuchtigkeitsbereich bewahren. Diese fortschrittlichen Formulierungen enthalten flexible Polymerketten und Weichmacher, die es der Verbundverbindung ermöglichen, sich mit dem Substrat zu bewegen, ohne zu reißen. Eine Plasma-Oberflächenvorbehandlung der BOPP-Folie vor der Laminierung verbessert die Benetzung durch den Klebstoff und erzeugt gleichmäßigere, fehlerfreiere Klebverbindungen, die mechanische Spannungen gleichmäßiger verteilen. BOPP-Verpackungen, die dieser Oberflächenvorbereitung unterzogen werden, weisen typischerweise eine 40 bis 60 Prozent höhere Haltbarkeit an Falzlinien auf als bei herkömmlichen Laminierverfahren.
Präzision bei der Laminierungstemperatur, dem Laminierungsdruck und dem Abstand der Nip-Rollen ist entscheidend, um gleichmäßige Klebelinien zu erzeugen, die Rissbildung infolge von Falten widerstehen. BOPP-laminierte Beutel, die unter strenger Prozesskontrolle hergestellt werden, weisen weniger Fehler auf, weil die Klebstoffaushärtung gleichmäßig erfolgt und die Verbundstruktur über die gesamte Bahn hinweg konsistente mechanische Eigenschaften behält. Hersteller sollten außerdem BOPP-Folien mit niedrigerer Härte und höherer Reißdehnung auswählen, wenn sie laminierte PP-Beutel für Anwendungen konzipieren, die häufiges Falten oder mechanische Belastung durch Handhabung beinhalten. Die Qualitätsicherungsprotokolle sollten wiederholte Falttests und Umgebungszyklus-Tests umfassen, um die Haltbarkeit vor der Serienproduktion zu verifizieren.
Falzlinien erzeugen geometrische Spannungskonzentrationszonen, in denen das Material scharf gebogen wird und die Polymerketten sowie Klebschichten gleichzeitig ihre maximale Dehnung erreichen. Im Gegensatz zu ebenen Flächen erfahren Falzbereiche eine kumulative Verformung aus mehreren Richtungen – Dehnung, Kompression und Scherung – allesamt konzentriert in einem schmalen Band. Die Klebverbindung im Falzbereich ist am schwächsten, weil der Laminierungsprozess diese extreme Biegespannung nicht vorsieht und das molekulare Netzwerk des Klebstoffs nicht schnell genug entspannen kann, um Rissbildung beim wiederholten Biegen oder Handhaben der Tasche zu verhindern.
Ja, dickere BOPP-Folien bieten im Allgemeinen eine höhere Beständigkeit gegen Knicklinienrisse, da sie die Biegespannungen über einen größeren Querschnitt verteilen und so die lokale Dehnungsintensität verringern. Außerdem weisen BOPP-Folien mit geringerer Kristallinität oder breiterer Molekulargewichtsverteilung höhere Bruchdehnungswerte auf, wodurch sie sich flexibel verformen können, ohne sofort zu reißen. Allerdings erhöhen dickere Folien die Materialkosten und das Gewicht der Beutel; Hersteller müssen daher Verbesserungen der Haltbarkeit gegen wirtschaftliche Einschränkungen abwägen, indem sie spezifische Folienqualitäten und Dickenwerte für ihre jeweilige Anwendung testen.
Kühlungstemperaturen unter 10 Grad Celsius verringern die Beweglichkeit der Polymerketten und machen die BOPP-Folie sowie die Kleberschichten deutlich spröder, wodurch die Neigung zu Rissen beim Handhaben oder Falten von Beuteln steigt. Feuchte Umgebungen führen dazu, dass das Papier-Substrat und der Kleber Feuchtigkeit aufnehmen, was innere Quellspannungen erzeugt, die die Verbundstruktur bereits vorbelasten und ihre verbleibende Toleranz gegenüber zusätzlicher Faltbeanspruchung reduzieren. Beutel, die in kontrollierten Temperatur- und Feuchtebereichen gelagert werden (zwischen 18 und 25 Grad Celsius bei 40 bis 60 Prozent relativer Luftfeuchtigkeit), weisen durchgängig eine überlegene Haltbarkeit der Falzlinien auf im Vergleich zu Beuteln, die extremen Temperaturen oder Luftfeuchtigkeitswerten ausgesetzt sind.

Entdecken Sie die vier kritischen Produktionskennzahlen – Durchsatz, Ausschussquote, Maschinennutzungszeit und termingerechte Lieferung – um Fabriken sicher einzuschätzen.

Gewährleisten Sie die Einhaltung gesetzlicher Vorschriften und Arbeitssicherheit mit bewährten Methoden für chemische Gewebetaschen – Materialauswahl, Kennzeichnung, Lagerung und Schulung.

Entdecken Sie den gesamten PP-Gewebetaschen-Herstellungsprozess – von der Extrusion und dem Weben bis zum Druck und der Qualitätskontrolle. Steigern Sie Effizienz, Compliance und ROI. Laden Sie jetzt den Prozess-Leitfaden herunter.

Haben Sie Probleme mit instabilen Taschen oder hohem Materialverschleiß? Beherrschen Sie die Extrusions- und Bandzieh-Technologie für stabilere und kostengünstigere PP-Gewebetaschen. Optimieren Sie noch heute Ihre Produktionslinie.

Haben Sie Probleme mit Ausschuss oder Kundenrücksendungen? Entdecken Sie die fünf unverzichtbaren Qualitätskontrollpunkte entlang Ihrer Gewebetaschen-Produktionslinie.
Welche Automatisierungsstufe ist die richtige für Ihre Fabrik für PP-Gewebesäcke? Vergleichen Sie manuelle Systeme mit Industrie-4.0-Lösungen hinsichtlich Kosten, Qualität und Skalierbarkeit.
Kontaktieren Sie uns für weitere Informationen zu gewebten Polypropylen-Taschen und flexiblen Verpackungslösungen.
Tel.
Adresse
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

