 EN
Kuidas hinnata tootmise efektiivsust polüpropüleenist võrgusummepõhiste kotide tehases
Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

2026/08/19
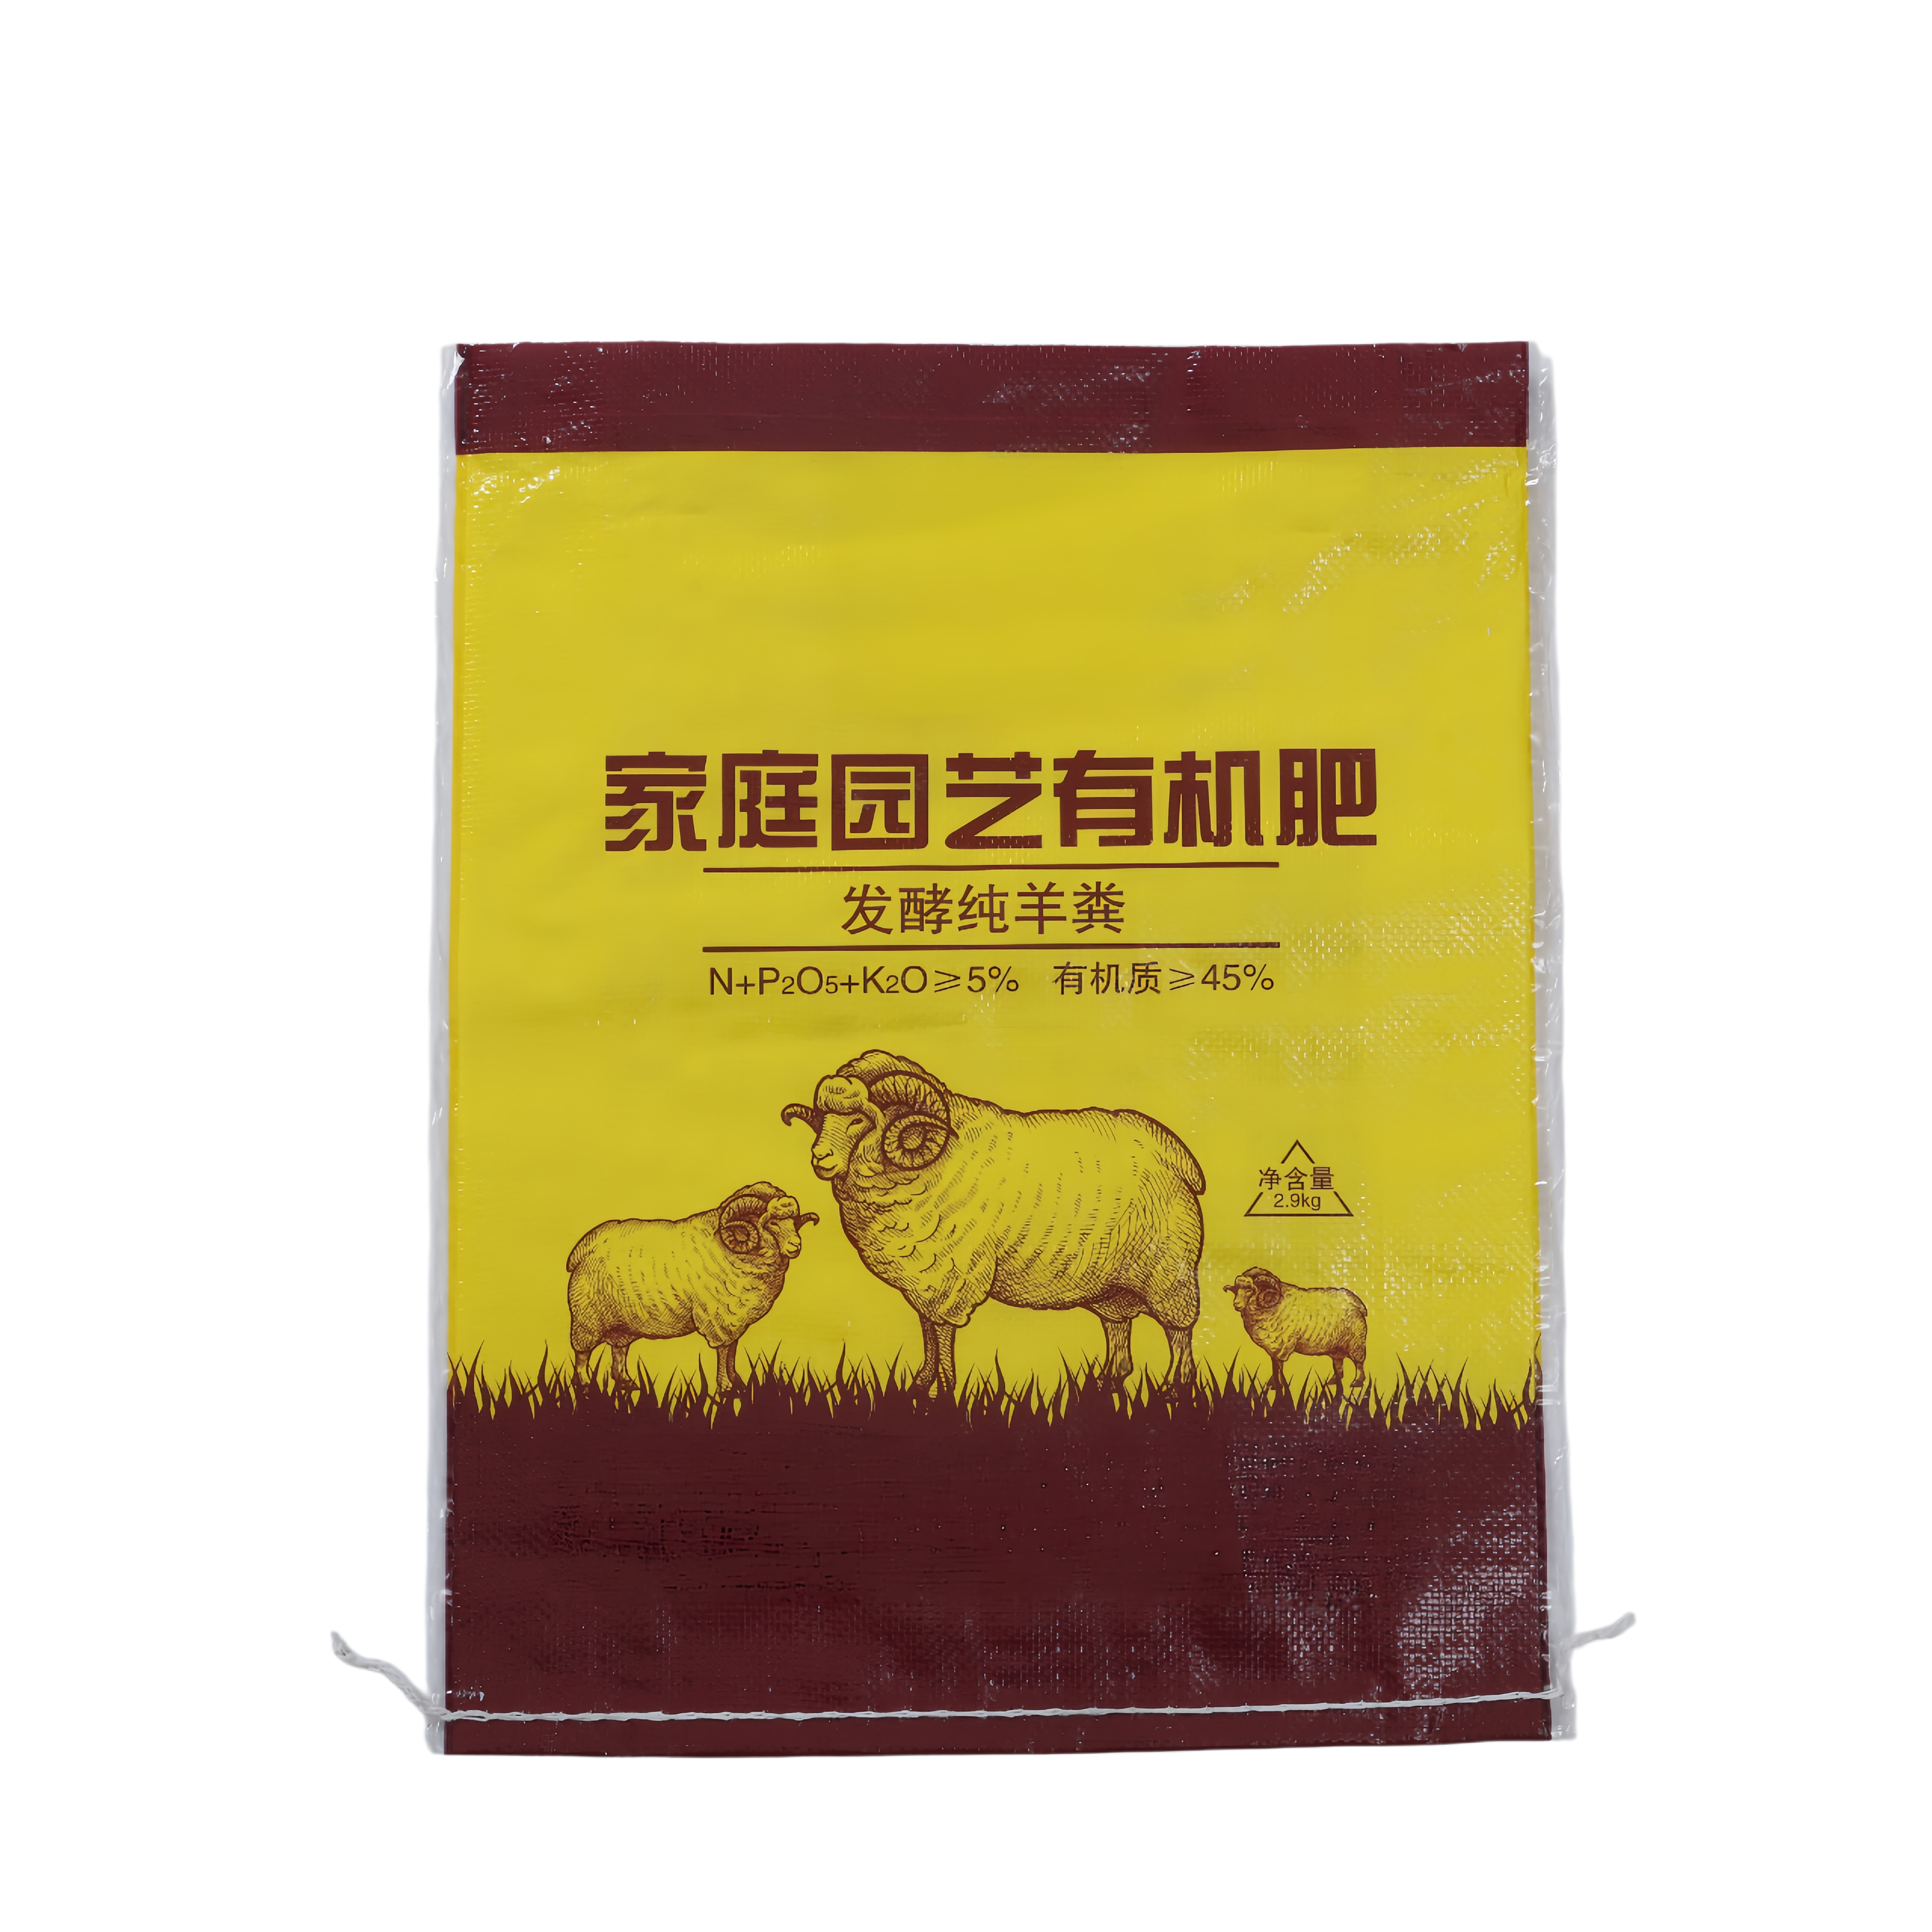
BOPP-lamineeritud kotid on laialdaselt kasutusel erinevates tööstusharudes toidu, keemikatete, tekstiilide ja põllumajandustoodete pakendamiseks nende tugevuse, niiskuskindluse ja professionaalse välimuse tõttu. Siiski puutuvad tootjad ja lõppkasutajad sageli silma tüütava probleemiga: kotid pragunevad või rebenevad murdumisjoontel, kahjustades pakendi terviklikkust ja toote kvaliteeti. Selle nähtuse põhjuse mõistmine ja sihipäraseid ennetusmeetmeid rakendamine on oluline pakenduste toimivuse säilitamiseks ning kahjude ja kulukate jäätmete vähendamiseks kogu tarnekettas.

Pragunemisnähtus tekib materjali pingetäiuskonna tõttu murdumisjoontes, kus mitme kihi polüpropüleenkiht ja kleepuvkihid kogevad tõmbepingeid kujutamise, täitmise ja transpordi ajal. Kui BOPP-lamineeritud kotid kui materjal on kokku keeratud, venitatakse selle sees olevaid polümeerahelaid ja need paigutuvad uuesti, moodustades nõrgad kohad, mis on tõenäolisemalt purunema kalduvad rõhu või löögi mõjul.
Lamineeritud pp-kottide disainis esinevate pragude peamiseks põhjuseks on BOPP-kilekihi ja kleepuva ühenduse vaheline interaktsioon. Kui lamineerimine toimub ebaõigetes temperatuurides või rõhkudes, ei saavuta kleepuv kiht täielikku molekulaarset integreerumist polüpropüleenpinnadega, moodustades kokku keeratud joonel delamineerumiszone. See nõrk liides muutub pingekontsentratsioonikohaks, kus see laguneb enne baasmaterjali ise, põhjustades iseloomulikke lagunemismustreid, mis järgivad täpselt kokku keeratud geomeetriat. BOPP-kootud kotid on eriti tundlikud, kuna nad ühendavad kõva kootud struktuuri suhteliselt kare laminaadi kattega.
Kottide ladustamise, transpordi ja kasutamise ajal valitsevad keskkonnatingimused oluliselt mõjutavad polümeeri ahela paindlikkust. Külmad temperatuurid vähendavad polüpropüleeni elastset omadust, muutes materjali habrasemaks ja tundlikumaks murdumisele paindemärgi tekkimisel. Vastupidi, liialine niiskus võib põhjustada kleevikihtides ning paber- või köiest alusmaterjalil mikropaisumist, mis loob sisemisi pinget, suurendades seeläbi habrasuse efekti. Trükitud köiest kottide disain on eriti tundlik, sest trükinäpp lisab õhuke, jäiga kattekihi, mis vähendab veelgi materjali võimet painduda ilma murdumiseta stressipunktides.
Kui tootjad rakendavad BOPP-pakenditele trükitud kujundeid või kaitsekihte, siis lisavad nad täiendavaid materjalkihte, millel on erinevad elastsusmoodulid ja soojuspaisumise kiirused. Trükkimisvärvikiht kõveneb niivõrd, et selle kõvadus ei vasta alusmaterjali – BOPP-ist valmistatud punutud koti – loomulikule paindlikkusele, moodustades seeläbi komposiitstruktuuri, mis on kalduv delamineeruma liitumiskohtades. Kaitsekihid teevad pingetõususkohti, mis keskendavad mehaanilisi koormusi pigem kokkupöördumisjoontele kui jaotavad neid ühtlaselt kogu koti laiuses. Selle kihtstruktuuri mittesobivus on üks peamisi põhjusi, miks kohandatud trükitud punutud kotid sageli purunevad sagedamini kui trükimata alternatiivid.
Kleevalemi koostis, mida kasutatakse BOPP-kile kinnitamiseks alusmaterjalidele, mõjutab otseselt murdepunktide vastupidavust. Ebapiisavalt kuumutatud kleevalemid jäävad liimuliseks ja nõrgaks, samas kui ülekuumutatud kleevalemid muutuvad habraseks ja paindumatuteks. Optimaalne kleevalem peab saavutama tasakaalu kinnitustugevuse ja vastupidavuse vahel, et lamineeritud struktuur saaks veidi painduda ilma purunemata stressikontsentratsioonikohtades. BOPP-lamineeritud kotid, mille valmistamisel on kasutatud staatilise tugevuse suurendamiseks kohandatud kleevalemi koostisi, ei talu sageli dünaamilisi paindemetsikuid, sest kleevalemi molekulaarsed ahelad ei ole piisavalt paindlikud tsüklilise paindepinge neelamiseks.
Üks tõhus ennetusmeetod seisneb tugevduse lisamises oodatavates kortsuskohtades. Mõned tootjad paigaldavad kitsaid paindliku polümeermaterjalist ribasid trükitud köisepõhiste koti sisemusse etteantud kortsusjoontele, luues nii pingetega koormatud tsoonid, mis takistavad pragude teket. Teisalt saab laminaatitud pp-kottide disaini optimeerida kasutades kortsuspiirkondades paksemat või paindlikumat BOPP-kile, või vähendades neis piirkondades trükkimisvärvi kihi tihedust, et säilitada materjali elastsus. Arvutipõhine disain ja lõplike elementide analüüs võimaldab nüüd tootjatel enne tootmise alustamist mudeldata pingete jaotumismustreid ning tuvastada kriitilisi purunemispiirkondi.
Kaasaegsed BOPP-kudumise kotid tootevad ettevõtted kasutavad eriliselt koostatud kleepuvaid aineid, mis säilitavad elastset omadust laiemas temperatuuri- ja niiskusetingimuste vahemikus. Need täiustatud koostised sisaldavad paindlikke polümeerahelaid ja plastifikaatoreid, mis võimaldavad laminaadi sidumisel liikuda alusmaterjaliga kaasa ilma katkemata. Plasma pinnakäsitlemine BOPP-kilel enne laminaati parandab kleepuva aine niisutamist ja loob ühtlasemad, puudusteta sidumisjooned, mis jaotavad pinget ühtlasemalt. BOPP-pakend, millele on tehtud see pinnakäsitlemine, näitab tavalistest laminaatmeetoditest 40–60 protsendi paremat kestvust pöördejoonel.
Täpsus laminaatimistemperatuuris, rõhkus ja nip-rolli vahe on oluline ühtlaste kleepumisjoonte loomiseks, mis vastuvad painutamisest tingitud pragudele. Tugeva protsessikontrolli all toodetud BOPP-laminaaditud kotid esinevad vähem vigu, kuna kleepuvaine kõvenemine on ühtlane ja laminaadi struktuur säilitab ühtlasi mehaanilisi omadusi terve lehe ulatuses. Tootjad peaksid ka valima BOPP-kile, mille kõvadusväärtused on madalamad ja murdumisnihe suurem, kui disainivad laminaaditud pp-kotte, mida kasutatakse sageli painutatavates või käsitlemisstressiga rakendustes. Kvaliteedikindlustuse protokollid peaksid hõlmama korduvaid painutus teste ja keskkonnatingimuste tsüklitestid, et enne täielikku tootmiseleasumist kinnitada vastupidavust.
Koopjooned loovad geomeetrilisi pingekontsentratsioonizonasid, kus materjal paindub teravnurkselt, põhjustades polümeerahelate ja kleepuvate kihtide samaaegse maksimaalse venitumise. Erinevalt tasastest pindadest koguvad kooppiirkonnad mitmete suundade kogupinge – venitumist, kokkusurumist ja nihet – kõik need on kontsentreeritud kitsas ribas. Kleepuühendus koopas on nõrgem, sest lamineerimisprotsess ei eelda sellist äärmust paindepinget ja kleepu molekulaarne võrk ei suuda piisavalt kiiresti relaksuda, et takistada pragude teket, kui koti painutatakse või käsitsetakse korduvalt.
Jah, paksed BOPP-kileid on üldiselt tugevamad kihistumiskohtade pragunemise suhtes, sest nad jaotavad paindemomenti suurema ristlõikepinnaga ja vähendavad seega kohalikku pinget. Lisaks näitavad BOPP-kiled, mille kristallilisus on madalam või molekulaarmasside jaotus laiem, suuremat pikkenemist katkemiseni, mis võimaldab neil painduda ilma kohe lagunemata. Siiski suurendab kile paksenemine materjalikulusid ja koti kaalu, mistõttu peavad tootjad oma konkreetse rakenduse jaoks tasakaalu leidmaks testima erinevaid kileklassi ja paksusi, et kaaluda vastupidavuse parandusi majanduslike piirangutega.
Külma salvestamise temperatuurid alla 10 kraadi Celsiuse vähendavad polümeeri ahela liikuvust ja muudavad BOPP-kile ja kleepuva kihi oluliselt habrasemaks, suurendades purunemise tõenäosust, kui kotid on käesolevad või kokku keeratud. Kõrged niiskusümbritused põhjustavad paberkandja ja kleepuva kihi niiskuse imendumise, mis teeb tekkinud sisemisi paisumispingeid, et eelkoormata laminatsioonistruktuuri ja vähendada selle järelejäänud taluvust täiendavale kokkupööramise pingele. Kotid, mida hoitakse reguleeritud temperatuuri- ja niiskusvahemikus (18–25 kraadi Celsiuse juures ja suhteline niiskus 40–60 protsenti), näitavad pidevalt paremat paindeliini vastupidavust võrreldes kotidega, millele on mõjutanud temperatuuri või niiskuse äärmused.

Avastage neli kriitilist tootmisnäitajat – läbitöötatav maht, vigade osakaal, seadmete tööaeg ja õigesaegne tarnimine – et hindamiseks tehaseid kindlalt.

Tagage regulatiivne vastavus ja töötajate ohutus tõestatud meetoditega keemiliste võrgusummepõhiste kotide puhul – materjali valik, märgistus, ladustamine ja koolitus.

Avastage täielik PP-köisepõhiste kotide tootmisprotsess – ekstruuderist ja köisete valmistamisest kuni trükkimiseni ja kvaliteedikontrollini. Parandage efektiivsust, vastavust ja ROI-d. Laadige protsessijuhis kohe alla.

Kas teil on probleeme nõrkade kotide või kõrge materjalikao pärast? Omandage ekstruusiooni ja köisete tõmbamistehnoloogia oskus tugevamate ja odavamate PP-köisepõhiste kotide valmistamiseks. Optimeerige oma tootmistoode kohe.

Kas teile tekib probleeme vigadega või klientide tagastustega? Avastage viis kohustuslikku kvaliteedikontrollipunkti teie võrgusummepõhiste kotide tootmisliinil
Milline automaatikatasand sobib teie PP-pleekide torupõhjaga kotifabrikas? Võrdleme käsitsi ja Industry 4.0 süsteeme kulus, kvaliteediga ja skaalatavusega.
Võtke meiega ühendust polüpropüleenist punutud kotide ja paindlike pakendilahenduste kohta.
Tel
Aadress
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

