 EN
Cara Menilai Kecekapan Pengeluaran di Kilang Beg Tenun PP
Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

2026/08/19
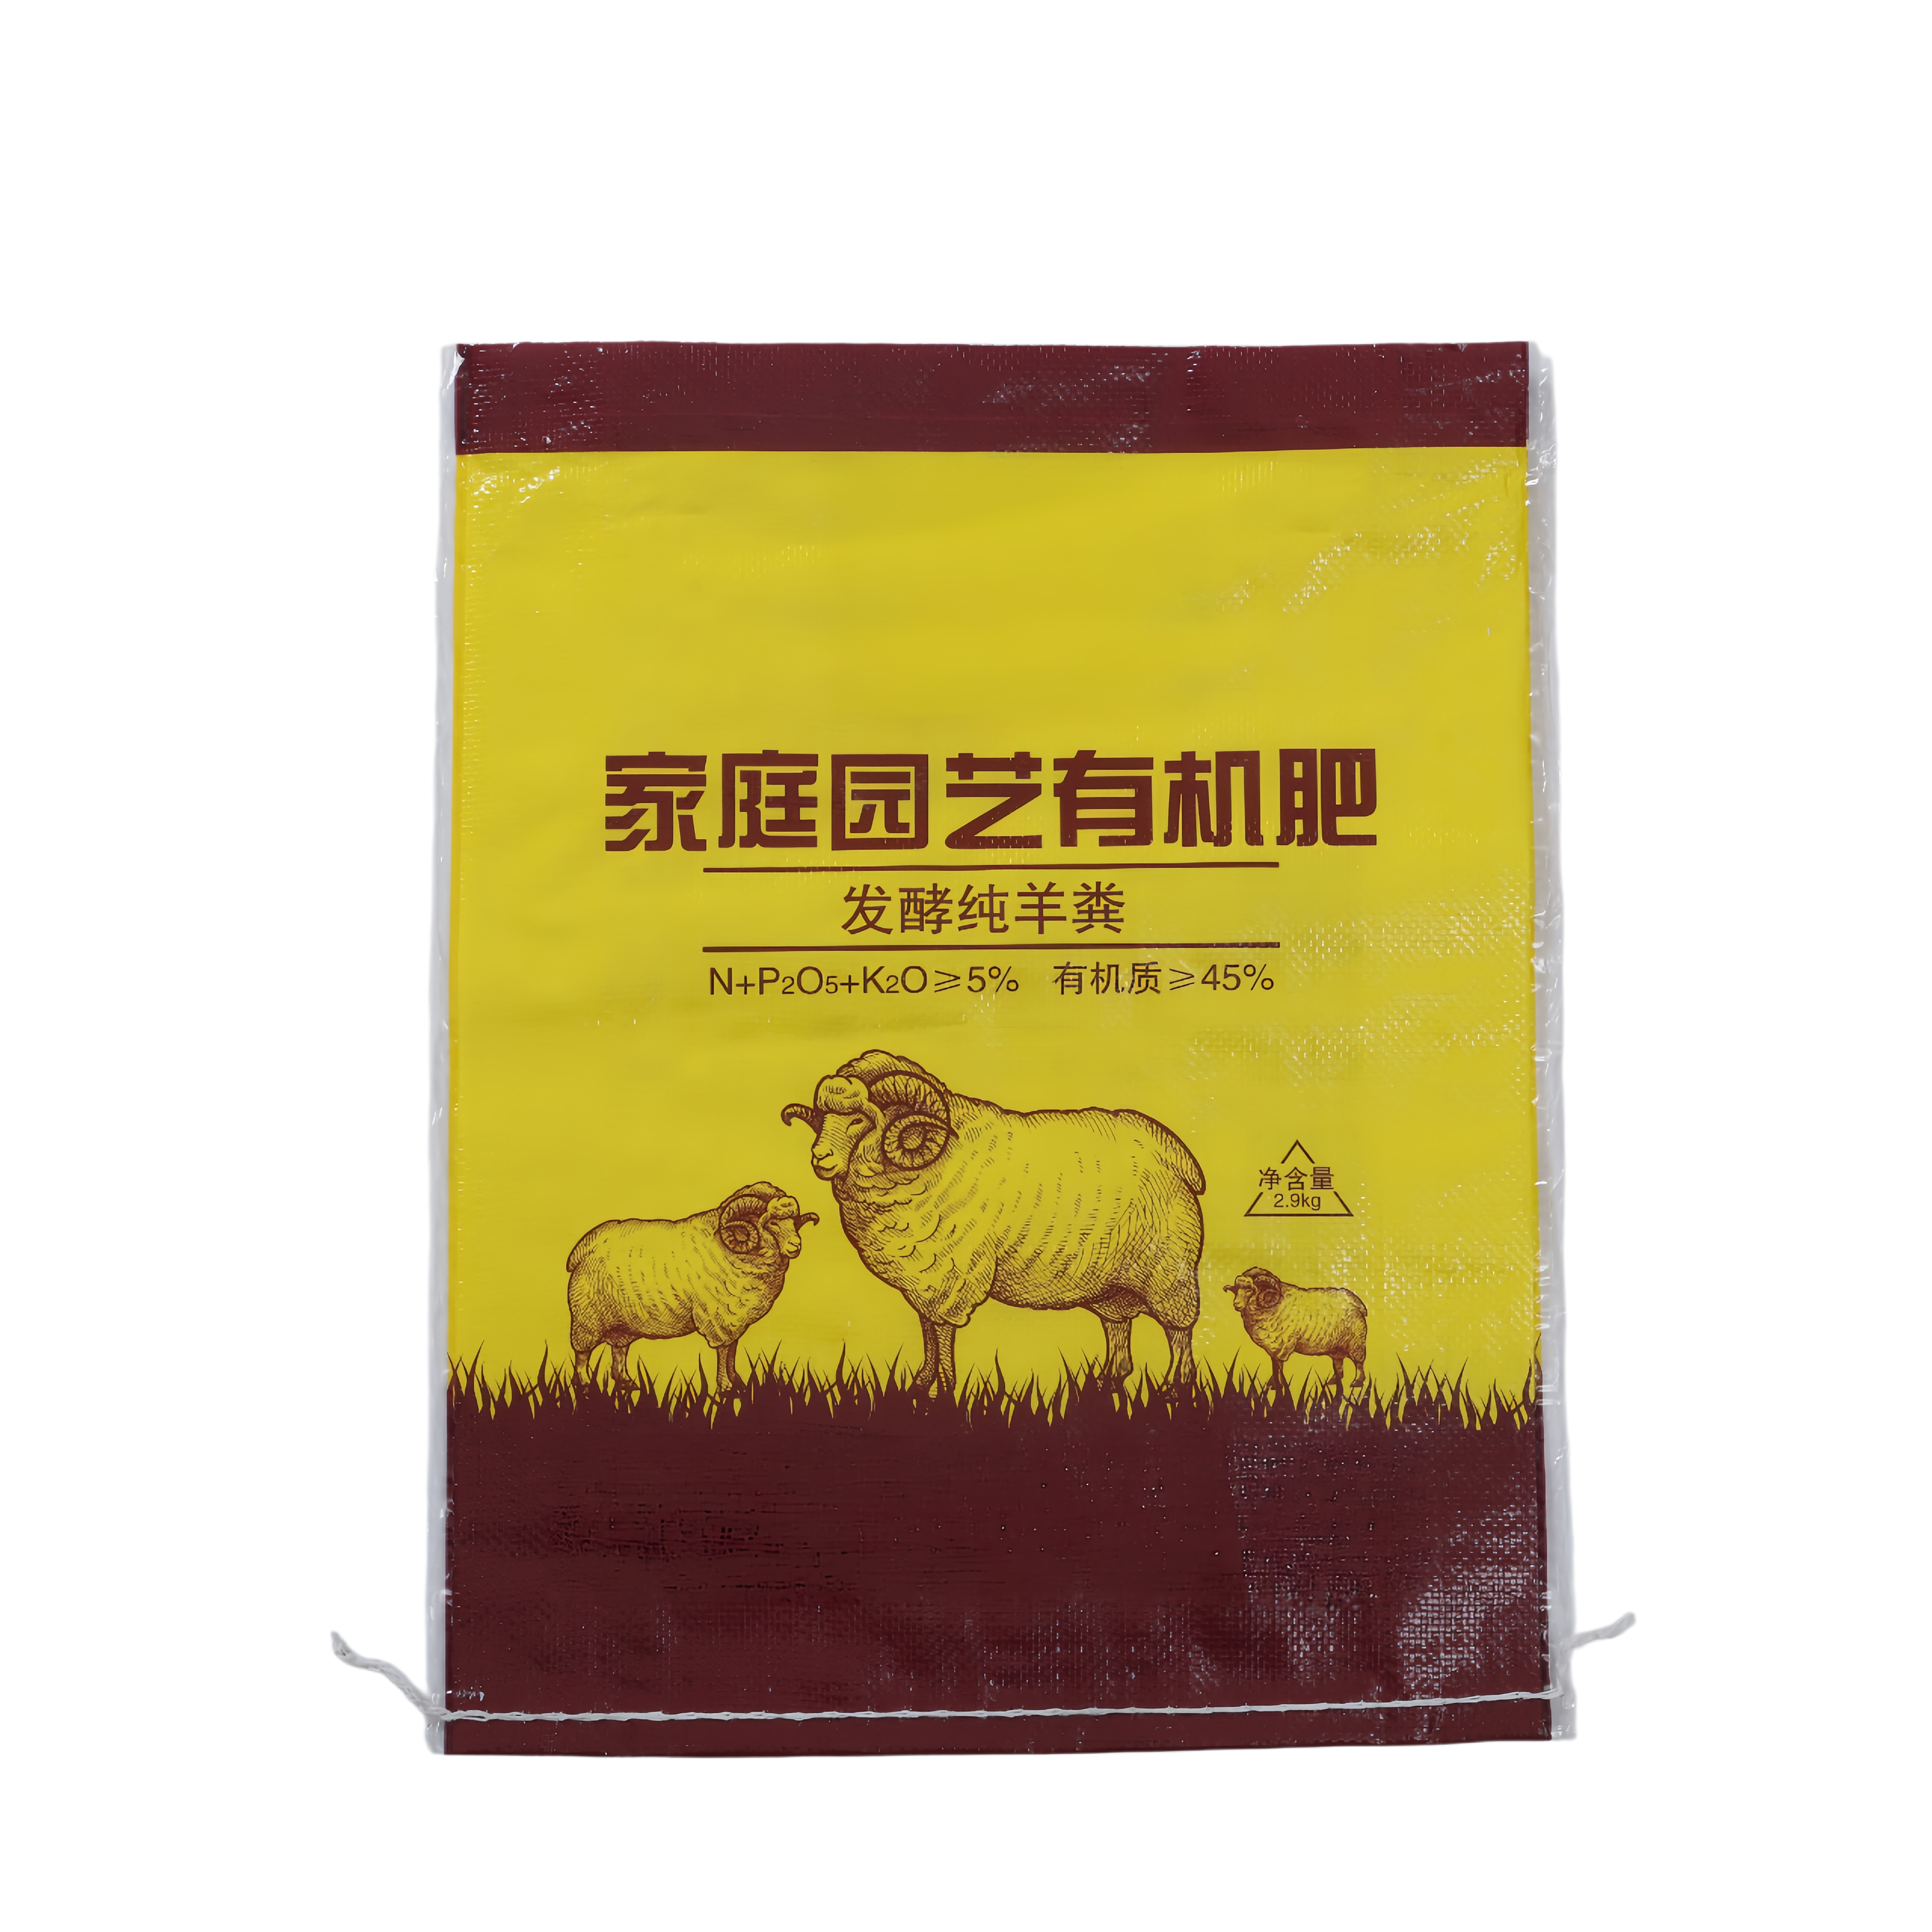
Beg laminat BOPP digunakan secara meluas dalam pelbagai industri untuk membungkus makanan, bahan kimia, tekstil dan hasil pertanian kerana kekuatan, rintangan terhadap lembapan dan rupa profesionalnya. Namun, pengilang dan pengguna akhir sering menghadapi masalah yang menyusahkan: beg ini retak atau koyak di sepanjang garis lipatan, yang menjejaskan integriti bungkusan dan kualiti produk. Memahami punca kejadian ini serta melaksanakan strategi pencegahan yang spesifik adalah penting untuk mengekalkan prestasi pembungkusan dan mengurangkan pembaziran mahal di sepanjang rantai bekalan.

Fenomena retak berlaku disebabkan oleh tumpuan tekanan bahan pada titik lipatan, di mana beberapa lapisan filem polipropilena dan lapisan gam mengalami daya regangan semasa proses pembentukan, pengisian dan pengangkutan. Apabila suatu Beg-Beg Berlapis BOPP apabila dilipat, rantai polimer di dalam bahan tersebut diregang dan disusun semula, mencipta titik lemah yang lebih mudah terbelah di bawah tekanan atau impak.
Punca utama retakan dalam reka bentuk beg laminat pp terletak pada interaksi antara lapisan filem BOPP dan ikatan pelekat. Apabila proses laminasi dilakukan pada suhu atau tekanan yang tidak sesuai, lapisan pelekat mungkin tidak mencapai integrasi molekul penuh dengan permukaan polipropilena, menghasilkan zon delaminasi sepanjang garis lipatan. Antaramuka lemah ini menjadi titik pemusatan tegasan yang gagal sebelum bahan asas itu sendiri, menyebabkan corak pembelahan khas yang mengikut geometri lipatan secara tepat. Pembinaan beg BOPP berjaring sangat rentan kerana menggabungkan struktur berjaring kaku dengan salutan laminat yang relatif rapuh.
Keadaan persekitaran semasa penyimpanan, pengangkutan, dan penggunaan beg secara langsung mempengaruhi kelenturan rantai polimer. Suhu sejuk mengurangkan keanjalan polipropilena, menjadikan bahan ini lebih rapuh dan mudah retak apabila dikenakan tekanan lipatan. Sebaliknya, kelembapan yang terlalu tinggi boleh menyebabkan pembengkakan mikro pada lapisan pelekat serta substrat kertas atau tenunan, mencipta tekanan dalaman yang memperburuk kesan kerapuhan tersebut. Reka bentuk beg tenunan bercetak sangat sensitif kerana lapisan tinta menambah salutan nipis dan kaku yang seterusnya mengurangkan keupayaan bahan untuk lentur tanpa retak di titik-titik tekanan.
Apabila pengilang mengaplikasikan grafik cetak atau lapisan pelindung pada pembungkus BOPP, mereka memperkenalkan lapisan bahan tambahan dengan modulus keanjalan dan kadar pengembangan haba yang berbeza. Lapisan tinta cetak mengeras kepada kekerasan yang tidak sepadan dengan kelenturan semula jadi bahan beg tenun BOPP asas, mencipta struktur komposit yang cenderung mengalami delaminasi di antara antaramuka. Lapisan salutan bertindak sebagai penumpu tekanan yang memusatkan beban mekanikal pada garis lipatan, bukannya mengagihkannya secara seragam merentasi lebar beg. Ketidaksesuaian struktur berlapis ini merupakan salah satu sebab utama mengapa reka bentuk beg tenun bersesuaian cetak sering mengalami kadar retak yang lebih tinggi berbanding pilihan tanpa cetak.
Formula pelekat yang digunakan untuk melekatkan filem BOPP pada bahan substrat secara langsung mempengaruhi ketahanan garis lipatan. Pelekat yang kurang keras (under-cured) kekal melekit dan lemah, manakala pelekat yang terlalu keras (over-cured) menjadi rapuh dan tidak fleksibel. Pelekat optimum mesti mencapai keseimbangan antara kekuatan ikatan dan ketahanan, membolehkan struktur laminat melentur sedikit tanpa pecah di titik-titik tumpuan tekanan. Beg laminat BOPP yang dikeluarkan dengan formula yang dioptimumkan untuk kekuatan statik sering gagal di bawah kitaran lipatan dinamik kerana rangkaian pelekat tidak mempunyai kelenturan rantai molekul yang diperlukan untuk menyerap tekanan lenturan berulang.
Satu pendekatan pencegahan yang berkesan melibatkan pemasangan bahan pengukuhan pada lokasi lipatan yang dijangka. Sesetengah pengilang menyisipkan jalur-jalur sempit bahan polimer yang fleksibel merentasi bahagian dalam struktur beg tenunan bercetak pada garis lipatan yang telah ditetapkan, mencipta zon penyebaran tekanan yang menghalang permulaan retakan. Sebagai alternatif, reka bentuk beg polipropilena berlapis boleh dioptimumkan dengan menggunakan filem BOPP yang lebih tebal atau lebih fleksibel pada kawasan lipatan, atau dengan mengurangkan ketumpatan salutan tinta pada kawasan tersebut untuk mengekalkan kelenturan bahan. Reka bentuk bantu komputer dan analisis unsur terhingga kini membolehkan pengilang memodelkan corak penyebaran tekanan serta mengenal pasti zon kegagalan kritikal sebelum pengeluaran bermula.
Pengilang beg tenunan BOPP moden sedang mengadopsi pelekat khas yang dirumuskan khusus yang mengekalkan keanjalan dalam julat suhu dan kelembapan yang lebih luas. Rumusan canggih ini mengandungi rantai polimer yang fleksibel dan pelunak yang membolehkan ikatan laminat bergerak bersama substrat tanpa terputus. Rawatan permukaan plasma pada filem BOPP sebelum laminasi meningkatkan pembasahan pelekat dan menghasilkan garis ikatan yang lebih seragam dan bebas cacat, yang mengagihkan tekanan secara lebih sekata. Pembungkus BOPP yang melalui persiapan permukaan ini biasanya menunjukkan peningkatan ketahanan garis lipatan sebanyak 40 hingga 60 peratus berbanding kaedah laminasi biasa.
Ketepatan dalam suhu laminasi, tekanan, dan jarak antara rol nip adalah penting untuk menghasilkan garis ikatan yang konsisten yang tahan retak akibat pelipatan. Beg-beg laminat BOPP yang dihasilkan di bawah kawalan proses ketat mengalami lebih sedikit cacat kerana pengerasan gam adalah seragam dan struktur laminat mengekalkan sifat mekanikal yang konsisten di seluruh helaian. Pengilang juga harus memilih filem BOPP dengan nilai kekerasan yang lebih rendah dan kadar pemanjangan-hingga-putus yang lebih tinggi apabila mereka merekabentuk produk beg polipropilena laminat yang ditujukan untuk aplikasi yang melibatkan pelipatan kerap atau tekanan penanganan. Protokol jaminan kualiti harus termasuk ujian lipatan berulang dan ujian kitaran persekitaran untuk mengesahkan ketahanan sebelum pelaksanaan pengeluaran penuh.
Garis lipatan mencipta zon tumpuan tekanan geometri di mana bahan melengkung secara tajam, menyebabkan rantai polimer dan lapisan pelekat mencapai maksimum pemanjangan serentak. Berbeza daripada permukaan rata, kawasan lipatan mengalami regangan beransur-ansur dari pelbagai arah—pemanjangan, mampatan, dan ricih—semuanya tertumpu dalam jalur sempit. Ikatan pelekat pada lipatan paling lemah kerana proses laminasi tidak meramalkan tekanan lenturan ekstrem ini, dan rangkaian molekul pelekat tidak dapat melepaskan tekanan dengan cukup cepat untuk mengelakkan permulaan retakan apabila beg dilenturkan atau dikendalikan berulang kali.
Ya, filem BOPP yang lebih tebal umumnya memberikan rintangan yang lebih besar terhadap retakan di garis lipatan kerana ia mengagihkan tekanan lenturan ke atas kawasan keratan rentas yang lebih luas, seterusnya mengurangkan keamatan regangan tempatan. Selain itu, filem BOPP yang dihasilkan dengan ketidakkristalan yang lebih rendah atau taburan berat molekul yang lebih lebar menunjukkan sifat pemanjangan-hingga-putus yang lebih tinggi, membolehkan filem tersebut melentur tanpa putus secara serta-merta. Namun, peningkatan ketebalan filem akan menaikkan kos bahan dan berat beg, maka pengilang perlu menyeimbangkan peningkatan ketahanan dengan batasan ekonomi melalui ujian terhadap gred filem dan nilai ketebalan tertentu untuk aplikasi yang dimaksudkan.
Suhu penyimpanan sejuk di bawah 10 darjah Celsius mengurangkan mobiliti rantai polimer dan menjadikan lapisan filem BOPP dan pelekat jauh lebih rapuh, meningkatkan kecenderungan retak apabila beg dikendalikan atau dilipat. Persekitaran berkelembapan tinggi menyebabkan substrat kertas dan pelekat menyerap lembapan, mencipta tekanan dalaman akibat pengembangan yang memberi tekanan awal pada struktur laminat dan mengurangkan toleransi baki terhadap tekanan lipatan tambahan. Beg yang disimpan dalam julat suhu dan kelembapan terkawal (antara 18 hingga 25 darjah Celsius dengan kelembapan relatif 40 hingga 60 peratus) secara konsisten menunjukkan ketahanan garis lipatan yang lebih unggul berbanding beg yang terdedah kepada suhu atau kelembapan ekstrem.

Ketahui 4 metrik pengeluaran kritikal—keluaran, kadar cacat, masa operasi peralatan & penghantaran tepat pada masanya—untuk menilai kilang dengan yakin.

Pastikan pematuhan peraturan & keselamatan pekerja dengan kaedah terbukti untuk beg tenun bahan kimia—pemilihan bahan, pelabelan, penyimpanan & latihan.

Ketahui keseluruhan alur kerja pengeluaran beg tenun PP—daripada ekstrusi & penenunan hingga pencetakan & kawalan kualiti. Tingkatkan kecekapan, pematuhan & pulangan pelaburan (ROI). Muat turun panduan proses ini sekarang.

Menghadapi masalah beg yang lemah atau sisa bahan yang tinggi? Kuasai teknologi ekstrusi dan penarikan pita untuk menghasilkan beg tenun PP yang lebih kuat dan lebih murah. Optimumkan talian pengeluaran anda sekarang.

Menghadapi masalah cacat atau pulangan pelanggan? Ketahui 5 titik semakan kualiti yang mesti dipenuhi di sepanjang talian pengeluaran beg tenun anda
Tahap automasi yang manakah sesuai untuk kilang beg tenunan PP anda? Bandingkan sistem manual dengan sistem Industri 4.0 dari segi kos, kualiti, dan kebolekskalaan.
Hubungi kami untuk maklumat lanjut mengenai beg tenunan polipropilena dan penyelesaian pembungkusan fleksibel.
Tel
Emel
Alamat
No.2015, Liaoyuan Building, Lanshan District, Linyi City, Shandong Province.China

